Chủ đề giải pháp
Giải pháp chiết rót và hàn kín hộp mặt nạ: thiết bị, vật liệu và thử mẫu
Thử máy với hộp, sản phẩm và màng thực tế. So sánh bộ khuôn hai và bốn vị trí; xác nhận độ kín, chu kỳ và kết nối qua chạy thử liên tục.
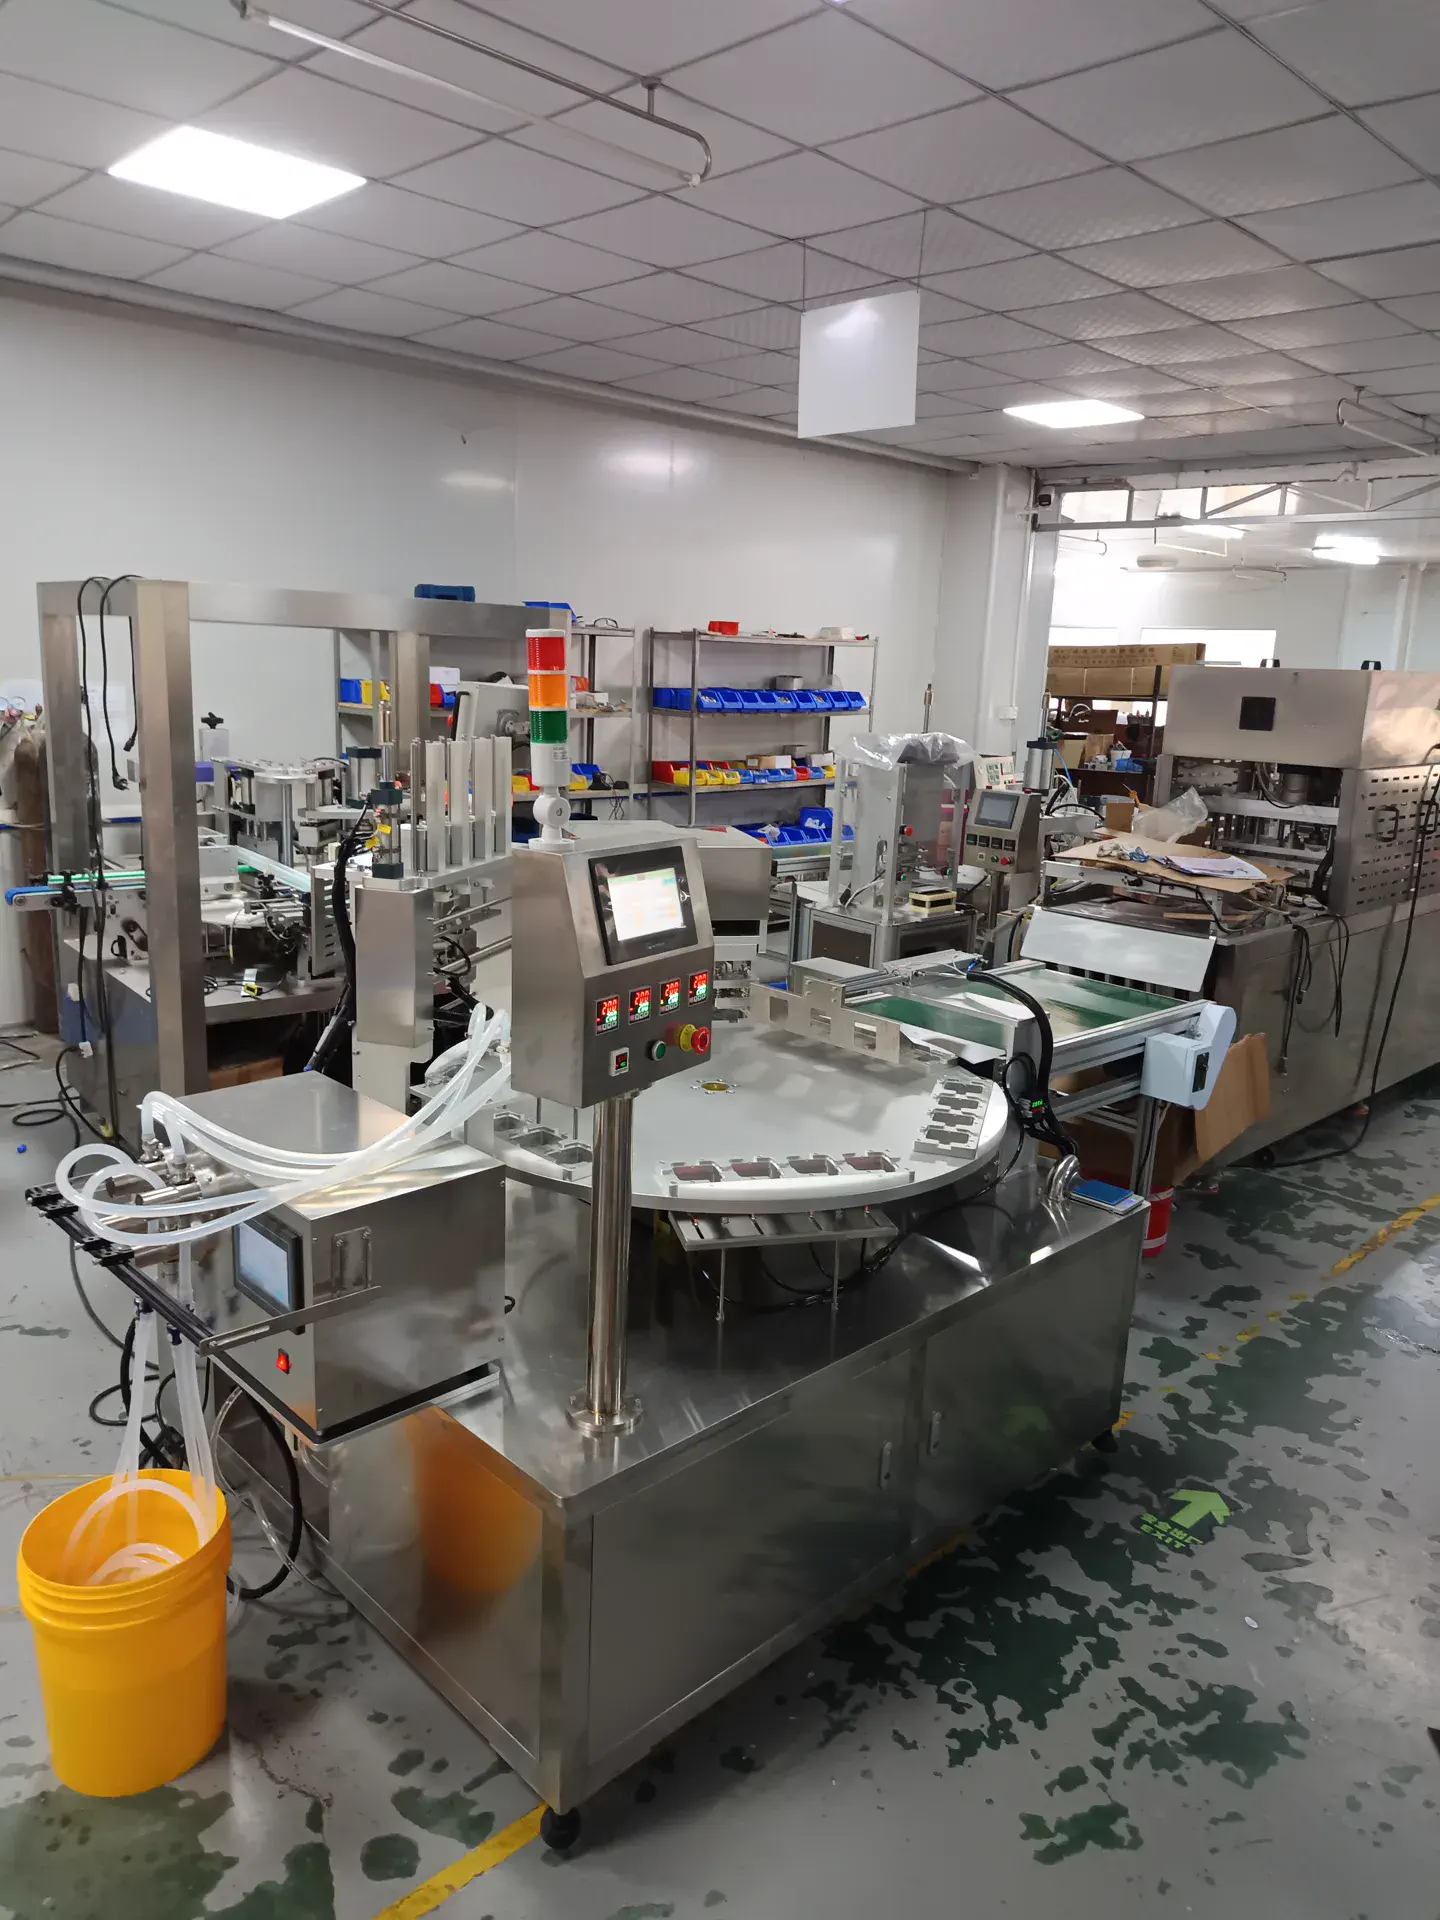
Cấu hình dự án và lựa chọn thiết bị
Bảng dưới đây dùng để so sánh các hướng công nghệ và lựa chọn thiết bị, không có nghĩa là mọi thiết bị đều được bao gồm theo tiêu chuẩn hoặc phải nối tiếp theo thứ tự. Cấu hình cuối cùng cần được xác nhận theo mẫu, yêu cầu quy trình và các giao diện kết nối tại hiện trường.
| Công đoạn | Thiết bị hoặc thông tin hỗ trợ | Điểm cần lưu ý về cấu hình |
|---|---|---|
| Trước tiên xác nhận mẫu sản phẩm và vật liệu bao gói | Hộp định hình sẵn, sản phẩm thực tế và màng niêm phong cắt sẵn | Dùng cùng một bộ mẫu chính thức để xác nhận giới hạn phù hợp của máy chính và phương pháp nghiệm thu. |
| Chiết rót và hàn kín chính | Máy chiết rót và hàn nhiệt dạng mâm xoay cho hộp mặt nạ giấy | Phù hợp với hộp định hình, định lượng sản phẩm và quy trình hàn màng cắt sẵn đã xác nhận. |
| Kiểm tra ngoại quan sau khi hàn (tùy chọn) | Máy kiểm tra và loại bỏ bằng thị giác niêm phong | Dùng hình ảnh để nhận diện lỗi ngoại quan đã định nghĩa và loại sản phẩm không đạt. |
| Chuyển tải và tích lũy sau khi hàn (tùy chọn) | Băng tải và vùng đệm cho bao bì thực phẩm | Kết nối các vị trí kiểm tra và thu gom theo tư thế hộp thành phẩm, chu kỳ trạm và bố trí xưởng. |
| Chỉ thêm máy đóng hộp nếu cần hộp giấy gấp bên ngoài (tùy chọn) | Dòng máy đóng hộp tự động nằm ngang/đứng | Đặt sản phẩm đã hàn vào một hộp giấy gấp khác ở bên ngoài, không phải hộp định hình dùng trong máy hàn. |
Video vận hành thực tế tại nhà máy
Theo dõi quy trình thực tế từ chuyển hộp đến hàn kín và đưa sản phẩm ra
Video cho thấy các vị trí trên máy tham khảo chiết rót và hàn kín hộp, cấu hình hai hộp mỗi chu kỳ: lấy và đặt màng hàn cắt sẵn, hàn nhiệt và đưa sản phẩm ra. Kiểu hộp, sản phẩm, lượng chiết rót, vật liệu màng và nhịp máy cuối cùng cần được xác nhận bằng thử nghiệm với mẫu đại diện và danh sách kiểm tra đã thống nhất.
- Từ cấp hộp rỗng, định lượng sản phẩm, gắp màng niêm phong cắt sẵn đến ép nhiệt và xả sản phẩm, tổ hợp thiết bị cần được xác định theo mẫu thực tế, sản lượng mục tiêu và các kết nối ở công đoạn sau.
Route comparison
- Dự án cần định lượng sản phẩm vào hộp định hình sẵn và hàn bằng màng niêm phong cắt sẵn.
- Máy chính tham khảo có thể định lượng hai kênh, gắp màng cắt sẵn, ép nhiệt đồng thời hai hốc và đẩy hộp ra bằng cơ cấu.
- Cần xác nhận riêng cách đặt hộp thủ công, kiểu hộp, sản phẩm, màng và chu kỳ chạy thử.
- Khi thành phẩm cần tự động gấp, đếm và đặt miếng mặt nạ vào hộp nhưng phương án chưa có công đoạn này.
- Chọn máy mâm xoay chiết rót và hàn kín hộp mặt nạ làm thiết bị chính; đánh giá thiết bị phía sau theo giao diện thực tế.
- Dự án mà cấu trúc thành phẩm yêu cầu đặt miếng mặt nạ đã gấp vào hộp trước khi chiết rót hoặc hàn.
- Xác nhận riêng việc xử lý miếng mặt nạ, định vị trong hộp và công đoạn hàn giúp tránh bỏ sót công đoạn.
- Gấp, đếm và đặt miếng mặt nạ vào hộp không phải chức năng gắp màng niêm phong cắt sẵn.
- Khi chỉ cần chiết rót chất lỏng và hàn nhiệt miệng hộp, không cần đặt miếng mặt nạ bên trong.
- Trước tiên cung cấp kích thước miếng mặt nạ, cách gấp và yêu cầu bố trí trong hộp; sau đó xác nhận cơ cấu riêng hoặc thiết bị công đoạn trước.
- Dự án cần thu gom liên tục, dán nhãn hoặc đặt sản phẩm vào hộp vận chuyển sau khi hàn.
- Có thể kết hợp ép nắp ngoài, dán nhãn hộp, vận chuyển và thu gom hoặc đóng hộp thứ cấp khi cần. Cần ghi rõ giao diện và phạm vi cung cấp của từng máy.
- Đây là các thiết bị công đoạn sau độc lập. Cần xác nhận khả năng ép nắp, dán nhãn và vận chuyển theo mẫu hộp, chu kỳ và không gian hiện trường.
- Khi chưa xác định bao gói cuối, tốc độ mục tiêu hoặc hướng xả sản phẩm.
- Trước tiên xác nhận nắp, bề mặt cần dán nhãn, cấp bao gói thành phẩm và giao diện; sau đó quyết định có thêm ép nắp, dán nhãn, băng tải hoặc máy đóng hộp hay không.
Thiết bị / vật tư tiêu hao liên quan
Máy chiết rót và hàn nhiệt dạng mâm xoay cho hộp mặt nạ giấyKhi đóng gói mặt nạ giấy dạng hộp, vị trí hộp, lượng chiết rót và màng nắp cần phối hợp với nhau. Máy mâm xoay có thể bố trí các công đoạn theo từng vị trí; cấu hình 2 vị trí và 4 vị trí dùng bộ khuôn khác nhau. Hãy t...
Máy kiểm tra dự kiến phù hợp với hộp đã hàn có thể được đặt ổn định để chụp ảnh và nhận diện lỗi ngoại quan đã định nghĩa. Góc camera, tư thế hộp, mẫu lỗi và chu kỳ cần được thử thực tế. Không thay thế thử độ bền đườn...
Băng tải tích lũy cho bao bì thực phẩm có thể chuyển sản phẩm giữa các vị trí sau khi hàn. Dùng thành phẩm thực tế để kiểm tra lật đổ, trầy xước, kẹt và dồn ứ khi khởi động hoặc dừng máy; xét đến độ ổn định đáy hộp, k...
Dòng máy đóng hộp ngang hoặc đứng xử lý hộp giấy gấp bên ngoài, không phải hộp định hình dùng trong máy hàn. Cần thử lắp hoàn chỉnh theo kích thước từng sản phẩm, hướng sản phẩm, bản bế hộp và yêu cầu tờ hướng dẫn hoặ...
Quy trình chính
Dùng hộp đã được phê duyệt và vật liệu thực tế để xác nhận cách định vị, phương thức định lượng và nhịp thao tác.
Miếng mặt nạ và màng hàn kín là hai loại vật liệu khác nhau. Gắp, đặt màng không có nghĩa là tự động đưa miếng mặt nạ vào hộp.
Hàn kín đồng thời hai khuôn là thao tác của trạm tham khảo, không phải cam kết năng suất cố định. Tài liệu nguồn thể hiện vị trí bàn xoay thứ sáu là vị trí dự phòng.
Thiết bị kiểm tra dự kiến dùng cho thành phẩm dạng hộp đã hàn kín có thể được chụp ổn định và các lỗi ngoại quan đã xác định. Cần thử thực tế góc nhìn camera, tư thế hộp, mẫu lỗi và tốc độ dây chuyền; kiểm tra hình ảnh không thay thế thử độ bền mối hàn hoặc rò rỉ.
Băng tải và bộ đệm dùng cho đóng gói thực phẩm có thể làm mô-đun chuyển sản phẩm giữa các công đoạn sau khi hàn kín. Dùng thành phẩm thực tế để kiểm tra đổ nghiêng, trầy xước, kẹt và dồn ứ khi khởi động/dừng; cần xét độ ổn định đáy hộp, kích thước, hướng hộp, tốc độ mục tiêu và bố trí nhà xưởng.
Dòng máy đóng hộp ngang/dọc xử lý hộp giấy gấp bên ngoài, không phải hộp sản phẩm định hình sẵn dùng trên máy hàn kín. Hãy thử toàn bộ gói sản phẩm theo kích thước từng hộp, hướng sản phẩm, bản khai triển hộp giấy và yêu cầu tờ hướng dẫn hoặc phụ kiện.
Nghiệm thu bằng mẫu và tiêu chí được hai bên thống nhất; không dùng một lần trình diễn hoặc số lượng vị trí máy để thay thế.
Thông tin mẫu
Trước tiên xác nhận vật liệu, kích thước, hình dạng và độ phẳng của miệng hộp định hình. Đánh giá mẫu có thể được định vị ổn định và tạo vùng hàn hữu ích hay không.
Kích thước hộp, cấu trúc và độ phẳng miệng hộp, cùng yêu cầu về nắp ngoài.Trạng thái, độ nhớt và lượng sản phẩm mỗi hộp ảnh hưởng đến định lượng và thao tác chiết rót; cần xác nhận bằng sản phẩm thực tế. Bước này không có nghĩa là máy bao gồm việc gấp hoặc đặt miếng mặt nạ vào hộp.
Sản phẩm thực tế, lượng nạp mỗi hộp, độ nhớt, nhiệt độ và yêu cầu vệ sinh.Kiểm tra lớp hàn, cấu trúc vật liệu và kích thước miếng màng có phù hợp với miệng hộp không. Cấp màng cắt sẵn và cấp màng cuộn là hai phương án khác nhau; không mặc định cấu hình hiện tại dùng được màng cuộn.
Lớp hàn, cấu trúc vật liệu, kích thước miếng màng và dạng cắt sẵn hoặc cuộn.Lập kế hoạch chạy thử liên tục với mẫu hộp, sản phẩm và màng thực tế; thống nhất tiêu chí ngoại quan và độ kín. Xác nhận riêng nhu cầu và giao diện cung cấp cho việc đặt miếng mặt nạ, lắp nắp, kiểm tra, vận chuyển hoặc đóng hộp thứ cấp.
Hộp chính thức, sản phẩm thực tế và màng niêm phong; nếu có, cung cấp miếng mặt nạ, nắp ngoài và yêu cầu thiết bị công đoạn sau.Sản lượng mục tiêu xác định mục tiêu thử nghiệm, nhưng chu kỳ thực tế còn phụ thuộc vào việc đặt hộp thủ công, chiết rót, gắp màng, hàn và thu gom. Cần chạy thử liên tục; không cam kết năng suất chỉ dựa trên số vị trí của mâm xoay.
Sản lượng mục tiêu, thiết bị hiện có, hướng xả sản phẩm và không gian khả dụng.Lỗi chọn máy thường gặp
Xem chi tiết kỹ thuật
Trước tiên, phân biệt màng hàn với vật liệu dạng tấm làm mặt nạ
Quy trình này chiết rót sản phẩm vào hộp định hình và hàn miệng hộp. Ở cấu hình máy tham khảo, máy tự động gắp và đặt màng niêm phong cắt sẵn rồi ép nhiệt. Nếu thành phẩm còn cần đặt một hoặc nhiều miếng mặt nạ vào trong hộp, việc gấp, đếm và đưa các miếng này vào là công đoạn khác. Không thể suy ra rằng thao tác tự động đặt màng niêm phong cũng tự động đặt miếng mặt nạ.
Kết hợp máy chính theo quy trình dự án tham khảo
Dự án tham khảo dùng thao tác thủ công để đặt hai hộp rỗng mỗi chu kỳ, định lượng servo hai kênh, tự động gắp màng cắt sẵn, ép nhiệt đồng thời hai hốc và đẩy hộp ra bằng cơ cấu. Tài liệu thiết bị ghi sáu vị trí trên mâm xoay: vị trí thứ năm dùng để xả sản phẩm, vị trí thứ sáu để dự phòng. Đây là căn cứ cấu hình của dự án tham khảo, không phải kết cấu cố định của mọi máy mâm xoay.
Xác nhận riêng các công đoạn bổ sung
Máy chính tham khảo được xác nhận có chức năng gắp màng niêm phong cắt sẵn và ép nhiệt miệng hộp. Nếu dự án cần dán nhãn lên màng, dùng màng cuộn, tự động gấp hoặc đặt miếng mặt nạ vào hộp, hút chân không hay nạp khí biến đổi, hãy đưa từng mục thành yêu cầu quy trình riêng, kèm mẫu, vật liệu và điều kiện thử để xác nhận phạm vi thiết bị. Không suy luận từ thao tác gắp màng rằng các công đoạn này đã được bao gồm.
Thử đồng thời miệng hộp, sản phẩm bên trong và vật liệu bao bì
Trước khi thử máy, chuẩn bị hộp chính thức, màng niêm phong và sản phẩm thực tế. Ghi lại kích thước và độ phẳng miệng hộp, cấu trúc lớp hàn, lượng nạp mỗi hộp, độ nhớt, nhiệt độ, bọt và yêu cầu vệ sinh. Nếu thành phẩm cần nắp ngoài, hãy thử lắp thực tế trên hộp đã hàn. Màng cuộn và màng cắt sẵn có cách cấp liệu khác nhau; không mặc định dùng chung một cấu hình.
Đánh giá ép nắp, dán nhãn và vận chuyển sau khi hàn kín
Ép nắp ngoài, dán nhãn một hoặc hai mặt hộp, vận chuyển và thu gom, hoặc đóng hộp thứ cấp là các công đoạn phía sau riêng biệt. Hãy lựa chọn theo kết cấu nắp, mặt cần dán nhãn, cấp bao gói và thiết bị hiện có; xác nhận thứ tự bằng bản vẽ tổng thể đã duyệt và bảng giao diện. Máy hàn không mặc định thực hiện các công việc này, và việc có thêm thiết bị không đồng nghĩa đã hình thành dây chuyền hoàn toàn tự động.
Xác định điều kiện nghiệm thu dựa trên kết quả chạy thử liên tục
Trước khi xác nhận chính thức, chạy thử liên tục bằng hộp, sản phẩm và màng đã thống nhất; ghi nhận việc bổ sung vật liệu, dừng máy, thao tác của người vận hành, trạng thái đường hàn và kết quả đạt. Ghi sản lượng mục tiêu và tiêu chí nghiệm thu vào tài liệu được hai bên xác nhận; không dùng số vị trí hoặc trình diễn ngắn khi máy không tải thay cho thử nghiệm.
Nên xác định ngoại quan đường hàn và tiêu chí nghiệm thu chạy thử như thế nào?
Chạy thử liên tục bằng hộp chính thức, sản phẩm thực tế và màng niêm phong. Hai bên cần thống nhất trước tiêu chí ngoại quan như độ liên tục của đường hàn, nếp nhăn hoặc lệch mép, nhiễm bẩn vùng hàn và kết quả thử lắp nắp ngoài. Đồng thời xác định số lượng mẫu, thời lượng chạy và phương pháp thử độ kín phù hợp. Một mẫu hàn đơn lẻ hoặc số vị trí máy không thể thay thế nghiệm thu chạy liên tục.
Từ máy hàn đến công đoạn sau: chọn dây chuyền theo bao bì thành phẩm
Phương án cơ bản dùng máy mâm xoay chiết rót và hàn kín hộp mặt nạ để đặt hộp, định lượng và chiết rót sản phẩm, gắp màng cắt sẵn, ép nhiệt và đẩy hộp ra bằng cơ cấu. Nếu cần phát hiện lỗi ngoại quan nhìn thấy được tại vùng hàn, có thể đánh giá máy kiểm tra hình ảnh và loại sản phẩm lỗi; cần cung cấp mẫu lỗi, và máy này không kiểm tra rò rỉ hoặc độ bền đường hàn. Nếu cần chuyển sản phẩm đến vị trí kiểm tra hoặc thu gom, có thể đánh giá băng tải tích lũy dùng cho bao bì thực phẩm. Nếu bao gói bán lẻ còn cần hộp giấy gấp bên ngoài, hãy đánh giá máy đóng hộp tự động nằm ngang hoặc đứng dựa trên tư thế từng sản phẩm và mẫu hộp giấy. Mỗi mô-đun phía sau là tùy chọn; cần thử mẫu để xác nhận từng kích thước, chu kỳ, giao diện và phạm vi cung cấp.
Hai hay bốn hộp mỗi chu kỳ? Kiểm tra mức độ phù hợp trước khi ước tính năng suất
Tư liệu nhà máy hiện có cho thấy bộ khuôn hai và bốn hộp mỗi chu kỳ, lấy từ các nhóm video và cấu hình khác nhau. Không nên hiểu rằng cùng một máy có thể chuyển đổi giữa hai cấu hình chỉ bằng cách thay khuôn. Khi so sánh, cần đồng thời kiểm tra kích thước và định vị miệng hộp, thời gian định lượng sản phẩm, cấp và gắp màng cắt sẵn, ép nhiệt và làm nguội, cấp hộp thủ công hay tự động, xả sản phẩm và kết nối công đoạn sau. Bốn vị trí không đồng nghĩa sản lượng chắc chắn gấp đôi hai vị trí. Trước tiên hãy cung cấp hộp chính thức, sản phẩm thực tế, màng, chu kỳ mục tiêu và cách cấp hộp; sau đó xác nhận riêng khuôn, bố trí vị trí, kết quả chạy thử liên tục và phạm vi cung cấp.
Câu hỏi thường gặp
Máy mâm xoay cho hộp mặt nạ có thể tự động đặt miếng mặt nạ vào hộp không?
Tài liệu tham khảo hiện tại xác nhận chiết rót, gắp màng cắt sẵn, ép nhiệt và xả sản phẩm. Chưa xác nhận việc tự động gấp hoặc đặt miếng mặt nạ. Nếu cần, phải đánh giá riêng công đoạn và thiết bị.
Vì sao cần cung cấp mẫu hộp và màng niêm phong chính thức?
Cần kiểm tra định vị miệng hộp, mép, lớp hàn và thao tác gắp và đặt màng; đồng thời dùng thử hàn để xác nhận nhiệt độ, áp lực, thời gian và khoảng hở cho nắp ngoài.
Có thể cam kết sản lượng cố định mỗi phút không?
Không nên cam kết sản lượng chỉ dựa trên số vị trí của mâm xoay. Hãy chạy thử liên tục với hộp đại diện, sản phẩm và màng thực tế, đồng thời thống nhất tiêu chí đạt.
Băng tải và máy đóng hộp có được bao gồm không?
Không mặc định bao gồm. Cần đánh giá riêng theo hướng xả sản phẩm, cấp bao gói, kích thước hộp, chu kỳ mục tiêu và thiết bị hiện có.
Nghiệm thu ngoại quan và độ kín của đường hàn như thế nào?
Chạy thử liên tục với hộp, sản phẩm và màng chính thức. Hai bên cần xác định trước định nghĩa lỗi ngoại quan, số lượng mẫu và phương pháp thử độ kín phù hợp, rồi ghi kết quả vào biên bản nghiệm thu. Phương pháp cụ thể cần căn cứ vào sản phẩm và yêu cầu khách hàng.
Bốn vị trí khuôn có chắc chắn cho sản lượng gấp đôi hai vị trí không?
Không nhất thiết. Số vị trí chỉ mô tả cách bố trí hộp và khuôn. Sản lượng thực tế còn phụ thuộc vào cấp hộp, định lượng, gắp màng, hàn và làm nguội, xả sản phẩm và thao tác của người vận hành. Video hai và bốn vị trí là các nhóm tham khảo khác nhau; chúng không chứng minh một máy có thể đổi cấu hình hoặc bảo đảm năng suất. Hãy chạy thử liên tục với mẫu chính thức và ghi chu kỳ cùng tiêu chí nghiệm thu vào đặc tính đã được hai bên xác nhận.