方案主題
無蓋鋁箔感應封口怎麼選?台式工位、1–8頭聯線與封後檢查
在裝外蓋前,直接對瓶口鋁箔進行感應封合。同系列可按專案配置1–8個封口頭,現有實拍為六頭配置。依瓶樣、鋁箔組件、定位與整線節拍確定頭數,並檢查封膜後能否正常加蓋。
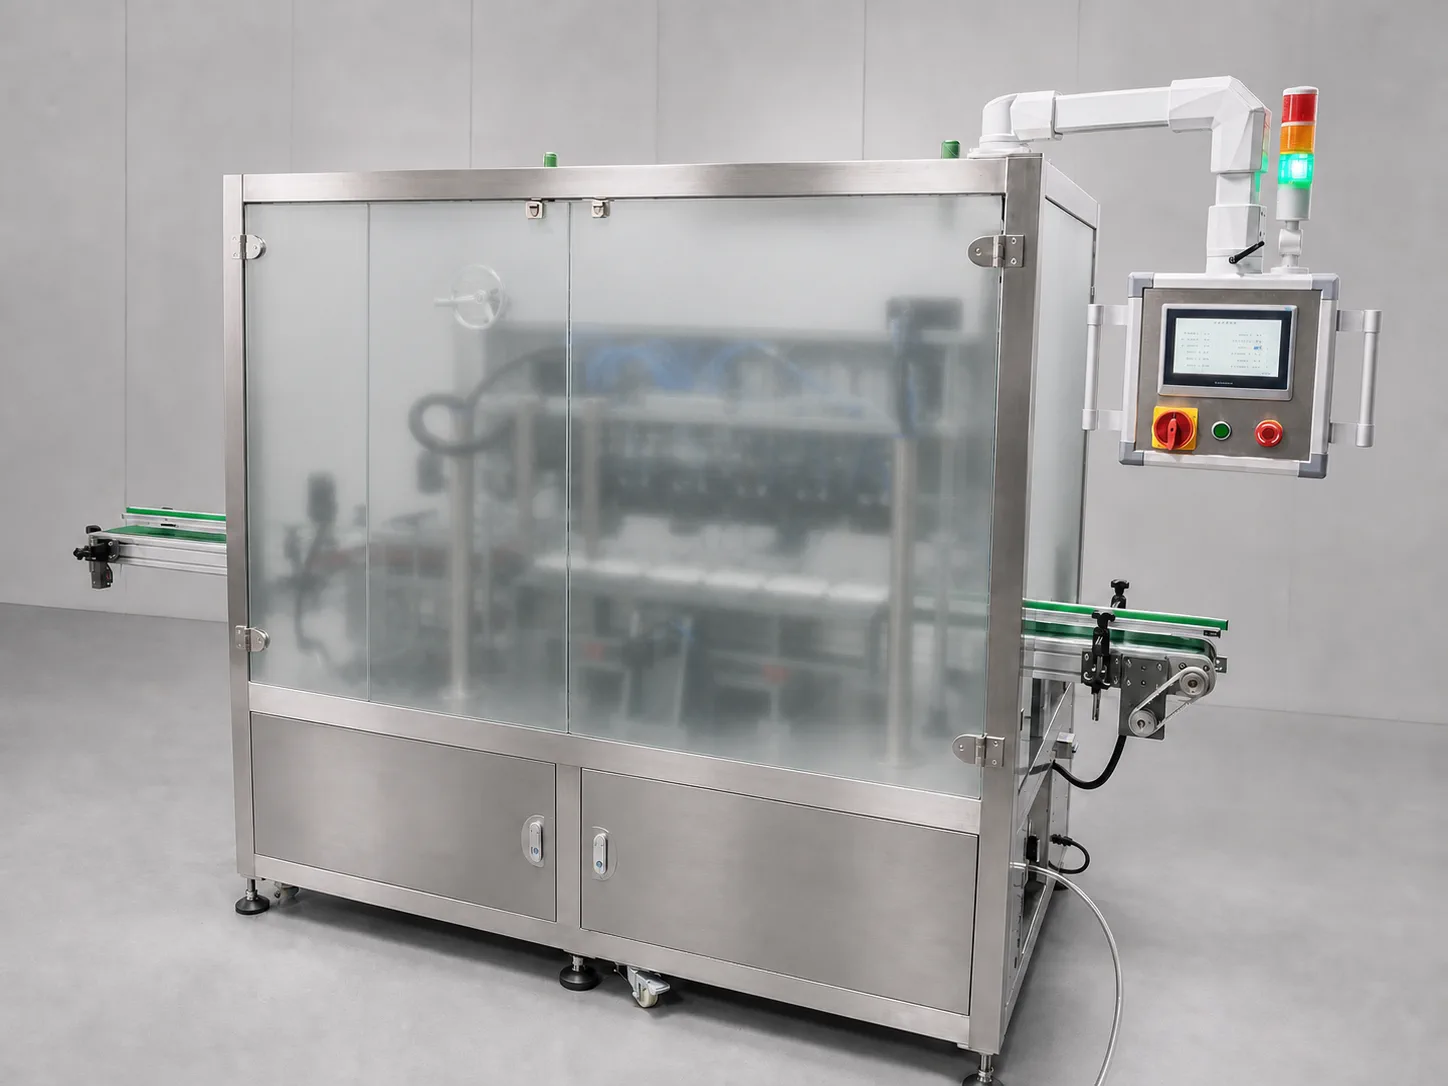
1–8頭無蓋感應鋁箔封口線:六頭樣機運行實拍
自有六頭樣機運行影片,展示直線輸送、定位載具和六個並列封口頭;同系列可按專案配置1–8頭,影片時長不作為產能依據。
- 在裝外蓋前,直接對瓶口鋁箔進行感應封合。同系列可按專案配置1–8個封口頭,現有實拍為六頭配置。依瓶樣、鋁箔組件、定位與整線節拍確定頭數,並檢查封膜後能否正常加蓋。
為您整理的方案摘要
- 無外蓋瓶口鋁箔封口應選桌上型機還是六頭線體
- IF110 和 IF610 的適用邊界有什麼不同
- 感應封口後能否用熱成像篩查缺片和低熱
方案路線對比
- 需要先以真實瓶樣建立製程窗口,現場以人工放瓶和取瓶為主的專案。
- IF110 的桌上型水平移位結構便於把定位、移位和感應封合集中在一個獨立工位內確認。
- IF110 按獨立桌上型工位配置,自動上下料、檢測和聯線需另行確認。
- 專案已經明確要求連續輸送、多位同步和完整前後段互鎖時,不應只按桌上型工位估算整線。
- 重點評估 YJ-IF110,並按容器、鋁箔和治具實樣試機。
- 瓶型穩定、希望採用直線輸送和多位定位載具,並準備定義完整線體節拍的專案。
- IF610 的六個並列封口頭和直線載具結構適合進一步討論多位封合與前後段銜接。
- 單循環含義、實際產能、上料放行邏輯、互鎖和輸送介面都沒有通用固定值。
- 瓶型尚未定稿、鋁箔組件仍在頻繁變化或現場只需要少量試產時,不宜直接凍結六頭配置。
- 重點評估 YJ-IF610,並以完整線體和代表性樣品做節拍驗收。
- 希望對無鋁箔、反片、缺邊、破損、皺褶、過熱、低熱、歪蓋、鬆蓋或虛封等異常建立線上篩查的專案。
- FI310 可按專案完成熱圖採集、特徵分析、結果記錄以及報警或剔除訊號聯動。
- 熱圖屬於過程和異常篩查證據,不能直接替代洩漏、剝離或封口強度試驗。
- 沒有代表性良品和缺陷樣本,也沒有實際線速與熱環境資料時,檢測速度和準確率應在現場盲測後確定。
- 在感應封口設備後段評估 YJ-FI310,並用盲測結果確定驗收邊界。
關聯設備 / 耗材
1–8頭直線式無蓋感應鋁箔封口線在裝外蓋前,直接對瓶口鋁箔進行感應封合。同系列可按專案配置1–8個封口頭,現有實拍為六頭配置。依瓶樣、鋁箔組件、定位與整線節拍確定頭數,並檢查封膜後能否正常加蓋。
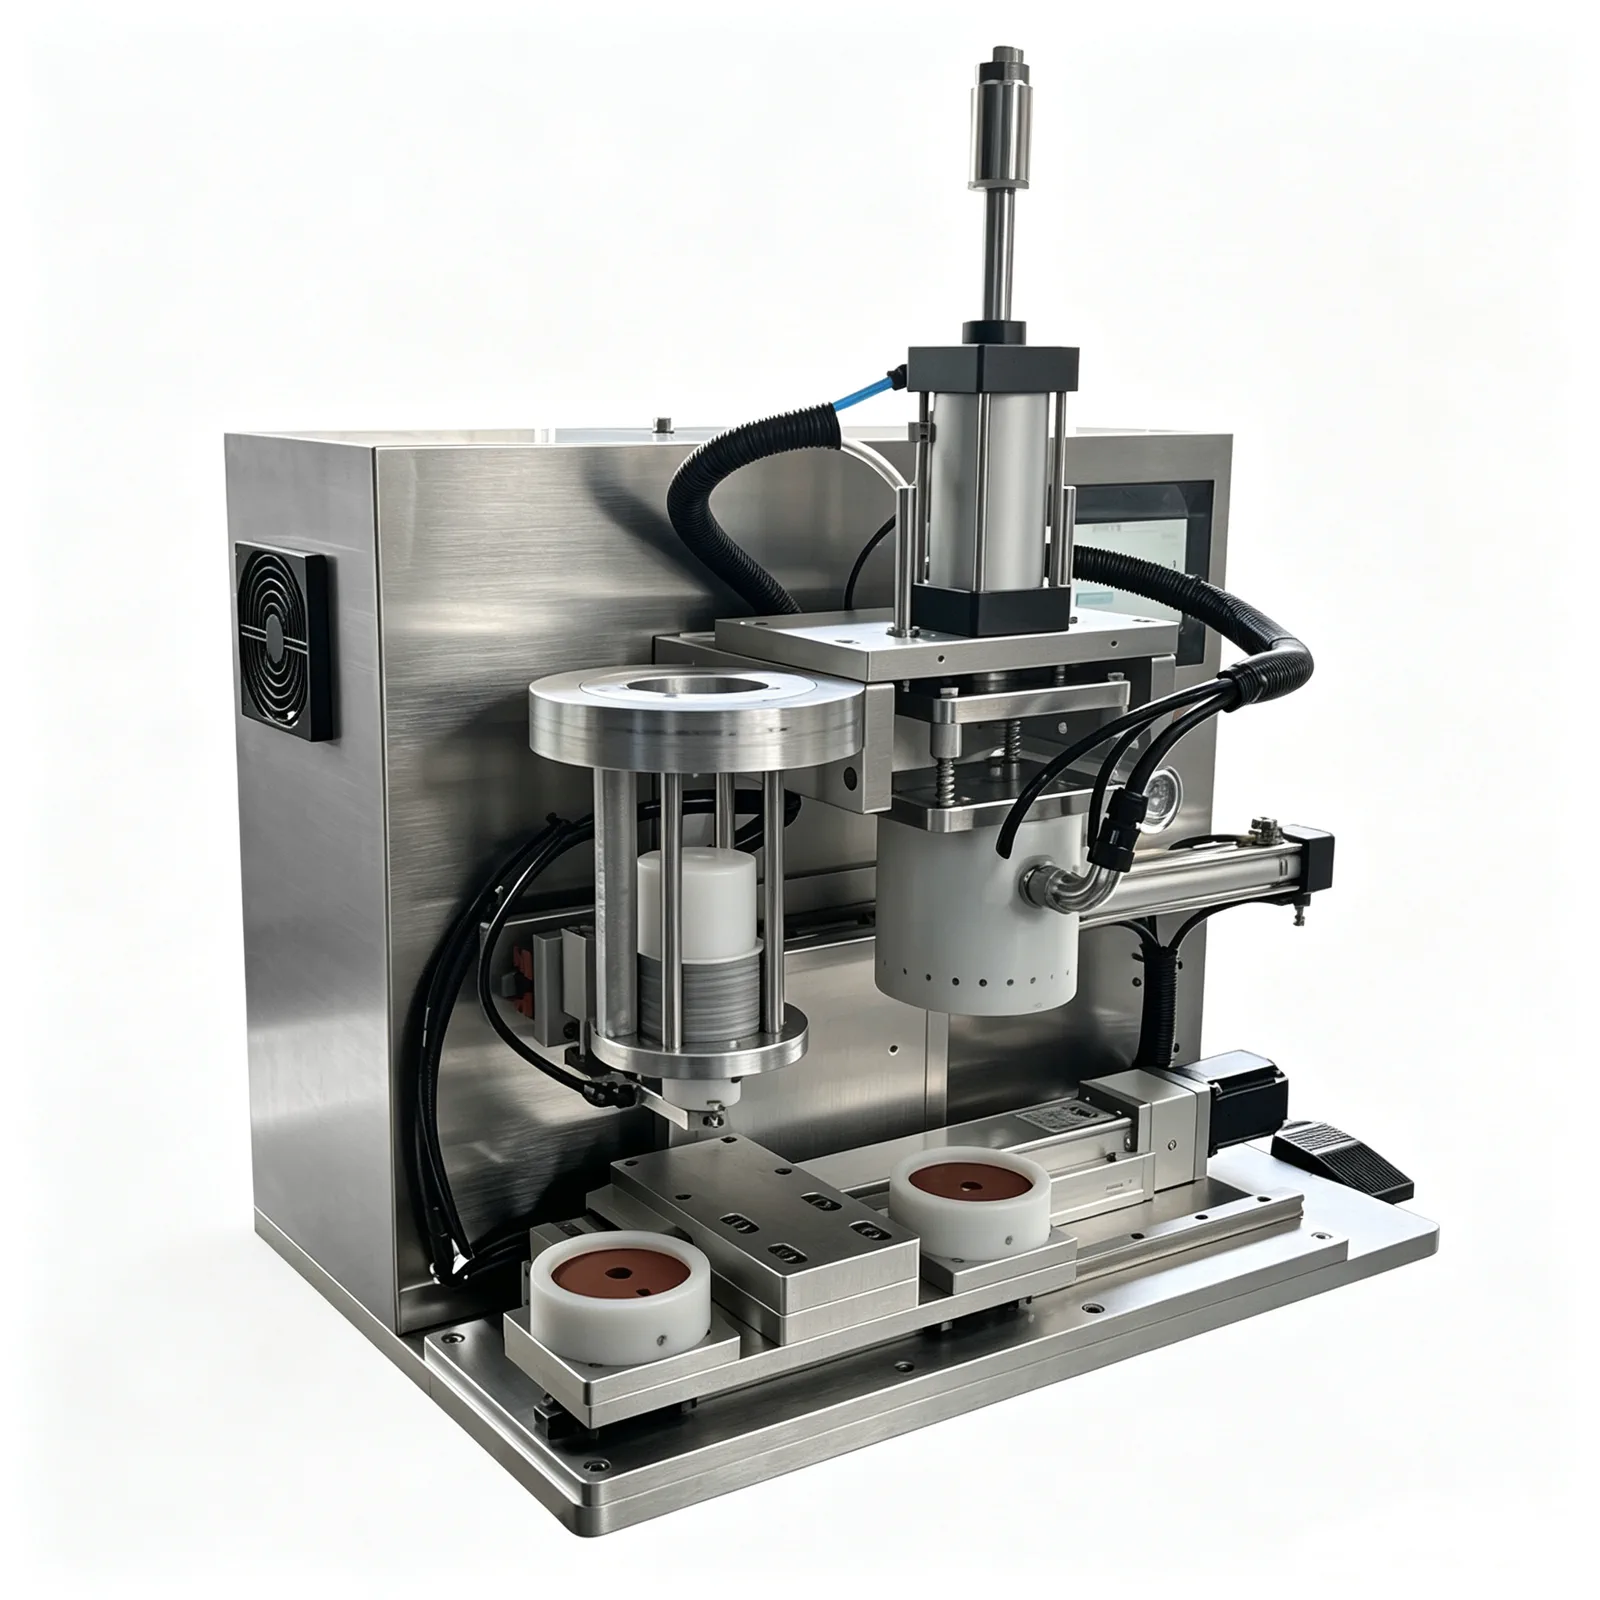 台式水平移位無蓋感應鋁箔封口機
第一步:確認容器與鋁箔組件;先用實物確認瓶口與鋁箔組件是否具備可重複試驗的基礎;防漏瓶蓋、內塞與墊片組合及鋁箔樣品匹配
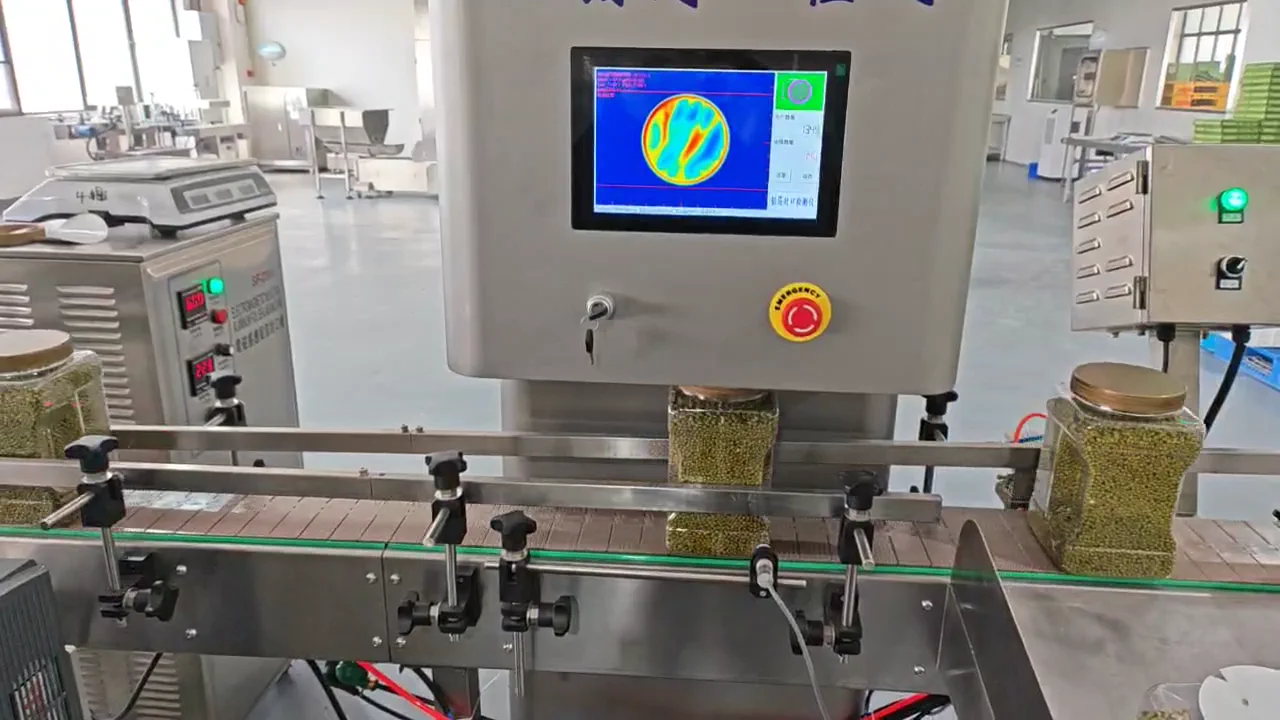 在線鋁箔封口熱成像完整性檢測機
第一步:確認容器與鋁箔組件;先用實物確認瓶口與鋁箔組件是否具備可重複試驗的基礎;防漏瓶蓋、內塞與墊片組合及鋁箔樣品匹配
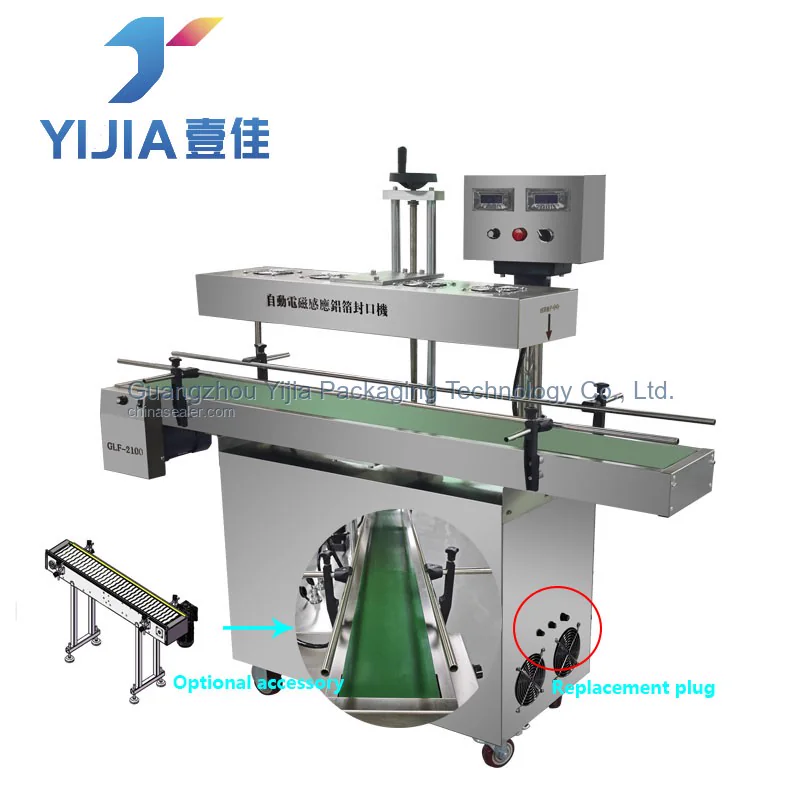 在線感應鋁箔封口機
第一步:確認容器與鋁箔組件;先用實物確認瓶口與鋁箔組件是否具備可重複試驗的基礎;防漏瓶蓋、內塞與墊片組合及鋁箔樣品匹配
核心工藝
樣品資料
容器實物配合瓶口近照和完整尺寸,可先核對定位方式、治具邊界及後續試樣需求。
提供容器實物、瓶口照片、口徑、外型和高度確認封合時瓶口沒有外蓋,才能按獨立鋁箔放置、瓶體定位和感應工位劃定設備邊界。
說明封口時是否確定處於無外蓋狀態鋁箔組件的複合結構和供料狀態需要與瓶材成套核對,用於安排封合試樣而不是只按口徑選機。
提供鋁箔組件材質、厚度、複合結構和供應方式小時產能、操作人數和輸送方式共同決定採用桌上型移位工位,還是評估連續多頭線體。
說明目標小時產能、操作人數和是否連續輸送前後段介面、輸送基準和可用空間用於核對線體銜接、操作維護位置及必要的安全防護。
提供前後段設備、輸送高度、現場佈局和安全要求先約定封口本體怎樣驗收,再單獨定義熱成像篩查對象,避免把溫度異常等同於洩漏或強度結論。
約定封口外觀、剝離、洩漏及熱成像篩查的驗收方法常見選型誤區
展開查看詳細技術說明
客戶真實問題
我們的瓶口在裝外蓋前就要完成鋁箔封合,既想知道桌上型設備能否先做,也想評估以後擴展到六頭線體,並希望封口後能篩查缺片、低熱或皺褶等異常,應該怎樣分階段選設備?
先判斷包裝路線
無外蓋瓶口專案先用容器和鋁箔組件確認感應封合窗口,再按上下料方式選擇 IF110 桌上型水平移位設備或 IF610 六頭直線線體。需要線上篩查時,可在後段評估 FI310 熱成像方案。
人工上下料與桌上型移位
適合:需要先以真實瓶樣建立製程窗口,現場以人工放瓶和取瓶為主的專案。優點:IF110 的桌上型水平移位結構便於把定位、移位和感應封合集中在一個獨立工位內確認。限制:IF110 按獨立桌上型工位配置,自動上下料、檢測和聯線需另行確認。不建議:專案已經明確要求連續輸送、多位同步和完整前後段互鎖時,不應只按桌上型工位估算整線。設備方向:重點評估 YJ-IF110,並按容器、鋁箔和治具實樣試機。
連續輸送與六頭並列封合
適合:瓶型穩定、希望採用直線輸送和多位定位載具,並準備定義完整線體節拍的專案。優點:IF610 的六個並列封口頭和直線載具結構適合進一步討論多位封合與前後段銜接。限制:單循環含義、實際產能、上料放行邏輯、互鎖和輸送介面都沒有通用固定值。不建議:瓶型尚未定稿、鋁箔組件仍在頻繁變化或現場只需要少量試產時,不宜直接凍結六頭配置。設備方向:重點評估 YJ-IF610,並以完整線體和代表性樣品做節拍驗收。
封口後增加熱成像篩查
適合:希望對無鋁箔、反片、缺邊、破損、皺褶、過熱、低熱、歪蓋、鬆蓋或虛封等異常建立線上篩查的專案。優點:FI310 可按專案完成熱圖採集、特徵分析、結果記錄以及報警或剔除訊號聯動。限制:熱圖屬於過程和異常篩查證據,不能直接替代洩漏、剝離或封口強度試驗。不建議:沒有代表性良品和缺陷樣本,也沒有實際線速與熱環境資料時,檢測速度和準確率應在現場盲測後確定。設備方向:在感應封口設備後段評估 YJ-FI310,並用盲測結果確定驗收邊界。
推薦設備路線:第一步:確認容器與鋁箔組件
先用實物確認瓶口與鋁箔組件是否具備可重複試驗的基礎。
推薦設備路線:第二步:先排除常規有蓋線上路線
若容器可透過旋緊外蓋提供壓合條件,應先比較常規線上方案。無外蓋專案再進入 IF110 或 IF610。
推薦設備路線:第三步 A:桌上型工位試產
人工上下料專案可先在獨立工位確認治具定位和感應封合窗口。
推薦設備路線:第三步 B:六頭線體評估
連續生產專案需要把多位載具、輸送節拍和前後段互鎖作為完整線體確認。
推薦設備路線:第四步:後段異常篩查
在封口工藝穩定後,用代表性缺陷樣本建立熱成像篩查與警報或剔除邊界。
常見問題
沒有外蓋也能做感應鋁箔封口嗎?
可以評估 IF110 或 IF610,但必須提供容器、瓶口和鋁箔組件實樣確認。
小批量更適合哪一款?
以人工上下料為主的小批量專案可優先評估 IF110 的獨立桌上型工位。
六頭線體是否一定比桌上型機快?
不能只按封口頭數量判斷,實際節拍取決於載具、輸送、放行邏輯和完整循環實測。
FI310 能篩查哪些異常?
可用 FI310 評估缺片、反片、缺邊、破損、皺褶、過熱、低熱、歪蓋、鬆蓋和虛封等異常。
熱成像可以直接判定洩漏嗎?
不可以,熱圖屬於過程篩查證據,洩漏結論仍需對應的驗證方法。
三款設備能否分開購買?
可以獨立銷售,是否組合以及介面範圍按專案目標和驗收要求確認。