盒裝面膜與濕敷棉包裝
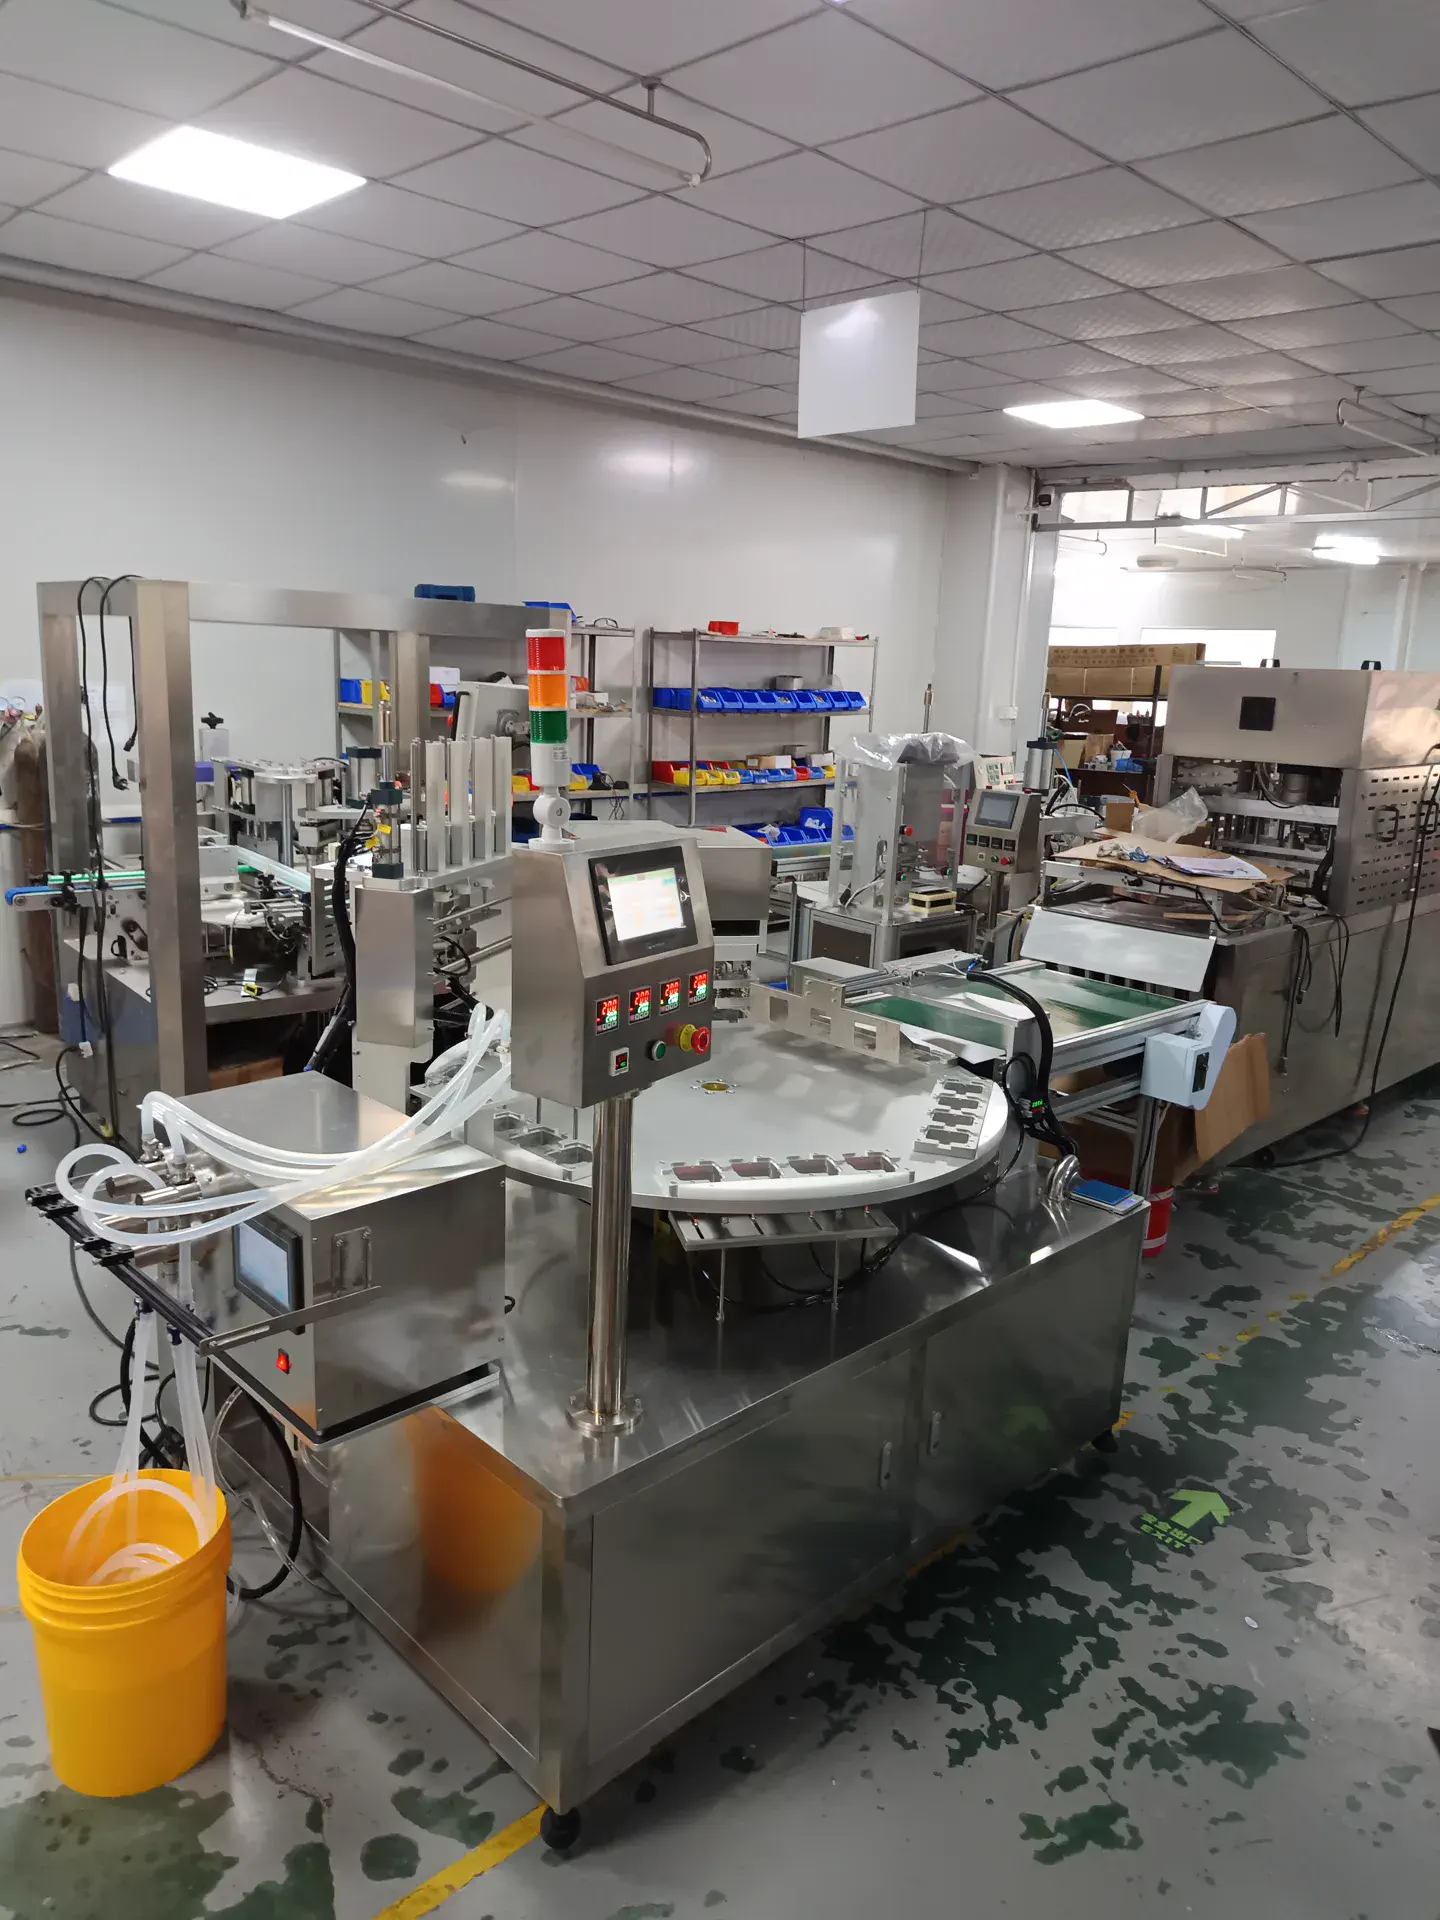
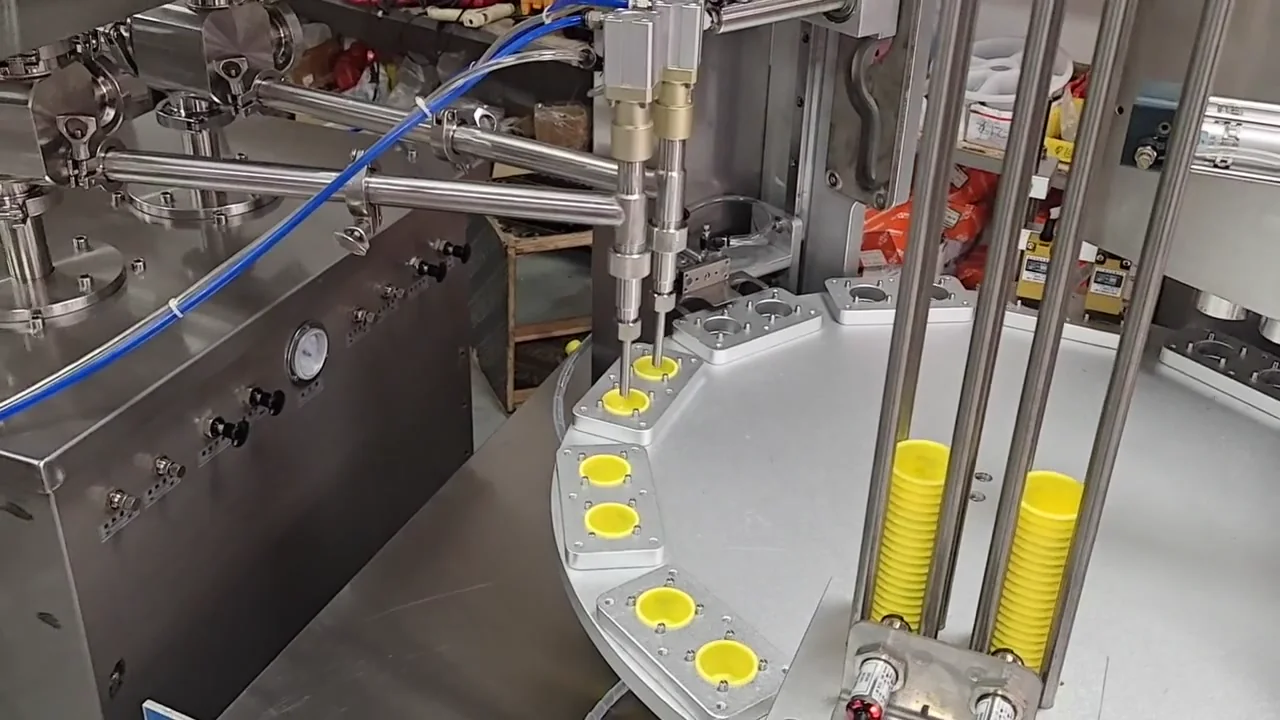
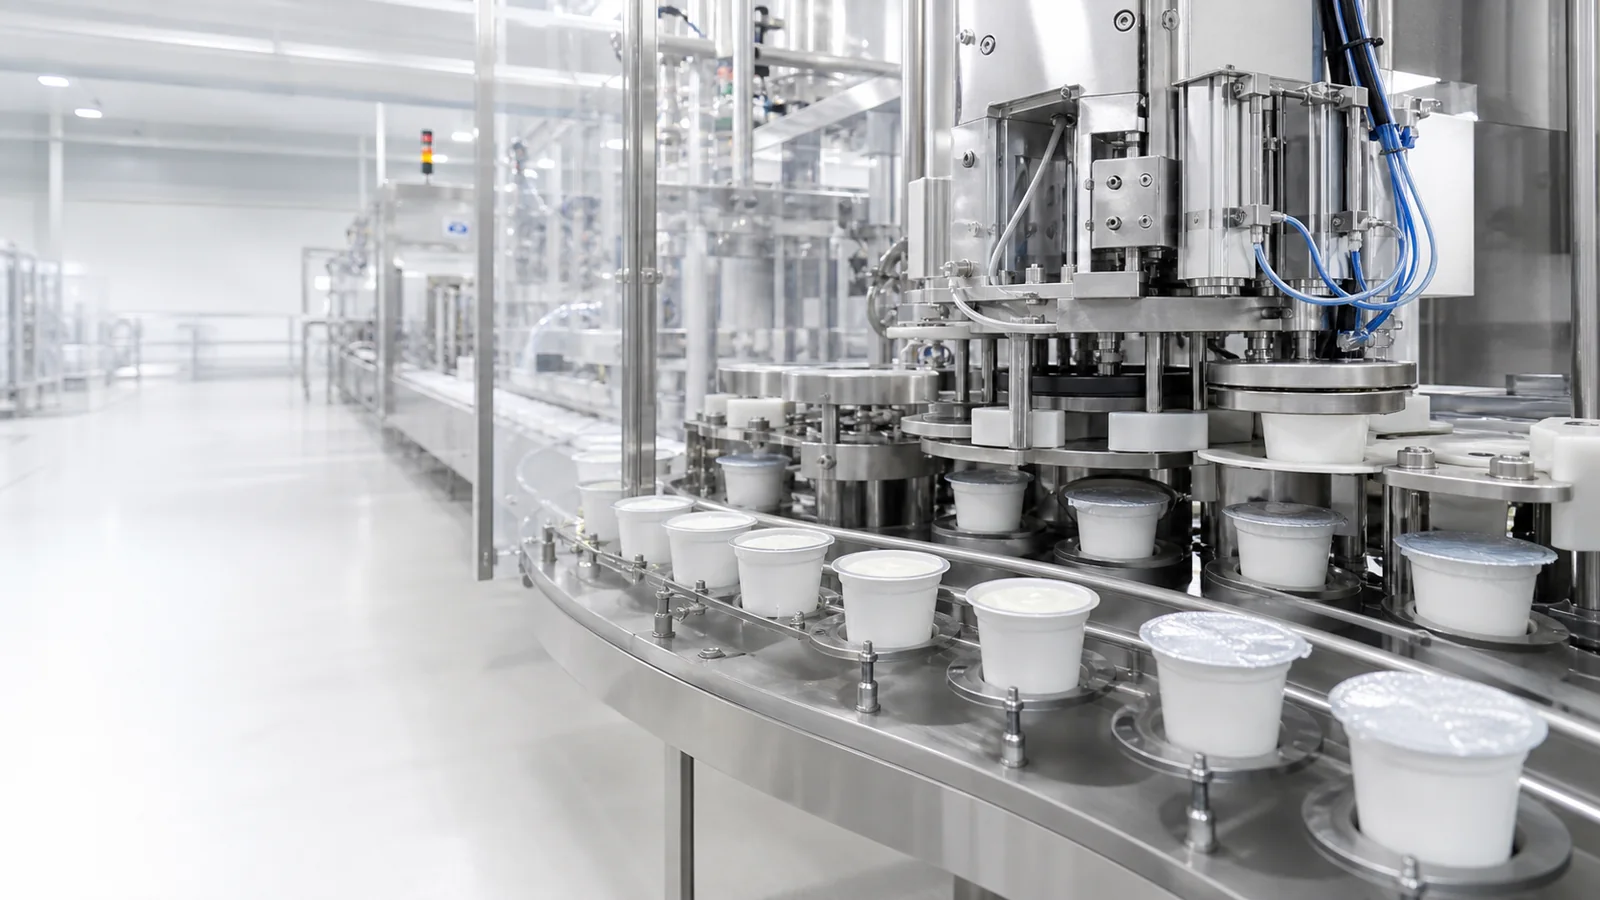
盒裝面膜轉盤式灌裝封口機面膜盒灌裝封口時,盒型定位、內容物灌裝與封口膜配合是選型關鍵。 轉盤式設備可將這些工序按工位銜接;一出二和一出四採用不同工裝。 建議提供盒樣、內容物和封口膜試機,再確定適合的工位數、裝量與封口方式。
盒裝面膜灌裝封口方案:設備組合、包材與試樣驗收方案分類
若您不確定機器名稱,可從產品、容器、包材、產能和後段包裝開始。每個方案詳列可選設備、耗材及報價前需確認的資訊。

面膜盒灌裝封口時,盒型定位、內容物灌裝與封口膜配合是選型關鍵。 轉盤式設備可將這些工序按工位銜接;一出二和一出四採用不同工裝。 建議提供盒樣、內容物和封口膜試機,再確定適合的工位數、裝量與封口方式。
盒裝面膜灌裝封口方案:設備組合、包材與試樣驗收用於小杯裝產品的定位、灌裝與蓋膜熱封,在轉盤工位上銜接生產步驟。 現有實拍展示一出二配置;杯型、物料、蓋膜和目標產量需按樣品確認。
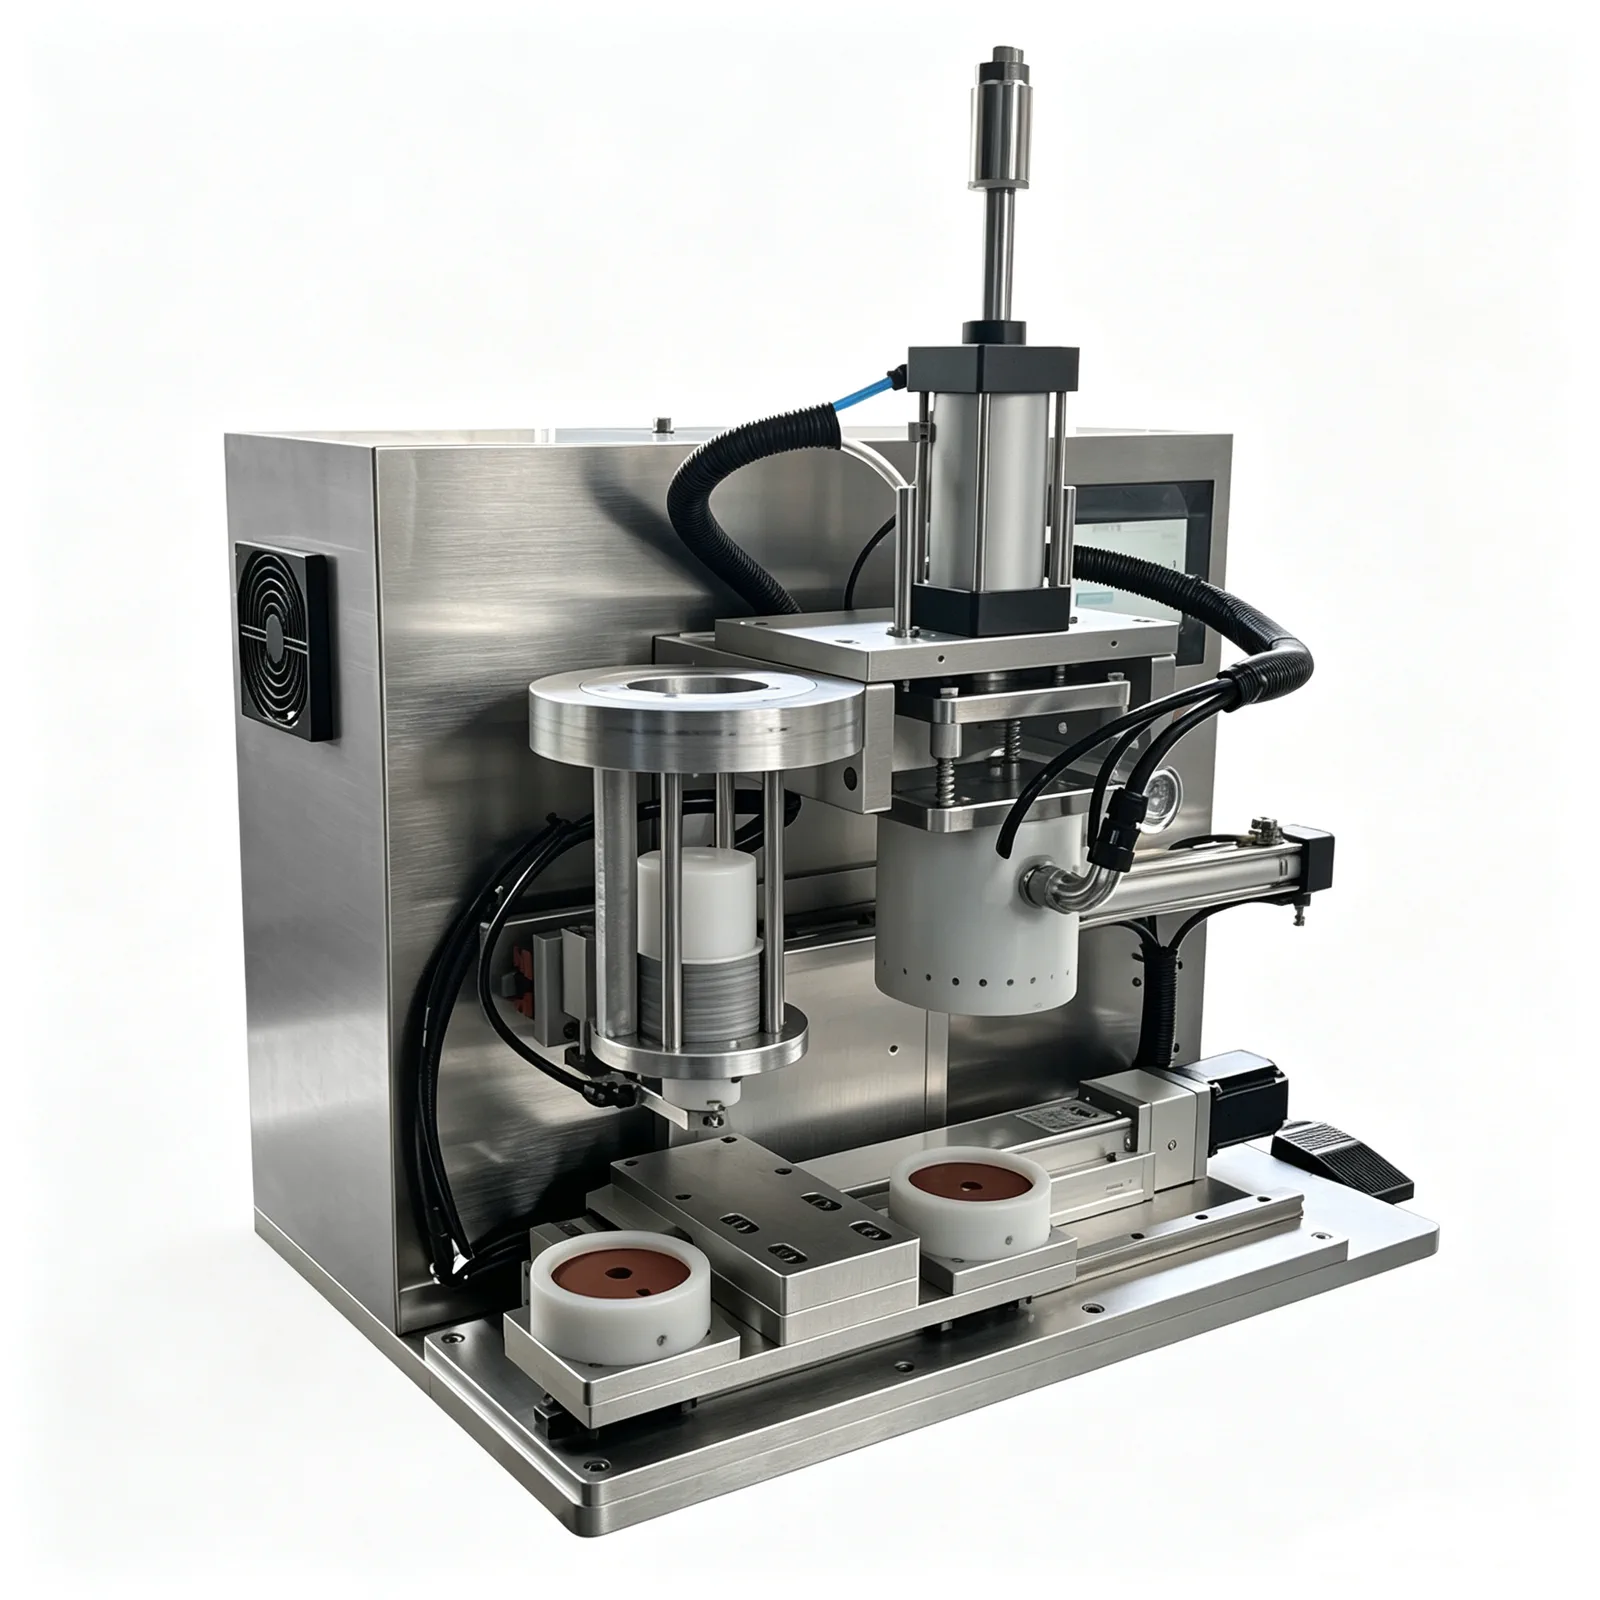
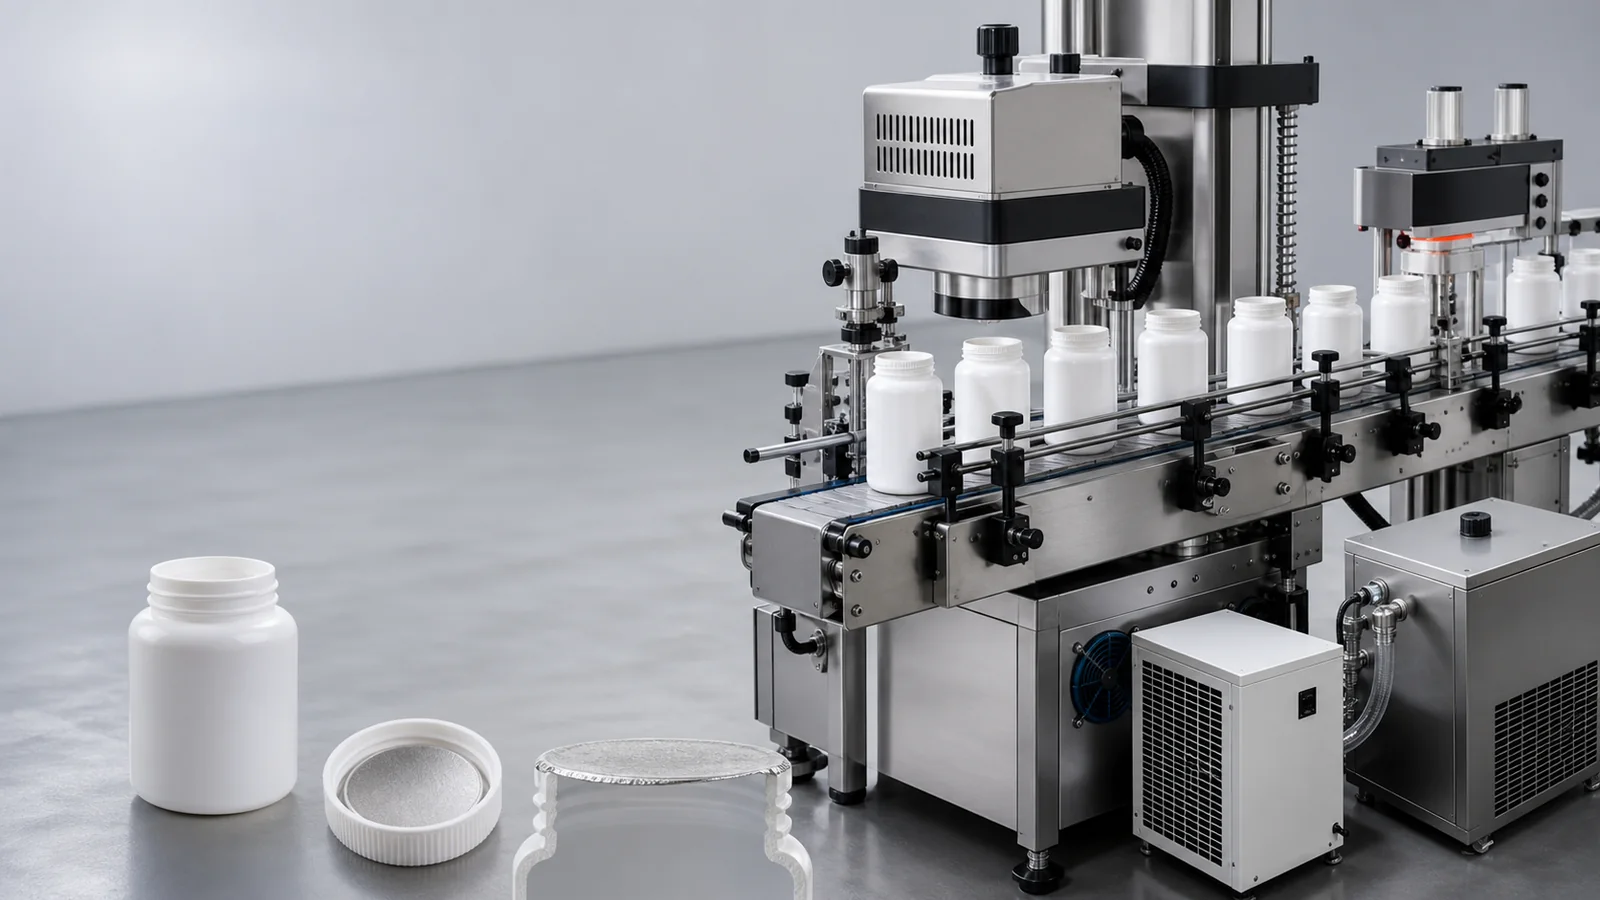
轉盤多工位杯盒線:充填封口、真空托盒與片膜取放直線式無蓋感應鋁箔封口機(1–8組依專案配置),用於安裝外蓋前的瓶口墊片內封。 選型時先核對瓶口與鋁箔組件是否適配,再以樣品試封及目標節拍測試確定配置,並確認封後外蓋仍可正常安裝。
無蓋鋁箔感應封口怎麼選?台式工位、1–8頭聯線與封後檢查將匹配的封口膜覆到瓶或廣口罐口沿後熱壓封合;供膜方式、容器口沿和熱封層是否匹配,需用正式樣品確認。
瓶罐封口怎麼選?直接蓋膜熱壓、在線沖膜、感應鋁箔與旋蓋先分清MAP按既定工藝組合抽氣、氣體置換及蓋膜熱封。 氣體組成、殘氧與保鮮目標由食品工藝確定,需以真實盒、膜及食品驗證,不能僅憑設備承諾保質期。
餐盒托盤封口生產線:一般熱封、MAP 氣調、噴碼與檢重如何組合需要為螢光檢測試劑、抗原檢測試劑,或提取液、緩衝液做容器封膜? 可按試劑瓶、試劑杯、試劑條或試劑盒/卡盒評估載具與封合工位。 請提供容器和封口膜實樣,確認封合面、定位、開啟方式與試封節拍,再確定配置。
上游充填參考試劑瓶與滴管瓶的小劑量充填:磁力泵與伺服活塞路徑找到 193 篇方案
盒型、內容物和封口膜會影響灌裝與封口。先用樣盒確認定位、定量灌裝、預切膜取放、熱壓封口和出料,再比較一出二與一出四工裝;封口效果、節拍及後段介面按樣品和整線流程驗證。
比較小杯轉盤灌裝封口、盒裝面膜預切膜熱封與真空托盒三類設備,了解容器、物料、膜材、工位組合、噴碼檢重及採購試樣要點。
無外蓋鋁箔感應封口:先核對瓶口、墊片與鋁箔層,再測試定位、封合一致性及封後加蓋;比較桌上型移位與 1–8組封口單元在線方案,封口單元組數依樣品及實際節拍確認。
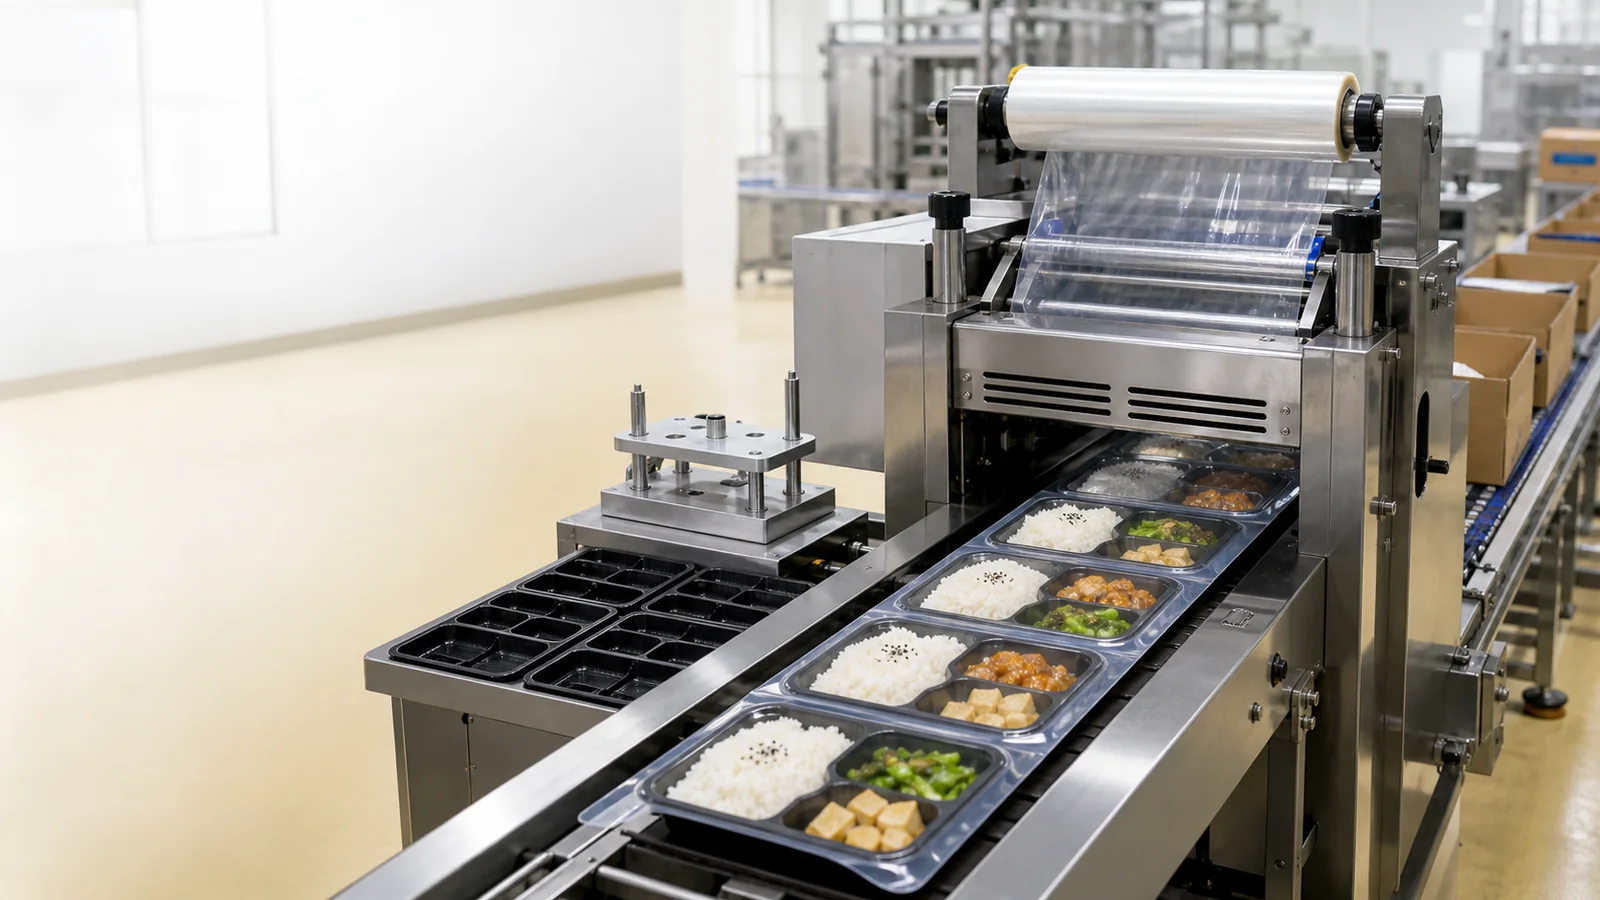
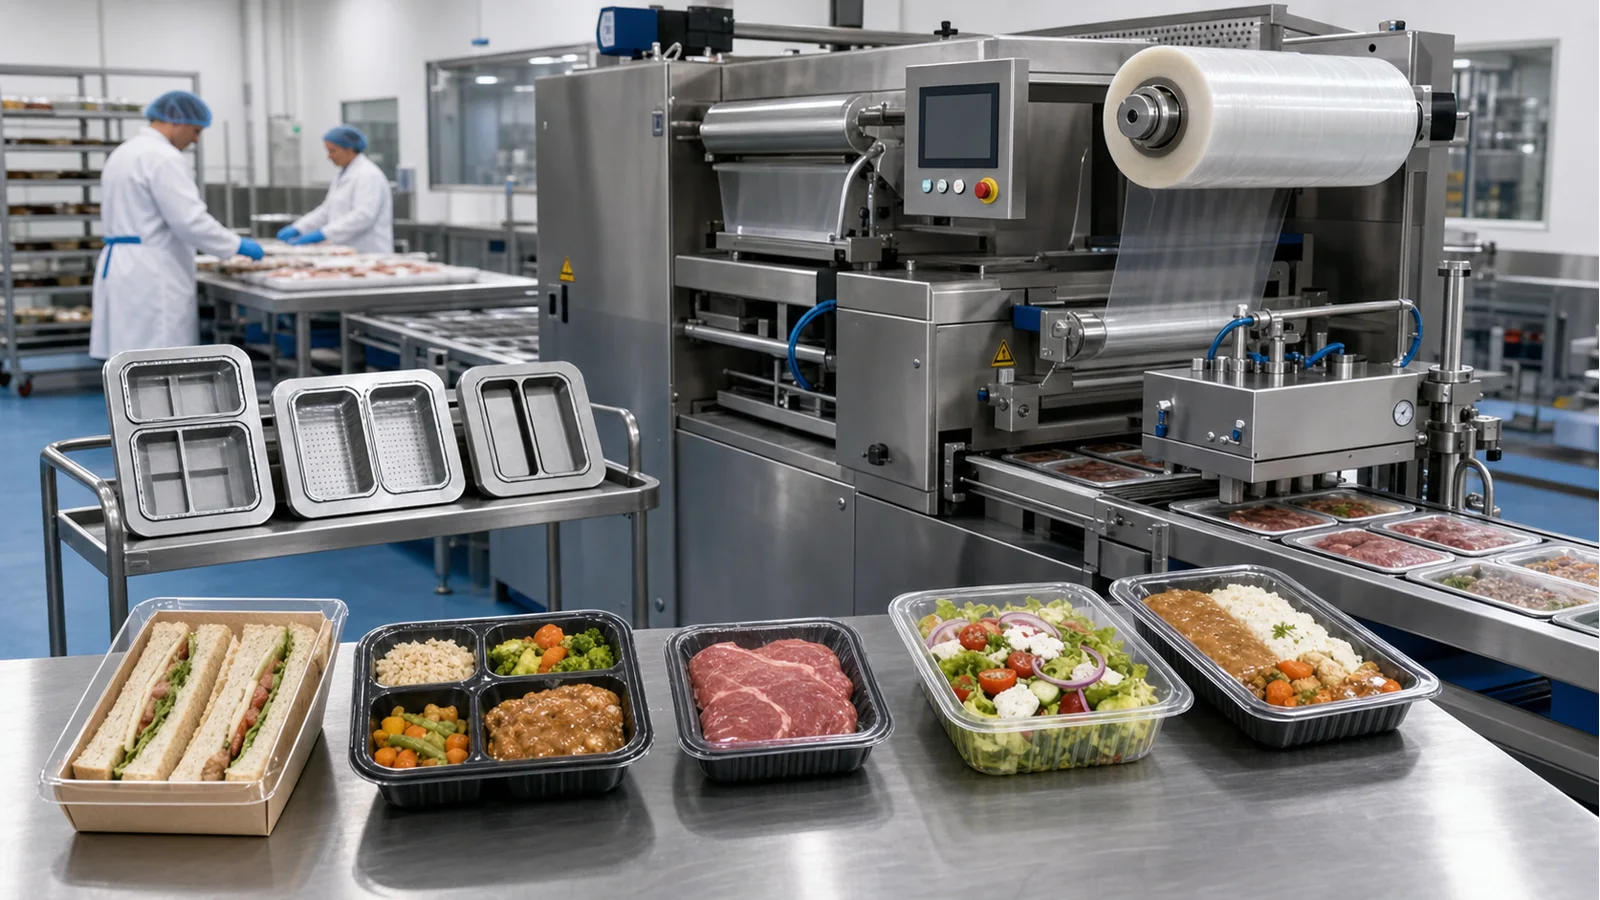
餐盒托盤生產線先在一般熱封和 MAP 氣調中選一路,再按托盒、蓋膜、內容物與驗收方法試封,配套裝料、輸送、噴碼、貼標和檢重。
先按容器口沿和蓋子結構區分直接蓋膜熱壓、設備沖膜取放、蓋內鋁箔墊片感應封口和旋蓋,再確認充填污染、膜材、檢測及聯線。
圍繞擠壓瓶、廣口瓶及食品桶,梳理番茄醬從保溫料桶進入活塞或多頭充填設備,再到旋蓋、感應鋁箔封口和瓶身標識的工序關係。黏度、顆粒、口沿和包材均以樣品試驗為準。
擠壓瓶和廣口瓶進入蛋黃醬、沙拉醬包裝線時,先比較活塞單機與多頭聯線,再安排旋蓋、鋁箔內封和線上重量複核。物料參數及最終運行表現由樣品測試確定。
蜂蜜先在保溫料斗中維持可充填狀態,由活塞主機裝瓶並完成蓋合。蓋內帶匹配墊片時再進入感應鋁箔工位,標籤位置、物料溫度和封口條件均用實樣確認。
按杯盒口沿、卷膜或片膜熱封層、內容物、模具換型、人工節拍和聯線需求,比較手壓式、半自動多工位、連續充填封口與氣調路線。
粉劑與顆粒先按流動狀態確定計量方式,普通預製袋進入開袋充填封口主機,吸嘴袋則採用充填旋蓋結構。日期噴碼、重量複核和輸送銜接均以正式袋樣為依據。
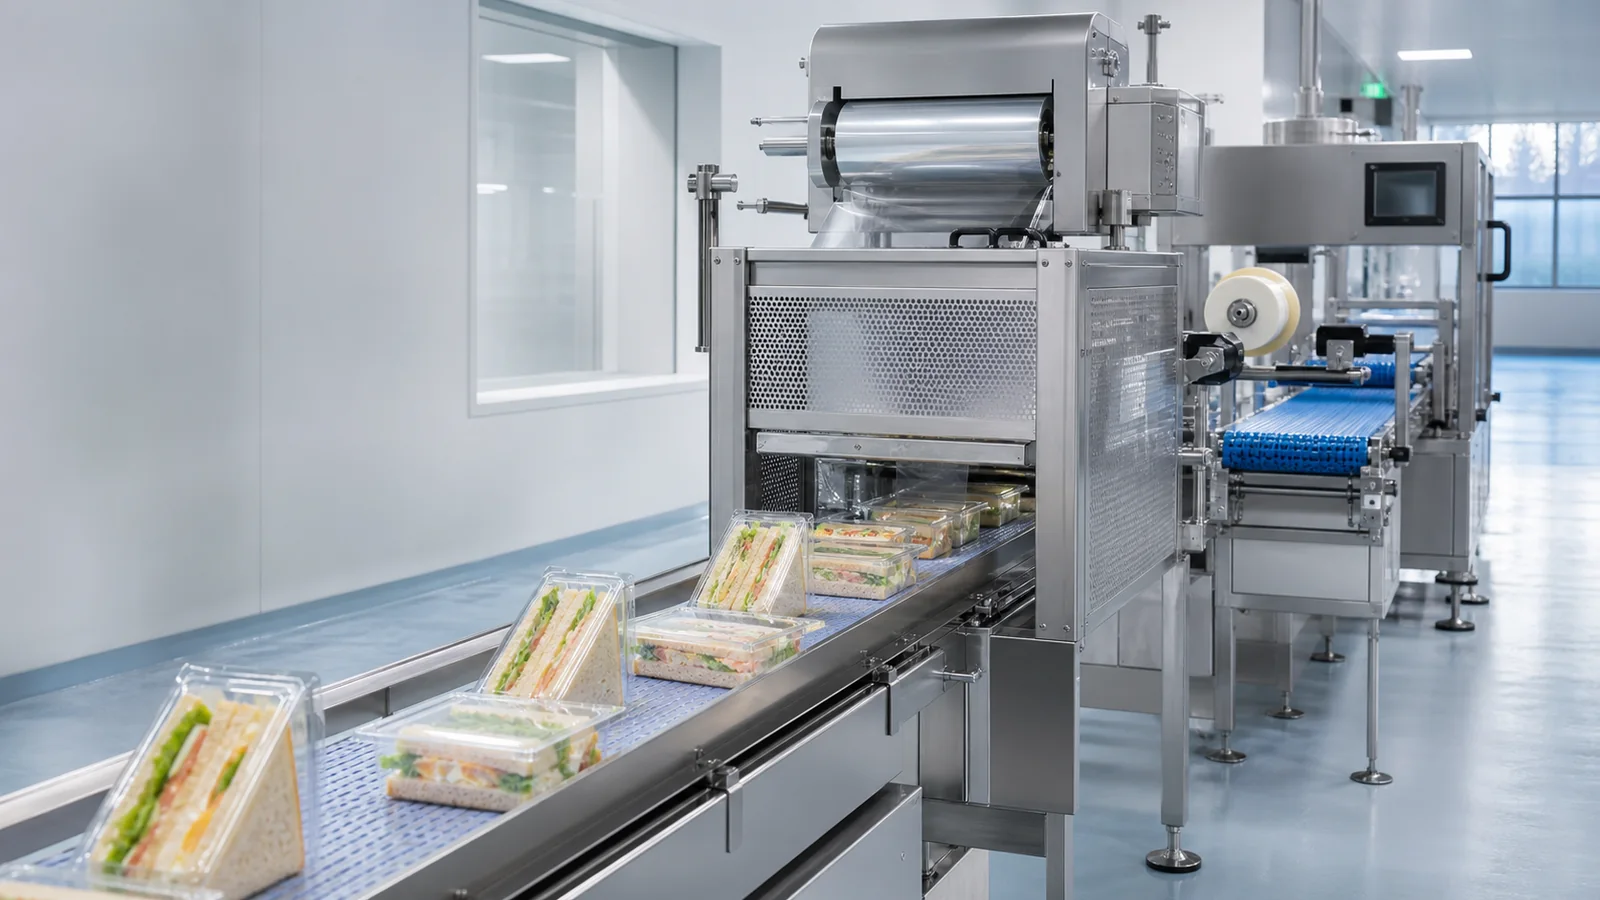
普通餐盒可在多格桌上型設備上封邊。需要置換盒內氣體時採用盒式氣調方案,預切膜托盤則由片膜自動取放主機處理。成品端再安排批號、重量和封邊檢查。
說明沙拉盒在桌上型多格餐盒封口機、盒式氣調封口機和自動預切膜設備之間的適用差別,並安排輸送與視覺複核位置,避免把所有盒型套用同一模具。
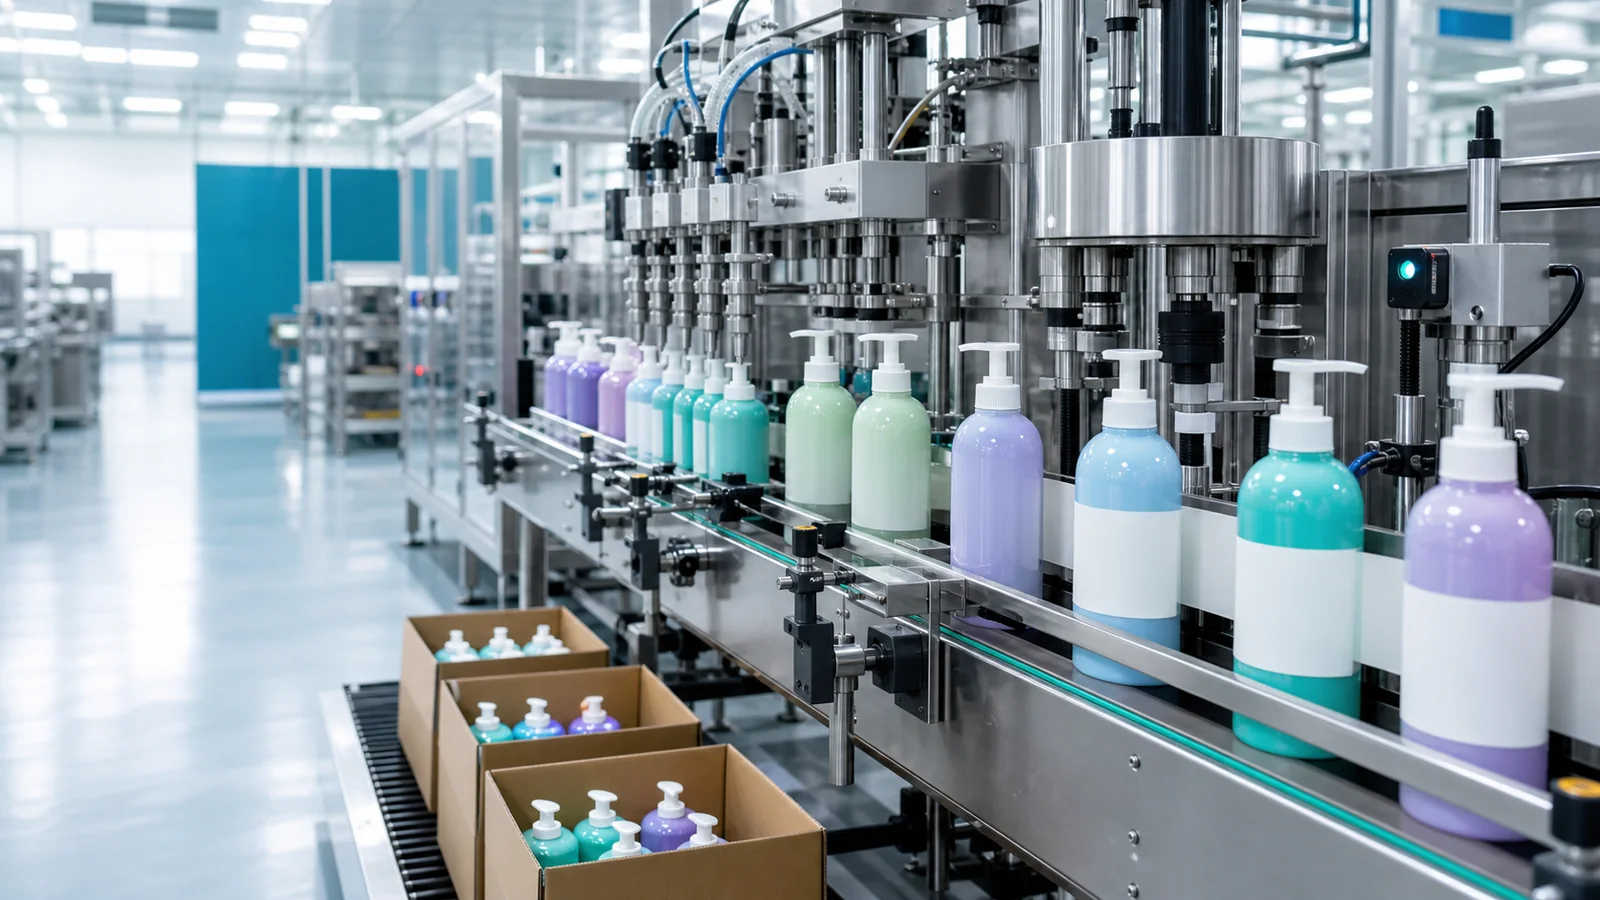
塑膠瓶實樣先用於確認洗髮水入瓶和防起泡動作,泵頭蓋或螺紋蓋隨後閉合。若蓋內裝有匹配墊片,再接感應鋁箔內封,最後核對標籤面與成品重量。
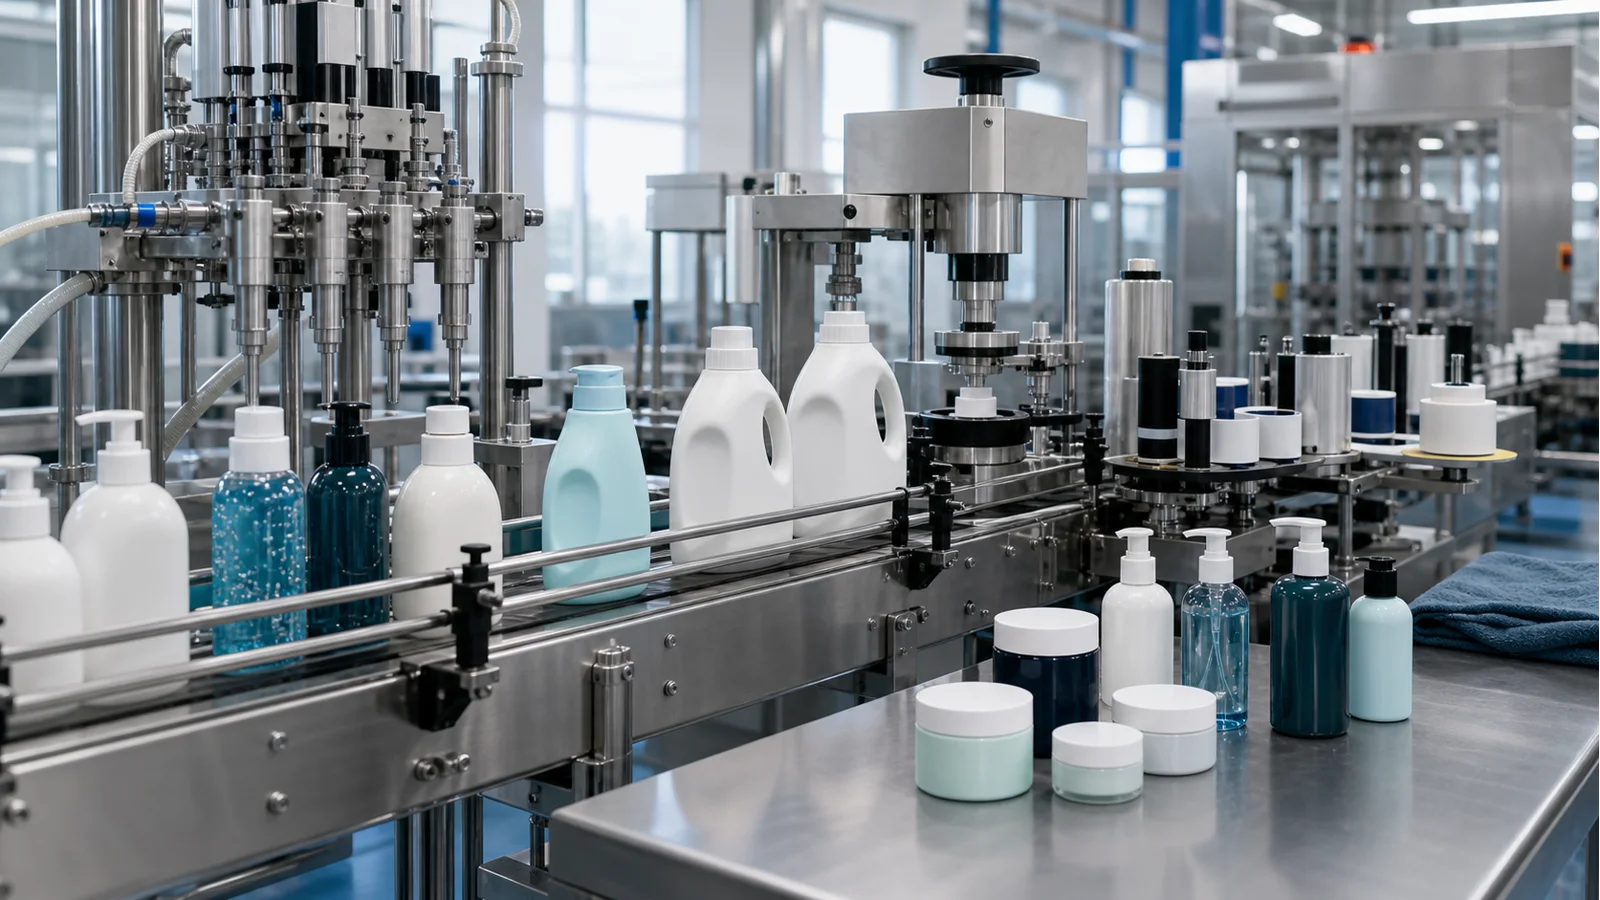
聚焦沐浴露 PET、HDPE、玻璃及泵頭瓶,描述液體充填機、自動旋蓋機、線上感應鋁箔封口機和貼標噴碼設備的工位次序,所有包材適配結論以實物為依據。
酸奶可在一體式小杯主機上完成入杯和覆膜。充填已經獨立完成的杯型則轉入小口徑熱封設備。批號、重量複核與金屬檢測放在封邊確認之後,杯和膜須成套試樣。
辣椒醬由保溫料斗送入活塞主機,含籽與顆粒狀態決定閥路試樣。瓶蓋閉合後,如內置鋁箔墊片再做感應封口,食品金屬檢測置於成品段,裝量與節拍以測試為準。
洗衣液先在定量工位入瓶,泵頭或螺紋蓋完成閉合後再判斷是否需要墊片內封。瓶身標籤與外箱收口佈置在後段,瓶體支撐、泡沫和貼附面均按實樣核驗。
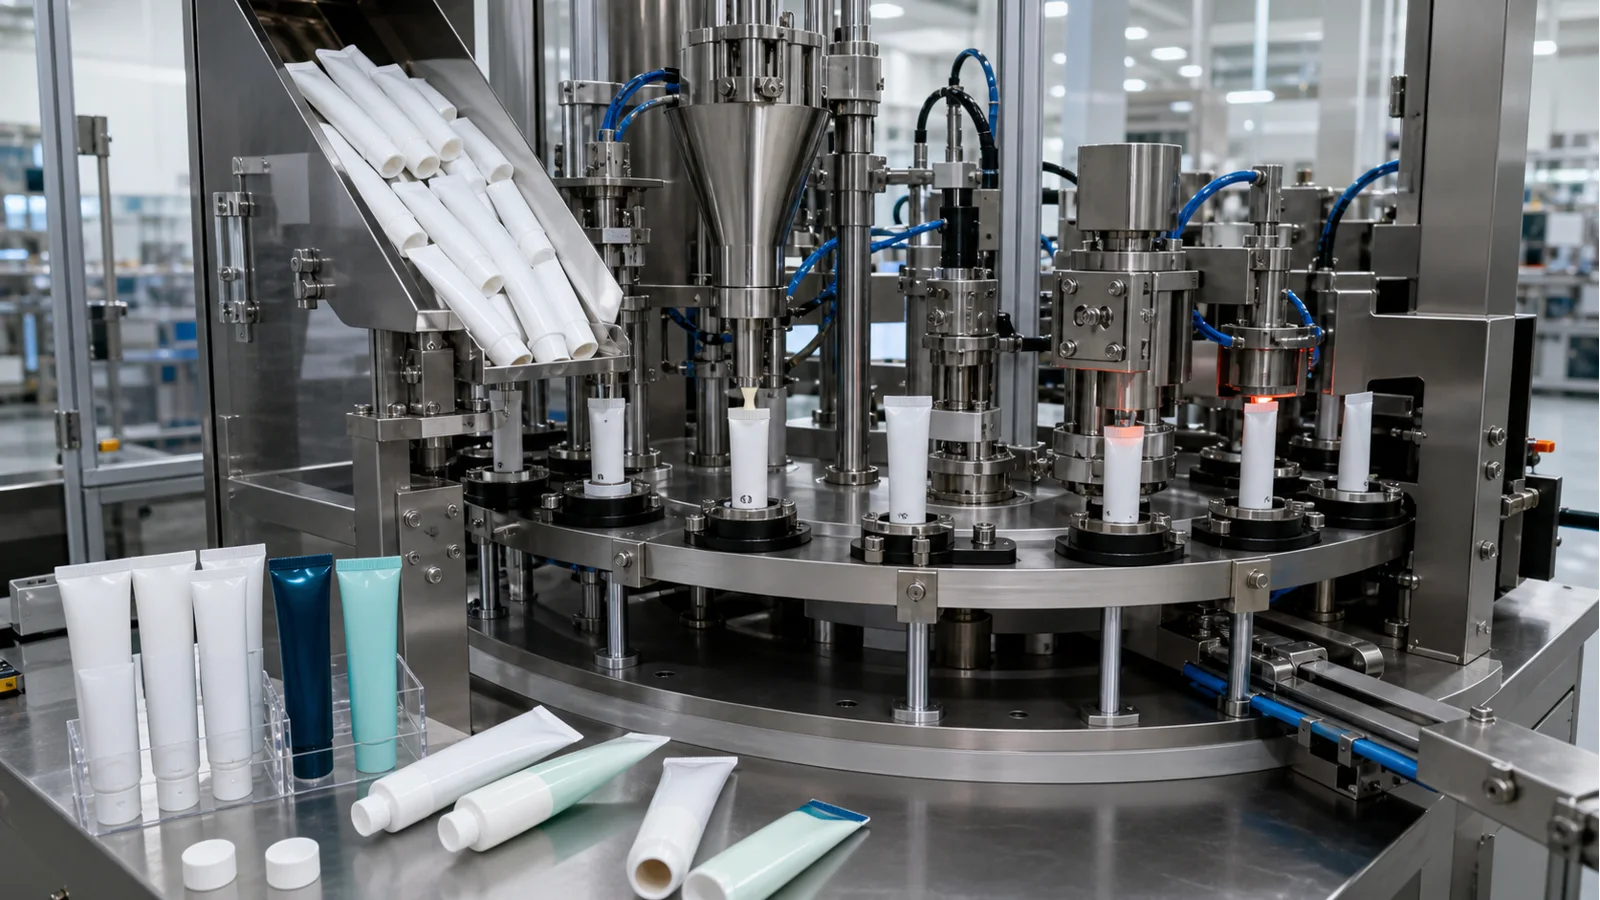
說明全自動軟管充填封尾、異形蓋軟管封口、尾部噴碼以及線上檢重視覺複核的組合邏輯。管材、蓋型和封尾外觀均不採用通用參數代替樣品。
圍繞 PP、PET 托盒和冷藏展示盒,對照盒式氣調封口機、自動片膜托盒封口機、上卷膜托盒封口機及成品視覺檢重,明確不同封裝路徑的樣盒與膜材要求。
將手壓或桌上型熱封、自動預切片膜封口和盒式氣調包裝放在同一決策框架,並說明輸送與成品檢測的接入位置,按盒口、膜層、保鮮目標及換型頻率區分方案。
比較醬料活塞充填、旋轉式連續充填、食品桶充填封口及袋中盒設備,連同保溫料斗、旋蓋、感應內封與重量檢查,呈現高黏物料按包裝形態分流的邏輯。
按來料是空管還是已充填管、管材、物料、計量防滴漏、封尾方式、切邊壓紋、批號和清洗要求,選擇獨立封尾或充填封尾一體機。
從理蓋旋蓋、風冷與水冷感應封口比較,到在線鋁箔封口和紙罐塑膠桶封膜壓蓋,完整對應各主工藝與實際設備。瓶蓋墊片組合和試封結果是判斷基礎。
解釋紙罐塑膠桶專用封膜壓蓋機、線上感應鋁箔封口機、大口徑熱壓封口機和理蓋上蓋系統如何對應不同罐口。膜片與墊片不是同一種工藝輸入。
這裡按真實包裝問題整理方案,方便您先判斷方向,再了解需要準備的樣品資料和可能用到的設備。
輸入產品名,例如番茄醬、蜂蜜、奶茶、便當、洗髮水;不確定時也可以寫產品狀態或樣品情況
沒有完全匹配的產品?可按輸入內容繼續;我們會先核對樣品和工藝,再確認適用機型。
沒有選到完全匹配的產品時,請直接輸入產品名稱、樣品狀態或特殊要求,再按輸入內容繼續。
系統會根據產出產品、容器、物料狀態和速度目標整理設備方向,最終仍需要結合樣品尺寸、膜材、蓋子和現場佈局確認。
提交樣品照片、關鍵尺寸、包材樣品、目標產能和目標市場後,我們可以更快判斷機型、模具、是否聯線以及報價範圍。
先定容器和包材,再定核心動作,最後確認上料、出料、噴碼、貼標、檢測等輔助動作,避免只看單機忽略整線節拍。