方案主題
軟管只封尾,還是充填封尾一體?從來料狀態判斷
說明已充填軟管封尾打碼和空管充填封尾一體機的適用邊界,並列出管材、管徑、尾封及內容物資料要求。
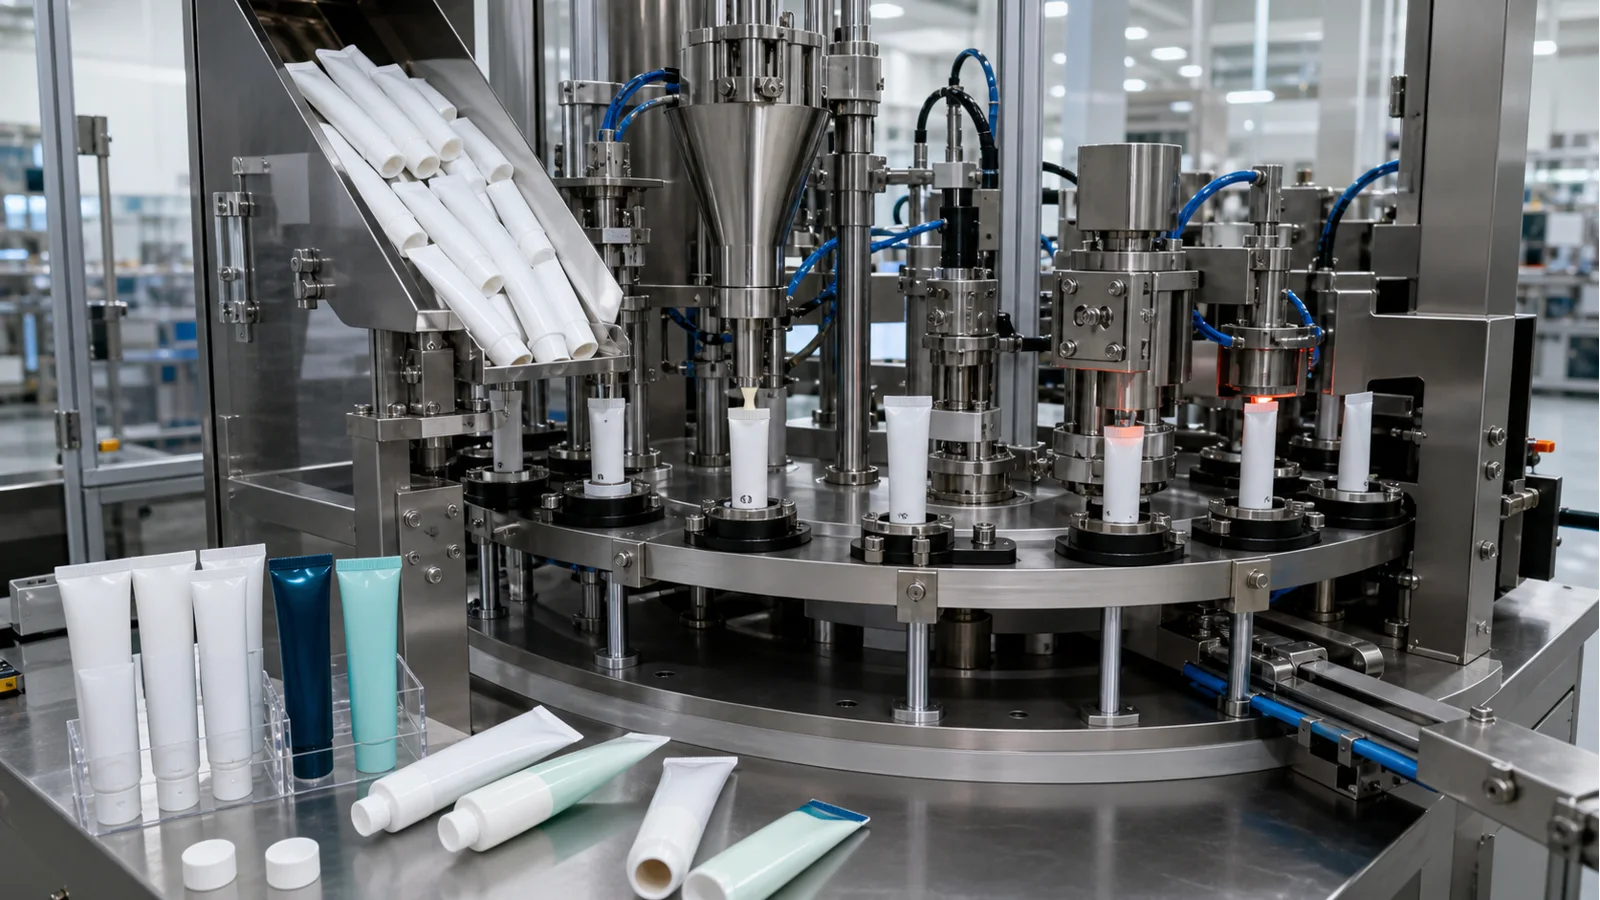
- 已充填軟管只需封尾打碼,空管進料則要評估充填封尾聯動,異形蓋又屬於另一套邊界。需確認塑膠或鋁塑管材、管徑、尾封寬度、內容物狀態、批號位置和產能。
為您整理的方案摘要
- 已充填軟管進入設備時,選擇軟管封尾打碼機處理尾封、批號和裁邊。
- 帶蓋空管若要在設備內完成裝料,應按物料和管樣評估全自動或半自動軟管充填封尾機。
- 軟管封尾工藝由管材、管徑和尾部結構決定,不能只憑產品用途或外觀名稱判斷。
方案路線對比
- 軟管進機前已經裝好內容物,只需要完成尾部閉合和尾封區域批號的生產環節。
- 只保留尾封、打碼和裁邊動作,能夠銜接已經存在的人工或其他充填環節。
- 管內物料不能侵入尾封區,管材、管徑、尾部餘量及拿取方式均需實樣確認。
- 來料仍為空管且希望機器完成計量裝料時,不應只配置封尾打碼設備。
- 已充填軟管使用軟管封尾打碼機,以量產管樣驗證定位、封合、字碼與裁邊。
- 從空管開始,希望設備連續完成定量充填和尾部封合的軟管產品。
- 上管、定位、計量充填、封尾和出管可以按連續工位組織,減少工序間轉運。
- 理管、色標、切邊、壓紋、打碼和檢測均按項目選擇,節拍由各動作測試結果協調。
- 已有穩定充填能力,或現場只需處理已經充填的軟管時,先比較獨立封尾方案。
- 帶蓋空管連續進料時,使用全自動軟管充填封尾機按管材、物料、裝量及尾封成品試驗。
- 帶蓋空管進料、允許人工參與上管,並希望在同一設備完成充填封尾的生產方式。
- 人工上管可保留一定操作彈性,同時由設備完成計量、封尾等主要動作。
- 人工供管、放置和取料會構成實際作業節奏,不能只看設備動作時間。
- 需要連續自動上管、方向定位和穩定銜接後段時,應評估全自動流程。
- 節拍與自動化要求較低時,使用半自動軟管充填封尾機做實料實管測試,並核對每次人工操作。
關聯設備 / 耗材
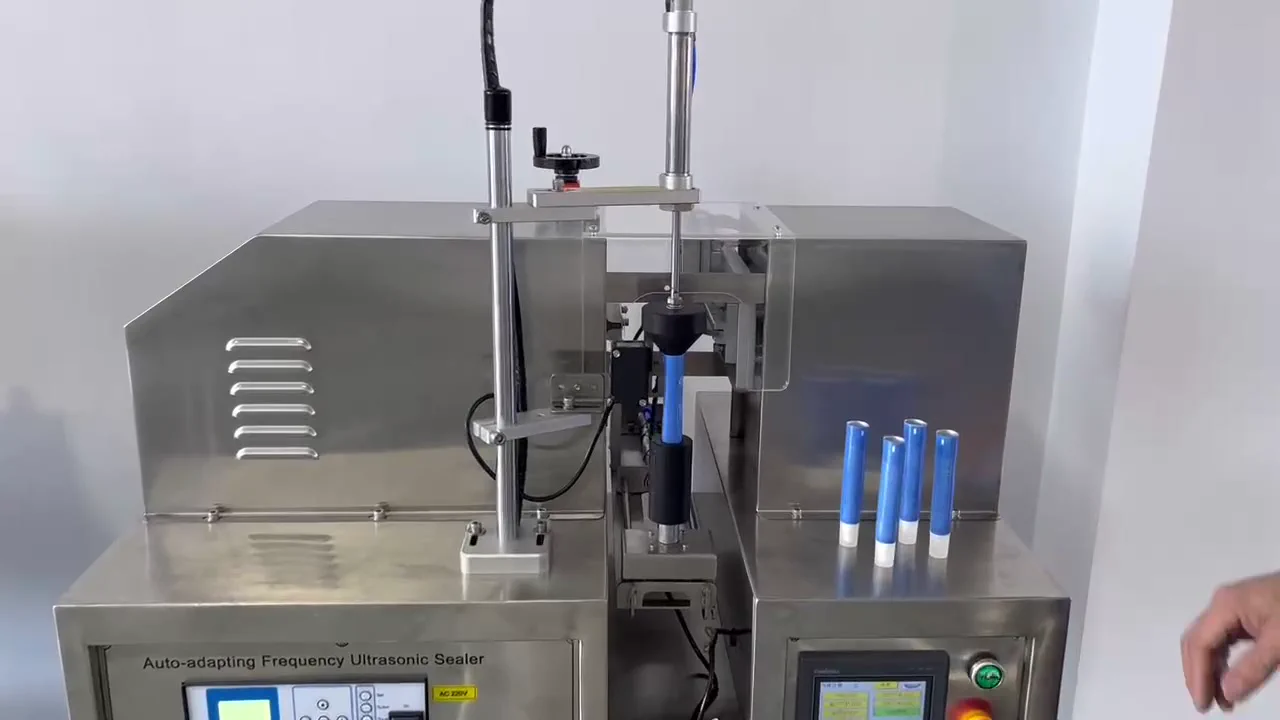 超聲波軟管封尾機
軟管定位、封尾、打碼和裁邊,適配塑料軟管、鋁塑複合軟管、化妝品軟管、藥膏管
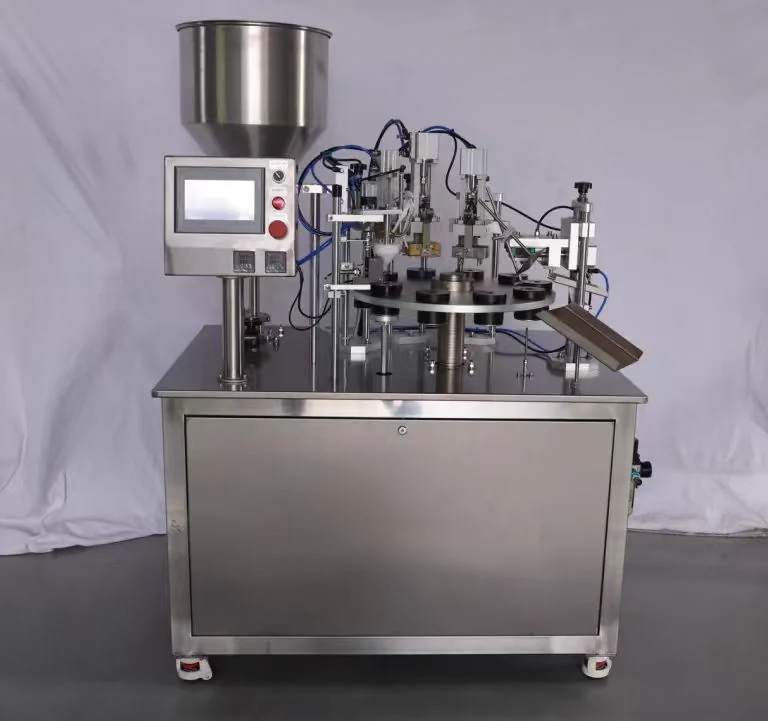 全自动软管灌装封尾机
面向塑料管、复合管或适配管材的自动上管、定位、灌装、封尾与出管。
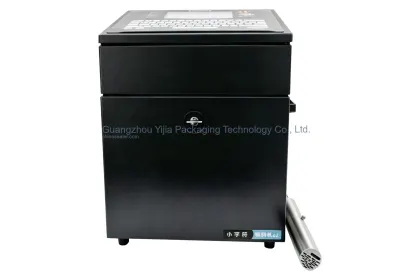 日期批號噴碼機
在瓶、袋、盒、標籤、罐體或外箱表面列印日期、批號和追溯資料。
核心工藝
設備選擇先回答一個問題,進入機器的是已經裝好物料的軟管,還是帶蓋空管。再核對管材、管徑、管長和尾封要求。
已充填軟管只處理尾部時,使用軟管封尾打碼機驗證放管定位、尾封、批號與裁邊。
空管需要連續完成上管、定位、計量充填、封尾和出管時,評估全自動軟管充填封尾機。
空管生產的節拍和自動化要求較低時,可用半自動軟管充填封尾機比較人工上管與設備聯動作業。
尾封上的批號無法滿足外包裝讀取位置時,再增加日期批號噴碼機。連續轉運需求則在單機試樣後評估輸送銜接。
準備兩類來料照片或實物,並說明內容物、裝量、尾封樣式、批號位置、目標節拍與現場操作方式。
樣品資料
照片應展示軟管進機前是否已有內容物,避免把封尾需求誤寫成充填封尾。
來料狀態照片、空管樣或已充填管樣管材層次、管徑、管長和尾部餘量用於確定定位、封尾和裁邊工具。
軟管材質說明與關鍵尺寸圖物料黏度、拉絲、顆粒、裝量和清洗條件只在需要機器充填時進入設備判斷。
內容物樣品、裝量範圍與充填要求成品樣要標出尾封寬度、裁邊輪廓、壓紋內容和批號讀取方向。
尾封成品樣或效果示意說明人工上管是否可接受、計畫節拍和前後工序,便於比較半自動與全自動作業。
操作方式、目標節拍、現場介面與噴印位置常見選型誤區
已有充填環節的項目若重複選擇一體機,會增加不需要的計量工位。
管徑相同不代表管材層次和尾封響應相同,工具與工藝仍需管樣驗證。
內容物進入尾部封合區會妨礙材料接觸,並可能在封尾時擠出。
機內壓印通常位於尾封區域,未必與客戶要求的管身追溯面一致。
試劑管鋁箔封口機處理的是管口鋁箔,不承擔日化軟管尾部的充填封尾動作。
展開查看詳細技術說明
先問軟管裡有沒有物料
軟管設備選擇可以從來料狀態迅速分開。進入機器前已經充填,只需要封尾設備。進入機器的是帶蓋空管,而且機器還要把物料裝進去,就需要充填封尾一體流程。
有料來管只處理尾部
已充填管使用軟管封尾打碼機時,設備負責定位、尾封、批號和裁邊。試樣前要保留足夠尾部區域,並觀察轉運中內容物是否上移,避免物料進入封合接觸面。
空管連續生產走一體機
空管連續進料可評估全自動軟管充填封尾機。管材決定封尾方式,物料決定計量、斷料和清洗,管徑、管長與裝量則牽涉到管座、充填嘴和封尾工具的換型。
低自動化需求看半自動
如果人工上管可接受,生產節奏也不要求連續自動供管,可比較半自動軟管充填封尾機。試機時要把放管、定位確認和取管時間計入實際作業,而不是只記錄機器動作。
批號位置決定是否加噴碼
尾封設備可在封尾區壓印批號,但字面位置可能被裁邊或裝盒遮擋。需要在管身其他位置識讀時,等封尾成品姿態穩定後再用日期批號噴碼機測試觸發與方向。
把管蓋與管尾邊界拆開
異形蓋位於軟管頭部,它可能要求專門的定位和夾持,卻不會改變管尾是否需要充填功能。試劑管鋁箔封口機處理管口鋁箔,也不屬於日化軟管尾封路線。
管材決定封尾驗證
塑膠管、鋁塑複合管或其他結構都應以實樣確定封尾工藝。檢查項目包括封邊、裁邊、壓紋、管身變形和開啟後的材料狀態,不能用相同管徑代替材質驗證。
換型先保持路線不混
多規格生產先按來料狀態分組,再核對可共用的管座、充填範圍和封尾工具。每次換型還要記錄首件確認、清洗與批號切換。
按進機狀態準備試樣
提交空管或已充填管、內容物樣品、尾封成品、關鍵尺寸、批號位置、計畫節拍和現場操作方式。資訊按進機狀態排列,設備範圍會更容易劃清。
常見問題
最快怎樣區分兩條軟管路線?
若機器入口已是裝好物料的軟管,只需評估封尾打碼。若入口是帶蓋空管並希望設備完成裝料,就要比較充填封尾一體設備。
人工充填後能接軟管封尾機嗎?
可以。要提供充填後的管樣,並說明拿取和轉運方式,重點檢查物料是否進入尾封區以及管身受壓後的狀態。
空管項目怎樣在半自動和全自動間選擇?
節拍較低、人工上管可接受時可比較半自動配置。需要連續上管、定位、充填和封尾時再評估全自動設備。
只提供管徑能確定封尾方式嗎?
塑膠管、複合管或其他管材的封合機理不同,必須用實際管樣檢查封邊、裁邊和外觀後確定。
尾封打碼後還要獨立噴印嗎?
如果尾封字碼的內容、位置和讀取方向滿足追溯要求,可保留機內打碼。需要在管身或外包裝另一位置識讀時,再增加獨立噴碼。
異形管蓋會改變封尾設備選擇嗎?
異形蓋主要改變軟管頭部定位或閉合條件。尾部是否需要充填功能仍按進機時的來料狀態判斷,兩項分開試樣。