方案主題
預製袋給袋包裝怎麼選?雙通道、四通道和旋轉多工位不是只差速度
先用真實袋樣驗證取袋和開袋,再看計量時間、袋口潔淨度、換型頻率與異常處理,通道越多對供袋一致性和物料分配的要求越高。
- 先用真實袋樣驗證取袋和開袋,再看計量時間、袋口潔淨度、換型頻率與異常處理,通道越多對供袋一致性和物料分配的要求越高。
為您整理的方案摘要
- 雙通道給袋包裝機與四通道給袋包裝機的主要區別是什麼
- 旋轉式給袋包裝機是否包含液體或粉體計量系統
- 預製袋包裝實際產能為什麼低於按通道數計算的數值
方案路線對比
- 袋型較穩定且兩路計量可以協調供料的中高產能項目
- 並行袋路能在保留清晰工藝節奏的同時提高單位時間處理量
- 兩路開袋、計量和封口中的慢項會決定實際節拍
- 袋材批次波動大或物料無法穩定分到兩路時不宜直接放大通道數
- 雙通道水平給袋包裝機配合按物料選擇的計量和成品輸送
- 單一袋型長期生產且袋材、供料和多路計量都較穩定的項目
- 四條袋路可以面向大批量連續生產組織並行工位
- 供袋一致性、計量分配、維護通道和異常處理要求明顯提高
- 頻繁換袋或小批量多品種生產時不應僅為峰值速度選擇四通道
- 四通道主機與多路計量、匯流輸送和異常檢測共同聯調
- 取袋、開袋、充填、整理和熱封步驟清楚的平袋、自立袋或拉鏈袋項目
- 全自動旋轉式給袋包裝機將取袋、開袋、充填、整形和封口分配到連續旋轉工位,適合袋型穩定且工藝步驟明確的預製袋項目。
- 計量與上料仍要按液體、粉體、顆粒或小件分別選擇
- 袋口結構尚未定型或沒有真實袋樣時不宜先鎖定工位和夾具
- 旋轉式給袋主機銜接專用計量、檢測、打碼和剔除模組
關聯設備 / 耗材
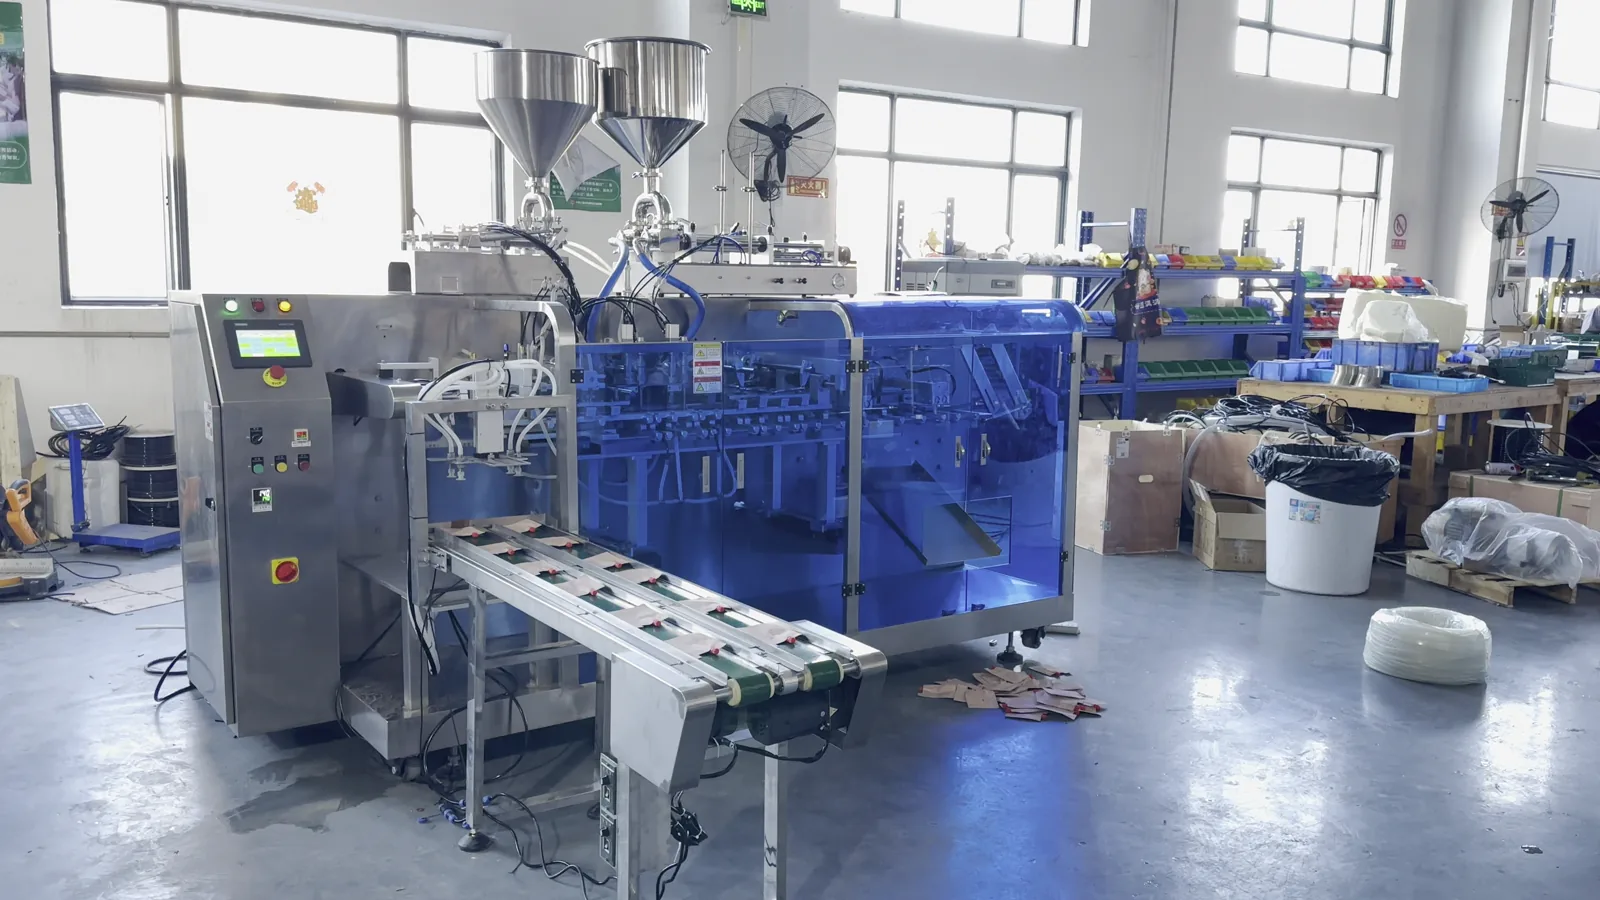
雙通道水平給袋包裝機雙通道水平給袋包裝機透過並行袋路組織取袋、開袋、充填、袋口整理和熱封。實際節拍取決於袋子供給、開袋成功率、計量方式和封口保壓,雙通道是否同時運行、是否配置檢測和剔除均按項目確認。
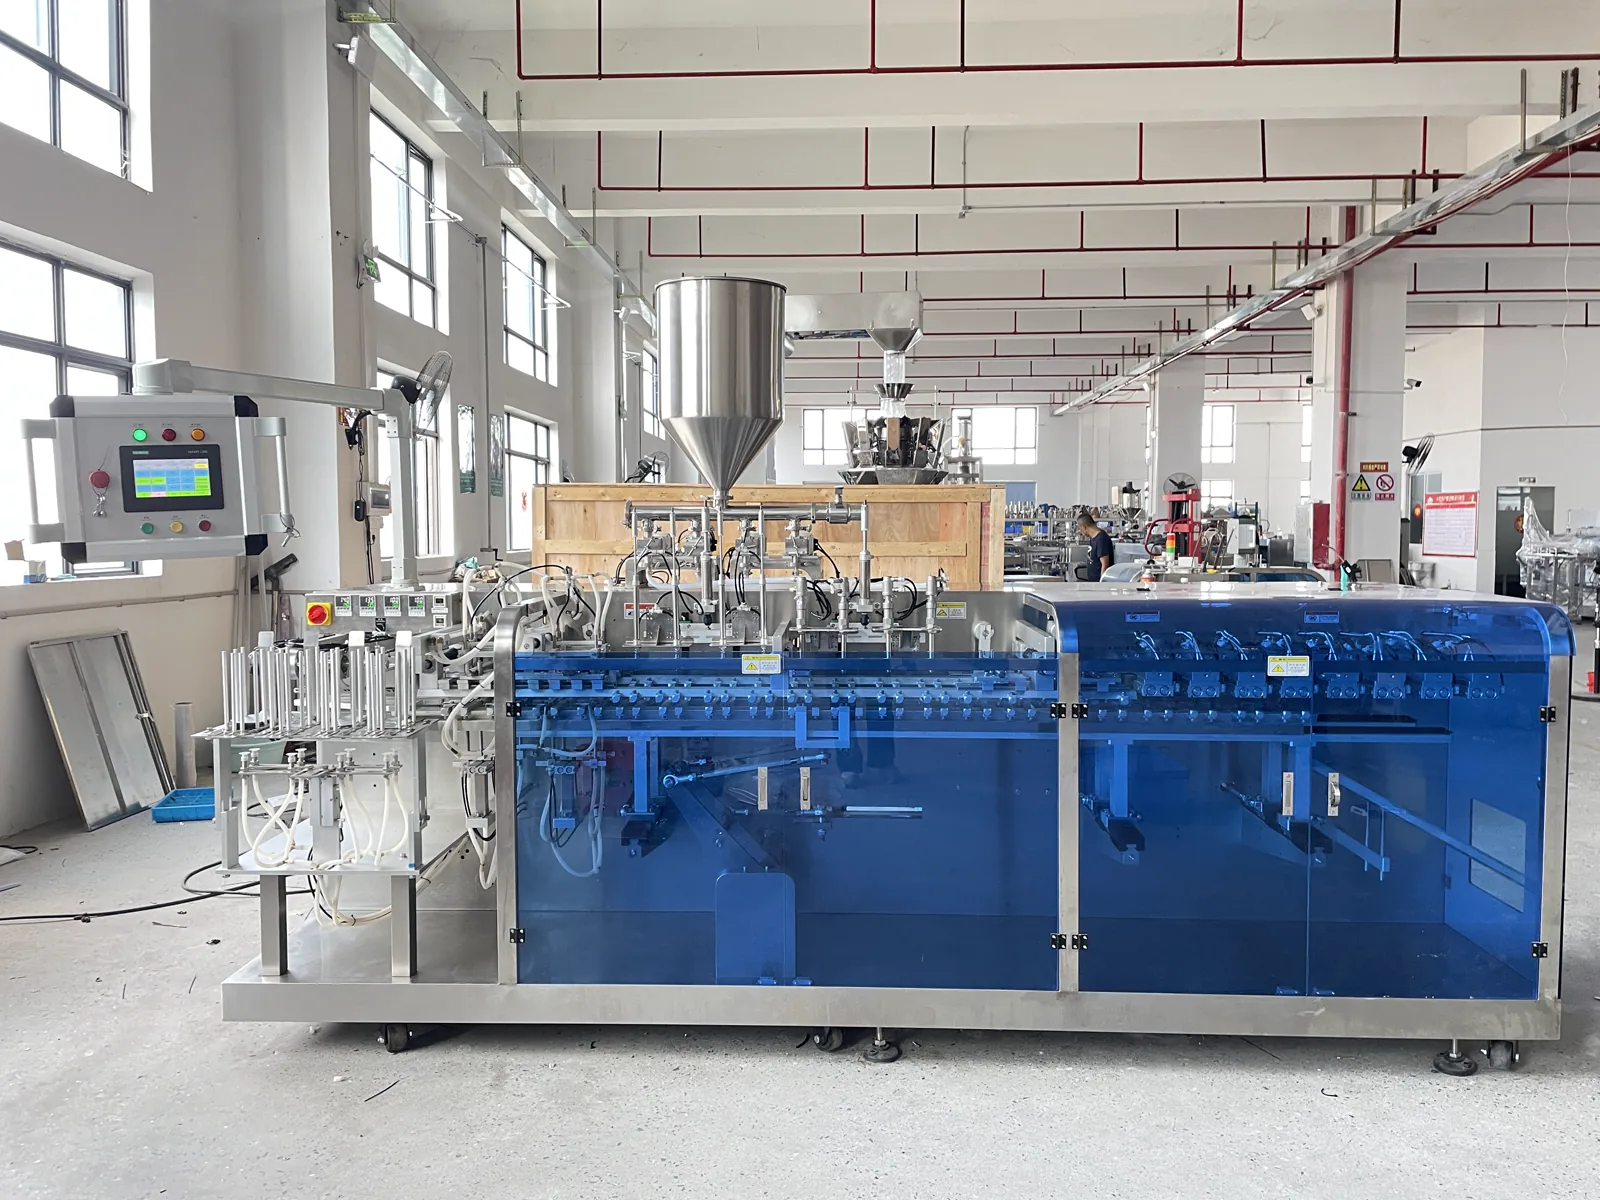 四通道預製袋給袋灌裝封口機
主機架構應由穩定產能、換型頻率和異常處理方式共同決定。
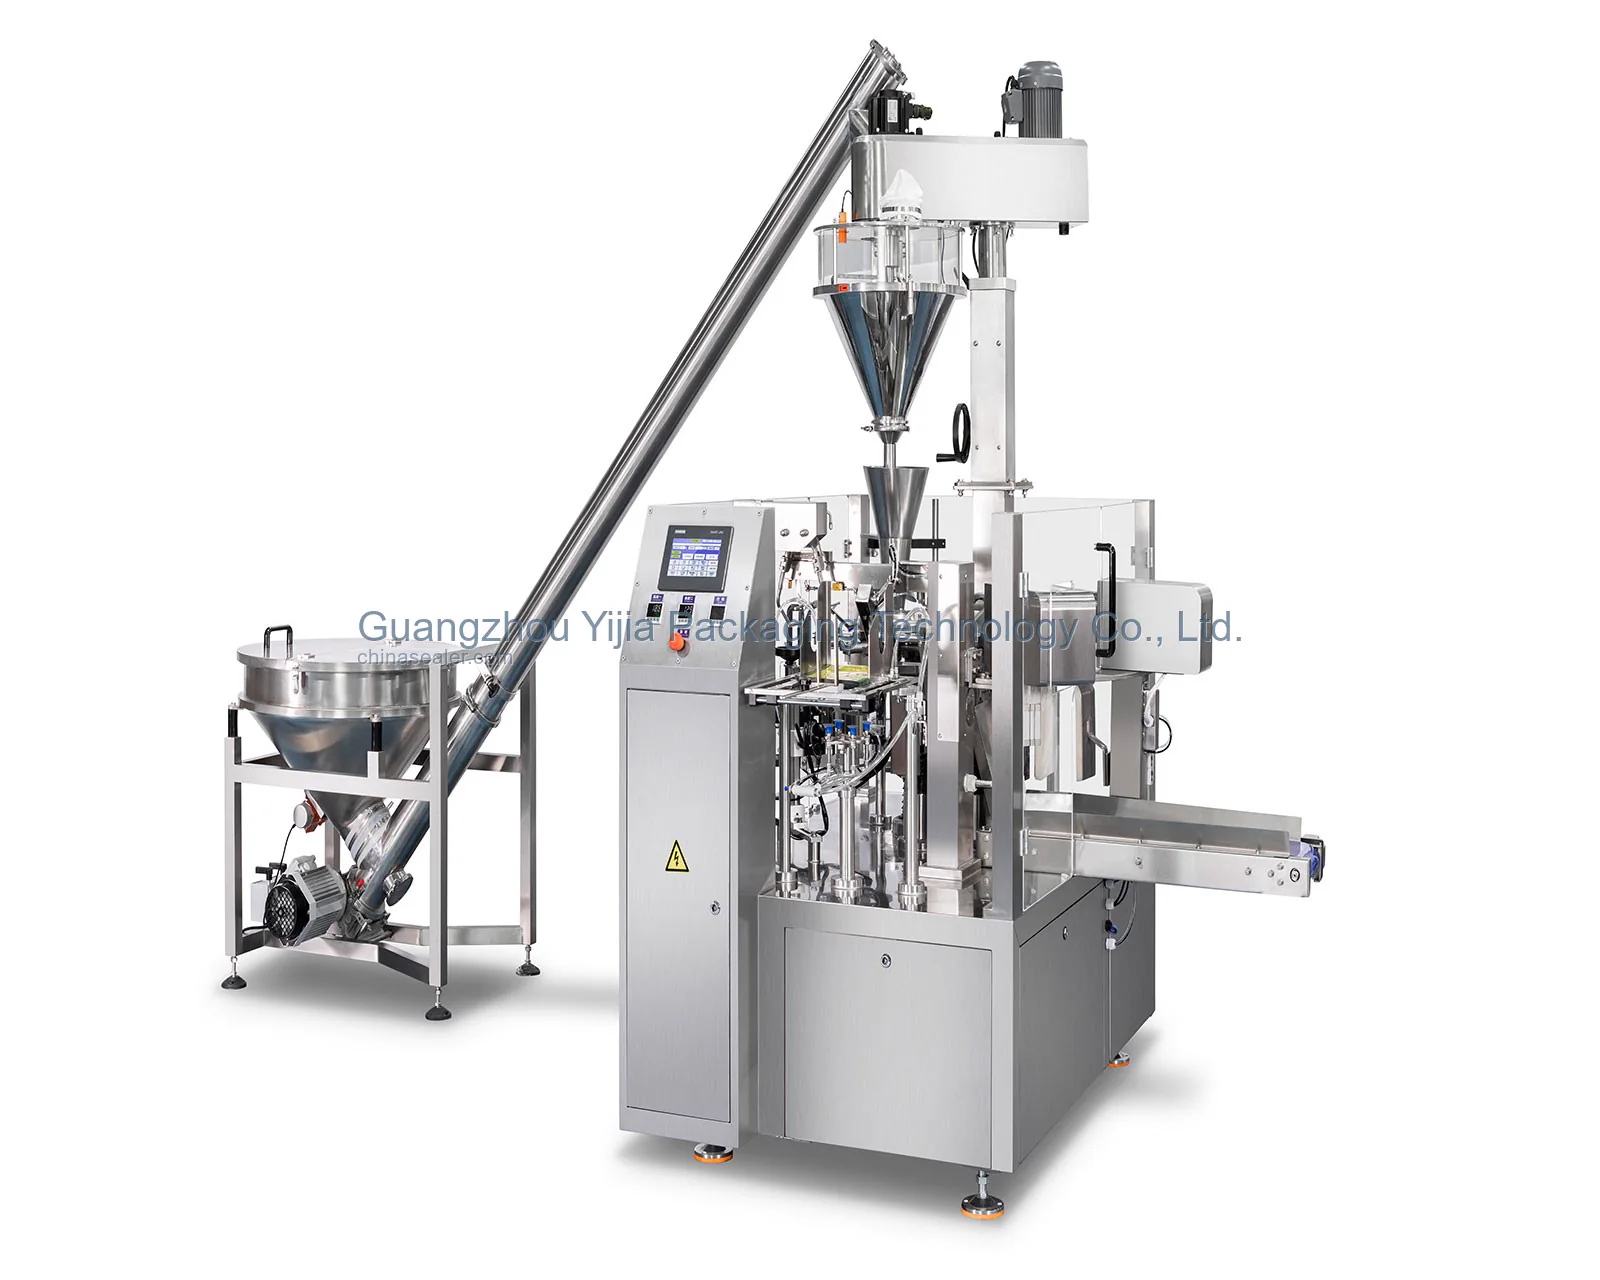 单通道/三工位预制袋灌装封口机系列
單通道或三工位預製袋主機屬於另一種包裝架構,不是雙通道、四通道或旋轉給袋機之後的必接設備。比較時使用同批袋料,分別驗證計量時間、開袋、封口和換型,再選擇所需主機。
檢測工位用於發現缺料、袋口異常和不可接受的成品偏差。
核心工藝
樣品資料
同批空袋、合格成品和尺寸標註用於核對開袋、夾持及封邊位置,每種袋型應獨立確認。
提供同批空袋與合格成品袋,每種袋型標註袋寬、袋長和袋口結構物料形態、目標裝量、偏差判定和來料方式共同約束計量模組及袋口防污染措施。
說明物料形態、單袋目標量、計量允許偏差和上料方式產能應按持續生產週期說明,並納入補料、換袋和必要停機,避免用瞬時峰值放大整線能力。
說明穩定產能而不是只提供瞬時峰值拉鏈、打碼、充氣、檢測和剔除會改變工位順序與訊號銜接,應逐項註明是否屬於交付範圍。
列出拉鏈、打碼、充氣、檢測和剔除等需要保留的工藝袋型數量、連續生產時長和清潔標準用於評估換型件、停機步驟及物料接觸區域的處理方式。
提供換型清單、連續生產時長與清潔要求車間空間、公用工程和物流方向決定設備朝向、操作補料位置以及前後段介面。
提供車間尺寸、電源氣源和前後段輸送方向常見選型誤區
展開查看詳細技術說明
先看包材和進料,再選包裝路線
同樣是預製袋包裝,為什麼不能只按目標袋數直接選雙通道或四通道?我們需要先確認袋倉能否穩定供袋,計量系統能否跟上多路袋口,以及出現開袋失敗時生產線如何繼續運行。旋轉式給袋機把動作拆到多個工位,更適合工藝步驟明確的袋型,但它也不自帶適用於所有物料的計量系統。
先判斷包裝路線
先用真實袋樣驗證取袋和開袋,再看計量時間、袋口潔淨度、換型頻率與異常處理,通道越多對供袋一致性和物料分配的要求越高。
雙通道水平給袋路線
適合:袋型較穩定且兩路計量可以協調供料的中高產能項目。優點:並行袋路能在保留清晰工藝節奏的同時提高單位時間處理量。限制:兩路開袋、計量和封口中的慢項會決定實際節拍。不建議:袋材批次波動大或物料無法穩定分到兩路時不宜直接放大通道數。設備方向:雙通道水平給袋包裝機配合按物料選擇的計量和成品輸送。
四通道高速水平給袋路線
適合:單一袋型長期生產且袋材、供料和多路計量都較穩定的項目。優點:四條袋路可以面向大批量連續生產組織並行工位。限制:供袋一致性、計量分配、維護通道和異常處理要求明顯提高。不建議:頻繁換袋或小批量多品種生產時不應僅為峰值速度選擇四通道。設備方向:四通道主機與多路計量、匯流輸送和異常檢測共同聯調。
旋轉多工位給袋路線
適合:取袋、開袋、充填、整理和熱封步驟清楚的平袋、自立袋或拉鏈袋項目。優點:全自動旋轉式給袋包裝機將取袋、開袋、充填、整形和封口分配到連續旋轉工位,適合袋型穩定且工藝步驟明確的預製袋項目。。限制:計量與上料仍要按液體、粉體、顆粒或小件分別選擇。不建議:袋口結構尚未定型或沒有真實袋樣時不宜先鎖定工位和夾具。設備方向:旋轉式給袋主機銜接專用計量、檢測、打碼和剔除模組。
推薦設備路線:袋樣與物料試驗
先用同批袋樣確認取袋、開袋和熱封的適配邊界。
推薦設備路線:確定主機架構
主機架構應由穩定產能、換型頻率和異常處理方式共同決定。
單通道或三工位的另一種主機選擇
單通道或三工位預製袋主機屬於另一種包裝架構,不是雙通道、四通道或旋轉給袋機之後的必接設備。比較時使用同批袋料,分別驗證計量時間、開袋、封口和換型,再選擇所需主機。
推薦設備路線:成品檢測與出料
檢測工位用於發現缺料、袋口異常和不可接受的成品偏差。
常見問題
四通道一定比雙通道更合適嗎?
不一定,只有袋材和多路供料長期穩定時,增加通道才有實際價值。
旋轉式給袋機可以包裝所有物料嗎?
主機可以銜接不同計量方式,但每種物料都要單獨做上料和計量驗證。
只有袋子照片能先判斷方向嗎?
可以先判斷方向,正式配置仍需要空袋實樣、物料和目標裝量。
拉鏈袋需要額外機構嗎?
通常要根據拉鏈位置和開口狀態評估開鏈、開袋與封口結構。
可以先做一條通道以後再加嗎?
是否能擴展取決於主機架構、計量分配和預留空間,不能預設所有機型都能後加。
檢測剔除是標準配置嗎?
不是,檢測目標和剔除方式需要根據品質要求單獨配置。