方案主題
轉盤多工位杯盒線:充填封口、真空托盒與片膜取放
比較小杯轉盤灌裝封口、盒裝面膜預切膜熱封與真空托盒三類設備,了解容器、物料、膜材、工位組合、噴碼檢重及採購試樣要點。
專案配置與選型要點
下表用於比較路線與配套選擇,不表示所有設備預設包含或必須依序串聯;最終配置依樣品、製程及現場介面確認。
| 工序 | 設備或資料 | 配置要點 |
|---|---|---|
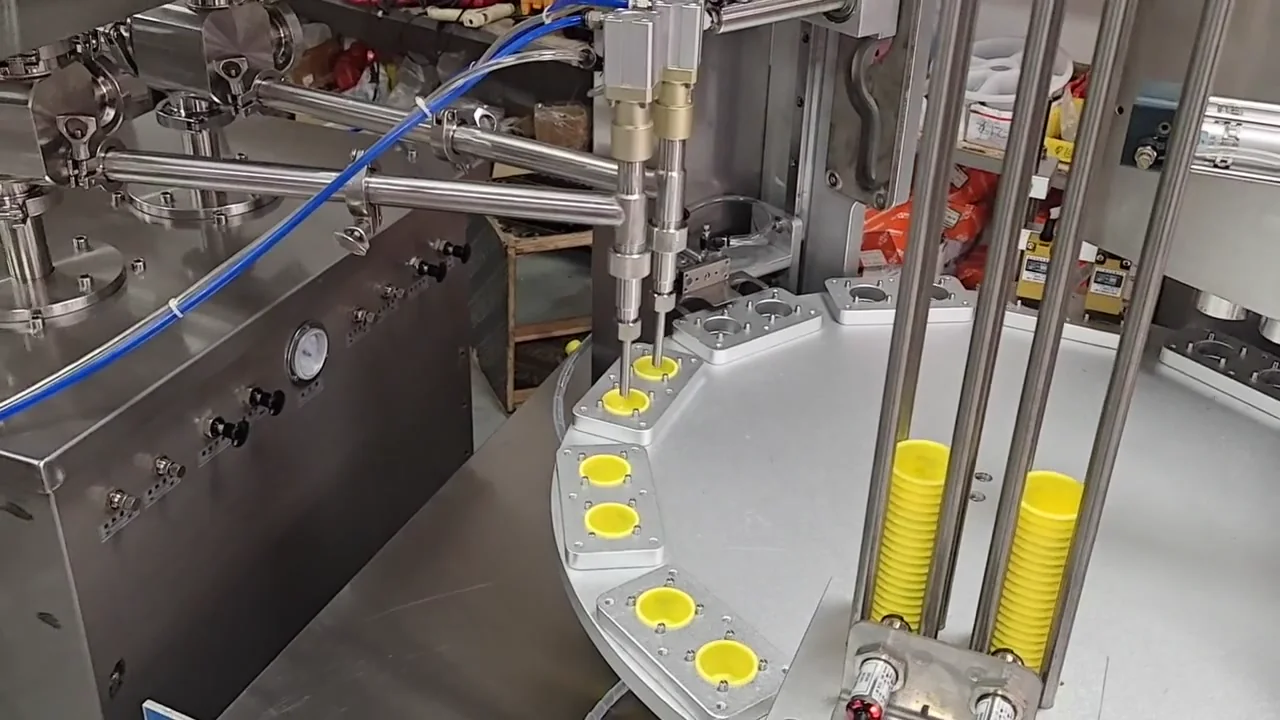
| 轉盤式小杯灌裝封口機 | 轉盤式小杯灌裝封口機 | 用於小杯裝產品的定位、灌裝與蓋膜熱封,在轉盤工位上銜接生產步驟。現有實拍展示一出二配置;杯型、物料、蓋膜和目標產量需按樣品確認。 |
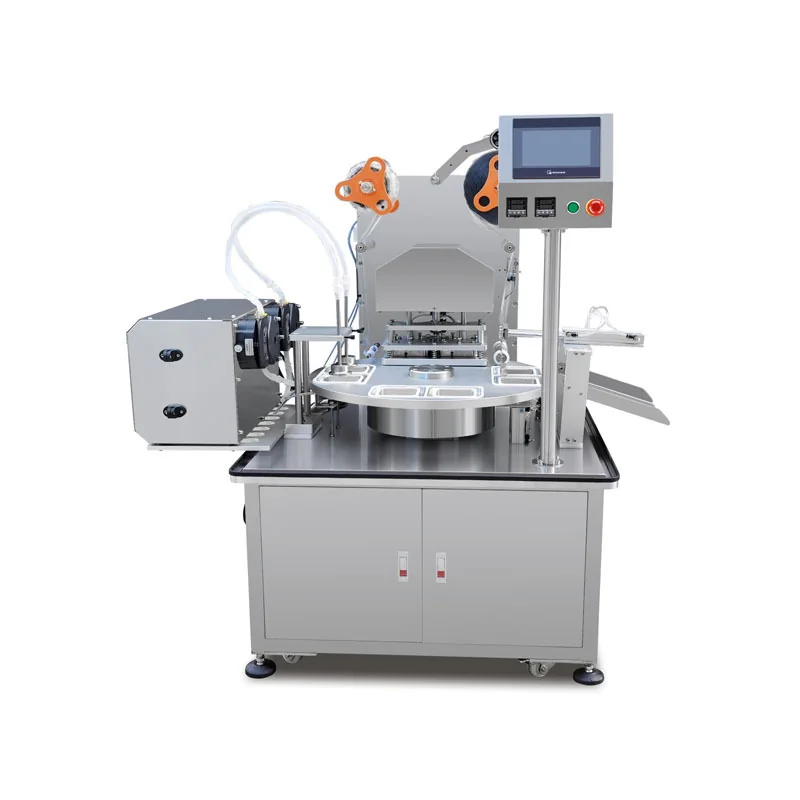
| 真空托盒分支 | 轉盤式真空托盒封口機 | 當托盒專案明確要求真空封裝時單獨採用,包裝結構和真空目標不可由普通熱封條件代替。 |
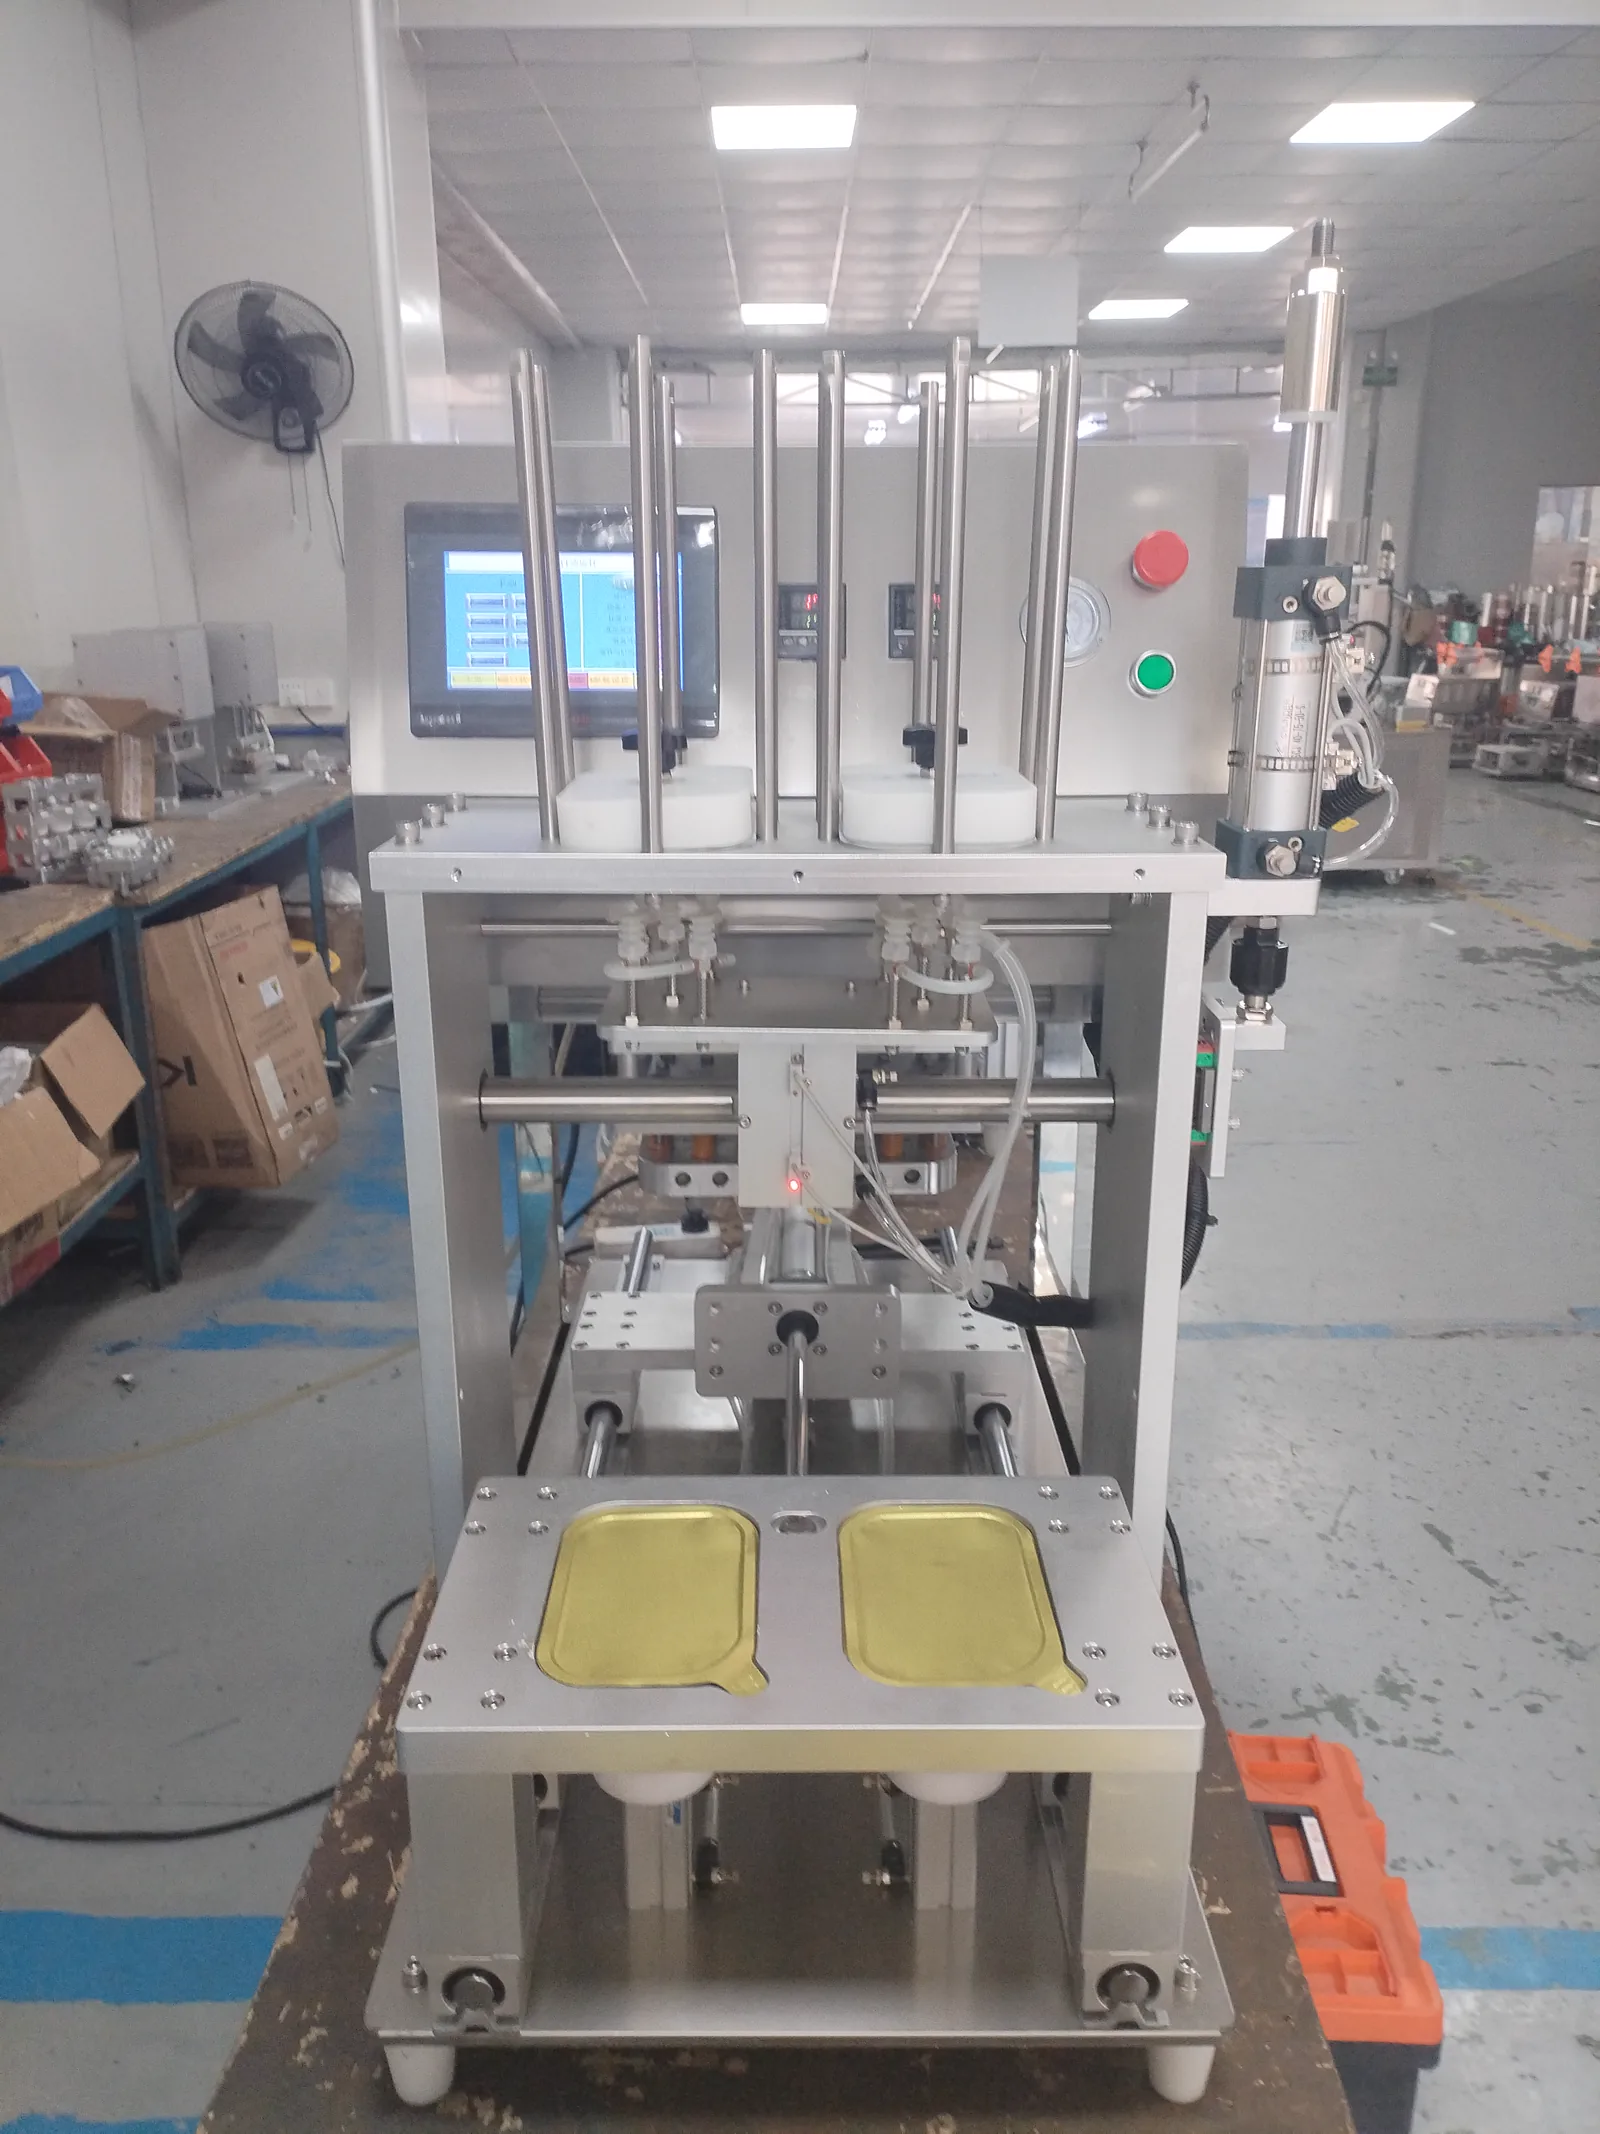
| 片膜供給封口 | 自動預切片膜取放托盒封口機 | 為預切蓋膜路線完成分片、取放和封合,片材堆疊狀態及托盒基準需要聯動測試。 |
| 批號和重量檢查 | 日期批號噴碼機 在線檢重機 | 在封裝完成後增加可變資訊和重量複核,觸發位置、判定值及異常處置寫入驗收項目。 |
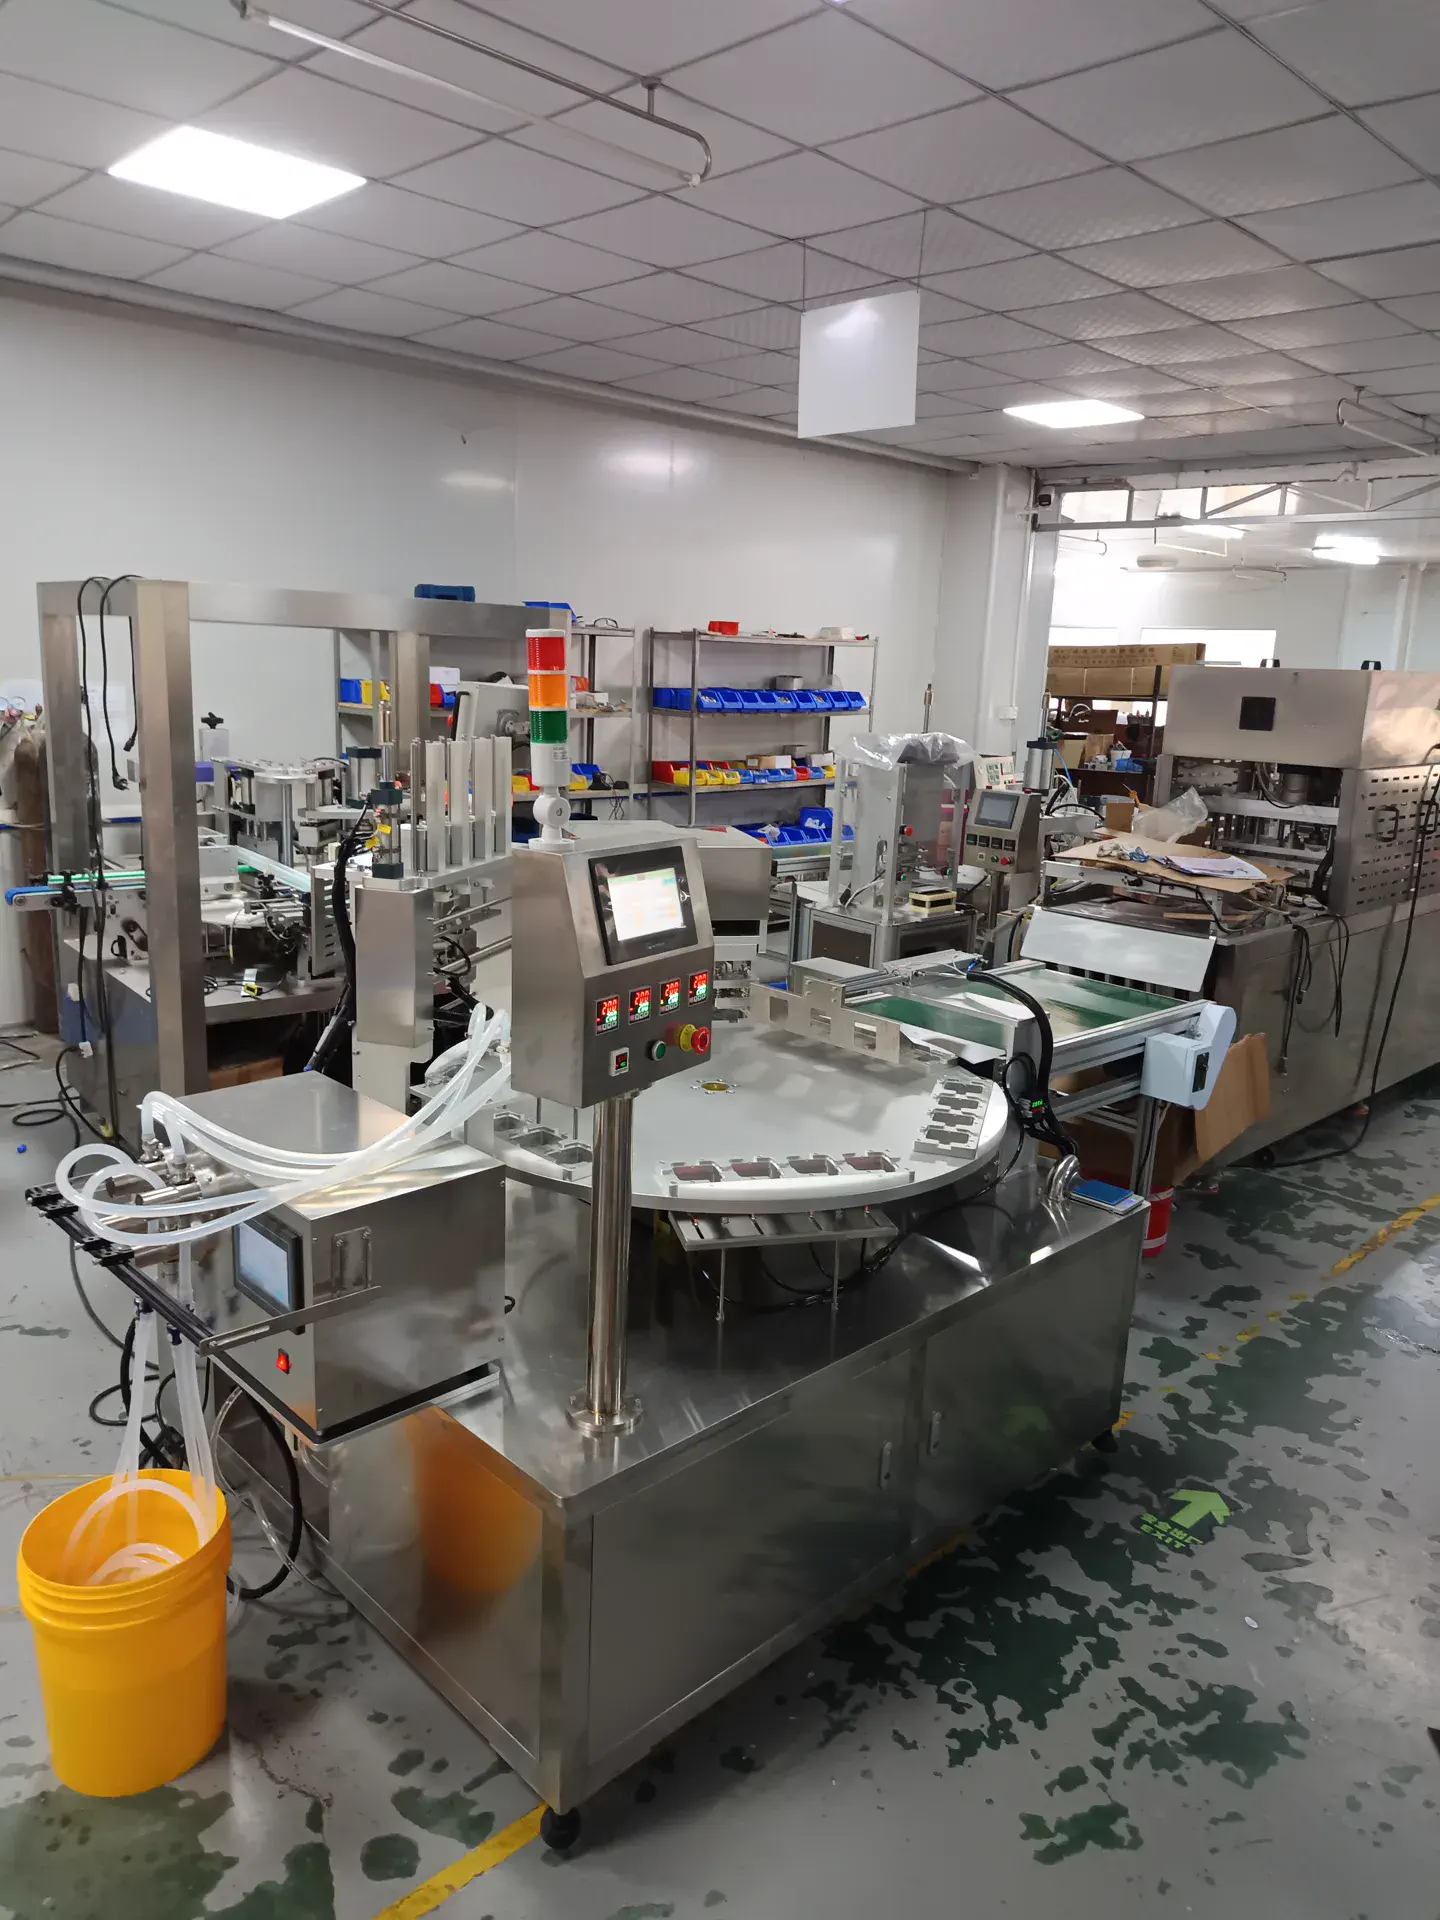
| 盒裝面膜轉盤式灌裝封口機 | 盒裝面膜轉盤式灌裝封口機 | 面膜盒灌裝封口時,盒型定位、內容物灌裝與封口膜配合是選型關鍵。轉盤式設備可將這些工序按工位銜接;一出二和一出四採用不同工裝。建議提供盒樣、內容物和封口膜試機,再確定適合的工位數、裝量與封口方式。 完整主機是針對同一包裝任務的不同選擇,不是預設把兩台充填封口機前後串聯。 |
- 轉盤結構的價值在於把上杯、充填、放膜、封合和出料分配到固定工位,但杯盒形態、內容物及封口目標不同,主機方案也不能互換。
為您整理的方案摘要
- 結論是轉盤方案適合把杯盒定位、充填、放膜、封合和出料集中到固定工位,但杯盒充填封口、真空托盒和片膜取放必須分支選機。
- 比較小杯轉盤灌裝封口、盒裝面膜預切膜熱封與真空托盒三類設備,了解容器、物料、膜材、工位組合、噴碼檢重及採購試樣要點。
- 提供杯盒、內容物、膜材、工位動作、目標節拍和出料方向後,才能確定模具、轉盤節拍以及噴碼檢重介面。
方案路線對比
- 適用於杯型、裝量和物料已確定,需要在轉盤工位完成放杯、定量灌裝、放膜、熱封和出料的小杯專案;盒裝面膜應比較下方獨立的盒型設備路線。
- 用於小杯裝產品的定位、灌裝與蓋膜熱封,在轉盤工位上銜接生產步驟。現有實拍展示一出二配置;杯型、物料、蓋膜和目標產量需按樣品確認。
- 工位數、模具和節拍必須由杯盒物料實測,規格跨度過大時換型與清潔會更複雜。
- 容器、裝量或物料仍頻繁變化,且只需要獨立封口時,不宜先鎖定完整轉盤灌封主機。
- 轉盤式小杯灌裝封口機
- 適合托盒包裝已經明確提出真空封裝目標,需要獨立驗證包裝結構的專案。
- 轉盤式真空托盒封口機針對真空工藝組織托盒定位和封合,不用普通熱封條件代替。
- 托盒剛性、膜材及真空目標要成套確認,不能從普通杯盒灌封結果直接外推。
- 專案只要求普通封邊或尚未定義真空目標時,不應增加真空分支。
- 使用轉盤式真空托盒封口機單獨試盒,並把包裝與驗收條件寫清。
- 適合片膜尺寸、堆疊和托盒基準已經固定,並需要自動分片封合及批次複核的專案。
- 自動預切片膜取放托盒封口機承擔片膜分張定位,封裝後可銜接日期噴碼和線上檢重。
- 片材靜電、方向、盒口覆蓋和檢重判定均需單獨測試,不能作為所有轉盤專案的固定後段。
- 片膜和托盒規格仍未凍結,或沒有追溯及重量規則時,不宜一次加入完整後段。
- 按片膜取放封合、日期批號噴碼、線上檢重的順序設計獨立支線或介面。
- 預製盒內需要定量灌裝,並以預切封口膜封合的專案。
- 參考主機可完成雙通道計量、預切膜取放、雙穴同步熱壓和機械出盒。
- 人工上盒方式、盒型、物料、膜材和試機節拍需逐項確認。
- 成品需要自動摺疊、計數並裝入面膜片材,但方案中未配置該工序。
- 主機選用盒裝面膜轉盤式灌裝封口機;後段設備按介面另行評估。
關聯設備 / 耗材
轉盤式小杯灌裝封口機用於小杯裝產品的定位、灌裝與蓋膜熱封,在轉盤工位上銜接生產步驟。現有實拍展示一出二配置;杯型、物料、蓋膜和目標產量需按樣品確認。
 轉盤式真空托盒封口機
明確真空目標時採用轉盤式真空托盒封口機。片膜路線由自動取放設備處理。
 盒裝面膜轉盤式灌裝封口機
先以正式盒樣和實際物料確認定位、計量方式及操作節拍。
 自動預切片膜取放托盒封口機
明確真空目標時採用轉盤式真空托盒封口機。片膜路線由自動取放設備處理。
核心工藝
先用杯盒、內容物和膜材確認充填、封邊潔淨與取放條件,再安排轉盤工位。
用於小杯裝產品的定位、灌裝與蓋膜熱封,在轉盤工位上銜接生產步驟。現有實拍展示一出二配置;杯型、物料、蓋膜和目標產量需按樣品確認。
托盒外形、深度和膜片供給方式決定模具、定位及取膜結構。
明確真空目標時採用轉盤式真空托盒封口機。片膜路線由自動取放設備處理。
封裝完成後增加批次資訊和重量判斷,觸發位置隨出料姿態確定。
按常用杯盒規格準備模具、密封件與清潔耗材,並預留必要的前後段介面。
先以正式盒樣和實際物料確認定位、計量方式及操作節拍。
樣品資料
說明是杯盒充填封膜、真空托盒還是預切片膜托盒,並提供成品形態,先把三條設備分支分開。
杯盒托盤實樣、成品照片、封裝目標和當前專案階段外形、深度、口沿和疊放會影響轉盤夾具,膜材形式則決定卷膜、片膜或真空封裝結構。
關鍵尺寸、口沿、疊放狀態、卷膜或片膜實樣及方向物料流動、顆粒、目標裝量和封邊污染風險會改變供料與充填工位,應使用可代表量產狀態的樣品。
內容物實料、裝量、物料狀態、清潔要求和封邊潔淨標準逐項確認上杯、充填、放膜、封合、真空、出料、噴碼和檢重,明確哪些屬於主機,哪些是獨立分支。
動作清單、現有設備、人工參與、批次標識和品質複核要求以完整工位循環核對計畫節拍,同時提交現場方向、電源氣源、換型頻率和交付要求,再形成設備邊界。
生產節拍、現場尺寸、進出料方向、電源氣源、換型計畫和交期常見選型誤區
轉盤適合固定工位循環,但真空托盒、片膜自動化或複雜後段未必應塞進同一平台。
容器外形、疊放、口沿和出料姿態會改變夾具及動作,缺少實樣時工位方案容易反覆。
上杯、定位、放膜、封合、冷卻和出料共同組成循環,任何工位都可能成為限制。
真空托盒有獨立的包裝結構和目標,普通杯盒熱封不能承擔相同工藝。
尺寸、靜電、堆疊和方向不穩定會影響分張及定位,自動化前必須先凍結片膜。
展開查看詳細技術說明
轉盤方案先看動作能否固定
轉盤結構適合把上杯、定位、充填、放膜、封合和出料分配到穩定工位。容器和內容物仍在變化時,應先完成單項試驗。
杯盒灌封與真空托盒分開
只有明確需要真空包裝,並完成腔體、抽氣和托盒承壓試驗時,才選擇轉盤式真空托盒機。普通連續熱封另作一條路線;轉盤或輸送結構不自動包含真空或MAP功能。
片膜供給是獨立技術條件
預切蓋膜需要檢查尺寸、堆疊、靜電和方向。自動預切片膜取放托盒封口機只有在包材穩定後才能驗證分張、定位與封合。
工位節拍由完整循環決定
充填只是轉盤循環的一段,上杯、膜片供給、封合和出料都可能限制節拍。模具數量及停留時間應透過杯盒物料連線測試。
封邊潔淨要從充填工位控制
內容物落在杯盒口沿會影響後續膜材壓合。充填落點、防滴漏和封邊檢查應在同一輪試樣中記錄。
批號和檢重放在封裝之後
日期批號噴碼機及線上檢重機應依據穩定出料姿態接入,噴印區域、判定值和異常處理由驗收規則確定。
換模清潔隨主力規格核算
不同杯盒會改變模具、定位件和膜材,物料也會改變清潔方式。常用規格、換型頻率和備件應在報價中逐項列明。
提交需求需要提供工位動作清單
除杯盒、膜材和內容物外,還應列出上料、充填、真空、封合、噴碼、檢重及出料要求,才能判斷轉盤與獨立支線的邊界。
樣品未凍結時先保留工藝邊界
杯盒、片膜或真空目標尚未確定時,只能先評估設備方向。最終模具、工位組合和連續表現要以正式樣品驗證。
常見問題
什麼項目適合轉盤多工位結構?
用於小杯裝產品的定位、灌裝與蓋膜熱封,在轉盤工位上銜接生產步驟。現有實拍展示一出二配置;杯型、物料、蓋膜和目標產量需按樣品確認。
真空托盒能與普通杯盒充填封口共用嗎?
不能直接推定共用。真空托盒需要單獨的包裝結構和真空目標,應採用相應主機並用托盒膜材驗證。
預切片膜怎樣接入轉盤項目?
先確認是在轉盤主機內設置分張、取放膜和封口工位,還是需要獨立托盒封口設備。兩者不是預設串聯。用正式膜片堆疊和杯盒樣測試分張、方向、落位及封合,再按轉盤空間、工位和節拍配置;卷膜供給另作結構評估。
轉盤主機可以以後增加噴碼和檢重嗎?
可以在佈局階段預留出料姿態、觸發位置、輸送長度和信號介面,最終是否加入要按追溯及品質計畫確認。
多種杯盒能否只換模生產?
要比較外形、深度、口沿、取放和內容物差異。主機可能換模,但定位件、膜材和工位動作仍需逐規格試樣。
出口轉盤設備應準備哪些資訊?
除杯盒膜和物料外,還應給出現場電源氣源、介面語言、技術文件、備件、運輸包裝及遠端或現場服務要求。