方案主題
洗髮水瓶裝聯線:從理瓶充填到噴碼封箱
說明洗髮水瓶裝線中理瓶、乳液充填、理蓋旋蓋、貼標噴碼、線上檢測、封箱和外箱貼標的配置順序,並明確裝箱方式不在當前設備路線內。
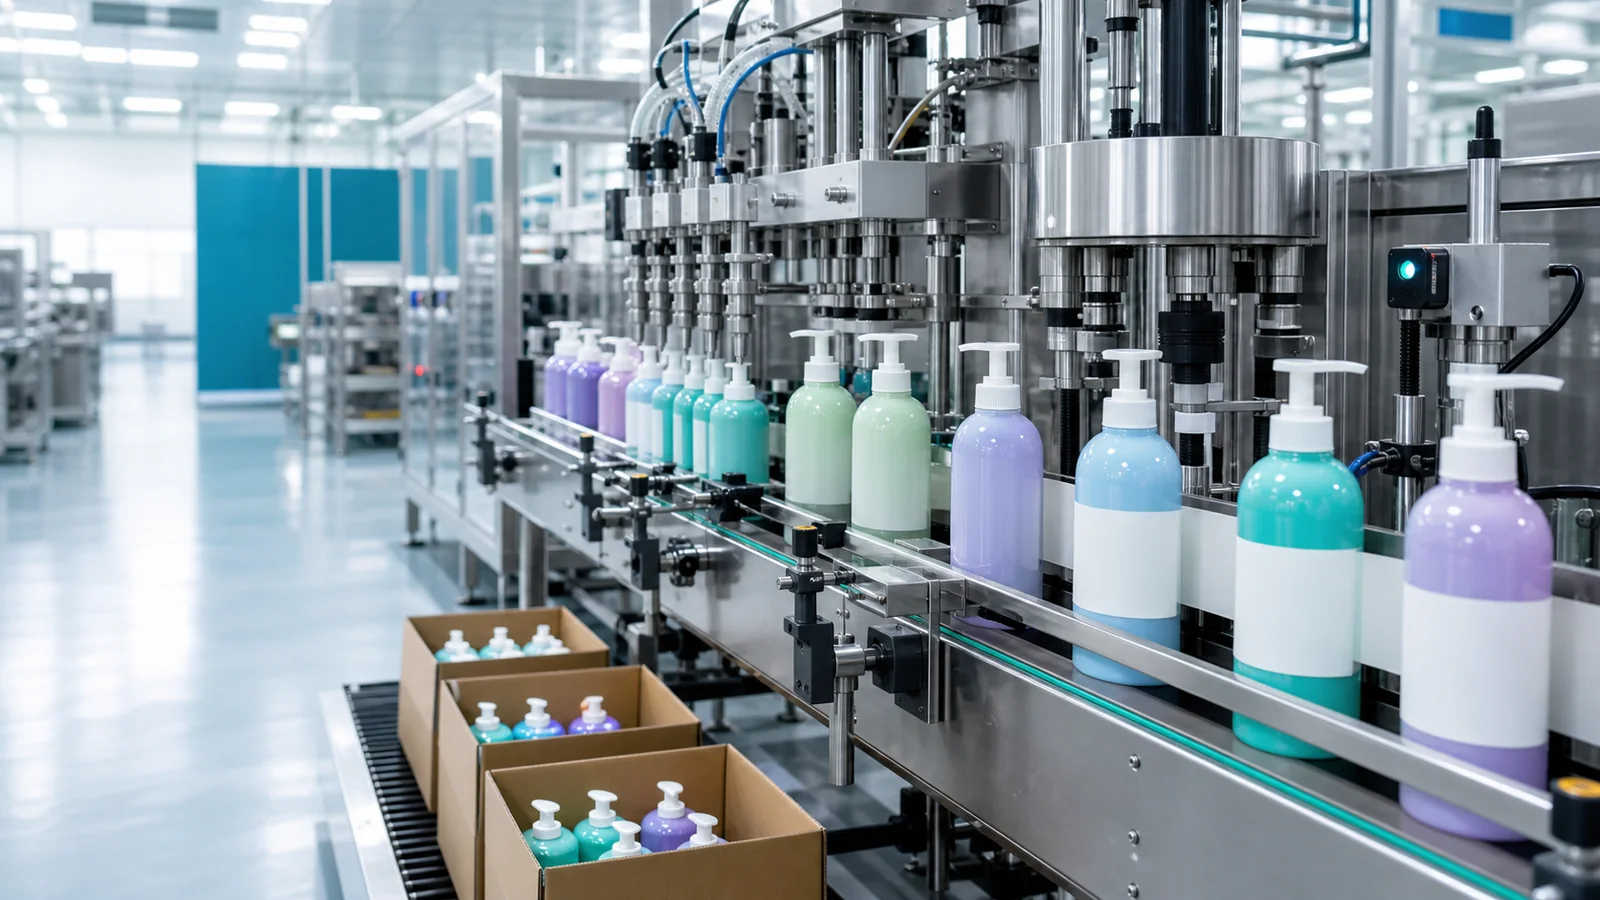
- 物料黏度決定充填方式,瓶型、泵頭或翻蓋決定理蓋與旋蓋結構,標籤位置和外箱規格決定後段。當前設備路線覆蓋自動理瓶、檢測、封箱和外箱貼標,產品裝箱方式需按箱規另行確認。
為您整理的方案摘要
- 洗髮水瓶裝聯線先以黏度、瓶體站立、蓋型和標籤為基準,再決定單機試料、自動理瓶理蓋以及連續輸送範圍。
- 設備鏈由日化乳液充填機、自動旋蓋機、自動理瓶與理蓋系統、食品級輸送線、貼標噴碼和檢重視覺設備組成,已經裝箱的產品可再銜接封箱與外箱貼標。
- 提交需求時需提供洗髮水實料、瓶蓋標籤、目標節拍、檢測規則、外箱樣品和現場方向,並單獨說明產品裝箱由誰完成。
方案路線對比
- 適合洗髮水配方、泵頭或標籤仍在調整,需要先確認充填和閉蓋工藝的階段。
- 先以日化乳液充填機和自動旋蓋機完成實料及包材驗證,便於在較小範圍內調整充填嘴和閉蓋結構。
- 人工上下瓶放蓋會影響連續節拍,單機結果也不能直接代表自動理瓶、理蓋和檢測聯線。
- 主力瓶蓋已穩定且訂單要求連續自動上瓶上蓋時,不宜長期依賴人工轉運。
- 圍繞日化乳液充填機與自動旋蓋機配置單機工位,貼標和噴碼可在瓶姿穩定後獨立驗證。
- 適合主力瓶蓋已簽樣,希望減少人工上瓶放蓋並連續銜接充填旋蓋的項目。
- 自動理瓶機、理蓋上蓋系統與食品級輸送線可減少瓶蓋搬運,並為連續充填旋蓋建立統一瓶距。
- 異形瓶和泵頭蓋仍需單獨測試,設備節拍必須按整條瓶線而非某一主機核定。
- 瓶型頻繁變化、站立不穩或蓋子尚未凍結時,不應直接鎖定自動理瓶理蓋配置。
- 按自動理瓶、日化乳液充填、理蓋上蓋、自動旋蓋和食品級輸送的順序規劃標準瓶線。
- 適合需要瓶箱兩級追溯,並已明確裝箱責任和已成箱進料條件的訂單。
- 瓶身標籤、單瓶批號和檢測結果可以在封箱前核對,已成箱產品再完成箱口封合及外箱標識。
- 檢測規則、外箱尺寸和裝箱來料狀態必須明確,所列設備不負責將單瓶自動裝入紙箱。
- 還沒有確定單瓶標識、檢測對象或箱規時,不宜一次凍結完整後段。
- 單瓶端採用圓瓶方瓶貼標機、日期批號噴碼機與線上檢重視覺系統,紙箱端使用封箱與外箱貼標聯線。
關聯設備 / 耗材
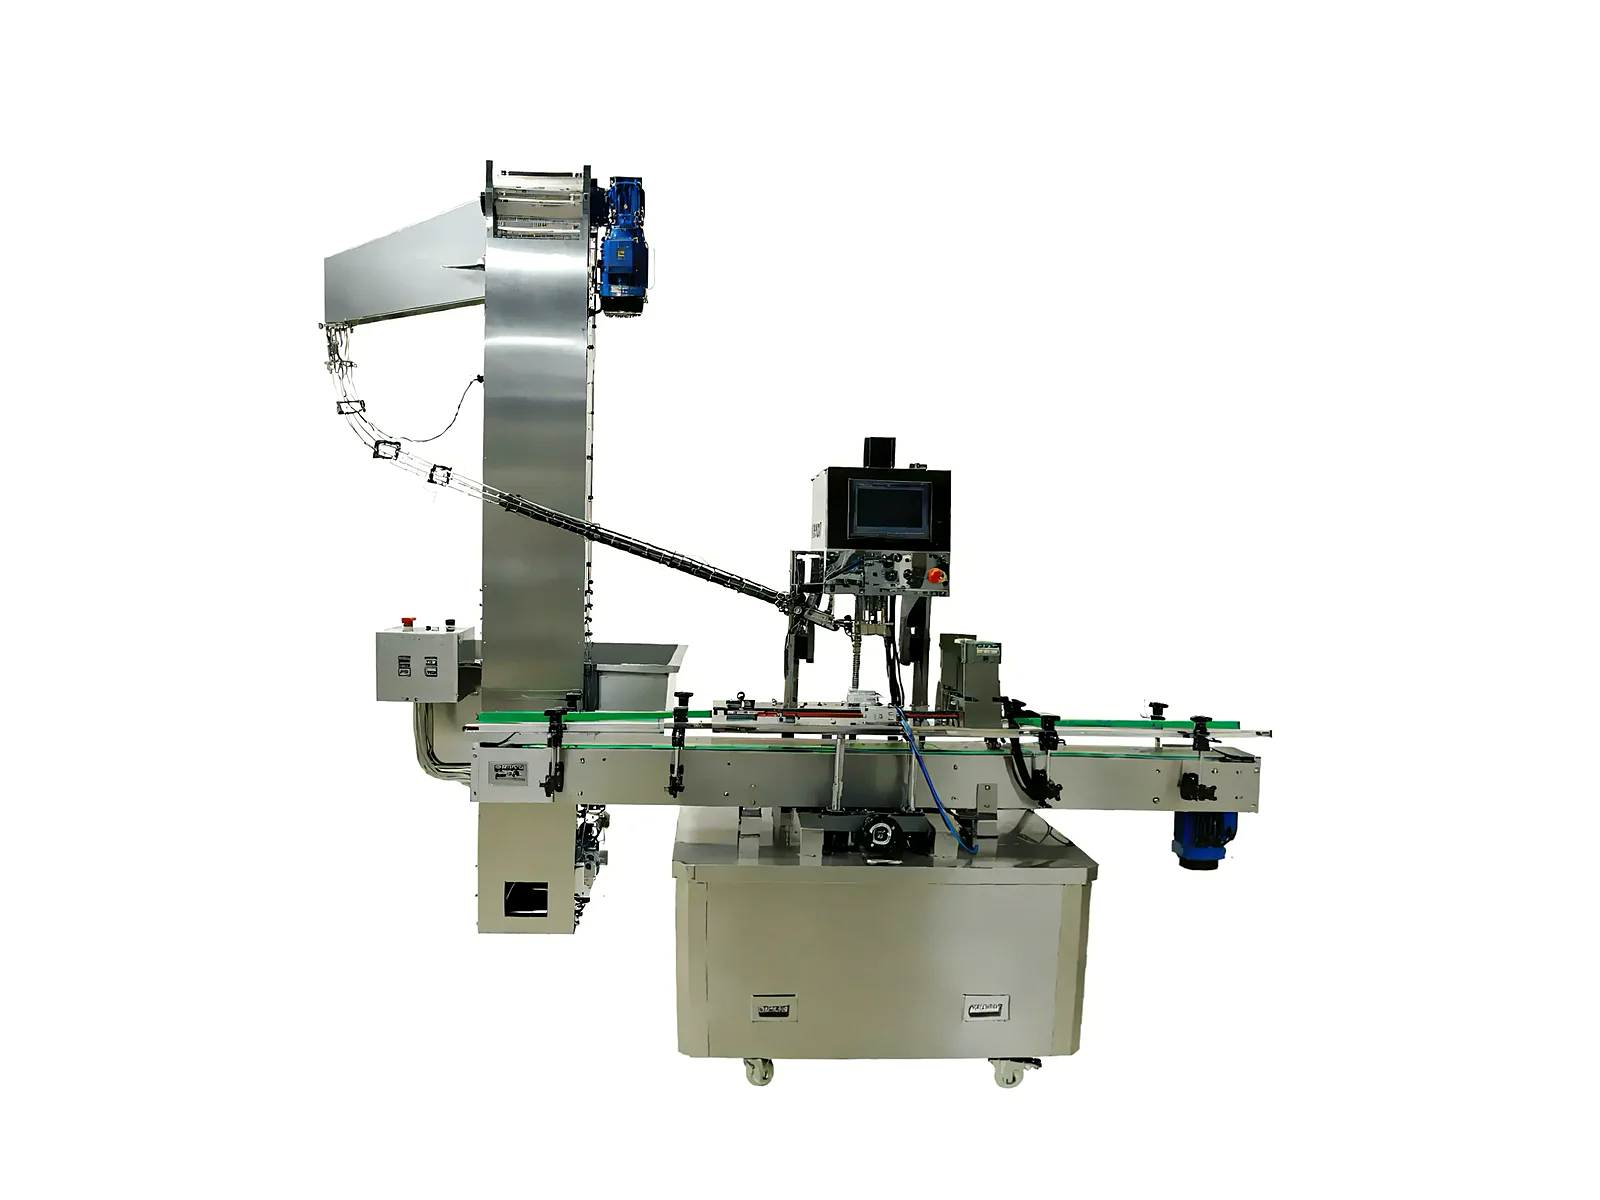 自動旋蓋壓蓋機
用於圓瓶、方瓶、廣口瓶、金屬罐的旋蓋、壓蓋或封罐,選型重點看螺紋蓋、壓蓋、罐蓋、內塞、按蓋型、頭數、瓶型穩定性和輸送速度確認、可做單機旋蓋、目標產能和現場佈局。報價前建議提供樣品照片、關鍵尺寸、包材規格和連線要求,我們會按實際工況確認機型、換型件和測試重點。
 伺服活塞式液體灌裝機
實料和整套包材確認;泵頭蓋、翻蓋和普通螺紋蓋的上蓋與旋緊動作不同,不能只按瓶口直徑選型;洗髮水實料、主力瓶蓋、標籤與外箱樣品
 自動旋蓋機
乳液定量充填;頭數和節拍在瓶型、裝量及洗髮水流動狀態穩定後再核定,不直接套用固定產能;洗髮水用日化乳液充填機
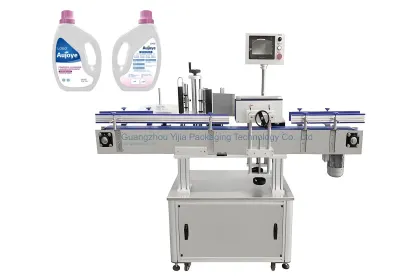 圓瓶方瓶貼標機
單瓶標識和質量檢查;標籤位置、噴印內容、檢測對象和異常處置需分別寫入驗收文件;貼標、噴碼與檢重視覺系統
核心工藝
先用實瓶、瓶蓋和洗髮水核對站立、輸送、充填收尾及閉蓋動作,並把標籤和外箱樣品一起納入基準。
以日化乳液充填機完成黏稠物料定量,充填嘴高度、回吸收尾和接觸部件清洗均由實料試驗確定。
自動旋蓋機按正式蓋型配置夾持或壓緊結構。連續生產再銜接理蓋上蓋系統,避免人工放蓋成為限制。
主力瓶能夠穩定站立並完成方向測試後,再由自動理瓶機送入食品級輸送線,與充填和旋蓋節拍協同。
圓瓶方瓶貼標機完成瓶身標識,日期批號噴碼機按穩定瓶姿選擇噴印面,線上檢重與視覺檢測系統按項目確認的重量和外觀條件檢查。
成品如何裝入紙箱應按箱規另行界定。已成箱產品可進入封箱與外箱貼標聯線,完成箱口封合和外箱身份標識。
樣品資料
先說明洗髮水的流動、起泡、拉絲及清洗條件,用實料確定充填結構和收尾動作。
代表性洗髮水、計劃裝量、生產溫度、換料頻率和清潔要求把瓶體、泵頭或翻蓋作為一套樣品測試,確認站立、輸送、上蓋、壓緊和開啟要求。
主力實瓶、完整瓶蓋、瓶口關鍵尺寸、裝配方向和開啟標準標籤版面和噴印區域會影響感測、扶瓶及觸發位置,應提供正式材質而非只報長寬。
標籤卷樣、貼附位置、噴印內容、瓶身接縫和識讀要求列出理瓶、充填、理蓋旋蓋、貼標噴碼和檢測的交付邊界,再按瓶距核對工位銜接。
目標節拍、班次安排、自動化範圍、檢測對象和異常處理方式說明瓶子裝箱方式、箱內排列及已成箱產品的進料姿態,才能確認封箱和外箱貼標介面。
紙箱實樣、裝箱責任、箱規、外箱標籤、現場方向及可用空間常見選型誤區
泵頭、翻蓋與普通螺紋蓋的供蓋、定位和旋緊動作並不相同,只提供瓶子會使閉蓋方案失去依據。
洗髮水的黏度、起泡和拉絲會影響充填嘴、回吸及口沿潔淨,不能從相似液體直接推定。
軟瓶、異形瓶或高重心瓶可能在理瓶與輸送過渡處失穩,單機能運行不代表自動上瓶成立。
標籤、噴碼和視覺檢測使用不同基準。沒有明確檢測對象時,線上系統無法形成可驗收判定。
封箱設備處理的是已裝好產品的紙箱,若未界定裝箱動作和箱內排列,後段節拍與介面都會失真。
展開查看詳細技術說明
先把瓶裝核心與後段拆開
這條洗髮水路線從實料和瓶蓋樣品開始,先解決充填收尾與閉蓋,再決定是否加入自動理瓶理蓋、線上標識檢測以及成箱後的封箱工位。
物料與蓋型共同決定主機
洗髮水黏度、起泡和拉絲會影響計量及瓶口潔淨。泵頭、翻蓋或螺紋蓋又會改變上蓋和旋緊動作,兩類樣品必須聯動驗證。
單機階段驗證充填與閉蓋
日化乳液充填機和自動旋蓋機適合先做實料試機,重點記錄裝量、拉絲、瓶口殘留、蓋合狀態和換型清洗。該階段便於快速修正瓶蓋與充填嘴,但人工轉運結果不能代表自動理瓶理蓋,也不以整線名義速度作為結論。
連續生產先驗證上瓶上蓋
當主力瓶能夠穩定站立且蓋型凍結後,可加入自動理瓶機、理蓋上蓋系統和食品級輸送線,按統一瓶距銜接充填旋蓋。還要逐段檢查分瓶、緩衝、異常停機恢復和瓶蓋供給,任何不穩定規格都應保留人工上料邊界。
標識與檢測各有驗收對象
圓瓶方瓶貼標機、日期批號噴碼機和線上檢重視覺系統分別承擔貼附、追溯和規則判定,三者不能用一個籠統的「檢測後段」替代。已裝箱紙箱隨後才能進入封箱外箱貼標聯線,單瓶入箱方式仍需獨立說明。
實瓶實蓋是聯線基準
瓶身軟硬、重心與底面會影響理瓶和輸送。瓶口、蓋內結構及裝配方向決定上蓋旋緊。完整樣品應貫穿整線試驗。
充填收尾以實料表現為準
充填嘴是否需要回吸或其他防滴漏處理,要根據洗髮水實料和瓶口潔淨結果決定,接觸部件與清洗責任同時寫入方案。
理蓋旋蓋按正式蓋型設計
自動理蓋不能消除蓋型差異。泵頭長度、翻蓋方向和螺紋配合都可能改變供蓋、取蓋及壓緊結構,需要分別簽樣。
瓶身標識和檢查分步確認
貼標前先確定可貼附面和瓶身接縫。噴碼再選擇瓶身或瓶蓋的穩定區域,檢測系統則依據明確缺陷和異常處置建立規則。
按最慢工位核定實際節拍
整線節拍由理瓶、充填、理蓋旋蓋、貼標噴碼和檢測共同限制,應使用主力規格進行連續聯機記錄,產能以聯機測試結果為準,不能只按單機標稱速度推算。
常見問題
洗髮水瓶裝聯線怎樣形成可比的設備清單?
不能只按設備名稱確定範圍。實料、瓶蓋、標籤、是否理瓶理蓋、檢測範圍、箱規和現場佈局都會改變配置,應先形成邊界清單再比較設備組合。
如何判斷瓶裝線能否達到計劃節拍?
先給出目標節拍和代表性瓶樣,再對理瓶、充填、上蓋、旋蓋、貼標及檢測逐工位測試。整線能力按最慢工位和約定工況確認。
樣品未到齊時可以先做方案嗎?
可以先依據照片、尺寸和蓋型判斷路線,但充填嘴、瓶身夾持、上蓋及旋緊結果仍需用正式實瓶、實蓋和洗髮水確認。
洗髮水瓶都需要感應鋁箔內封嗎?
只有蓋內存在與瓶口匹配的感應墊片,並且項目確有內封需求時才考慮。它不能代替旋蓋,也不應默認加入每條洗髮水線。
貼標噴碼或檢測能否分階段增加?
可以預留輸送長度、觸發位置和訊號介面。後加設備仍需重新核對瓶姿、節拍及檢測邏輯,不能只按空餘位置拼接。
封箱聯線是否同時負責自動裝箱?
不包含。現有後段負責已成箱產品的封箱和外箱貼標。瓶子怎樣排列並裝入紙箱,需要根據箱規、隔板和人工或獨立裝箱方案另行確認。