方案主題
小杯醬料從充填封膜到裝盒:按黏度與盒型分段配置
圍繞辣椒醬、沙拉醬等小杯包裝,說明充填防滴漏、杯膜熱封、轉盤聯線、日期噴碼及自動裝盒的配置邊界,正式方案需用杯膜和醬料樣品驗證。
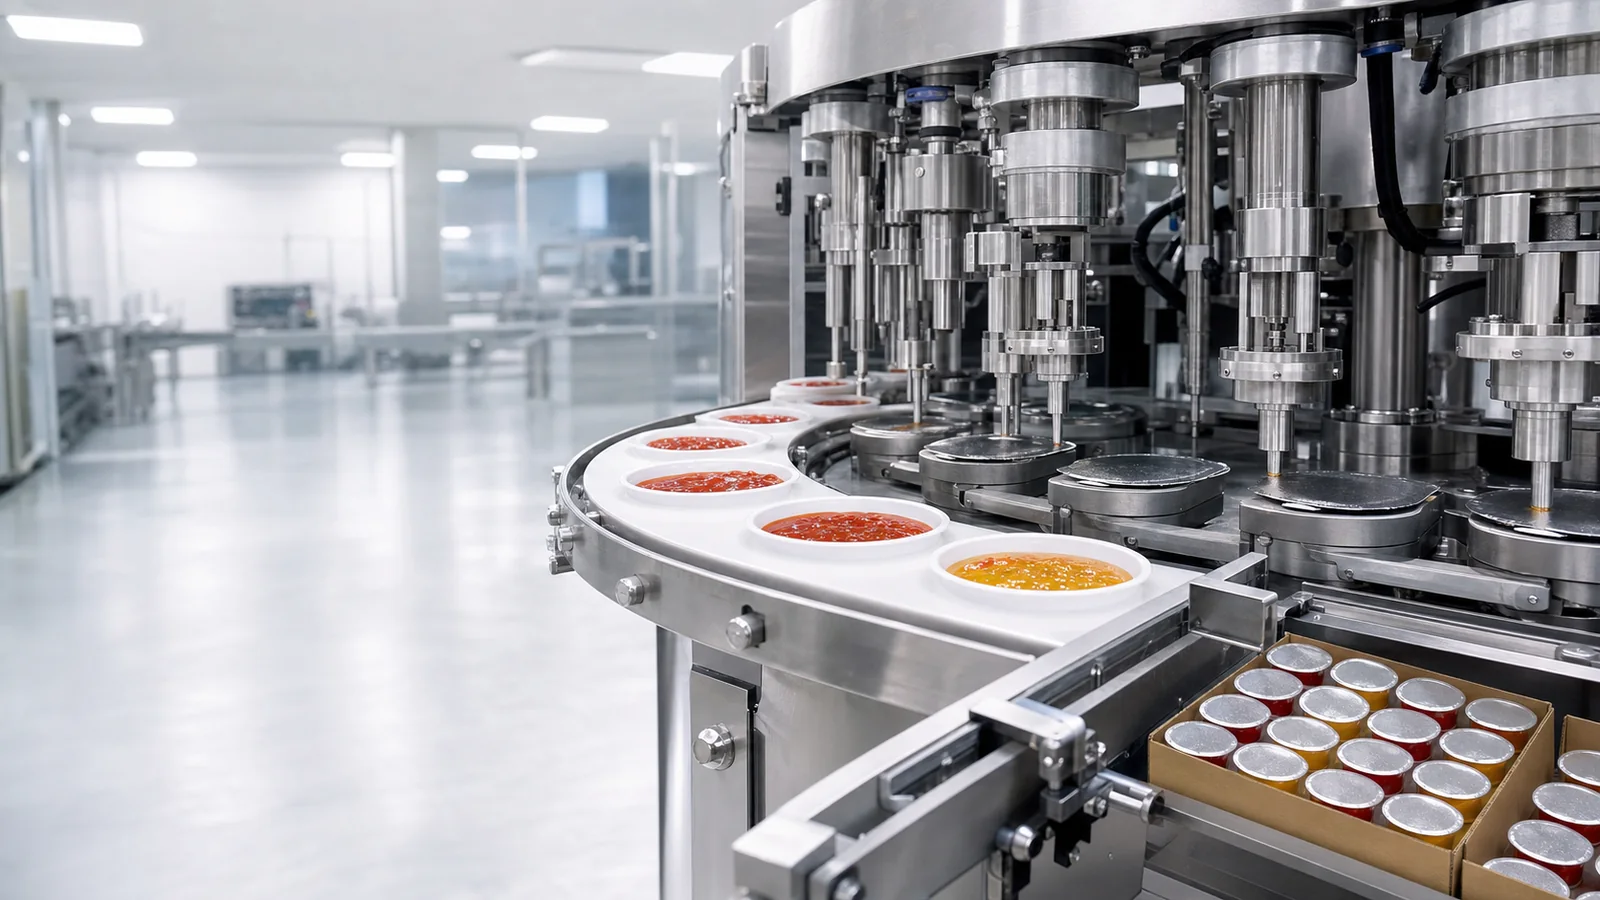
- 杯口、膜材、醬料黏度和顆粒決定充填嘴與封口模具,訂單規模與換型頻率決定台式、轉盤或連續路線。裝盒是否自動化應在杯體排列和紙盒結構確認後單獨評估。
為您整理的方案摘要
- 小杯醬料先用真實杯膜和醬料核對充填收口、杯沿潔淨及熱封,再按批次和換型情況選擇分步或連續路線。
- SGP-03、醬料活塞充填機和防滴漏嘴適合分步試驗,小杯充填封口機或轉盤式主機則按穩定杯型與流程配置。
- 日期批號、產品裝盒和運輸外箱包裝分別驗證,自動裝盒機及外箱聯線均需樣品、包材和接口確認後配置。
方案路線對比
- 適用於打樣、多規格試產,或先解決醬料充填收口與杯膜匹配的小杯專案。
- 充填、防滴漏和熱封分開試驗,便於處理醬料收口與杯沿污染,也適應多杯型的小批切換。
- 各工序需要人工銜接,SGP-03只負責半自動熱封,充填機與封口機並非一套固定聯線。
- 需要連續自動落杯、充填、放膜和出杯時,不用分步單機代替已驗證的連續主機。
- 醬料活塞充填機搭配按物料配置的防滴漏防拉絲充填嘴,封口使用SGP-03和按杯樣訂製的模具。
- 適用於杯型與膜材穩定,並需要連續完成醬料計量和熱封的小杯包裝。
- 落杯、充填、放膜、封口和出杯按統一動作銜接,可減少裝料小杯在工位之間的人工轉移。
- 杯口剛性、膜材、醬料狀態、工位需求和換型頻率都需驗證,轉盤式設備的可選模組不預設列入主機。
- 產品規格頻繁變化、杯膜尚未定型,或充填收口仍會污染杯沿時,先完成分步試驗。
- 杯型穩定時評估小杯充填封口機,間歇轉盤流程則評估轉盤式杯盒充填封口機,設備工位均按樣品和流程確定。
- 適用於封口小杯需要進入摺疊紙盒,並按出貨要求進一步裝箱、封箱或貼上外箱標籤的專案。
- 產品進入摺疊紙盒和成盒產品進入運輸外箱分開設計,可分別處理零售陳列與出貨標識。
- 需提供成品小杯、摺疊紙盒、裝入姿態、附件、外箱尺寸和標籤內容,兩級設備接口分別確認。
- 小杯排列或摺疊紙盒結構未定時,不先固定自動裝盒形式。只有產品裝盒需求時,也不額外預設運輸外箱聯線。
- 小杯排列和盒型通過樣品驗證後評估臥式或立式自動裝盒機,運輸外箱再採用配套供貨的封箱與外箱貼標聯線。
關聯設備 / 耗材
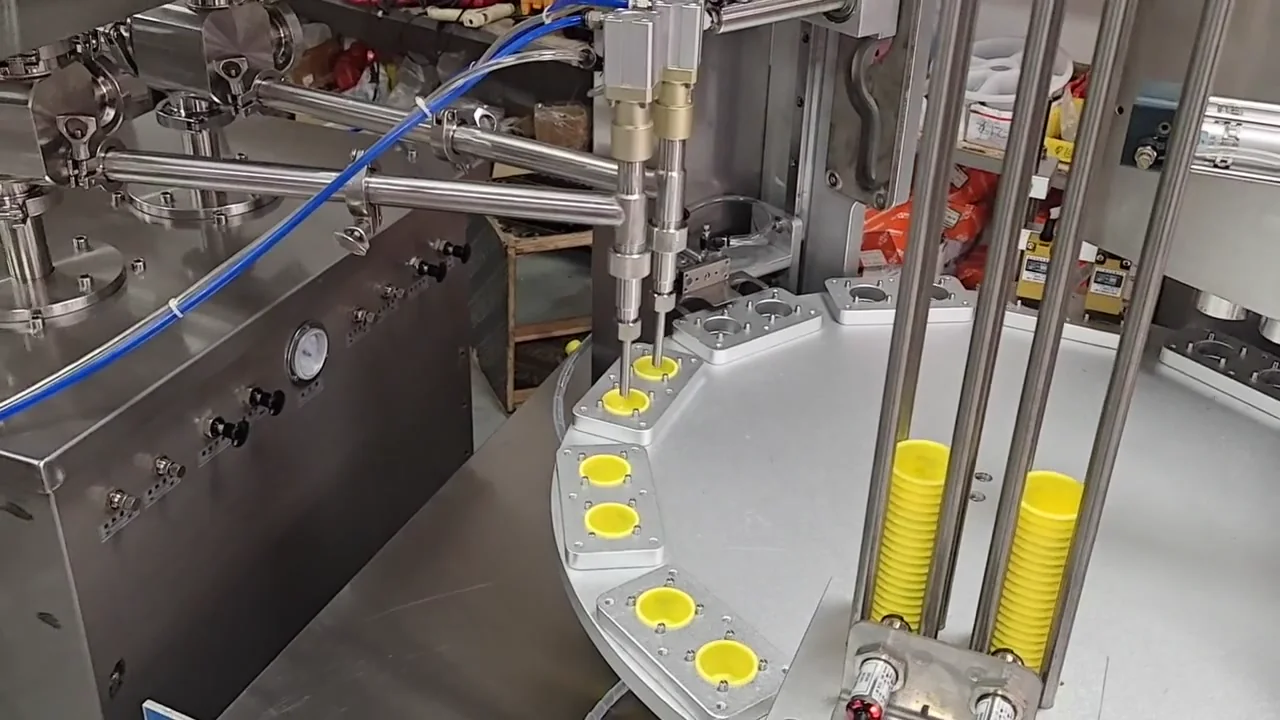 轉盤式小杯灌裝封口機
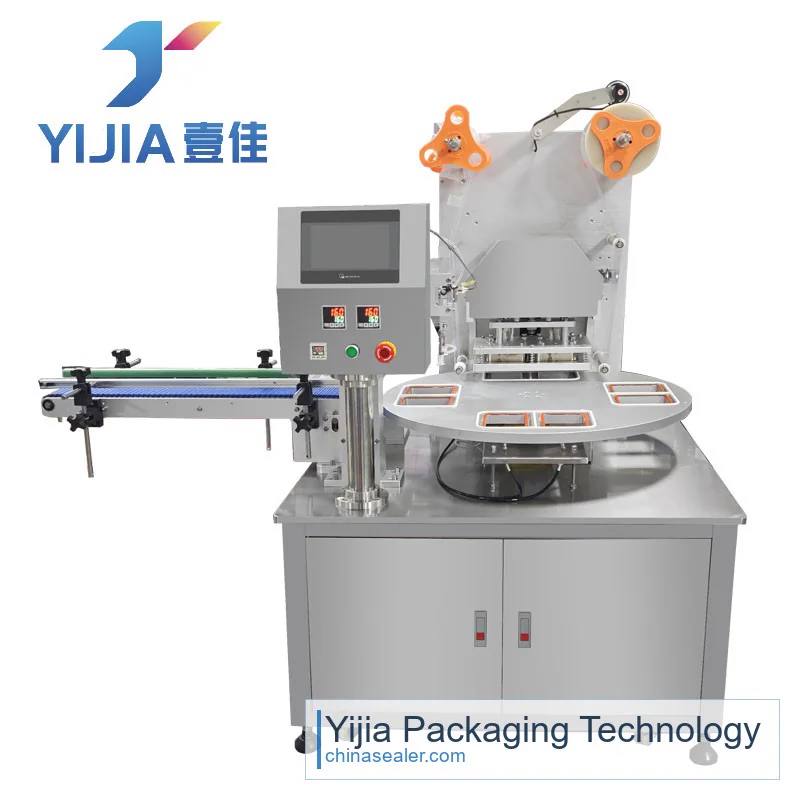 小杯灌裝封口機
建立杯膜醬料試樣;照片和尺寸可用於篩選設備方向,充填嘴、防滴漏動作與封口模具仍需用真實杯膜和醬料驗證;小杯、封口膜和醬料實樣
 醬料活塞灌裝機
建立杯膜醬料試樣;照片和尺寸可用於篩選設備方向,充填嘴、防滴漏動作與封口模具仍需用真實杯膜和醬料驗證;小杯、封口膜和醬料實樣
核心工藝
把小杯、封口膜與醬料實樣組成同一試驗批,觀察充填收口、杯沿潔淨和熱封接觸面。
小批或多規格試產可分開驗證醬料充填與杯膜熱封,先解決拉絲、滴漏和杯口污染,再組合操作流程。
杯型和訂單運行方式穩定後,才評估把落杯、醬料計量、放膜、熱封及出杯組織在連續主機內。
封口穩定後,按杯膜或紙盒上的可讀區域安排日期批號,並用實際載體檢查附著與觸發。
自動裝盒前必須明確封好小杯的排列、進入方向以及摺疊紙盒結構,不能只提供紙盒外形尺寸。
產品進入摺疊紙盒後,再按運輸外箱規格安排裝箱、封箱和外箱標籤,兩級包裝分別確認設備與接口。
樣品資料
杯口、杯高和疊杯狀態用於判斷落杯、充填定位與封口模具,也關係到封後產品如何進入裝盒工位。
提交各規格空杯與成品杯,並標註杯口、杯高、杯底和疊杯尺寸醬料實樣用於驗證供料、計量、防滴漏和杯沿殘留,不能只用黏度名稱代替實際充填。
提供計畫生產的醬料,說明顆粒、纖維、拉絲和溫度管理要求封口膜與杯樣成套確定熱封接觸層、放膜方向和開啟狀態,並形成可檢查的封合樣品。
提交捲膜或預切膜,說明材質、印刷方向和預定日期批號區域生產安排用於區分分步單機、連續主機及後段裝盒方式,並核對多規格切換所需動作。
說明班次產出、杯型數量、換型頻率、人工參與工序和成品收集方式自動裝盒與外箱包裝分別需要產品、摺疊紙盒和運輸外箱資料,避免把兩級工序混成一個設備接口。
附紙盒展開圖和實盒、杯體排列、附件、外箱尺寸、每箱數量及場地進出方向常見選型誤區
先用醬料實樣檢查供料、計量和收口,再按結果配置醬料活塞充填機與防滴漏組件。
充填試驗應觀察杯沿殘留,並在清潔的接觸面上完成膜材試封,必要時調整充填嘴或前段動作。
轉盤式設備的落杯、充填、放膜、封口與出杯模組按真實流程選擇,未驗證動作不寫入固定工位。
先確定封好小杯的排列、裝入姿態和紙盒結構,再比較臥式或立式自動裝盒路線。
將小杯進入摺疊紙盒和成盒產品進入運輸外箱分別畫出流程,並為兩級設備準備不同樣品。
展開查看詳細技術說明
把杯裝和兩級紙箱工序拆開
小杯醬料專案要同時說明杯膜組合、醬料狀態和最終包裝層級。充填封膜解決產品閉合,摺疊紙盒與運輸外箱則屬於兩個後續工序。
醬料收口是熱封的前置條件
黏度、顆粒與拉絲會改變供料和充填嘴動作,杯沿殘留又會牽涉熱封接觸面。應在同一試樣流程中連續觀察充填收口和封膜結果。
分步路線便於逐項處理問題
多規格或打樣階段可用醬料活塞充填機、防滴漏嘴和SGP-03分步試驗。三者按物料和杯樣分別配置,不描述為預裝好的標準聯線。工序轉移後還要複核杯口狀態與封膜定位。
連續主機按真實工位配置
杯型、膜材和醬料穩定後,可評估小杯充填封口機或轉盤式杯盒充填封口機。轉盤設備需完成樣品與流程確認,可選工位不自動進入供貨範圍。連續試機還要觀察醬料經過各工位後的狀態和杯沿潔淨情況。
裝盒不等於運輸外箱封箱
自動裝盒機處理封好小杯進入摺疊紙盒,封箱與外箱貼標聯線處理成盒產品的運輸包裝。兩種設備分別準備樣品、包材和介面。紙盒供給、產品整理與運輸外箱進料也應按各自實樣完成聯調。
樣品從杯膜醬料延伸到紙盒
小杯、封口膜和醬料應成套提交,紙盒展開圖、實盒及杯體排列隨後補齊。這樣可以讓充填封口和裝盒試驗使用同一成品基準。
充填封口路線按流程成熟度選擇
分步試驗解決拉絲、滴漏和杯膜適配,連續主機解決落杯到出杯的動作銜接。選擇依據是實際流程與換型需求,不以單項設備速度代替。
日期批號按載體安排工位
日期批號噴碼機在封口後按杯膜或紙盒材質配套,噴印內容、耗材、觸發點和安裝位置均由樣稿與動態試印確定。
後段供貨邊界由兩級包材確定
臥式或立式自動裝盒機需用封好小杯、摺疊紙盒和附件驗證。運輸外箱聯線作為配套後段,按每箱數量、外箱規格及標籤內容另行配置。
常見問題
小杯醬料應採用分步單機還是連續主機?
多杯型與小批試產可先用醬料活塞充填與SGP-03分步驗證。杯型固定並需要連續落杯、充填和封膜時,再評估小杯或轉盤式充填封口主機。
醬料狀態會改變哪些充填配置?
黏度、顆粒和拉絲會改變供料、閥口及充填收口,應以真實醬料檢查計量、堵塞傾向和杯口殘留。
小杯和封口膜需要成套試樣嗎?
需要。杯口材質與膜的熱封接觸層必須匹配,裝入醬料後還要觀察杯沿污染對封合帶的作用。
評估自動裝盒前要準備哪些樣品?
應先提交封好小杯、紙盒展開圖和實盒,並說明小杯排列、裝入方向、盒內數量、附件及合蓋標準。
日期批號可以噴在杯膜或紙盒上嗎?
根據杯膜或紙盒的可讀區域、材質和後續摩擦位置確定,再由配套噴碼設備完成附著與觸發試驗。
自動裝盒和運輸外箱封箱是同一工序嗎?
產品裝盒處理小杯進入摺疊紙盒,外箱聯線處理成盒產品的裝箱、封箱和運輸標籤。兩者輸入物與動作不同。