方案主題
軟管封尾機還是充填封尾一體機?按來料狀態、管材、物料和打碼要求選
按來料是空管還是已充填管、管材、物料、計量防滴漏、封尾方式、切邊壓紋、批號和清洗要求,選擇獨立封尾或充填封尾一體機。
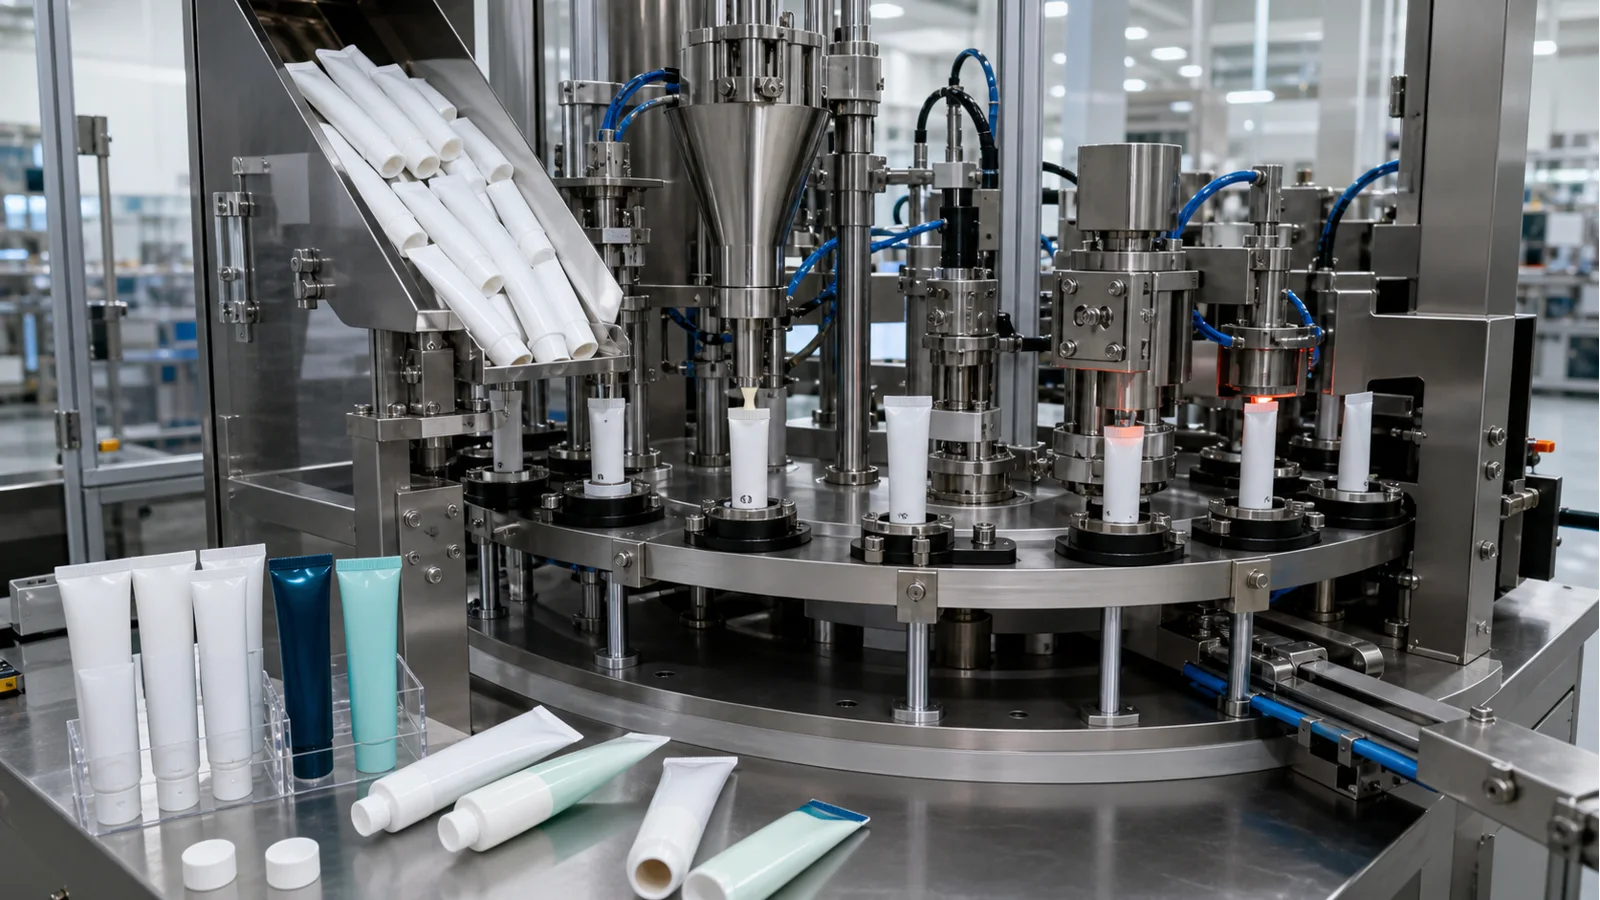
- 牙膏管、藥膏管和化妝品管在材質、尾部結構及蓋型上差異明顯,產線自動化程度應在管樣與物料測試後確定,而不是用行業名稱代替。
為您整理的方案摘要
- 軟管專案先判斷是半自動充填封尾、全自動連續生產,還是只處理已充填管的尾封尾碼,再討論異形蓋和裝盒。
- 半自動主機保留人工上取管,全自動主機銜接上管至出管,軟管封尾打碼機不負責前端計量充填。
- 完整軟管、管蓋、實料、充填量、尾部餘量、封尾與字元樣式,是夾具、主機和換型判斷的核心資料。
方案路線對比
- 適合產品仍在試產、多規格切換較多,或希望先以人工上下管控制投入的軟管充填。
- 半自動軟管充填封尾機保留人工上管和取管,便於小批量核對計量、管位與封尾成品。
- 人工操作範圍會影響實際節拍,每種管材、蓋型和充填物料仍要確認換型及清潔。
- 需要自動上管、連續定位、充填和出管,且人工上下料無法滿足生產安排時,應轉向全自動主機。
- 小批空管項目先評估半自動軟管充填封尾機,並用實料和正式軟管試機。
- 適用於空管、管蓋、膏體和尾部樣式已經定版,需要連續完成充填封尾的生產。
- 全自動軟管充填封尾機可銜接自動上管、定位、計量、封尾與出管,減少工位間人工轉移。
- 理管、打碼、切邊、檢查和裝盒需按項目明確,不能從「全自動」名稱推定全部包含。
- 軟管規格或物料還在頻繁變化,尚未完成單管充填與封尾試驗時,不宜直接鎖定連續自動化。
- 管材、方向標識和供料穩定後,採用全自動軟管充填封尾機做連續成品驗收。
- 適合前道已有充填,當前只需封尾、尾碼和裁邊,或管蓋外形需要專門定位的項目。
- 軟管封尾打碼機可專注半成品管的尾部工序。異形蓋軟管封尾打碼方案則補充特殊站立與定位處理。
- 兩條分支都不自動包含前端膏體計量,異形蓋還需要完整樣品確認夾具和方向。
- 項目從空管開始且需要完成內容物充填時,只配置尾封設備不能形成完整生產循環。
- 普通半成品管選軟管封尾打碼機,特殊管蓋再單獨評估異形蓋軟管封尾打碼方案。
關聯設備 / 耗材
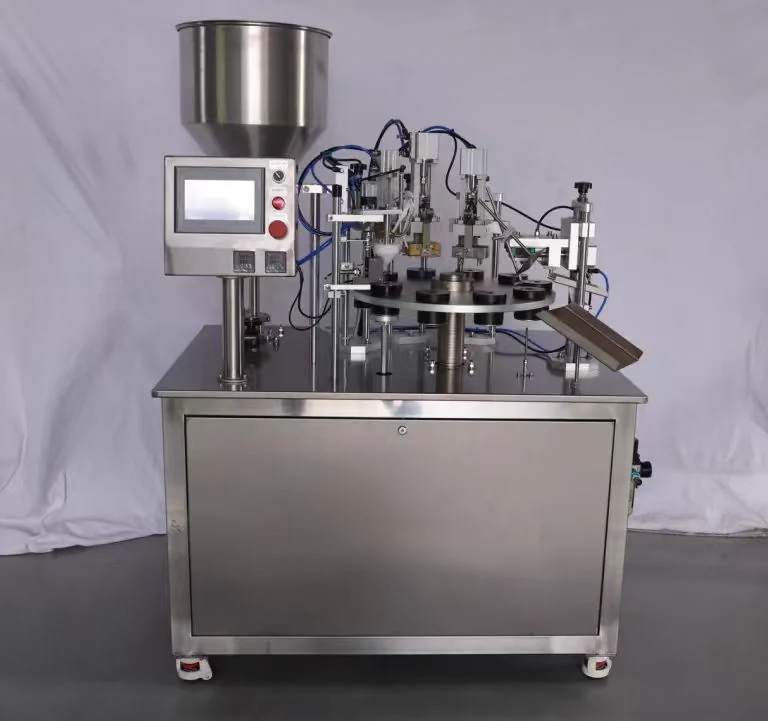 全自动软管灌装封尾机
将上管、色标或方向定位、计量灌装、封尾、切边或压纹与出管组织为连续工位。管材决定热封、超声或其他封尾路线,物料决定计量、防滴漏和清洗,打码、切边、检测均按项目选配。
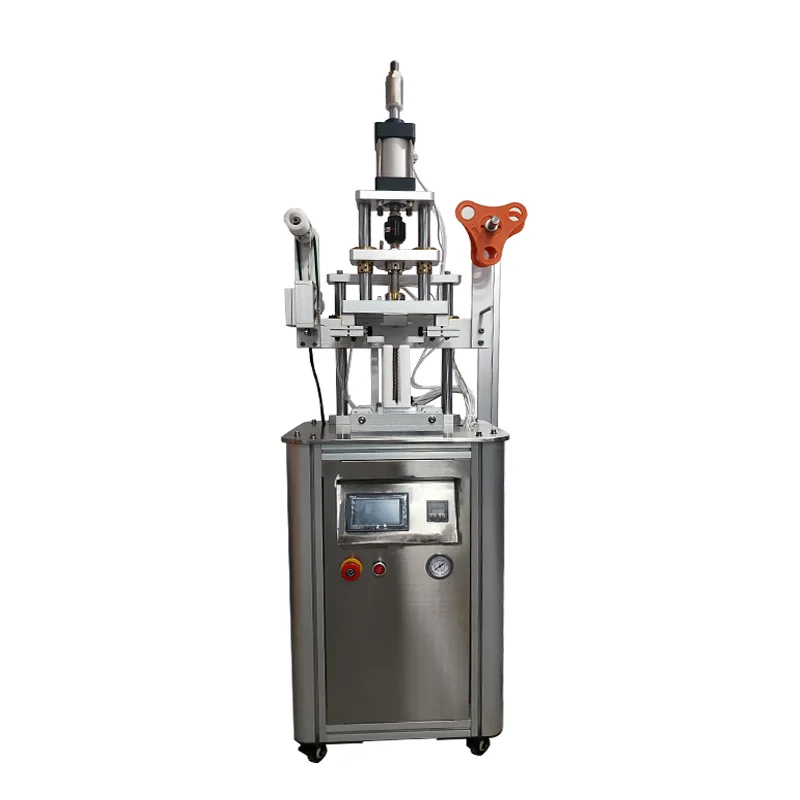 半自動軟管充填封尾機
需要入料時在半自動或全自動軟管充填封尾機中選型。已有充填半成品則跳過計量工序。
異形蓋軟管封尾打碼機接收已灌裝軟管,驗證蓋型對管座、夾持、方向和尾部空間的影響,再試驗尾封與可選打碼。
需要零售紙盒時再評估臥式或立式裝盒,外箱封合和標籤屬於其後的協作包裝段。
核心工藝
管徑、管長、材質、色標、蓋型和尾部餘量共同決定夾具、定位及封尾試驗。
需要入料時在半自動或全自動軟管充填封尾機中選型。已有充填半成品則跳過計量工序。
只處理已充填軟管時,可用軟管封尾打碼機核對封合、壓紋、印字與裁邊。
異形蓋軟管先驗證站立、夾持和方向定位,再確定它與充填或獨立封尾工序怎樣組合。
成品重量或視覺項目可另接線上檢重與視覺檢測系統,輸送姿態隨軟管是否可穩定站立確定。
需要零售紙盒時再評估臥式或立式裝盒,外箱封合和標籤屬於其後的協作包裝段。
樣品資料
先說明來料是空管還是已充填半成品,並寫清期望保留人工的工位與最終交付形態。
來料照片、當前工序、目標成品、人工上取管方式、是否需要連續生產。軟管主體與蓋子應成套測量,尤其要記錄尾部可封長度、色標位置和裝蓋後的站立姿態。
完整軟管、管徑管長、管材結構、尾部餘量、色標和蓋子外形。物料黏度、拉絲、顆粒、溫度和單管充填量關係到計量與出料,也影響換料後的清潔安排。
實際膏體、目標充填量、物料狀態影片、工作溫度、清潔要求。尾部封線、壓紋、字元方向和裁切輪廓應在成品樣上標註,管身噴印則另給位置圖。
封尾成品樣、字元內容、列印方向、壓紋要求、裁邊外觀與可讀性標準。按生產計畫選擇半自動或全自動,再把檢查、裝盒和外箱後段列為明確的必選或可選範圍。
計畫產量、班次、換管頻率、檢查任務、紙盒與說明書、車間佈局。常見選型誤區
整套充填封尾機包含計量環節,只需要處理半成品管時仍按整線範圍溝通,會擴大設備和清潔範圍。
相同外形的軟管也可能採用不同複合層,封合和裁邊表現必須由實際管材試驗確認。
尾部可用長度不足時,封線、字元和裁邊會爭用空間,單報管徑無法完成模具判斷。
字元內容和方向在主機確定後才提出,可能與壓紋、裁邊或夾持位置衝突。
異形蓋會改變軟管站立和定位狀態,沒有完整管蓋樣就難以確認夾具與動作空間。
展開查看詳細技術說明
先按來料狀態拆分工藝
來料狀態是軟管選型的第一道分界。空管需要計量充填和尾封,已充填半成品只需處理管尾。半自動與全自動則是在工藝明確以後,對上管、定位及出管方式作進一步選擇。
半自動和全自動差在工位邊界
半自動軟管充填封尾機適合人工上取管的小批生產,全自動軟管充填封尾機面向自動上管至出管的連續流程。兩者都必須用真實管材、管蓋和物料確認計量及封尾。
管材與尾部結構共同定模
塑膠管、複合管及其他可封合管材的加熱和壓合表現不同。管身軟硬、尾部餘量、色標與成品封線都要一起觀察,不能憑行業用途認定封尾參數。
充填分支必須帶實料驗證
牙膏、藥膏、乳霜或凝膠的黏度、溫度、拉絲和顆粒會改變計量及出料。正式物料還用於檢查管口潔淨和換料清潔,單看樣品名稱無法替代試充填。
尾封主機與異形蓋方案各司其職
軟管封尾打碼機負責適配管材的尾封、字元與裁邊,不應被描述成充填主機。異形蓋軟管封尾打碼方案要先解決完整軟管的站立、夾持和方向定位,再確定動作組合。 異形蓋軟管封尾打碼機接收已灌裝軟管,驗證蓋型對管座、夾持、方向和尾部空間的影響,再試驗尾封與可選打碼。
追溯、檢查和紙盒都屬於後段
日期批號噴碼機、線上檢重與視覺檢測系統以及封箱與外箱貼標聯線都是按需協作工位。若產品還要進入零售紙盒,可另行評估臥式/立式自動裝盒機系列,範圍以紙盒與軟管樣品為準。
用換型矩陣管理多種軟管
多規格項目應把管徑、管長、尾部餘量、色標、蓋型、充填量和封尾樣式列成換型矩陣。每次換型後複查哪些工位,也要在設備確認階段寫進操作邊界。
先交完整軟管和物料資料
沒有完整圖紙也能先交流,但至少應提供軟管正反面、尾部、蓋子及物料狀態。由這些資料可先區分半自動、全自動或獨立封尾,再補充模具與後包裝細節。
常見問題
已充填軟管只做封尾,怎樣選設備?
可以。已完成計量充填的軟管,可評估軟管封尾打碼機,只承擔尾部封合、字元與裁邊,不重複配置前端充填。
鋁塑複合管能否使用熱封尾?
需要用具體管材測試。塑膠軟管、鋁塑複合軟管和其他複合結構的封合窗口不同,不能只憑材料名稱確定。
半自動或全自動主機能相容多種軟管嗎?
可透過更換夾具或模具評估多規格,但管徑、管長、尾部餘量與方向標識都要放進換型清單。
異形蓋軟管需要先提交哪些樣品?
請提供完整管蓋、軟管和成品姿態。異形蓋可能影響站立、夾持和方向定位,樣品試驗後再確定訂製範圍。
高黏膏體會改變軟管充填配置嗎?
會影響計量、出料和清潔。黏稠、拉絲或帶顆粒的膏體應以實料試充填,不能只根據用途名稱選擇閥體。
軟管出機後能接檢重或視覺嗎?
可以按項目接入,但先要明確檢查的是重量、尾部外觀還是字元。檢測設備與後段輸送均為獨立評估範圍。