方案主題
咖啡粉罐裝線:螺桿充填、鋁箔內封與貼標
說明咖啡粉螺旋充填、罐口熱壓鋁箔、蓋內墊片感應封口和貼標噴碼的組合關係。獨立旋蓋不在目前設備路線內。
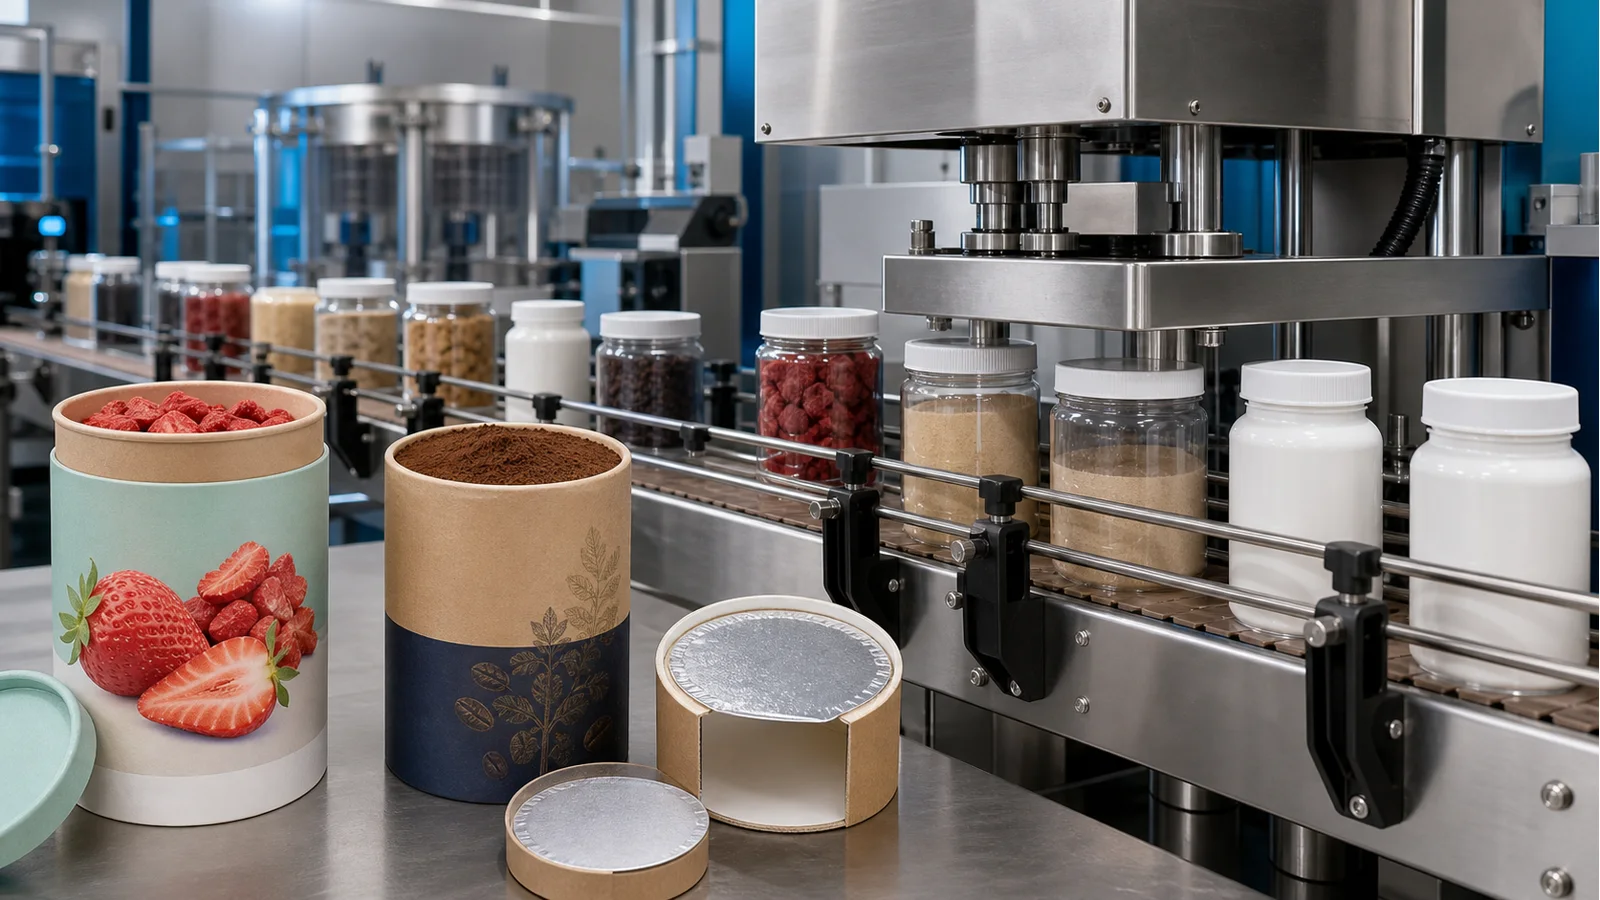
- 咖啡粉流動性和粉塵影響螺旋充填,罐口可選擇直接熱壓鋁箔或蓋內墊片感應封口。蓋子需先把墊片均勻壓住,這套配置不含獨立旋蓋設備。貼標噴碼與輸送應在主封口確認後加入。
為您整理的方案摘要
- 直接熱壓/蓋後感應分支:咖啡粉罐裝線從真實粉料、罐口和封口件入手:螺桿下料經試裝確認,裸口覆膜選熱壓,蓋內墊片壓緊後選感應。 無蓋感應需另行匹配專用設備、鋁箔組件與定位壓合治具,不能直接套用蓋後感應機。
- 當前組合覆蓋粉劑顆粒充填、直接熱壓或感應鋁箔封口,以及後續輸送、貼標和日期批號噴碼。壓蓋主機需另行處理。
- 金屬罐卷封與咖啡膠囊不屬於這套設備鏈,若包裝樣式改變,應按新容器和包材重新選型。
方案路線對比
- 適用於裸露罐口可直接放膜、口沿連續且包材已確認適合熱壓的咖啡粉罐。
- 鋁箔直接放在平整口沿上熱壓,不依賴蓋內墊片,也不需要把感應工位加入主封口。
- 需用實際膜材和罐口驗證熱封層相容性、口沿平整度與殘粉影響。
- 罐口必須先由帶墊片的蓋子壓緊,或膜材並非直接熱封結構時,不適合採用這一路線。
- 粉劑顆粒充填機完成計量後,可配置瓶裝在線熱壓封口機,再根據需要連接圓瓶方瓶貼標機。
- 適用於已有可靠裝蓋工序,且蓋內鋁箔墊片能夠完整貼合罐口的塑膠罐或玻璃罐。
- 感應能在不接觸膜面的情況下加熱蓋內鋁箔墊片,便於接入連續輸送。
- 罐蓋組合、墊片結構、容器材質和通過感應頭時的姿態均需試樣確認,當前組合不負責旋蓋。
- 蓋內沒有匹配墊片、蓋子無法均勻壓緊,或容器在輸送中不能穩定通過時,應先解決包材及前序問題。
- 粉劑顆粒充填後,由既有工序裝蓋並壓緊墊片,再進入在線感應鋁箔封口機。小批樣品也可評估桌上型風冷感應設備。
- 適用於充填與鋁箔密封工藝已經定型,需要連續輸送、貼標和批次標識的生產安排。
- 主封口通過驗證後再加入輸送和標識,便於把標籤、批號與實際罐型分別調試。
- 各工位節拍、罐體間距、標籤觸發和噴碼附著仍需現場樣品驗證,不能用後段速度倒推主封口能力。
- 充填量、封口狀態或罐體輸送仍不穩定時,先保留單機試驗,不宜立即固定整線佈局。
- 以自動上料輸送封口聯線承接罐體,根據版面配置圓瓶方瓶貼標機和日期批號噴碼機。
關聯設備 / 耗材
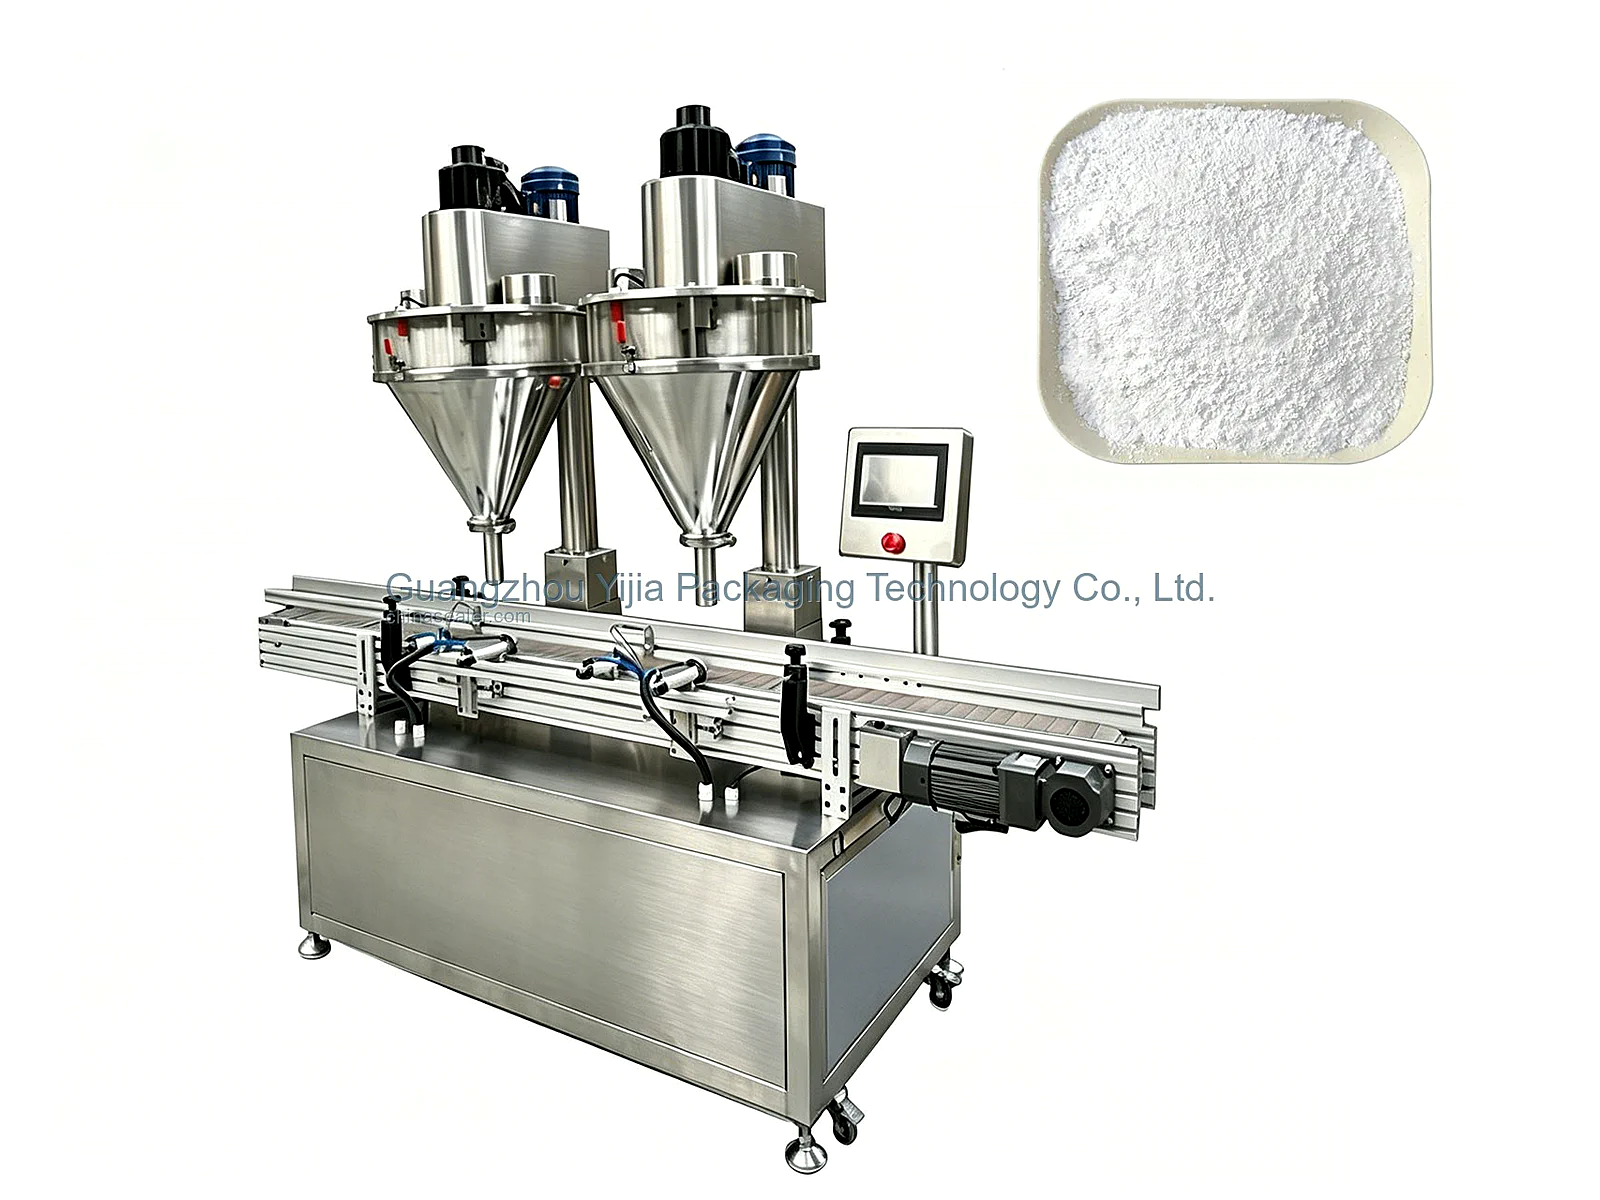 粉劑顆粒灌裝機
依真實粉劑或顆粒選螺桿、量杯或稱重計量。結合目標裝量及包裝驗證流動、粉塵、密度、粒徑、靜電與易碎性,各計量路線不能直接互換。
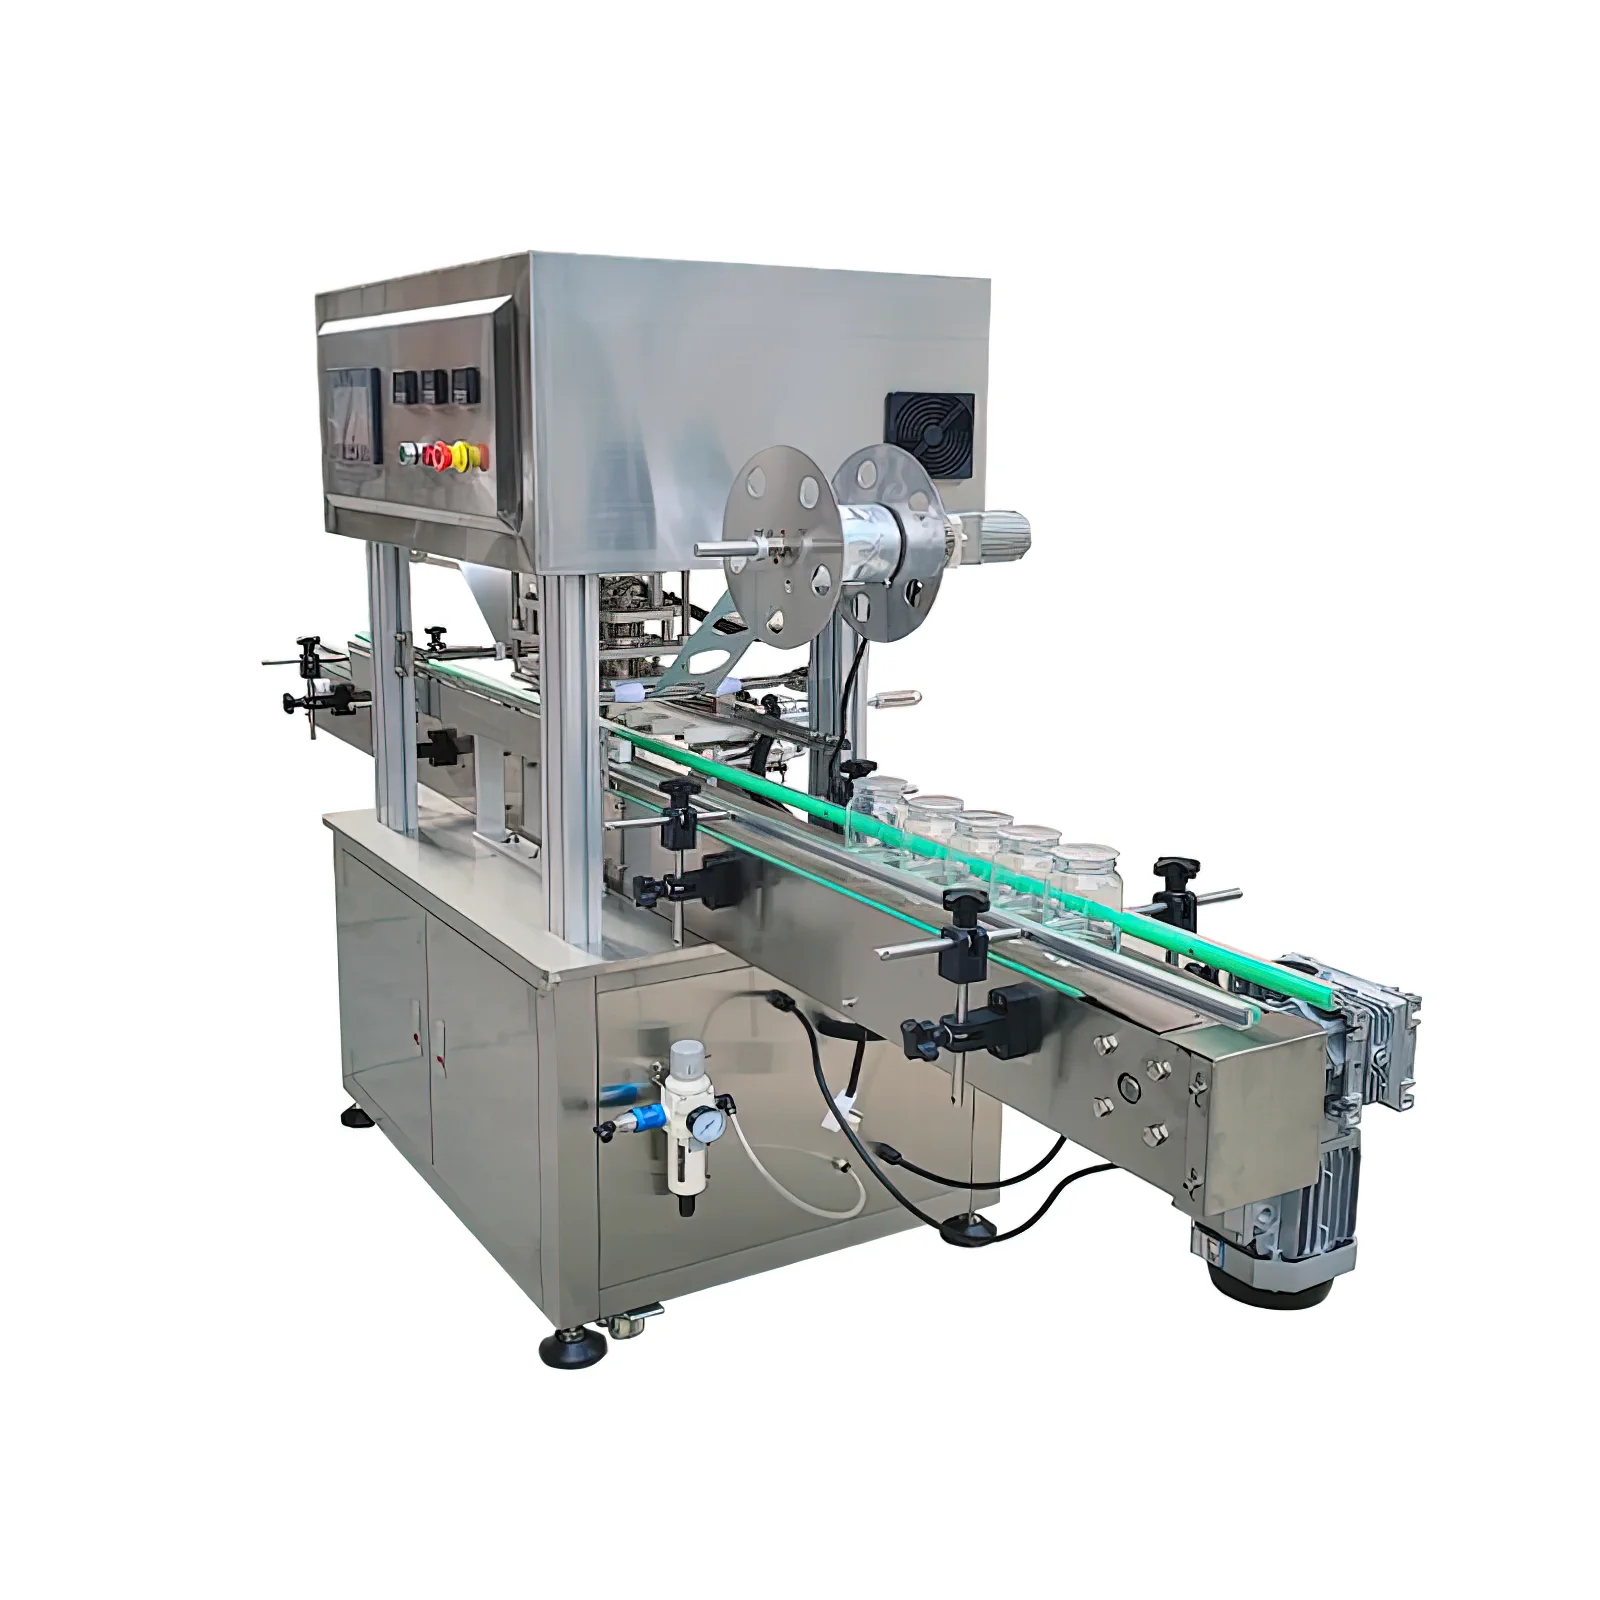 瓶裝在線熱壓封口機
裸口直接覆膜採用熱壓。蓋內帶鋁箔墊片時,則在蓋子均勻壓緊後使用感應方式。
待充填和封口節拍穩定後,再安排罐體導向、標籤定位和可追溯資訊列印。
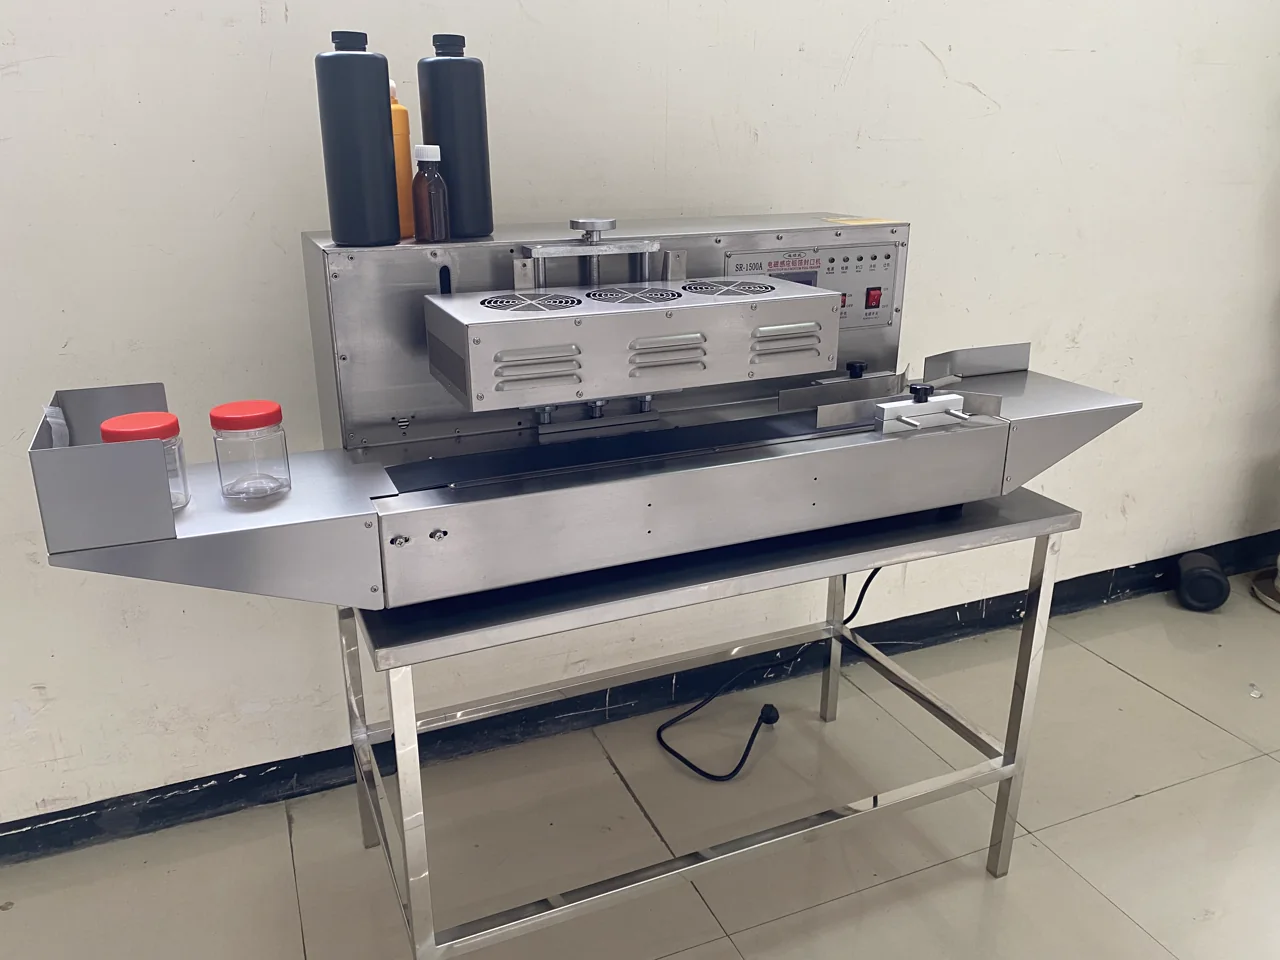 台式風冷感應鋁箔封口機
用於塑料桶、廣口桶、食品桶、塗料桶的非接觸式感應鋁箔封口,選型重點看鋁箔墊片、複合墊片、瓶蓋、蓋內墊片、按口徑、工位數量、封口方式和輸送速度確認、可做台式、目標產能和現場佈局。報價前建議提供樣品照片、關鍵尺寸、包材規格和連線要求,我們會按實際工況確認機型、換型件和測試重點。
核心工藝
先用生產用咖啡粉做下料測試,觀察架橋、結塊和殘粉,再確定螺桿及料斗配置。
直接熱壓/蓋後感應分支:裸口直接覆膜採用熱壓。蓋內帶鋁箔墊片時,則在蓋子均勻壓緊後使用感應方式。 無蓋感應需另行匹配專用設備、鋁箔組件與定位壓合治具,不能直接套用蓋後感應機。
待充填和封口節拍穩定後,再安排罐體導向、標籤定位和可追溯資訊列印。
提供咖啡粉、空罐、蓋子或鋁箔膜的實物狀態,便於先判斷直接壓膜還是蓋內墊片路線。
分別記錄罐口結構、容器材質、蓋內墊片以及標籤區域,不把膠囊或卷封金屬罐混入同一選型。
把充填、主封口、輸送和標識按真實節拍排序,先驗證核心工位,再評估是否連續聯線。
樣品資料
粉體狀態決定螺桿下料、料斗輔助和清潔安排,最好提供與生產一致的批次。
咖啡粉樣品、堆積狀態,以及是否容易結塊或揚塵直接熱壓/蓋後感應分支:口沿與蓋子結構用於區分裸口直接熱壓和蓋內墊片感應兩條密封路徑。 無蓋感應需另行匹配專用設備、鋁箔組件與定位壓合治具,不能直接套用蓋後感應機。
空罐、蓋子、口徑、高度、材質及罐口近照計畫節拍會影響單機上下料、連續輸送以及各工位之間是否需要緩存。
班次產量、可接受的人工參與方式和未來擴線安排同一外觀的鋁箔可能使用不同熱封層,測試必須採用準備量產的膜或墊片。
直接覆膜樣品,或與蓋子配套的鋁箔墊片標籤版面和批號規則會影響感測觸發、貼附位置及噴碼工位佈置。
標籤卷樣、罐身貼標區域和日期批號內容示例常見選型誤區
咖啡粉順利落入罐內,並不代表鋁箔與標識工位可以直接聯接。主封口是整線能否成立的關鍵界面。
不同烘焙、研磨和存放狀態可能改變粉料的流動表現,僅按「咖啡粉」名稱選擇螺桿容易遺漏架橋與揚塵。
罐口殘粉會夾在熱封層之間,也可能污染蓋內墊片,造成同批成品密封狀態不一致。
熱壓與感應依賴不同的封口件和前置狀態,改變罐型時還要重新檢查導向、膜材或墊片。
在線感應封口要求蓋內墊片已經被蓋子均勻壓住,單有感應設備並不能完成上蓋或旋蓋。
展開查看詳細技術說明
先把粉料、罐口和封口件放到一起判斷
咖啡粉罐裝線的起點不是把三台設備排成一列,而是先用真實粉料和罐蓋組合確認下料及主封口。包裝結構一旦不同,適用的鋁箔密封原理也會改變。
兩種密封原理對應不同前置條件
裸露罐口直接覆膜時,重點是膜材熱封層與口沿的匹配。蓋內帶鋁箔墊片時,蓋子必須先把墊片均勻壓緊,再進入感應工位。充填、貼標和噴碼都要服從這條主封口路徑。
裸口覆膜採用螺旋充填與熱壓組合
粉劑顆粒充填機負責螺旋計量,隨後由瓶裝在線熱壓封口機把適配鋁箔壓在平整罐口。試機時同時觀察下料重複性、口沿殘粉和膜面狀態,合格標準由樣品及約定檢測確定。
蓋內墊片在壓緊後進入感應工位
若蓋內已有鋁箔墊片,應先由現有前序工位完成上蓋並壓緊,再用在線感應鋁箔封口機處理。桌上型風冷感應設備可用於另一種節拍安排,但同樣不承擔旋蓋動作。
後段標識應在主封口定型後加入
充填與主封口穩定後,可透過自動上料輸送封口聯線銜接圓瓶方瓶貼標機和日期批號噴碼機。金屬罐捲封及咖啡膠囊所需主機不同,不納入這組罐裝設備。
第一步:驗證螺旋下料
咖啡粉可能架橋、結塊或揚塵,應以量產物料試裝,確定螺旋、料斗輔助及清潔需求,而不是照搬其他粉劑設定。
第二步:用成套包材試封
把罐口、鋁箔膜或墊片成套送樣,分別驗證直接熱壓和壓蓋後感應的適用性。兩條路線的熱作用方式、包材結構和前序狀態不能混用。
第三步:銜接輸送、貼標與噴碼
確認罐體可穩定輸送後,再調標籤起止位置和批號觸發。聯線驗收應涵蓋啟停、換型及異常罐處置,並以雙方確認的樣品標準記錄結果。
常見問題
咖啡粉罐裝線應如何確定設備組合?
需先確認咖啡粉狀態、罐型、封口原理和自動化範圍,設備組合才能據此確定。
小批生產是否可以先採用單機組合?
可以從粉劑顆粒充填機配合桌上型或獨立封口工位開始,但是否適合目標節拍仍要看人工上下料安排。
只有照片和尺寸,能否完成設備確認?
照片和尺寸適合做路線初篩。充填重複性與封口效果的確認,需要寄送咖啡粉、罐和封口件樣品。
能僅憑相同規格認定鋁箔膜或墊片可跨罐型共用嗎?
不能。熱封層、墊片結構、罐口材質和尺寸都影響結果,應按直接熱壓或感應方式分別配套。
鋁箔封口效果應怎樣驗收?
應對試封件做外觀、剝離狀態及約定的密封檢查,並在實際儲運條件下複核,而不是只看膜面是否發熱。
充填、封口和貼標能否連續連接?
可以評估聯線。先分別測得充填、封口與貼標工位的穩定節拍,再確定緩存、導向和啟停聯鎖。