方案主題
粉體充填主機選擇:螺桿計量與三種包裝出口
以粉體計量主機為起點,比較瓶罐桶熱壓或感應封口、預製袋自動封口和小杯充填封膜,說明輸送、貼標與日期噴碼的聯線條件。
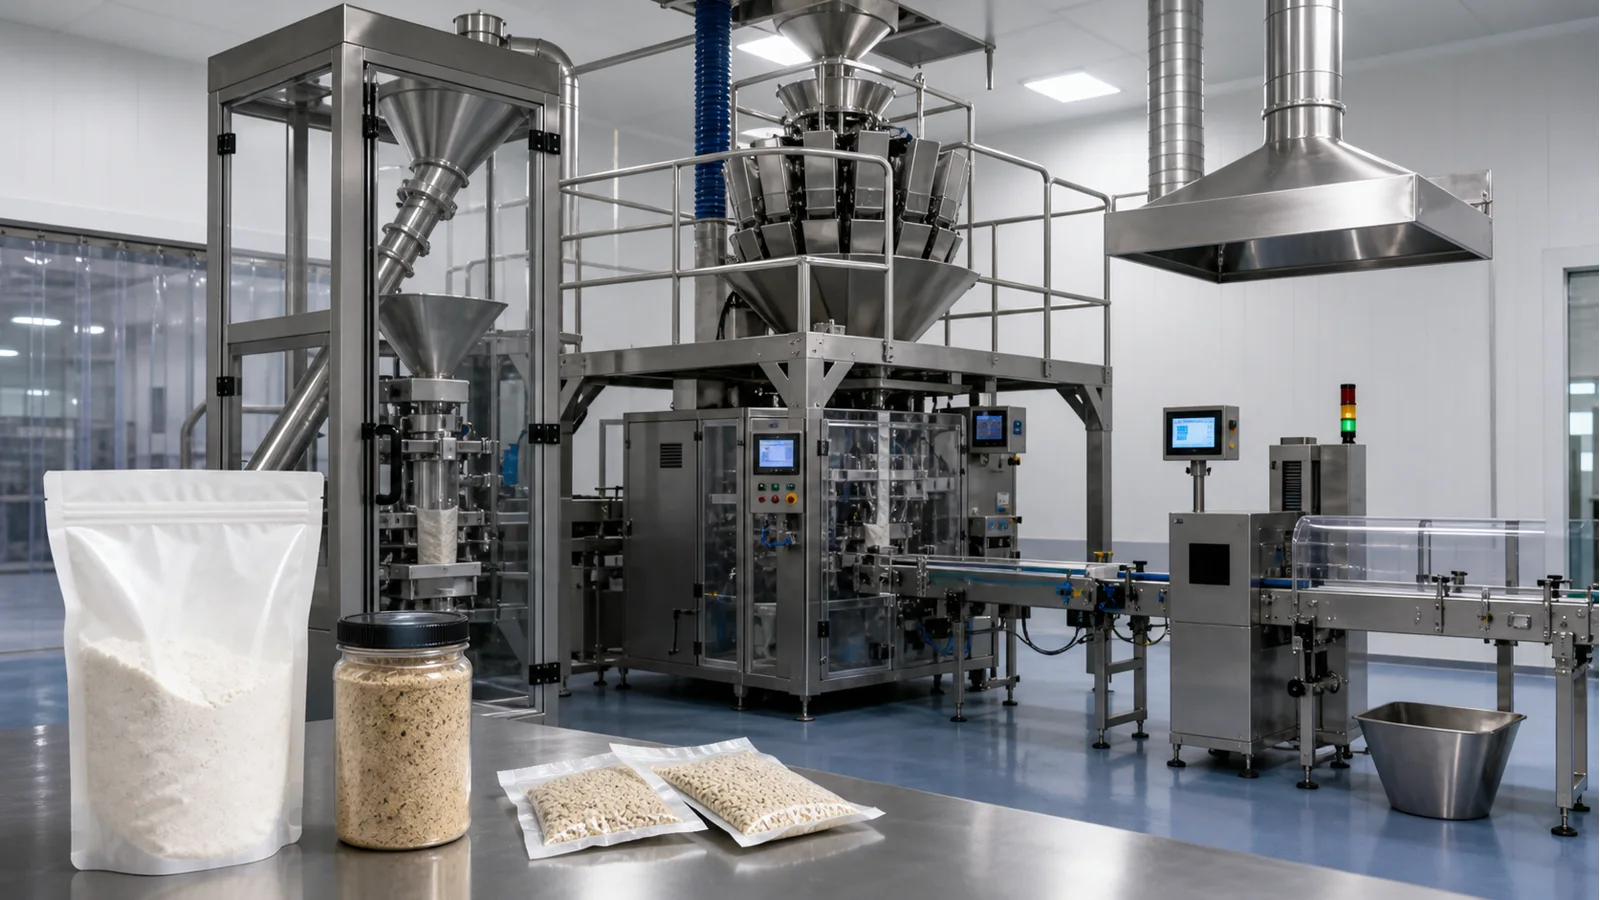
- 螺桿或其他計量方式要先適應粉體流動性,之後再按瓶罐桶、預製袋或小杯選擇封口出口。同一充填機能否更換容器取決於下料接口、承托和封口設備,不能僅靠參數調整。
為您整理的方案摘要
- 粉體線先做實料計量測試,再選包裝出口。粉料流動、揚塵與清潔條件會改變螺桿或其他計量配置。
- 瓶桶罐按口沿膜片或蓋內墊片選擇熱壓與感應,預製袋與小杯則需要各自的供料、承托及熱封結構。
- 同一粉體充填主機能否換容器,要檢查下料接口、定位承托與封口設備,不能只調整控制參數。
方案路線對比
- 粉劑裝入瓶、桶或罐,並需要直接熱壓封膜或裝蓋後感應內封的生產。
- 剛性容器便於定位與後段貼標,可按口沿膜片或蓋內墊片選擇不同密封方式。
- 下料嘴、容器承托、口沿殘粉、膜片或墊片都需成套測試,多規格分別建立換型記錄。
- 包裝需要柔性袋供袋開袋,或採用自動落杯與杯膜封口時,應選擇對應專用出口。
- 粉劑顆粒充填機後配置瓶桶罐封口機或大口徑桶裝熱壓封口機,蓋內墊片結構使用線上感應鋁箔封口機。
- 袋型穩定,希望將開袋、粉體充填、袋口整理與熱封連續處理的項目。
- 預製袋主機可把供袋、開袋、粉體落料、袋口整理與熱封按順序銜接。
- 袋型、開袋表現、粉塵、落料口與熱封層需共同驗證,自動計量與輸送按項目配置。
- 包裝是剛性瓶罐或需要杯體自動落杯時,不使用預製袋供袋結構。
- 採用單通道或三工位預製袋充填封口機系列,計量方式由真實粉料試驗確定。
- 粉劑採用小杯包裝,需要自動落杯、計量、放膜、熱封與出杯銜接的生產。
- 小杯充填封口機圍繞杯體堆疊、落杯、杯座與蓋膜建立專用循環。
- 杯口落粉、膜材定位、承托與出杯狀態均需實樣驗證,不能沿用瓶罐夾持。
- 容器不能穩定堆疊落杯,或包裝實際為袋裝與大桶裝時,應回到對應出口。
- 使用小杯充填封口機,並以粉料、杯體與蓋膜共同確認計量及封合工位。
關聯設備 / 耗材
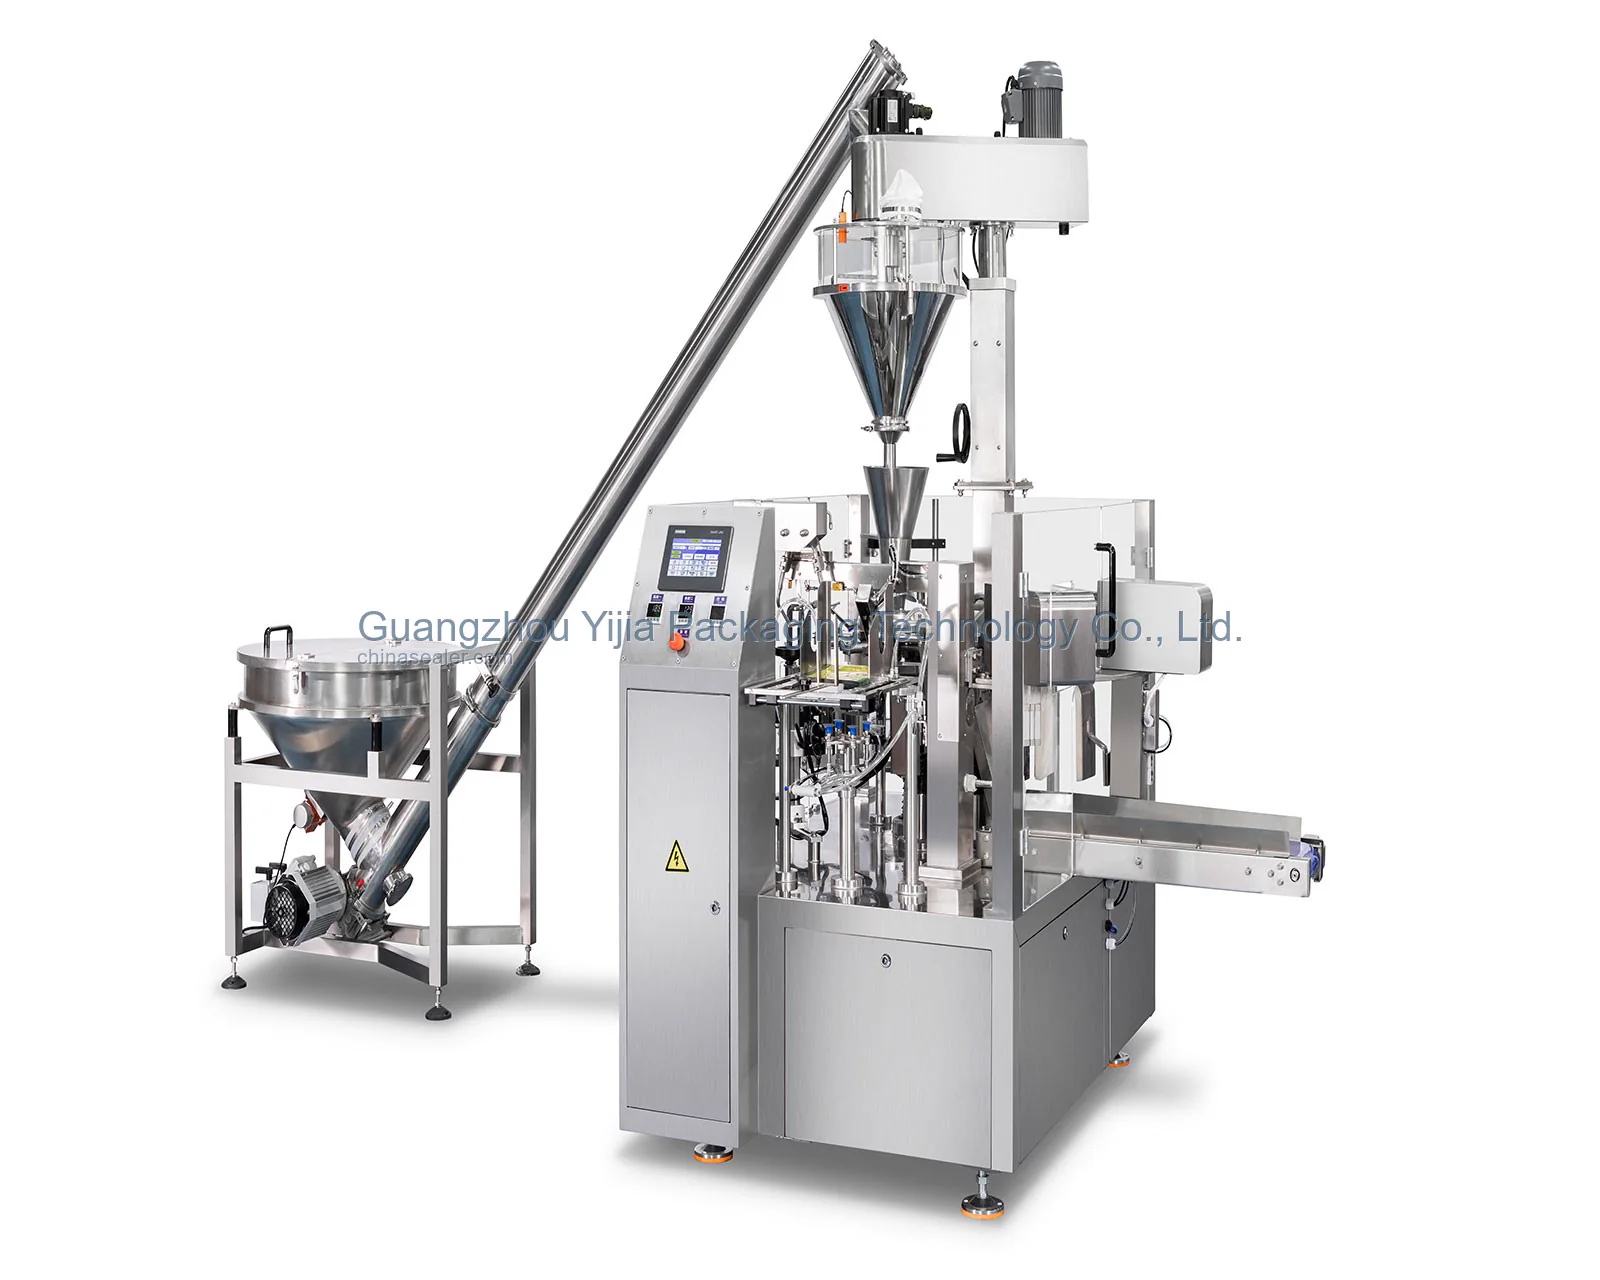 单通道/三工位预制袋灌装封口机系列
该系列覆盖单通道紧凑给袋和三工位预制袋灌装封口路线,用于取袋或人工上袋、开袋、计量充填、袋口整理与热封。两种结构的工位数量、自动化和节拍不同,计量、上料、检测和后段输送均按真实袋样与物料选配。
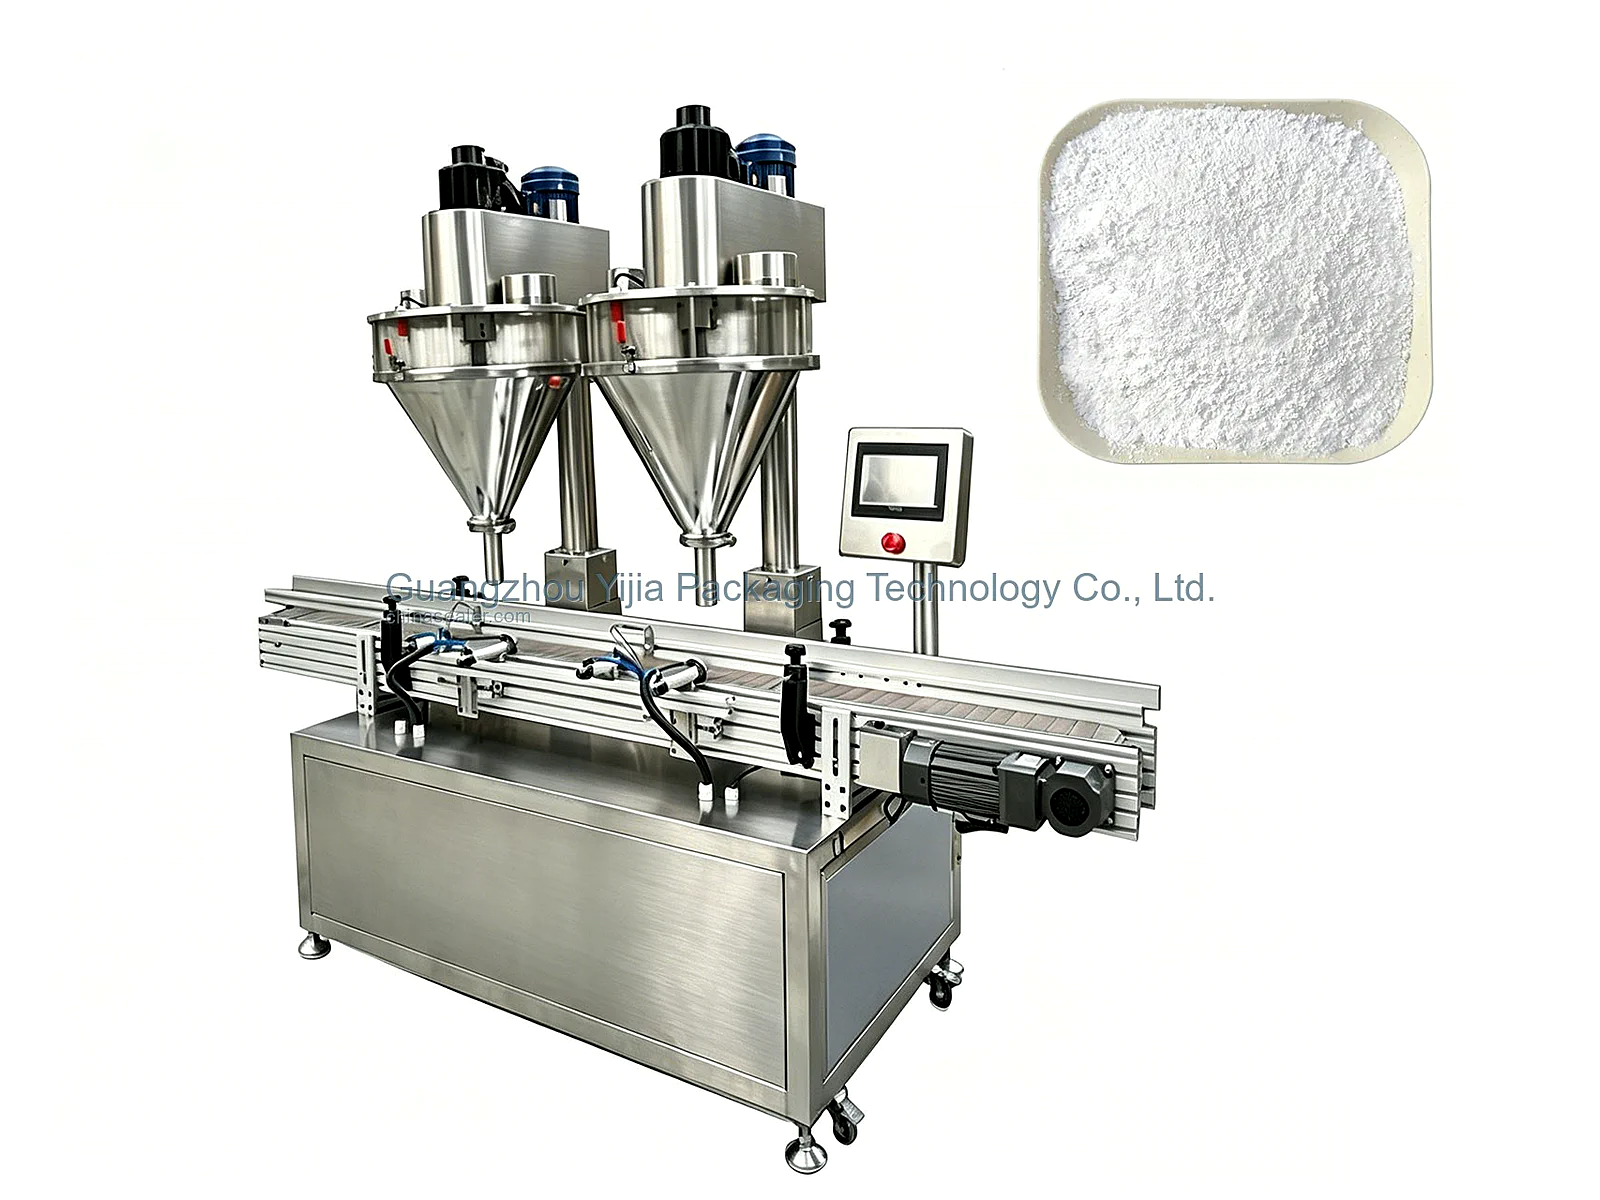 粉劑顆粒灌裝機
粉體充填主機;螺桿或其他計量組件按實料選擇,設備能否更換包裝出口還取決於接口、承托與後續封口;粉劑顆粒充填機
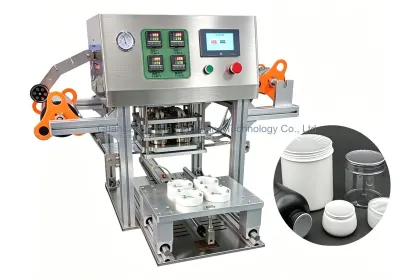 瓶桶罐封口機
剛性容器出口;容器口沿、獨立膜片與蓋內墊片對應不同工序,不能僅按容器容量選擇封口機;瓶桶罐熱壓或感應封口設備
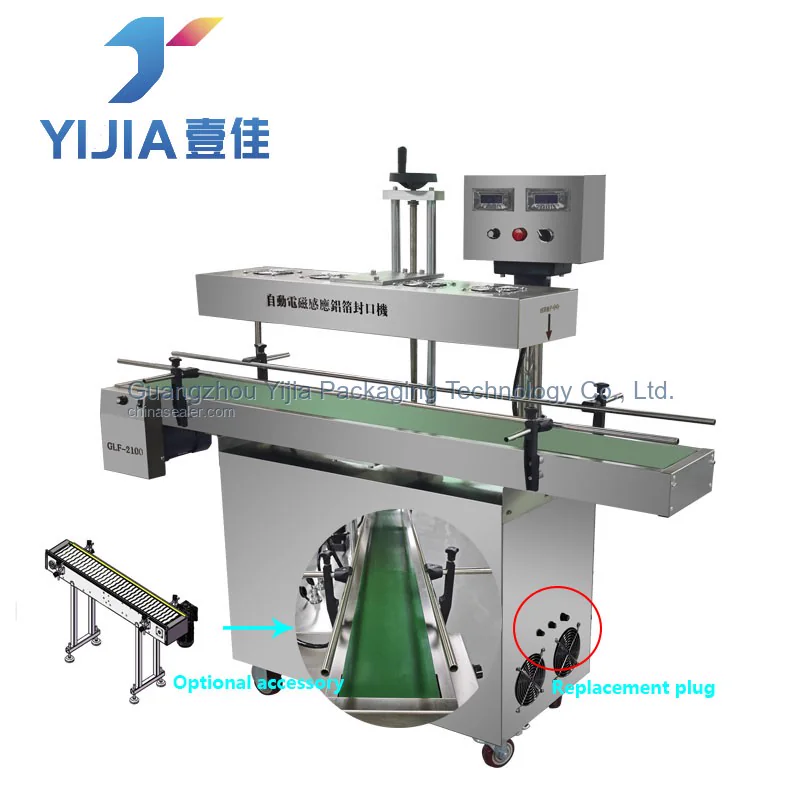 在線感應鋁箔封口機
粉體充填主機;螺桿或其他計量組件按實料選擇,設備能否更換包裝出口還取決於接口、承托與後續封口;粉劑顆粒充填機
核心工藝
先用真實粉料觀察流動、架橋、揚塵、靜電與清潔條件,再確定計量機構、供料方式與落料接口。
粉劑顆粒充填機作為共同前段,以粉料與目標裝量範圍測試計量、落料、補料及容器口沿潔淨。
瓶桶罐採用剛性承托。口沿直接覆膜可評估瓶桶罐封口機或大口徑桶裝熱壓封口機,蓋內墊片則在裝蓋後使用線上感應設備。
袋型與粉料穩定後,單通道或三工位預製袋充填封口機系列完成供袋、開袋、粉體落料、袋口整理與熱封。
杯型、粉料與蓋膜穩定後,小杯充填封口機按杯體堆疊、落杯、計量、放膜與封口結構調試。
包裝出口穩定後,自動上料輸送封口聯線銜接成品,圓瓶方瓶貼標機僅處理適配的剛性容器,日期批號噴碼機按各包裝表面設置。
樣品資料
實料試驗用於識別流動、架橋、揚塵、靜電、顆粒與清潔條件,並形成計量與供料方向。
提交量產粉料、裝量範圍、批次變化、環境狀態與清洗要求每種容器的入口尺寸、口沿、承托、來料姿態與充填後殘粉狀態都會改變接口。
提供瓶桶罐、預製袋或小杯實樣,並標註計劃使用的包裝規格獨立膜片、蓋內墊片、袋材與杯膜要與對應容器配套,不能只提交材料名稱。
提交各出口的膜片、瓶蓋墊片、預製袋與杯膜量產樣品生產批次、換容器頻率與人工上料方式用於判斷共用主機、獨立工位及換型部件範圍。
說明各包裝的生產安排、換型頻率、人員動作與預期聯線順序標籤版面、批號位置與成品姿態用於設置後段,不同包裝出口分別提供樣件。
提供標籤或批號版式、現場佈局、輸送方向與異常品處理方式常見選型誤區
粉料吸濕、粒徑與靜電變化會改變下料,物料名稱相同也不代表計量條件相同。
瓶罐、袋與杯的定位、承托、供料與封口形式不同,控制參數只是換型的一部分。
蓋內墊片感應要求先讓蓋件壓住墊片,瓶口直接膜片則使用熱壓承托。
袋口夾粉會破壞封邊狀態,應先控制落料與袋口整理,再建立熱封窗口。
圓瓶方瓶貼標機面向適配的剛性容器,袋面與杯膜的標識需另按成品姿態確認。
展開查看詳細技術說明
先定計量再分包裝出口
粉體包裝線由一段共同的計量充填和三個不同出口組成。粉料先通過實料測試,再在瓶罐桶、預製袋與小杯之間選擇包裝結構。
粉料狀態建立計量基線
粉料流動、架橋、揚塵、靜電、顆粒與清潔條件用於判斷螺桿或其他計量方向。試料還要觀察落點和容器口沿殘粉。
共同主機不等於通用出口
粉劑顆粒充填機承擔共同前段。換包裝時要重新核對下料嘴、定位、承托和來料方式,不能只修改充填量設定,每個出口的首批樣件分別留存。
剛性容器按封口件分流
瓶罐桶口沿直接放膜時選擇熱壓封口,蓋內帶適合墊片時先裝蓋再感應。大口徑桶還需驗證滿桶承托和通過狀態,每種容器分別記錄口沿殘粉與封後樣件。
預製袋重點管理夾粉
預製袋設備需要穩定完成供袋、開袋、落料與袋口整理。粉塵進入封邊時,先調整落料和袋口狀態,再複核熱封。
小杯採用專用承托供膜
小杯充填封口機使用專用落杯與杯座,蓋膜按杯口和熱封層測試。杯裝出口不能由瓶罐承托直接替代。
換出口逐項記錄接口
同一粉料切換包裝出口時,分別記錄接口、換型件、清潔和首批樣件。共用的只是通過驗證的計量段。
貼標與噴碼按成品姿態配置
剛性容器穩定後可評估圓瓶方瓶貼標機,日期批號噴碼機則按瓶罐、袋或杯的可讀表面分別設定。
三種出口分別完成驗收
整線驗收從粉料計量開始,隨後按各出口檢查封口件、成品方向與後段交接。每種包裝保留獨立樣件記錄。
常見問題
粉體充填設備應先選計量還是包裝?
先用實際粉料驗證計量與下料,再決定瓶桶罐、預製袋或小杯出口。包裝形式不應先於粉料試驗固定。
同一充填機能否切換三種容器?
不一定。更換容器會牽涉下料嘴、定位承托、供容器方式與封口設備,需要按每種包裝實樣評估。
瓶桶罐出口如何區分熱壓與感應?
口沿直接放膜採用熱壓,蓋內有適用鋁箔墊片時採用裝蓋後感應。瓶桶罐封口機按包裝結構選擇。
預製袋夾粉時先檢查什麼?
檢查粉體是否進入封邊、袋口能否展開整理以及複合袋熱封層是否配套,再調整落料與熱封工位。
杯裝出口為何要單獨配置?
小杯需要專用落杯、杯座、放膜與封口結構。粉體計量能夠使用並不表示瓶罐出口可以直接改成杯裝。
後段貼標噴碼何時確定?
容器方向與主封口穩定後再銜接輸送。剛性瓶罐可評估貼標,袋面與杯膜則按各自標識方式配置噴碼。