方案主題
搖搖杯蓋有外蓋和內件,怎樣自動理料、組裝並壓合?
CA310 用兩個振動盤分別整理外蓋與內件,再由轉盤工位完成定位、裝配、壓合和成品試裝。方案必須圍繞兩種蓋件及配套瓶口或杯體實樣建立。
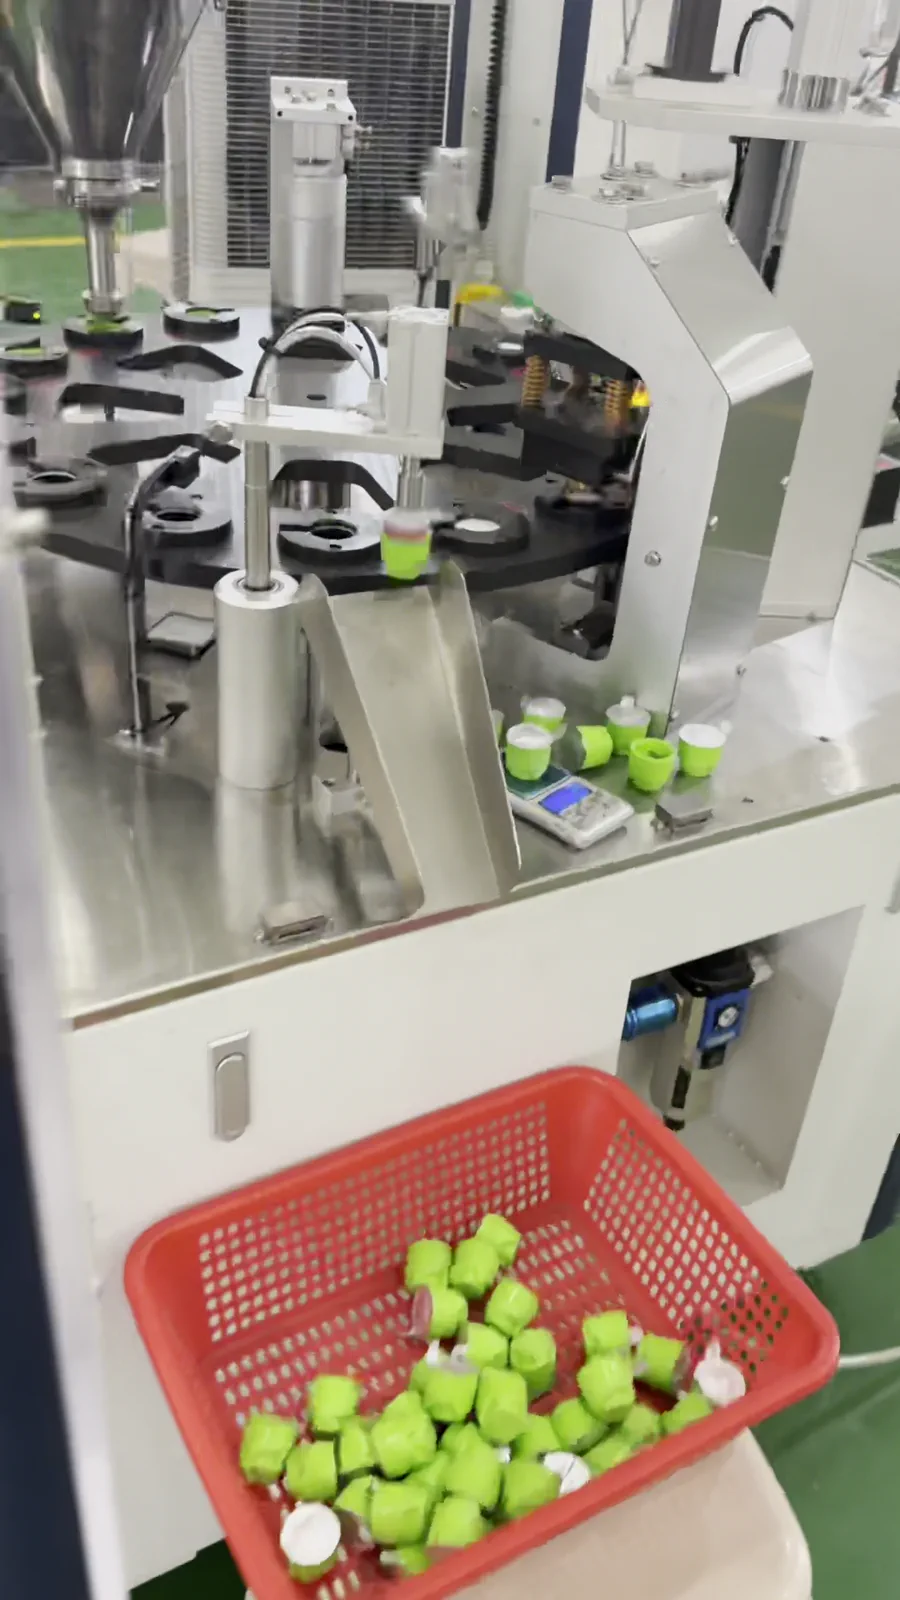
- CA310 用兩個振動盤分別整理外蓋與內件,再由轉盤工位完成定位、裝配、壓合和成品試裝。方案必須圍繞兩種蓋件及配套瓶口或杯體實樣建立。
為您整理的方案摘要
- 兩件式搖搖杯蓋怎樣自動組裝壓合
- 雙振盤杯蓋組裝機需要哪些樣品
- CA310 是否包含外蓋和內件定向供料
方案路線對比
- 樣品批次尚少,主要目標是先確認裝配方向、壓合位置和成品試裝。
- 便於在自動供料前觀察零件公差、變形、劃傷和扣合狀態。
- 人工取放不能證明振盤供料穩定性,也不能代表自動循環節拍。
- 專案已經有足量穩定零件並明確要求雙路自動理料時,不應把人工工位作為最終方案。
- 可先做樣品裝配驗證,再進入 CA310 雙振盤路線。
- 外蓋與內件批次穩定,需要分別定向供料並在轉盤工位裝配壓合的專案。
- CA310 把雙振盤、轉盤分度、裝配、壓合和成品試裝組織在同一套定製裝置內。
- 軌道、治具、壓頭和動作節拍都依賴真實蓋件,不能按通用尺寸直接凍結。
- 零件仍頻繁改模,或表面、變形和扣合標準尚未確定時,最終配置應在樣品定版後確認。
- 重點評估 YJ-CA310,並提供外蓋、內件和配套瓶口或杯體。
- 蓋件組裝完成後,還需要在另一工序把成品蓋裝到瓶或杯上的專案。
- 可把蓋件組裝與成品上蓋、壓蓋或旋蓋分開驗收,邊界更清楚。
- 通用旋蓋壓蓋裝置不能替代 CA310 內部的兩件式蓋件組裝。
- 客戶只需要成品蓋裝瓶而不需要蓋件內部組裝時,不應選用 CA310。
- CA310 完成蓋件組裝,後段上瓶需求再對比旋蓋壓蓋裝置。
關聯設備 / 耗材
雙振盤轉盤式搖搖杯蓋組裝壓蓋機設備可作為獨立機台購買及使用。 治具及工藝必須以實際樣品確認的應用。 速度、尺寸、功率、精度及其他未經驗證的數值均不構成承諾。 此為外購設備;來源會明確標示,不會表述為自研設備。
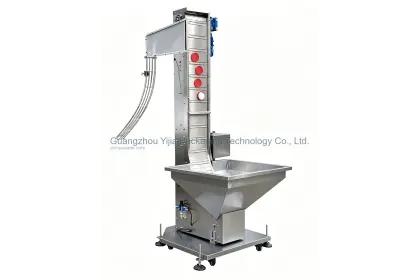 理蓋上蓋系統
瓶蓋整理、輸送和上蓋,適配螺紋蓋、壓蓋、內塞、異形蓋
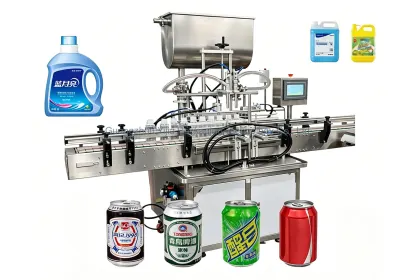 液體灌裝機
物料定量灌裝,適配瓶子、桶、罐、軟袋
核心工藝
樣品資料
外蓋與內件必須成套測量和試裝,用於確認雙振盤供件、裝配方向及壓合接觸位置。
提供外蓋、內件實物和各自完整尺寸圖最終瓶口或杯體用於驗證裝配蓋能否順利套入、扣合和保持,不宜只檢查兩個散件。
提供配套瓶口或杯體實物作為成品試裝基準零件材料、表面處理及可接受劃傷範圍會影響送料接觸面和成品外觀判定,需要樣件對照。
說明零件材料、表面處理和允許劃傷標準扣合、壓合或拉脫項目應明確檢測動作與合格樣,作為壓蓋工位調試和成品確認依據。
定義扣合、壓合或拉脫相關的成品驗收方法用缺件、反向、錯位、變形和損傷樣品定義拒收邊界,才能安排檢測位置及人工複核方式。
列出缺件、反向、錯位、變形和損傷的判定樣品產能、空間、公用工程和成品收集方向用於核對整機佈置、操作補料及下游銜接。
說明目標產能、現場空間、電源氣源與成品收集方式常見選型誤區
展開查看詳細技術說明
客戶真實問題
我們的搖搖杯蓋由外蓋和內件組成,希望分別自動理料,再完成裝配和壓合。怎樣確認兩個零件不會反向、漏裝、刮傷或壓壞,並讓成品能在配套瓶口或杯體上試裝?
先判斷包裝路線
CA310 用兩個振動盤分別整理外蓋與內件,再由轉盤工位完成定位、裝配、壓合和成品試裝。方案必須圍繞兩種蓋件及配套瓶口或杯體實樣建立。
人工預裝與壓合工位
適合:樣品批次尚少,主要目標是先確認裝配方向、壓合位置和成品試裝。優點:便於在自動供料前觀察零件公差、變形、劃傷和扣合狀態。限制:人工取放不能證明振盤供料穩定性,也不能代表自動循環節拍。不建議:專案已經有足量穩定零件並明確要求雙路自動理料時,不應把人工工位作為最終方案。裝置方向:可先做樣品裝配驗證,再進入 CA310 雙振盤路線。
雙振盤轉盤自動裝配路線
適合:外蓋與內件批次穩定,需要分別定向供料並在轉盤工位裝配壓合的專案。優點:CA310 把雙振盤、轉盤分度、裝配、壓合和成品試裝組織在同一套定製裝置內。限制:軌道、治具、壓頭和動作節拍都依賴真實蓋件,不能按通用尺寸直接凍結。不建議:零件仍頻繁改模,或表面、變形和扣合標準尚未確定時,最終配置應在樣品定版後確認。裝置方向:重點評估 YJ-CA310,並提供外蓋、內件和配套瓶口或杯體。
成品蓋再上瓶的後段路線
適合:蓋件組裝完成後,還需要在另一工序把成品蓋裝到瓶或杯上的專案。優點:可把蓋件組裝與成品上蓋、壓蓋或旋蓋分開驗收,邊界更清楚。限制:通用旋蓋壓蓋裝置不能替代 CA310 內部的兩件式蓋件組裝。不建議:客戶只需要成品蓋裝瓶而不需要蓋件內部組裝時,不應選用 CA310。裝置方向:CA310 完成蓋件組裝,後段上瓶需求再對比旋蓋壓蓋裝置。
推薦裝置路線:第一步:兩種蓋件與試裝基准确認
先確認零件方向、公差、允許變形和成品試裝方法。
推薦裝置路線:第二步:雙路定向供料
外蓋和內件需要分別驗證分離、定向和連續供料穩定性。
推薦設備路線:第三步:轉盤裝配與壓合
在分度工位完成兩件定位、裝配和壓合,並按樣品控制損傷風險。
推薦設備路線:第四步:成品檢查與收集介面
只有驗收標準明確後,才按項目增加缺件、方向或位置篩查和收集介面。
常見問題
CA310 是旋蓋機嗎?
不是通用旋蓋機,它主要完成兩件式搖搖杯蓋的整理、裝配與壓合。
兩個零件都能自動上料嗎?
現有影片支援雙振盤路線,軌道和供料穩定性仍需用外蓋與內件實樣確認。
不同顏色但同尺寸的蓋能共用嗎?
要看材料、表面摩擦、尺寸公差和檢測要求,不能只憑名義尺寸判斷。
怎樣判斷壓合到位?
需由客戶提供成品試裝、扣合、允許變形與損傷的驗收方法。
可以增加缺件檢測嗎?
可以按專案評估,但要先提供缺件、反向、錯位和良品樣本定義。
裝置能直接接後段輸送嗎?
成品收集和輸送介面可按專案確認,不作為未經確認的預設配置。