方案主題
寵物濕糧金屬罐:捲封品質與罐身貼標要分開驗證
寵物濕糧金屬罐需按罐體與易拉蓋實物確認捲封設備,再根據圓罐標籤、批號和輸送要求配置後段。
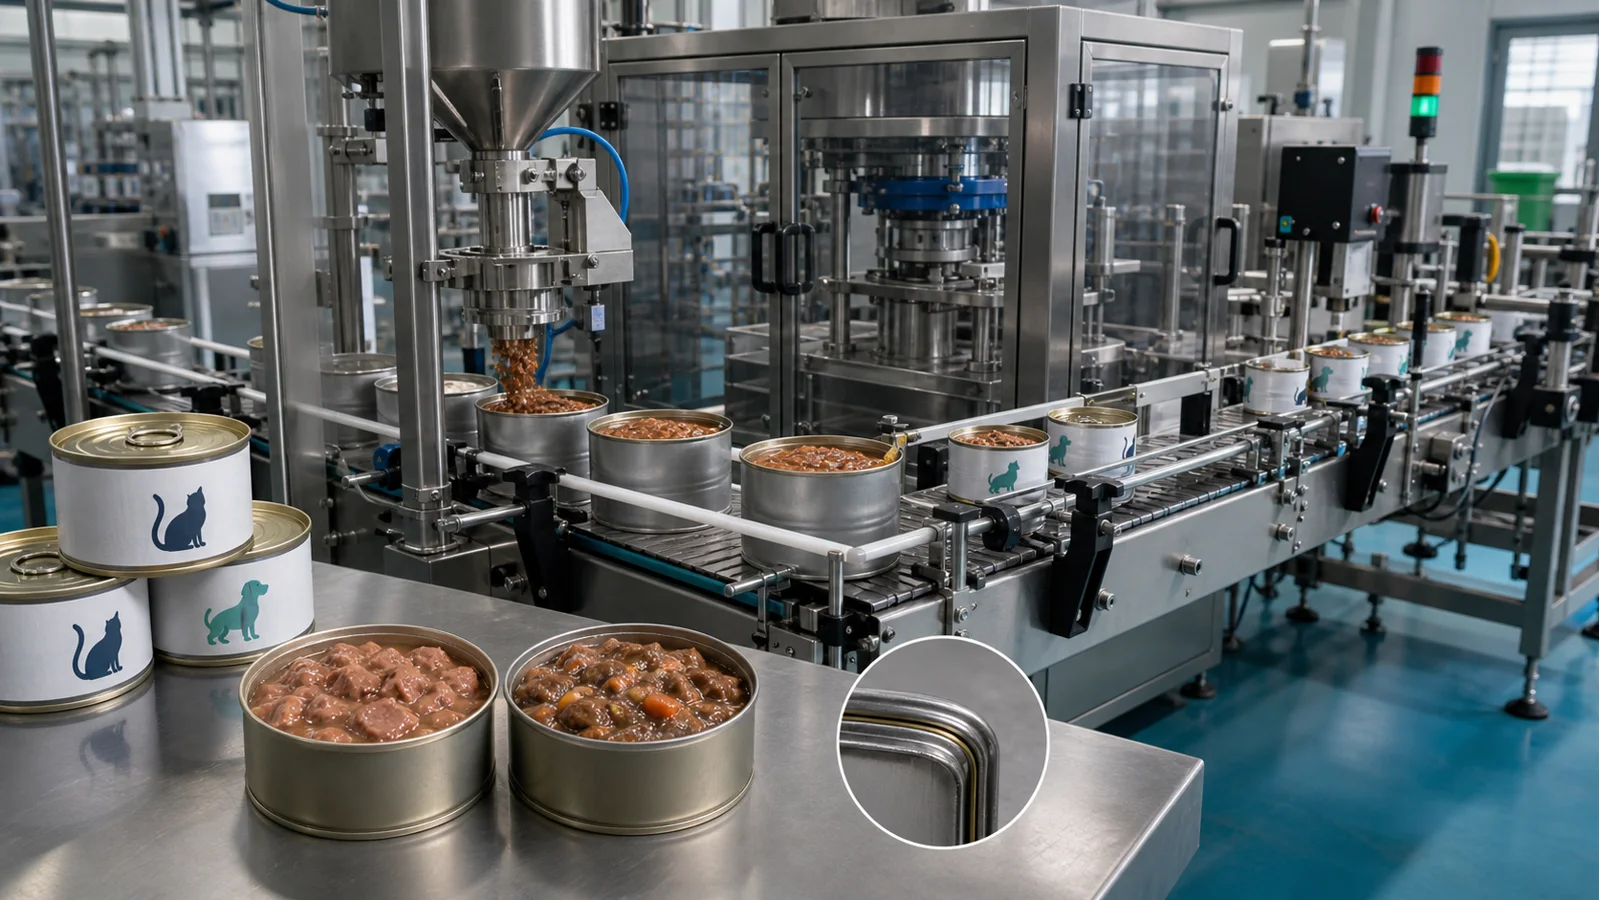
- 馬口鐵罐或鋁罐與易拉蓋採用捲封,塑膠蓋壓合和圓罐貼標屬於後續獨立工序。需提供空罐、罐蓋、成品重量、標籤樣品、輸送方向和目標產能。
為您整理的方案摘要
- 寵物濕糧使用馬口鐵罐或鋁罐配易開蓋時,先用線上自動封罐機驗證捲封。塑膠外蓋壓合、貼標和噴碼屬於後續獨立工序。
- 封罐配置需要空罐與配套罐蓋實樣,貼標還需正式標籤捲,不能只憑罐徑和設備名稱確定。
- 圓罐貼標可評估圓瓶方瓶貼標機,追溯位置確認後再配置日期批號噴碼機。各工位節拍穩定後連接食品級輸送線。
方案路線對比
- 寵物濕糧採用馬口鐵罐或鋁罐,並有配套易開蓋可供實樣匹配時,可評估線上自動封罐機。
- 捲封工序可以圍繞罐體與罐蓋獨立驗證,再把穩定罐體交給貼標和噴碼後段。
- 模具與捲封結果受罐蓋結構、罐體定位和連續進罐影響,尺寸圖不能替代成套試樣。
- 包裝並非金屬罐與易開蓋捲封結構,或罐蓋尚未定型時,不宜確認線上自動封罐機配置。
- 可評估線上自動封罐機,並用實際空罐、罐蓋和生產節拍確認封罐與輸送配置。
- 金屬罐封閉後需要罐身標籤,且已提供罐徑、正式標籤捲和定位版面時,可評估圓瓶方瓶貼標機。
- 貼標可在穩定罐體上單獨試驗,清楚檢查接縫、平整度和與噴碼位置的配合。
- 罐身表面、標籤材質、捲向和版面都會影響定位,不能只按圓罐外徑選擇。
- 標籤版面或貼附位置尚未確定,或罐體在封罐後姿態不穩定時,先不要確認貼標結構。
- 可評估圓瓶方瓶貼標機,並用正式罐樣和標籤捲完成連續試貼。
- 已明確批號內容、罐底、罐蓋或標籤上的噴印位置,並能提供正式耗材試印時,可配置噴碼。
- 追溯工位可放在封罐後獨立驗證,便於按實際罐體姿態設定觸發與讀取方向。
- 噴印表面、摩擦和後續標籤遮擋會影響可讀性,位置與耗材必須一起核對。
- 批號版面和位置尚未確認,或噴印區域會被標籤覆蓋時,應先調整版面與工位順序。
- 可評估日期批號噴碼機,具體位置和觸發方式按罐體輸送姿態試驗。
關聯設備 / 耗材
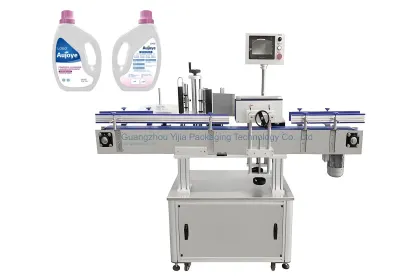 圓瓶方瓶貼標機
用於圓瓶、方瓶、軟管、袋裝產品的圓瓶、方瓶或異形容器貼標,選型重點看標籤卷、噴碼墨水、熱轉印色帶、追溯標籤、按產品間距、標識內容、輸送速度和檢測要求確認、可做單機標識或與灌裝、目標產能和現場佈局。報價前建議提供樣品照片、關鍵尺寸、包材規格和連線要求,我們會按實際工況確認機型、換型件和測試重點。
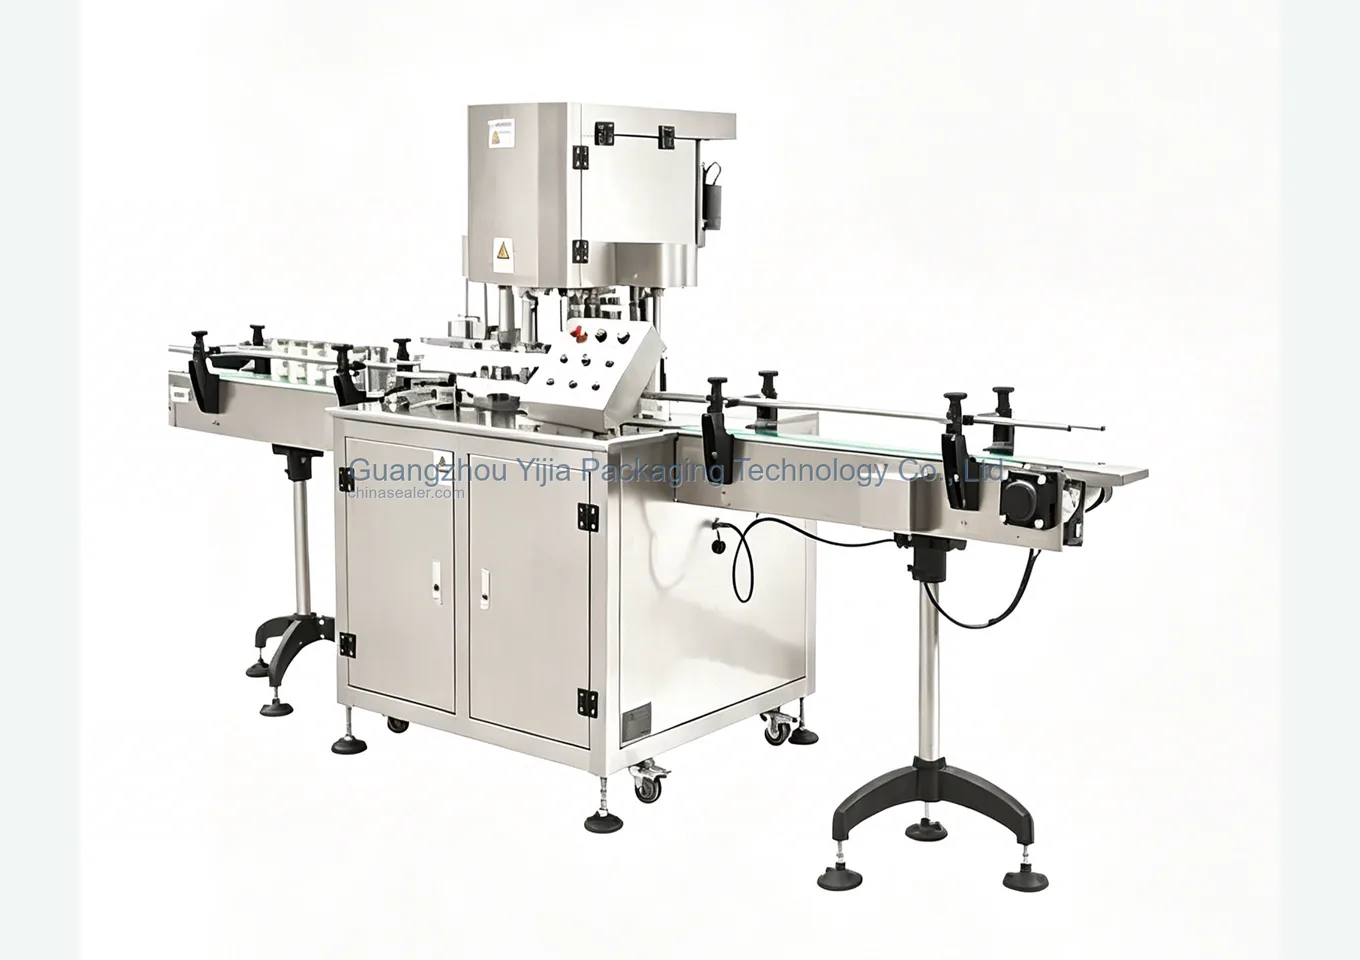 在线自动封罐机
食品級輸送銜接;整線能力以各工位連續試運行結果為準,不能用某一台主機的單機速度直接代表整線產量;食品級輸送線;罐體尺寸與輸送方向
 日期批號噴碼機
圓罐罐身貼標;使用正式標籤捲連續試貼,觀察罐體旋轉、標籤平整和定位重複性。不能僅憑罐徑確認貼標結構;圓瓶方瓶貼標機(圓罐試貼)
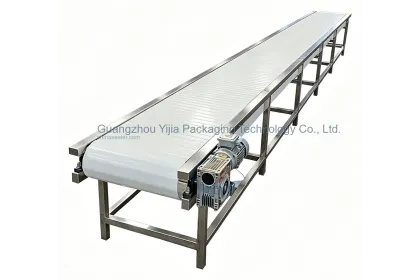 食品級輸送線
食品級輸送銜接;整線能力以各工位連續試運行結果為準,不能用某一台主機的單機速度直接代表整線產量;食品級輸送線;罐體尺寸與輸送方向
核心工藝
先把馬口鐵罐或鋁罐、配套易開蓋和正式標籤組成完整樣套,並說明成品重量、輸送方向及計畫產量。捲封與貼標使用同一批罐樣複核。
線上自動封罐機用於金屬罐與易開蓋捲封,設備配置前先用成套空罐和罐蓋檢查捲邊結構、定位和連續進罐狀態。
封罐穩定後,可用圓瓶方瓶貼標機核對罐徑、標籤長度、起止位置與接縫。標籤版面應避開不適合貼附的結構。
日期批號噴碼機按照約定的罐底、罐蓋或標籤位置試噴,版面、觸發和讀取方向隨實際罐體確認。
封罐、貼標與噴碼單機節拍確認後,再用食品級輸送線連接工位,並核對罐體交接、緩衝和異常取出空間。
若有多種罐徑、罐高、蓋型或標籤版面,應按規格分別保存捲封、貼標和噴碼設定,並核對換型後的首件。
樣品資料
罐體結構影響封罐定位與輸送,實際罐樣還能反映罐身剛性和表面貼附條件。
提供空罐實樣或清晰尺寸圖,並說明罐徑、罐高、成品重量和所有常用規格。金屬罐捲封依賴罐體與罐蓋的成套配合,外蓋壓合則另按蓋型核對。
每種罐型提供配套易開蓋。如捲封後還有塑膠外蓋,也應提交蓋樣和裝配順序。版面與罐身表面決定貼標、噴碼定位,也用於檢查後段是否互相遮擋。
提交正式標籤捲、貼標起止位置和罐底、罐蓋或標籤上的噴碼樣稿。節拍用於安排輸送與緩衝,不能從單台封罐機速度直接推算整線產量。
列明每小時或每班目標罐數,以及封罐、貼標、噴碼哪些工位需要連續運行。現場資訊用於確認交接和操作空間。資料不齊時可先從罐蓋與標籤樣品開始核對。
提供可用空間、輸送方向、介面高度和現有前後段位置,並說明是否需要檢重或其他檢查。常見選型誤區
同一罐徑也可能有不同捲邊結構,應按計畫使用的罐蓋逐一試機並保存對應記錄。
方案中應寫清罐蓋裝配順序,避免只按「壓蓋封口」籠統選機而漏掉核心捲封。
應檢查罐體旋轉、起標位置、平整度及與噴碼區域的關係,而不是只看單張標籤能否黏住。
在目標節拍下記錄工位等待、罐體交接和異常取出,再確認輸送長度及聯鎖。
提前列出規格組合和換型頻率,並保存捲封、貼標與噴碼的調整項目。
展開查看詳細技術說明
先把金屬罐與易拉蓋配成一套
寵物濕糧使用馬口鐵罐或鋁罐時,核心閉合是罐體與易開蓋捲封。提交需求時應提供空罐、配套罐蓋和成品重量,不能只寫「壓蓋封口」。
捲封、外蓋和貼標分開驗證
金屬罐捲封決定罐蓋閉合。捲封後若另加塑膠外蓋,再單獨評估壓蓋。圓罐貼標和批號噴印位於後段,各自使用正式標籤與版面試驗。
封罐機按罐蓋配合確認
線上自動封罐機需用計畫生產的空罐和易拉蓋驗證定位與捲封。罐徑相同並不代表捲邊結構相同,模具不能從單一尺寸推斷。連續試機還要觀察進罐、落蓋和罐體交接,並保存每套罐蓋的檢查記錄。
圓罐貼標使用正式標籤捲
罐身貼標可評估圓瓶方瓶貼標機。試貼時檢查起止位置、標籤接縫、罐體旋轉及噴碼區域,標籤材質和捲向同時確認。
批號位置隨罐體姿態試印
日期批號噴碼機可按罐底、罐蓋或標籤上的約定位置配置。正式罐樣用於核對觸發、讀取方向和附著,還要確認該位置不會被標籤覆蓋或在搬運中持續摩擦。
主工序穩定後連接食品級輸送
封罐、貼標和噴碼分別達到穩定節拍後,再用食品級輸送線銜接。連續試運行要觀察交接、緩存和異常取出空間。
封罐驗收圍繞罐蓋配套記錄
每種罐體與罐蓋組合分別保存捲封設定、試機外觀和約定的檢查結果,避免一套樣品代替全部規格。
標籤與噴碼避免相互遮擋
貼標版面和追溯位置應在佈局前確定。正式試樣同時檢查標籤接縫、批號可讀性與搬運摩擦。
整線節拍由連續運行共同確認
食品級輸送線按封罐、貼標和噴碼的實際循環安排,不使用某台單機速度代替整線驗收。
常見問題
寵物濕糧金屬罐應先選封罐還是壓蓋設備?
馬口鐵罐或鋁罐配易開蓋時,核心工序是金屬罐捲封。若捲封後另加塑膠外蓋,再單獨評估壓蓋,不能把兩種閉合動作混為一項。
寵物食品罐裝確認方案前要準備哪些樣品?
準備空罐、配套罐蓋、正式標籤和噴碼版面,並說明成品重量、罐型規格、計畫產量、輸送方向及是否有外蓋。
只有罐體尺寸可以先判斷嗎?
可以初步核對罐徑與輸送方向,但捲封還依賴罐體和易開蓋的實際配合,模具確認前仍需成套實樣。
貼標為什麼要在封罐後單獨試?
捲封和貼標關注的結構不同。封罐穩定後,用正式罐體與標籤捲檢查旋轉定位、接縫和貼附,結果更接近實際後段運行。
怎樣檢查捲封品質?
使用配套空罐和罐蓋連續試機,記錄定位與捲邊外觀,並按雙方約定的檢查方法複核封罐結果。
什麼時候需要連接輸送線?
封罐、貼標和噴碼的單機節拍及罐體姿態穩定後再連接。早期可先把關鍵工序逐台驗證清楚。