方案主題
預製袋抽真空包裝線怎麼配?先看物料、袋材、袋口污染和真空目標
抽真空水平給袋包裝機面向可抽真空預製袋,在取袋、開袋和充填後完成袋口整理、真空處理與封口。
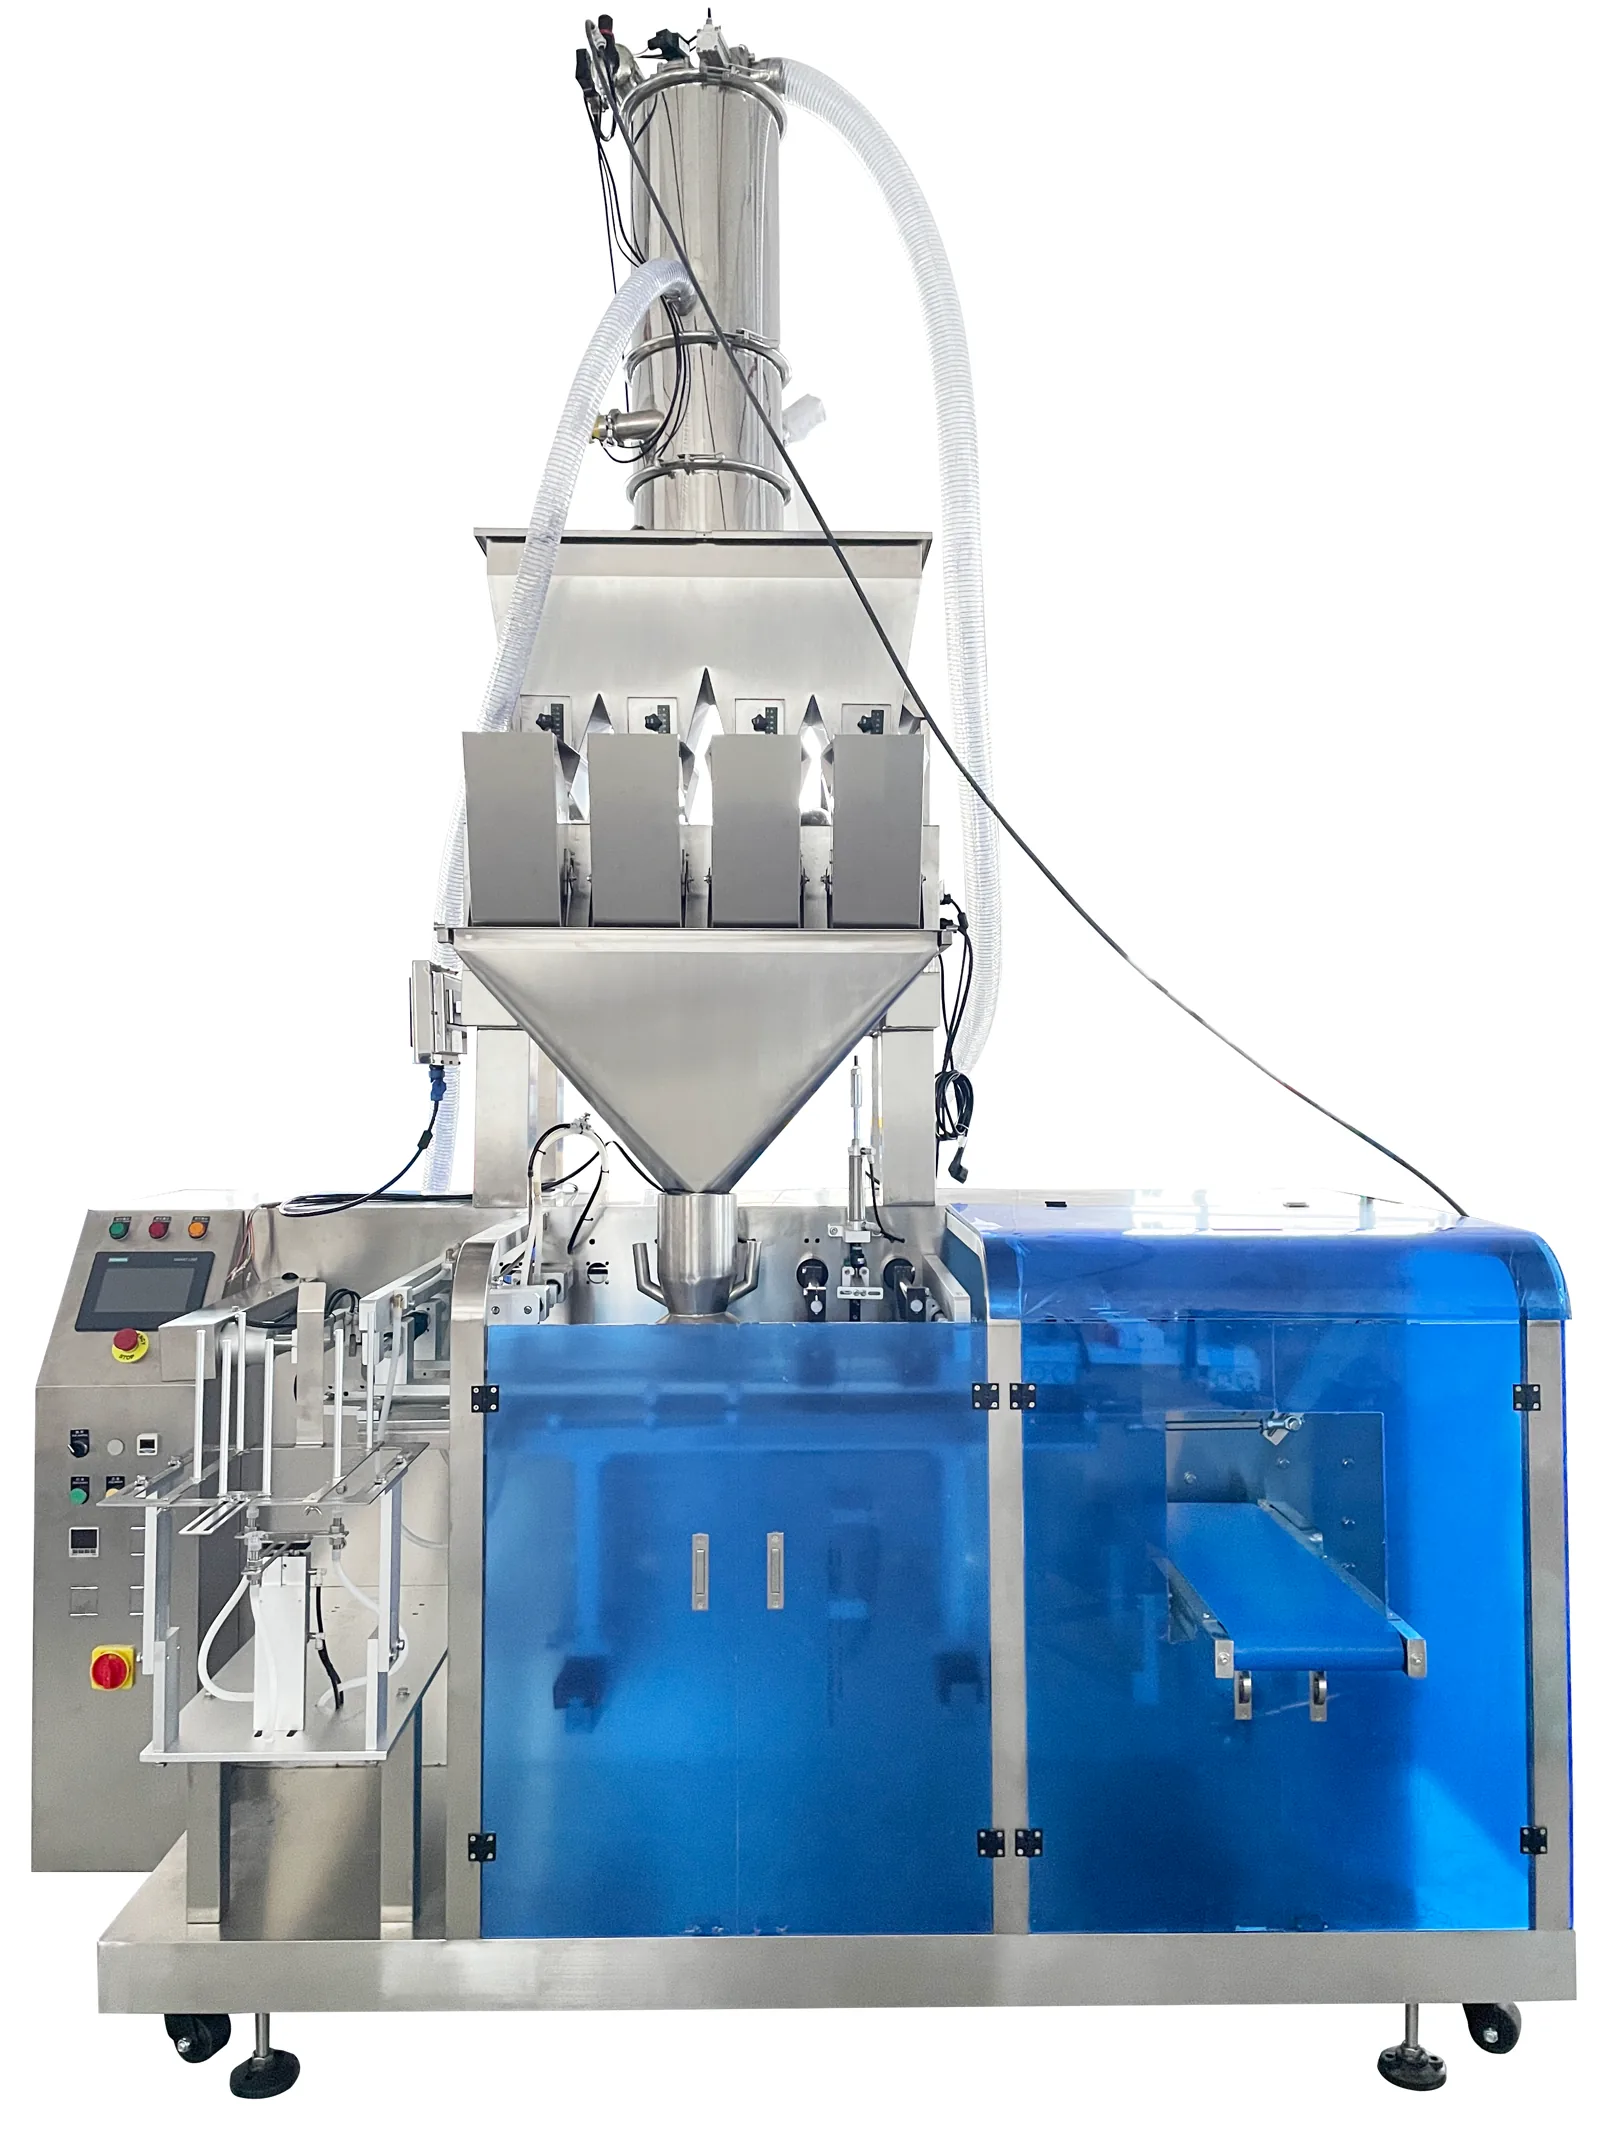
- 抽真空水平給袋包裝機面向可抽真空預製袋,在取袋、開袋和充填後完成袋口整理、真空處理與封口。真空效果取決於物料形態、袋材阻隔性、袋口污染和所需殘氧或外觀,是否充氣、整形、檢測均按項目選配。
為您整理的方案摘要
- 普通袋口熱封或吸嘴旋蓋並不等於抽真空。需要真空時,應明確具有相應真空配置的主機,並用裝料袋驗證抽氣、袋口和允許變形;不要求真空時,再比較普通熱封或吸嘴袋路線。
- 袋型確定後還要用真實物料檢查袋口潔淨、開袋狀態和袋體支撐,再決定自動化範圍。
- 成袋批號、金屬檢測、檢重視覺和外箱處理屬於後段模組,應按品質規則和出貨方式逐項選擇。
方案路線對比
- 需要自動取袋、開袋、計量充填、抽真空和熱封的預製袋項目
- 袋路從空袋供給到真空封口可以在連續水平工藝中組織
- 真空處理時間和充填節拍會直接限制整機循環
- 袋口結構無法穩定夾持或物料嚴重污染袋口時需先改進包裝方式
- 抽真空水平給袋包裝機配合按物料選擇的計量與袋口保護
- 適用於內容物已裝入普通塑膠袋、複合袋或鋁箔袋,只需連續處理袋口封邊的專案。
- 已裝料普通袋可直接進入連續封邊工位,便於先驗證袋口熱封層和成品噴印位置。
- 該設備不負責從卷膜成袋,也不替代預製袋取袋開袋或吸嘴袋蓋合工序。
- 包裝需要自動取袋充填,或成品帶吸嘴蓋時,應選擇對應主機而非連續封口設備。
- 連續式袋裝封口機處理相符的普通軟袋,袋口潔淨、袋厚及封合層使用實袋試封。
- 適用於已經製成獨立空袋,需要自動取袋、開袋、充填並封合的食品、調味或日化包裝。
- 預製袋取袋、開口、裝料和封合由系列主機組織,可針對袋型及夾料風險設置工位。
- 袋口、折邊、靜電、物料和封合面都會牽涉取袋及充填封口,未核實模組不能寫成固定配置。
- 袋子尚未定型,或來料無法穩定開袋夾持時,應先完成包材修正再決定主機工位。
- 單通道/三工位預製袋充填封口機系列按實袋實料及專案配置評估,袋樣和內容物共同參與試機。
- 適用於帶固定吸嘴和配套蓋子的自立軟袋,需要完成內容物灌入及蓋子閉合的專案。
- 吸嘴袋入料和蓋合在同一設備方向中驗證,可同步觀察袋體支撐、吸嘴位置與管蓋配合。
- 吸嘴朝向、袋體剛度、蓋型和物料狀態會牽涉連續動作,實際模組不從產品名稱推斷。
- 包裝沒有吸嘴蓋,或袋體無法穩定支撐和定位時,應回到與真實袋型相符的封口路線。
- 自立吸嘴袋充填旋蓋一體機按實袋實料及專案配置評估,主力袋型、吸嘴蓋和內容物必須成套測試。
- 適用於成袋後需要批號、金屬異物檢查、重量視覺複核或外箱標籤的渠道與出貨要求。
- 成袋標識、金屬檢測、重量視覺和外箱處理可按風險拆分,不把全部後段設備列為固定範圍。
- 袋面皺褶、產品姿態、檢測樣本、剔除空間和外箱版面均需確認,合作供貨範圍單獨列明。
- 檢測判定和出貨包裝尚未確定時,應先補齊品質規則與外箱資料,再凍結後段佈局。
- 批號通過協作日期批號噴碼機試印,食品金屬檢測機與協作線上檢重與視覺檢測系統按規則選擇。已裝箱產品再接協作封箱與外箱貼標聯線。
關聯設備 / 耗材
抽真空水平給袋包裝機抽真空水平給袋包裝機面向可抽真空預製袋,在取袋、開袋和充填後完成袋口整理、真空處理與封口。真空效果取決於物料形態、袋材阻隔性、袋口污染和所需殘氧或外觀,是否充氣、整形、檢測均按項目選配。
普通袋口熱封或吸嘴旋蓋並不等於抽真空。需要真空時,應明確具有相應真空配置的主機,並用裝料袋驗證抽氣、袋口和允許變形;不要求真空時,再比較普通熱封或吸嘴袋路線。
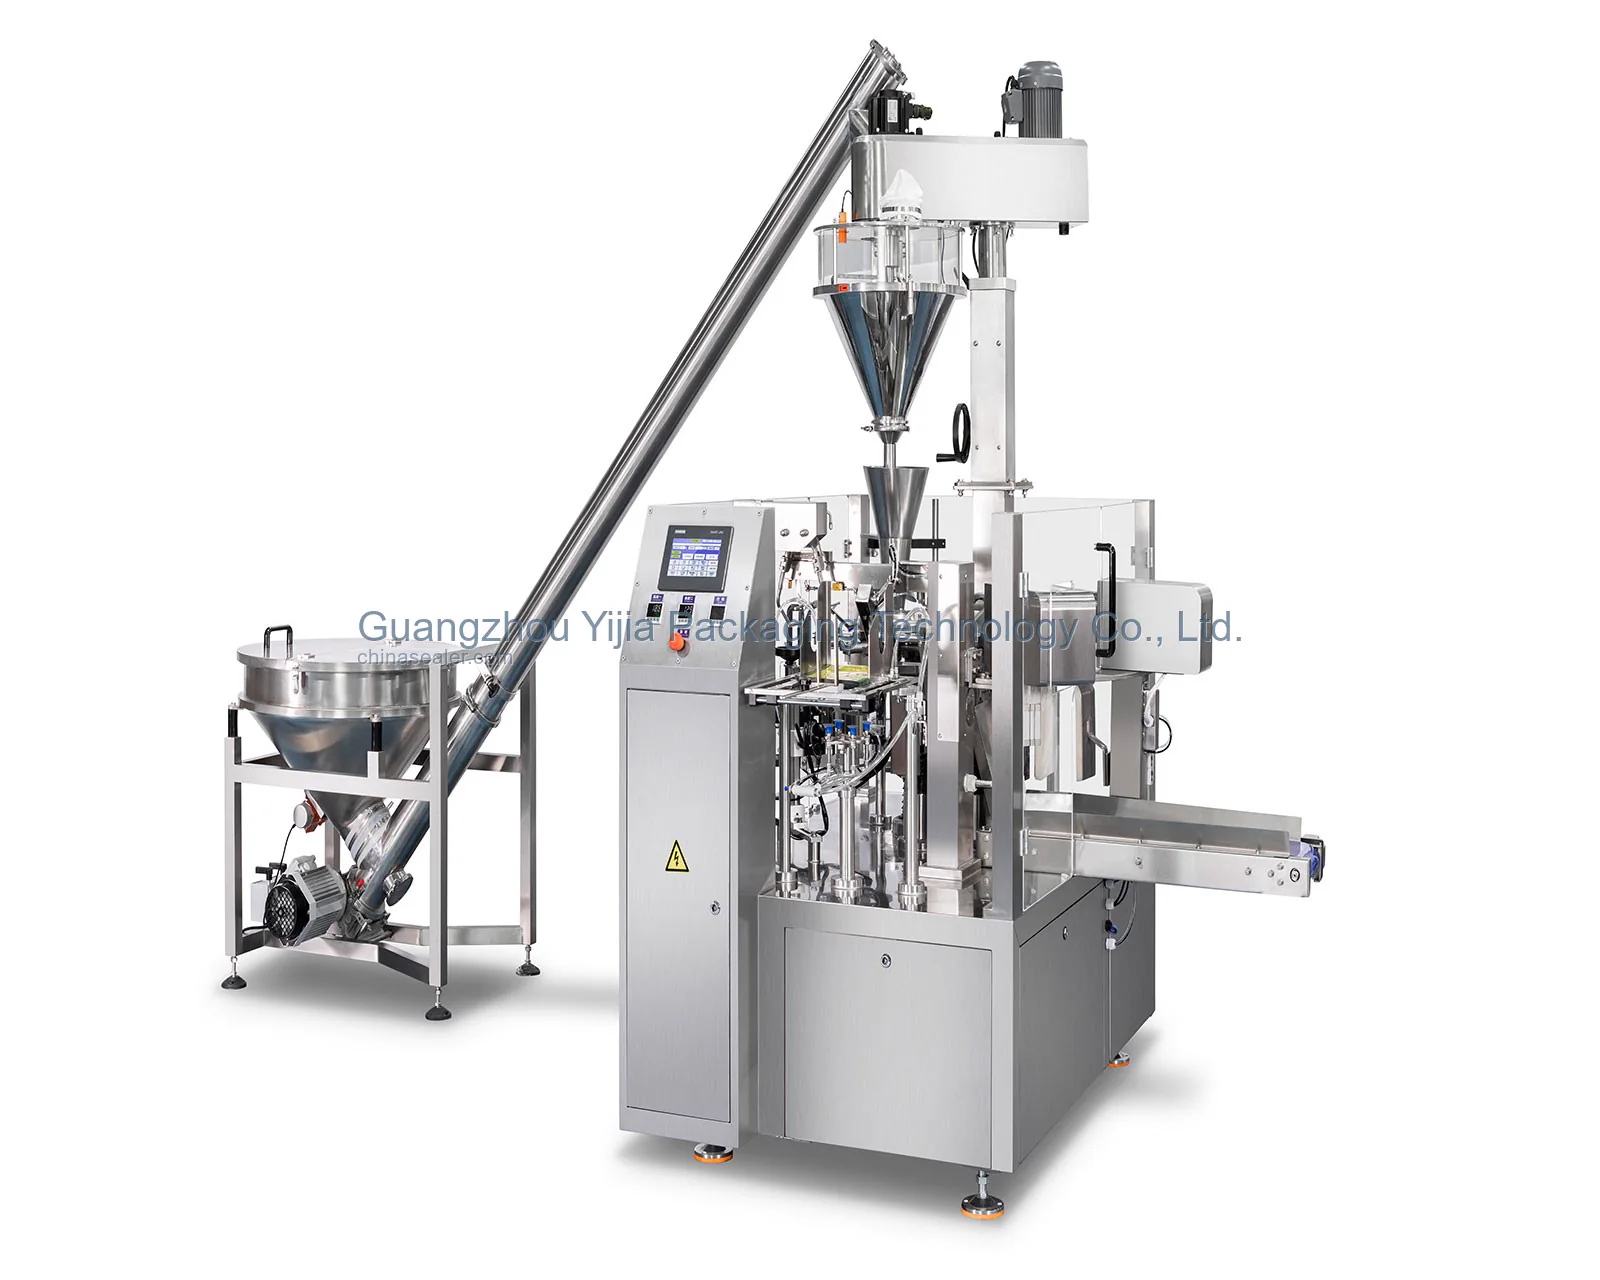 单通道/三工位预制袋灌装封口机系列
普通袋口熱封或吸嘴旋蓋並不等於抽真空。需要真空時,應明確具有相應真空配置的主機,並用裝料袋驗證抽氣、袋口和允許變形;不要求真空時,再比較普通熱封或吸嘴袋路線。
批號、金屬檢測、重量和視覺檢查按產品風險及品質規則選擇,袋體姿態和判定樣本單獨確認。
核心工藝
抽真空水平給袋包裝機配合按物料選擇的計量與袋口保護
樣品資料
空袋、真實物料和合格成品要成套試驗,用於觀察裝袋姿態、抽氣變化及袋口封合。
提供空袋、裝袋成品和真實物料樣品袋材結構、熱封層和目標阻隔要求需要與成品保存條件對應,袋厚本身不能代表密封適配性。
說明袋材結構、袋厚、熱封層與目標阻隔要求含液、粉塵、尖角、耐壓和可變形程度會影響抽氣、液體捕集及袋體保護措施。
說明物料含液、粉塵、尖角、耐壓和允許變形情況目標裝量、裝袋體積、持續產能和上料方式用於判斷腔體利用、裝袋工位及自動化程度。
提供目標裝量、裝袋體積、穩定產能與上料方式充氣、整形、液體捕集、檢測和剔除應逐項列明,便於區分真空主機與前後段責任。
說明是否需要充氣、整形、液體捕集、檢測和剔除清洗標準、設備佈置和真空系統維護空間會影響腔體周邊操作、排液與檢修安排。
提供清洗要求、車間佈局與真空系統維護空間常見選型誤區
普通袋口熱封或吸嘴旋蓋並不等於抽真空。需要真空時,應明確具有相應真空配置的主機,並用裝料袋驗證抽氣、袋口和允許變形;不要求真空時,再比較普通熱封或吸嘴袋路線。
袋口狀態、厚度、折邊、靜電和夾持位置都會改變自動取袋表現,未定型包材不宜固定機構。
醬料、粉劑或顆粒殘留在封合面時,會改變熱封結果,裝料收尾和袋口清理需一併測試。
噴碼、金屬檢測、檢重視覺、輸送和外箱處理都需要成品袋姿態及異常空間,不能等主機定案後再安排。
吸嘴位置、袋體支撐和蓋子配合共同決定旋蓋動作,僅設一個扭力數值不足以驗證成品。
展開查看詳細技術說明
水平給袋抽真空路線
抽真空水平給袋包裝機面向可抽真空預製袋,在取袋、開袋和充填後完成袋口整理、真空處理與封口。真空效果取決於物料形態、袋材阻隔性、袋口污染和所需殘氧或外觀,是否充氣、整形、檢測均按項目選配。
先明確是否需要抽真空
普通袋口熱封或吸嘴旋蓋並不等於抽真空。需要真空時,應明確具有相應真空配置的主機,並用裝料袋驗證抽氣、袋口和允許變形;不要求真空時,再比較普通熱封或吸嘴袋路線。
先看包材和進料,再選包裝路線
抽真空水平給袋機適合從預製袋取袋、開袋、充填後進入真空封口,轉盤立式設備則更強調提升或計量上料、裝袋與多工位循環。兩者都不能脫離裝袋成品談真空效果。對形狀規則、已有裝袋工位且自動化要求較低的項目,也應比較連續流水式袋裝真空封口路線。
已裝料普通袋連續封邊(不要求抽真空時)
普通軟袋若已經完成裝料,可由連續式袋裝封口機處理袋口。試封要同時觀察熱封層、袋厚、封邊、皺褶和物料殘留,並在成品袋上確定批號位置。該設備不承擔卷膜成袋、預製袋開袋或吸嘴蓋處理。
預製袋取袋開袋充填封口(不要求抽真空時)
成品預製袋進入單通道/三工位預製袋充填封口機系列前,應驗證取袋、開袋、夾持和袋口狀態。內容物會牽涉裝料收尾及夾料風險,實際模組與速度按照實袋實料試機和專案配置確定。
吸嘴袋充填旋蓋(不要求抽真空時)
自立吸嘴袋充填旋蓋一體機面向帶吸嘴和配套蓋子的袋型。吸嘴位置、袋體支撐、蓋子閉合與內容物流動要用每個主力規格試機。沒有吸嘴蓋的普通軟袋不進入該設備方向。
不同袋型使用不同樣件基準
預製袋與吸嘴袋包材、吸嘴蓋及內容物應成套送樣。普通袋則重點提交已裝料袋口和封合成品。
先準備可判斷工藝的資料
樣袋未到時可先用照片、袋口、吸嘴、內容物和生產計畫劃分方向,夾持、封合及旋蓋配置仍由實樣確認。
標識檢測規則提前定義
批號、食品金屬檢測、協作重量視覺檢查和外箱標籤應在主機出口佈局前明確,避免與袋體姿態和剔除位置衝突。
設備範圍沿真實袋型拆分
連續封口機、預製袋主機與吸嘴袋主機分別服務三條工藝。食品級輸送線可銜接成袋流轉,協作封箱與外箱貼標聯線從產品裝箱完成後開始。
常見問題
真空度越高成品就越好嗎?
不一定,產品耐壓、外觀、袋材和保存目標需要共同確定可接受狀態。
只有空袋能確定設備嗎?
不能,正式方案還需要裝袋體積、物料狀態和目標真空外觀。
袋裝食品怎樣決定檢測項目?
是否配置食品金屬檢測機或協作檢重視覺系統,應由產品風險、品質規則和訂單要求共同確定。
袋口沾料時如何做封合測試?
先檢查袋口殘料、油污、皺褶和熱封層,再調整裝料收尾與封合試驗。受污染袋口不能直接套用潔淨樣袋參數。
袋裝專案能否分階段自動化?
可以分階段驗證供料、裝袋和真空封口,並預留介面;但普通連續熱封只能驗證袋口封合,不能代替需要的真空工藝及驗收。
吸嘴袋能否自動完成充填旋蓋?
可用自立吸嘴袋充填旋蓋一體機評估,但吸嘴位置、袋體支撐、蓋型和閉合標準均需實樣確認。