Lösungsthema
Leitfaden für Papierdosen-Aluminiumfolienversiegelung, Pressverschluss und Etikettierung
Vergleich von Heißpress-Pressverschluss mit Aluminiumfolienmembran für Papierdosen, Induktionsversiegelung mit Deckel-Innenauskleidung und anderen Dosen-Deckel-Strukturen; Erläuterung der Konfigurationsreihenfolge von Tisch- oder kontinuierlichen Maschinen, Etikettierung, Codierung und Gewichtskontrolle.
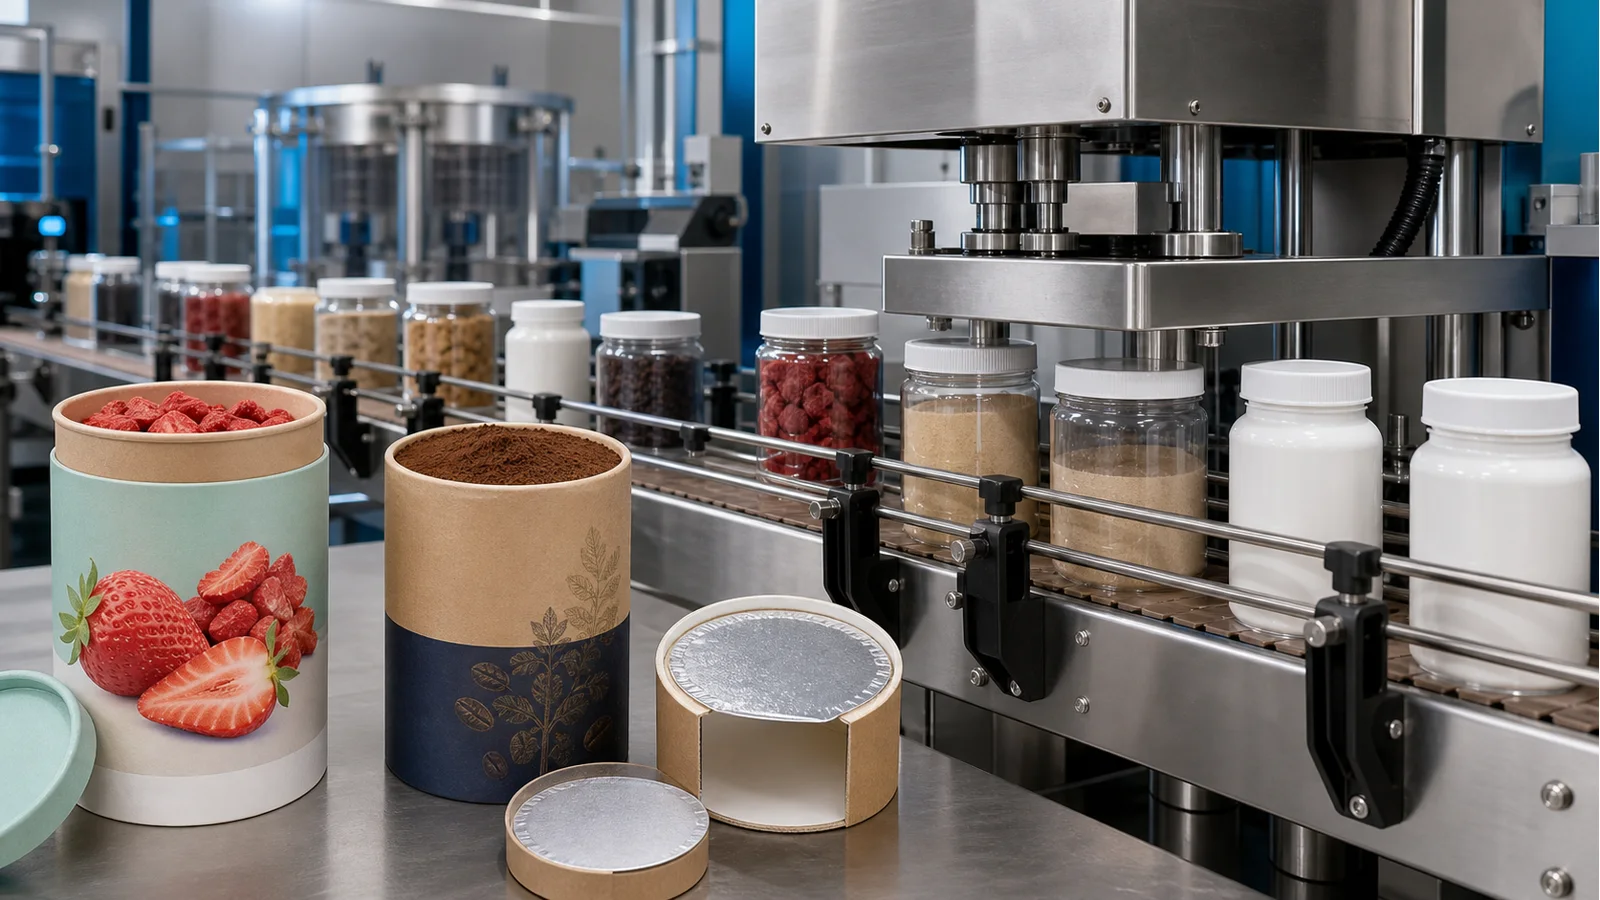
- Die Kombination aus Dosenrand, Außendeckel und Aluminiumfolienmembran bestimmt, ob Heißpressen oder Induktionsverfahren verwendet wird; die Rollverschlussroute erfordert eine separate Prüfung von Dosenkörper und Deckelstruktur. Etikettierung, Codierung und Gewichtskontrolle können die Versiegelungsprüfung nicht ersetzen und sollten erst nach stabiler Hauptversiegelung erfolgen.
Für Sie erstellte Lösungszusammenfassung
- Bei der Hauptsiegelung von Papierdosen zuerst das Verpackungsmaterial prüfen: separate Folie -> Heißsiegel-Deckelpresse, Aluminiumfolienpad im Deckel -> Induktions-Innenversiegelung; beide sind nicht austauschbar.
- Die Heißsiegelroute verwendet die Papierdosen-Kunststoffeimer-Aluminiumfolien-Siegel- und Deckelpresse. Die Induktionsroute wählt je nach Muster eine Tisch-Induktionsfolienversiegelung mit Luft- oder Wasserkühlung.
- Nach erfolgreicher Versiegelung werden Etikettierung, Datums- und Chargen-Codierung und Inline-Kontrollwiegen angeordnet; bei der Anfrage müssen befüllte Dosen und komplette Folien-Deckel-Kombinationen bereitgestellt werden.
Route comparison
- Geeignet für Projekte, bei denen Aluminiumfolie direkt auf den Rand von Papierdosen oder Kunststoffeimern gelegt wird und nach dem Siegeln ein Innen- oder Außendeckel eingepresst werden muss.
- Die Papierdosen-Kunststoffeimer-Aluminiumfolien-Siegel- und Deckelpresse kann kontinuierlich Heißsiegeln der separaten Folie und Einpressen des passenden Deckels durchführen; Verantwortung für Hauptsiegelung und Außendeckel klar getrennt.
- Randebene, Heißsiegelschicht der Folie, Deckelstruktur und Verschmutzung nach dem Befüllen müssen getestet werden; Werkzeuge nicht direkt nach Nenndurchmesser anwenden.
- Wenn die Verpackung ein Deckel-Innenpad anstelle einer separaten Folie verwendet, ist die Heißsiegel-Deckelpresse-Route nicht zu wählen.
- Platzieren der separaten Folie, Heißsiegeln und Einpressen von Innen- oder Außendeckel gemäß Papierdosenmuster in einer Route konfigurieren.
- Geeignet für Verpackungen, bei denen der Deckel bereits ein passendes Aluminiumfolienpad hat und eine Induktions-Innenversiegelung des Papier-Kunststoff-Dosenrands erforderlich ist.
- Die Tisch-Induktionsfolienversiegelung mit Luft- oder Wasserkühlung erhitzt das Deckel-Innenpad berührungslos, ohne direkten Folienpressstempel.
- Papierdosenmaterial, Pad und Randkombination beeinflussen das Induktionsergebnis; die Deckelmontage muss in der Verantwortung der vorgelagerten Station klar definiert sein.
- Wenn der Deckel kein passendes Induktionspad hat oder das Projekt tatsächlich eine separate Folie heißsiegelt, sollte die Induktionsroute nicht gewählt werden.
- Zuerst den Deckel mit Pad gemäß definierter Methode auf den Dosenrand setzen, dann mit der entsprechenden Induktionsfolienversiegelung die Siegelung verifizieren.
- Geeignet für Aufträge, bei denen die Hauptsiegelung der Papierdose bereits freigegeben ist und Dosenetikett, Chargeninformationen oder Gewichtskontrolle benötigt werden.
- Etikettiermaschine für runde und eckige Flaschen, Datums- und Chargen-Codierer und Inline-Kontrollwaage können jeweils Dosenpräsentation, Rückverfolgbarkeit und Gewichtskontrolle durchführen.
- Etikettenfläche, Druckbereich, Gewichtsbewertung und Ausschussbehandlung müssen projektspezifisch definiert werden; die nachgelagerte Station kann Hauptsiegelanomalien nicht beheben.
- Wenn Dosenoberfläche, Chargenregeln oder Gewichtsstandard noch nicht festgelegt sind, sollte die vollständige nachgelagerte Station nicht auf einmal eingefroren werden.
- Nach Stabilisierung von Hauptsiegelung und Deckel die fertigen Produkte in der Reihenfolge Etikettierung, Datums- und Chargen-Codierung und Inline-Kontrollwiegen anordnen.
Zugehörige Geräte / Verbrauchsmaterialien
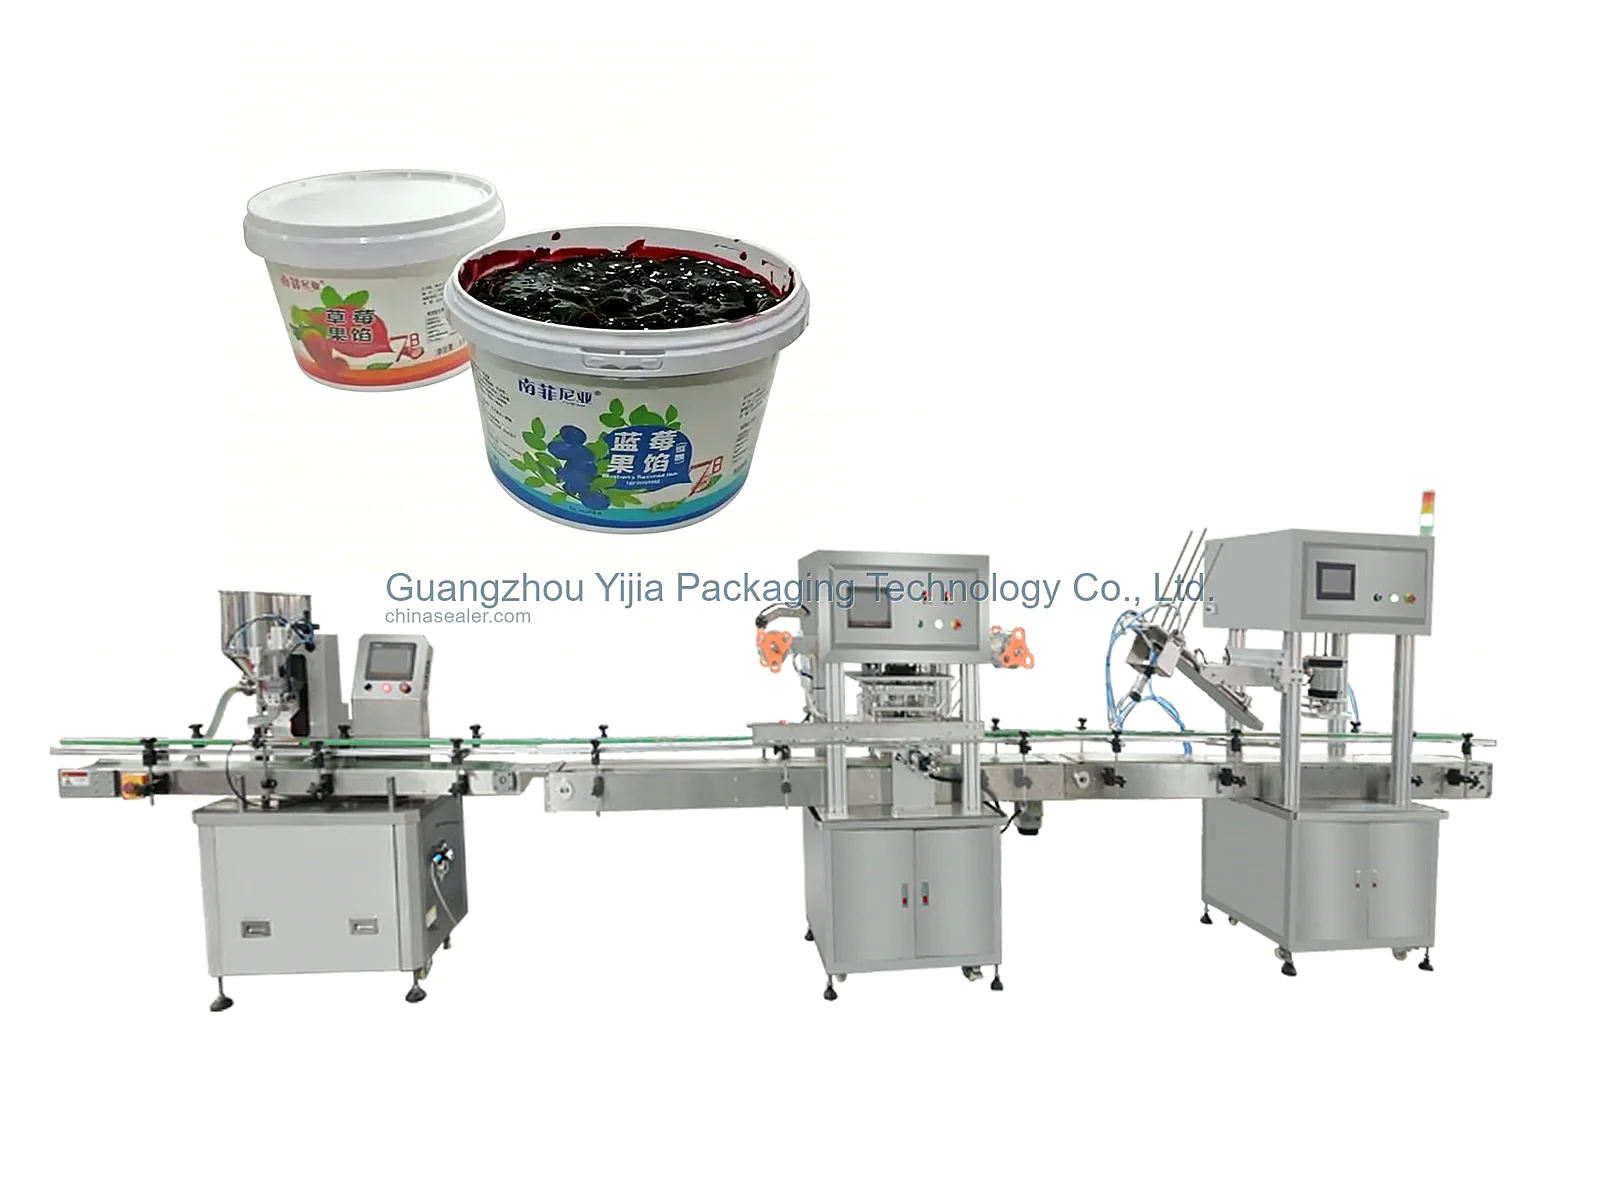 Aluminiumfolien-Siegel- und Deckelpressmaschine für Papierdosen/Kunststoffeimer
Heißsiegelt Folie direkt auf den Rand einer Papierdose oder eines Kunststoffeimers und presst danach den gewählten Deckel auf. Randreinheit, Siegelschicht und Reihenfolge prüfen; das unterscheidet sich von Induktion d...
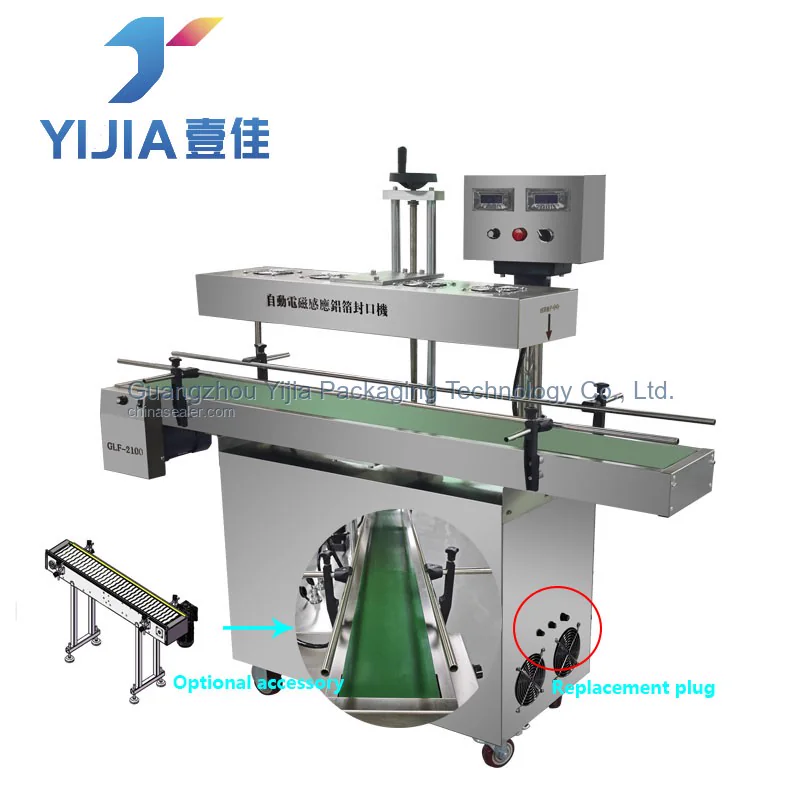 Inline-Induktionsfolienversiegelungsmaschine
Zuerst den Deckel mit Pad gemäß definierter Methode auf den Dosenrand setzen, dann mit der entsprechenden Induktionsfolienversiegelung die Siegelung verifizieren.
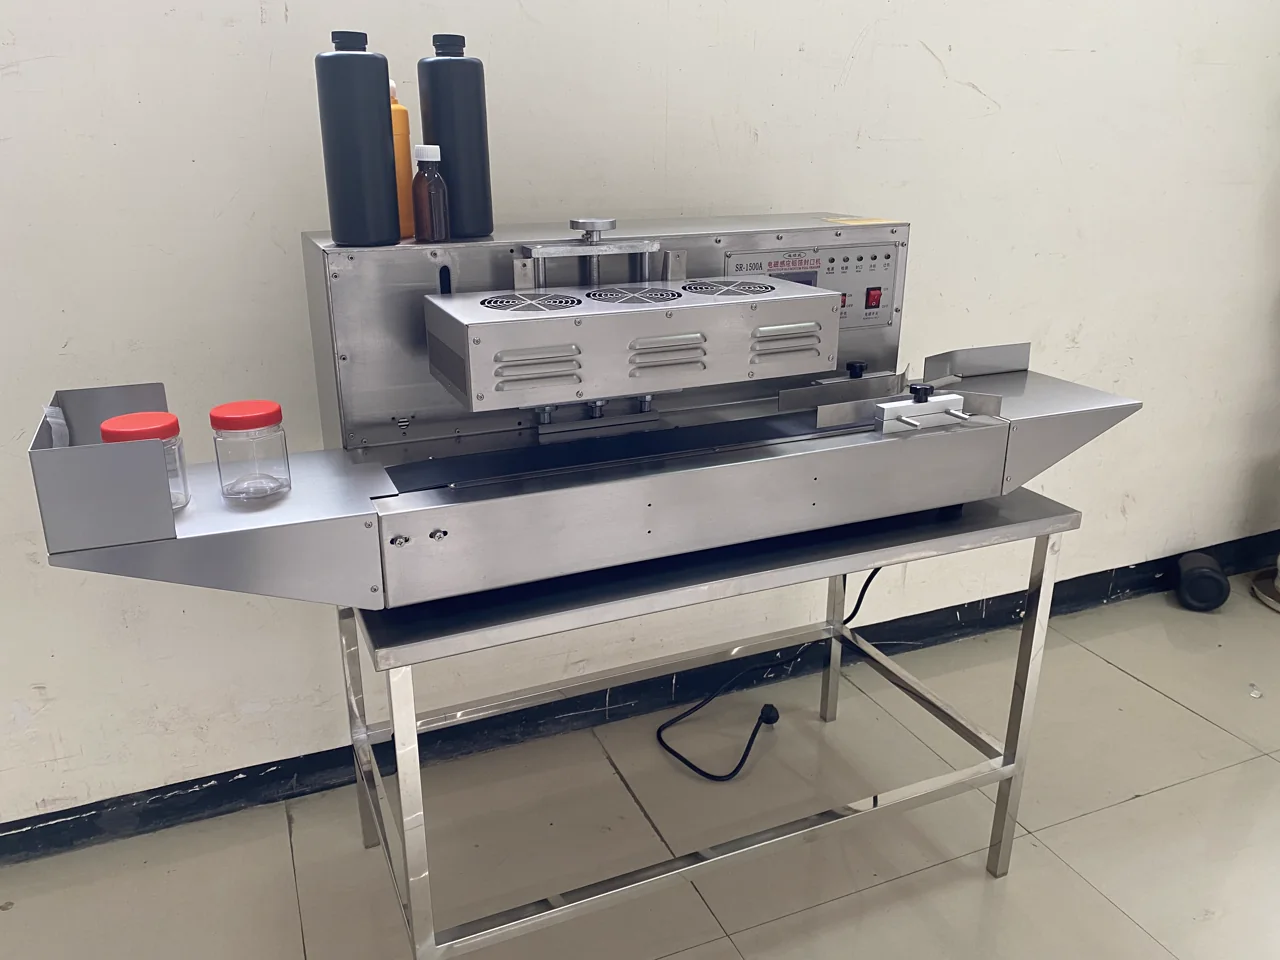 Luftgekühltes Tisch-Induktionssiegelgerät
Wenn der Deckel bereits ein Induktions-Aluminiumfolienpad hat, kann je nach Projektkontinuität und Kühlanforderungen eine Tisch-Induktionsversiegelung mit Luft- oder Wasserkühlung bewertet werden.
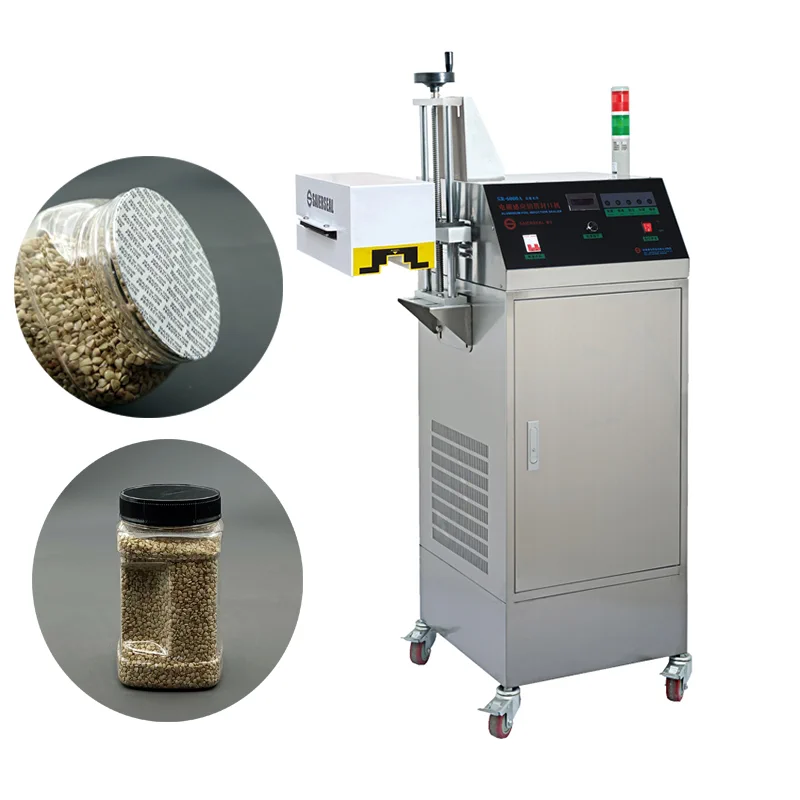 Wassergekühlte Inline-Induktionssiegelmaschine
Wenn der Deckel bereits ein Induktions-Aluminiumfolienpad hat, kann je nach Projektkontinuität und Kühlanforderungen eine Tisch-Induktionsversiegelung mit Luft- oder Wasserkühlung bewertet werden.
Kernprozess
Bei Papierdosen, Kunststoffeimern oder Weithalsdosen zuerst Randebene, Dosenunterstützung, Deckeltyp und Folienzuführung anhand von Mustern prüfen, dann die Hauptsiegelroute festlegen.
Wenn eine separate Aluminiumfolie direkt den Dosenrand bedeckt, führt die Papierdosen-Kunststoffeimer-Aluminiumfolien-Siegel- und Deckelpresse das Heißsiegeln durch und verarbeitet passende Innen- oder Außendeckel.
Wenn der Deckel bereits ein Induktions-Aluminiumfolienpad hat, kann je nach Projektkontinuität und Kühlanforderungen eine Tisch-Induktionsversiegelung mit Luft- oder Wasserkühlung bewertet werden.
Die Etikettiermaschine für runde und eckige Flaschen positioniert basierend auf Dosenkrümmung, Naht und Etikettenlayout; der Datums- und Chargen-Codierer führt die Rückverfolgbarkeit in einem stabilen Bereich durch.
Die Inline-Kontrollwaage richtet die Gewichtsbewertung gemäß versiegelten Produkten und Qualitätsplan ein; die Ausschussbehandlung ersetzt nicht die Prüfung der Hauptsiegelung oder des Deckels.
Dose, Folie oder Deckelpad, Etikett und Produkt als vollständige Musterkette behandeln; Heißsiegel-Deckelpresse oder Induktions-Innenversiegelung separat verifizieren, dann die nachgelagerten Stationen konfigurieren.
Musterdaten
Randebene und Dosenunterstützung von Papierdosen, Verbunddosen oder Kunststoffeimern bestätigen, um die Werkzeug-Positionierungsbasis zu schaffen.
Leere und befüllte Dosen, Materialstruktur, Randmaße, Dosenhöhe und DosennahtAngeben, ob das Siegelmaterial eine separate Folie oder ein Deckel-Innenpad ist, und Daten zur Heißsiegelschicht oder Induktionskompatibilität bereitstellen.
Aluminiumfolie oder Verbundfolie, Deckel-Innenpad, Materialinformationen, Maße und gewünschte ÖffnungsartDie Einpress- und Entnahmeart von Innendeckel, Außendeckel oder Schnappdeckel ändert die Deckelpressteile und sollte zusammen mit Dosenmustern bereitgestellt werden.
Offizielle Deckel, Montagerichtung, Einpressposition, Öffnungsanforderungen und fertige MusterEtikettierung, Codierung und Kontrollwiegen müssen auf stabiler Dosenposition aufbauen; Inhalt, Position und Bewertungsregeln einzeln definieren.
Etikettenrolle, Druckvorlage, Gewichtsregeln, Ausschussbehandlung, Ziel-Taktzeit und vorhandene MaschinenBei unzureichenden Informationen zuerst den Hauptsiegelzweig bestimmen und fehlende Muster auflisten. Werkzeuge, Parameter und Abnahmeergebnisse bleiben als zu bestätigen markiert.
Vorhandene Fotos, Maße, Produkt, Standortrichtung, Projektphase, Musterversand und LieferplanHäufige Auswahlfehler
Nur den Papierdosendurchmesser anzugeben, lässt Randebene, Heißsiegelschicht der Folie und Deckelbewegung außer Acht und ermöglicht keine Beurteilung, ob Heißsiegeln oder Induktion erforderlich ist.
Verzogene Ränder oder Rückstände an der Papierdose beeinträchtigen den Folienkontakt; ein normal aussehender Deckel beweist nicht, dass die Innensiegelung erfolgreich war.
Heißsiegeln von Direktfolien und Induktions-Innenpads im Deckel unterscheiden sich deutlich in Maschinen, Prozessreihenfolge und Verpackungsmaterialien.
Etikettierung, Codierung und Kontrollwiegen hängen von einer stabilen Dosenposition ab; wenn Maschinen separat besprochen werden, ohne die Förderanschlüsse zu prüfen, führt das zu inkonsistenten Auslösungen und Abständen.
Rollverschluss nutzt den umgebördelten Deckelrand und ist nicht dieselbe Versiegelungsstruktur wie Heißsiegeln einer separaten Folie oder Induktion eines Deckel-Innenpads; man sollte sie nicht nur wegen des Namens Papierdose vermischen.
Technische Details anzeigen
Die Position der Aluminiumfolie bestimmt das Hauptverfahren
Für die innere Aluminiumversiegelung gibt es drei Wege: Induktion, nachdem der Deckel die Einlage an den Rand drückt; deckellose Induktion mit spezieller Positionier- und Andruckvorrichtung; sowie direktes Kontaktheißsiegeln mit geeigneter Folie. Folie auf einem offenen Behälter bedeutet nicht, dass nur Heißsiegeln möglich ist. Eine übliche Induktionsmaschine für bereits verschlossene Behälter darf nicht als deckellos einsetzbar vorausgesetzt werden.
Folien- und Deckel der Papierdose müssen als komplettes Muster freigegeben werden
Die Dosenöffnungsebene, die Verbundstruktur der Papierdose, die Heißsiegelschicht der Folie und die Bewegungen des Deckels bestimmen gemeinsam die Werkzeugform; keiner dieser Faktoren kann durch einen ähnlichen Durchmesser ersetzt werden.
Direkte Folienstücke folgen der Route Heißpressen und Pressverschluss
Wenn eine separate Aluminiumfolie oder Verbundfolie die Dosenöffnung abdeckt, prüft die Papierdosen-Kunststoffeimer-Aluminiumfolien-Versiegelungs- und Pressverschlussmaschine zuerst den Heißpresskontakt und führt dann das Einsetzen des Innen- oder Außendeckels gemäß der Verpackungsgestaltung durch. Wenn Dosenrand und Folienmaterial nicht zusammenpassen, kann dies nicht durch den Pressverschluss ausgeglichen werden.
Innenauskleidung im Deckel folgt der Induktionsroute
Wenn der Deckel eine passende Aluminiumfolien-Innenauskleidung enthält, führt der Tisch-Induktionsfolienversiegeler mit Luft- oder Wasserkühlung die Innenversiegelung anhand eines Musters der echten Dose durch. Die Kombination aus Papierdosenmaterial und Innenauskleidung muss verifiziert werden, und die Verantwortung für die Deckelmontage sollte vorher geklärt sein.
Kennzeichnung und Gewichtskontrolle erfolgen nach dem Verschließen der Dosenöffnung
Nachdem Hauptversiegelung und Deckelschließung bestanden sind, kommen der Etikettierer für runde und eckige Flaschen, der Inkjet-Datums- und Chargen-Codierer sowie die Inline-Kontrollwaage in den nachgelagerten Bereich. Etikettenhaftung, Rückverfolgbarkeitsinhalte und Gewichtsabweichungen haben jeweils eigene Abnahmeverfahren. Falls ein Rollverschlussdeckel vorhanden ist, wird dafür eine separate Maschine nach einer anderen Versiegelungsstruktur ausgewählt.
Sauberkeit des Dosenrandes wird durch die Steuerung der vorgelagerten Befüllung erreicht
Wenn beim Befüllen Pulver oder Soße auf den Dosenrand gelangt, sollten zuerst die Rückstände behandelt und gereinigt werden, bevor die Versiegelung erneut geprüft wird; es darf nicht nur Wärme oder Druck erhöht werden.
Verschiedene Dosenöffnungen erfordern eine punktuelle Prüfung der Umrüstung
Mehrere Dosenformate ändern die Positionierungswerkzeuge, Folienstücke, Deckel und Etiketten; die Umrüstteile für das Hauptformat und die kompatiblen Formate sollten im Angebot separat aufgeführt werden.
Eine vollständige Musterkette dient zur Bildung der Abnahmekonfiguration
Erst nach Einreichung der befüllten Dose, der separaten Folienstücke oder Deckel-Innenauskleidungen, der Innen- und Außendeckel, der Etiketten und der Qualitätsregeln können die Schnittstellen zwischen Hauptmaschine und nachgelagertem Bereich eingefroren werden.
Häufige Fragen
Wie wird die Konfiguration der Papierdosen-Siegel- und Deckelpresse bestimmt?
Die Konfiguration hängt vom Behälterrand, der separaten Folie oder dem Deckel-Innenpad, der Bewegung von Innen- und Außendeckel, Etikettierung, Codierung, Kontrollwiegen und der geplanten Taktzeit ab. Zuerst die Hauptversiegelungsstruktur festlegen, dann die Maschine anhand von Mustern prüfen.
Kann eine Maschine verschiedene Papierdosendurchmesser verarbeiten?
Ein Umrüsten kann bewertet werden, aber Durchmesser, Dosenhöhe, Rand und Deckeltyp ändern Werkzeuge und Positionierung. Für Haupt- und Kompatibilitätsspezifikationen müssen separat Muster eingereicht werden.
Kann die Planung beginnen, bevor Papierdosenmuster eintreffen?
Fotos und Maße können zur Beurteilung der Heißsiegel- oder Induktionspad-Richtung verwendet werden, aber für offizielle Werkzeuge, Siegel- und Deckelergebnisse sind dennoch Tests mit Papierdosen, Folien und Deckeln als komplettes Set erforderlich.
Kann nach dem Siegeln und Deckeln inline etikettiert werden?
Nach der Stabilisierung der Hauptsiegelstation können Etikettierung, Codierung und Kontrollwiegen angeschlossen werden, aber Förderposition, Etikettenfläche und Auslöseposition müssen mit befüllten Dosen bestätigt werden.
Wo sollte man bei Siegelanomalien der Papierdose mit der Fehlersuche beginnen?
Prüfen Sie zuerst die Ebenheit des Randes, Produktrückstände am Rand, die Heißsiegelschicht der Folie und den Andruck. Vergleichen Sie das Ergebnis danach mit dem freigegebenen Muster und dem vereinbarten Prüfverfahren. Maschinenparameter allein können unpassende Verpackungsmaterialien nicht ausgleichen.
Muss eine Papierdosenlinie mit Codierung und Kontrollwiegen ausgestattet sein?
Ob Codierung und Kontrollwiegen erforderlich sind, bestimmen Rückverfolgbarkeits- und Qualitätspläne. Falls benötigt, nach Stabilisierung von Dosenetikett und Hauptsiegel anordnen und den Verbleib von Ausschuss klar definieren.