Tema de la solución
Línea automática de montaje de tapas plásticas de dos piezas: alimentación, prensado y control
Línea con dos alimentadores, ensamblaje y prensado rotativo, control de pieza ausente/invertida y aplicación opcional de la tapa terminada.
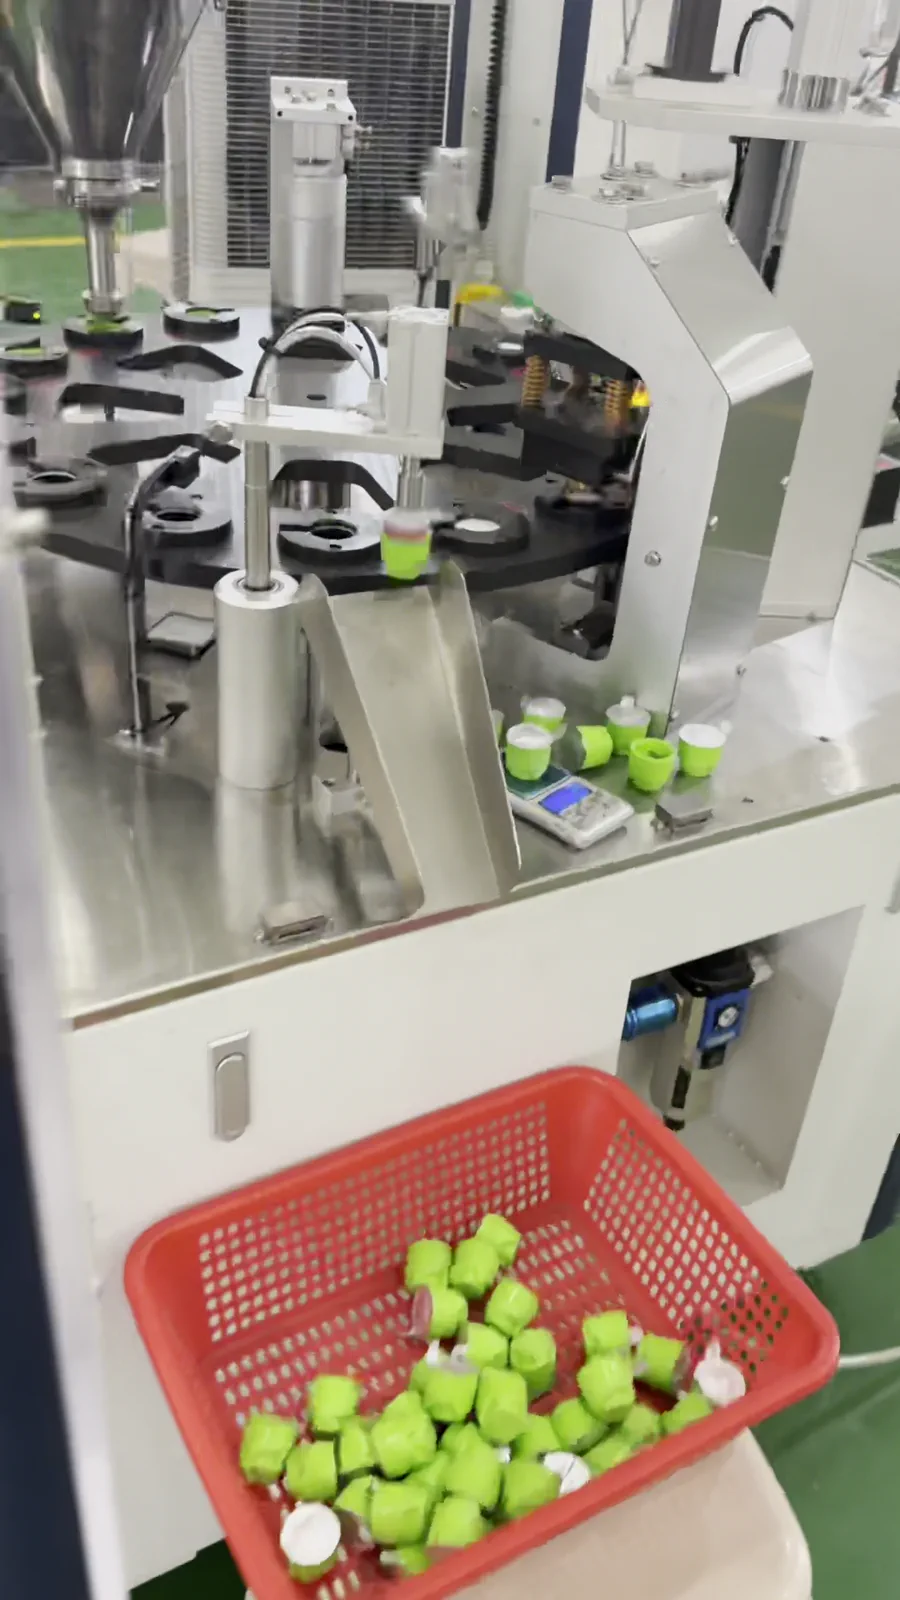
- Defina primero orientación, acoplamiento y aceptación de la tapa exterior y el inserto; añada alimentación y taponado de la tapa terminada solo si debe continuar hasta un envase.
Resumen de solución preparado para usted
- La ensambladora une tapa exterior e inserto; aplicar la tapa terminada al envase es una operación posterior.
- Los dos componentes suelen requerir alimentadores separados hechos sobre muestras por su geometría, orientación, material y aspecto.
- Ruta recomendada: carga → orientación → posicionamiento rotativo → ensamblaje/prensado → control → recogida o taponado.
Route comparison
- Lotes de muestra pequeños, el objetivo principal es confirmar la dirección de ensamblaje, la posición de prensado y la prueba de montaje.
- Permite observar tolerancias, deformación, rayones y estado de encaje antes de la alimentación automática.
- La manipulación manual no demuestra la estabilidad del alimentador vibratorio ni representa el ciclo automático.
- Cuando el proyecto ya tiene suficientes piezas estables y requiere alimentación automática dual, la estación manual no debe ser la solución final.
- Se puede hacer primero la verificación de ensamblaje con muestras y luego pasar a la ruta de doble alimentador CA310.
- Proyectos con lotes estables de tapa exterior y pieza interior que requieren alimentación orientada por separado y ensamblaje y prensado en el plato giratorio.
- La CA310 integra doble alimentador, indexación del plato, ensamblaje, prensado y prueba de montaje en un mismo equipo personalizado.
- Las guías, los utillajes, los punzones y el tiempo de ciclo dependen de las piezas reales; no se pueden fijar según dimensiones genéricas.
- Si las piezas aún cambian de molde con frecuencia o los estándares de superficie, deformación y encaje no están definidos, la configuración final debe confirmarse después de la aprobación de las muestras.
- Evaluar principalmente la YJ-CA310 y proporcionar tapa exterior, pieza interior y boca de botella o cuerpo de vaso correspondiente.
- Proyectos donde, después del ensamblaje de las tapas, se necesita colocar la tapa terminada en la botella o vaso en otro proceso.
- Permite separar la aceptación del ensamblaje de las tapas y la colocación, prensado o roscado de la tapa terminada, con límites más claros.
- Los equipos universales de roscado o prensado no pueden reemplazar el ensamblaje interno de dos piezas de la CA310.
- Si el cliente solo necesita colocar la tapa terminada en la botella sin ensamblaje interno, no se debe elegir la CA310.
- La CA310 realiza el ensamblaje de las tapas; para el enroscado posterior, comparar equipos de roscado o prensado.
Equipo / consumibles relacionados
Máquina de ensamblaje de tapas plásticas de dos piezasMáquina de proyecto para orientar por separado la tapa exterior y el inserto, transferirlos a útiles rotativos, ensamblarlos, prensarlos y descargar la tapa terminada. La tapa de vaso shaker es solo una aplicación. Al...
 Sistema de alimentación y clasificación de tapas
Clasificación, transporte y alimentación de tapas para Tapas roscadas, tapas a presión, tapones internos
 Llenadora de líquidos
Llenado dosificado de material para Botellas, cubos, latas, bolsas flexibles
Proceso clave
Datos de muestra
La tapa exterior y la pieza interior deben medirse y probarse como un conjunto para confirmar la alimentación del doble vibratorio, la dirección de ensamblaje y la posición de contacto del prensado.
Proporcionar muestras reales de tapa exterior, pieza interior y sus planos dimensionales completosLa boca de botella o cuerpo de vaso final se usa para verificar que la tapa ensamblada se inserte, encaje y mantenga correctamente; no se deben verificar solo las dos piezas sueltas.
Proporcionar la boca de botella o cuerpo de vaso correspondiente como base para la prueba de montajeEl material, el tratamiento superficial y el rango aceptable de rayones afectan la superficie de contacto de alimentación y la evaluación de apariencia del producto terminado; se necesitan muestras de referencia.
Especificar el material de las piezas, el tratamiento superficial y los estándares de rayones permitidosLos elementos de encaje, prensado o extracción deben especificar la acción de inspección y las muestras aceptables, como base para el ajuste de la estación de prensado y la confirmación del producto terminado.
Definir el método de aceptación del producto terminado relacionado con encaje, prensado o extracciónUsar muestras de piezas faltantes, invertidas, desalineadas, deformadas y dañadas para definir los límites de rechazo y así poder planificar las posiciones de inspección y el método de revisión manual.
Listar muestras de referencia para piezas faltantes, invertidas, desalineadas, deformadas y dañadasLa capacidad, el espacio, los servicios públicos y la dirección de recolección del producto terminado se usan para verificar la disposición general de la máquina, la operación de reabastecimiento y la conexión con el proceso posterior.
Indicar la capacidad objetivo, el espacio en sitio, la electricidad, el aire comprimido y el método de recolección del producto terminadoErrores comunes de selección
Ver detalles técnicos
Problema real del cliente
Nuestra tapa de vaso agitador consta de una tapa exterior y una pieza interior; queremos alimentarlas automáticamente por separado y luego ensamblarlas y prensarlas. ¿Cómo confirmar que las dos piezas no se invertirán, faltarán, rayarán o aplastarán, y que el producto terminado pueda probarse en la boca de botella o cuerpo de vaso correspondiente?
Primero determinar la ruta de empaque
La CA310 utiliza dos alimentadores vibratorios para clasificar la tapa exterior y la pieza interior, y luego el plato giratorio realiza el posicionamiento, ensamblaje, prensado y prueba de montaje. La solución debe basarse en las dos piezas y las muestras reales de boca de botella o cuerpo de vaso.
Estación de preensamblaje y prensado manual
Adecuado para: lotes de muestra pequeños, el objetivo principal es confirmar la dirección de ensamblaje, la posición de prensado y la prueba de montaje. Ventajas: permite observar tolerancias, deformación, rayones y estado de encaje antes de la alimentación automática. Limitaciones: la manipulación manual no demuestra la estabilidad del alimentador vibratorio ni representa el ciclo automático. No recomendado: cuando el proyecto ya tiene suficientes piezas estables y requiere alimentación automática dual, la estación manual no debe ser la solución final. Dirección del equipo: primero se puede hacer la verificación de ensamblaje con muestras y luego pasar a la ruta de doble alimentador CA310.
Ruta de ensamblaje automático con doble alimentador y plato giratorio
Adecuado para: proyectos con lotes estables de tapa exterior y pieza interior que requieren alimentación orientada por separado y ensamblaje y prensado en el plato giratorio. Ventajas: la CA310 integra doble alimentador, indexación del plato, ensamblaje, prensado y prueba de montaje en un mismo equipo personalizado. Limitaciones: las guías, los utillajes, los punzones y el tiempo de ciclo dependen de las piezas reales; no se pueden fijar según dimensiones genéricas. No recomendado: si las piezas aún cambian de molde con frecuencia o los estándares de superficie, deformación y encaje no están definidos, la configuración final debe confirmarse después de la aprobación de las muestras. Dirección del equipo: evaluar principalmente la YJ-CA310 y proporcionar tapa exterior, pieza interior y boca de botella o cuerpo de vaso correspondiente.
Ruta posterior para colocar la tapa terminada en la botella
Adecuado para: proyectos donde, después del ensamblaje de las tapas, se necesita colocar la tapa terminada en la botella o vaso en otro proceso. Ventajas: permite separar la aceptación del ensamblaje de las tapas y la colocación, prensado o roscado de la tapa terminada, con límites más claros. Limitaciones: los equipos universales de roscado o prensado no pueden reemplazar el ensamblaje interno de dos piezas de la CA310. No recomendado: si el cliente solo necesita colocar la tapa terminada en la botella sin ensamblaje interno, no se debe elegir la CA310. Dirección del equipo: la CA310 realiza el ensamblaje de las tapas; para el enroscado posterior, comparar equipos de roscado o prensado.
Ruta de equipo recomendada: Paso 1: Confirmación de las dos piezas y la base de prueba
Primero confirmar la orientación de las piezas, tolerancias, deformación permitida y método de prueba de montaje.
Ruta de equipo recomendada: Paso 2: Alimentación orientada dual
La tapa exterior y la pieza interior deben verificarse por separado para separación, orientación y estabilidad de alimentación continua.
Ruta de equipo recomendada: Paso 3: Ensamblaje y prensado en plato giratorio
En la estación de indexación se realiza el posicionamiento, ensamblaje y prensado de las dos piezas, controlando el riesgo de daños según las muestras.
Ruta de equipo recomendada: Paso 4: Inspección del producto terminado e interfaz de recolección
Solo después de que los criterios de aceptación estén claros, se agregarán interfaces de detección y recolección para piezas faltantes, orientación o posición según el proyecto.
Preguntas frecuentes
¿Ensamblar la tapa es lo mismo que taponar una botella?
No. El ensamblaje une tapa exterior e inserto; el taponado aplica la tapa terminada al envase.
¿Por qué se usan normalmente dos alimentadores?
Las dos piezas difieren en geometría, orientación, centro de gravedad, material y límites estéticos.
¿“Máquina de tapa shaker” es el nombre formal?
Es una aplicación. La categoría general es máquina de ensamblaje y prensado de tapas plásticas de dos piezas.
¿Cómo evitar piezas ausentes, invertidas o mal acopladas?
Prepare defectos representativos y límites antes de seleccionar sensores o visión, y valide alimentadores, guías, útiles y prensa.
¿Una máquina puede cambiar entre muchas tapas?
Depende de la geometría y alimentación comunes; pistas, guías, útiles y prensado pueden requerir un kit completo.
¿Qué información mínima se necesita?
Tapa exterior, inserto, envase, dibujos, materiales, criterios de acoplamiento/aspecto, cadencia y necesidad de taponado posterior.