Sujet de la solution
Ligne de remplissage et de scellage de boîtes de masques en tissu : équipements, emballages et essais
Comparez les outillages rotatifs à deux et quatre positions pour les boîtes de masques. Confirmez contenant, produit, film, chargement et interfaces aval ; ne déduisez pas le débit du nombre de positions.
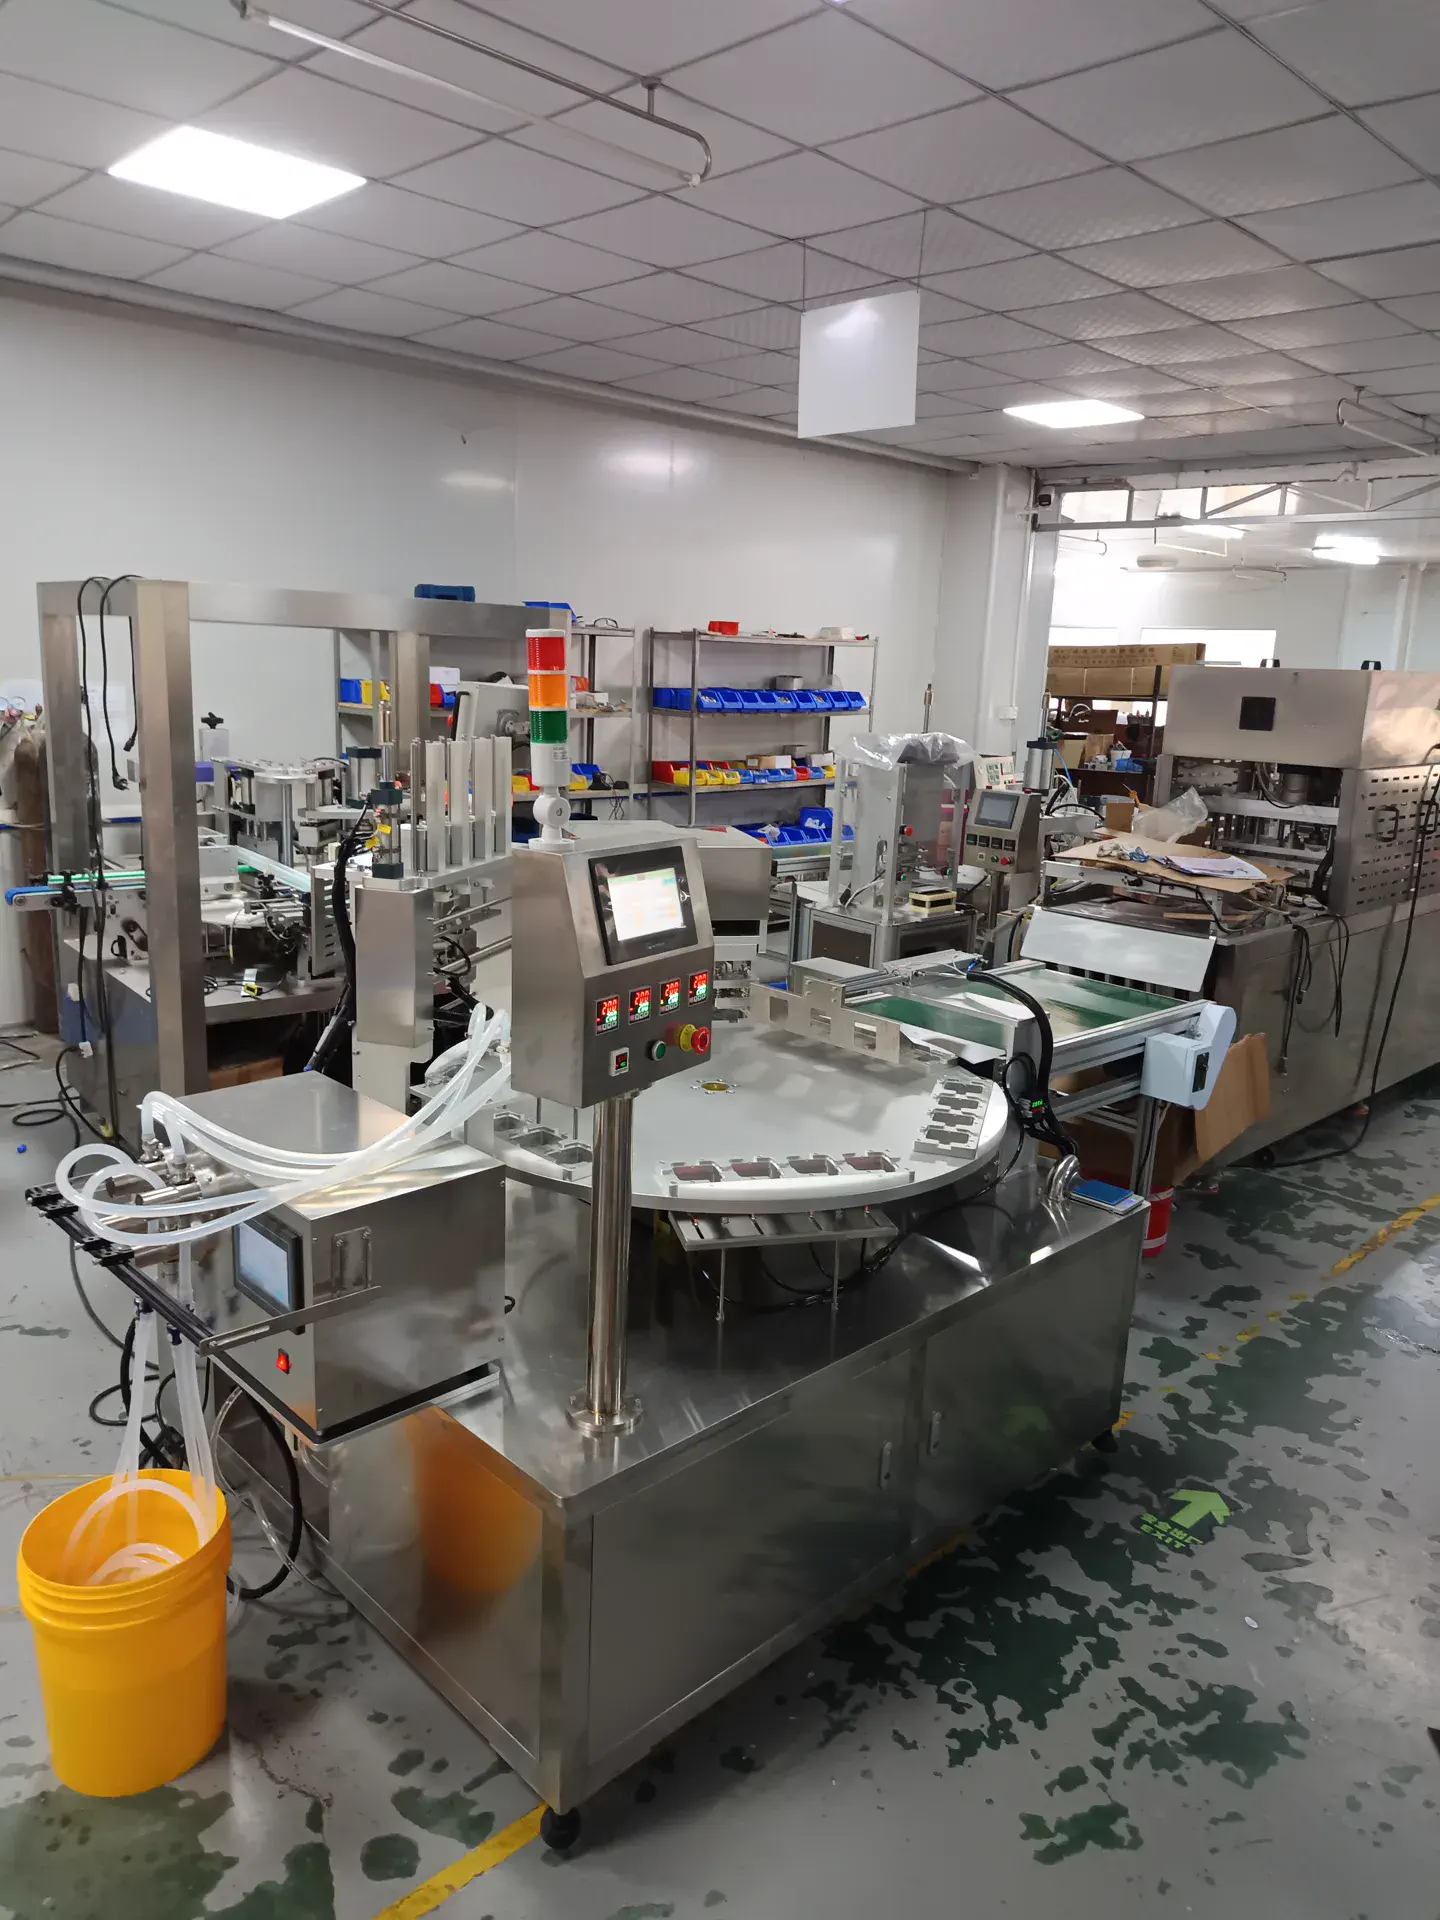
Configuration du projet et choix des équipements
Le tableau compare les procédés et les options d’équipement. Il ne signifie pas que tous les équipements sont inclus de série ou doivent être raccordés les uns à la suite des autres. Confirmez la configuration finale selon les échantillons, les exigences du procédé et les interfaces du site.
| Étape | Équipements ou informations complémentaires | Points clés de configuration |
|---|---|---|
| Confirmer d’abord les échantillons du produit et des matériaux d’emballage | Boîte préformée, produit réel et film de scellage prédécoupé | Utiliser un même jeu d’échantillons de production pour confirmer l’adaptation de la machine et les critères d’acceptation. |
| Remplissage et scellage principaux | Machine rotative de remplissage et de thermoscellage pour boîtes de masques en tissu | Correspond au parcours confirmé : boîte préformée, dosage du produit et thermoscellage avec film prédécoupé. |
| Contrôle visuel après scellage (optionnel) | Machine de détection visuelle et d'éjection des défauts de scellage | Détecte par image des défauts visibles définis et peut écarter les emballages concernés. |
| Transfert et accumulation après scellage (optionnels) | Ligne de convoyage et d’accumulation pour emballages alimentaires | Relie les postes de contrôle et de collecte selon l’orientation des boîtes, le rythme des postes et l’agencement du site. |
| Ajouter l’encartonnage uniquement si un étui pliant extérieur est requis (optionnel) | Série de machines de cartonnage automatiques horizontales/verticales | Place l’unité déjà scellée dans un autre étui pliant ; il ne s’agit pas de la boîte préformée utilisée dans la machine de scellage. |
Démonstration réelle en usine
Suivre le parcours réel, du transfert des boîtes au scellage et à la sortie
La vidéo montre les postes rotatifs, la prise et la pose d’opercules prédécoupés, le thermoscellage et l’évacuation sur une configuration de référence pour boîtes. Le format de la boîte, le produit, la quantité, le film et la cadence finale restent à confirmer par essais sur échantillons représentatifs et selon une liste de contrôle convenue.
- Du chargement manuel des boîtes vides au dosage, à la pose d’opercules prédécoupés, au thermoscellage et à l’évacuation, la configuration se définit à partir des échantillons réels, de la cadence visée et des interfaces aval.
Route comparison
- Projets nécessitant un dosage dans des boîtes préformées puis leur fermeture par des opercules prédécoupés.
- La machine principale de référence réalise le dosage à deux voies, la pose d’opercules prédécoupés, le thermoscellage simultané de deux cavités et l’évacuation mécanique.
- Le mode de placement manuel, le format de boîte, le produit, l’opercule et la cadence d’essai doivent être confirmés séparément.
- Le produit fini exige le pliage, le comptage et la mise en boîte automatiques des feuilles de masque, mais ces opérations ne figurent pas dans la solution.
- Choisir comme machine principale la remplisseuse-scelleuse rotative pour boîtes de masques ; évaluer séparément les équipements aval selon les interfaces.
- Projets dont le produit fini exige l’insertion de feuilles pliées dans la boîte avant le dosage ou le scellage.
- Confirmer séparément le traitement des feuilles, leur positionnement dans la boîte et le scellage afin de réduire le risque d’oublier une opération.
- Le pliage, le comptage et la mise en boîte des feuilles ne font pas partie de la prise/pose des opercules prédécoupés.
- Le projet nécessite uniquement le dosage d’un liquide et le thermoscellage de l’ouverture, sans feuilles à placer dans la boîte.
- Fournir d’abord les dimensions des feuilles, la méthode de pliage et leur disposition dans la boîte, puis définir un mécanisme dédié ou un équipement en amont.
- Projets nécessitant une collecte continue, un étiquetage ou la mise en carton de transport après le scellage.
- Selon le besoin, combiner pressage du couvercle extérieur, étiquetage de la boîte, convoyage/collecte ou mise en carton secondaire ; préciser pour chaque machine ses interfaces et son périmètre de fourniture.
- Ce sont des équipements aval distincts. L’adéquation et l’intégration du pressage des couvercles, de l’étiquetage et du convoyage doivent être vérifiées selon les échantillons, la cadence et l’espace disponible.
- L’emballage extérieur du produit fini, la cadence visée ou le sens de sortie ne sont pas encore définis.
- Confirmer d’abord le couvercle extérieur, les faces à étiqueter, le niveau d’emballage du produit fini et les interfaces, puis décider d’ajouter ou non des équipements de pressage, d’étiquetage, de convoyage ou de mise en carton.
Équipement / consommables associés
Machine rotative de remplissage et de thermoscellage pour boîtes de masques en tissuPour remplir et sceller des produits de masques en boîte, le positionnement de la boîte, le dosage du produit et l’opercule doivent être compatibles. Une machine rotative peut répartir ces opérations sur plusieurs pos...
L’unité de vision envisagée convient aux emballages scellés dont l’image peut être prise de façon constante, pour des défauts visibles définis. Validez le champ de vision, l’orientation, les échantillons de défauts et...
Un convoyeur avec accumulation peut transférer les emballages entre les postes aval. Avec des échantillons finis, vérifiez le basculement, les éraflures, les blocages et l’accumulation marche-arrêt selon la stabilité...
La série d’encartonneuses horizontales/verticales traite un étui pliant extérieur, et non la boîte préformée utilisée par la machine de scellage. Testez l’emballage complet selon les dimensions de chaque boîte, l’orie...
Processus clé
Utilisez les boîtes de production et le produit réel pour confirmer le positionnement, le dosage et le cycle opérateur.
Les feuilles de masque et le film de scellage sont deux matériaux différents ; la pose du film ne signifie pas que les feuilles sont chargées.
Le scellage simultané de deux positions décrit le poste de référence et ne garantit pas une cadence ; la source indique que la sixième position du plateau rotatif est réservée.
L’unité de vision envisagée convient aux emballages scellés dont l’image peut être prise de façon constante, pour des défauts visibles définis. Validez le champ de vision, l’orientation, les échantillons de défauts et la cadence ; elle ne remplace pas les essais d’étanchéité ni de résistance du scellage.
Un convoyeur avec accumulation peut transférer les emballages entre les postes aval. Avec des échantillons finis, vérifiez le basculement, les éraflures, les blocages et l’accumulation marche-arrêt selon la stabilité de la base, les dimensions, l’orientation, la cadence visée et l’agencement du site.
La série d’encartonneuses horizontales/verticales traite un étui pliant extérieur, et non la boîte préformée utilisée par la machine de scellage. Testez l’emballage complet selon les dimensions de chaque boîte, l’orientation du produit, le tracé de découpe et les besoins de notice ou d’accessoires.
La réception doit se faire selon des échantillons et des critères convenus par les deux parties, et non sur la base d’une seule démonstration ou du nombre de postes.
Détails des échantillons
Vérifiez d’abord le matériau et les dimensions de la boîte préformée, la forme de l’ouverture et la planéité du rebord : ils déterminent le positionnement et la zone de scellage.
Dimensions de la boîte, structure de l’ouverture, planéité du rebord et exigences relatives au couvercle extérieur.L’état du produit, sa viscosité et la quantité par boîte influencent le dosage ; vérifiez-les avec le produit réel. Cela n’inclut pas le pliage ni le chargement automatique des feuilles de masque.
Produit réel, quantité par boîte, viscosité, température et exigences de nettoyage.Vérifiez la compatibilité de la couche thermoscellable, de la structure du matériau et des dimensions de l’opercule avec le rebord. Le prédécoupé et l’alimentation en bobine sont deux solutions distinctes ; la bobine n’est pas incluse par défaut dans cette configuration.
Couche thermoscellable, structure du matériau, dimensions de l’opercule et alimentation prédécoupée ou en bobine.Prévoyez un essai continu avec la boîte, le produit et l’opercule réels, puis convenez des critères d’aspect et d’intégrité du scellage. Vérifiez séparément si le chargement des feuilles, les couvercles extérieurs, le contrôle, le convoyage ou la mise en carton sont nécessaires et inclus.
Boîte de production, produit réel et opercule ; feuilles de masque, couvercle extérieur et besoins en aval, le cas échéant.Considérez la cadence cible comme un objectif d’essai. Le cycle réel dépend aussi du chargement manuel, du remplissage, de la manipulation de l’opercule et de la collecte ; vérifiez-le en essai continu plutôt que de déduire la production du nombre de postes.
Cadence visée, équipements existants, sens de sortie et espace disponible.Erreurs de sélection courantes
Voir les détails techniques
Distinguer l’opercule des feuilles de masque
Cette ligne remplit le produit dans une boîte préformée puis scelle son ouverture. La configuration de référence prend et pose automatiquement un opercule prédécoupé avant le thermoscellage. Si le produit fini doit aussi contenir une ou plusieurs feuilles de masque, leur pliage, leur comptage et leur mise en boîte sont des opérations distinctes : la pose automatique du film ne signifie pas que les feuilles sont chargées.
Composer la machine principale selon le parcours de référence
Le projet de référence prévoit le placement manuel de deux boîtes vides par cycle, un dosage servo à deux voies, la prise et la pose automatiques d’opercules prédécoupés, le thermoscellage simultané de deux cavités et l’évacuation mécanique des boîtes. La documentation indique six positions sur le plateau : la cinquième sert à l’évacuation et la sixième est réservée. Il s’agit d’une configuration de projet, pas d’une structure universelle pour toutes les machines rotatives.
Confirmer séparément les opérations supplémentaires
La configuration de référence confirme la prise et la pose d’opercules prédécoupés ainsi que le thermoscellage de l’ouverture. Si le projet nécessite une étiquette sur l’opercule, une alimentation en bobine, le pliage ou le chargement des feuilles de masque, le vide ou l’atmosphère modifiée, chaque fonction doit être définie comme un besoin distinct avec des échantillons, des matériaux et des conditions d’essai. Le mouvement de prise du film ne prouve pas que ces opérations sont incluses.
Essayer ensemble l’ouverture, le produit et l’emballage
Avant les essais, préparez les boîtes, les opercules et le produit réellement prévus. Relevez les dimensions et la planéité de l’ouverture, la structure de la couche thermoscellable, la quantité par boîte, la viscosité, la température, la formation de mousse et les exigences de nettoyage. Si un couvercle extérieur est prévu, essayez-le sur une boîte scellée. L’alimentation par bobine et l’utilisation d’opercules prédécoupés reposent sur des parcours différents ; ne présumez pas qu’ils partagent la même configuration.
Évaluer le pressage du couvercle, l’étiquetage et le convoyage après le scellage
Le pressage du couvercle extérieur, l’étiquetage d’une ou des deux faces de la boîte, le convoyage et la mise en carton secondaire sont des opérations aval distinctes. Choisissez-les selon le couvercle, les surfaces à étiqueter, le niveau d’emballage et les équipements existants, puis confirmez leur ordre dans un plan d’ensemble et une liste d’interfaces approuvés. Ces équipements ne sont pas exécutés par défaut par la machine de scellage et leur présence ne signifie pas qu’une ligne entièrement automatique est constituée.
Définir la réception à partir d’essais continus
Avant la validation finale, effectuez un essai continu avec les boîtes, le produit et les opercules convenus. Consignez le réapprovisionnement, les arrêts, les interventions manuelles, l’état du scellage et les décisions de conformité. La cadence visée et les critères de réception doivent figurer dans un document approuvé par les deux parties ; ils ne se déduisent ni du nombre de postes ni d’une courte démonstration à vide.
Comment définir l’aspect du scellage et l’acceptation des essais
Réalisez un essai continu avec les boîtes de production, le produit réel et le film de scellage. Convenez d’abord des critères visuels : continuité de la ligne, plis ou décalage du bord, contamination de la zone de scellage et ajustement du couvercle extérieur. Définissez ensuite le nombre d’échantillons, la durée de l’essai et un test d’intégrité du scellage adapté. Un échantillon scellé ou le nombre de postes de la machine ne remplace pas un essai continu d’acceptation.
Du poste de scellage aux opérations aval : choisir la ligne selon l’emballage fini
Le parcours de base confie à la machine rotative le chargement des boîtes, le dosage, la pose du film prédécoupé, le thermoscellage et l’évacuation mécanique. Pour contrôler des défauts visibles de scellage, une unité de vision avec rejet peut être étudiée à partir d’échantillons de défauts ; elle ne détecte ni fuite ni résistance du scellage. Pour relier des postes d’inspection ou de collecte, étudiez un convoyeur avec accumulation. Si l’emballage de vente nécessite aussi un étui pliant extérieur, évaluez une encartonneuse horizontale ou verticale avec des échantillons et l’orientation du produit fini. Chaque module aval est optionnel ; confirmez dimensions, cadence, interfaces et périmètre fourni par essai.
Deux ou quatre contenants par cycle ? Vérifiez d’abord l’application
Les vidéos d’usine disponibles montrent des exemples distincts d’outillage pour deux et quatre contenants par cycle, issus de groupes vidéo/configuration différents. Elles ne signifient pas qu’une même machine passe d’une configuration à l’autre par un simple changement de moule. Comparez ensemble les dimensions et le positionnement de l’ouverture, le temps de dosage, l’alimentation et la pose du film prédécoupé, le thermoscellage et le refroidissement, le chargement manuel ou automatique, l’évacuation et les interfaces en aval. Quatre positions ne garantissent pas automatiquement le double de production. Commencez par fournir des échantillons de la barquette, du produit et du film, le cycle visé et le mode de chargement ; confirmez ensuite l’outillage, l’implantation des postes, les résultats d’un essai continu et le périmètre de fourniture.
Questions fréquentes
La machine rotative charge-t-elle automatiquement les feuilles de masque dans les boîtes ?
La configuration de référence confirme le dosage du produit, la pose d’opercules prédécoupés, le thermoscellage et l’évacuation. Elle ne comprend pas le pliage ni le chargement automatique des feuilles de masque. Ces opérations doivent être définies séparément si elles sont nécessaires.
Pourquoi fournir des boîtes et des opercules de production ?
Il faut vérifier le positionnement de l’ouverture, la planéité du rebord, la couche thermoscellable et la prise/pose de l’opercule. Les essais avec le film et les boîtes de production servent à confirmer la température, la pression, le temps de maintien et le dégagement nécessaire au couvercle extérieur.
Pouvez-vous garantir un nombre fixe d’unités par minute ?
Le nombre de postes du plateau rotatif ne suffit pas à garantir une cadence. Faites des essais continus avec des boîtes représentatives, le produit réel et les opercules prévus, puis convenez des critères d’acceptation.
Le convoyage et la mise en carton sont-ils inclus ?
Ils ne sont pas inclus par défaut. Leur intégration doit être évaluée séparément selon le sens de sortie, le niveau d’emballage, les dimensions des boîtes, la cadence visée et les équipements déjà présents.
Comment accepter l’aspect et l’intégrité du scellage ?
Réalisez un essai continu avec les boîtes, le produit et le film de production. Convenez à l’avance de la définition des défauts visibles, du nombre d’échantillons et d’une méthode adaptée pour vérifier l’intégrité du scellage, puis consignez les critères et les résultats. La méthode d’essai dépend du produit et des exigences du client.
Une configuration à quatre positions produit-elle toujours deux fois plus qu’une configuration à deux ?
Pas nécessairement. Le nombre de positions décrit l’organisation de l’outillage ; la production réelle dépend aussi du chargement, du dosage, de la pose du film, du scellage et du refroidissement, de l’évacuation et des interventions de l’opérateur. Les vidéos disponibles pour deux et quatre positions proviennent de groupes de référence distincts ; elles ne prouvent ni le passage direct d’une même machine d’une configuration à l’autre ni un débit garanti. Réalisez un essai continu avec des échantillons de production et définissez par écrit le cycle et les critères d’acceptation.