Sujet de la solution
Ligne automatique d’assemblage de bouchons plastiques en deux pièces : alimentation, emmanchement et contrôle
Ligne à deux bols, assemblage et emmanchement rotatifs, contrôle de pièce absente/inversée et pose facultative de la fermeture finie.
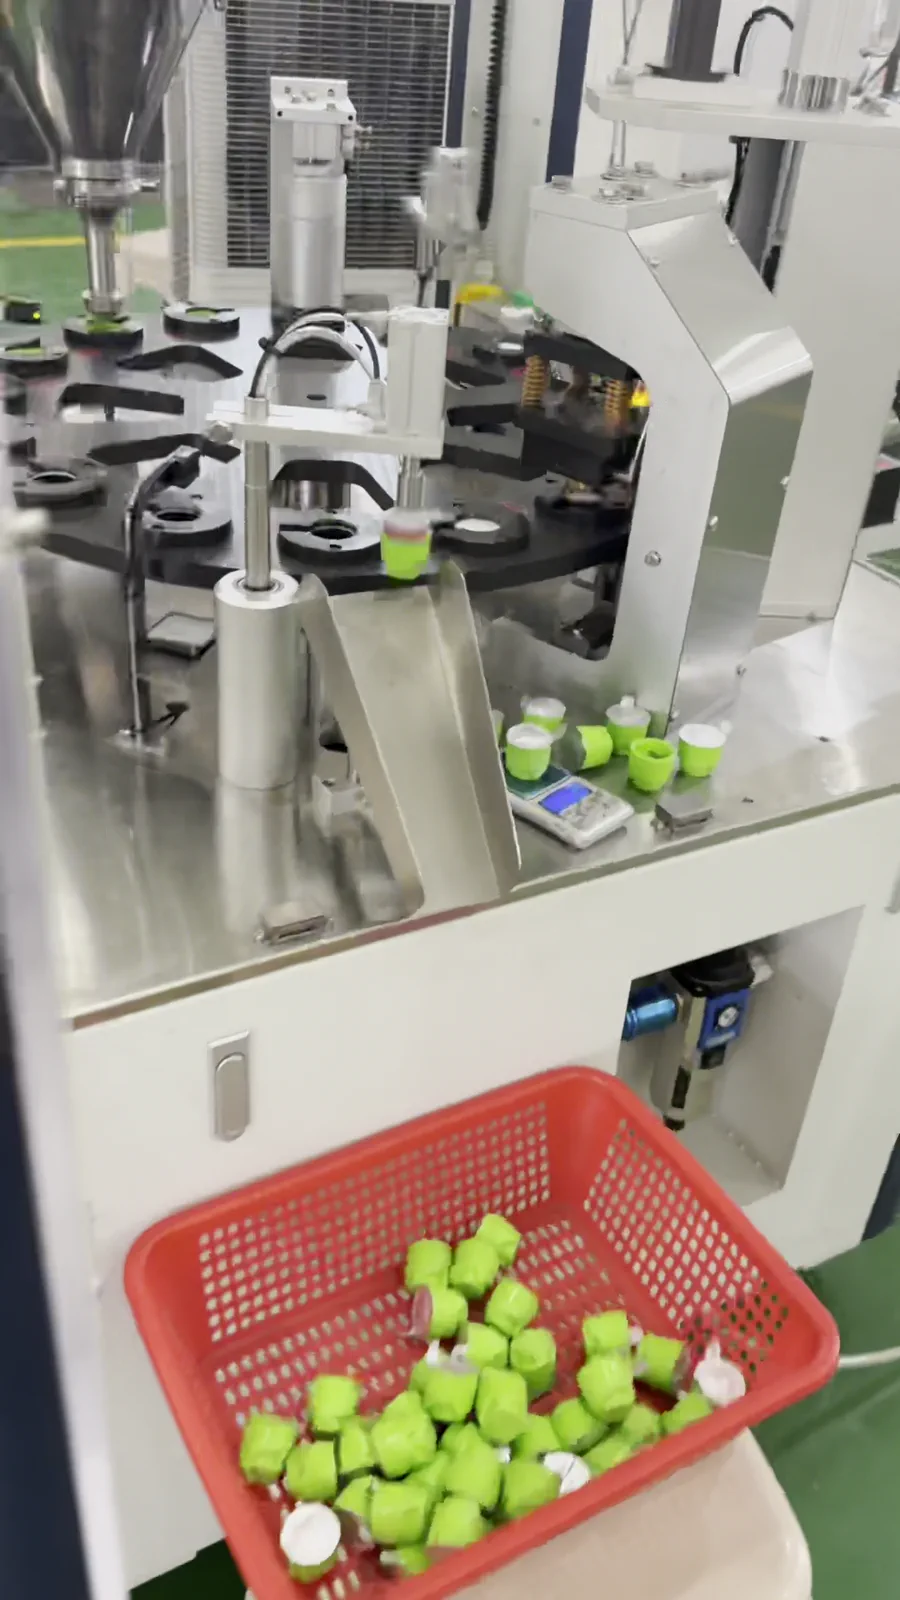
- Définissez d’abord orientation, liaison et réception du bouchon extérieur et de l’insert ; ajoutez l’alimentation et le bouchage de la fermeture finie seulement si elle doit continuer vers un récipient.
Résumé de la solution préparé pour vous
- L’assembleuse unit le bouchon extérieur et l’insert ; la pose de la fermeture finie sur le récipient est une opération aval.
- Les deux composants demandent généralement des alimentations séparées réalisées sur échantillons.
- Route recommandée : stockage → orientation → positionnement rotatif → assemblage/emmanchement → contrôle → collecte ou bouchage.
Route comparison
- Les lots d'échantillons sont encore peu nombreux, l'objectif principal est de confirmer d'abord l'orientation d'assemblage, la position de pressage et l'essai de montage du produit fini.
- Permet d'observer les tolérances, la déformation, les rayures et l'état d'encliquetage avant l'alimentation automatique.
- La manipulation manuelle ne prouve pas la stabilité de l'alimentation du bol vibrant et ne représente pas la cadence du cycle automatique.
- Lorsque le projet dispose déjà de pièces stables en quantité suffisante et exige clairement un tri automatique à double voie, le poste manuel ne doit pas être la solution finale.
- On peut d'abord faire une validation d'assemblage sur échantillons, puis passer à la ligne à double bol vibrant CA310.
- Projets où les lots de couvercles extérieurs et de pièces intérieures sont stables, nécessitant une alimentation orientée séparément et un assemblage-pressage sur plateau rotatif.
- La CA310 organise le double bol vibrant, l'indexage du plateau rotatif, l'assemblage, le pressage et l'essai de montage du produit fini dans un même équipement personnalisé.
- Les pistes, les gabarits, les têtes de pressage et la cadence dépendent des pièces réelles ; on ne peut pas figer selon des dimensions génériques.
- Si les pièces sont encore fréquemment modifiées, ou si les normes de surface, de déformation et d'encliquetage ne sont pas définies, la configuration finale doit être confirmée après la validation des échantillons.
- Évaluer principalement la YJ-CA310 et fournir le couvercle extérieur, la pièce intérieure et le goulot ou corps de gobelet correspondant.
- Projets où, après l'assemblage des pièces de couvercle, il faut encore monter le couvercle fini sur la bouteille ou le gobelet dans une autre opération.
- On peut séparer l'assemblage des pièces de couvercle et le montage du couvercle fini, le capsulage par pression ou le vissage, avec des limites plus claires.
- Les équipements génériques de vissage ou de capsulage par pression ne peuvent pas remplacer l'assemblage interne des pièces de couvercle en deux parties de la CA310.
- Si le client a seulement besoin de monter le couvercle fini sur la bouteille sans assemblage interne des pièces, la CA310 ne doit pas être choisie.
- La CA310 réalise l'assemblage des pièces de couvercle ; pour le montage en aval sur bouteille, comparer avec les équipements de vissage ou de capsulage par pression.
Équipement / consommables associés
Machine d’assemblage de bouchons plastiques en deux piècesMachine de projet qui oriente séparément le bouchon extérieur et l’insert, les transfère dans des outillages rotatifs, les assemble, les emmanche et évacue le bouchon fini. Le couvercle de shaker n’est qu’une applicat...
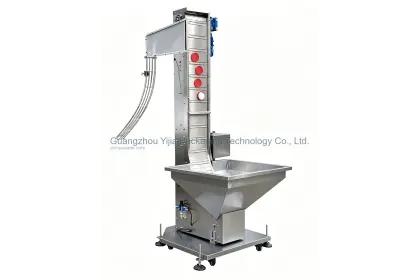 Système d'alimentation et de tri des bouchons
Tri, convoyage et alimentation des bouchons pour Bouchons à vis, bouchons à pression, bouchons intérieurs
 Machine de remplissage de liquides
Remplissage quantitatif de produit pour Bouteilles, seaux, bidons, sachets souples
Processus clé
Détails des échantillons
Le couvercle extérieur et la pièce intérieure doivent être mesurés et essayés ensemble pour confirmer l'alimentation à double bol vibrant, l'orientation d'assemblage et la position de contact du pressage.
Fournir le couvercle extérieur, la pièce intérieure et leurs dessins cotés completsLe goulot ou le corps de gobelet final sert à vérifier que le couvercle assemblé peut s'insérer, s'encliqueter et se maintenir correctement ; il ne faut pas se contenter de vérifier les deux pièces séparées.
Fournir le goulot ou le corps de gobelet correspondant comme référence pour l'essai de montage du produit finiLe matériau des pièces, le traitement de surface et la plage de rayures acceptables affectent la surface de contact d'alimentation et le jugement d'aspect du produit fini ; des échantillons de référence sont nécessaires.
Préciser le matériau des pièces, le traitement de surface et les normes de rayures admissiblesLes éléments d'encliquetage, de pressage ou d'arrachement doivent définir clairement les actions de contrôle et les échantillons conformes, comme base pour le réglage du poste de pressage et la confirmation du produit fini.
Définir la méthode d'acceptation du produit fini liée à l'encliquetage, au pressage ou à l'arrachementUtiliser des échantillons de pièces manquantes, d'inversion, de désalignement, de déformation et de dommages pour définir les limites de rejet, afin de pouvoir planifier les postes de contrôle et les méthodes de vérification manuelle.
Lister les échantillons de jugement pour les pièces manquantes, l'inversion, le désalignement, la déformation et les dommagesLa capacité, l'espace, les utilités et la direction de collecte des produits finis servent à vérifier la disposition de la machine, le réapprovisionnement en cours d'exploitation et la liaison en aval.
Préciser la capacité de production cible, l'espace sur site, l'alimentation électrique et pneumatique, et la méthode de collecte des produits finisErreurs de sélection courantes
Voir les détails techniques
Problème réel du client
Notre couvercle de gobelet shaker se compose d'un couvercle extérieur et d'une pièce intérieure ; nous souhaitons les trier automatiquement séparément, puis réaliser l'assemblage et le pressage. Comment confirmer que les deux pièces ne seront pas inversées, manquantes, rayées ou écrasées, et permettre l'essai de montage du produit fini sur le goulot ou le corps de gobelet correspondant ?
Déterminer d'abord la ligne de conditionnement
La CA310 utilise deux bols vibrants pour trier séparément le couvercle extérieur et la pièce intérieure, puis le plateau rotatif effectue le positionnement, l'assemblage, le pressage et l'essai de montage du produit fini. La solution doit être établie autour des deux pièces de couvercle et des échantillons réels du goulot ou du corps de gobelet correspondant.
Poste de pré-assemblage et de pressage manuel
Convient : les lots d'échantillons sont encore peu nombreux, l'objectif principal est de confirmer d'abord l'orientation d'assemblage, la position de pressage et l'essai de montage du produit fini. Avantages : permet d'observer les tolérances, la déformation, les rayures et l'état d'encliquetage avant l'alimentation automatique. Limites : la manipulation manuelle ne prouve pas la stabilité de l'alimentation du bol vibrant et ne représente pas la cadence du cycle automatique. Non recommandé : lorsque le projet dispose déjà de pièces stables en quantité suffisante et exige clairement un tri automatique à double voie, le poste manuel ne doit pas être la solution finale. Orientation équipement : on peut d'abord faire une validation d'assemblage sur échantillons, puis passer à la ligne à double bol vibrant CA310.
Ligne d'assemblage automatique à double bol vibrant et plateau rotatif
Convient : les lots de couvercles extérieurs et de pièces intérieures sont stables, nécessitent une alimentation orientée séparément et un assemblage-pressage sur plateau rotatif. Avantages : la CA310 organise le double bol vibrant, l'indexage du plateau rotatif, l'assemblage, le pressage et l'essai de montage du produit fini dans un même équipement personnalisé. Limites : les pistes, les gabarits, les têtes de pressage et la cadence dépendent des pièces réelles ; on ne peut pas figer selon des dimensions génériques. Non recommandé : si les pièces sont encore fréquemment modifiées, ou si les normes de surface, de déformation et d'encliquetage ne sont pas définies, la configuration finale doit être confirmée après la validation des échantillons. Orientation équipement : évaluer principalement la YJ-CA310 et fournir le couvercle extérieur, la pièce intérieure et le goulot ou corps de go...
Ligne en aval pour le montage du couvercle fini sur la bouteille
Convient : les projets où, après l'assemblage des pièces de couvercle, il faut encore monter le couvercle fini sur la bouteille ou le gobelet dans une autre opération. Avantages : on peut séparer l'assemblage des pièces de couvercle et le montage du couvercle fini, le capsulage par pression ou le vissage, avec des limites plus claires. Limites : les équipements génériques de vissage ou de capsulage par pression ne peuvent pas remplacer l'assemblage interne des pièces de couvercle en deux parties de la CA310. Non recommandé : si le client a seulement besoin de monter le couvercle fini sur la bouteille sans assemblage interne des pièces, la CA310 ne doit pas être choisie. Orientation équipement : la CA310 réalise l'assemblage des pièces de couvercle ; pour le montage en aval sur bouteille, comparer avec les équipements de vissage ou de capsulage par pression.
Ligne d'équipement recommandée : Étape 1 : Confirmation des deux pièces de couvercle et de la base d'essai de montage
Confirmer d'abord l'orientation des pièces, les tolérances, la déformation admissible et la méthode d'essai de montage du produit fini.
Ligne d'équipement recommandée : Étape 2 : Alimentation orientée à double voie
Le couvercle extérieur et la pièce intérieure doivent être validés séparément pour la séparation, l'orientation et la stabilité de l'alimentation continue.
Parcours d'équipement recommandé : Étape 3 : Assemblage et pressage sur table rotative
Sur le poste d'indexage, réaliser le positionnement, l'assemblage et le pressage des deux pièces, et contrôler le risque de dommages selon les échantillons.
Parcours d'équipement recommandé : Étape 4 : Inspection du produit fini et interface de collecte
Ce n'est qu'une fois les critères d'acceptation clairement définis que l'on ajoute, selon le projet, des contrôles de pièces manquantes, d'orientation ou de position, ainsi que des interfaces de collecte.
Questions fréquentes
Assembler la fermeture revient-il à boucher une bouteille ?
Non. L’assemblage unit bouchon extérieur et insert ; le bouchage pose la fermeture finie sur le récipient.
Pourquoi utilise-t-on généralement deux bols ?
Les deux pièces diffèrent par géométrie, orientation, centre de gravité, matière et limites d’aspect.
« Machine pour bouchon shaker » est-il le nom officiel ?
C’est une application. La catégorie générale est une machine d’assemblage et d’emmanchement de bouchons plastiques en deux pièces.
Comment éviter absence, inversion ou liaison incomplète ?
Préparer des défauts représentatifs et des limites avant de choisir capteurs ou vision, puis valider bols, rails, outillages et presse.
Une machine peut-elle changer entre de nombreux formats ?
Cela dépend des géométries et comportements d’alimentation communs ; pistes, rails, outillages et presse peuvent exiger un jeu complet.
Quelles sont les informations minimales ?
Bouchon extérieur, insert, récipient, plans, matières, critères d’assemblage/aspect, cadence et besoin de bouchage aval.