समाधान विषय
बोतल ढक्कन सील विन्यास: बिना गैस्केट स्क्रू कैपिंग, इंडक्शन इनर सील और सीलिंग के बाद निरीक्षण
बिना गैस्केट स्क्रू कैपिंग, स्क्रू कैपिंग के बाद इंडक्शन एल्यूमीनियम फॉयल इनर सीलिंग, और सीधे हीट सीलिंग फिल्म के बीच अंतर करें, और बोतल अनस्क्रैम्बलिंग और ढक्कन फीडिंग, तरल स्तर न
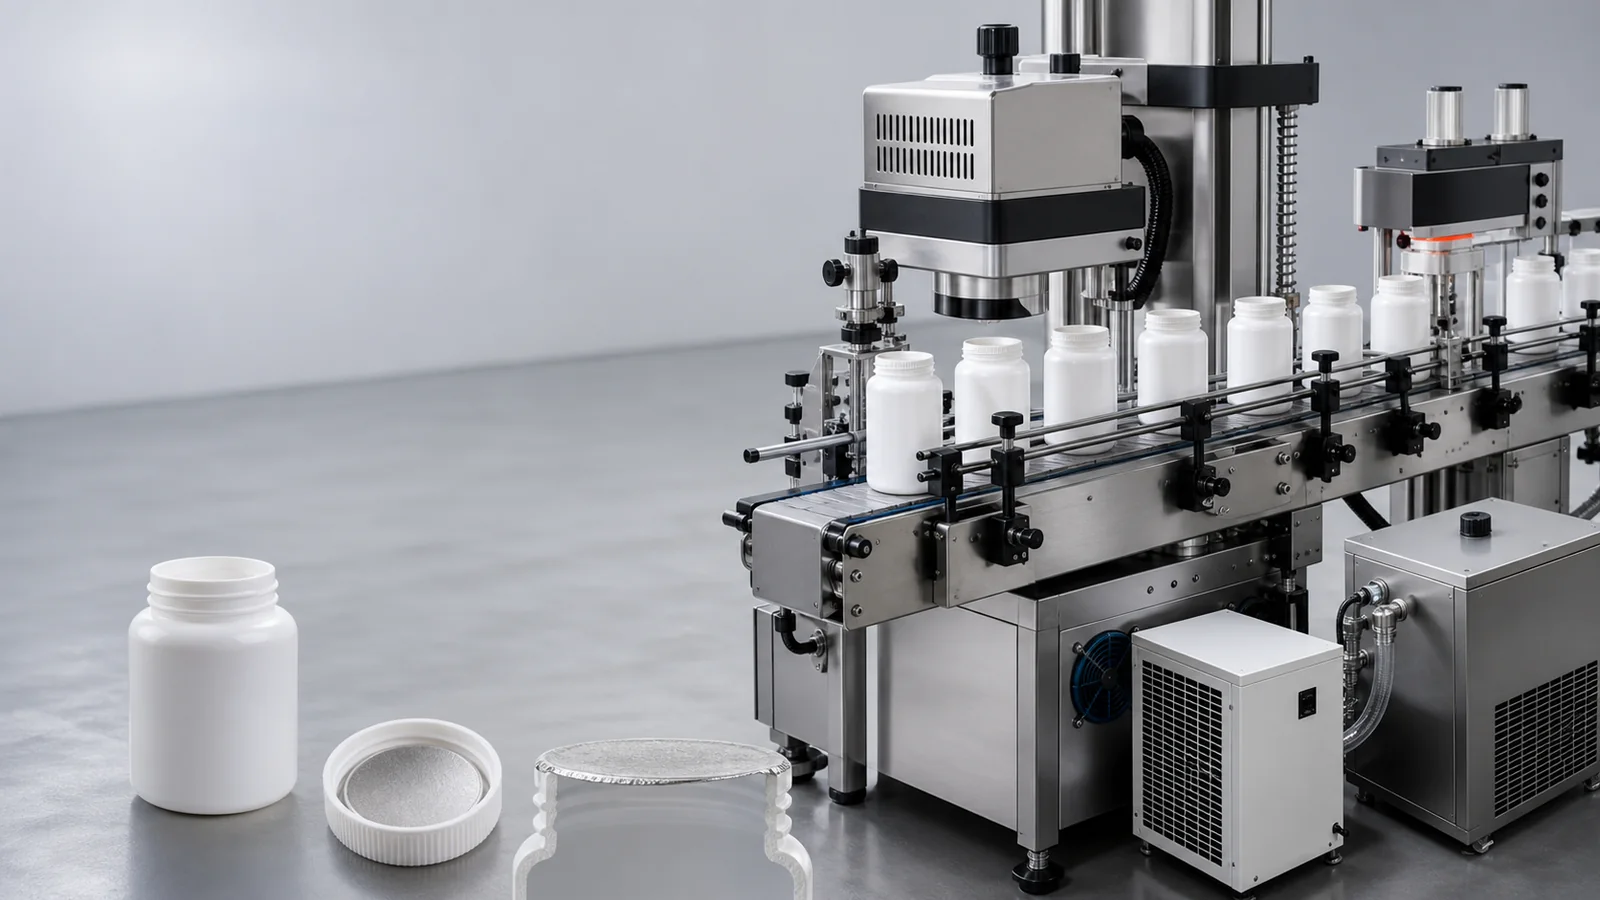
- बिना एल्यूमीनियम फॉयल गैस्केट वाले ढक्कन केवल स्क्रू कैपिंग करते हैं; उपयुक्त गैस्केट के साथ आमतौर पर पहले स्क्रू कैपिंग और दबाव, फिर इंडक्शन सीलिंग; सीधे फिल्म लगाना और हीट सीलिंग एक और संरचना है। तरल स्तर, तिरछा ढक्कन और गायब ढक्कन निरीक्षण को पहचानने योग्य दोषों के अनुसार अलग से कॉन्फ़िगर किया जाना चाहिए।
आपके लिए तैयार किया गया समाधान सारांश
- जब ढक्कन में एल्युमिनियम फ़ॉइल लाइनर नहीं होता, तो केवल ढक्कन लगाना और कसना किया जाता है। जब ढक्कन के अंदर उपयुक्त लाइनर होता है, तो आमतौर पर पहले ढक्कन कसकर दबाया जाता है, फिर इंडक्शन आंतरिक सीलिंग की जाती है।
- बोतल के मुँह पर सीधे फ़िल्म रखने के लिए इनलाइन हीट सीलिंग मशीन का उपयोग करें; यह ढक्कन के अंदर लाइनर इंडक्शन से अलग पैकेजिंग संरचना है, और प्रक्रिया स्थितियों को साझा नहीं किया जा सकता।
- तरल स्तर और टेढ़े ढक्कन या ढक्कन की अनुपस्थिति के उपकरण परिभाषित असामान्यताओं की जाँच करते हैं। वे कसने, इंडक्शन आंतरिक सीलिंग या हीट सीलिंग फ़िल्म की प्रक्रिया स्वीकृति का विकल्प नहीं हैं।
Route comparison
- उन परियोजनाओं के लिए जिनमें ढक्कन में एल्युमिनियम फ़ॉइल लाइनर नहीं होता, केवल स्थिर ढक्कन आपूर्ति और थ्रेडेड कसने या संबंधित ढक्कन तंत्र असेंबली की आवश्यकता होती है।
- ढक्कन आपूर्ति, ढक्कन लगाने और कसने की प्रक्रियाएँ स्पष्ट हैं; यह उन पैकेजों के लिए उपयुक्त है जिनमें ढक्कन में एल्युमिनियम फ़ॉइल लाइनर नहीं होता।
- ढक्कन का प्रकार, थ्रेड, बोतल पकड़ और खोलने की आवश्यकताओं के लिए वास्तविक नमूना समायोजन की आवश्यकता होती है; यह मार्ग एल्युमिनियम फ़ॉइल आंतरिक सीलिंग उत्पन्न नहीं करता।
- जब ढक्कन के अंदर उपयुक्त एल्युमिनियम फ़ॉइल लाइनर हो और आंतरिक सीलिंग की आवश्यकता हो, तो इंडक्शन स्टेशन जोड़ा जाना चाहिए।
- ढक्कन फीडिंग और ढक्कन लगाने की प्रणाली और स्वचालित स्क्रू कैपिंग मशीन का उपयोग करें; यदि ढक्कन का प्रकार प्रेस-फिट है, तो स्क्रू कैपिंग और प्रेस कैपिंग उपकरण का नमूने के साथ मूल्यांकन करें।
- उन पैकेजों के लिए जिनमें ढक्कन के अंदर उपयुक्त एल्युमिनियम फ़ॉइल लाइनर होता है, और ढक्कन लगाने के बाद लाइनर बोतल के मुँह से समतल रूप से संपर्क कर सकता है।
- ढक्कन तंत्र पहले लाइनर को बोतल के मुँह से चिपकने देता है, फिर इंडक्शन आंतरिक सीलिंग करता है; यह निरंतर बोतल भराई प्रक्रिया या अलग नमूना सत्यापन के लिए उपयुक्त है।
- लाइनर की हीट-सील परत, बोतल के मुँह की सामग्री, ढक्कन तंत्र का दबाव और बोतल के शरीर के पास करने की स्थिति सभी आवश्यक हैं; उपकरण का प्रकार परीक्षण द्वारा निर्धारित किया जाता है।
- जब ढक्कन के अंदर इंडक्शन लाइनर नहीं होता, या सीलिंग सामग्री सीधे बोतल के मुँह पर रखी गई अलग फ़िल्म होती है, तो यह प्रक्रिया लागू नहीं होती।
- ढक्कन लगाने के बाद इनलाइन, वाटर-कूल्ड या टेबलटॉप एयर-कूल्ड इंडक्शन एल्युमिनियम फ़ॉइल सीलिंग मशीन में से चुनें, और बोतल-ढक्कन-लाइनर संयोजन के साथ नमूना परीक्षण करें।
- उन पैकेजिंग संरचनाओं के लिए जिनमें सीलिंग फ़िल्म सीधे बोतल के मुँह पर रखी जाती है, और बोतल के शरीर को स्थिर रूप से स्थित और समर्थित किया जा सकता है।
- अलग फ़िल्म को सीधे समतल बोतल के मुँह पर रखकर हीट सीलिंग की जा सकती है; सीलिंग के बाद आवश्यकतानुसार बाहरी ढक्कन लगाया जाता है।
- फ़िल्म की हीट-सील परत, बोतल के मुँह की सतह, फ़िल्म लगाने की दिशा और गर्मी विरूपण को पूरे नमूने के साथ सत्यापित किया जाना चाहिए।
- जब पैकेजिंग ढक्कन के अंदर एल्युमिनियम फ़ॉइल लाइनर का उपयोग करती है, तो ढक्कन लगाने के बाद इंडक्शन प्रक्रिया पर लौटें; अलग फ़िल्म हीट सीलिंग का विकल्प न चुनें।
- बोतल इनलाइन हीट सीलिंग मशीन का उपयोग करें, और बोतल के मुँह, फ़िल्म और भराई के बाद के अवशेषों के अनुसार समर्थन और स्थिति कॉन्फ़िगर करें।
संबंधित उपकरण / उपभोग्य सामग्री
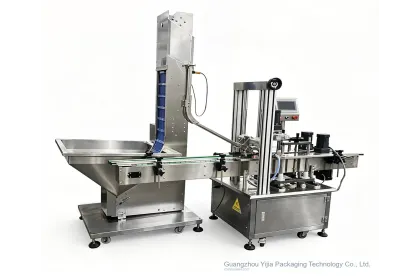 स्वचालित कैपिंग मशीन
 - गोल बोतल, चौकोर बोतल, चौड़े मुंह वाली बोतल, धातु कैन के लिए स्क्रू कैपिंग, प्रेस कैपिंग या कैन सीलिंग
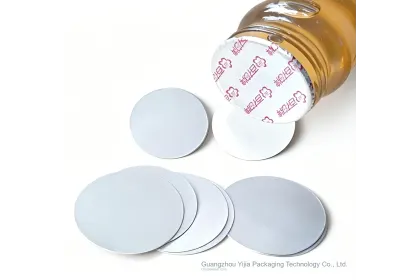 लीक-प्रूफ बोतल कैप, इनर स्टॉपर और गैस्केट सेट
पैकेजिंग संरचना पहचान; केवल एल्युमिनियम फ़ॉइल सीलिंग कहने से प्रक्रिया क्रम निर्धारित नहीं होता; ढक्कन के अंदर लाइनर इंडक्शन और बोतल के मुँह पर फ़िल्म हीट सीलिंग को अलग-अ...
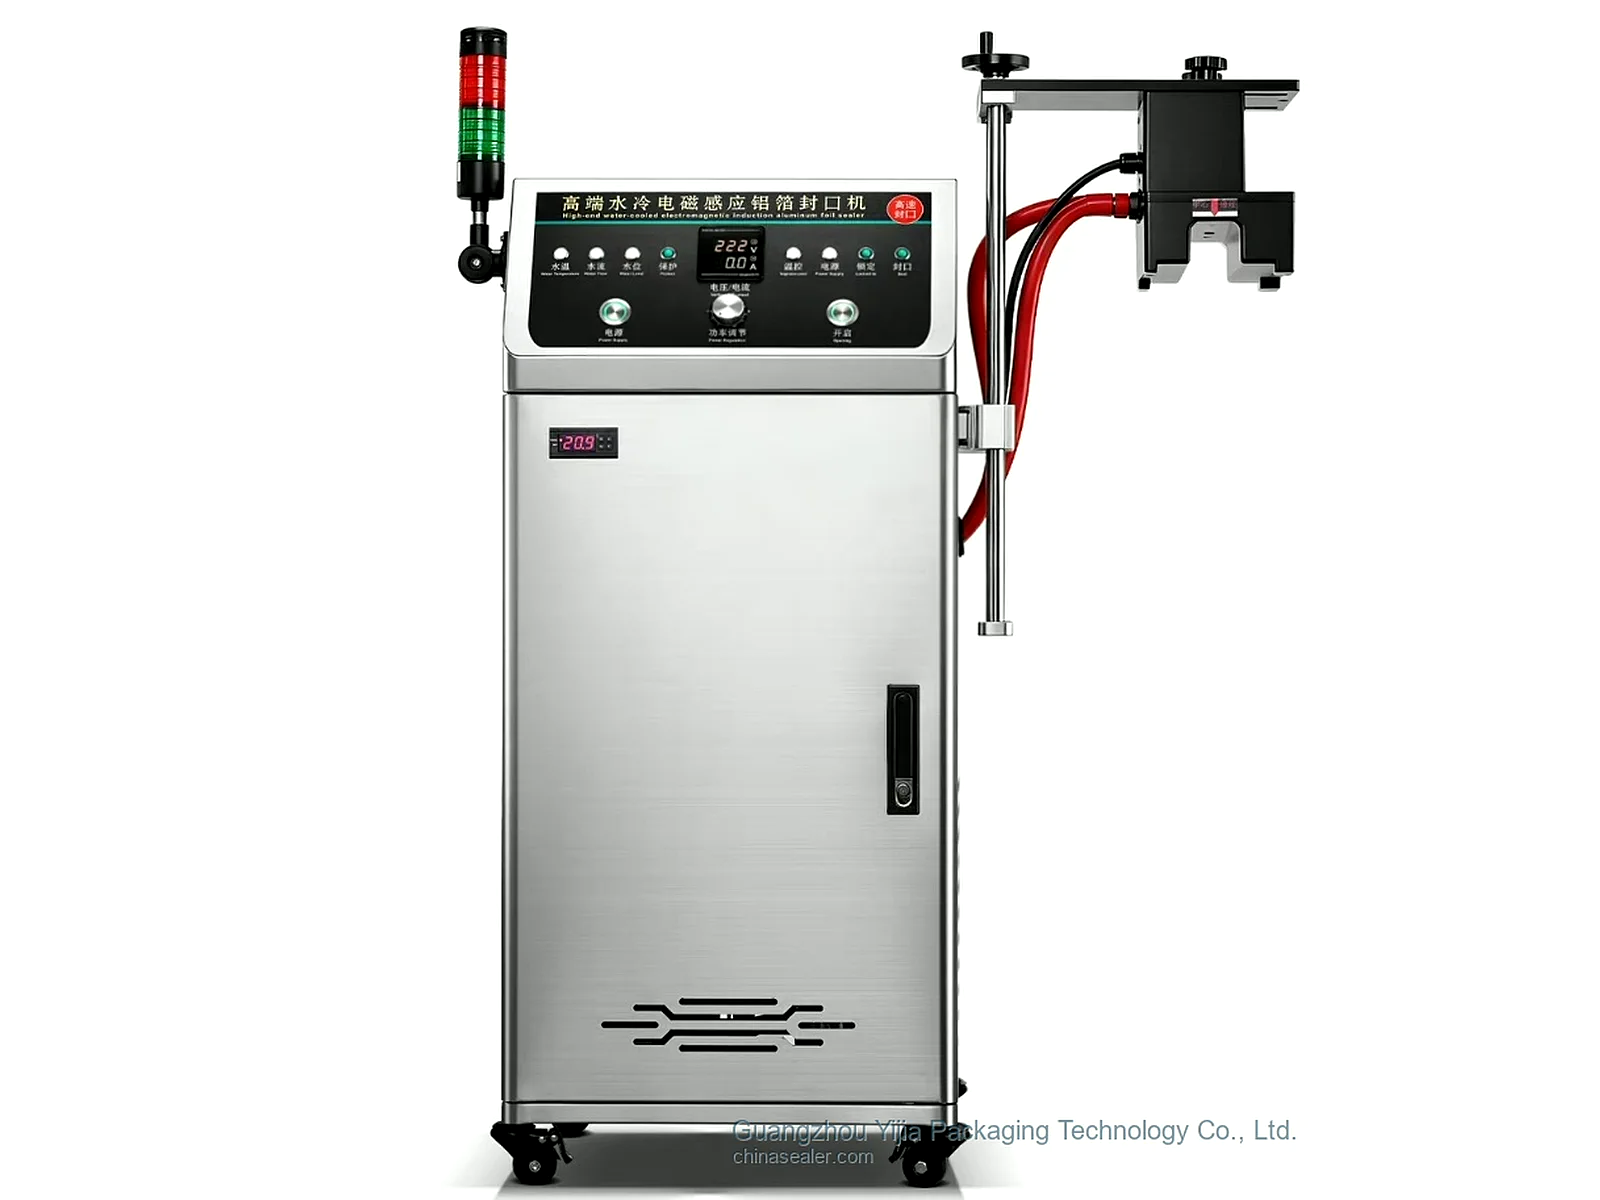 इंडक्शन एल्युमिनियम फ़ॉइल सीलिंग मशीन
मुख्य प्रक्रिया
पहले बोतल के शरीर, बोतल के मुँह, ढक्कन के प्रकार, आंतरिक स्टॉपर, लाइनर या अलग फ़िल्म को अलग करें, और निर्धारित करें कि सीलिंग सामग्री ढक्कन के अंदर है या सीधे बोतल के मुँह पर।
बिना एल्युमिनियम फ़ॉइल लाइनर वाले थ्रेडेड ढक्कन के लिए, ढक्कन फीडिंग और ढक्कन लगाने की प्रणाली स्थिर रूप से ढक्कन की आपूर्ति करती है; स्वचालित स्क्रू कैपिंग मशीन ढक्कन लगाने, बोतल पकड़ने और कसने को बोतल-ढक्कन संयोजन के अनुसार समायोजित करती है।
जब ढक्कन के अंदर उपयुक्त एल्युमिनियम फ़ॉइल लाइनर होता है, तो पहले ढक्कन तंत्र को लाइनर को स्थिर रूप से दबाने दें, फिर संचालन विधि के अनुसार इनलाइन, वाटर-कूल्ड या टेबलटॉप एयर-कूल्ड इंडक्शन उपकरण चुनें।
जब अलग फ़िल्म सीधे समतल बोतल के मुँह पर रखी जाती है, तो बोतल इनलाइन हीट सीलिंग मशीन स्थिति और हीट सीलिंग पूरी करती है, फिर पैकेजिंग संरचना के अनुसार बाहरी ढक्कन लगाया जाता है।
मुख्य सीलिंग प्रक्रिया के नमूना परीक्षण के बाद, तरल स्तर इनलाइन निरीक्षण और अस्वीकृति मशीन और ढक्कन टेढ़ा या अनुपस्थित निरीक्षण मशीन को परिभाषित असामान्यताओं के अनुसार बाद के चरण में व्यवस्थित किया जाता है।
नमूना स्वीकृति स्क्रू कैपिंग, इंडक्शन या हीट सीलिंग के अनुसार अलग-अलग दर्ज की जाती है, फिर निरीक्षण अस्वीकृति और मैन्युअल पुनर्जाँच को एक ही असामान्यता प्रबंधन प्रक्रिया में जोड़ा जाता है।
नमूना विवरण
बोतल के मुँह की सामग्री, बाहरी व्यास, सतह की स्थिति और बोतल के शरीर के पास करने की मुद्रा का उपयोग ढक्कन तंत्र असेंबली, इंडक्शन या हीट सीलिंग स्थितियों को निर्धारित करने के लिए किया जाता है।
उत्पादन बोतल नमूने, बोतल के मुँह के नज़दीकी फोटो, प्रमुख आयाम और भराई के बाद बोतल के शरीर की स्थिति जमा करेंढक्कन का प्रकार कसने या दबाने की क्रिया निर्धारित करता है; लाइनर की स्थिति यह निर्धारित करती है कि ढक्कन लगाने के बाद इंडक्शन उपकरण में प्रवेश करना है या नहीं।
पूरा ढक्कन तंत्र, आंतरिक स्टॉपर, एल्युमिनियम फ़ॉइल लाइनर और असेंबली के बाद खोलने का नमूना प्रदान करेंअलग फ़िल्म मार्ग में आकार, हीट-सील परत, फ़िल्म लगाने की दिशा और बोतल के मुँह के समर्थन की जाँच करें, और भराई के अवशेषों को दोहराएँ।
यदि बोतल के मुँह पर सीधे फ़िल्म लगाई जाती है, तो फ़िल्म, फ़िल्म लगाने की विधि और उत्पादन भराई के बाद बोतल के मुँह का नमूना जमा करेंनिरंतर संचालन व्यवस्था, बोतल की दूरी, दिशा और साइट इंटरफ़ेस का उपयोग इंडक्शन उपकरण के प्रकार और बाद के निरीक्षण स्थान का चयन करने के लिए किया जाता है।
उत्पादन व्यवस्था, आगे और पीछे के स्टेशन, संवहन दिशा, साइट स्थान और असामान्य बोतल निकास स्थान स्पष्ट करेंनिरीक्षण नियमों के लिए दोहराए जाने योग्य स्वीकार्य और असामान्य नमूनों की आवश्यकता होती है, और अलार्म, अस्वीकृति और मैन्युअल पुनर्जाँच क्रियाओं को स्पष्ट करना चाहिए।
सामान्य तरल स्तर, तरल स्तर असामान्य, ढक्कन की अनुपस्थिति, टेढ़े ढक्कन के नमूने और संबंधित स्वीकृति विधियाँ जमा करेंसामान्य चयन गलतियां
एल्युमिनियम फ़ॉइल लाइनर के बिना, इंडक्शन ऊर्जा में संबंधित सीलिंग सामग्री की कमी होती है; उपकरण सामान्य स्क्रू कैपिंग क्रिया का विकल्प नहीं बन सकता।
लाइनर को ढक्कन तंत्र द्वारा बोतल के मुँह पर समतल रूप से दबाया जाना चाहिए; इंडक्शन स्टेशन आमतौर पर स्थिर ढक्कन लगाने के बाद होता है।
अलग फ़िल्म सीधे हीट सीलिंग और बोतल के मुँह के समर्थन पर निर्भर करती है, जबकि ढक्कन के अंदर का लाइनर ढक्कन तंत्र द्वारा दबाए जाने के बाद इंडक्शन हीटिंग पर निर्भर करता है।
ढक्कन की अनुपस्थिति या टेढ़े ढक्कन की जाँच परिभाषित ढक्कन विशेषताओं का निरीक्षण करती है; यह नहीं बता सकती कि लाइनर जुड़ा है या ढक्कन का टॉर्क स्वीकार्य है।
तरल स्तर निरीक्षण सामग्री, कंटेनर पारदर्शिता और असामान्य नमूनों पर निर्भर करता है; कार्यक्षेत्र को वास्तविक बोतल परीक्षण में निर्धारित किया जाना चाहिए।
तकनीकी विवरण देखें
पहले वास्तविक सीलिंग घटक का पता लगाएं
बोतल ढक्कन सील विन्यास सीलिंग घटक की स्थिति से निर्धारित होता है। बिना गैस्केट के केवल ढक्कन असेंबली होती है; ढक्कन के अंदर गैस्केट होने पर स्क्रू कैपिंग के बाद इंडक्शन सीलिंग की जाती है; बोतल के मुंह पर अलग फिल्म होने पर हीट सीलिंग का उपयोग होता है।
बोतल ढक्कन गैस्केट के अनुसार संयोजन नमूना
नमूना सेट में बोतल, पूरा ढक्कन असेंबली, आंतरिक स्टॉपर, गैस्केट या अलग फिल्म शामिल होनी चाहिए, और भराई के बाद बोतल के मुंह की स्थिति को दोहराना चाहिए। इससे ढक्कन की क्रिया और सीलिंग प्रक्रिया निर्धारित की जा सकती है।
बिना गैस्केट वाला मार्ग ढक्कन असेंबली पर समाप्त होता है
जब बोतल के ढक्कन में एल्यूमीनियम फॉयल गैस्केट नहीं होता, तो ढक्कन की आपूर्ति और कसाव बोतल अनस्क्रैम्बलिंग और ढक्कन फीडिंग सिस्टम तथा स्वचालित स्क्रू कैपिंग मशीन द्वारा किया जाता है। प्रेस-फिट ढक्कन के लिए वास्तविक नमूने के साथ असेंबली क्रिया सत्यापित की जाती है, और तैयार उत्पाद में ढक्कन की ऊंचाई, खोलने की क्रिया और बोतल की पकड़ की जांच की जाती है।
गैस्केट इंडक्शन स्क्रू कैपिंग के बाद किया जाता है
जब ढक्कन के अंदर उपयुक्त एल्यूमीनियम फॉयल गैस्केट होता है, तो पहले ढक्कन लगाकर कसा जाता है ताकि गैस्केट बोतल के मुंह पर सपाट बैठे, फिर ऑनलाइन, वाटर-कूल्ड या टेबलटॉप एयर-कूल्ड इंडक्शन उपकरण का चयन किया जाता है, और गैस्केट की स्थिति और खोलने के नमूने संरक्षित किए जाते हैं।
सीधे फिल्म लगाने के लिए ऑनलाइन हीट सीलिंग
जब बोतल के मुंह पर सीधे अलग फिल्म रखी जाती है, तो बोतलों के लिए ऑनलाइन हीट सीलिंग मशीन का उपयोग किया जाता है। बोतल के मुंह का समर्थन, फिल्म की स्थिति, हीट-सील परत और भराई के अवशेष सभी परीक्षण में भाग लेते हैं।
इंडक्शन उपकरण का रूप परिचालन स्थितियों के अनुसार चुना जाता है
ऑनलाइन इंडक्शन कन्वेइंग के साथ जोड़ने के लिए उपयुक्त है; वाटर-कूल्ड या टेबलटॉप एयर-कूल्ड रूपों का मूल्यांकन परिचालन स्थितियों और बोतल नमूनों के अनुसार किया जाता है। चयन का परिणाम गैस्केट और बोतल के मुंह के परीक्षण से आता है।
तरल स्तर और ढक्कन की असामान्यताओं का अलग-अलग निरीक्षण
तरल स्तर ऑनलाइन निरीक्षण और अस्वीकृति मशीन निर्धारित तरल स्तर की असामान्यताओं के अनुसार काम करती है; बोतल ढक्कन तिरछा या गायब ढक्कन निरीक्षण मशीन परिभाषित ढक्कन विशेषताओं का न्याय करती है; दोनों के लिए अलग-अलग नमूने स्थापित किए जाते हैं।
सीलिंग के बाद निरीक्षण मुख्य प्रक्रिया का विकल्प नहीं है
निरीक्षण उपकरण कसाव, गैस्केट बंधन या हीट सीलिंग परिणाम की व्याख्या नहीं कर सकता। मुख्य प्रक्रिया नमूनों और बाद के असामान्य नमूनों के लिए अलग-अलग जांच विधियों का उपयोग किया जाना चाहिए।
सीलिंग और निरीक्षण परिणाम स्टेशन-दर-स्टेशन दर्ज करें
लाइन स्वीकृति में ढक्कन आपूर्ति, ढक्कन लगाना, इंडक्शन या हीट सीलिंग, तरल स्तर जांच, ढक्कन जांच और अस्वीकृति को स्टेशन-दर-स्टेशन दर्ज किया जाता है। असामान्य उत्पादों के लिए मैन्युअल पुनर्निरीक्षण का मार्ग भी आरक्षित रखा जाना चाहिए।
सामान्य प्रश्न
क्या बिना एल्युमिनियम फ़ॉइल लाइनर वाले ढक्कन के लिए इंडक्शन सीलिंग आवश्यक है?
जब बोतल के ढक्कन में एल्युमिनियम फ़ॉइल लाइनर नहीं होता, तो केवल ढक्कन लगाना और कसना पर्याप्त है। इंडक्शन उपकरण के लिए ढक्कन के अंदर उपयुक्त एल्युमिनियम फ़ॉइल लाइनर होना आवश्यक है।
लाइनर वाले ढक्कन के लिए प्रक्रिया क्रम क्या है?
पहले ढक्कन तंत्र लाइनर को बोतल के मुँह पर समतल रूप से दबाता है, फिर इंडक्शन आंतरिक सीलिंग की जाती है। बोतल, ढक्कन, लाइनर और ढक्कन लगाने की स्थिति को एक संयुक्त नमूने के रूप में माना जाना चाहिए।
इंडक्शन आंतरिक सीलिंग और सीधे हीट सीलिंग में अंतर कैसे करें?
जब बोतल के मुँह पर सीधे अलग फ़िल्म रखी जाती है, तो हीट सीलिंग चुनें। जब ढक्कन के अंदर एल्युमिनियम फ़ॉइल लाइनर होता है, तो ढक्कन लगाने के बाद इंडक्शन चुनें; दोनों की सीलिंग सामग्री की स्थिति अलग होती है।
तीन प्रकार के इंडक्शन उपकरणों का चयन कैसे करें?
बोतल के मुँह और लाइनर, बोतल के शरीर के पास करने की स्थिति, निरंतर संचालन व्यवस्था और नमूना परीक्षण के आधार पर, इनलाइन, वाटर-कूल्ड या टेबलटॉप एयर-कूल्ड उपकरण में मूल्यांकन करें।
क्या टेढ़े ढक्कन या ढक्कन की अनुपस्थिति की जाँच आंतरिक सीलिंग की स्थिति निर्धारित कर सकती है?
यह नमूनों के अनुसार ढक्कन की अनुपस्थिति, टेढ़े ढक्कन या सहमत ढक्कन की उपस्थिति की जाँच कर सकता है। लाइनर बंधन और कसने के परिणामों की अभी भी संबंधित प्रक्रिया विधियों से पुष्टि की जानी चाहिए।
सीलिंग के बाद निरीक्षण कॉन्फ़िगरेशन के लिए क्या तैयारी आवश्यक है?
पहले स्वीकार्य और असामान्य बोतल नमूने प्रदान करें, और स्पष्ट रूप से पहचाने जाने योग्य तरल स्तर सीमा, ढक्कन असामान्यता, अस्वीकृति क्रिया और मैन्युअल पुनर्जाँच प्रक्रिया निर्धारित करें।