समाधान विषय
शहद की कांच की बोतल और PET बोतल: भराई तापमान, स्क्रू कैपिंग और लेबल सतह को एक साथ जोड़ा जाना चाहिए
शहद के तापमान और तरलता, कांच या PET बोतल, ढक्कन प्रकार और लेबल स्थिति के अनुसार, सर्वो भराई, स्क्रू कैपिंग, लेबलिंग और वैकल्पिक बोतल मुंह आंतरिक सील कॉन्फ़िगर करें।
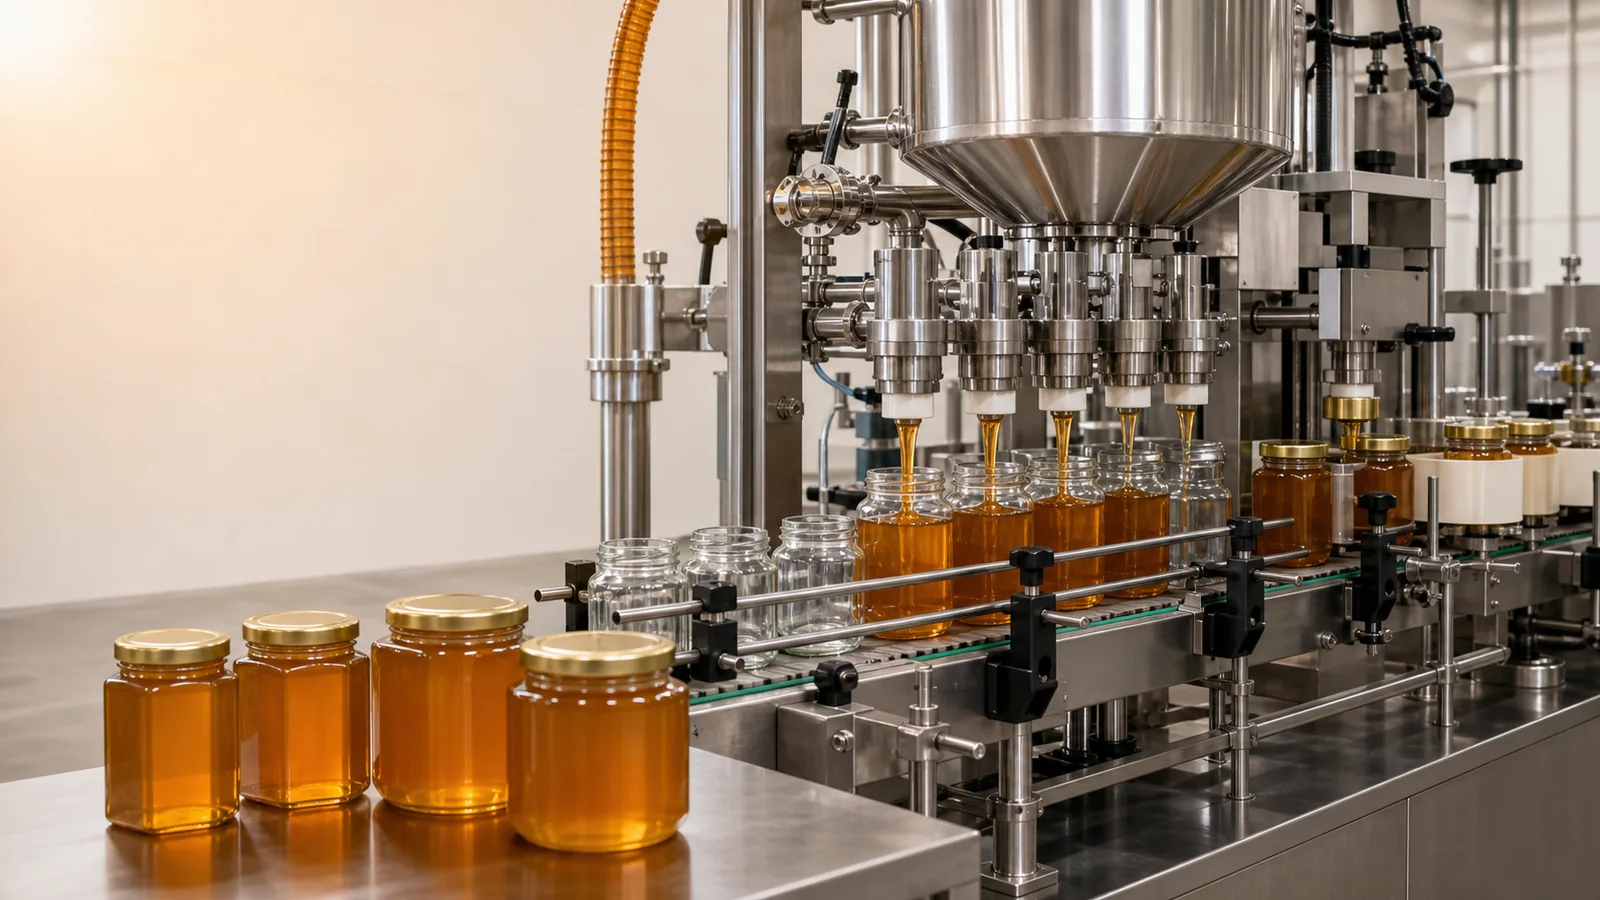
- विभिन्न तापमानों पर शहद की तरलता भराई और स्ट्रिंगिंग रोकथाम को बदल देती है; कांच, PET और चौड़े मुंह वाली बोतलों के ढक्कन प्रकार और लेबल सतह भी अलग-अलग होते हैं। शहद, ढक्कन-लेबल नमूने, भराई मात्रा, तापमान की स्थिति, आंतरिक सील आवश्यकता, उत्पादन क्षमता और परिवर्तन योजना प्रदान करें।
आपके लिए तैयार किया गया समाधान सारांश
- शहद कांच और PET बोतल मुख्य लाइन में सर्वो पिस्टन तरल भराई मशीन, स्वचालित स्क्रू कैपिंग मशीन और गोल/चौकोर बोतल लेबलिंग मशीन शामिल हो सकती है; विशिष्ट टूलिंग शहद, बोतल, ढक्कन और लेबल के वास्तविक नमूनों द्वारा निर्धारित की जाती है।
- गर्म रखने वाला हॉपर और ड्रिप-रोधी धागा-रोधी भरने वाला नोजल निश्चित कॉन्फ़िगरेशन नहीं हैं। केवल जब नियोजित तापमान पर शहद परीक्षण भराई से पता चलता है कि सामग्री आपूर्ति, टपकन या धागा खींचने को संबोधित करने की आवश्यकता है, तो उन्हें उपकरण में शामिल करें।
- जब ढक्कन के अंदर एक मेल खाता एल्यूमीनियम पन्नी पैड होता है, और कंटेनर सामग्री और स्क्रू कैपिंग की स्थिति अनुकूल होती है, तो स्क्रू कैपिंग के बाद एक ऑनलाइन इंडक्शन एल्यूमीनियम पन्नी सीलिंग मशीन जोड़ी जा सकती है।
Route comparison
- शहद को नियोजित तापमान पर पिस्टन द्वारा भरा जा सकता है, कांच या PET बोतल के संगत ढक्कन को कसा जा सकता है, और लेबल सतह स्थिर रूप से स्थित हो सकती है।
- सर्वो पिस्टन तरल भराई मशीन, स्वचालित स्क्रू कैपिंग मशीन और गोल/चौकोर बोतल लेबलिंग मशीन को एक ही बोतल प्रकार की प्रक्रिया के अनुसार जोड़ा जा सकता है।
- शहद का तापमान और प्रवाह, बोतल मुंह, ढक्कन प्रकार, लेबल सतह, सफाई और कई विनिर्देश परिवर्तन सभी को पूरे सेट के परीक्षण की आवश्यकता होती है।
- जब वास्तविक शहद, ढक्कन या लेबल की जांच नहीं की गई है, तो भरने वाले नोजल, स्क्रू कैपिंग हेड और लेबलिंग स्थिति को पहले से तय नहीं किया जाना चाहिए।
- मुख्य लाइन भराई उपकरण के रूप में सर्वो पिस्टन तरल भराई मशीन का उपयोग करती है, फिर नमूना बोतलों के अनुसार स्वचालित स्क्रू कैपिंग मशीन और गोल/चौकोर बोतल लेबलिंग मशीन कॉन्फ़िगर करें।
- नियोजित भराई तापमान पर शहद में आपूर्ति ताप संरक्षण, सामग्री कटऑफ स्ट्रिंगिंग या टपकन समस्या होती है, और वास्तविक सामग्री परीक्षण भराई द्वारा देखी गई है।
- इंसुलेटेड हॉपर और जैकेट वाली सामग्री बाल्टी आपूर्ति अंत में सामग्री की स्थिति बनाए रखने के लिए उपयोग की जाती है; ड्रिप-प्रूफ, स्ट्रिंगिंग-रोधी भराई नोज़ल भराई के अंतिम चरण को संभालता है।
- क्या उपयोग करना है, ताप संरक्षण विधि, सफाई और भराई नोज़ल संरचना शहद के नमूने और साइट प्रक्रिया द्वारा निर्धारित की जाती है।
- जब शहद के वास्तविक सामग्री परीक्षण भराई में ताप संरक्षण या स्ट्रिंगिंग उपचार की आवश्यकता नहीं दिखती है, तो इन घटकों को निश्चित कॉन्फ़िगरेशन के रूप में सूचीबद्ध न करें।
- पहले सर्वो पिस्टन तरल भराई मशीन से वास्तविक सामग्री परीक्षण करें, फिर रिकॉर्ड के अनुसार ताप संरक्षण आपूर्ति और भराई नोज़ल घटकों का चयन करें।
- ढक्कन के अंदर पहले से ही कांच या PET बोतल के मुंह से मेल खाने वाला एल्यूमीनियम फॉयल लाइनर होता है, और स्क्रू कैपिंग के बाद यह स्थिर रूप से मुंह के किनारे पर दब सकता है।
- इनलाइन इंडक्शन फॉयल सीलिंग मशीन को स्क्रू कैपिंग के बाद, लेबलिंग से पहले जोड़ा जा सकता है, ताकि संगत लाइनर पर आंतरिक सील परीक्षण किया जा सके।
- कंटेनर सामग्री, मुंह का व्यास, लाइनर संरचना, ढक्कन बंद स्थिति और कन्वेयर पास की स्थिति एक साथ जांची जानी चाहिए।
- जब ढक्कन के अंदर एल्यूमीनियम फॉयल लाइनर नहीं होता है, या ढक्कन लाइनर को बोतल के मुंह से नहीं चिपका सकता है, तो इंडक्शन इनर सील का उपयोग न करें।
- इनलाइन इंडक्शन फॉयल सीलिंग मशीन केवल ढक्कन लाइनर शाखा के रूप में कार्य करती है; मुख्य मशीन और आगे-पीछे की स्थिति पूरे सेट के ढक्कन-लाइनर नमूनों द्वारा निर्धारित की जाती है।
संबंधित उपकरण / उपभोग्य सामग्री
पिस्टन स्ट्रोक से तरल या पेस्ट की मात्रा मापता है। सिलेंडर, वाल्व, नोजल और हेड चुनने से पहले असली उत्पाद की श्यानता, कण, झाग, लड़ी बनना, टपकना और सफाई जाँचें।
कांच और PET बोतलों के लिए अलग-अलग बोतल मुंह के धागे, ढक्कन की स्थिति, कसने की स्थिति और बोतल शरीर की पकड़ की जांच करें; यदि आवश्यक हो तो परिवर्तन घटकों को बनाए रखें।
गोल, चौकोर या चौड़े मुंह वाली बोतलों के लिए अलग-अलग परीक्षण लेबलिंग करें, लेबल आयाम, चिपकने वाली सतह, बोतल शरीर के सीम और कन्वेयर स्थिति की जांच करें।
जब कोडिंग सामग्री, वजन निर्णय और असामान्य उत्पादों के निपटान के नियम हों, तो ट्रिगर स्थिति, बोतल अंतराल और कन्वेयर कनेक्शन की जांच करें।
मुख्य प्रक्रिया
शहद के प्रवाह और धागा खींचने को रिकॉर्ड करें, बोतल मुंह और शरीर को मापें, और नमूना बोतलों पर भरने के स्तर, लेबल सतह और बैच नंबर स्थान को चिह्नित करें।
सर्वो पिस्टन तरल भराई मशीन को नियोजित तापमान पर परीक्षण भराई से गुजरना चाहिए, सामग्री आपूर्ति, सामग्री कट-ऑफ, धागा खींचना, टपकन और सफाई का निरीक्षण करना चाहिए।
कांच और PET बोतलों के लिए अलग-अलग बोतल मुंह के धागे, ढक्कन की स्थिति, कसने की स्थिति और बोतल शरीर की पकड़ की जांच करें; यदि आवश्यक हो तो परिवर्तन घटकों को बनाए रखें।
गोल, चौकोर या चौड़े मुंह वाली बोतलों के लिए अलग-अलग परीक्षण लेबलिंग करें, लेबल आयाम, चिपकने वाली सतह, बोतल शरीर के सीम और कन्वेयर स्थिति की जांच करें।
जब कोडिंग सामग्री, वजन निर्णय और असामान्य उत्पादों के निपटान के नियम हों, तो ट्रिगर स्थिति, बोतल अंतराल और कन्वेयर कनेक्शन की जांच करें।
बुनियादी जानकारी का उपयोग पहले भरने वाले नोजल, स्क्रू कैपिंग हेड और लेबलिंग स्थिति की जांच के लिए किया जाता है; क्रिस्टलीकरण, धागा खींचना और आंतरिक सील की स्थिति वास्तविक सामग्री के माध्यम से पूरी की जानी चाहिए।
नमूना विवरण
इन स्थितियों का उपयोग सामग्री आपूर्ति, भरने वाले नोजल और सामग्री कट-ऑफ का परीक्षण करने के लिए किया जाता है, और यह निर्धारित करने के लिए कि गर्म रखने वाला हॉपर या ड्रिप-रोधी घटकों की आवश्यकता है या नहीं।
वास्तविक शहद प्रदान करें, और नियोजित भरने के तापमान, क्रिस्टलीकरण, धागा खींचना, कण, भरने की मात्रा और सफाई आवश्यकताओं का उल्लेख करें।नमूना बोतलों का उपयोग भरने वाले नोजल की स्थिति, बोतल शरीर की पकड़, कन्वेयर मार्गदर्शन और लेबलिंग स्थिति की जांच के लिए किया जाता है; कई विनिर्देशों को अलग से क्रमांकित किया जाना चाहिए।
कांच, PET या चौड़े मुंह वाली बोतलों के वास्तविक नमूने जमा करें, और बोतल मुंह, बोतल की ऊंचाई, बोतल शरीर की उपस्थिति और लक्षित तरल स्तर को चिह्नित करें।ढक्कन के नमूने का उपयोग ढक्कन लगाने, स्थिति और कसने की क्रिया निर्धारित करने के लिए किया जाता है, और यह भी निर्धारित करने के लिए कि ढक्कन के अंदर एल्यूमीनियम पन्नी पैड शाखा मौजूद है या नहीं।
प्रत्येक बोतल प्रकार के लिए संगत स्क्रू ढक्कन, आंतरिक स्टॉपर या अन्य ढक्कन घटक प्रदान करें, और सामग्री आपूर्ति दिशा का उल्लेख करें।लेबल सामग्री और बोतल शरीर की उपस्थिति एक साथ लेबलिंग विधि निर्धारित करते हैं; सीम, हैंडल या टपकन क्षेत्रों से पहले ही बचा जाना चाहिए।
आधिकारिक लेबल, बैकिंग पेपर और आयाम जमा करें, और नमूना बोतलों पर एक तरफा, दो तरफा या परिधि लेबलिंग क्षेत्रों को चिह्नित करें।इस जानकारी का उपयोग सामग्री आपूर्ति, भराई, स्क्रू कैपिंग, लेबलिंग और बफर की व्यवस्था करने और परिवर्तन और सफाई संगठन की जांच के लिए किया जाता है।
प्रत्येक बैच के लिए शहद की स्थिति, सामान्य बोतल ढक्कन विनिर्देश, लक्षित उत्पादन गति और परिवर्तन क्रम सूचीबद्ध करें।लेआउट जानकारी का उपयोग ऑपरेटिंग सतह, रखरखाव मार्ग, कन्वेयर लंबाई और स्टेशन इंटरफेस की जांच के लिए किया जाता है, ताकि प्रक्रिया में बार-बार समायोजन से बचा जा सके।
उपकरण क्षेत्र के आयाम, उपयोगिताएं, बोतल प्रवेश/निकास दिशा और बाद के चरण की कोडिंग या निरीक्षण आवश्यकताएं प्रदान करें।पहले भराई, स्क्रू कैपिंग, लेबलिंग और वैकल्पिक आंतरिक सील प्रक्रियाओं को विभाजित करें, फिर सामग्री परीक्षण और परिवर्तन के लिए आवश्यक पूरे सेट के नमूने पूरे करें।
यदि वास्तविक नमूने अभी तक पूरे नहीं हैं, तो पहले तस्वीरें, आयाम, शहद की स्थिति, लेबल चित्र और बोतलबंद प्रक्रिया प्रदान करें।सामान्य चयन गलतियां
वास्तविक सामग्री के साथ परीक्षण भराई करें, तापमान की स्थिति, सामग्री कट-ऑफ, टपकन और सफाई रिकॉर्ड करें, फिर हीटिंग और भरने वाले नोजल घटकों पर निर्णय लें।
शहद की बोतल, संगत ढक्कन और आधिकारिक लेबल को विनिर्देशों के अनुसार पूरे सेट के रूप में क्रमांकित करें, और एक पूर्ण उत्पाद बोतल पर भराई, स्क्रू कैपिंग और परीक्षण लेबलिंग पूरी करें।
परीक्षण भराई के दौरान शुरुआत, सामग्री कट-ऑफ और बोतल हटाने की प्रक्रिया का लगातार निरीक्षण करें, फिर निर्धारित करें कि ड्रिप-रोधी और धागा-रोधी भरने वाले नोजल की आवश्यकता है या नहीं।
कांच और PET बोतलों के लिए अलग-अलग परीक्षण स्क्रू कैपिंग करें, स्क्रू कैपिंग हेड, पकड़ और परिवर्तन की स्थिति रिकॉर्ड करें, और तैयार नमूना बोतलें सुरक्षित रखें।
जब आंतरिक सील की आवश्यकता हो, तो बोतल, ढक्कन और पैड के पूरे सेट के नमूने जमा करें, पहले कंटेनर सामग्री और ढक्कन की स्थिति की जांच करें, फिर इंडक्शन स्टेशन का परीक्षण करें।
भराई और स्क्रू कैपिंग के बाद नमूना बोतलों पर लेबलिंग और ट्रेसेबिलिटी क्षेत्रों को चिह्नित करें, फिर लेबलिंग हेड, ट्रिगर और निरीक्षण स्टेशन निर्धारित करें।
तकनीकी विवरण देखें
शहद के तापमान, बोतल प्रकार और ढक्कन-लेबल से शुरू करें
शहद की बोतल लाइन को सामग्री प्रवाह, कांच या PET बोतल, ढक्कन प्रकार और लेबल सतह पर एक साथ विचार करना चाहिए। पहले पूरे सेट के नमूनों से भराई, स्क्रू कैपिंग और लेबलिंग की पुष्टि करें, फिर ताप संरक्षण, सामग्री कटऑफ और इंडक्शन इनर सील पर चर्चा करें।
शहद मुख्य लाइन सर्वो पिस्टन भराई का उपयोग करती है
शहद भराई मुख्य रूप से सर्वो पिस्टन तरल भराई मशीन से की जाती है; वास्तविक अनुकूलता की पुष्टि नियोजित तापमान पर शहद के परीक्षण भराई से होती है। स्क्रू कैपिंग और लेबलिंग क्रमशः ढक्कन और लेबल के वास्तविक नमूनों के अनुसार कॉन्फ़िगर की जाती हैं।
भराई, स्क्रू कैपिंग और लेबलिंग मूल प्रक्रिया बनाते हैं
शहद आपूर्ति से पिस्टन भराई स्टेशन में प्रवेश करता है, फिर स्वचालित स्क्रू कैपिंग मशीन द्वारा संगत थ्रेडेड ढक्कन संभाले जाते हैं, और फिर गोल/चौकोर बोतल लेबलिंग मशीन बोतल के आकार के अनुसार स्थिति निर्धारित करके लेबल लगाती है। हर चरण में तैयार नमूना बोतलें सुरक्षित रखें।
ताप संरक्षण और स्ट्रिंगिंग रोकथाम परीक्षण सामग्री परिणामों से प्रेरित होते हैं
इंसुलेटेड हॉपर, जैकेट वाली सामग्री बाल्टी और ड्रिप-प्रूफ, स्ट्रिंगिंग-रोधी भराई नोज़ल अतिरिक्त घटक हैं। केवल जब शहद नियोजित तापमान पर आपूर्ति, कटऑफ या टपकन समस्या दिखाता है, तो संबंधित संरचना निर्धारित की जाती है।
इंडक्शन इनर सील के लिए ढक्कन के अंदर संगत लाइनर आवश्यक है
जब ढक्कन के अंदर एल्यूमीनियम फॉयल लाइनर हो और कसने के बाद बोतल के मुंह से चिपक जाए, तो इनलाइन इंडक्शन फॉयल सीलिंग मशीन जोड़ी जा सकती है। बिना लाइनर वाले साधारण ढक्कन इंडक्शन उपकरण से आंतरिक सील नहीं बना सकते।
पूरे सेट के नमूने तीन प्रकार के टूलिंग निर्धारित करते हैं
शहद, बोतल, ढक्कन और लेबल को विनिर्देशों के अनुसार संयोजित किया जाना चाहिए। भराई नोज़ल बोतल के मुंह और सामग्री पर निर्भर करता है, स्क्रू कैपिंग हेड थ्रेडेड ढक्कन पर, और लेबल स्थिति बोतल के आकार और लेबल आकार पर।
भराई परीक्षण प्रवाह और सामग्री कटऑफ रिकॉर्ड करता है
सर्वो पिस्टन तरल भराई मशीन से परीक्षण भराई करते समय, शहद का तापमान, आपूर्ति, स्ट्रिंगिंग, टपकन, बोतल के मुंह की सफाई और सफाई की स्थिति दर्ज करें, फिर अतिरिक्त घटकों का निर्धारण करें।
स्क्रू कैपिंग स्टेशन कांच और PET बोतलों को अलग-अलग सत्यापित करता है
स्वचालित स्क्रू कैपिंग मशीन को बोतल के मुंह के धागे, ढक्कन प्रकार और बोतल बॉडी क्लैम्पिंग के लिए परीक्षण करना चाहिए। कांच और PET बोतलों की ताकत अलग-अलग होती है; स्क्रू कैपिंग नमूने और परिवर्तन रिकॉर्ड अलग से सहेजें।
लेबलिंग तैयार बोतल की प्रदर्शन सतह के चारों ओर स्थित होती है
गोल, चौकोर और चौड़े मुंह वाली बोतलों की लेबल सतह अलग-अलग होती है। लेबल आकार, बैकिंग पेपर, बोतल बॉडी सीम और शहद के निशान क्षेत्र स्पष्ट होने के बाद, लेबलिंग हेड और कन्वेयर गाइड सेट करें।
बाद के कार्य ट्रेसेबिलिटी और निरीक्षण नियमों पर निर्भर करते हैं
बैच कोडिंग या वजन जांच केवल तभी जोड़ी जाती है जब सामग्री, अनुमत सीमा, ट्रिगर स्थिति और असामान्य उत्पादों को संभालने की विधि स्पष्ट हो, और स्थिर भराई-स्क्रू कैपिंग-लेबलिंग प्रक्रिया से जुड़ी हो।
सामान्य प्रश्न
शहद का नमूना अभी तक नहीं भेजा गया है, क्या हम पहले उपकरण संयोजन का आकलन कर सकते हैं?
कृपया पहले नियोजित तापमान पर शहद की स्थिति की तस्वीरें, बोतल के ढक्कन और लेबल के आयाम, और प्रक्रिया प्रवाह प्रदान करें। क्या हीटिंग, सामग्री कट-ऑफ घटक, या इंडक्शन इनर सील की आवश्यकता है, यह अभी भी वास्तविक सामग्री परीक्षण की प्रतीक्षा करता है।
बोतलबंद योजना की पुष्टि के लिए कौन से नमूने तैयार करने होंगे?
कृपया शहद, कांच या PET बोतलें, संगत ढक्कन, लेबल, और वैकल्पिक एल्यूमीनियम पन्नी पैड प्रदान करें, और भरने की मात्रा, भरने का तापमान, उत्पादन गति, परिवर्तन और स्थल का उल्लेख करें।
उत्पादन गति किस उपकरण व्यवस्था को प्रभावित करेगी?
इसमें भरने वाले नोजल की संख्या, सामग्री आपूर्ति, स्क्रू कैपिंग, लेबलिंग, बफर, और बाद के चरण की जांच शामिल होगी। कई बोतल प्रकारों के परिवर्तन और शहद की सफाई का समय भी उत्पादन योजना में शामिल किया जाना चाहिए।
शहद को वास्तविक तापमान पर परीक्षण क्यों भरना चाहिए?
तापमान परिवर्तन शहद के प्रवाह, धागा खींचने और सामग्री कट-ऑफ व्यवहार को बदल देगा। परीक्षण भराई का उपयोग सामग्री आपूर्ति स्थितियों का आकलन करने और यह निर्धारित करने के लिए किया जाता है कि क्या गर्म रखने वाला हॉपर और ड्रिप-रोधी भरने वाला नोजल जोड़ने की आवश्यकता है।
ढक्कन और आंतरिक सील की स्थिति कैसे सत्यापित करें?
पहले स्क्रू कैपिंग के बाद ढक्कन की स्थिति की जांच करें, फिर सहमत विधि के अनुसार रिसाव के संकेतों का निरीक्षण करें। जब इंडक्शन इनर सील की आवश्यकता हो, तो बोतल, ढक्कन और एल्यूमीनियम पन्नी पैड के साथ पूरे सेट का परीक्षण करें।
किस स्थिति में निरंतर बोतलबंद लाइन अपनाई जाए?
जब भराई, स्क्रू कैपिंग, लेबलिंग और बाद के चरण की जांच स्थिर हो जाती है, प्रत्येक स्टेशन की गति समन्वित हो सकती है, और स्थल कन्वेयर बफर की अनुमति देता है, तब निरंतर लाइन की योजना बनाएं।