Temat rozwiązania
Od worka antywilgociowego do kartonu: zgrzewanie, opcjonalna próżnia i pakowanie z identyfikowalnością
Porównanie automatycznego pakowania elementów elektronicznych w gotowe worki, ciągłego zgrzewania wcześniej zapakowanych worków i opcjonalnego pakowania próżniowego; wyjaśnienie ko
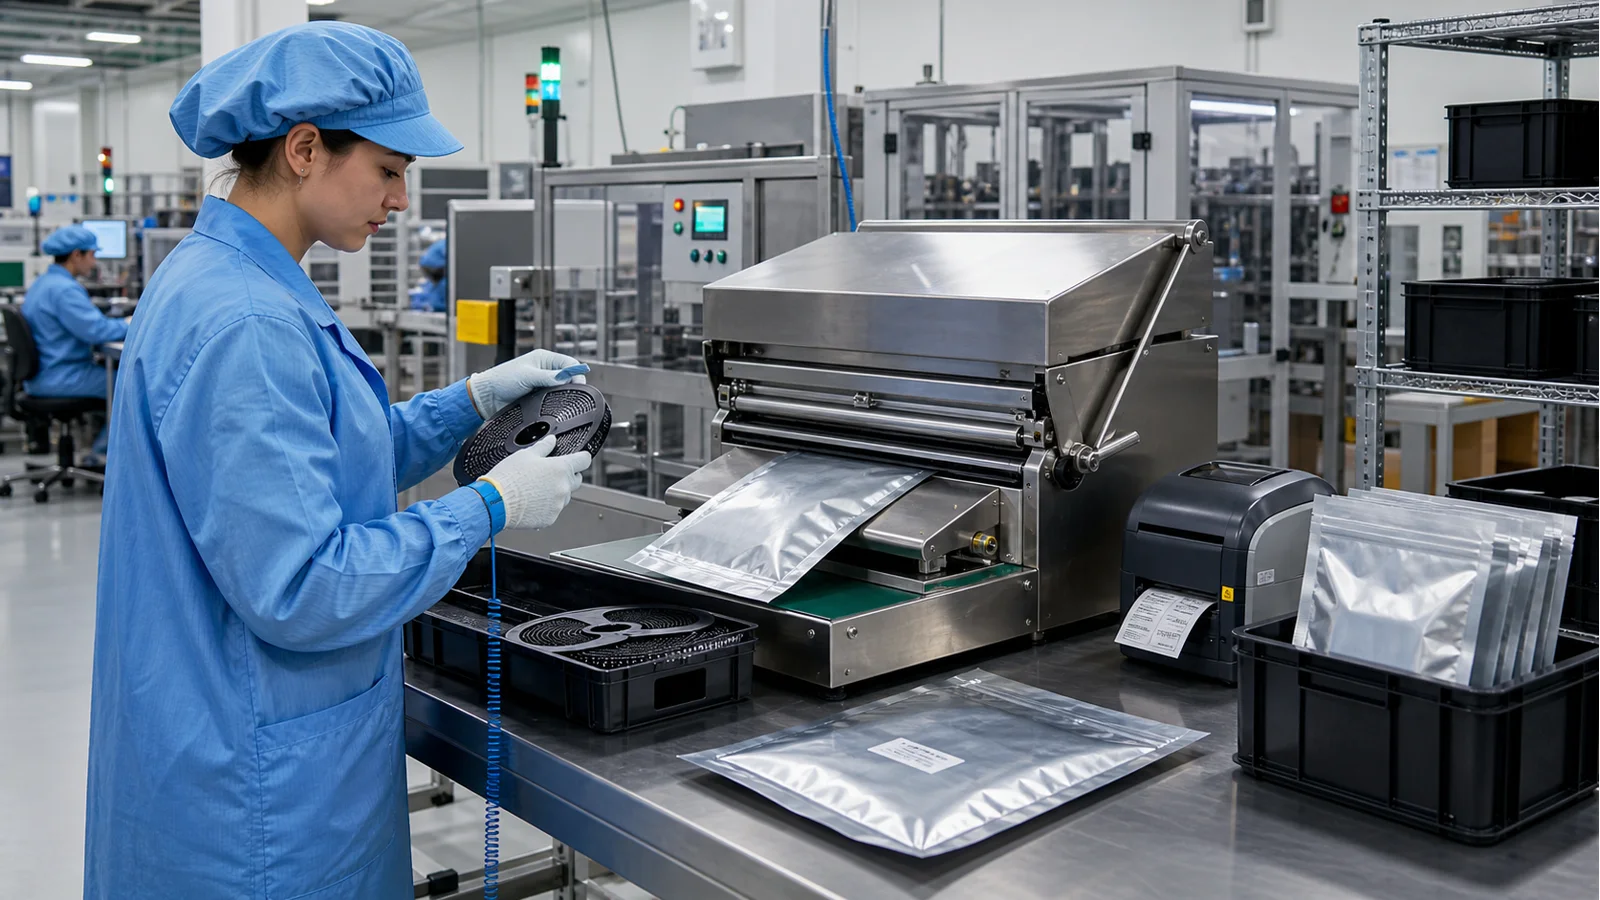
- Materiał worka antywilgociowego, sposób umieszczania elementów i decyzja o próżni określają opakowanie wewnętrzne. Automatyczne pakowanie w gotowe worki i ciągłe zgrzewanie wcześniej zapakowanych worków mają różne zastosowania. Po zatwierdzeniu worka wewnętrznego ustawia się datę, etykiety i zewnętrzne pakowanie po ręcznym umieszczeniu w kartonach.
Przygotowane podsumowanie rozwiązania
- Worki przeciwwilgociowe komponentów elektronicznych: najpierw wybierz urządzenie według metody pakowania. Przy ręcznym napełnianiu można użyć ciągłej zgrzewarki do worków; przy potrzebie automatycznego pobierania i otwierania rozważ masz...
- Próżnia jest oddzielnym procesem pakowania; gdy jest wyraźnie wymagana, użyj ciągłej, przepływowej zgrzewarki próżniowej. Zwykłe urządzenia do zgrzewania cieplnego nie zastępują walidacji ścieżki próżniowej.
- Po przejściu testów pakowania worków wewnętrznych, skonfiguruj stanowiska daty, etykiet i kartonów zewnętrznych. Workowane komponenty są najpierw ręcznie pakowane do pudełek, a następnie obsługiwane przez linię do zamykania kartonów i et...
Route comparison
- Komponenty i akcesoria są już ręcznie umieszczone w workach przeciwwilgociowych; potrzebne jest tylko ciągłe zgrzewanie otworu worka.
- Już napełnione worki mogą być bezpośrednio poddane ciągłemu zgrzewaniu; urządzenie koncentruje się na przejściu otworu worka, krawędzi zgrzewu i transporcie.
- Umieszczanie komponentów i przygotowanie otworu worka wykonuje wcześniejsza operacja ręczna; urządzenie nie wykonuje automatycznego pobierania ani otwierania worków.
- Gdy projekt wymaga automatycznego pobierania, otwierania worków i umieszczania komponentów, najpierw oceń automatyczną ścieżkę z workami prefabrykowanymi i granice podawania.
- Użyj ciągłej zgrzewarki do worków i potwierdź kierunek otworu worka oraz warunki zgrzewania na próbkach worków z komponentami.
- Typ worka i proces są stosunkowo stabilne, a planowane jest automatyczne pobieranie, otwieranie i zgrzewanie.
- Urządzenia do worków prefabrykowanych mogą tworzyć ciągłe stanowiska wokół magazynu worków, pobierania, otwierania, opcjonalnego interfejsu napełniania i zgrzewania.
- Kształt komponentów, wkładki wewnętrzne i wymagania ochrony elektrostatycznej muszą być sprawdzone; nie można zakładać, że uniwersalny mechanizm napełniania automatycznie poda komponenty.
- Gdy specyfikacje komponentów często się zmieniają i nadal wymagane jest ręczne precyzyjne układanie, można najpierw zachować ręczne napełnianie worków i ciągłe zgrzewanie.
- Oceń serię maszyn do napełniania i zgrzewania worków prefabrykowanych z jedną lub trzema stacjami; sposób umieszczania komponentów jest potwierdzany osobno dla projektu.
- Projekty z zdefiniowanym procesem pakowania próżniowego, które mogą dostarczyć kompletne próbki komponentów, wkładek wewnętrznych i worków próżniowych.
- Ciągła, przepływowa zgrzewarka próżniowa traktuje odsysanie i zgrzewanie jako oddzielne procesy, co ułatwia testy próbek zgodnie z procesem próżniowym.
- Tolerancja komponentów, kurczenie się worka, przemieszczanie akcesoriów i stan krawędzi zgrzewu muszą być uwzględnione w testach; nie można wnioskować z nazwy materiału worka.
- Gdy standard pakowania nie wymaga próżni, najpierw zweryfikuj zwykłą ścieżkę zgrzewania cieplnego.
- Gdy pakowanie wyraźnie wymaga próżni, użyj ciągłej, przepływowej zgrzewarki próżniowej do walidacji komponentów i materiału worka.
Powiązane urządzenia / materiały eksploatacyjne
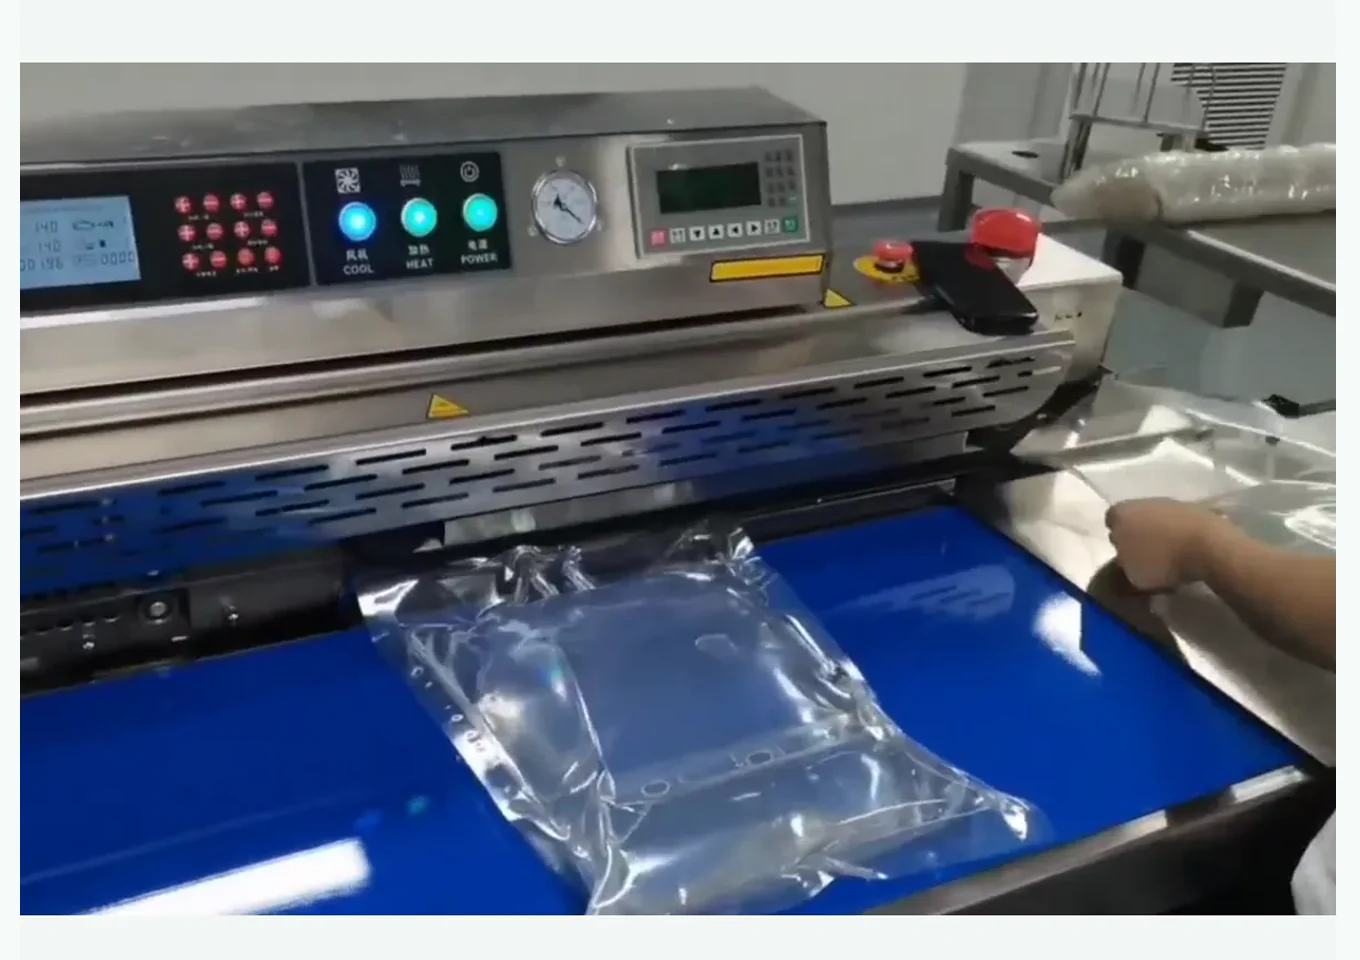 Ciągła maszyna do próżniowego zgrzewania worków
 jest przeznaczona do produktów już zapakowanych w worki, które są kolejno podawane przez stanowiska transportu i próżniowego zgrzewania. Barierowość worka, czystość wlot...
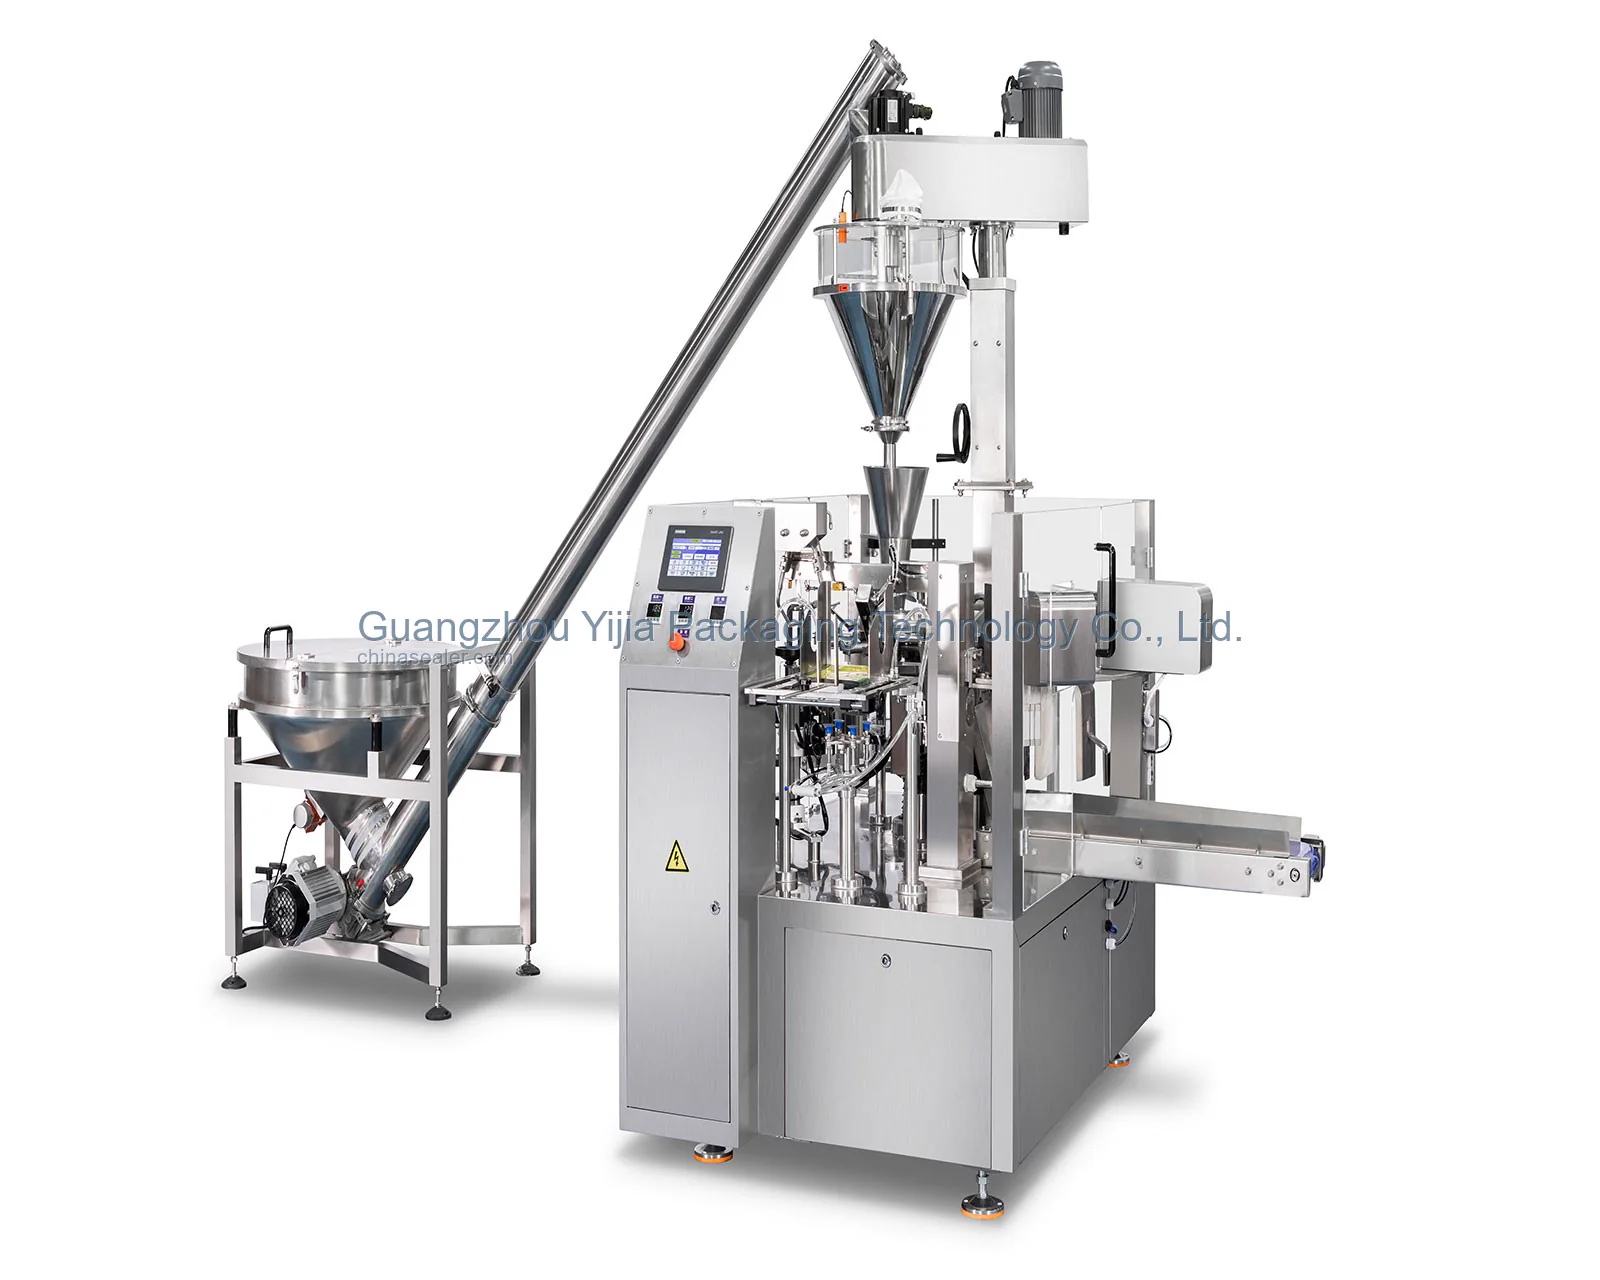 Seria jednokanałowych/trójstacyjnych maszyn do napełniania i zgrzewania toreb gotowych
Zwykłe zgrzewanie worków wewnętrznych; Sposób podawania worków w dwóch typach urządzeń jest różny; najpierw ustal kroki umieszcza...
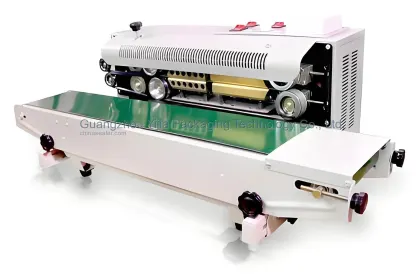 Ciągła zgrzewarka do worków
Zwykłe zgrzewanie worków wewnętrznych; Sposób podawania worków w dwóch typach urządzeń jest różny; najpierw ustal kroki umieszczania komponentów, a następnie dopasuj główną zgrzewarkę i te...
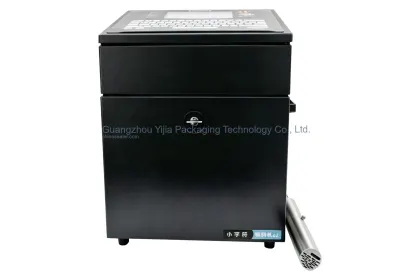 Kodarka daty i partii
Oznaczenia identyfikacyjne i zewnętrzne pakowanie; Workowane komponenty są najpierw ręcznie umieszczane w kartonach, a linia do zamykania kartonów i etykietowania kartonów zewnętrznych odbiera k...
Proces główny
Najpierw złóż kompletne próbki z komponentów elektronicznych, akcesoriów i worków przeciwwilgociowych z produkcji seryjnej, sprawdzając kierunek otworu worka, warstwę zgrzewalną i dostępną krawędź zgrzewu.
Gdy worki są już ręcznie napełnione, użyj ciągłej zgrzewarki do worków; gdy potrzebne jest automatyczne pobieranie i otwieranie, rozważ serię maszyn do napełniania i zgrzewania worków prefabrykowanych.
Tylko gdy proces pakowania wyraźnie wymaga próżni, należy przejść na ciągłą, przepływową zgrzewarkę próżniową do testów materiału worka i komponentów.
Po zatwierdzeniu worków wewnętrznych, oznaczenia są wykonywane przez koder daty partii lub urządzenie etykietujące; po ręcznym pakowaniu do pudełek, kartony trafiają na linię do zamykania i etykietowania zewnętrznego.
Kształt komponentów, ostre krawędzie, sposób ochrony elektrostatycznej i układ w worku zmieniają stan pakowania i zgrzewania; należy dostarczyć próbki zbliżone do stanu wysyłki.
Zgrzewanie worków wewnętrznych, ręczne pakowanie do pudełek i zewnętrzne pakowanie to trzy ciągłe segmenty. Dla każdego segmentu najpierw określ stan przekazania, a następnie ustal odpowiedniość numerów partii i etykiet.
Dane próbek
Kształt komponentów, wkładki wewnętrzne i układ w worku wpływają na to, czy kanał otworu worka i krawędź zgrzewu nie zostaną zanieczyszczone ciałami obcymi.
Dostarcz rzeczywiste próbki komponentów, wkładek wewnętrznych i akcesoriów suszących oraz pokaż planowany kierunek pakowaniaWarstwa zgrzewalna, zakładki, wymiary i szerokość zgrzewu materiału worka służą do ustalenia warunków zwykłego zgrzewania lub testów próżniowych.
Przedstaw próbki worków przeciwwilgociowych z produkcji seryjnej i opis materiału, zaznacz otwór worka i dostępny obszar zgrzewaniaRęczne napełnianie worków i automatyczne pobieranie odpowiadają różnym maszynom; pakowanie próżniowe wymaga oddzielnego procesu odsysania.
Wyjaśnij, jak komponenty są umieszczane w workach, czy wymagana jest próżnia i planowane tempo produkcjiInformacje identyfikacyjne worków wewnętrznych i kartonów zewnętrznych muszą mieć zasady odpowiedniości; pozycje drukowania i etykietowania powinny unikać obszarów zgrzewania i tarcia.
Dostarcz numer partii worków wewnętrznych, treść etykiet, układ etykiet kartonów zewnętrznych oraz wymagania dotyczące skanowania lub kontroli wzrokowejStanowisko kartonów zewnętrznych zaczyna się po ręcznym pakowaniu do pudełek; potrzebne są wymiary kartonów, kierunek zamykania i warunki wejścia/wyjścia kartonów.
Przedstaw próbki kartonów wypełnionych workowanymi komponentami, układ miejsca i sposób przekazywania między operacjamiTypowe błędy doboru
Worki z folii aluminiowej kompozytowej, worki ekranujące i inne worki przeciwwilgociowe mają różne warstwy zgrzewalne i obróbkę powierzchni, dlatego należy przeprowadzić próbne zgrzewanie na próbkach z produkcji seryjnej.
Zwykłe ciągłe zgrzewanie cieplne, automatyczne zgrzewanie worków prefabrykowanych i zgrzewanie próżniowe odpowiadają różnym metodom pracy; wymagania próżniowe należy określić przed wyborem maszyny.
Linia do zamykania kartonów i etykietowania kartonów zewnętrznych odbiera kartony po ręcznym pakowaniu do pudełek; należy jasno określić ręczne przekazanie między zgrzewaniem worków wewnętrznych a obróbką kartonów zewnętrznych.
Gotowe worki i worki wymagające automatycznego pobierania i otwierania używają różnych maszyn; walidacja zmiany worków powinna być przeprowadzona osobno.
Numer partii, etykiety worków wewnętrznych i etykiety kartonów zewnętrznych pełnią różne poziomy identyfikowalności; najpierw należy ustalić odpowiedniość treści, a następnie ustawić pozycje urządzeń.
Zobacz szczegóły techniczne
Segmentowe potwierdzanie od worka wewnętrznego do kartonu zewnętrznego
Pakowanie przeciwwilgociowe komponentów elektronicznych powinno być wybierane segmentowo: operacje na workach wewnętrznych, wymagania próżniowe, oznaczenia identyfikacyjne i obróbka kartonów zewnętrznych; nie można uogólniać całego procesu jako jednej „maszyny pakującej”.
Najpierw rozróżnij sposób pakowania i proces próżniowy
Gdy komponenty są już ręcznie umieszczone w workach, ciągła zgrzewarka do worków zajmuje się zgrzewaniem otworu worka. Gdy potrzebne jest automatyczne pobieranie i otwieranie worków, należy rozważyć maszynę do napełniania i zgrzewania worków prefabrykowanych. Jeśli proces pakowania wymaga próżni, należy przejść na ciągłą, przepływową zgrzewarkę próżniową.
Ręcznie pakowane worki zgrzewane w sposób ciągły
Ciągła zgrzewarka do worków przyjmuje przygotowane, zapakowane produkty. Próbka powinna zawierać rzeczywiste elementy i akcesoria, aby obserwować przejście otworu worka, warstwę termozgrzewalną, zakładkę i obszar zgrzewu. Pakowanie elementów i ich układanie nadal wykonuje wcześniejsza praca ręczna.
W przypadku gotowych worków najpierw potwierdź granice umieszczania elementów
Seria zgrzewarek do gotowych worków z jednym lub trzema stanowiskami jest odpowiednia dla linii wymagających pobierania worków, otwierania i zgrzewania. Sposób umieszczania elementów elektronicznych w worku należy osobno potwierdzić na podstawie kształtu, wkładki i ochrony elektrostatycznej; nie można bezpośrednio stosować metod napełniania cieczy lub proszku.
Pakowanie próżniowe wymaga weryfikacji za pomocą specjalistycznego sprzętu
Próżniowe pakowanie wymaga użycia ciągłej, przepływowej zgrzewarki próżniowej do worków oraz testów z rzeczywistymi elementami, wkładkami i materiałem worka. Należy obserwować kurczenie się worka, przemieszczanie elementów, stan akcesoriów i krawędzie zgrzewu, a następnie przeprowadzić odpowiedni odbiór zgodnie z normami pakowania.
Struktura materiału worka i układ elementów wymagają wspólnych prób
Worki antywilgociowe do produkcji masowej należy próbnie zgrzewać z rzeczywistymi elementami. Warstwa termozgrzewalna materiału worka, zakładka otworu, obszar zadruku i dostępna szerokość zgrzewu wspólnie ograniczają przepustowość urządzenia i ustawienia procesu.
Standardowe zgrzewanie i urządzenia próżniowe wybierane są osobno
Standardowa trasa wybiera między ciągłą zgrzewarką do worków a zgrzewarką do gotowych worków. Decyzja o próżni jest potwierdzana osobno; jeśli jest wyraźnie wymagana, należy zastosować ciągłą, przepływową zgrzewarkę próżniową do worków.
Oznaczenie worka wewnętrznego najpierw ustanawia relację identyfikowalności
Kodowanie daty i partii lub urządzenia etykietujące są ustawiane zgodnie z powierzchnią worka wewnętrznego i treścią identyfikowalności. Miejsce oznaczenia musi unikać krawędzi zgrzewu, obszarów składania i powierzchni narażonych na tarcie podczas transportu oraz musi być powiązane z etykietą kartonu pod względem partii.
Urządzenia do kartonów rozpoczynają pracę po ręcznym pakowaniu
Prawidłowo zgrzane, zapakowane elementy są ręcznie umieszczane w kartonach, a następnie trafiają do linii zamykania kartonów i etykietowania zewnętrznego. Linia zajmuje się zamykaniem kartonów i etykietami zewnętrznymi; pakowanie do kartonów nadal wykonuje się ręcznie.
Częste pytania
Czy worek przeciwwilgociowy musi mieć strukturę kompozytową z folii aluminiowej?
Materiał worki musi być określony wspólnie przez ochronę komponentów, warunki przechowywania i transportu oraz walidację opakowania. Worki z folii aluminiowej kompozytowej, worki ekranujące lub inne struktury powinny być testowane pod kątem zgrzewania na próbkach z produkcji seryjnej.
Jakie urządzenie wybrać, gdy pakowanie wymaga próżni?
Należy użyć ciągłej, przepływowej zgrzewarki próżniowej do worków, i najpierw potwierdzić, że komponenty, akcesoria i materiał worka mogą być pakowane zgodnie z ustalonym procesem próżniowym. Zwykła ścieżka zgrzewania cieplnego nie zastępuje tego testu.
Jak zorganizować zgrzewanie worków wewnętrznych przy wielu specyfikacjach i małych partiach?
Po ręcznym napełnieniu worków można użyć ciągłej zgrzewarki do worków, co ułatwia testowanie różnych próbek worków. Gdy potrzebne jest automatyczne pobieranie worków, otwieranie i zgrzewanie, należy rozważyć maszynę do napełniania i zgrzewania worków prefabrykowanych.
Co zrobić z workowanymi komponentami po umieszczeniu w kartonie zewnętrznym?
Po zatwierdzeniu worków wewnętrznych, są one ręcznie umieszczane w kartonach, a następnie używana jest linia do zamykania kartonów i etykietowania kartonów zewnętrznych. Automatyczne pakowanie do pudełek nie wchodzi w skład tego zestawu urządzeń.
Co sprawdzić najpierw, gdy wyniki zgrzewania worków wewnętrznych są niestabilne?
Najpierw sprawdź warstwę zgrzewalną materiału worka, równość krawędzi zgrzewu, czy komponenty lub akcesoria nie są wciśnięte w otwór worka, a następnie przetestuj zgodnie z uzgodnioną metodą pakowania. Warunki procesu uzyskuje się z rzeczywistych próbek worków.
Jakie dane należy dostarczyć, aby określić cały proces pakowania?
Proszę przygotować komponenty i wkładki wewnętrzne, worki przeciwwilgociowe, metodę pakowania, wymagania próżniowe, tempo produkcji, zasady oznaczania wewnętrznego i zewnętrznego oraz próbki kartonów po ręcznym pakowaniu do pudełek.