Tema da solução
Linha automática de montagem de tampas plásticas de duas peças: alimentação, prensagem e inspeção
Linha com dois alimentadores, montagem e prensagem rotativa, inspeção de peça ausente/invertida e aplicação opcional da tampa acabada.
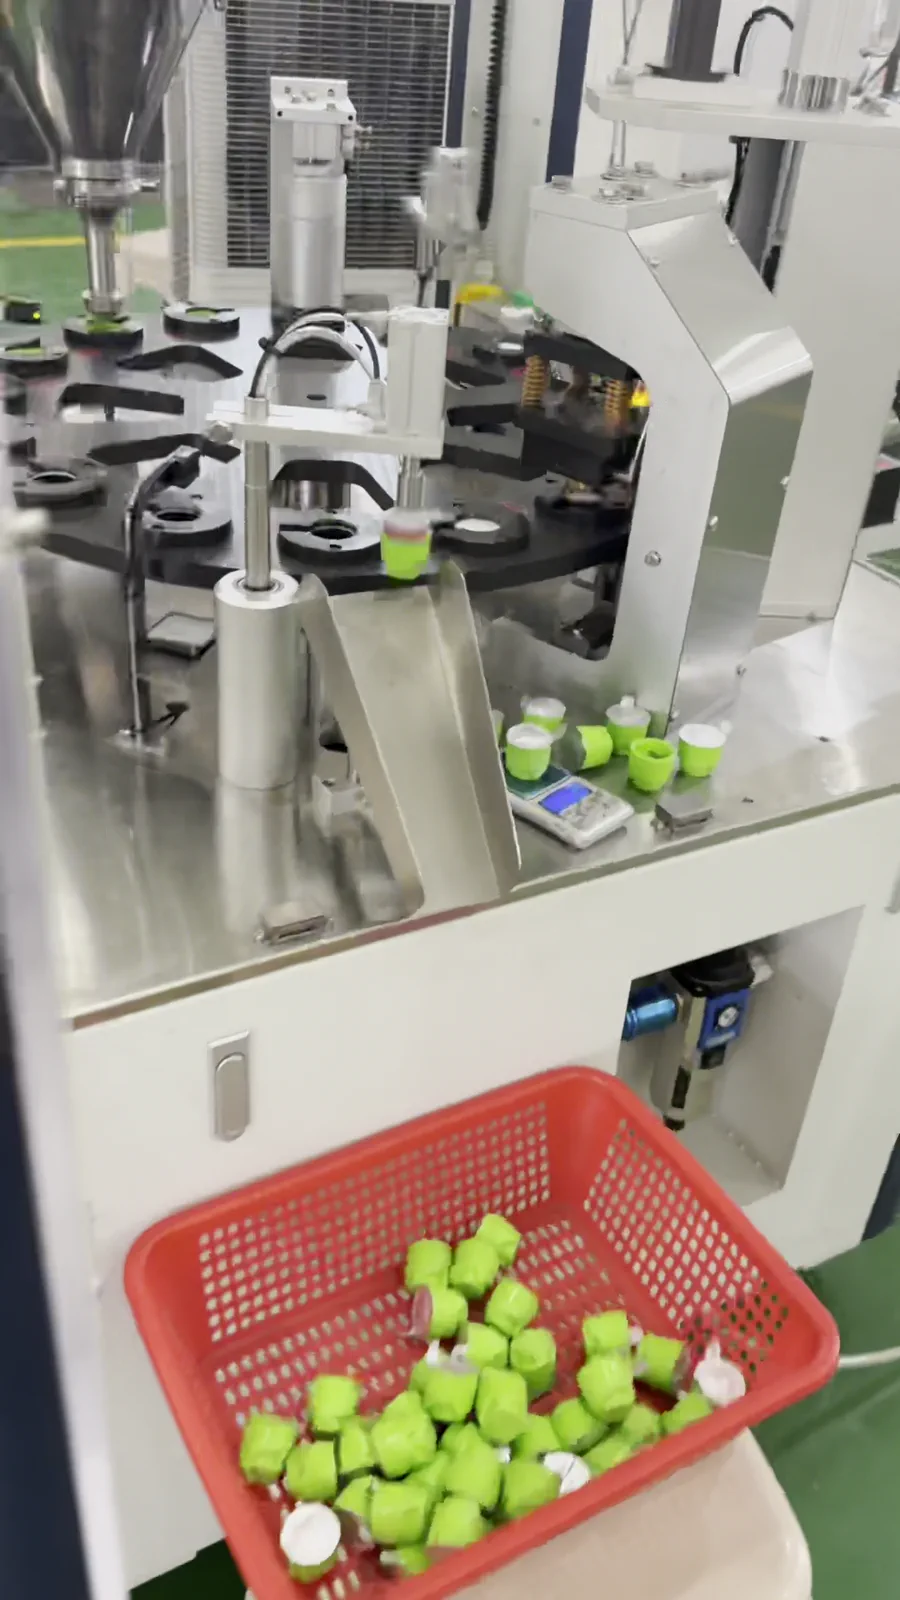
- Defina primeiro orientação, encaixe e aceitação da tampa externa e do inserto; adicione alimentação e tampamento da tampa acabada apenas se ela continuar até um recipiente.
Resumo da solução preparado para você
- A montadora une tampa externa e inserto; aplicar a tampa acabada ao recipiente é uma operação posterior.
- Os dois componentes normalmente exigem alimentações separadas construídas sobre amostras.
- Rota recomendada: armazenamento → orientação → posição rotativa → montagem/prensagem → inspeção → coleta ou tampamento.
Route comparison
- Poucas amostras de lote, objetivo principal é confirmar a direção da montagem, posição de prensagem e teste de montagem do produto acabado.
- Permite observar tolerâncias, deformação, arranhões e estado de encaixe antes da alimentação automática.
- A colocação manual não comprova a estabilidade da alimentação do vibratório nem representa o tempo de ciclo automático.
- Quando o projeto já tem peças estáveis suficientes e exige alimentação automática dupla, a estação manual não deve ser a solução final.
- Pode-se primeiro fazer a validação de montagem com amostras e depois entrar na rota CA310 com duplo vibratório.
- Projetos com lotes estáveis de tampa externa e peça interna, que precisam de alimentação orientada separada e montagem e prensagem no carrossel.
- A CA310 integra duplo vibratório, indexação do carrossel, montagem, prensagem e teste de montagem do produto acabado em um único equipamento personalizado.
- Trilhos, dispositivos, cabeçotes de prensagem e tempo de ciclo dependem das peças reais da tampa; não podem ser congelados com base em dimensões genéricas.
- Quando as peças ainda mudam de molde com frequência, ou os padrões de superfície, deformação e encaixe ainda não foram definidos, a configuração final deve ser confirmada após a aprovação das amostras.
- Avaliar principalmente o YJ-CA310 e fornecer tampa externa, peça interna e bocal de garrafa ou corpo de copo correspondente.
- Projetos onde, após a montagem das peças da tampa, é necessário colocar a tampa acabada na garrafa ou copo em outra etapa.
- Permite aceitar separadamente a montagem das peças da tampa e a colocação da tampa acabada, com limites mais claros.
- Equipamentos universais de rosqueamento ou prensagem de tampas não substituem a montagem interna das peças da tampa de duas peças da CA310.
- Quando o cliente só precisa colocar a tampa acabada na garrafa, sem montagem interna das peças, a CA310 não deve ser usada.
- A CA310 realiza a montagem das peças da tampa; a necessidade de colocar a tampa na garrafa a jusante deve ser comparada com equipamentos de rosqueamento e prensagem.
Equipamentos / consumíveis relacionados
Máquina de montagem de tampas plásticas de duas peçasMáquina de projeto que orienta separadamente tampa externa e inserto, transfere ambos para dispositivos rotativos, monta, prensa e descarrega a tampa acabada. Tampa de copo shaker é apenas uma aplicação. Alimentação,...
 Sistema de alimentação e classificação de tampas
Classificação, transporte e alimentação de tampas para Tampas roscadas, tampas de pressão, insertos internos
 Máquina de enchimento de líquidos
Enchimento dosado de material para Garrafas, baldes, latas, sacos flexíveis
Processo principal
Dados da amostra
A tampa externa e a peça interna devem ser medidas e testadas em conjunto, para confirmar a alimentação do duplo vibratório, a direção da montagem e a posição de contato da prensagem.
Fornecer amostras reais da tampa externa, peça interna e desenhos dimensionais completosO bocal final da garrafa ou corpo do copo é usado para verificar se a tampa montada pode ser encaixada, fixada e mantida; não se deve verificar apenas as duas peças soltas.
Fornecer bocal de garrafa ou corpo de copo correspondente como base para o teste de montagem do produto acabadoO material das peças, tratamento de superfície e faixa aceitável de arranhões afetam a superfície de contato da alimentação e o julgamento da aparência do produto acabado; é necessário comparar com amostras.
Especificar material das peças, tratamento de superfície e padrões de arranhões permitidosOs itens de encaixe, prensagem ou tração devem especificar a ação de inspeção e amostras aprovadas, como base para o ajuste da estação de prensagem e confirmação do produto acabado.
Definir o método de aceitação do produto acabado relacionado a encaixe, prensagem ou traçãoUsar amostras de peça faltante, inversão, desalinhamento, deformação e danos para definir os limites de rejeição, permitindo assim arranjar a posição de inspeção e o método de revisão manual.
Listar amostras de julgamento para peça faltante, inversão, desalinhamento, deformação e danosCapacidade, espaço, utilidades e direção de coleta do produto acabado são usados para verificar o layout geral da máquina, operação de abastecimento e integração a jusante.
Especificar capacidade alvo, espaço no local, energia elétrica, ar comprimido e método de coleta do produto acabadoErros comuns de seleção
Ver detalhes técnicos
Problema real do cliente
Nossa tampa de copo shaker é composta por tampa externa e peça interna; queremos alimentar automaticamente cada uma separadamente e depois realizar a montagem e prensagem. Como confirmar que as duas peças não ficarão invertidas, faltantes, arranhadas ou danificadas, e permitir que o produto acabado seja testado no bocal da garrafa ou corpo do copo correspondente?
Primeiro, determine a rota de embalagem
A CA310 usa dois alimentadores vibratórios para organizar separadamente a tampa externa e a peça interna, e depois o carrossel realiza posicionamento, montagem, prensagem e teste de montagem do produto acabado. A solução deve ser baseada nos dois tipos de peças da tampa e nas amostras reais do bocal da garrafa ou corpo do copo correspondente.
Estação de pré-montagem e prensagem manual
Adequado para: poucas amostras de lote, objetivo principal é confirmar a direção da montagem, posição de prensagem e teste de montagem do produto acabado. Vantagens: permite observar tolerâncias, deformação, arranhões e estado de encaixe antes da alimentação automática. Limitações: a colocação manual não comprova a estabilidade da alimentação do vibratório nem representa o tempo de ciclo automático. Não recomendado: quando o projeto já tem peças estáveis suficientes e exige alimentação automática dupla, a estação manual não deve ser a solução final. Direção do equipamento: pode-se primeiro fazer a validação de montagem com amostras e depois entrar na rota CA310 com duplo vibratório.
Rota de montagem automática com duplo vibratório e carrossel
Adequado para: projetos com lotes estáveis de tampa externa e peça interna, que precisam de alimentação orientada separada e montagem e prensagem no carrossel. Vantagens: a CA310 integra duplo vibratório, indexação do carrossel, montagem, prensagem e teste de montagem do produto acabado em um único equipamento personalizado. Limitações: trilhos, dispositivos, cabeçotes de prensagem e tempo de ciclo dependem das peças reais da tampa; não podem ser congelados com base em dimensões genéricas. Não recomendado: quando as peças ainda mudam de molde com frequência, ou os padrões de superfície, deformação e encaixe ainda não foram definidos, a configuração final deve ser confirmada após a aprovação das amostras. Direção do equipamento: avaliar principalmente o YJ-CA310 e fornecer tampa externa, peça interna e bocal de garrafa ou corpo de copo correspondente.
Rota a jusante para colocar a tampa acabada na garrafa
Adequado para: projetos onde, após a montagem das peças da tampa, é necessário colocar a tampa acabada na garrafa ou copo em outra etapa. Vantagens: permite aceitar separadamente a montagem das peças da tampa e a colocação da tampa acabada, com limites mais claros. Limitações: equipamentos universais de rosqueamento ou prensagem de tampas não substituem a montagem interna das peças da tampa de duas peças da CA310. Não recomendado: quando o cliente só precisa colocar a tampa acabada na garrafa, sem montagem interna das peças, a CA310 não deve ser usada. Direção do equipamento: a CA310 realiza a montagem das peças da tampa; a necessidade de colocar a tampa na garrafa a jusante deve ser comparada com equipamentos de rosqueamento e prensagem.
Rota de equipamento recomendada: Passo 1: Confirmação das duas peças da tampa e da base de teste
Primeiro, confirme a orientação das peças, tolerâncias, deformação permitida e método de teste de montagem do produto acabado.
Rota de equipamento recomendada: Passo 2: Alimentação orientada dupla
A tampa externa e a peça interna precisam ser validadas separadamente quanto à separação, orientação e estabilidade de alimentação contínua.
Rota de equipamento recomendada: Etapa 3: Montagem e fechamento por pressão na mesa rotativa
Na estação de indexação, realize o posicionamento, montagem e prensagem das duas peças, controlando o risco de danos conforme as amostras.
Rota de equipamento recomendada: Etapa 4: Inspeção do produto acabado e interface de coleta
Somente após a definição clara dos critérios de aceitação é que se adicionam, conforme o projeto, interfaces de triagem e coleta para peças ausentes, orientação ou posição.
Perguntas frequentes
Montar a tampa é o mesmo que tampar um frasco?
Não. A montagem une tampa externa e inserto; o tampamento aplica a tampa acabada ao recipiente.
Por que normalmente são usados dois alimentadores?
As duas peças diferem em geometria, orientação, centro de gravidade, material e limites de aparência.
“Máquina para tampa shaker” é o nome formal?
É uma aplicação. A categoria geral é máquina de montagem e prensagem de tampas plásticas de duas peças.
Como evitar peças ausentes, invertidas ou mal encaixadas?
Prepare defeitos representativos e limites antes de escolher sensores ou visão e valide alimentadores, guias, dispositivos e prensa.
Uma máquina pode trocar entre muitos formatos?
Depende da geometria e alimentação comuns; pistas, guias, dispositivos e prensa podem exigir um kit completo.
Quais são os dados mínimos?
Tampa externa, inserto, recipiente, desenhos, materiais, critérios de encaixe/aparência, cadência e necessidade de tampamento posterior.