人工操作
由操作人员放入、压合并取出容器。
杯 / 碗 / 盒 / 托盘封口设备
适合杯、碗、餐盒和托盘的打样、小批量或多规格换型:人工放盒、手柄压合、卷膜热封和取盒。选型前先确认容器口径和口沿、卷膜热封层与易撕需求、模具匹配、切边和漏液要求;以真实容器和卷膜试封确定温度、时间和压力。订单稳定、需要更高节拍或与灌装、输送衔接时,再按实际产量比较半自动、多工位或连续线。
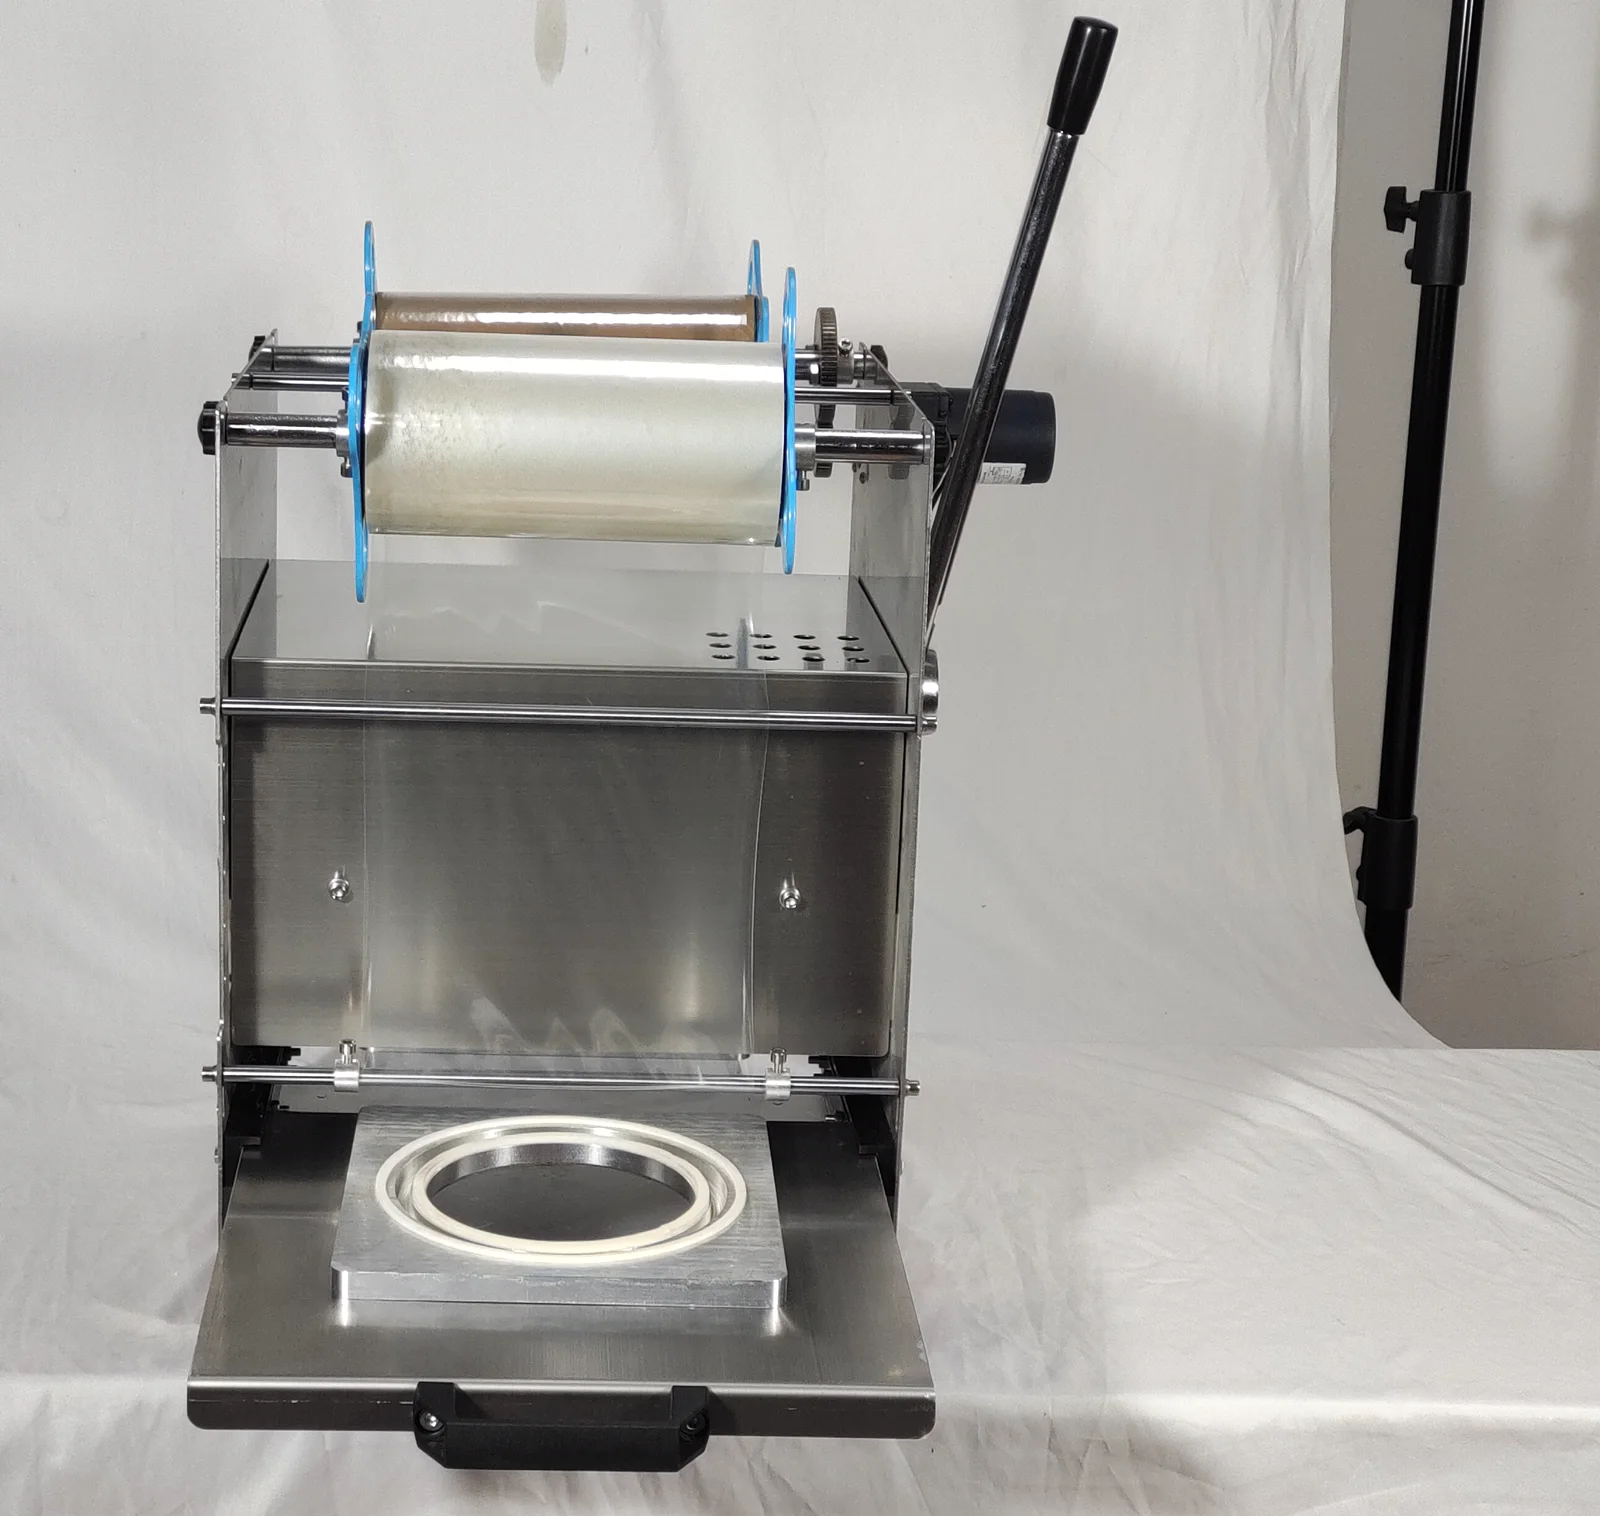
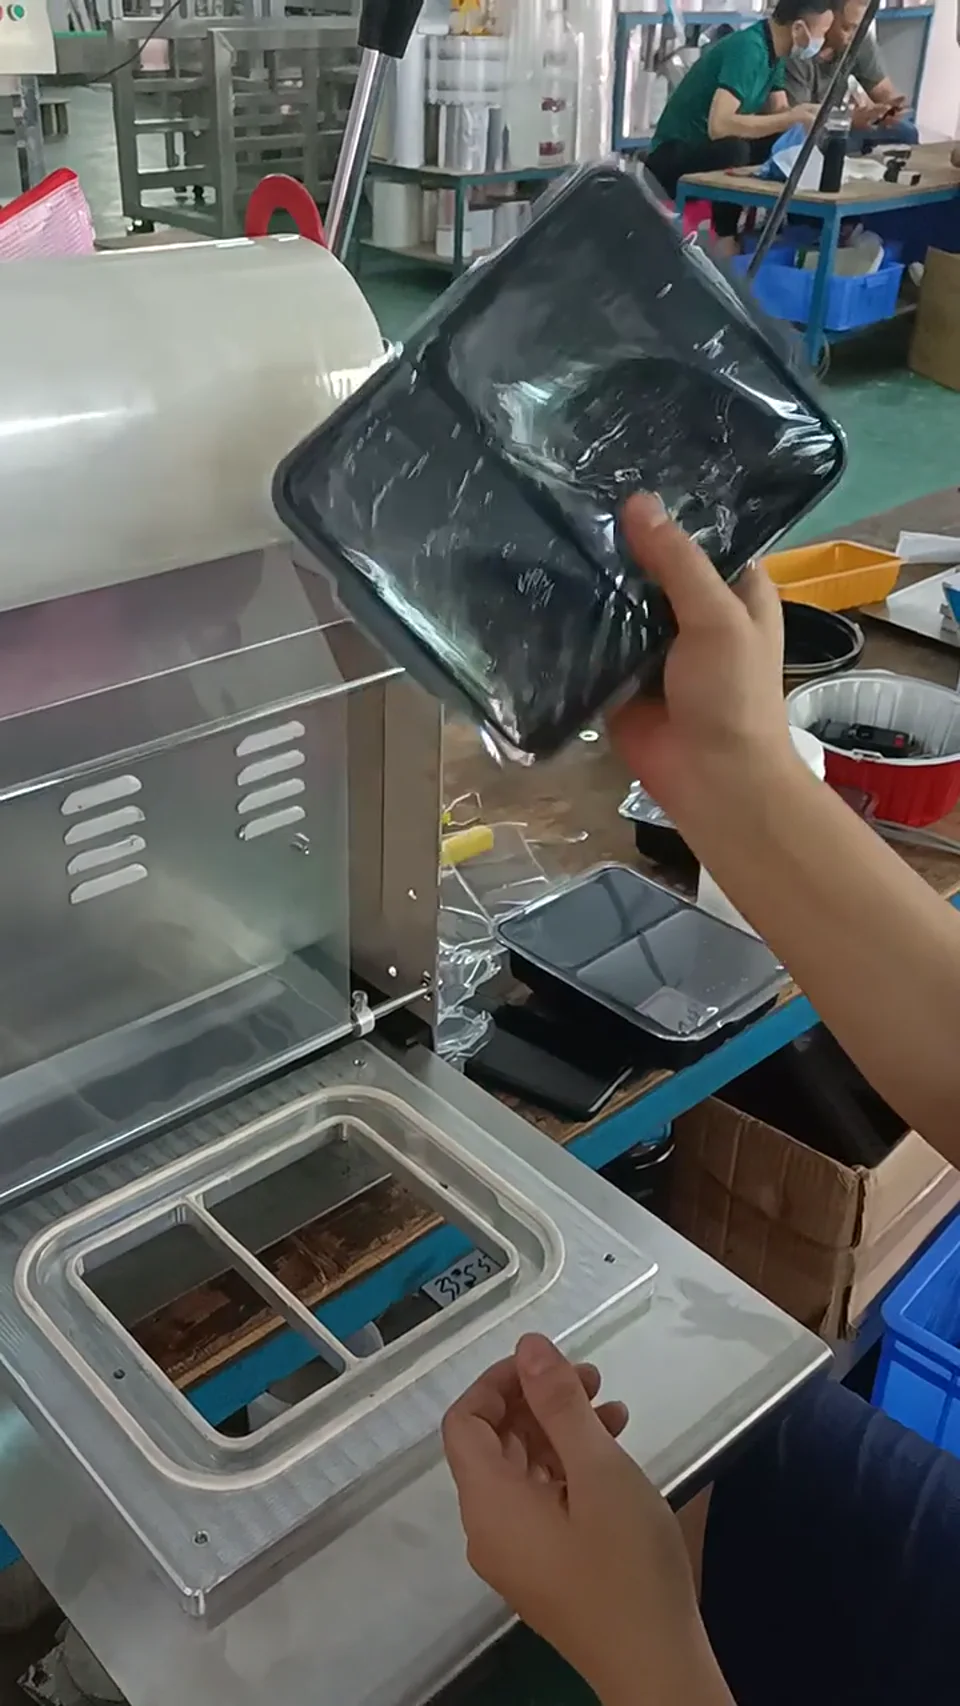
手压封口演示视频
展示实际操作顺序,视频节拍不作为产能承诺。
展示实际设备及其运行工序;不同容器、物料和配置以双方确认的试样与最终清单为准。


选型依据
容器、卷膜与模具均应依据真实试机决定。
由操作人员放入、压合并取出容器。
模具依据已确认的容器形状和口沿制作。
卷膜与容器的兼容性须配套检查。
操作节拍按真实项目条件评估。
选型依据
同时提供容器与卷膜,首次判断更可靠。
选型依据
容器、卷膜与模具均应依据真实试机决定。
人工放取、手柄压合,具体工艺按样品试机确认
杯、碗、盒;口沿形状与尺寸按真实样品确认
卷膜与容器须配套测试封口兼容性
人工操作;辅助配置按项目确认
不预设固定数值,按操作人员、容器和项目条件确认
通常独立使用,模具、工作台、电源与布局按项目确认
配置路径
同时提供容器与卷膜,首次判断更可靠。
检查容器、口沿及卷膜资料。
按样品确认定位和模具接触。
使用约定材料检查封口成品。
核对人员、电源、工作台和交付范围。
配置路径
手压、半自动多工位和连续灌装封口线的差别,在于人工动作、模具腔数、供膜方式、换型与前后段衔接。
杯 / 碗 / 盒 / 托盘封口设备
手压、半自动多工位和连续灌装封口线的差别,在于人工动作、模具腔数、供膜方式、换型与前后段衔接。
选型依据
容器、卷膜与模具均应依据真实试机决定。
请提供真实杯、碗或餐盒及口沿尺寸,核对样品后才能确认模具。
卷膜和容器必须配套试机,请同时提供两种材料和期望的封口成品要求。
发送资料
请发送杯盒或托盘实样、口沿尺寸和照片、卷膜材质与热封面、内容物、易撕或漏液验收、每天有效生产时间、换型数量和工作台条件。