盒装面膜与湿敷棉包装
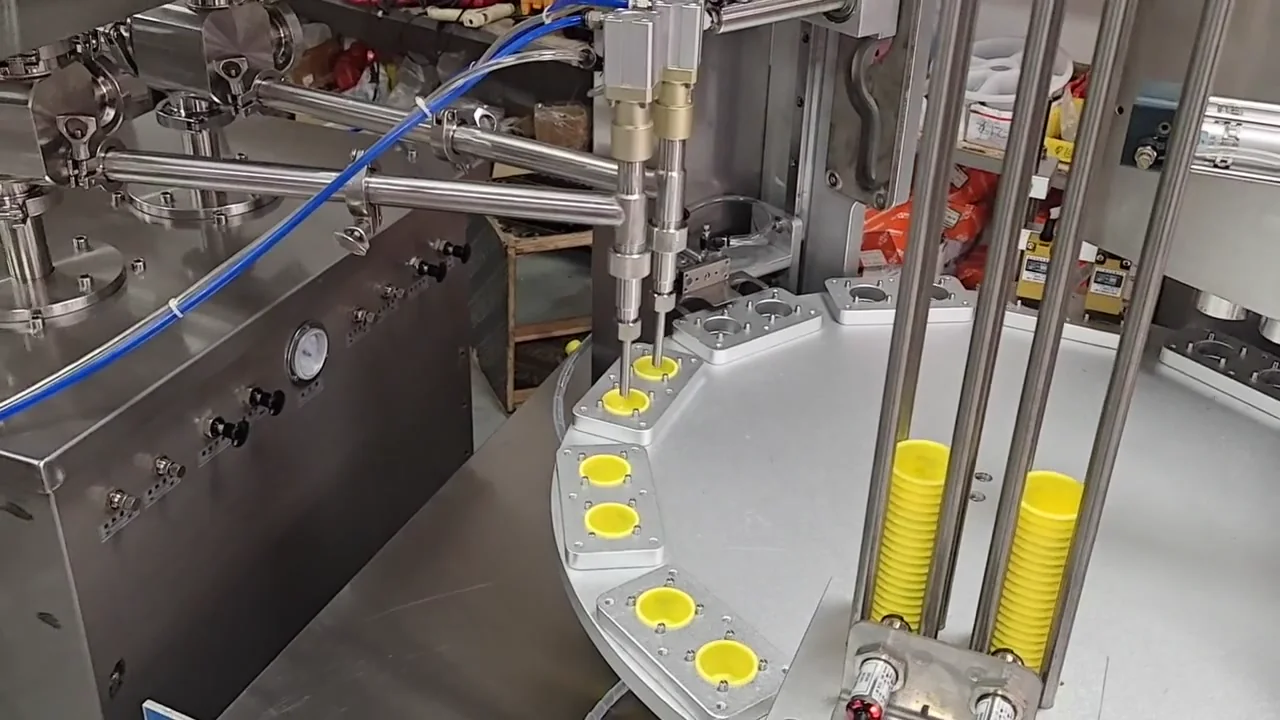
盒装面膜转盘式灌装封口机面膜盒灌装封口时,盒型定位、内容物灌装与封口膜配合是选型关键。 转盘式设备可将这些工序按工位衔接;一出二和一出四采用不同工装。 建议提供盒样、内容物和封口膜试机,再确定适合的工位数、装量与封口方式。
盒装面膜灌装封口方案:设备组合、包材与试样验收方案分类
从产品、容器、包材、产能和后段包装开始,每个方案详细列出可选设备、耗材以及报价前需确认的信息。

面膜盒灌装封口时,盒型定位、内容物灌装与封口膜配合是选型关键。 转盘式设备可将这些工序按工位衔接;一出二和一出四采用不同工装。 建议提供盒样、内容物和封口膜试机,再确定适合的工位数、装量与封口方式。
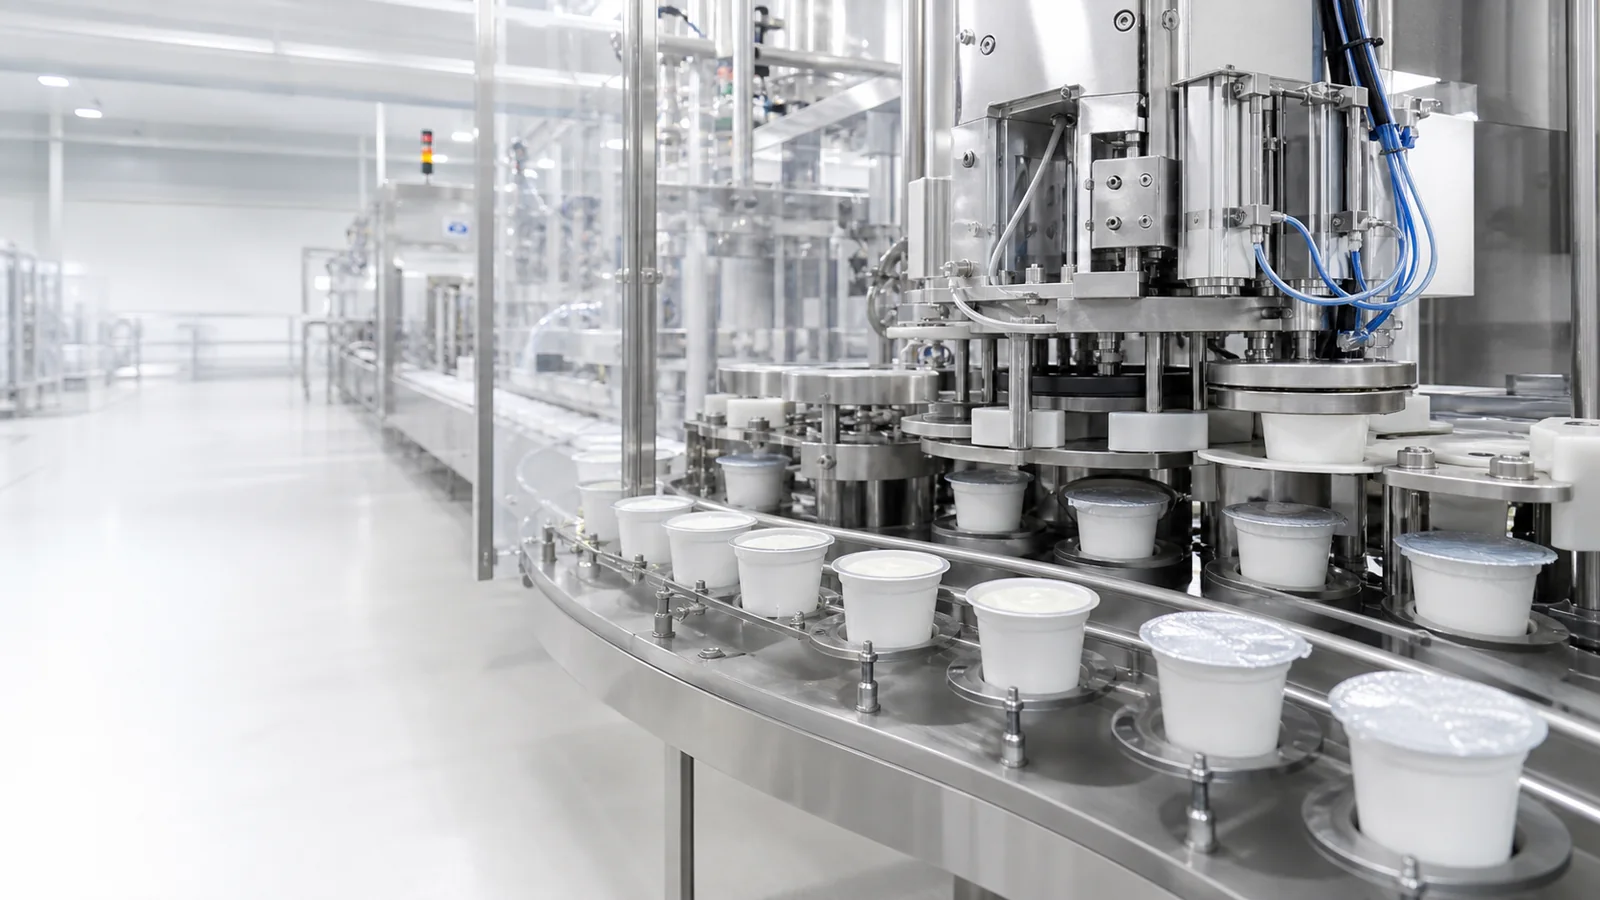
盒装面膜灌装封口方案:设备组合、包材与试样验收用于小杯装产品的定位、灌装与盖膜热封,在转盘工位上衔接生产步骤。 现有实拍展示一出二配置;杯型、物料、盖膜和目标产量需按样品确认。
转盘多工位杯盒线:灌装封口、真空托盒与片膜取放直线式无盖感应铝箔封口机(1–8组按项目配置),用于外盖安装前的瓶口垫片内封。 选型时核对瓶口与铝箔组件的适配,再通过样品试封和目标节拍测试确定配置,并检查封后外盖能否正常安装。
无盖铝箔感应封口怎么选?台式工位、1–8头联线与封后检查将匹配的封口膜覆到瓶或广口罐口沿后热压封合;供膜方式、容器口沿和热封层是否匹配,需用正式样品确认。
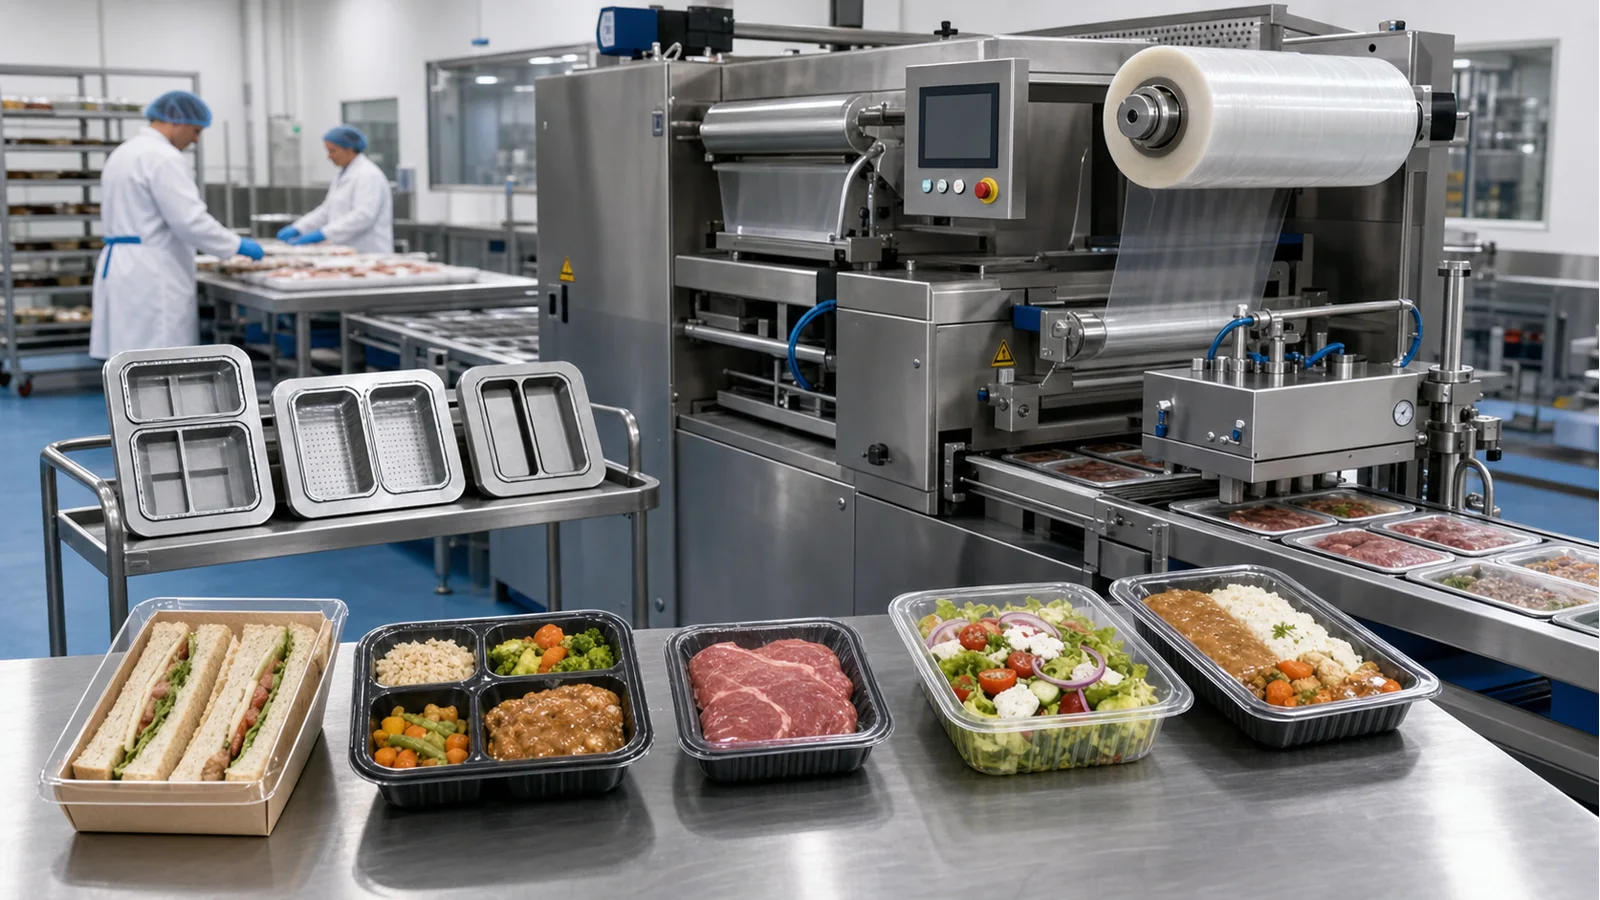
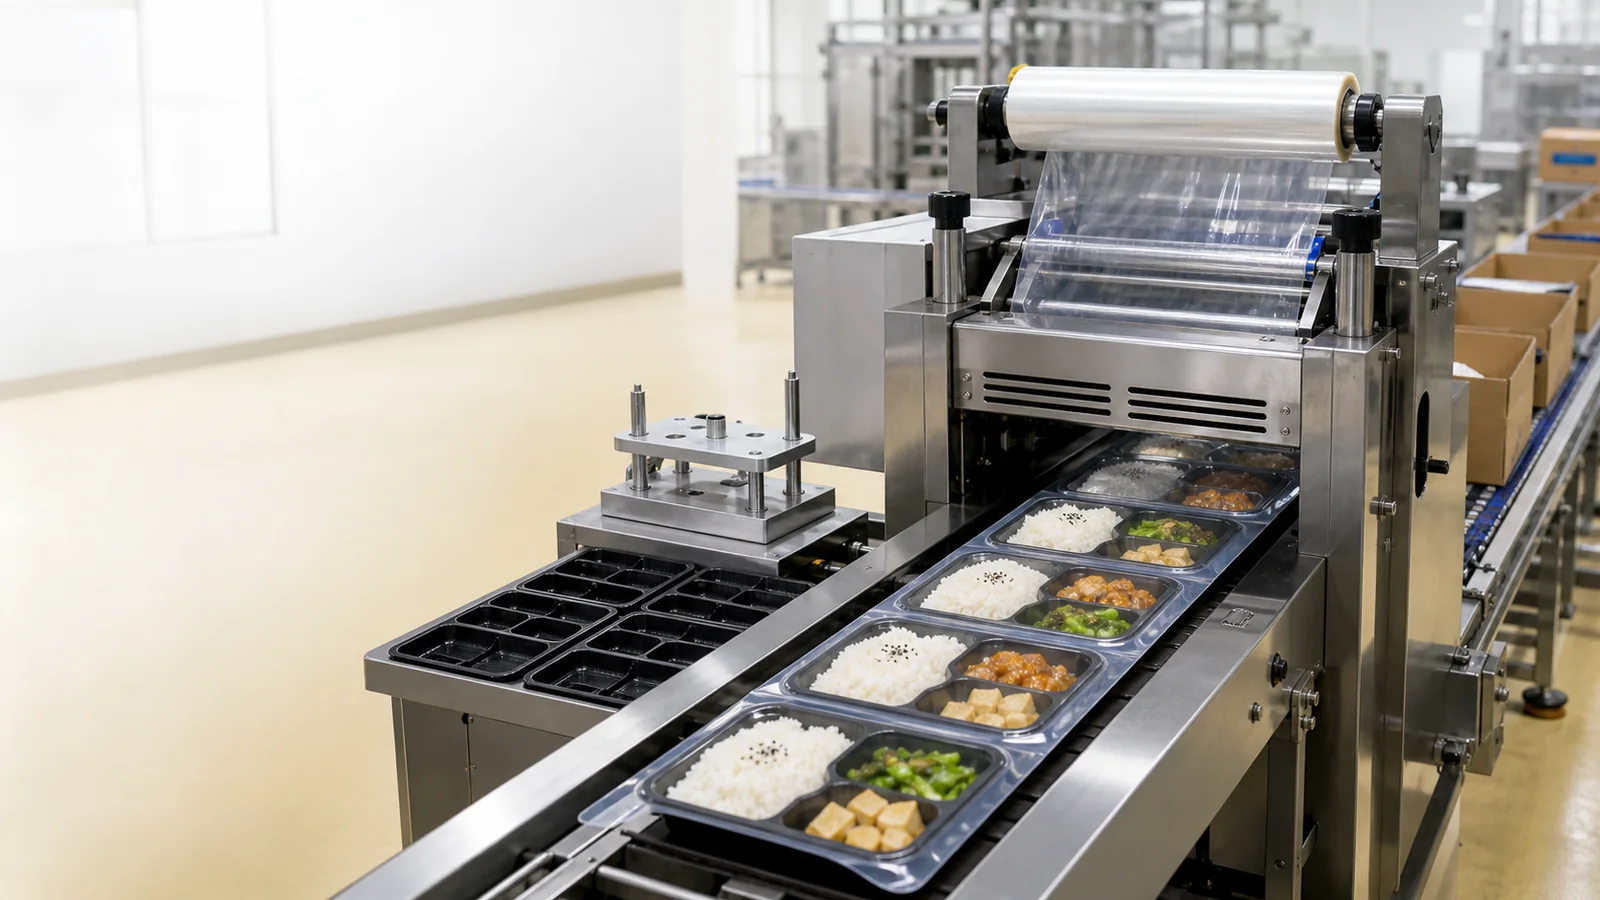
瓶罐封口怎么选?直接盖膜热压、在线冲膜、感应铝箔与旋盖先分清用于预制餐盒、托盒和多格餐盒的 MAP 包装,可组合抽真空、气体置换和盖膜热封。 气体配比、保鲜目标、残氧限值和漏气判定应由食品工艺确定,设备本身不能承诺保质期。 请提供实际托盒、盖膜、内容物状态、目标节拍和现场布局,用于确认模具、供膜和试封方案。
餐盒托盘封口生产线:普通热封、MAP 气调、喷码与检重怎么组合需要为荧光检测试剂、抗原检测试剂,或提取液、缓冲液做容器封膜? 可按试剂瓶、试剂杯、试剂条或试剂盒/卡盒评估载具与封合工位。 请提供容器和封口膜实样,确认封合面、定位、开启方式与试封节拍,再确定配置。
上游灌装参考试剂瓶与滴管瓶的小剂量灌装:磁力泵和伺服活塞路径找到 193 篇方案
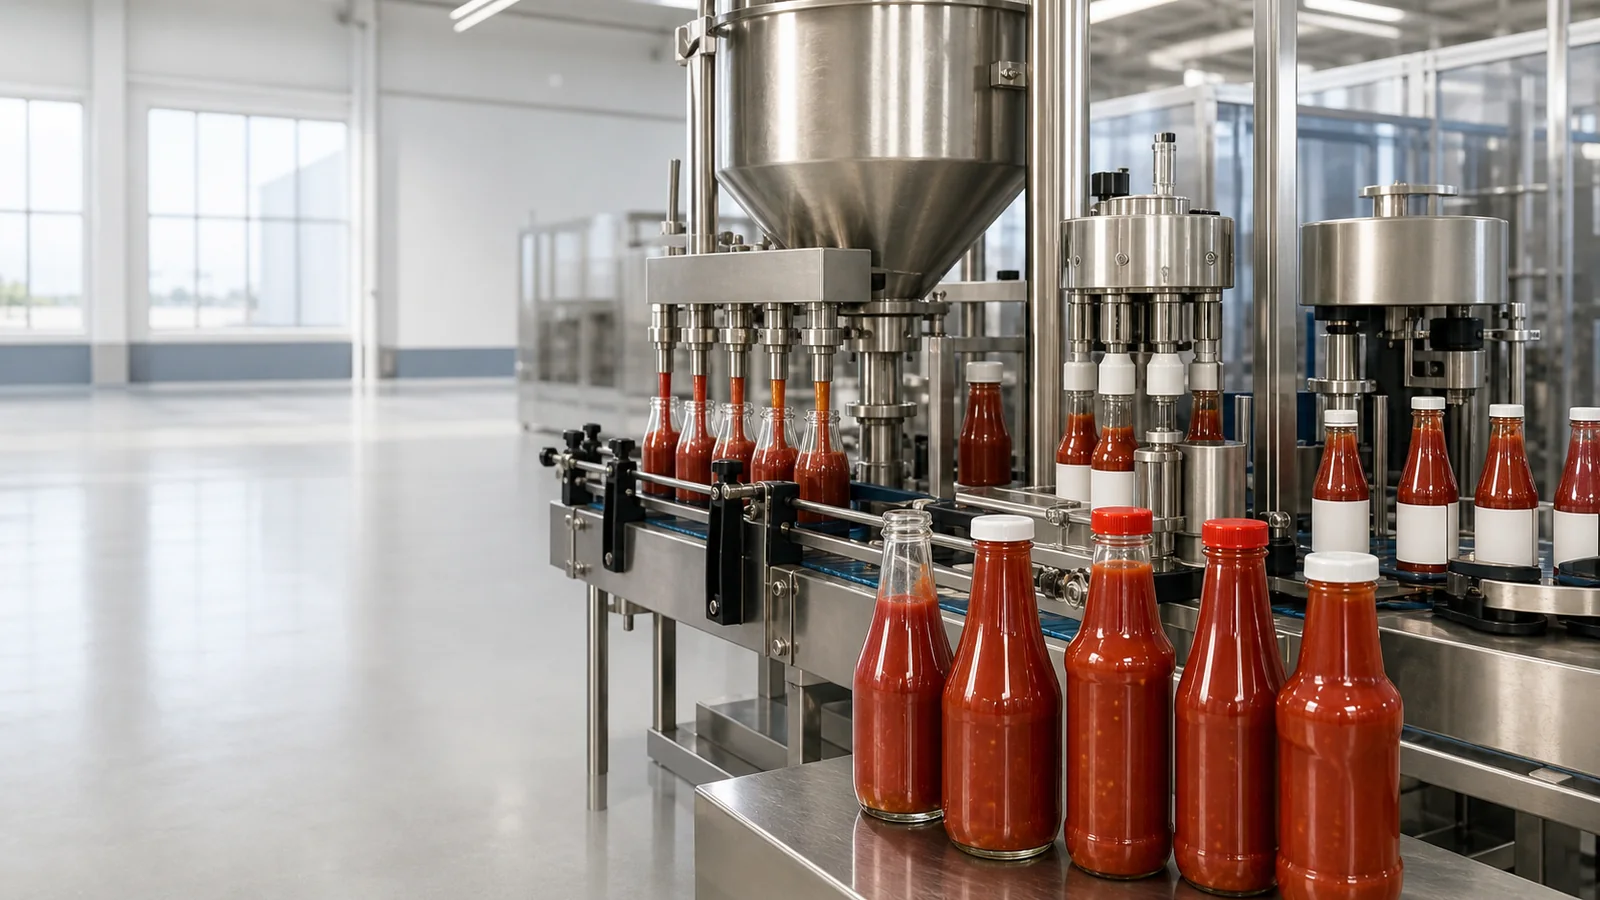
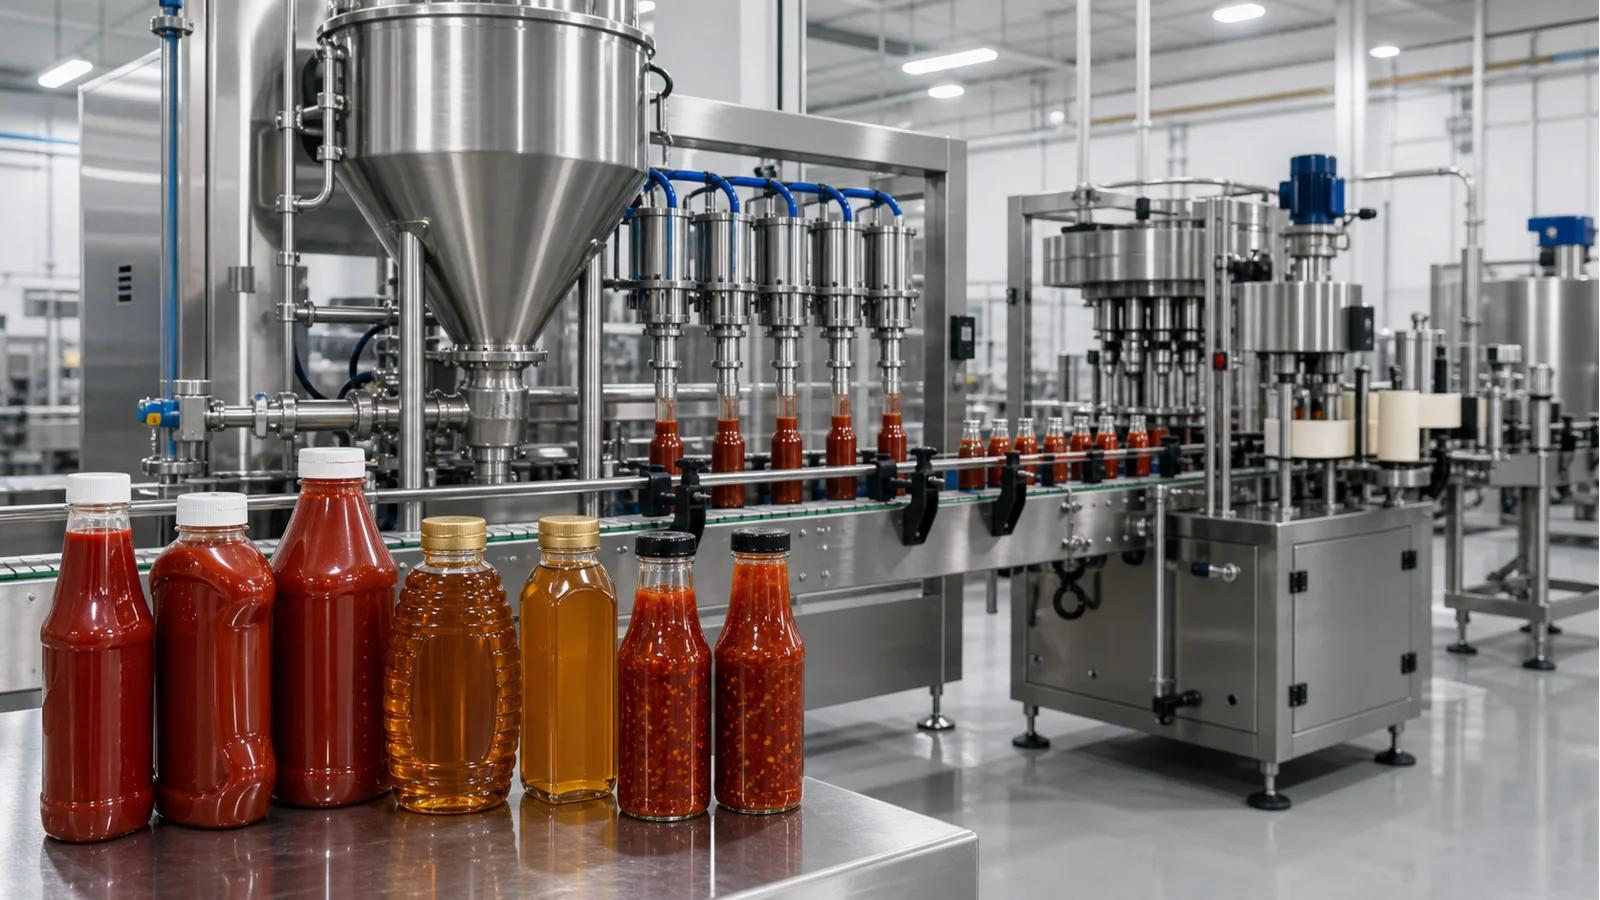
围绕挤压瓶、广口瓶及食品桶,梳理番茄酱从保温料桶进入活塞或多头灌装设备,再到旋盖、感应铝箔封口和瓶身标识的工序关系。粘度、颗粒、口沿和包材均以样品试验为准。
挤压瓶和广口瓶进入蛋黄酱、沙拉酱包装线时,先比较活塞单机与多头联线,再安排旋盖、铝箔内封和在线重量复核。物料参数及最终运行表现由样品测试确定。
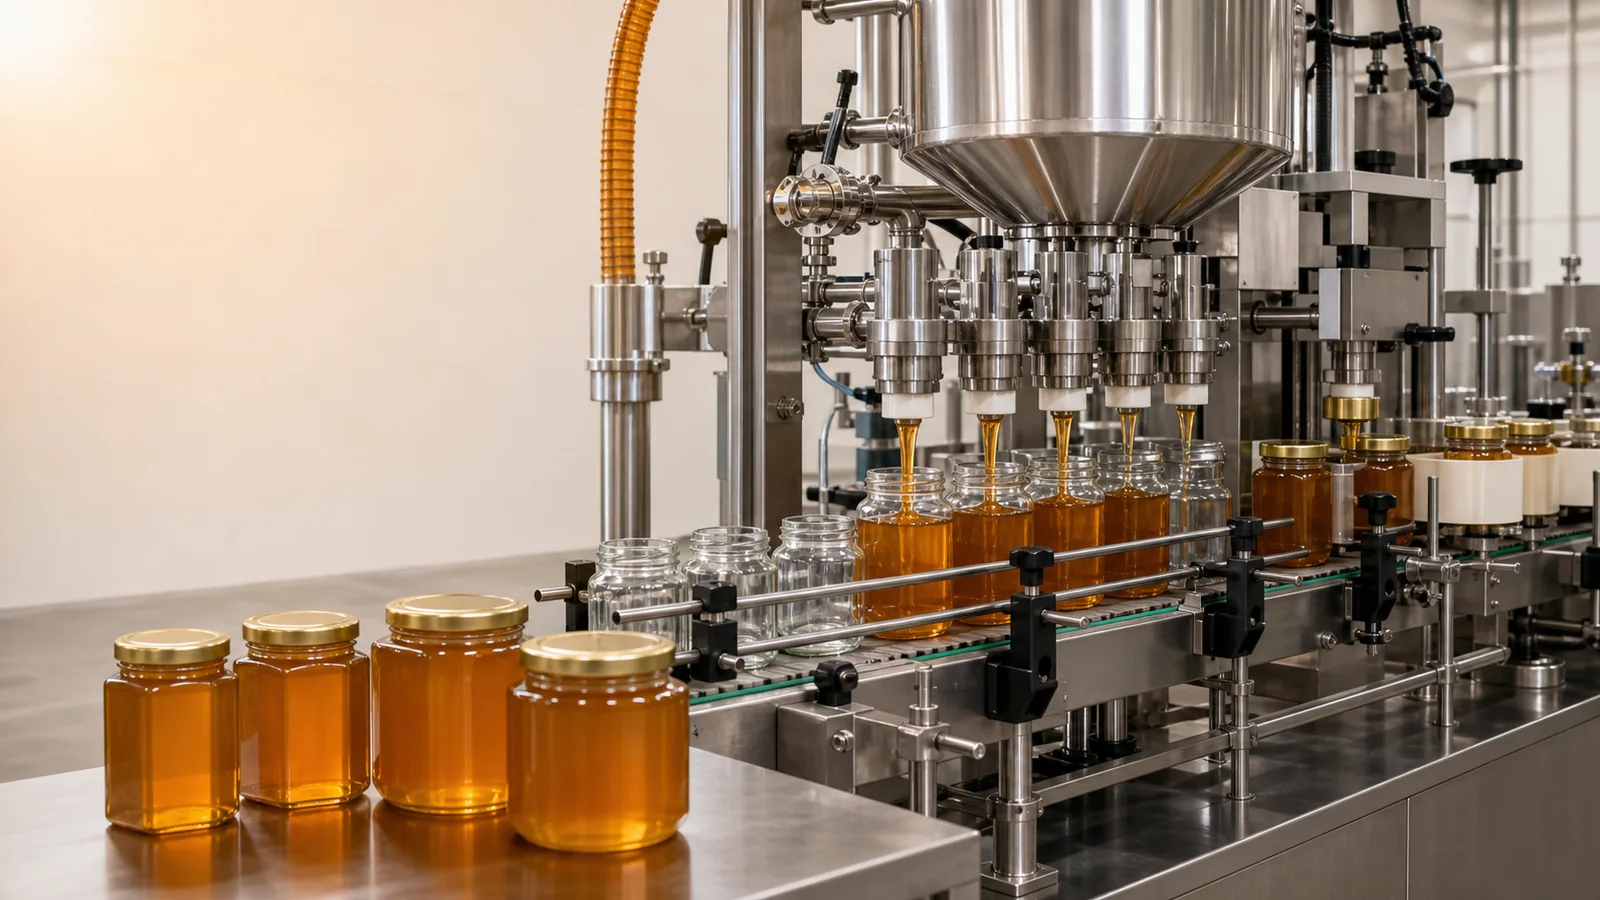
蜂蜜先在保温料斗中维持可灌状态,由活塞主机装瓶并完成盖合。盖内带匹配垫片时再进入感应铝箔工位,标签位置、物料温度和封口条件均用实样确认。
按杯盒口沿、卷膜或片膜热封层、内容物、模具换型、人工节拍和联线需求,比较手压式、半自动多工位、连续灌装封口与气调路线。
比较小杯转盘灌装封口、盒装面膜预切膜热封与真空托盒三类设备,了解容器、物料、膜材、工位组合、喷码检重及采购试样要点。
粉剂与颗粒先按流动状态确定计量方式,普通预制袋进入开袋灌封主机,吸嘴袋则采用灌装旋盖结构。日期喷码、重量复核和输送衔接均以正式袋样为依据。
普通餐盒可在多格台式设备上封边。需要置换盒内气体时采用盒式气调方案,预切膜托盘则由片膜自动取放主机处理。成品端再安排批号、重量和封边检查。
说明沙拉盒在台式多格餐盒封口机、盒式气调封口机和自动预切片膜设备之间的适用差别,并安排输送与视觉复核位置,避免把所有盒型套用同一模具。
塑料瓶实样先用于确认洗发水入瓶和防起泡动作,泵头盖或螺纹盖随后闭合。若盖内装有匹配垫片,再接感应铝箔内封,最后核对标签面与成品重量。
聚焦沐浴露 PET、HDPE、玻璃及泵头瓶,描述液体灌装机、自动旋盖机、在线感应铝箔封口机和贴标喷码设备的工位次序,所有包材适配结论以实物为依据。
酸奶杯生产线先验证杯材、口沿、酸奶状态和封口膜,再组合落杯、定量灌装、封膜、上盖、打码、在线检重与装箱。提供杯膜物料样品可做路线评估。
辣椒酱由保温料斗送入活塞主机,含籽与颗粒状态决定阀路试样。瓶盖闭合后,如内置铝箔垫片再做感应封口,食品金属检测置于成品段,装量与节拍以测试为准。
洗衣液先在定量工位入瓶,泵头或螺纹盖完成闭合后再判断是否需要垫片内封。瓶身标签与外箱收口布置在后段,瓶体支撑、泡沫和贴附面均按实样核验。
说明全自动软管灌装封尾、异形盖软管封口、尾部打码以及在线检重视觉复核的组合逻辑。管材、盖型和封尾外观均不采用通用参数代替样品。
围绕 PP、PET 托盒和冷藏展示盒,对照盒式气调封口机、自动片膜托盒封口机、上卷膜托盒封口机及成品视觉检重,明确不同封装路径的样盒与膜材要求。
将手压或台式热封、自动预切片膜封口和盒式气调包装放在同一决策框架,并说明输送与成品检测的接入位置,按盒口、膜层、保鲜目标及换型频率区分方案。
蜂蜜与高黏酱料生产线按黏度、颗粒、温度、装量配置料斗或料桶、灌装机与防滴拉丝灌装嘴,再按瓶桶袋中盒选择旋盖、内封、贴标、检重和装箱。
按来料是空管还是已灌装管、管材、物料、计量防滴漏、封尾方式、切边压纹、批号和清洗要求,选择独立封尾或灌装封尾一体机。
按垫片、容器、运行负荷和现场布局比较风冷、水冷与在线感应封口机;无外盖专用路线需另按样品验证。
纸罐与塑料桶先按罐口、盖膜和开启方式区分直接热压片膜、盖内垫片感应封口与外盖压装,再配置供膜供盖、打码贴标和检测。
低粘小剂量液体可评估磁力泵主机,较高粘度或需要伺服控制时比较活塞与定量灌装设备。试剂管铝箔封合、标签和批号随后布置,精度及接液材质由样液测试确认。
食品桶和油桶先按称重方式入料,膜片包装再接大口径热封,兼顾灌装与封闭时可评估桶装一体主机。输送、在线检重及外箱处理按桶样与目标节拍配置。
防爆型溶剂灌装机前后依次核对瓶口清洁、盖合、重量与日期标签工位。现场区域和物料资料必须经过工程审查,防爆等级、接液材质和运行参数均以审查结论为准。
三明治普通盒由多格台式设备封边。有保鲜目标的托盘转入盒式气调主机,片膜包装则采用自动取膜封合。标签、日期和视觉检查均在成品稳定后衔接。
这里按真实包装问题整理方案,方便您先判断方向,再了解需要准备的样品资料和可能用到的设备。
输入产品名,例如番茄酱、蜂蜜、奶茶、便当、洗发水;不确定时也可以写产品状态或样品情况
没有完全匹配的产品?可按输入内容继续;我们会先核对样品和工艺,再确认适用机型。
没有选到完全匹配的产品时,请直接输入产品名称、样品状态或特殊要求,再按输入内容继续。
系统会根据出产产品、容器、物料状态和速度目标整理设备方向,最终仍需要结合样品尺寸、膜材、盖子和现场布局确认。
提交样品照片、关键尺寸、包材样品、目标产能和目标市场后,我们可以更快判断机型、模具、是否联线以及报价范围。
先定容器和包材,再定核心动作,最后确认上料、出料、喷码、贴标、检测等辅助动作,避免只看单机忽略整线节拍。