方案主题
盒装面膜灌装封口方案:设备组合、包材与试样验收
盒型、内容物和封口膜会影响灌装与封口。先用样盒确认定位、定量灌装、预切膜取放、热压封口和出料,再比较一出二与一出四工装;封口效果、节拍及后段接口按样品和整线流程验证。
项目配置与选型要点
下表用于比较路线与配套选择,不表示所有设备默认包含或必须依次串联;最终配置按样品、工艺及现场接口确认。
| 工序 | 设备或资料 | 配置要点 |
|---|---|---|
| 先确认产品与包材样品 | 预制盒、实际内容物和预切封口膜 | 用同一套正式样品确认主机适配边界和验收方法。 |
| 核心灌装与封口 | 盒装面膜转盘式灌装封口机 | 匹配已确认的预制盒、内容物计量和预切膜热封路线。 |
| 封口后外观筛查(可选) | 封口视觉检测剔除机 | 用于对已定义的可见封口缺陷进行图像判断和异常剔除。 |
| 封口后转运与缓存(可选) | 食品包装输送与缓存线 | 按成品盒姿态、工位节拍与现场布局连接检查和收集工位。 |
| 需要外层折叠纸盒时再装盒(可选) | 卧式/立式自动装盒机系列 | 用于把已封口的单品装入另一个折叠纸盒,不是封口主机的预制产品盒。 |
真实运行证据
从盒体流转到封口出料,先看实际工序关系
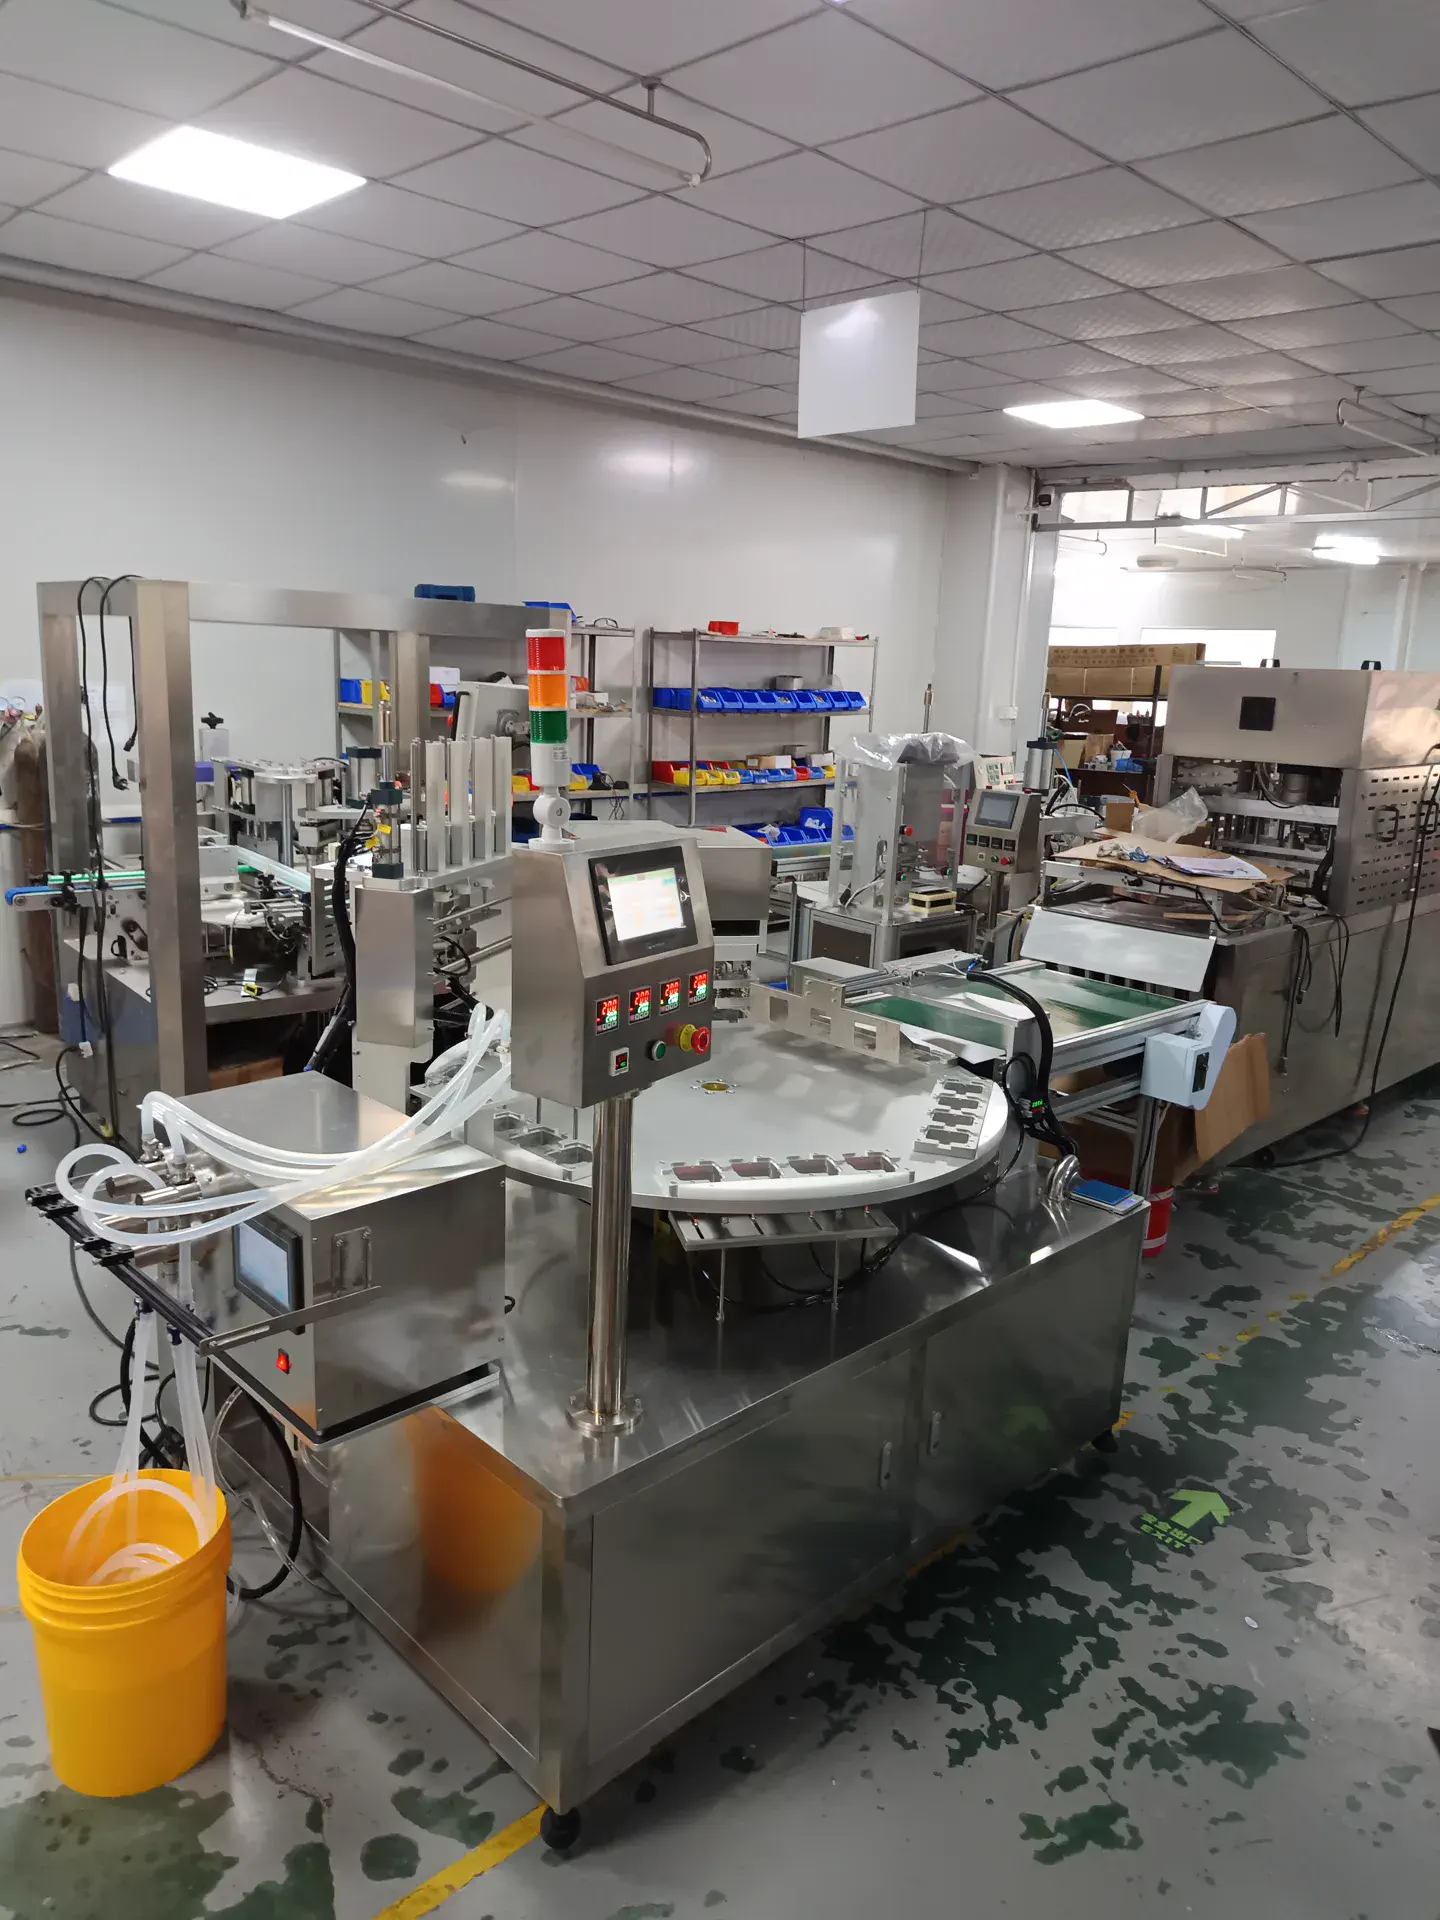
视频展示一出二盒装灌装封口设备的转盘工位、预切封口膜取放、热压封口和出料过程。盒型、内容物、装量、膜材及最终节拍仍以代表性样品试机和确认清单为准。
- 从空盒上料、内容物计量、预切封口膜取放,到热压封口和出料,按真实样品、目标产量与后段接口确定设备组合。
方案路线对比
- 预制盒内需要定量灌装,并以预切封口膜封合的项目。
- 参考主机可完成双通道计量、预切膜取放、双穴同步热压和机械出盒。
- 人工上盒方式、盒型、物料、膜材和试机节拍需逐项确认。
- 成品需要自动折叠、计数并装入面膜片材,但方案中未配置该工序。
- 主机选用盒装面膜转盘式灌装封口机;后段设备按接口另行评估。
- 成品结构要求先把折叠片材装入盒内,再完成灌装或封口的项目。
- 把片材处理、盒内定位与封口工序分别确认,可减少漏配工序。
- 片材折叠、计数和装盒不是预切封口膜取放功能。
- 仅需灌装液体并热封盒口,且不需要在盒内放置片材。
- 先提供片材尺寸、折叠方式与盒内摆放要求,再确认独立机构或上游设备。
- 封口后需要连续收料、贴标或装入运输纸盒的项目。
- 可按需要组合外盖压合、盒体贴标、输送收料或二次装盒,并逐台写清接口与供货范围。
- 这些是独立后段设备;压盖、贴标和输送的适用性与联机方式须按盒样、节拍及现场空间确认。
- 尚未确定成品外包装、目标速度或出料方向。
- 先确认外盖、需要贴标的表面、成品包装层级和接口,再决定是否增加压盖、贴标、输送或装盒设备。
关联设备 / 耗材
盒装面膜转盘式灌装封口机面膜盒灌装封口时,盒型定位、内容物灌装与封口膜配合是选型关键。转盘式设备可将这些工序按工位衔接;一出二和一出四采用不同工装。建议提供盒样、内容物和封口膜试机,再确定适合的工位数、装量与封口方式。
可在封口后对盒装成品的可见封口外观进行检测和异常剔除。需要用实际盒体姿态、封口膜和缺陷样本验证;视觉筛查不代表密封强度或泄漏检测。
可用于把封口主机与检查、收集或后道工位衔接起来。应先用封口后的真实盒样验证输送支撑、转接高度、分距、缓存和卡滞风险,再确定布局。
仅当封口后的面膜盒还要装入折叠纸盒时考虑。封口用预制盒与外层纸盒是不同包装层级;须提供成品姿态和纸盒样/展开图,确认装入方式、合盖结构与附件范围。
核心工艺
先以正式盒样和实际物料确认定位、计量方式及操作节拍。
面膜片材与封口膜是不同物料,不能把取放封口膜当作片材装盒。
双穴同步是该参考工位动作,不是固定产能承诺;第六转盘位置为资料所示预留位。
候选检测设备适用可稳定成像的盒装封口成品,可识别经定义的外观缺陷。相机视角、盒体姿态、缺陷样本和节拍须实测;不能替代密封强度或泄漏测试。
食品包装输送与缓存线可作为封口后工位之间的转运模块。需按盒底稳定性、尺寸、方向、目标节拍和车间布局,用真实成品验证倾倒、刮伤、卡滞及启停积压。
卧式/立式装盒机系列处理的是外层折叠纸盒,不是封口主机使用的预制产品盒。应按单盒尺寸、产品方向、纸盒展开图、说明书或附件需求做整套试装。
按双方认可的样件和判定方法验收,不以单次演示或工位数代替。
样品资料
先确认预制盒的材质、尺寸、盒口形状与平整度,判断样盒能否稳定定位并形成可封合的有效区域。
盒体尺寸、盒口结构、口沿平整度及外盖要求。内容物状态、黏度和单盒装量会影响计量与灌装动作;需用实际物料确认,且这一步不代表包含面膜片材折叠或装盒。
实际物料、单盒装量、黏度、温度与清洗要求。核对封口层、材料结构、膜片尺寸与盒口是否适配;预切膜与卷膜供料是不同方案,卷膜不能默认沿用当前配置。
封口层、材料结构、膜片尺寸以及预切或卷膜形式。结合盒样、实际内容物和封口膜安排连续试封,并约定外观与密封性判据;面膜片材装盒、外盖、检测、输送或装箱需逐项核实是否需要及供货接口。
正式盒样、实际内容物、封口膜;片材、外盖及后段设备需求(如有)。目标产量用于定义测试目标,实际节拍还受人工放盒、灌装、取膜封口和收集方式影响;需连续试机,不按转盘工位数直接承诺产能。
目标产量、现有设备、出料方向和可用空间。常见选型误区
展开查看详细技术说明
先分清封口膜与面膜片材
这条路线处理的是预制盒内的内容物灌装和盒口封合:机器参考配置自动取放预切封口膜并热压封口。若成品还要在盒内放一片或多片面膜,片材折叠、计数和装入是不同工序,不能从“自动放膜”推断为自动装片。
按项目参考路线组合主机
参考项目采用人工每周期放入两只空盒、双通道伺服计量、自动取放预切膜、双穴同步热压和机械出盒。设备资料列出六个转盘位置,其中第五位置用于出料,第六位置预留。该内容是项目配置依据,不代表所有转盘机的固定结构。
将新增工序单列确认
当前参考主机确认的是预切封口膜取放与盒口热压封合。若项目需要在封口膜上贴标、使用卷膜、自动折叠或装入面膜片材、真空或气调等功能,应作为独立工艺需求提供样品、材料和测试条件,再确认设备边界;不能从主机的取膜动作推断为已经包含这些工序。
盒口、内容物与包材一起试
试机前准备正式盒、封口膜和实际内容物,记录盒口尺寸与平整度、封口层结构、单盒装量、黏度、温度、泡沫及清洁要求。若成品还需外盖,应对封口后的样盒进行实际试扣。卷膜与预切膜的供料方式不同,不能默认共用同一配置。
封口后再评估压盖、贴标与输送
外盖压合、盒体单面或双侧贴标、输送收料及二次装盒属于不同的后段工序。应按外盖结构、贴标面、包装层级和现有设备逐项选择,并通过批准总图和接口表确认顺序;这些设备不默认由封口主机完成,也不代表已组成全自动联线。
用连续试机结果确定验收条件
正式确认前,以约定盒样、内容物及封口膜做连续试机,记录补料、停机、人工动作、封口状态与合格判定。目标产量和验收标准应写入双方确认文件,不以工位数或短时空载演示替代。
封口外观与试机验收怎么定?
准备正式盒样、实际内容物和封口膜连续试机。双方先约定封口线连续性、边缘皱褶或偏斜、封口区污染、外盖试扣等外观判据;再明确抽样数量、试机时长及适用的密封性测试方法。单次封样或设备工位数不能替代连续试机验收。
从封口主机到后段:按成品包装选择联线
基础路线由盒装面膜转盘式灌装封口机完成放盒、计量灌装、预切封口膜取放、热压封口和机械出料。若要筛查封口区域可见外观,可评估封口视觉检测剔除机,但需提供缺陷样本,且它不验证泄漏或封口强度;若需把产品接到检查或收集工位,可评估食品包装输送与缓存线;若零售包装还要套折叠纸盒,再按单盒姿态和纸盒样评估卧式/立式自动装盒机。每个后段模块均为可选方案,尺寸、节拍、接口和供货范围应逐项试样确认。
一出二还是一出四?先看适用条件,不按数字推产能
现有工厂素材分别展示一出二与一出四的盒位工装参考,来自不同的视频/配置组,不应理解为同一台机器只需换模即可切换。比较时要同时核对盒口尺寸与定位、内容物计量时间、预裁封口膜供料与取放、热压和冷却、人工或自动上盒、出料及后段衔接。一出四不等于产能必然是一出二的两倍。建议先提供正式盒样、实际内容物、封口膜、目标节拍和上料方式,再分别确认模具、工位布局、连续试机结果与供货范围。
常见问题
盒装面膜转盘机可以自动装入面膜片材吗?
当前参考资料确认的是灌装、预切封口膜取放、热压封口和出料,不包含自动折叠或装入面膜片材。需要时应另行确认工序与设备。
为什么要提供正式盒样和封口膜?
需要核对盒口定位、口沿、封口层和膜片取放,并通过试封确认温度、压力、时间及成品外盖空间。
能否承诺固定的每分钟产量?
不能仅根据转盘工位数承诺产量。请用代表性盒样、实际内容物和封口膜进行连续试机,并约定合格判定。
输送和装箱设备是否包含?
不默认包含。需结合出料方向、包装层级、盒体尺寸、目标节拍和现有设备另行评估。
封口外观和密封效果如何验收?
使用正式盒样、内容物和封口膜连续试机;双方事先确定外观缺陷定义、抽样数量及适用的密封性测试方法,并把判定结果写入验收记录。具体测试方法需结合产品和客户要求确认。
一出四就一定比一出二产量高一倍吗?
不一定。工位数只说明盒位/工装组织方式;实际产量还受上盒、计量灌装、片膜取放、热封与冷却、出料和人工干预影响。现有一出二与一出四画面属于不同参考组,不能据此认定同一台设备可直接切换,也不能当作产能保证。应使用正式样品连续试机,并在书面规格中确认节拍与验收条件。