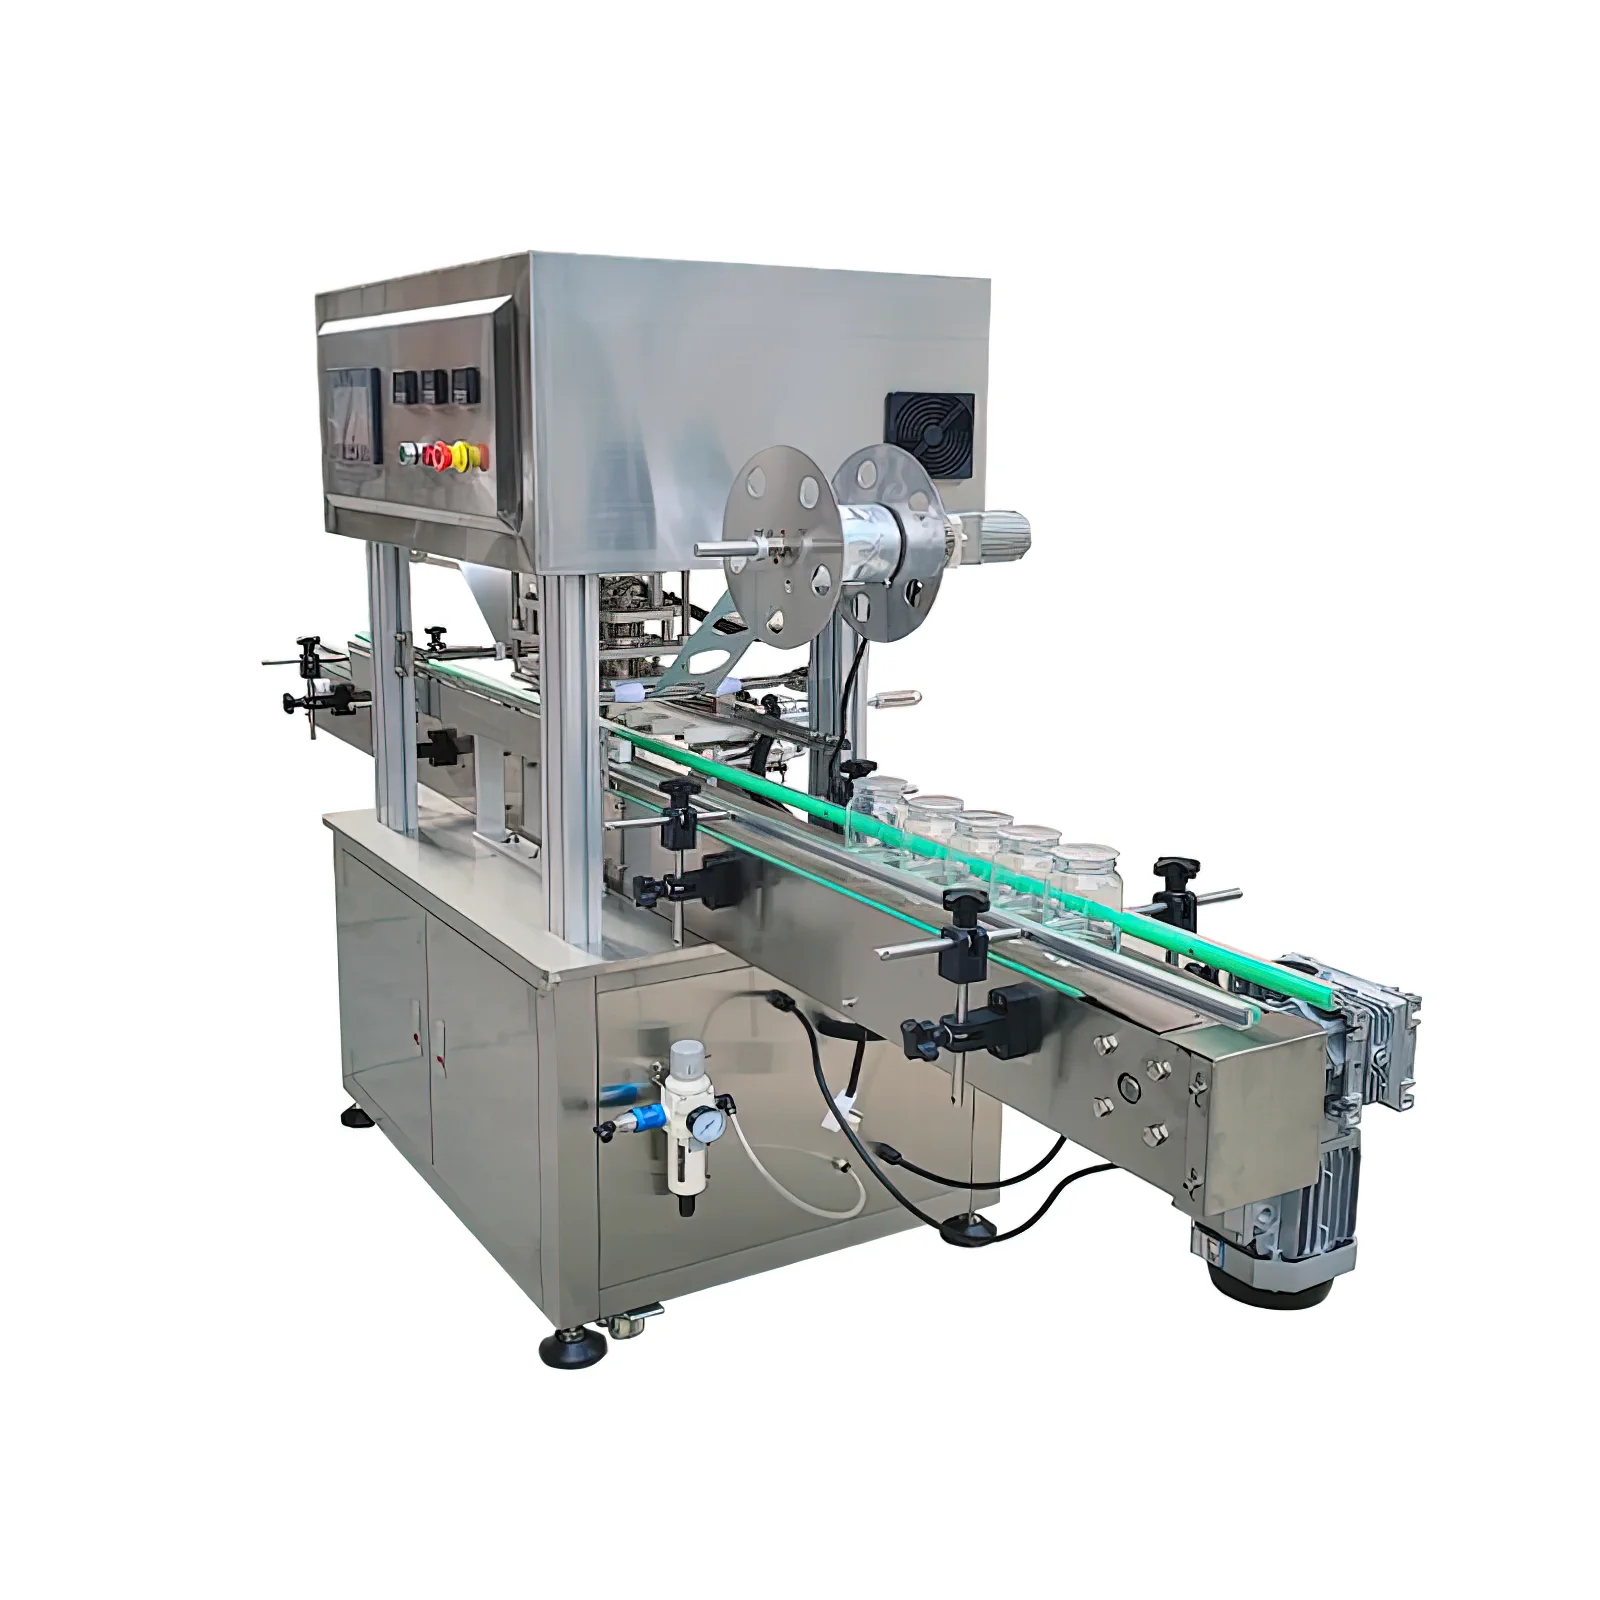
瓶罐在线覆膜热压封口机
给瓶、广口罐的口沿直接热封铝箔或复合盖膜,可按项目接入现有灌装线。先用容器和膜样确认热封层匹配,再确定定位、供膜、封口及出料配置;不是旋紧外盖后处理盖内垫片的感应封口机。
分类与搜索
瓶 / 桶 / 罐封口设备适用于瓶、桶、杯、盒、软管和袋装容器。报价前请确认样品、耗材、目标产能和联线方式。
找到 19 个产品
给瓶、广口罐的口沿直接热封铝箔或复合盖膜,可按项目接入现有灌装线。先用容器和膜样确认热封层匹配,再确定定位、供膜、封口及出料配置;不是旋紧外盖后处理盖内垫片的感应封口机。
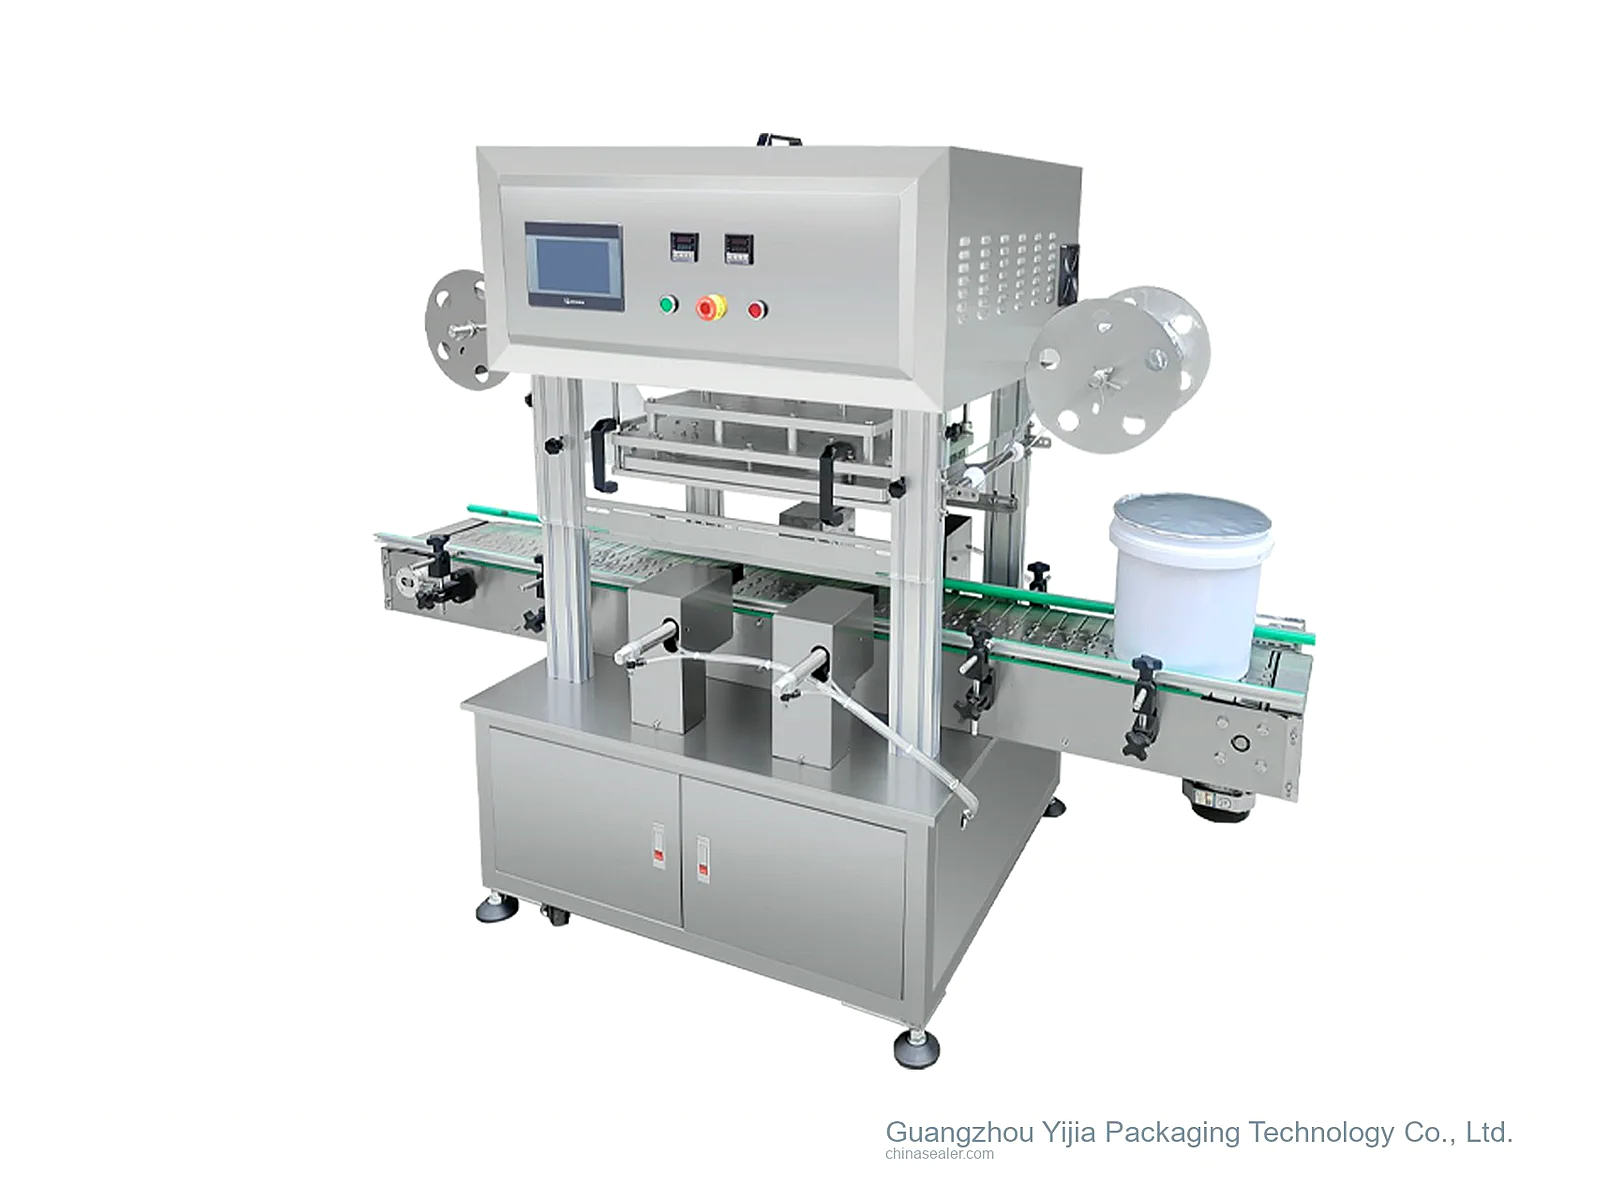
用于大口径塑料桶、食品桶或涂料桶的预切片膜热压封口。请把装料后的同一桶、膜和外盖一起试封,确认桶口污染、热封层、膜片翘边、封边高度和盖内腔余量;封膜后能否正常闭盖,应以实样连续测试结果为准。
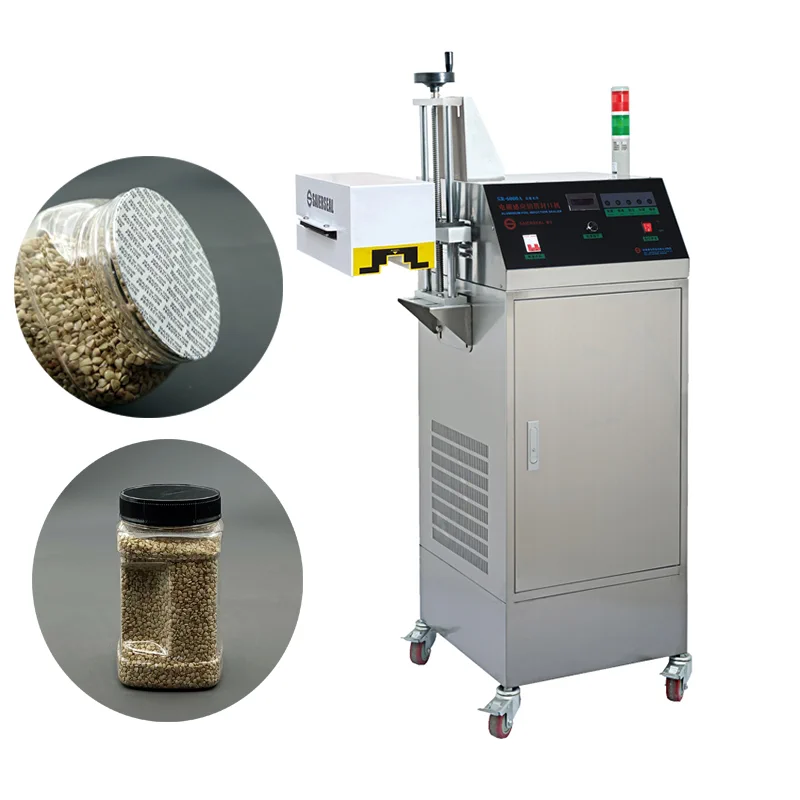
用于带盖非金属瓶、罐或桶的连续式感应铝箔内封,水冷结构更适合需要持续运行的输送线。选型必须把容器口、瓶盖、铝箔垫片封合层、瓶间距和连续热负荷作为一套样品验证。
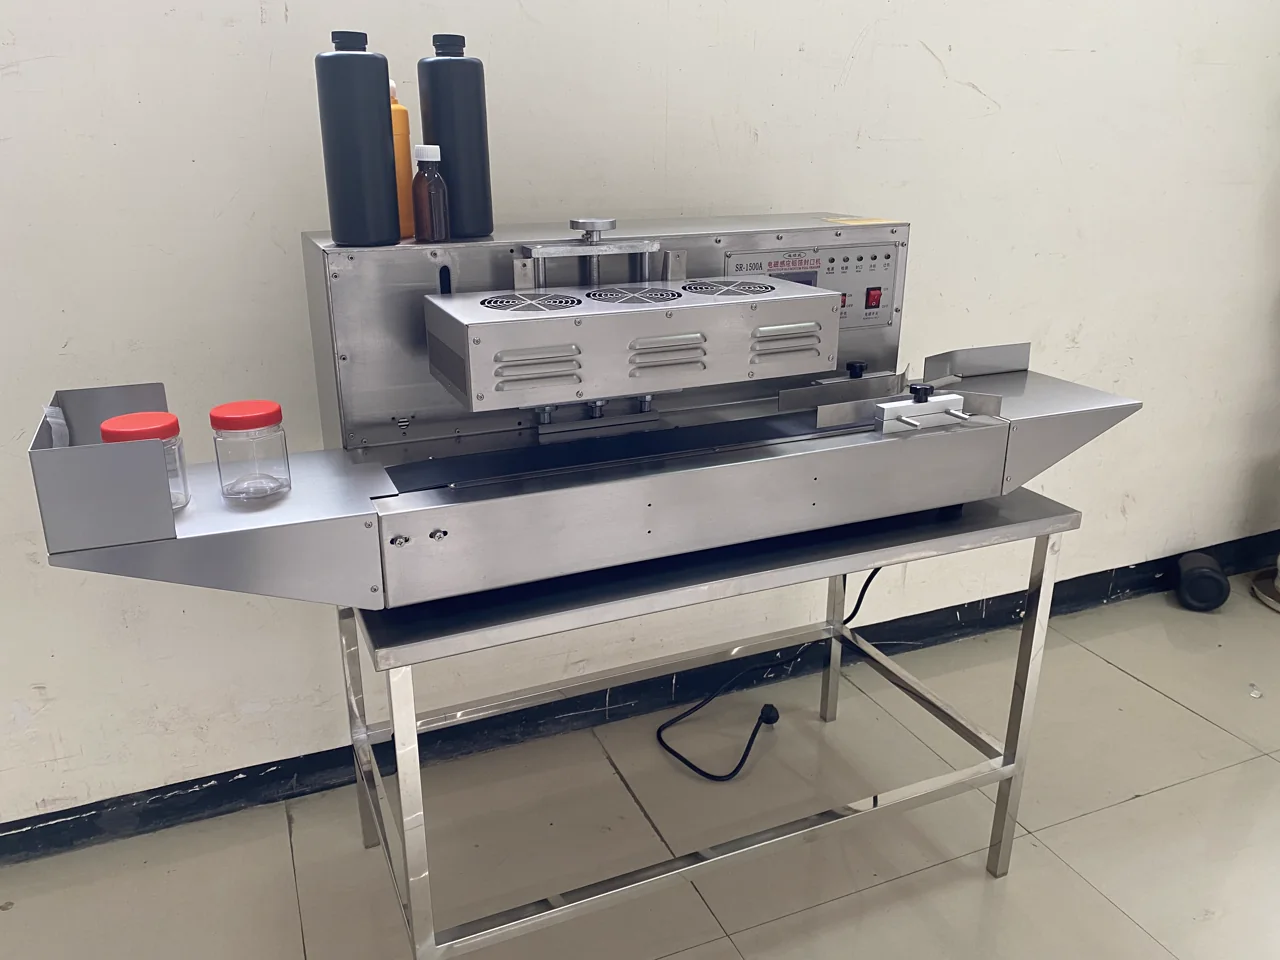
用于已旋紧瓶盖、盖内配有匹配感应铝箔垫片的容器内封;适合先做试封、小批量或间歇生产。风冷机的连续运行边界需按容器、瓶口、盖与垫片热封层、旋盖压紧、批量和现场环境用完整样品确认;无盖直接覆膜、普通非感应铝箔及未确认材质均不应按本机推定。...
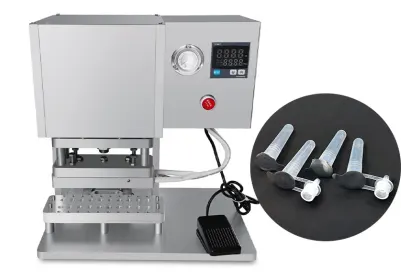
用于试剂管、采样管等小口径容器的铝箔封口。先按管口平面、管材耐热性、铝箔热封层和洁净要求分清直接热压、预切膜片等路线;设备并非所有试管规格通用。请用空管、铝箔和内容物实样确认定位、边缘贴合、易撕或穿刺需求,以及是否衔接灌装、贴标等工位。
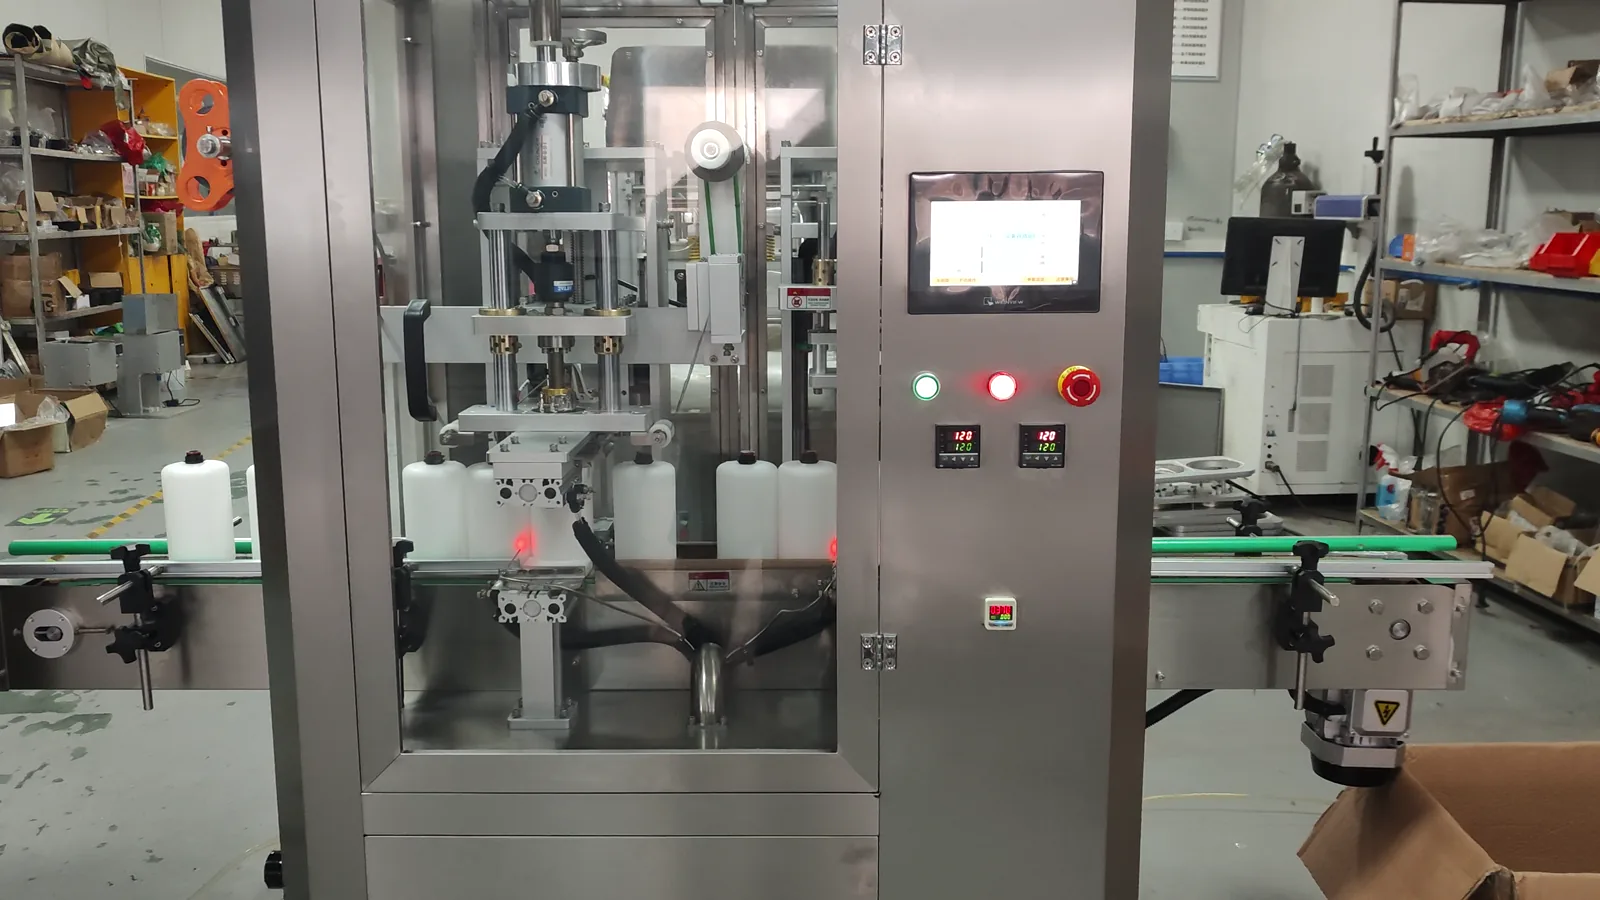
适合需要把卷膜在生产线上冲切成盖片、取放到瓶罐口沿并热压封合的项目。现有实拍可见白色测试瓶的输送、定位、冲膜/压合和结果检查;瓶口、灌装后口沿洁净、盖膜结构与封后加盖配合必须用成套样品连续试机,检测、剔除和前后段联线按项目配置。
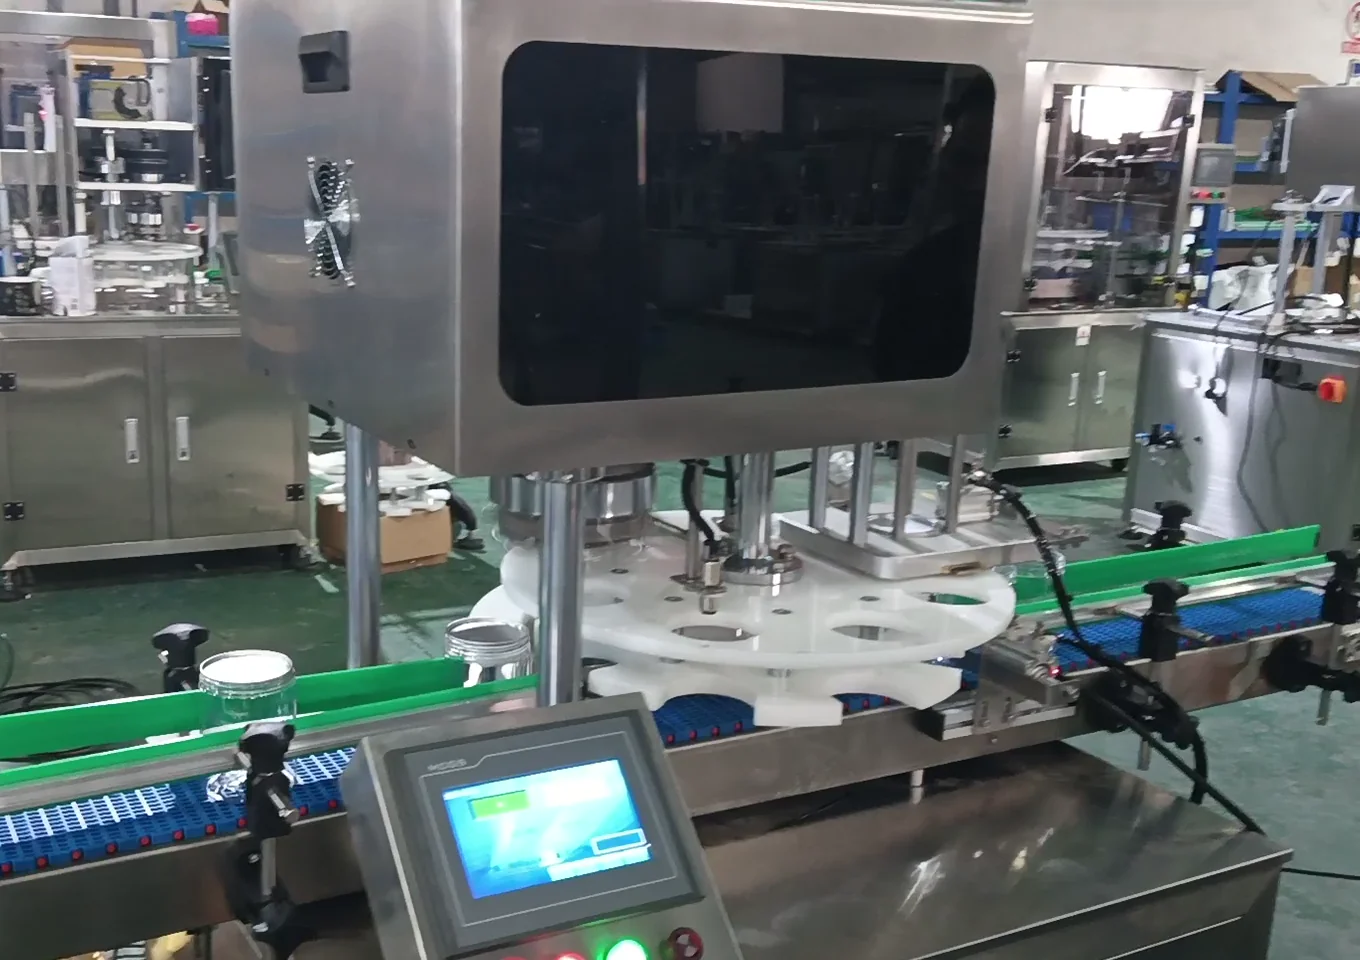
用于金属罐与配套罐盖的连续分度卷封。先以空罐、罐盖、密封胶和卷边标准确认卷封路线;如涉及灌装,请补充灌装后罐口污染或变形、上盖方式、换型、检测、剔除、缓存和联锁资料。螺纹旋盖、压入式压盖与罐体卷封不是同一种闭合工艺。
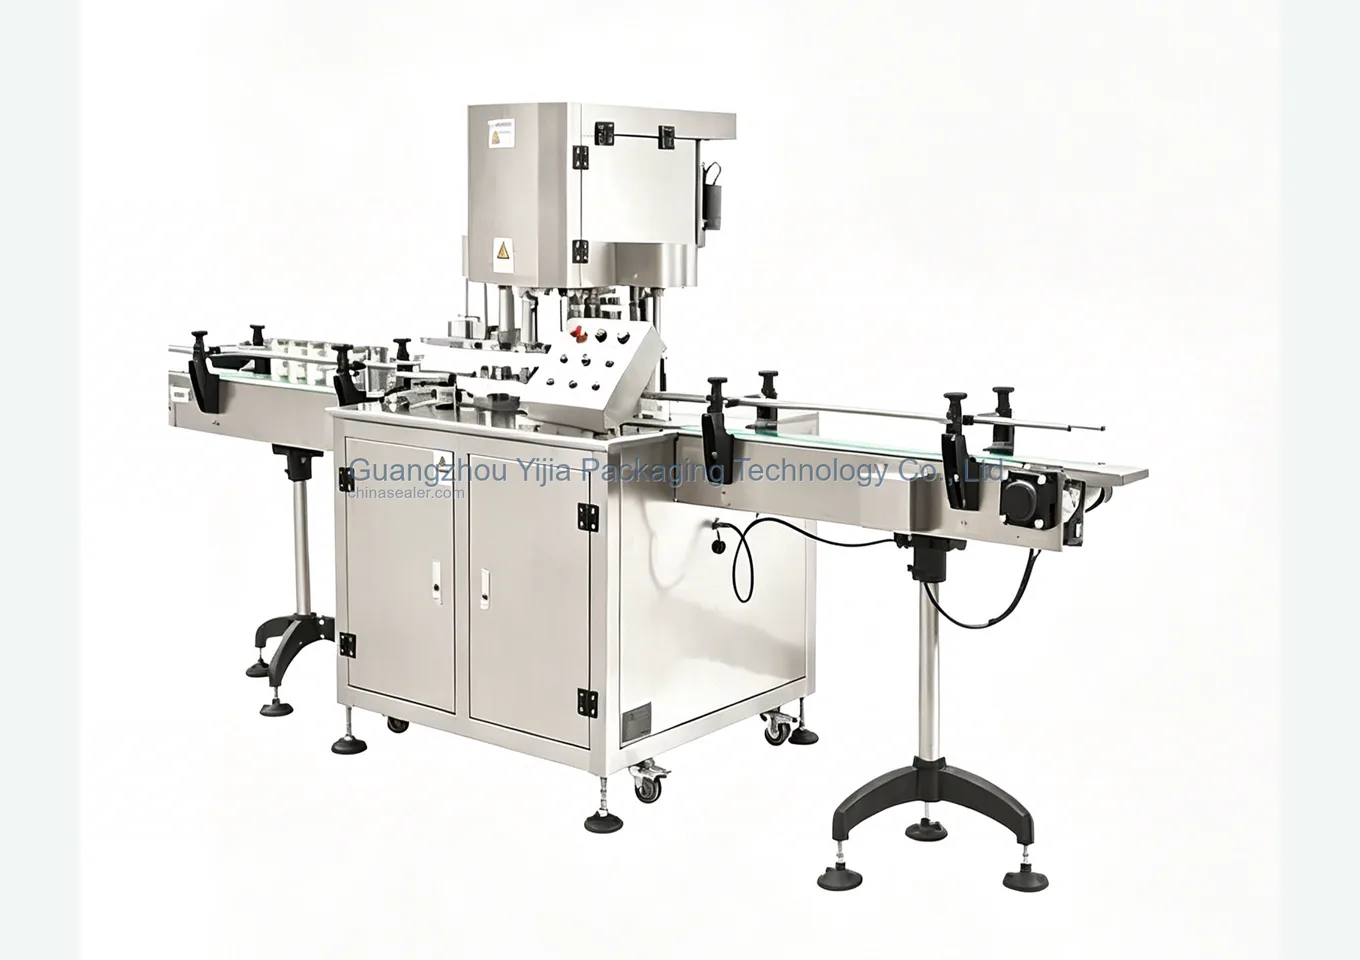
用于金属罐与配套罐盖的在线卷封,可按项目衔接人工或自动上盖、供盖、检测、剔除和缓存。卷封不是简单把盖子压紧:罐径罐高、罐身刚度、盖件卷缘、密封胶和卷边标准共同决定压头、卷封轮和调机。请用罐、盖、灌装状态与卷边验收要求试机确认。
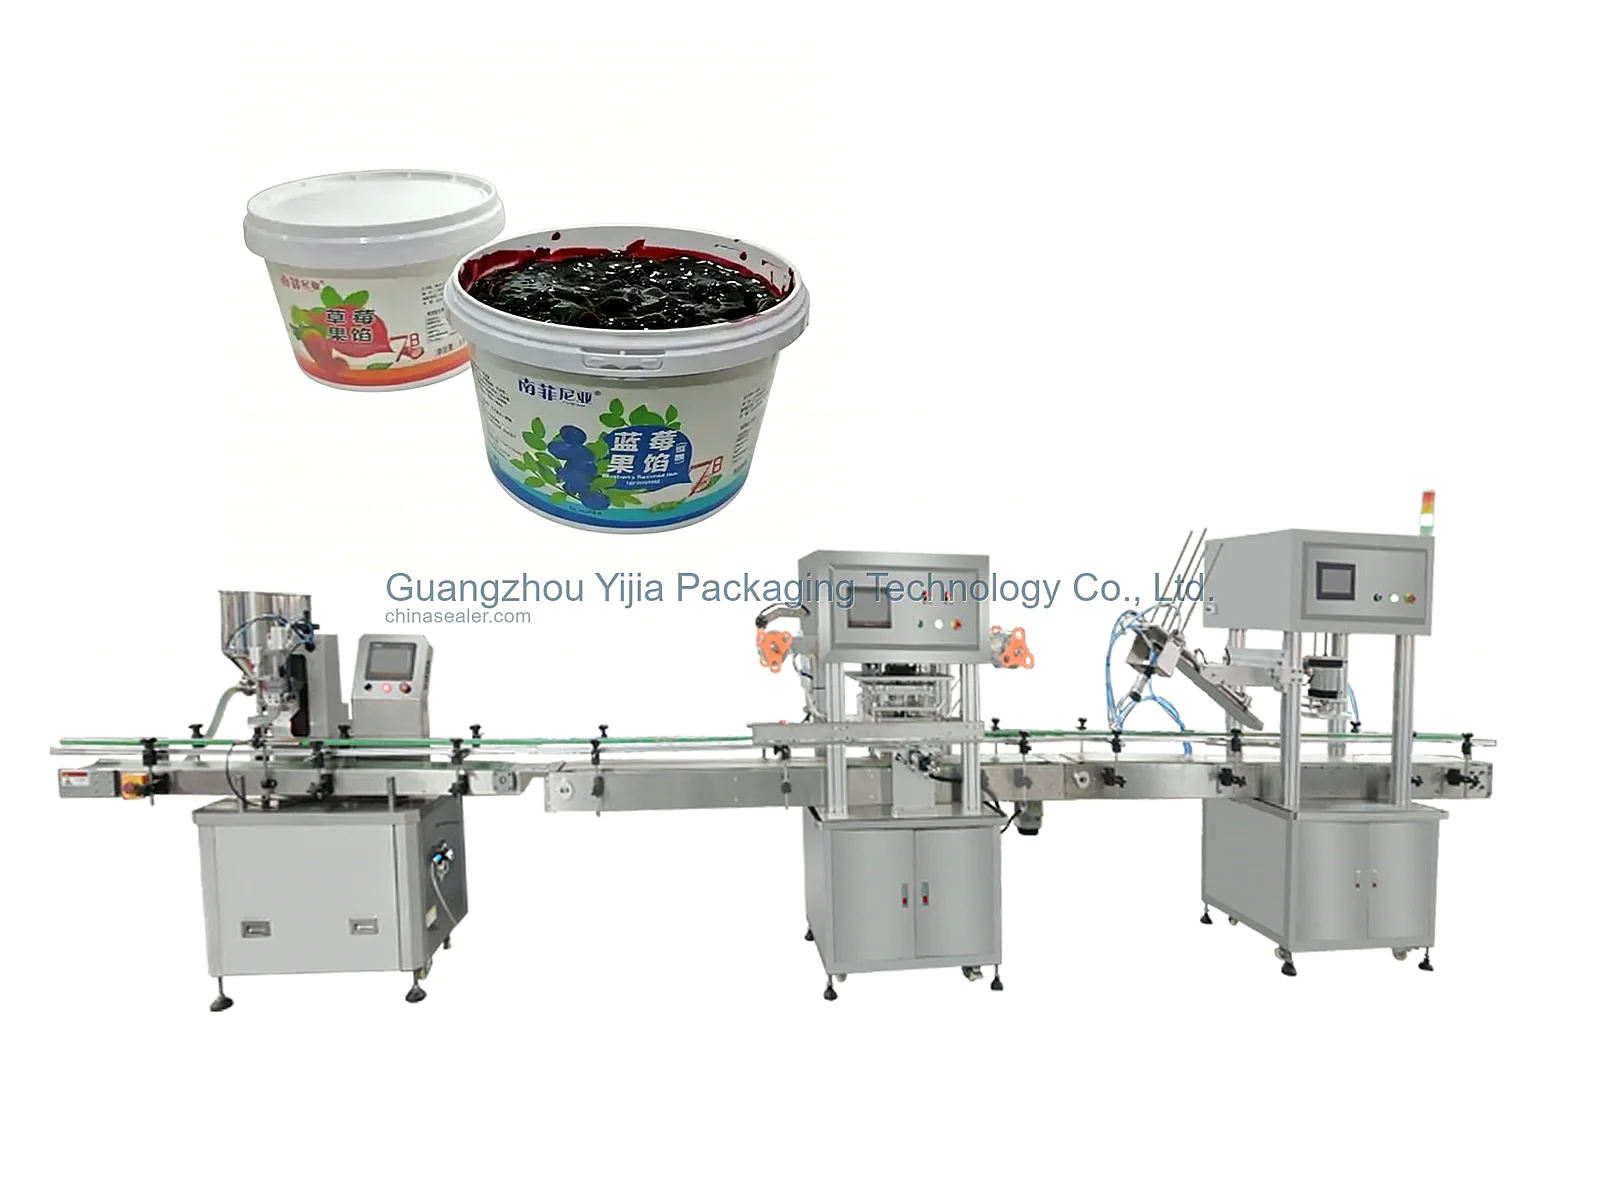
用于纸罐、塑料桶等刚性容器在灌装后直接铺放铝箔膜并热压封合,可按成品盖型衔接内盖、外盖或卡扣盖压合。它不是旋盖后依靠盖内垫片进行感应封口的路线;需用容器口沿、膜片热封层、封后盖合余量及剥离/泄漏标准确认。
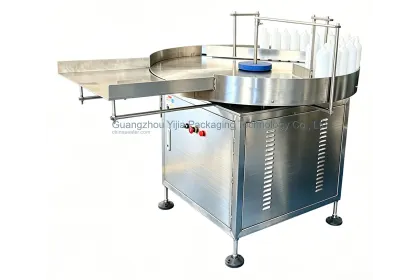
用于把散装空瓶整理成稳定、方向一致的单列输送,供后段清洁、灌装、上盖或旋盖使用。应先确认空瓶能否稳定站立、瓶底/瓶肩/瓶口方向、轻薄或异形瓶的导向方式、多规格换型和缓存需要;理瓶只解决供瓶与定向,具体瓶型、节拍和联线效果须以实瓶连续测...

用于灌装前处理瓶内或瓶口的颗粒、静电或需冲洗的残留,应先按污染位置和是否允许水分选择干式吹扫、离子风或湿式冲洗。再确认瓶内壁/瓶口、是否需倒置排液、残液容许、下游灌装卫生目标和联线节拍;具体洁净结果和配置须用实瓶与工艺验证。
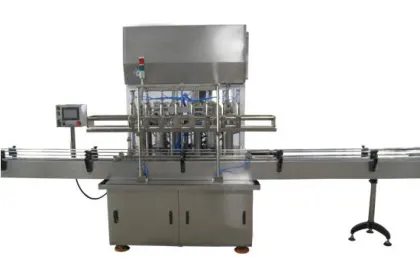
设备以秤台重量信号控制粗加与精加,不等同于容积式灌装。应按真实空桶满桶、目标净重误差、物料流动起泡、供料压力、落差、防滴接液、口沿洁净、搬运输送和称重环境验证去皮、稳定、切换、滴漏及出料。
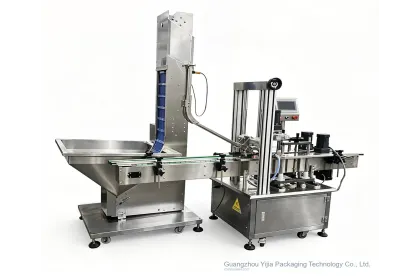
设备用于螺纹盖的供给、取盖或落盖、预紧与旋紧。旋盖、压盖、轧盖和金属罐卷封不是同一工艺。应按瓶体稳定性、盖子定向、螺纹、扭矩、防刮、规格差异和上下游节拍选择机构,并用装满实际物料或等效重量的瓶盖样品验证歪盖、漏盖、打滑、扭矩与瓶损。
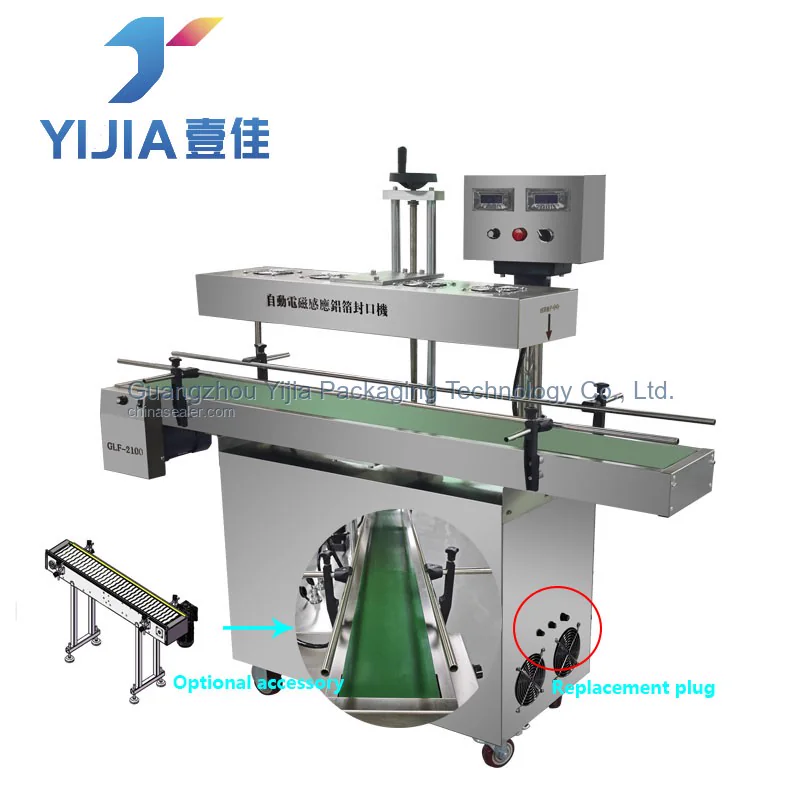
用于已经旋紧外盖的瓶罐连续感应内封:感应头隔着盖体加热盖内匹配垫片,使铝箔与瓶口封合。无盖直接放膜、需要先热压后加盖的项目应另选直接覆膜路线。风冷或水冷不只看线速,还要结合盖径、瓶距、连续负荷、现场温度及盖—垫片—瓶口连续试封结果确认。

面向广口或食品桶的定量灌装、封口和出料项目,需先分清外盖压合、直接盖膜热封,或封膜后再加盖的包装路线。再以物料黏度、装量、清洗要求、桶口及桶—膜—盖实样确定灌装和封口配置;封膜后能否正常闭盖须连续测试确认。
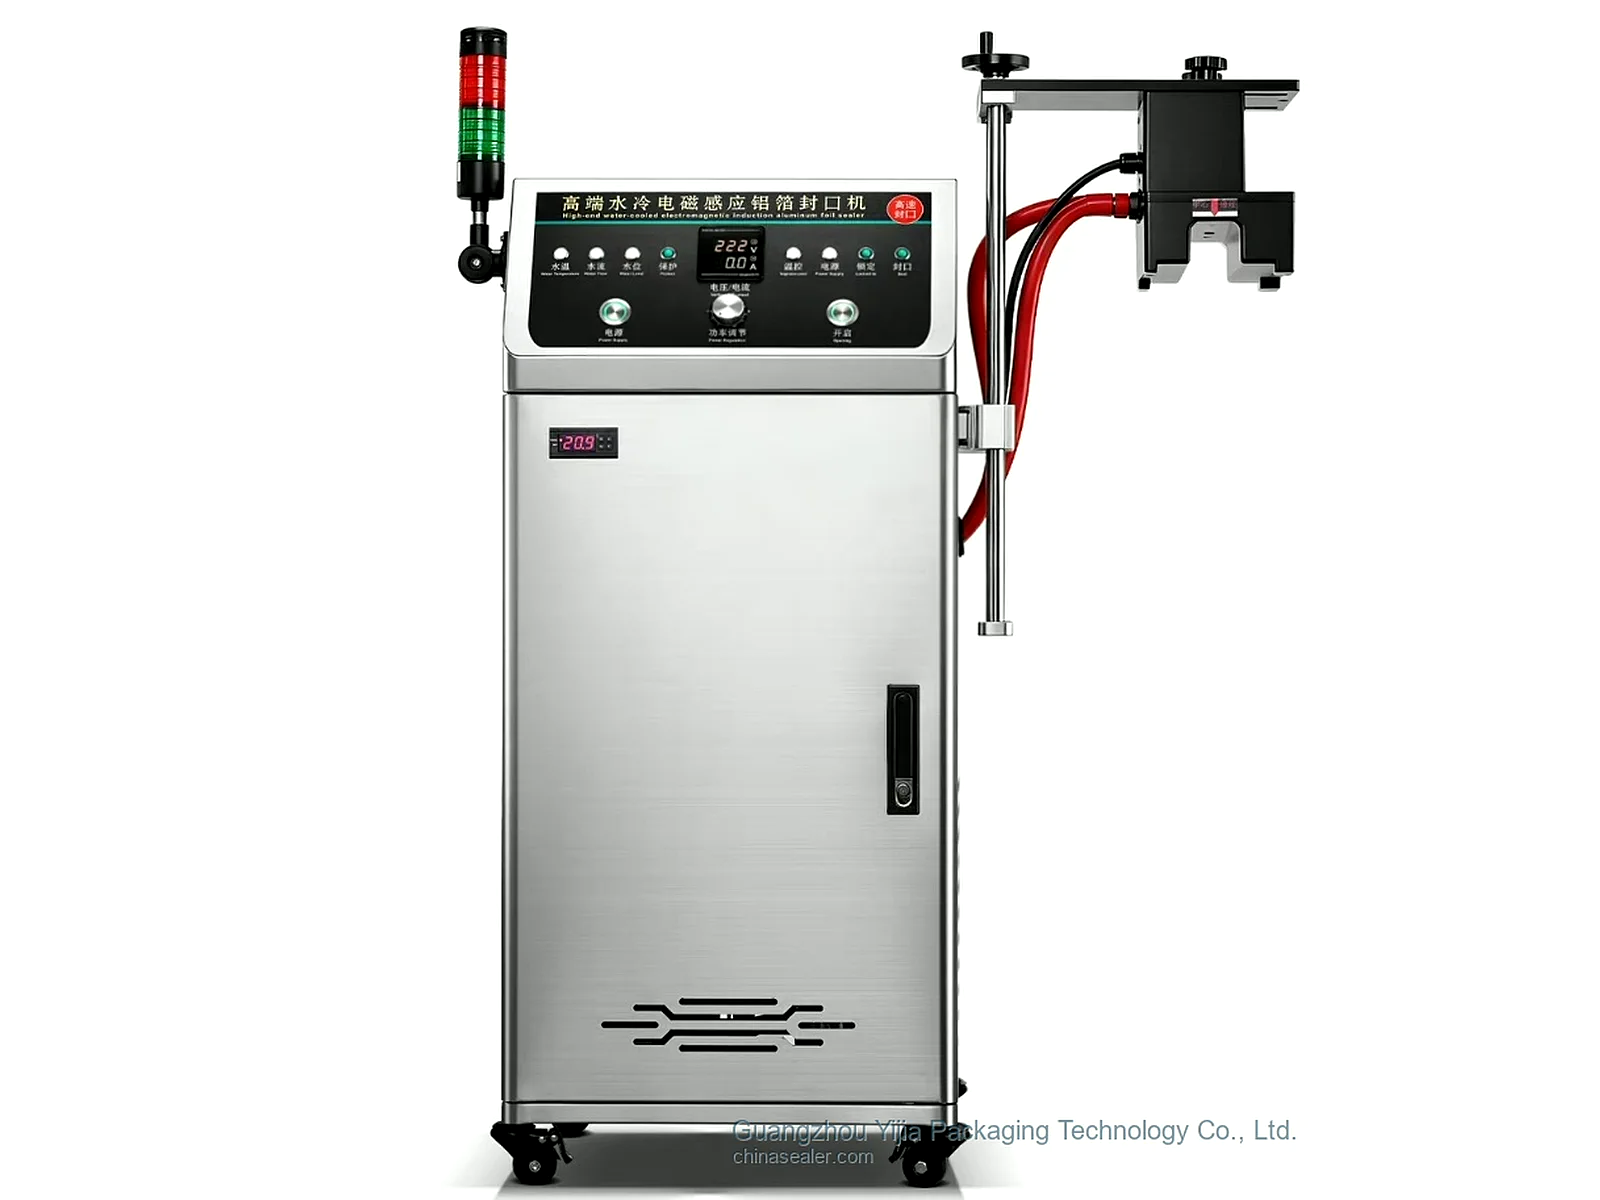
用于已旋紧带封口垫片盖的瓶罐在线感应内封。设备在旋盖后对盖内铝箔垫片进行非接触感应加热,使封合层与瓶口结合;它不是无盖容器直接铺膜热压路线。应以带盖容器和垫片实样确认瓶口、压紧、热封层、口沿洁净、连续热负荷和验收方法,再确定感应头、输...
作为瓶、桶、罐口部封合的选型入口,先按容器口结构和实际封合方式分流:直接盖膜热压、旋盖后对盖内垫片感应封合、压盖或卷封各属于不同路线。不要把它们理解为一台主机默认全做;应以容器、盖或膜、是否先灌装及成品要求实样确认。
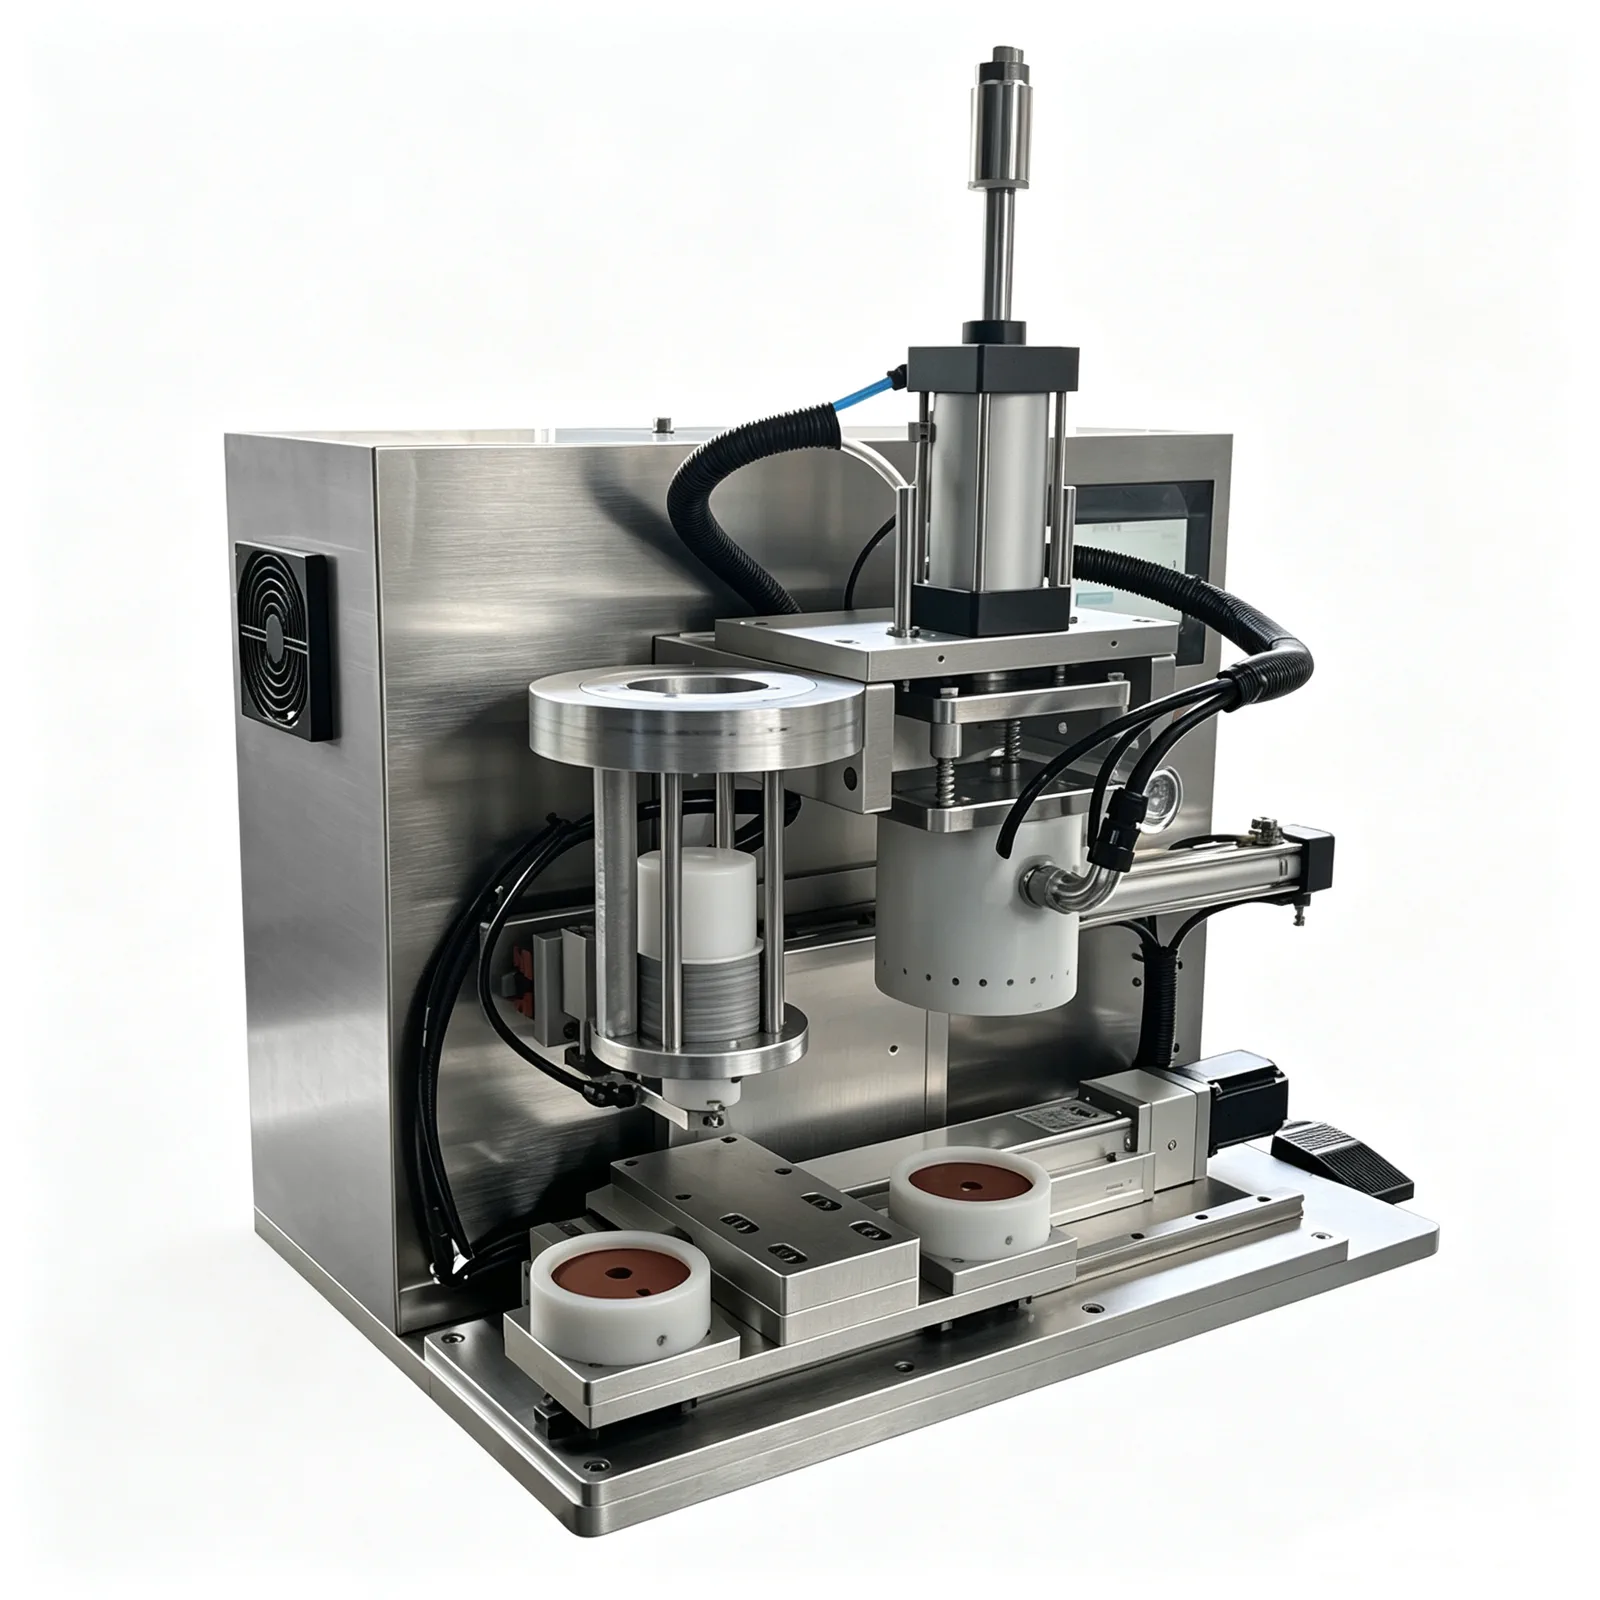
用于在加外盖前对瓶口铝箔进行感应封合,画面展示台式双治具与水平移位结构。请用瓶样、铝箔组件和外盖确认瓶口定位、封合层、膜片边缘和封膜后盖合余量;不要与旋盖后盖内垫片感应封口混为一类。
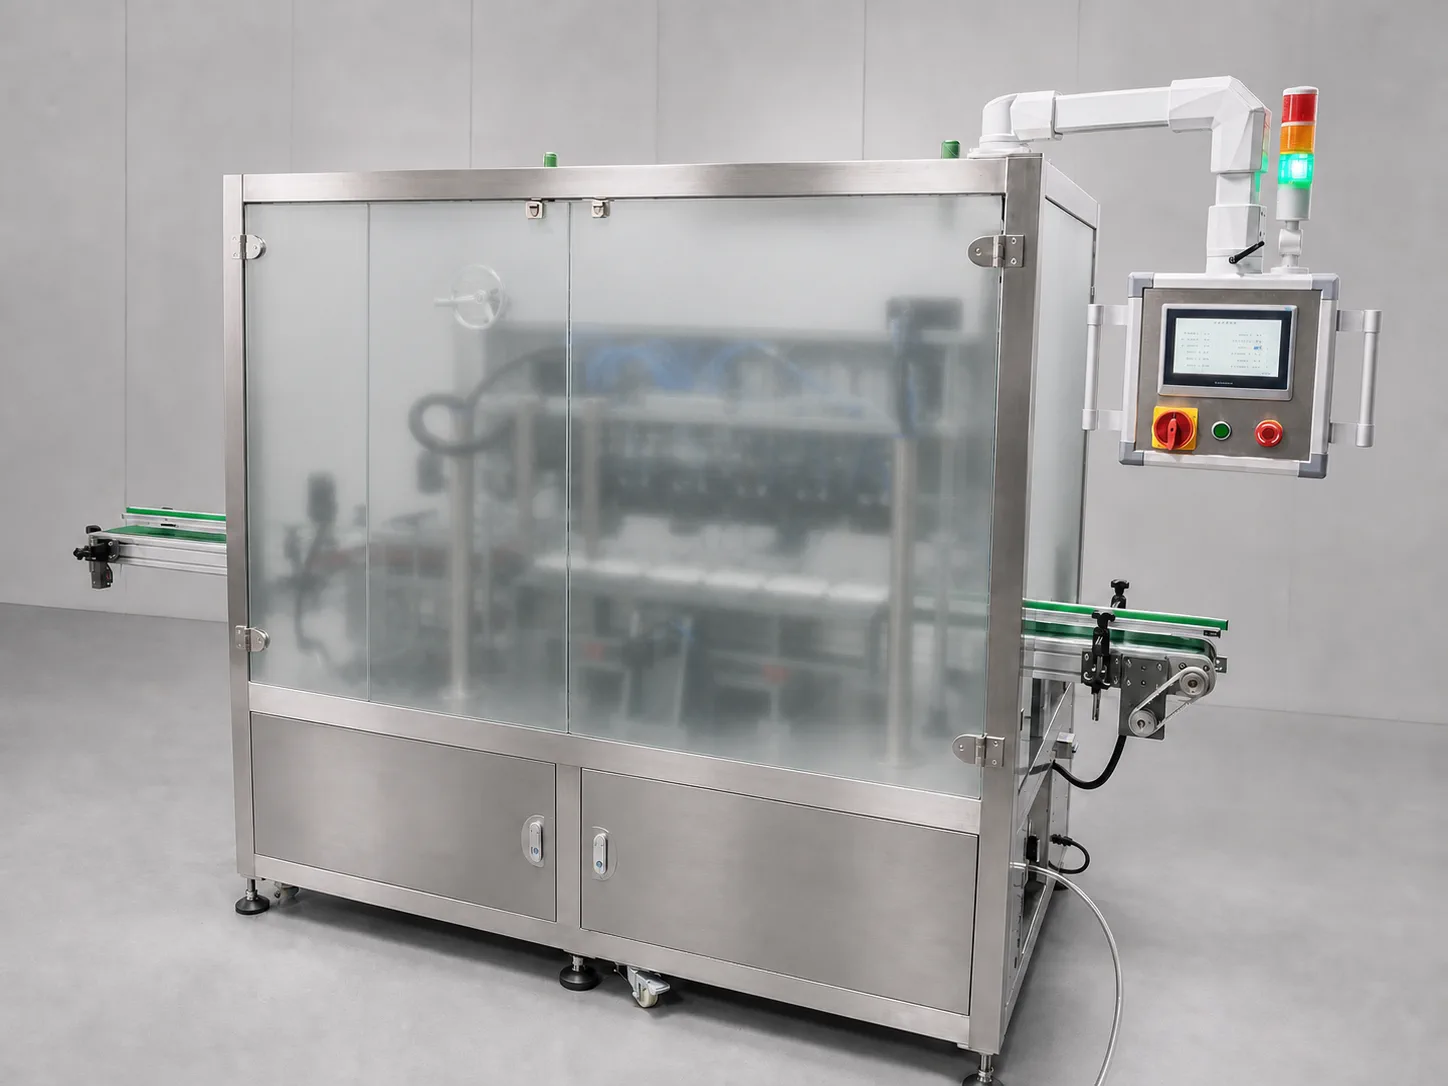
在装外盖前,直接对瓶口铝箔进行感应封合。同系列可按项目配置1–8个封口头,现有实拍为六头配置。用瓶样、铝箔组件、定位方式和整线节拍确定头数,并检查封膜后能否正常加盖。