盒型与盒口
盒体尺寸、盒口结构和放置方向会影响定位与封合位置;带外盖时还要看盒体与外盖怎样配合。
先看工序如何衔接,再按盒样确认配置
盒型、内容物和封口材料,会共同影响定位、灌装与封合。先看设备工序和真实工厂画面,再对照你的盒样、物料判断适配方向;具体配置与效果以样品测试为准。
观看设备运行视频
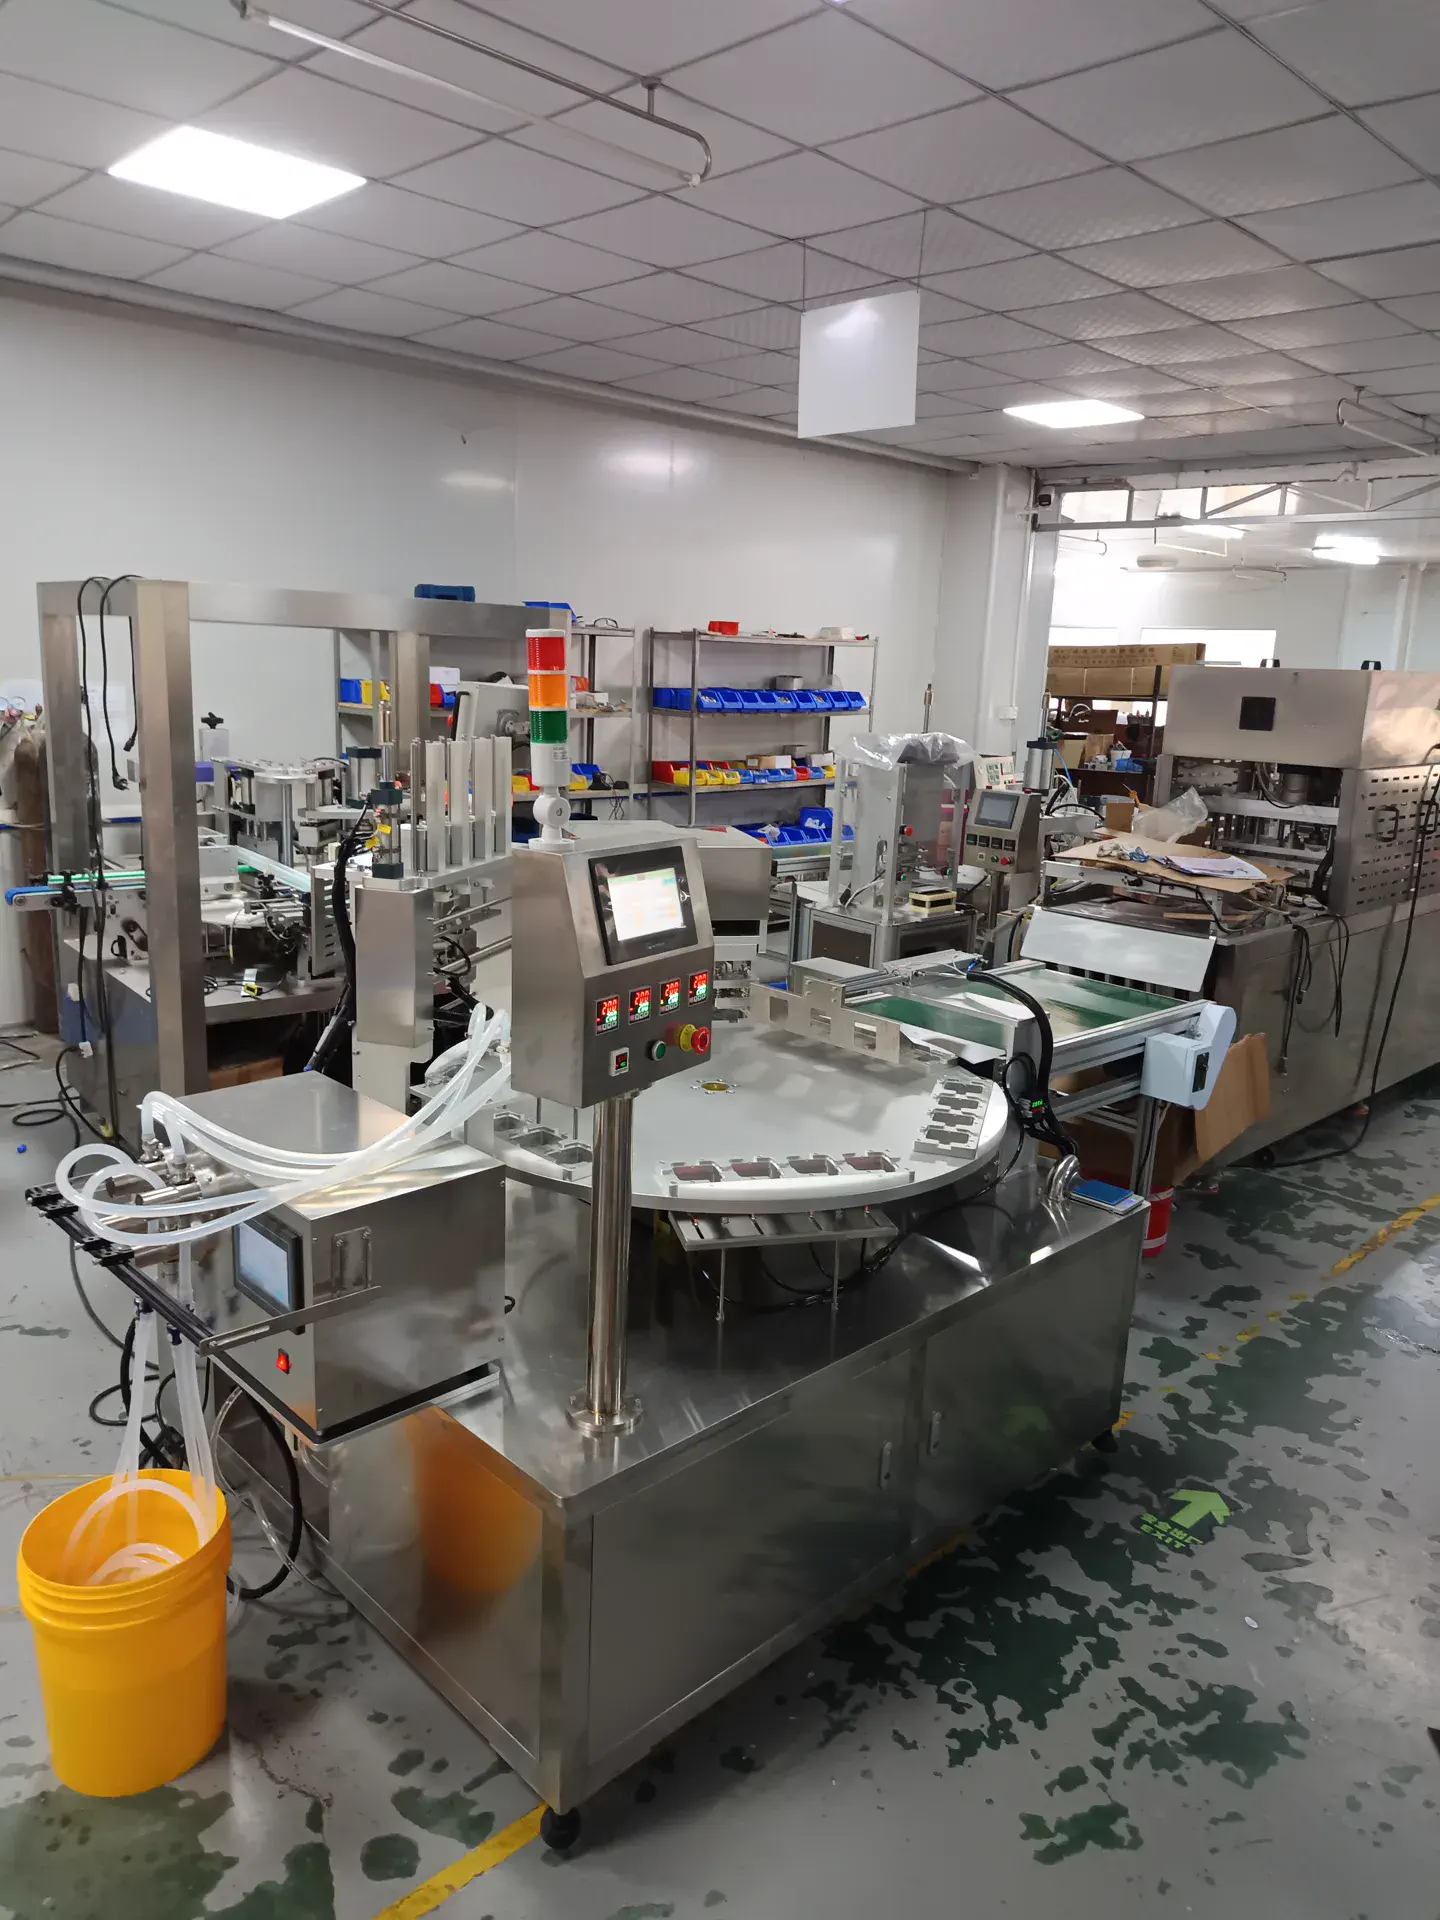
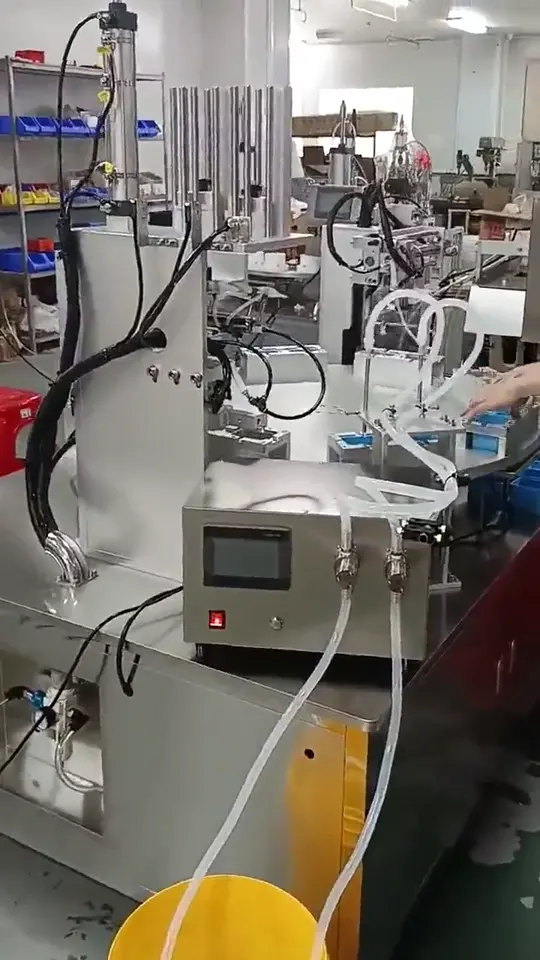
工厂实机展示另一套一出二盒装灌装、预切片膜取放、热压封口和出料工艺;首图为另一组一出二设备实拍。两组仅作同路线参考,具体盒型、计量、膜材和节拍须按样品确认。
项目参考流程包括人工放入预制空盒、A/B 双通道计量灌装、预切封口膜取放、双穴同步热压和机械出盒。资料标注第5转盘位置用于出料、第6位置预留。以下按工序动作说明,不代表每张卡片对应一个转盘工位,也不承诺固定产能;面膜片材装盒、压盖和后段设备须按项目另行确认。
先看产品,再谈设备组合
先从包装本身理解定位、灌装和封合条件。实拍画面用于了解可见的设备结构与动作,不代表所有盒装面膜项目都使用相同配置。
盒体尺寸、盒口结构和放置方向会影响定位与封合位置;带外盖时还要看盒体与外盖怎样配合。
内容物状态和目标装量会影响灌装动作与过程安排,具体做法需按实际物料确认。
预裁封口材料的结构、尺寸和封合面要与盒口条件一起核对,不能只凭外观推断效果。
外盖、检测、输送或后段包装是否需要,取决于成品设计和现有生产流程。
先看产品,再谈设备组合
资料不必一次齐全;盒样或清晰照片可以作为起点,后续再补充物料、膜材与成品要求。
先看产品,再谈设备组合
预制盒;盒型、盒口尺寸与定位治具按正式样盒确认。
项目参考为人工每周期放入两只空盒;自动上料另行评估。
双通道伺服计量;泵型与装量按实际内容物试样确认。
自动取放预切封口膜,并对两个盒位同步热压;盒膜条件需试样确认。
项目资料为六个位置;第五位置出料,第六位置预留。
不属于预切封口膜取放工序;如需自动折叠、计数或装片,须另行设计。
尚无可公开的统一节拍承诺;以约定样品连续试机和验收条件为准。
了解盒体尺寸、盒口形状、放置方向和外盖结构。
说明物料状态和目标装量,以便评估灌装工序。
检查材料结构、尺寸、封合面与盒口的对应关系。
按代表性盒样、内容物和封口材料讨论工位与测试条件。
根据成品是否需要外盖、检测、输送或二次包装确定衔接。
常见包装路线
以下是工艺环节的理解顺序,不代表每台设备都有相同工位,也不代表整线标配。
先确认盒型、盒口和放置方向,以及盒体如何稳定进入工位。
按内容物、装量和封口材料安排灌装、预裁膜取放与盒口热封。
外盖、检测、输送和二次包装按成品结构与现场流程决定是否配置。
先看工序如何衔接,再按盒样确认配置
先看产品,再谈设备组合
当前展示的配置是取放预切封口膜并封合盒口,不表示设备会自动折叠或装入面膜片材。如果还需要片材装盒,请在沟通时说明,我们会把这道工序纳入整线评估。
需先核对盒口尺寸、口沿平整度、盒体支撑及封口层,再用正式盒样试封。
当前展示的是预切封口膜方案。卷膜与预切膜的供料方式不同,如考虑使用卷膜,请提供盒型和膜材信息,我们会先评估适配性,再通过样品确认封口效果。
不同盒型、内容物、装量、补料方式和合格判定都会影响节拍;需用双方确认的样品连续试机后确定。
需用完成封口的成品盒和正式外盖试扣,检查封边、盒口与外盖的空间关系。
请提供设备布局、出料高度、目标节拍以及接口照片或图纸。我们可先核对输送、检测和后段包装的衔接条件,再确定需要配置的设备范围。
告诉我们盒型与产品
告诉我们盒型、内容物、封口材料和目前的包装步骤;有盒样照片、短视频或图纸也可以先发来。我们先一起梳理影响流程的条件,再讨论是否需要对应设备或后段工位。