方案主题
转盘多工位杯盒线:灌装封口、真空托盒与片膜取放
比较小杯转盘灌装封口、盒装面膜预切膜热封与真空托盒三类设备,了解容器、物料、膜材、工位组合、喷码检重及采购试样要点。
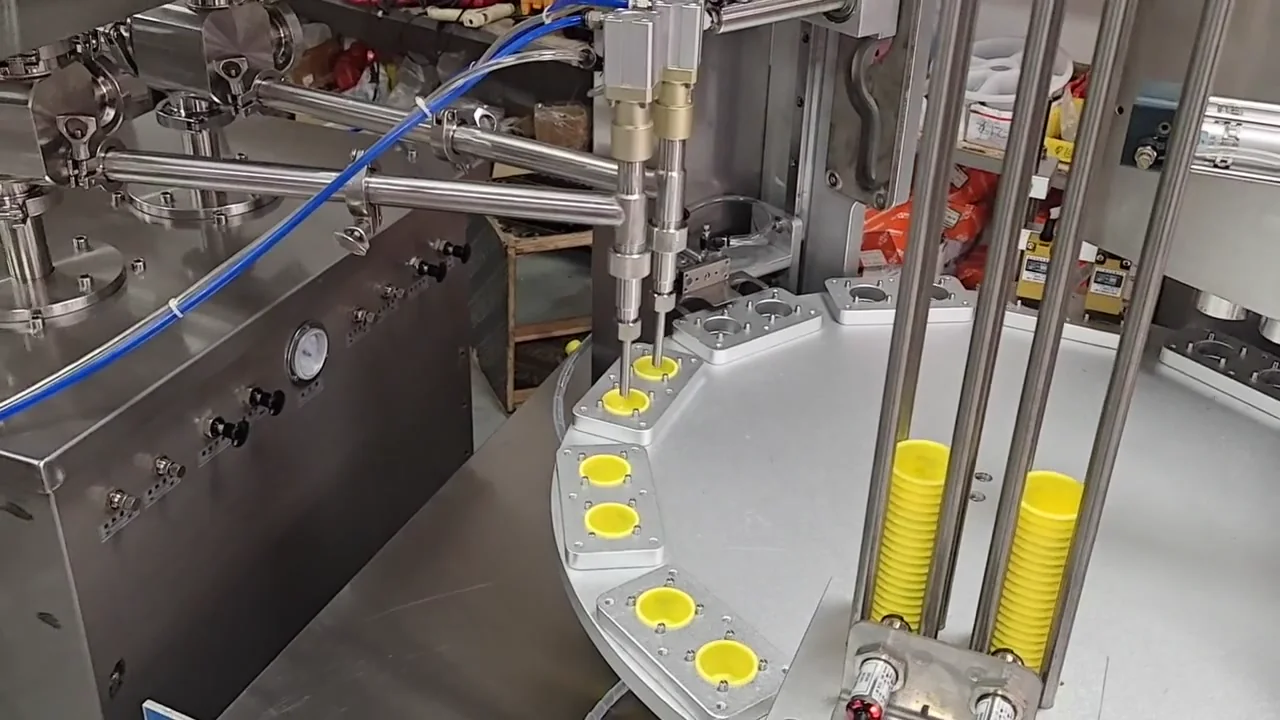
项目配置与选型要点
下表用于比较路线与配套选择,不表示所有设备默认包含或必须依次串联;最终配置按样品、工艺及现场接口确认。
| 工序 | 设备或资料 | 配置要点 |
|---|---|---|
| 转盘式小杯灌装封口机 | 转盘式小杯灌装封口机 | 用于小杯装产品的定位、灌装与盖膜热封,在转盘工位上衔接生产步骤。现有实拍展示一出二配置;杯型、物料、盖膜和目标产量需按样品确认。 |
| 真空托盒分支 | 转盘式真空托盒封口机 | 当托盒项目明确要求真空封装时单独采用,包装结构和真空目标不可由普通热封条件代替。 |
| 片膜供给封口 | 自动预切片膜取放托盒封口机 | 为预切盖膜路线完成分片、取放和封合,片材堆叠状态及托盒基准需要联动测试。 |
| 批号和重量检查 | 日期批号喷码机 在线检重机 | 在封装完成后增加可变信息和重量复核,触发位置、判定值及异常处置写入验收项目。 |
| 盒装面膜转盘式灌装封口机 | 盒装面膜转盘式灌装封口机 | 面膜盒灌装封口时,盒型定位、内容物灌装与封口膜配合是选型关键。转盘式设备可将这些工序按工位衔接;一出二和一出四采用不同工装。建议提供盒样、内容物和封口膜试机,再确定适合的工位数、装量与封口方式。 完整主机是针对同一包装任务的不同选择,不是默认把两台灌装封口机前后串联。 |
- 转盘结构的价值在于把上杯、灌装、放膜、封合和出料分配到固定工位,但杯盒形态、内容物及封口目标不同,主机方案也不能互换。
为您整理的方案摘要
- 结论是转盘方案适合把杯盒定位、灌装、放膜、封合和出料集中到固定工位,但杯盒灌封、真空托盒和片膜取放必须分支选机。
- 比较小杯转盘灌装封口、盒装面膜预切膜热封与真空托盒三类设备,了解容器、物料、膜材、工位组合、喷码检重及采购试样要点。
- 提供杯盒、内容物、膜材、工位动作、目标节拍和出料方向后,才能确定模具、转盘节拍以及喷码检重接口。
方案路线对比
- 适用于杯型、装量和物料已确定,需要在转盘工位完成放杯、定量灌装、放膜、热封和出料的小杯项目;盒装面膜应比较下方独立的盒型设备路线。
- 用于小杯装产品的定位、灌装与盖膜热封,在转盘工位上衔接生产步骤。现有实拍展示一出二配置;杯型、物料、盖膜和目标产量需按样品确认。
- 工位数、模具和节拍必须由杯盒物料实测,规格跨度过大时换型与清洁会更复杂。
- 容器、装量或物料仍频繁变化,且只需要独立封口时,不宜先锁定完整转盘灌封主机。
- 转盘式小杯灌装封口机
- 适合托盒包装已经明确提出真空封装目标,需要独立验证包装结构的项目。
- 转盘式真空托盒封口机针对真空工艺组织托盒定位和封合,不用普通热封条件代替。
- 托盒刚性、膜材及真空目标要成套确认,不能从普通杯盒灌封结果直接外推。
- 项目只要求普通封边或尚未定义真空目标时,不应增加真空分支。
- 使用转盘式真空托盒封口机单独试盒,并把包装与验收条件写清。
- 适合片膜尺寸、堆叠和托盒基准已经固定,并需要自动分片封合及批次复核的项目。
- 自动预切片膜取放托盒封口机承担片膜分张定位,封装后可衔接日期喷码和在线检重。
- 片材静电、方向、盒口覆盖和检重判定均需单独测试,不能作为所有转盘项目的固定后段。
- 片膜和托盒规格仍未冻结,或没有追溯及重量规则时,不宜一次加入完整后段。
- 按片膜取放封合、日期批号喷码、在线检重的顺序设计独立支线或接口。
- 预制盒内需要定量灌装,并以预切封口膜封合的项目。
- 参考主机可完成双通道计量、预切膜取放、双穴同步热压和机械出盒。
- 人工上盒方式、盒型、物料、膜材和试机节拍需逐项确认。
- 成品需要自动折叠、计数并装入面膜片材,但方案中未配置该工序。
- 主机选用盒装面膜转盘式灌装封口机;后段设备按接口另行评估。
关联设备 / 耗材
转盘式小杯灌装封口机用于小杯装产品的定位、灌装与盖膜热封,在转盘工位上衔接生产步骤。现有实拍展示一出二配置;杯型、物料、盖膜和目标产量需按样品确认。
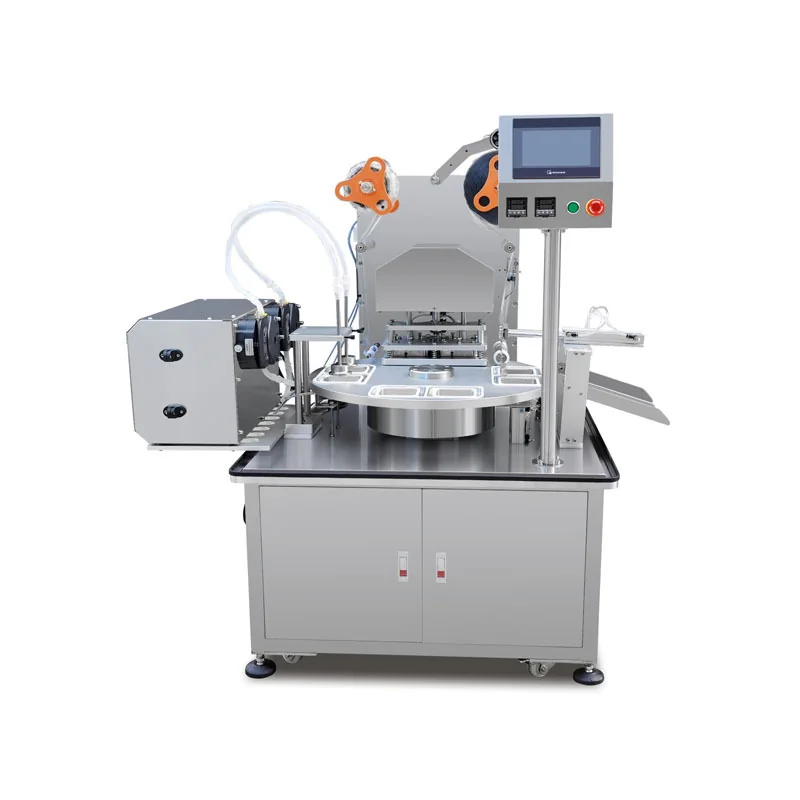 转盘式真空托盒封口机
明确真空目标时采用转盘式真空托盒封口机。片膜路线由自动取放设备处理。
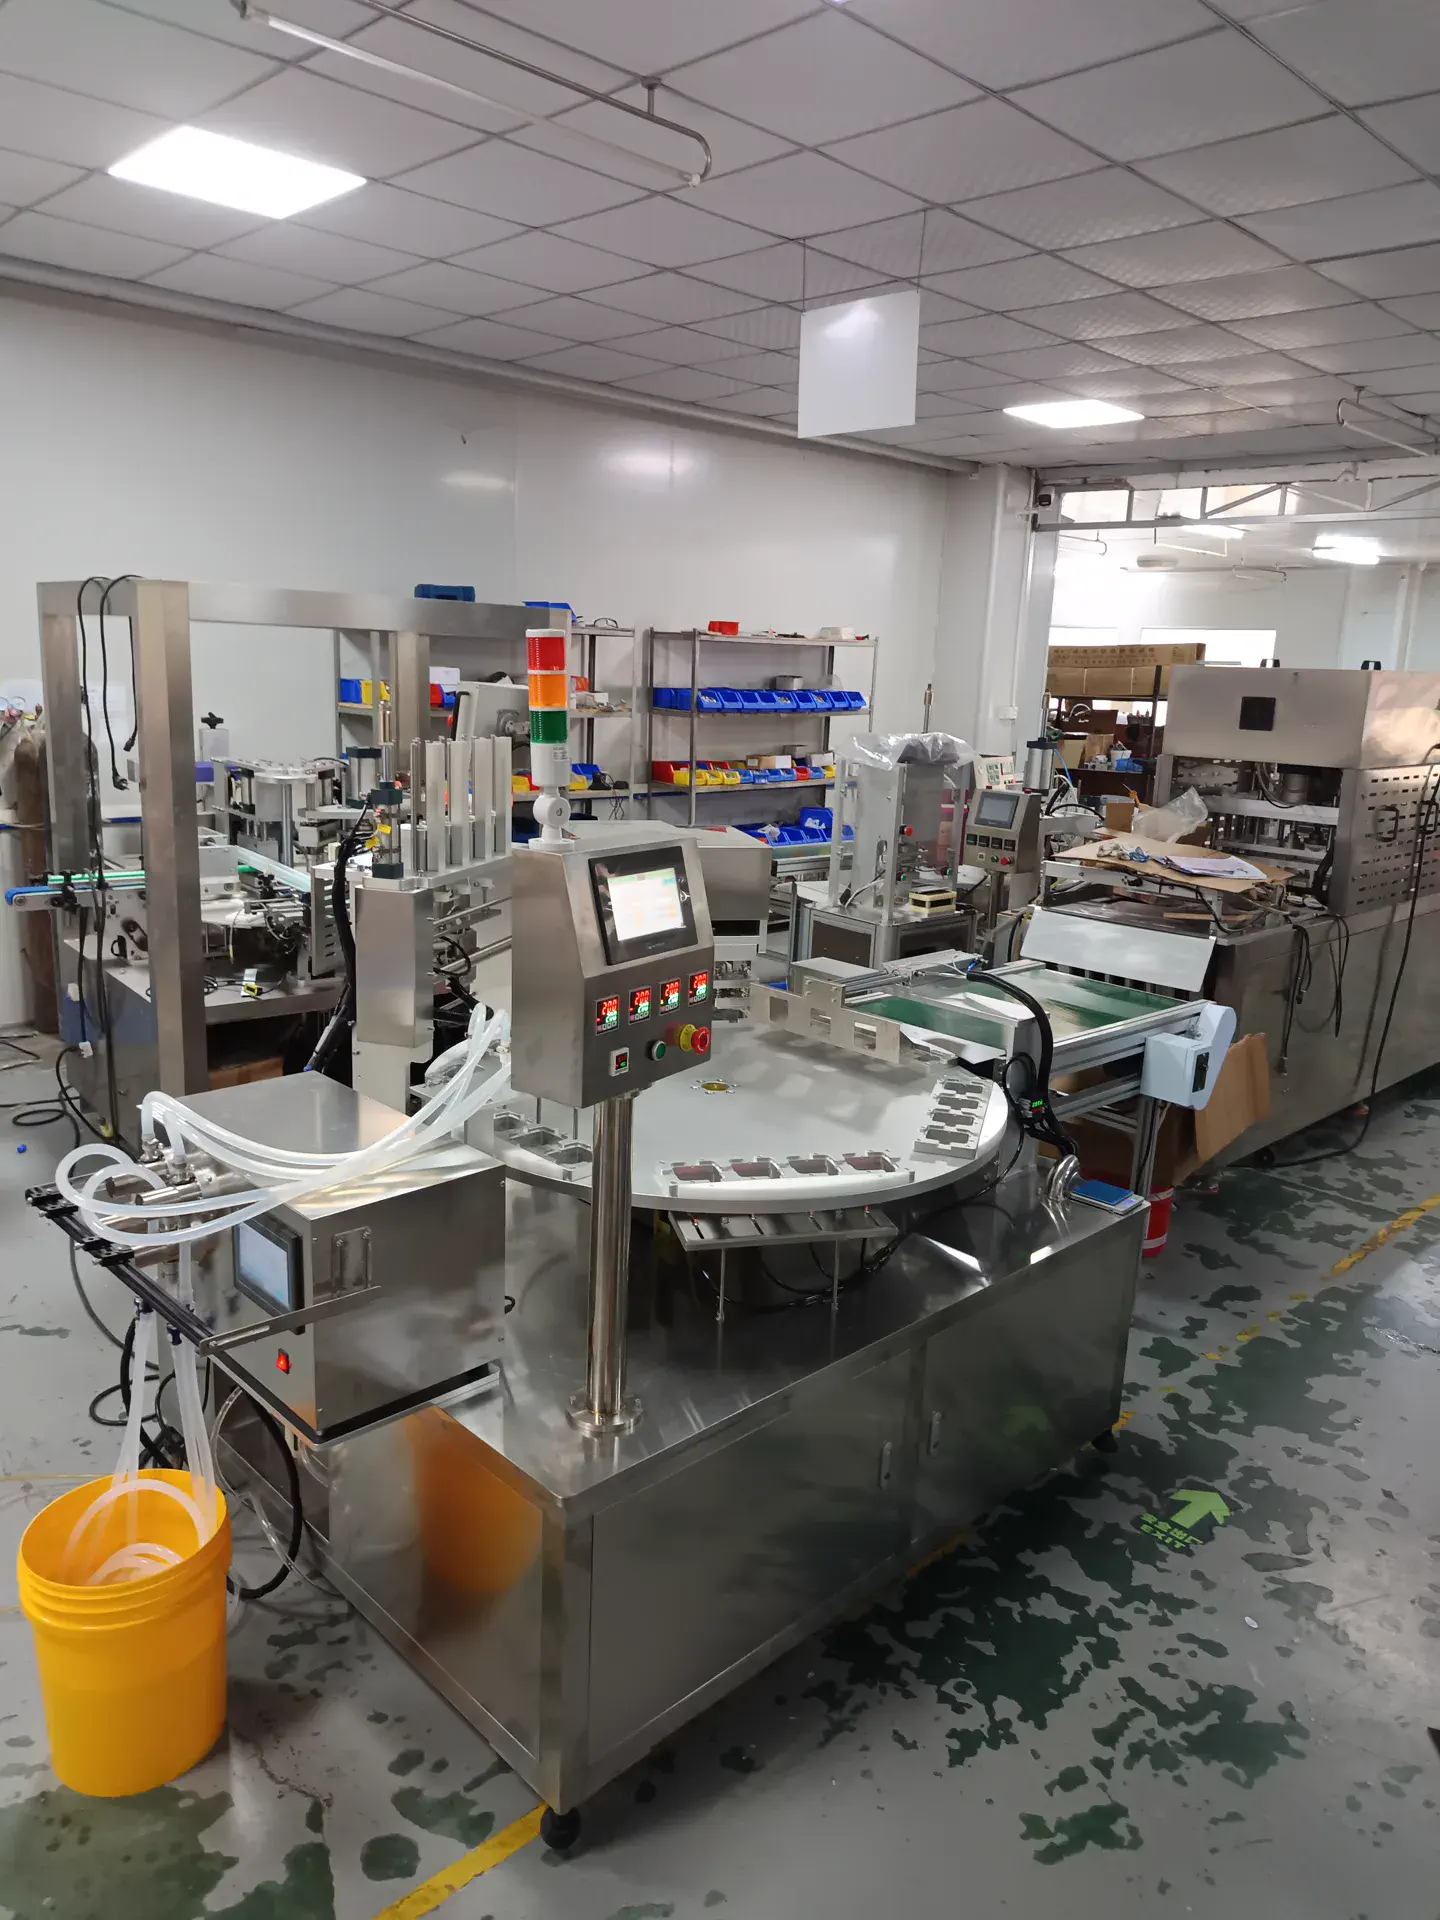 盒装面膜转盘式灌装封口机
先以正式盒样和实际物料确认定位、计量方式及操作节拍。
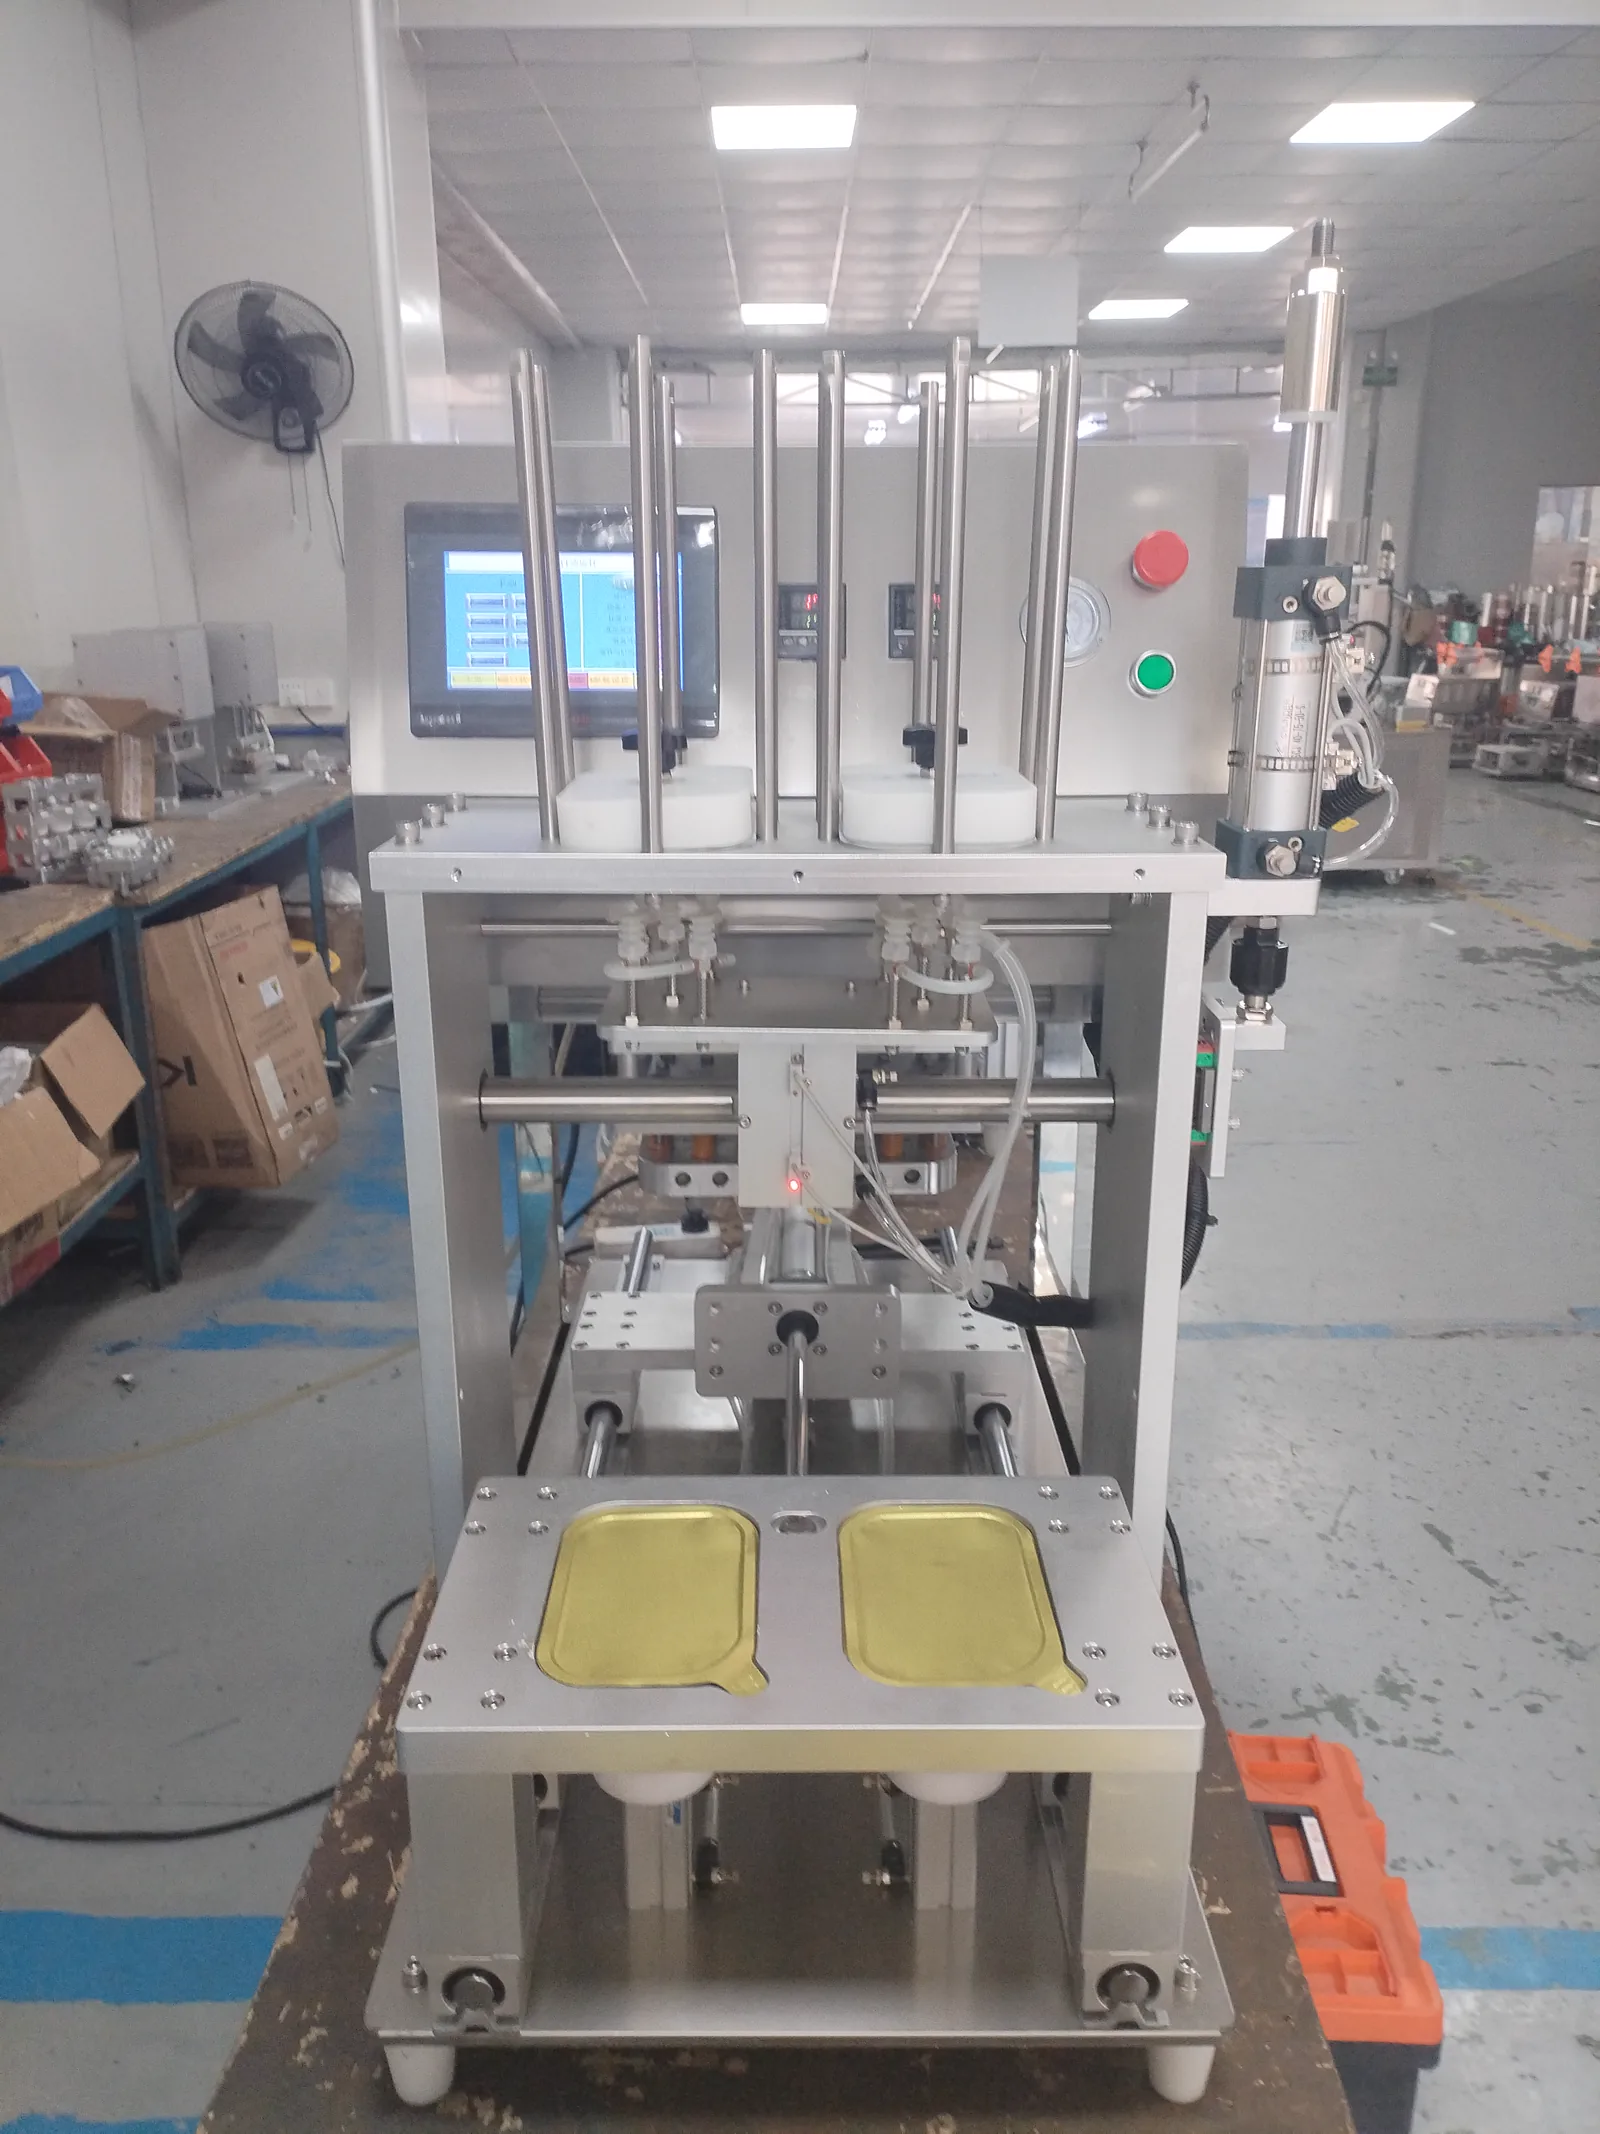 自动预切片膜取放托盒封口机
明确真空目标时采用转盘式真空托盒封口机。片膜路线由自动取放设备处理。
核心工艺
先用杯盒、内容物和膜材确认灌装、封边洁净与取放条件,再安排转盘工位。
用于小杯装产品的定位、灌装与盖膜热封,在转盘工位上衔接生产步骤。现有实拍展示一出二配置;杯型、物料、盖膜和目标产量需按样品确认。
托盒外形、深度和膜片供给方式决定模具、定位及取膜结构。
明确真空目标时采用转盘式真空托盒封口机。片膜路线由自动取放设备处理。
封装完成后增加批次信息和重量判断,触发位置随出料姿态确定。
按常用杯盒规格准备模具、密封件与清洁耗材,并预留必要的前后段接口。
先以正式盒样和实际物料确认定位、计量方式及操作节拍。
样品资料
说明是杯盒灌装封膜、真空托盒还是预切片膜托盒,并提供成品形态,先把三条设备分支分开。
杯盒托盘实样、成品照片、封装目标和当前项目阶段外形、深度、口沿和叠放会影响转盘夹具,膜材形式则决定卷膜、片膜或真空封装结构。
关键尺寸、口沿、叠放状态、卷膜或片膜实样及方向物料流动、颗粒、目标装量和封边污染风险会改变供料与灌装工位,应使用可代表量产状态的样品。
内容物实料、装量、物料状态、清洁要求和封边洁净标准逐项确认上杯、灌装、放膜、封合、真空、出料、喷码和检重,明确哪些属于主机,哪些是独立分支。
动作清单、现有设备、人工参与、批次标识和质量复核要求以完整工位循环核对计划节拍,同时提交现场方向、电源气源、换型频率和交付要求,再形成设备边界。
生产节拍、现场尺寸、进出料方向、电源气源、换型计划和交期常见选型误区
转盘适合固定工位循环,但真空托盒、片膜自动化或复杂后段未必应塞进同一平台。
容器外形、叠放、口沿和出料姿态会改变夹具及动作,缺少实样时工位方案容易反复。
上杯、定位、放膜、封合、冷却和出料共同组成循环,任何工位都可能成为限制。
真空托盒有独立的包装结构和目标,普通杯盒热封不能承担相同工艺。
尺寸、静电、堆叠和方向不稳定会影响分张及定位,自动化前必须先冻结片膜。
展开查看详细技术说明
先定容器与工艺,再定转盘工位
转盘是设备结构,不是封口工艺。杯、盒、瓶、罐的支撑、定位、供膜和封口接触面不同,不能只换一个名字就视为同一机型。本页重点讨论杯盒路线;瓶罐项目需另外核对瓶口、盖膜或垫片、是否带盖及定位方式。先明确普通热封、真空包装或气调目标,再组合上料、灌装、供膜、封口和出料工位。
普通热封、真空与气调不是同一配置
只有明确需要真空包装,并完成腔体、抽气和托盒承压试验时,才选择转盘式真空托盒机。普通连续热封另作一条路线;转盘或输送结构不自动包含真空或MAP功能。
片膜供给是独立技术条件
预切盖膜需要检查尺寸、堆叠、静电和方向。自动预切片膜取放托盒封口机只有在包材稳定后才能验证分张、定位与封合。
一出二不等于把两个盒的动作时间相加
间歇转盘在定位后可让不同工位并行动作。完整周期包含分度、稳定定位、最慢工位的动作时间及必要联锁余量;一出二表示每周期处理两个容器,不是无条件把产能翻倍。灌装量、起泡、拉丝、膜片分张和人工供料都可能成为限制。先按约定物料和包材验证封口质量,再记录连续运行的合格产量;换料、清洗和补料时间另行说明。
灌装、盖膜和封口一起验证
灌装飞溅、滴漏或转盘启停晃动会污染口沿。需要同时检查灌装嘴位置、收尾方式和安全液位余量,再用正式杯盒与膜片确定热封温度、压力和时间。预切膜还要验证分张、方向与放置偏差;换用卷膜不是只换一卷材料,供膜和切边机构必须另行确认。不要用提高温度来承诺补偿任意口沿变形。
批号和检重放在封装之后
日期批号喷码机及在线检重机应依据稳定出料姿态接入,喷印区域、判定值和异常处置由验收规则确定。
换模清洁随主力规格核算
不同杯盒会改变模具、定位件和膜材,物料也会改变清洁方式。常用规格、换型频率和备件应在报价中逐项列明。
先发照片,再确认完整工序
先提供容器照片、内容物、盖膜形式和大致产量,无需为首次咨询准备完整技术协议。方向明确后,再核对人工或自动上料、灌装、取放膜、封口、出料和换型范围。喷码、检重、检测剔除及后段输送分别确认,不把可选模块当成主机标配。已有灌装线的项目应同时提供输送高度、方向、缓存和启停要求。
样品未冻结时先保留工艺边界
杯盒、片膜或真空目标尚未确定时,只能先评估设备方向。最终模具、工位组合和连续表现要以正式样品验证。
常见问题
什么项目适合转盘多工位结构?
用于小杯装产品的定位、灌装与盖膜热封,在转盘工位上衔接生产步骤。现有实拍展示一出二配置;杯型、物料、盖膜和目标产量需按样品确认。
真空托盒能与普通杯盒灌封共用吗?
不能直接推定共用。真空托盒需要单独的包装结构和真空目标,应采用相应主机并用托盒膜材验证。
预切片膜怎样接入转盘项目?
先确认是在转盘主机内设置分张、取放膜和封口工位,还是需要独立托盒封口设备。两者不是默认串联。用正式膜片堆叠和杯盒样测试分张、方向、落位及封合,再按转盘空间、工位和节拍配置;卷膜供给另作结构评估。
转盘主机可以以后增加喷码和检重吗?
可以在布局阶段预留出料姿态、触发位置、输送长度和信号接口,最终是否加入要按追溯及质量计划确认。
多种杯盒能否只换模生产?
要比较外形、深度、口沿、取放和内容物差异。主机可能换模,但定位件、膜材和工位动作仍需逐规格试样。
出口转盘设备应准备哪些信息?
除杯盒膜和物料外,还应给出现场电源气源、界面语言、技术文件、备件、运输包装及远程或现场服务要求。