适用对象先核对
可稳定放入转盘载具的预成型托盒、餐盒或杯盒,口沿、深度和排列按实样确认
转盘真空托盒封口
适合预制菜、鲜食、熟食等预成型托盒的转盘封膜。转盘将定位、真空或可选气体处理、盖膜热封和出料分为循环工位;口沿、膜材热封层、产品高度、耐压、真空或气体目标和节拍须用成套样品试机确认。自动上盒、灌装、检测、剔除和后段输送不是默认配置。
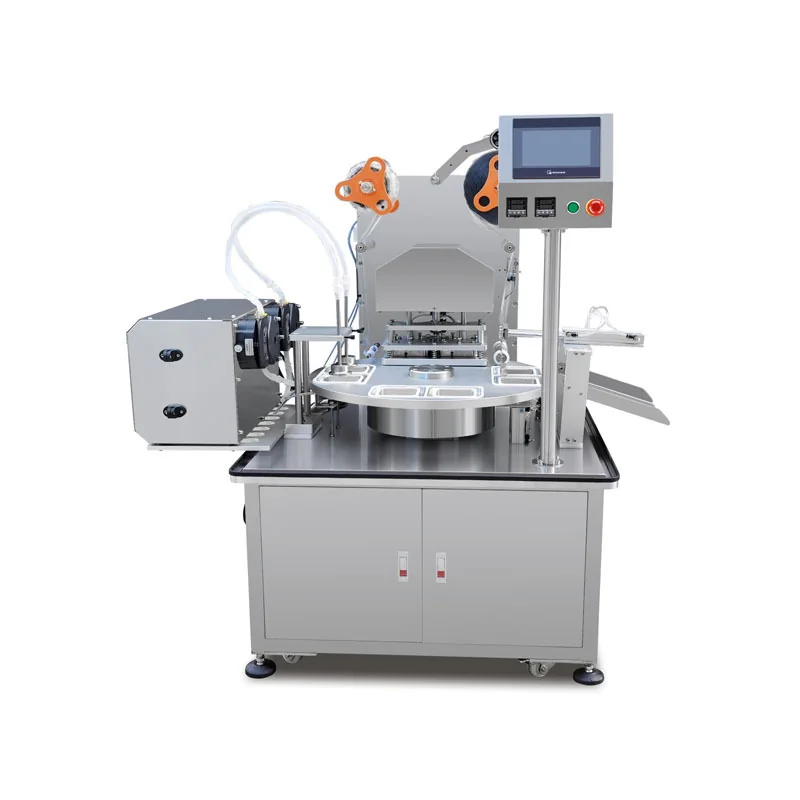
查看真实设备素材
实机视频展示一出四塑料托盒在转盘载具上循环、通过封口工位并取出的过程,用于观察载具与工位关系。托盒尺寸、真空或气体工艺、速度和模块配置以成套样品试机确认。
展示实际设备及其运行工序;不同容器、物料和配置以双方确认的试样与最终清单为准。
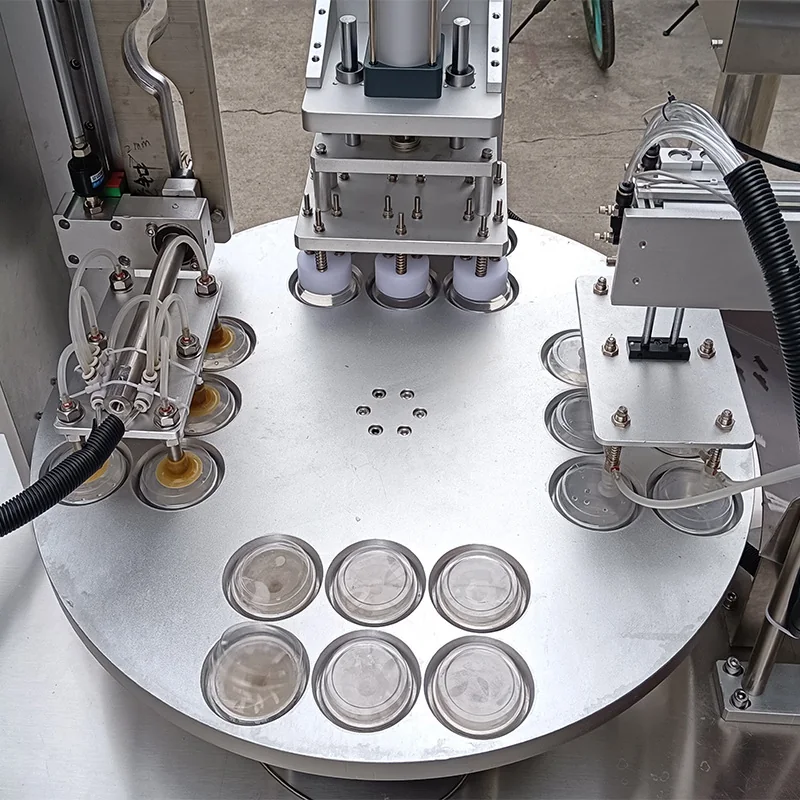
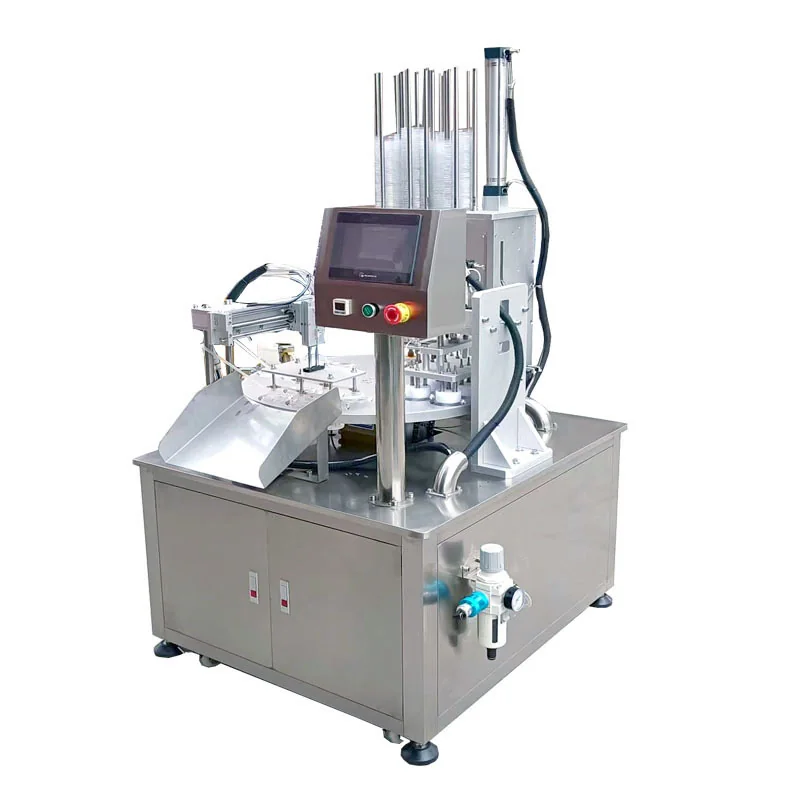
先看真实工况
托盒口沿、深度、产品高度、盖膜热封层、真空或气体目标和封口验收标准要用成套样品一起确认;不能只按盒子外形或机位数量确定配置。
可稳定放入转盘载具的预成型托盒、餐盒或杯盒,口沿、深度和排列按实样确认
卷膜或预切片膜路线按项目确定,热封层、阻隔、易撕和印刷定位按样品试封;托盒上料与定位、可选抽真空或气体置换、盖膜、热封、可选切膜与出料
可选自动上盒、计量灌装、气体置换、检测、剔除、打码和后段输送。
请提供托盒、膜材、装盒产品、真空或气体目标、封口标准、目标节拍和现场条件。
先看真实工况
样品、包材和现场资料越完整,越容易判断设备路线、换型范围和联线边界。
先看真实工况
托盒口沿、深度、产品高度、盖膜热封层、真空或气体目标和封口验收标准要用成套样品一起确认;不能只按盒子外形或机位数量确定配置。
根据转盘工位数、人工或自动上料、真空或气体时间、封口保压和出料确认,不发布未经项目验证的固定数值
转盘多工位真空封口;自动上盒、灌装、气体、检测、剔除和输送按项目选配
可稳定放入转盘载具的预成型托盒、餐盒或杯盒,口沿、深度和排列按实样确认
鲜食、熟食、预制菜或其他托盒产品,需说明产品高度、渗液、口沿污染和耐压情况
卷膜或预切片膜路线按项目确定,热封层、阻隔、易撕和印刷定位按样品试封
托盒上料与定位、可选抽真空或气体置换、盖膜、热封、可选切膜与出料
按托盒外形、口沿与膜材更换或调整载具、真空腔、封口模具、膜路和程序
根据转盘驱动、真空与可选气体、封口加热、膜材处理和输送确认设备尺寸、电源、气源、维护空间和前后段接口
常见配置路线
样品、包材和现场资料越完整,越容易判断设备路线、换型范围和联线边界。
确认口沿、深度、膜材热封层、阻隔和成品外观。
验证产品耐压、气氛目标、膜材和封口窗口。
匹配上料、定位、真空、封口、切膜和出料动作。
按约定托盒、产品、气氛、节拍和换型标准验收。
常见配置路线
转盘路线适合把定位、真空或封膜和出料拆到循环工位;连续性或前后段联线需求较高时可比较链板和直线布局。容器、供膜方式、气体工艺和节拍才是选型依据。
转盘真空托盒封口
转盘路线适合把定位、真空或封膜和出料拆到循环工位;连续性或前后段联线需求较高时可比较链板和直线布局。容器、供膜方式、气体工艺和节拍才是选型依据。
先看真实工况
托盒口沿、深度、产品高度、盖膜热封层、真空或气体目标和封口验收标准要用成套样品一起确认;不能只按盒子外形或机位数量确定配置。
要看托盒差异、模具重量和工位调整。转盘便于分工位,但换型仍可能涉及整套载具、真空腔与封口模具。
只有在产品工艺和包装目标明确需要时才配置气体置换;需同时确认气体种类、接口、安全、检测和验收方法。
发送样品与需求
询盘前请提供:①托盒和盖膜样品或清晰尺寸图;②盒口和产品高度;③装料后的口沿状态;④真空或气体处理目标(如需要);⑤卷膜或预切膜;⑥目标节拍、封口外观或泄漏验收方法、前后段接口和现场布局。