方案主题
无盖铝箔感应封口怎么选?台式工位、1–8头联线与封后检查
在装外盖前,直接对瓶口铝箔进行感应封合。同系列可按项目配置1–8个封口头,现有实拍为六头配置。用瓶样、铝箔组件、定位方式和整线节拍确定头数,并检查封膜后能否正常加盖。
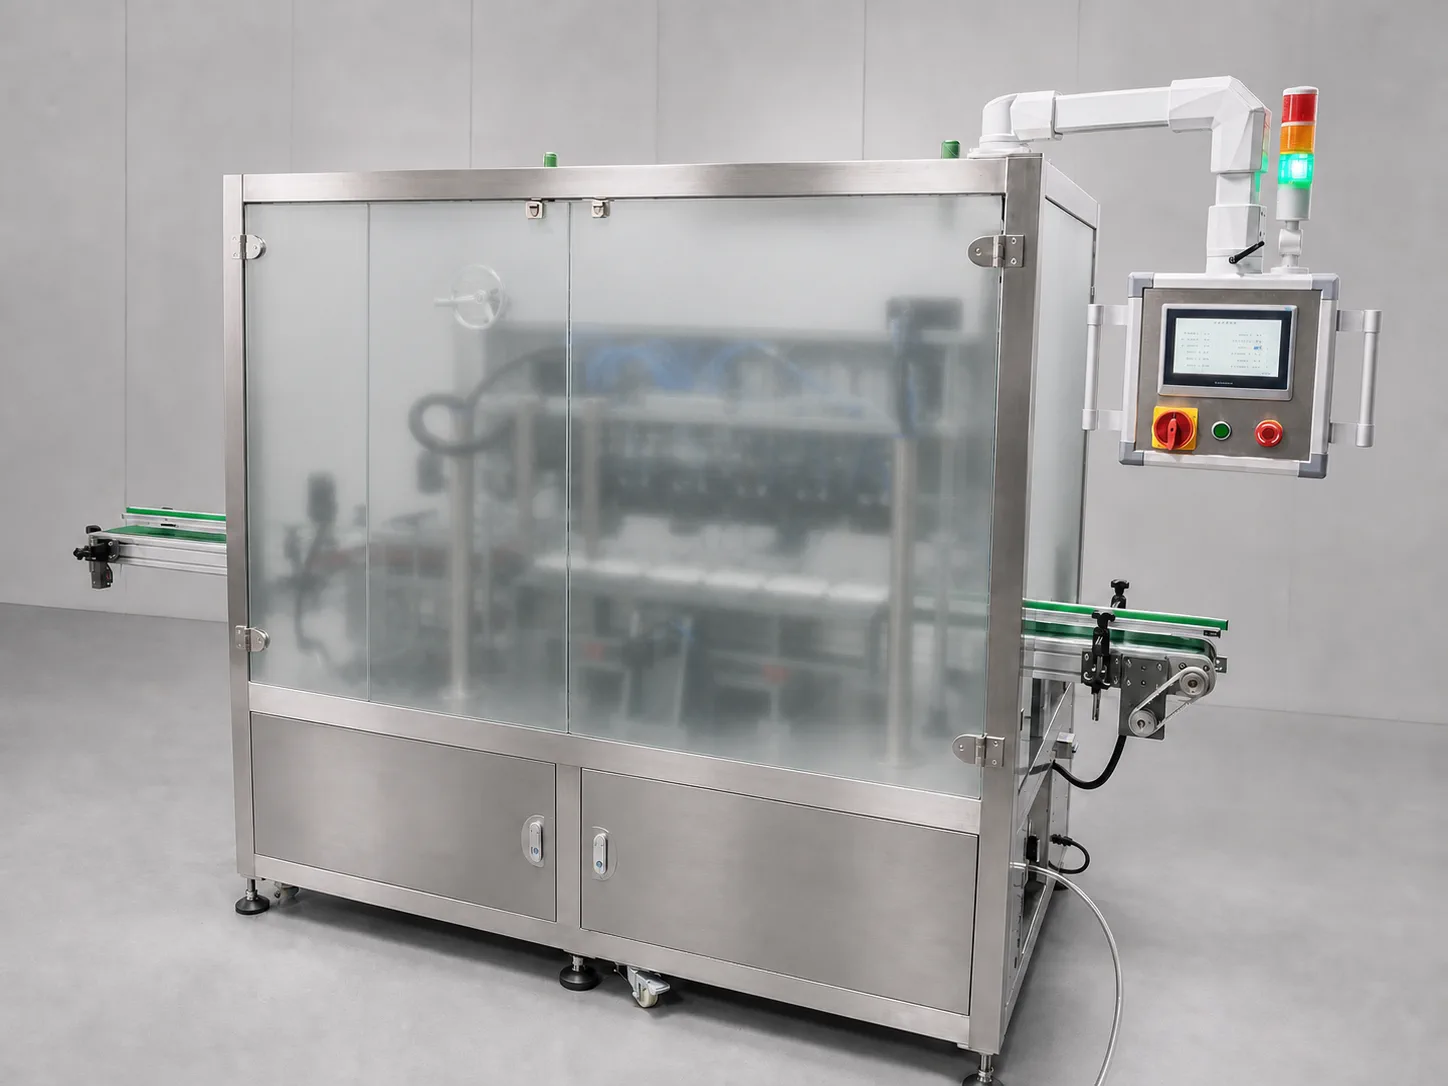
1–8头无盖感应铝箔封口线|六头直线配置实拍
视频展示六头直线配置的输送、定位载具和六个并列封口头;同系列可按项目配置1–8头。实际瓶距、感应时间、封后加盖和节拍以成套样品试机确认。
- 在装外盖前,直接对瓶口铝箔进行感应封合。同系列可按项目配置1–8个封口头,现有实拍为六头配置。用瓶样、铝箔组件、定位方式和整线节拍确定头数,并检查封膜后能否正常加盖。
为您整理的方案摘要
- 无外盖感应铝箔封口,人工小批量选 IF110,连续联线何时评估 IF610?
- IF110 和 IF610 的适用边界有什么不同
- 感应封口后能否用热成像筛查缺片和低热
方案路线对比
- 需要先以真实瓶样建立工艺窗口,现场以人工放瓶和取瓶为主的项目。
- IF110 的台式水平移位结构便于把定位、移位和感应封合集中在一个独立工位内确认。
- IF110 按独立台式工位配置,自动上下料、检测和联线需另行确认。
- 项目已经明确要求连续输送、多位同步和完整前后段互锁时,不应只按台式工位估算整线。
- 重点评估 YJ-IF110,并按容器、铝箔和治具实样试机。
- 瓶型稳定、希望采用直线输送和多位定位载具,并准备定义完整线体节拍的项目。
- IF610 的六个并列封口头和直线载具结构适合进一步讨论多位封合与前后段衔接。
- 单循环含义、实际产能、上料放行逻辑、互锁和输送接口都没有通用固定值。
- 瓶型尚未定稿、铝箔组件仍在频繁变化或现场只需要少量试产时,不宜直接冻结六头配置。
- 重点评估 YJ-IF610,并以完整线体和代表性样品做节拍验收。
- 希望对无铝箔、反片、缺边、破损、褶皱、过热、低热、歪盖、松盖或虚封等异常建立在线筛查的项目。
- FI310 可按项目完成热图采集、特征分析、结果记录以及报警或剔除信号联动。
- 热图属于过程和异常筛查证据,不能直接替代泄漏、剥离或封口强度试验。
- 没有代表性良品和缺陷样本,也没有实际线速与热环境资料时,检测速度和准确率应在现场盲测后确定。
- 在感应封口设备后段评估 YJ-FI310,并用盲测结果确定验收边界。
关联设备 / 耗材
1–8头直线式无盖感应铝箔封口线在装外盖前,直接对瓶口铝箔进行感应封合。同系列可按项目配置1–8个封口头,现有实拍为六头配置。用瓶样、铝箔组件、定位方式和整线节拍确定头数,并检查封膜后能否正常加盖。
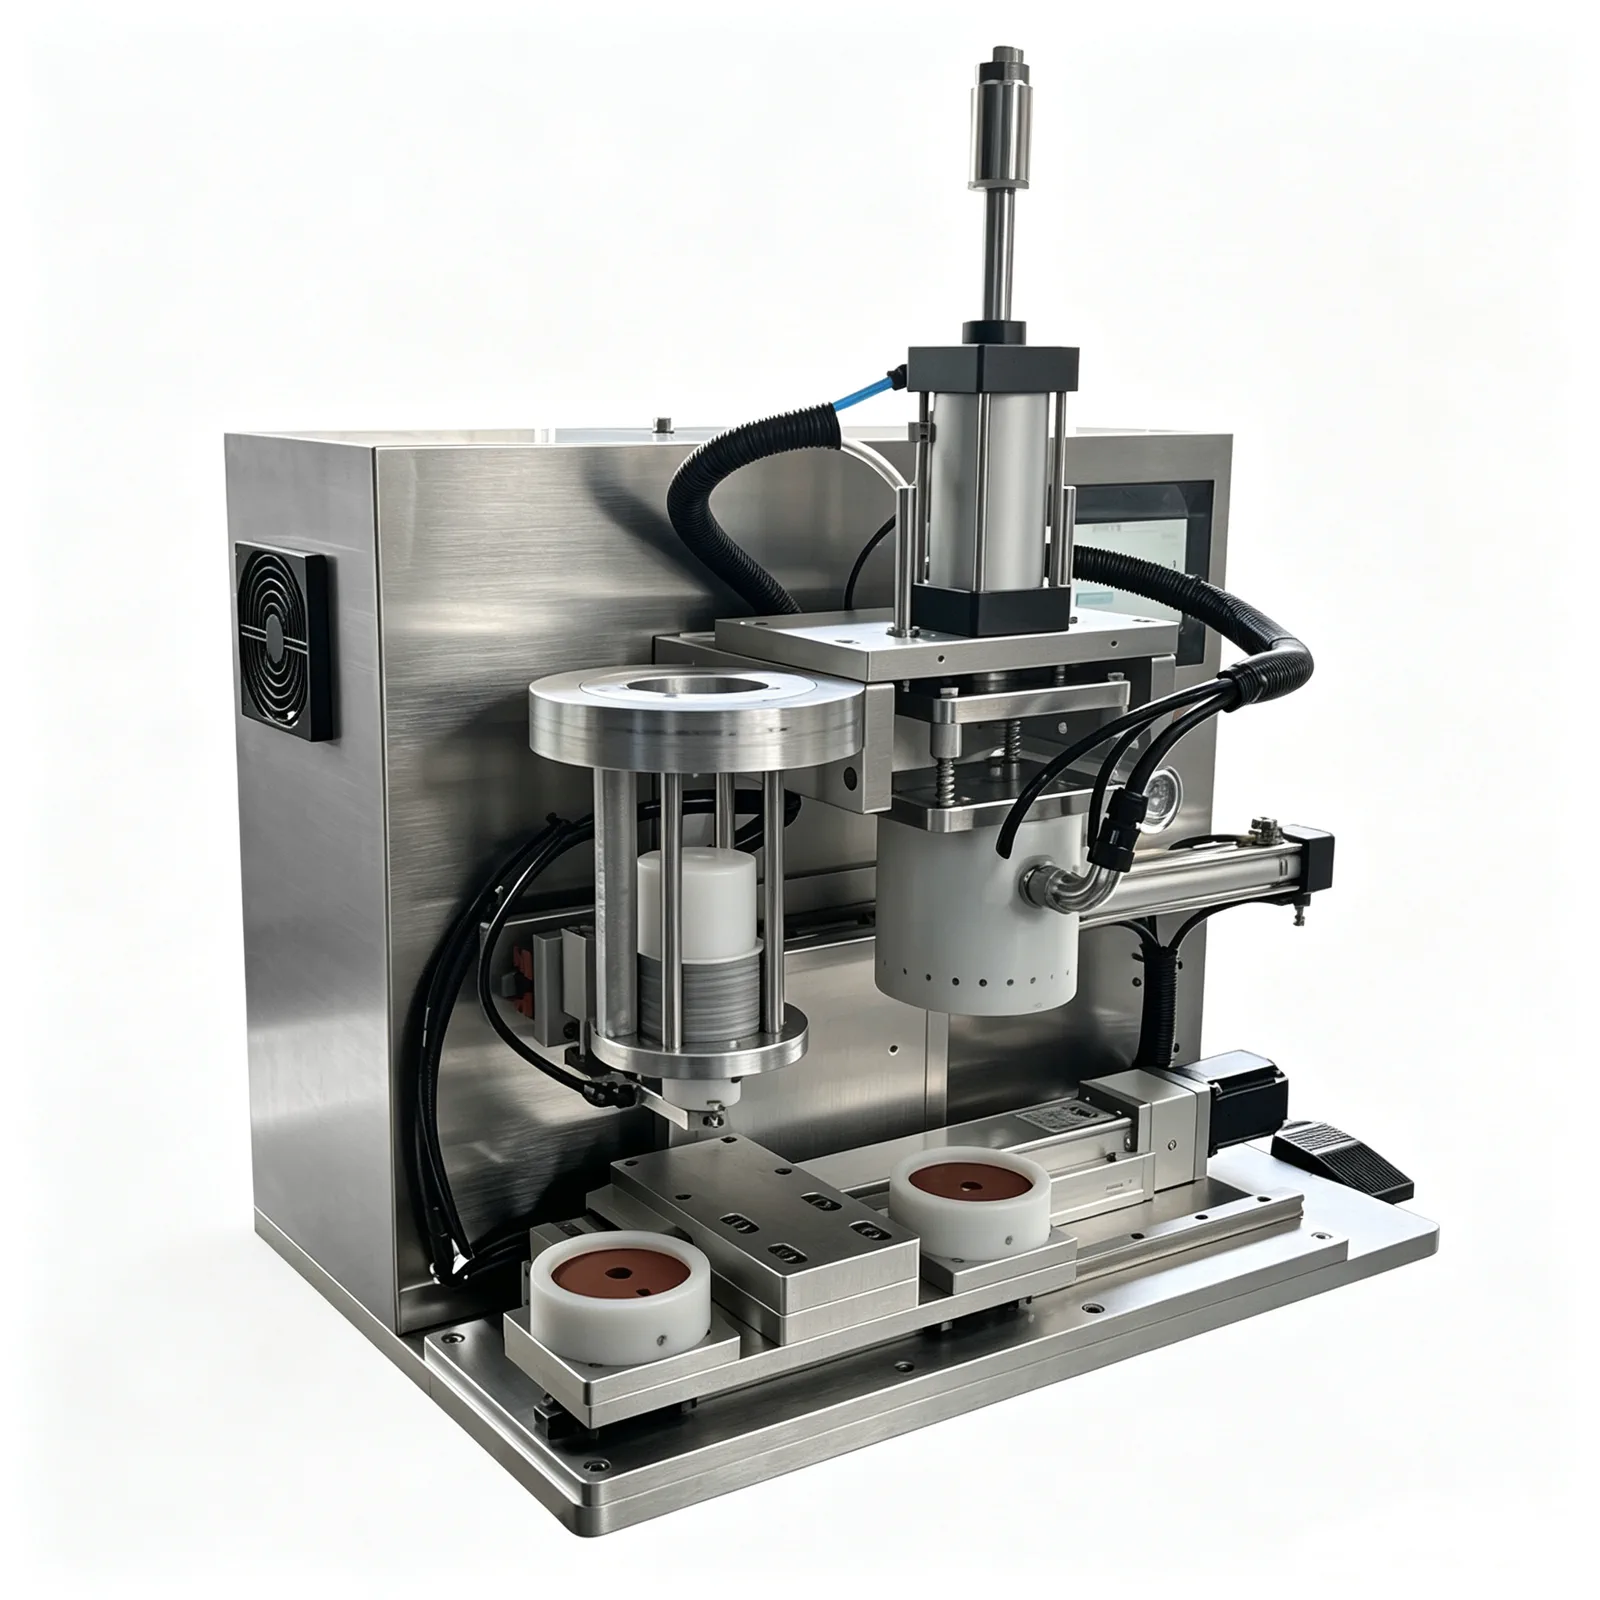 台式水平移位无盖感应铝箔封口机
第一步:确认容器与铝箔组件;先用实物确认瓶口与铝箔组件是否具备可重复试验的基础;防漏瓶盖、内塞与垫片组合及铝箔样品匹配
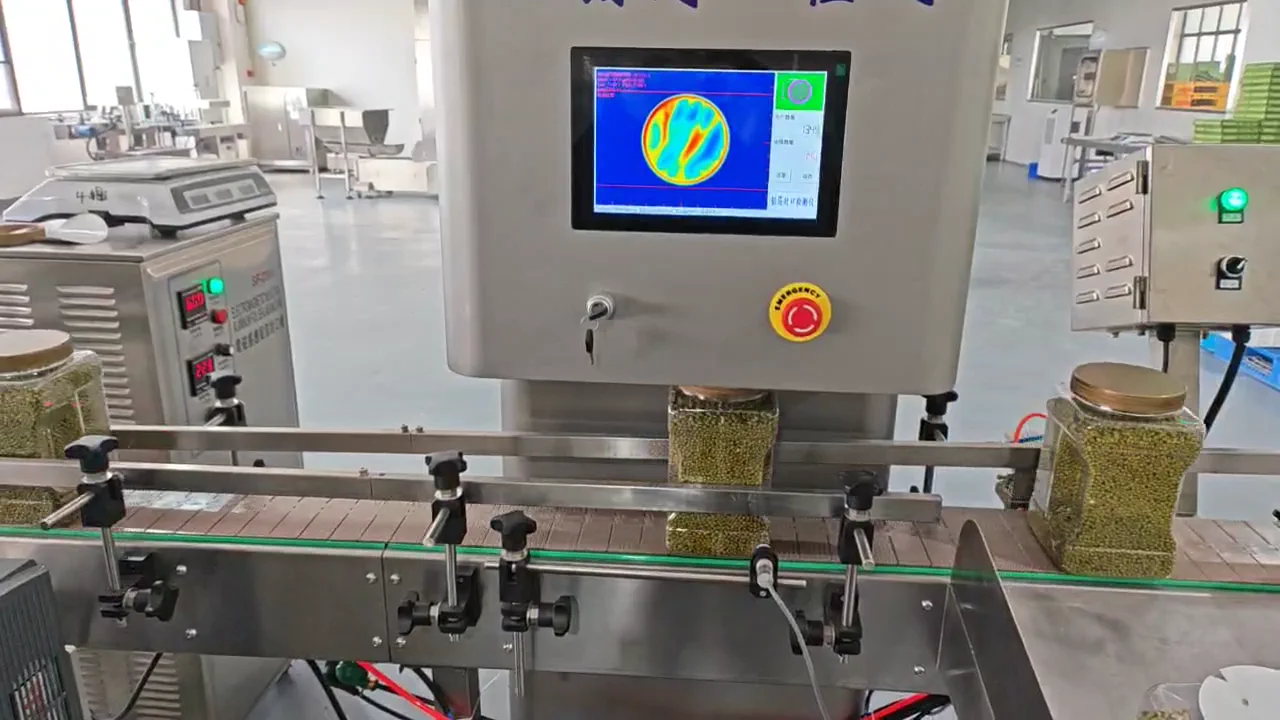 在线铝箔封口热成像完整性检测机
第一步:确认容器与铝箔组件;先用实物确认瓶口与铝箔组件是否具备可重复试验的基础;防漏瓶盖、内塞与垫片组合及铝箔样品匹配
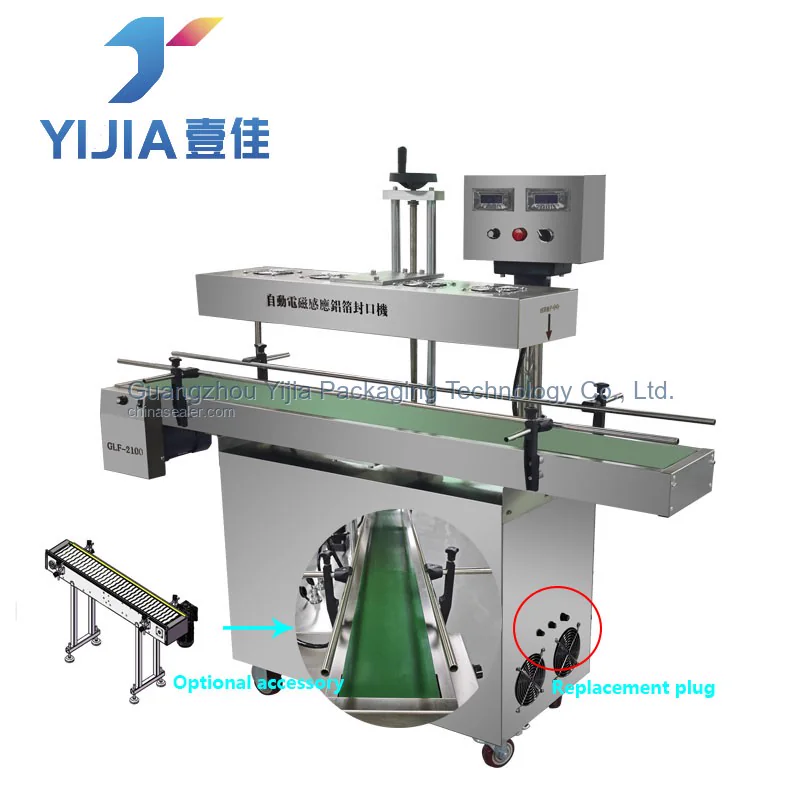 在线感应铝箔封口机
第一步:确认容器与铝箔组件;先用实物确认瓶口与铝箔组件是否具备可重复试验的基础;防漏瓶盖、内塞与垫片组合及铝箔样品匹配
核心工艺
样品资料
容器实物配合瓶口近照和完整尺寸,可先核对定位方式、治具边界及后续试样需求。
提供容器实物、瓶口照片、口径、外形和高度确认封合时瓶口没有外盖,才能按独立铝箔放置、瓶体定位和感应工位划定设备边界。
说明封口时是否确定处于无外盖状态铝箔组件的复合结构和供料状态需要与瓶材成套核对,用于安排封合试样而不是只按口径选机。
提供铝箔组件材质、厚度、复合结构和供应方式小时产能、操作人数和输送方式共同决定采用台式移位工位,还是评估连续多头线体。
说明目标小时产能、操作人数和是否连续输送前后段接口、输送基准和可用空间用于核对线体衔接、操作维护位置及必要的安全防护。
提供前后段设备、输送高度、现场布局和安全要求先约定封口本体怎样验收,再单独定义热成像筛查对象,避免把温度异常等同于泄漏或强度结论。
约定封口外观、剥离、泄漏及热成像筛查的验收方法常见选型误区
展开查看详细技术说明
装外盖前怎样完成瓶口铝箔封合
先确认瓶口、铝箔组件与压合定位条件,再决定独立台式工位或1–8头直线配置。现有多头实拍为六头样机,不代表系列只能做六头。需要封后筛查时,检测方法必须用代表性良品和缺陷样品验证,不能仅凭视频确认检出能力。
先判断包装路线
无外盖瓶口项目先用容器和铝箔组件确认感应封合窗口,再按上下料方式选择 IF110 台式水平移位设备或 IF610 六头直线线体。需要在线筛查时,可在后段评估 FI310 热成像方案。
人工上下料与台式移位
适合:需要先以真实瓶样建立工艺窗口,现场以人工放瓶和取瓶为主的项目。优点:IF110 的台式水平移位结构便于把定位、移位和感应封合集中在一个独立工位内确认。限制:IF110 按独立台式工位配置,自动上下料、检测和联线需另行确认。不建议:项目已经明确要求连续输送、多位同步和完整前后段互锁时,不应只按台式工位估算整线。设备方向:重点评估 YJ-IF110,并按容器、铝箔和治具实样试机。
1–8头如何匹配整线周期
适合瓶型和铝箔组件相对稳定、需要输送与多位定位的项目。头数应结合瓶距、定位载具、单瓶工艺时间和前后段节拍确定;增加头数不等于产能同比增加。自动上料、放膜、加盖、检测和剔除是否包含,应在方案中逐项写清。用完整周期的连续试机确认产量,并检查封膜后的外盖配合。
热成像是过程筛查,不等于密封性验收
可在稳定封口工艺后评估热图采集、异常筛查、结果记录和报警或剔除联动。具体能识别哪些缺陷、漏检和误剔水平,必须在实际线速与热环境下用标注样本和盲测确认。低热或无明显热信号不能仅凭热图直接判断成“缺铝箔”。漏液、剥离或封口强度仍按约定方法独立验收。
推荐设备路线:第一步:确认容器与铝箔组件
先用实物确认瓶口与铝箔组件是否具备可重复试验的基础。
推荐设备路线:第二步:先排除常规有盖在线路线
若容器可通过旋紧外盖提供压合条件,应先比较常规在线方案。无外盖项目再进入 IF110 或 IF610。
推荐设备路线:第三步 A:台式工位试产
人工上下料项目可先在独立工位确认治具定位和感应封合窗口。
推荐设备路线:第三步 B:六头线体评估
连续生产项目需要把多位载具、输送节拍和前后段互锁作为完整线体确认。
推荐设备路线:第四步:后段异常筛查
在封口工艺稳定后,用代表性缺陷样本建立热成像筛查与报警或剔除边界。
常见问题
没有外盖也能做感应铝箔封口吗?
可以评估 IF110 或 IF610,但必须提供容器、瓶口和铝箔组件实样确认。
小批量更适合哪一款?
以人工上下料为主的小批量项目可优先评估 IF110 的独立台式工位。
六头线体是否一定比台式机快?
不能只按封口头数量判断,实际节拍取决于载具、输送、放行逻辑和完整循环实测。
FI310 能筛查哪些异常?
可用 FI310 评估缺片、反片、缺边、破损、褶皱、过热、低热、歪盖、松盖和虚封等异常。
热成像可以直接判定泄漏吗?
不可以,热图属于过程筛查证据,泄漏结论仍需对应的验证方法。
三款设备能否分开购买?
可以独立销售,是否组合以及接口范围按项目目标和验收要求确认。