方案主题
咖啡粉罐装线:螺杆充填、铝箔内封与贴标
说明咖啡粉螺杆充填、罐口热压铝箔、盖内垫片感应封口和贴标喷码的组合关系。独立旋盖不在当前设备路线内。
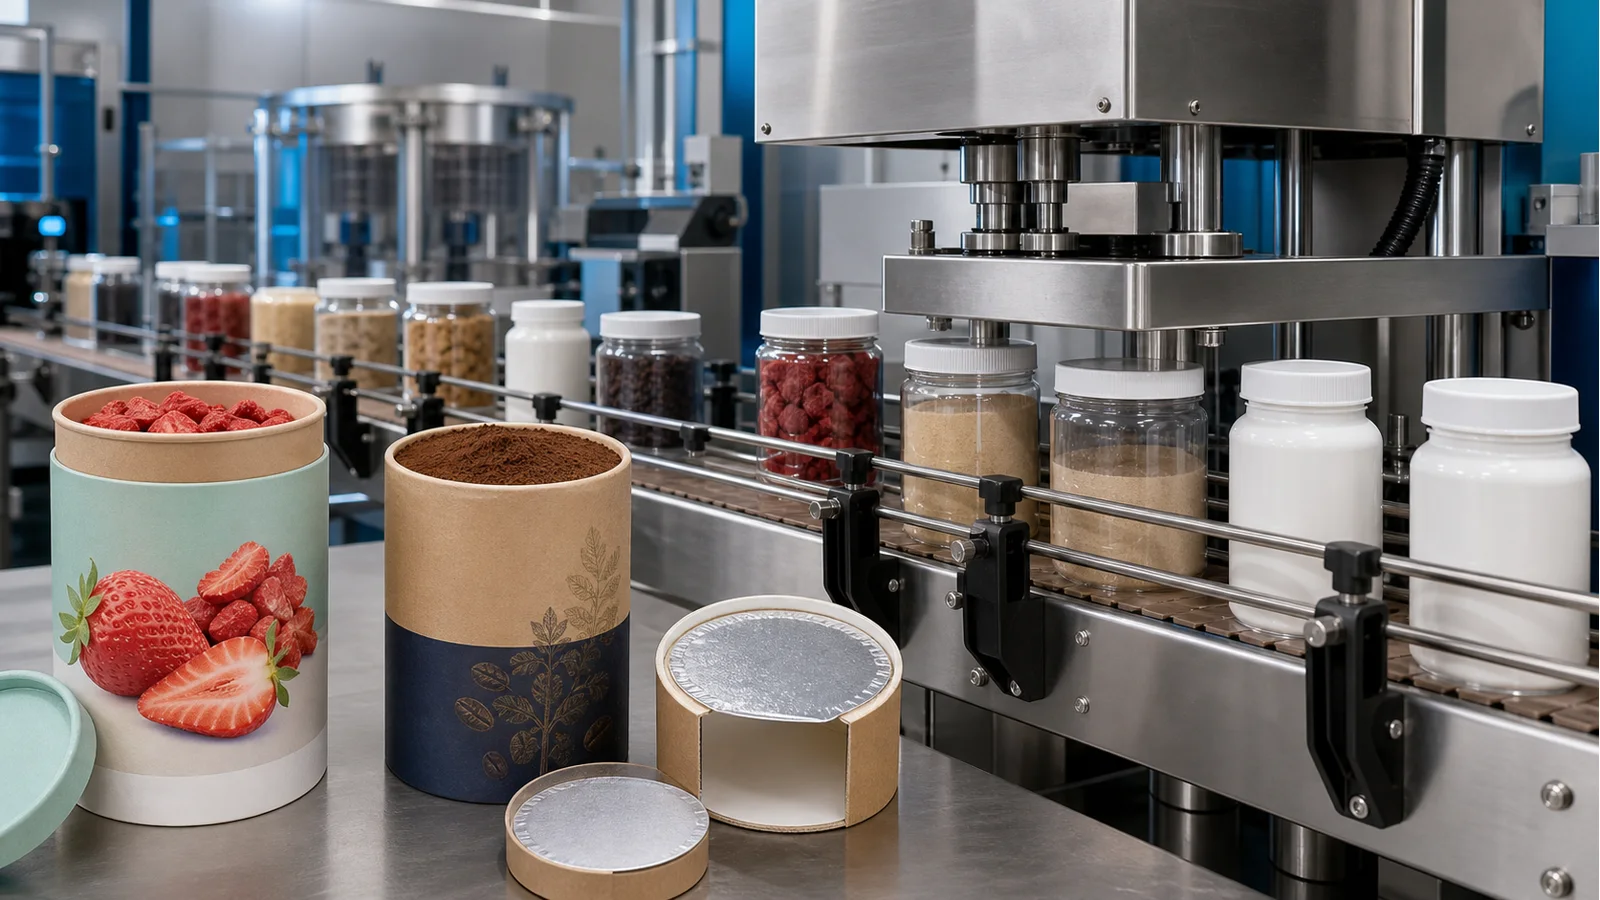
- 咖啡粉流动性和粉尘影响螺杆充填,罐口可选择直接热压铝箔或盖内垫片感应封口。盖子需先把垫片均匀压住,这套配置不含独立旋盖设备。贴标喷码与输送应在主封口确认后加入。
为您整理的方案摘要
- 直接热压/盖后感应分支:咖啡粉罐装线从真实粉料、罐口和封口件入手:螺杆下料经试装确认,裸口覆膜选热压,盖内垫片压紧后选感应。 无盖感应需另行匹配专用设备、铝箔组件与定位压合治具,不能直接套用盖后感应机。
- 当前组合覆盖粉剂颗粒灌装、直接热压或感应铝箔封口,以及后续输送、贴标和日期批号喷码。压盖主机需另行处理。
- 金属罐卷封与咖啡胶囊不属于这套设备链,若包装样式改变,应按新容器和包材重新选型。
方案路线对比
- 适用于裸露罐口可直接放膜、口沿连续且包材已确认适合热压的咖啡粉罐。
- 铝箔直接放在平整口沿上热压,不依赖盖内垫片,也不需要把感应工位加入主封口。
- 需用实际膜材和罐口验证热封层相容性、口沿平整度与残粉影响。
- 罐口必须先由带垫片的盖子压紧,或膜材并非直接热封结构时,不适合采用这一路线。
- 粉剂颗粒灌装机完成计量后,可配置瓶装在线热压封口机,再根据需要连接圆瓶方瓶贴标机。
- 适用于已有可靠装盖工序,且盖内铝箔垫片能够完整贴合罐口的塑料罐或玻璃罐。
- 感应能在不接触膜面的情况下加热盖内铝箔垫片,便于接入连续输送。
- 罐盖组合、垫片结构、容器材质和通过感应头时的姿态均需试样确认,当前组合不负责旋盖。
- 盖内没有匹配垫片、盖子无法均匀压紧,或容器在输送中不能稳定通过时,应先解决包材及前序问题。
- 粉剂颗粒灌装后,由既有工序装盖并压紧垫片,再进入在线感应铝箔封口机。小批样品也可评估台式风冷感应设备。
- 适用于充填与铝箔密封工艺已经定型,需要连续输送、贴标和批次标识的生产安排。
- 主封口通过验证后再加入输送和标识,便于把标签、批号与实际罐型分别调试。
- 各工位节拍、罐体间距、标签触发和喷码附着仍需现场样品验证,不能用后段速度倒推主封口能力。
- 充填量、封口状态或罐体输送仍不稳定时,先保留单机试验,不宜立即固定整线布局。
- 以自动上料输送封口联线承接罐体,根据版面配置圆瓶方瓶贴标机和日期批号喷码机。
关联设备 / 耗材
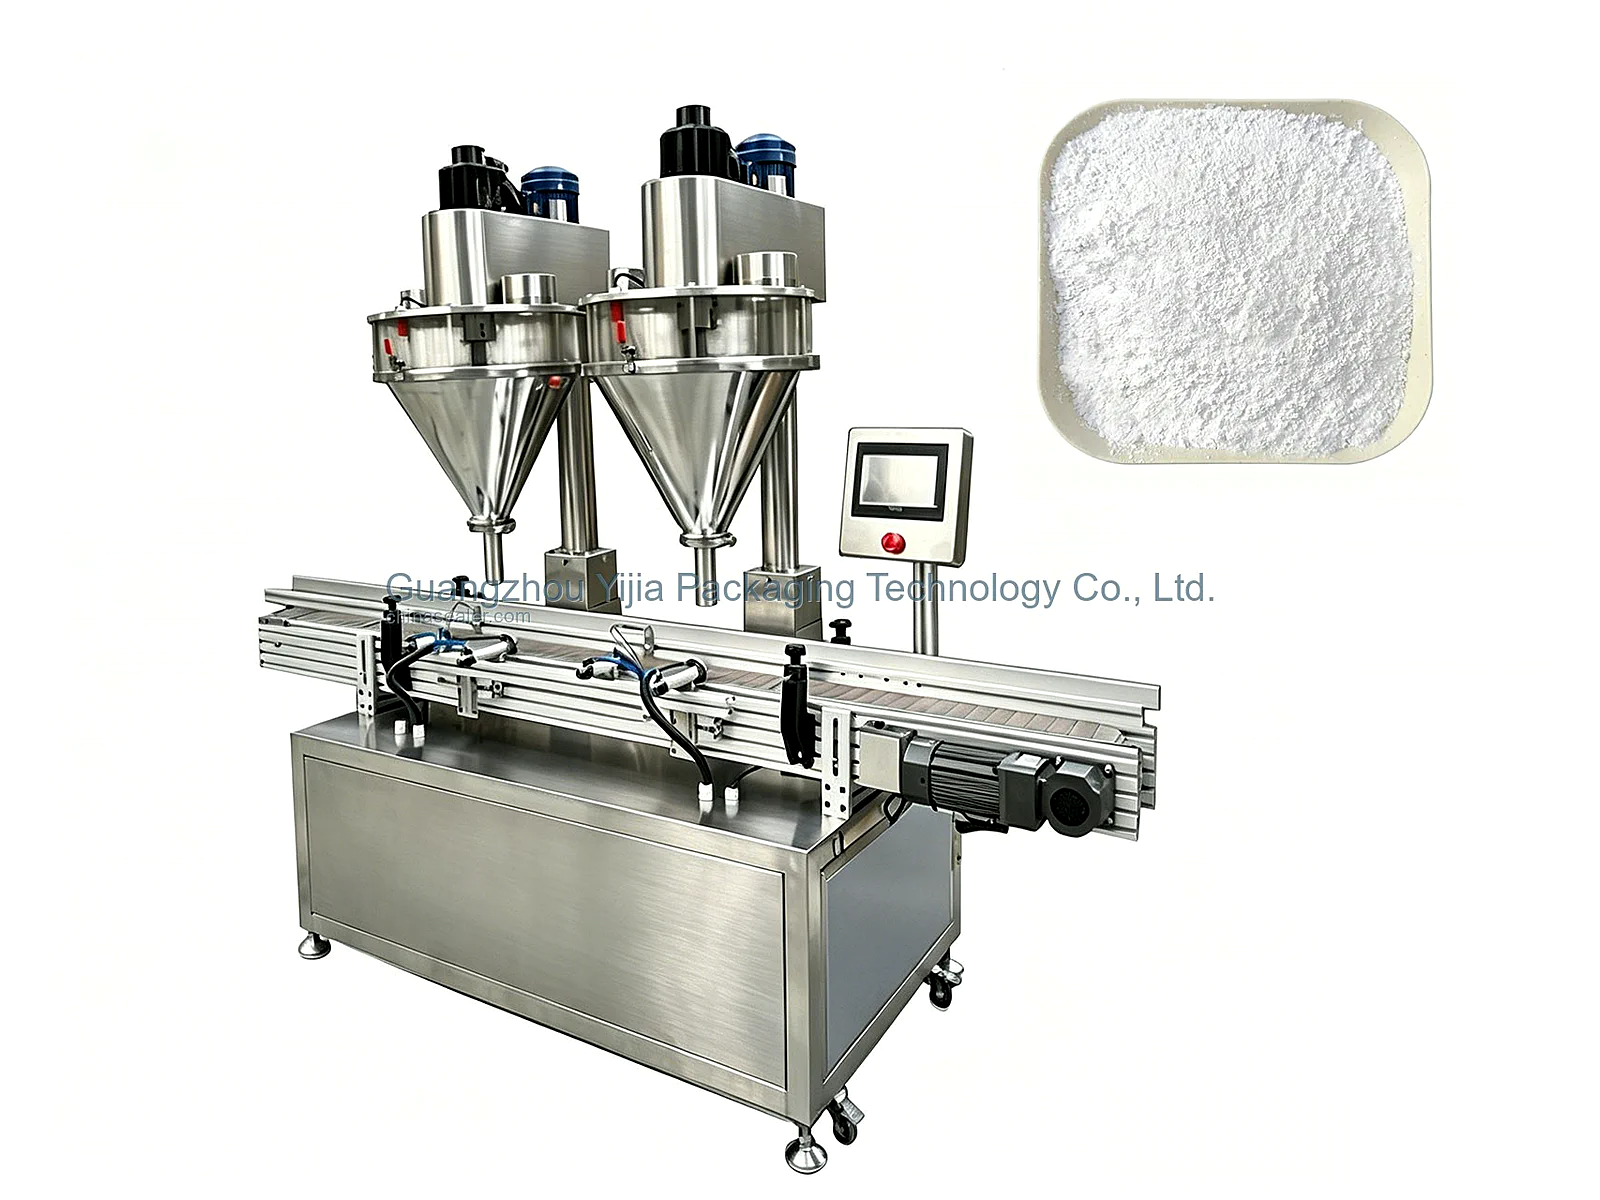 粉剂与颗粒定量灌装机
设备对粉剂或颗粒进行定量灌装。应按流动性、堆积密度、粉尘、粒径、静电、易碎性和允许误差选择螺杆、量杯或称重路线,并用真实物料验证精度、补料、清洁和联线节拍。
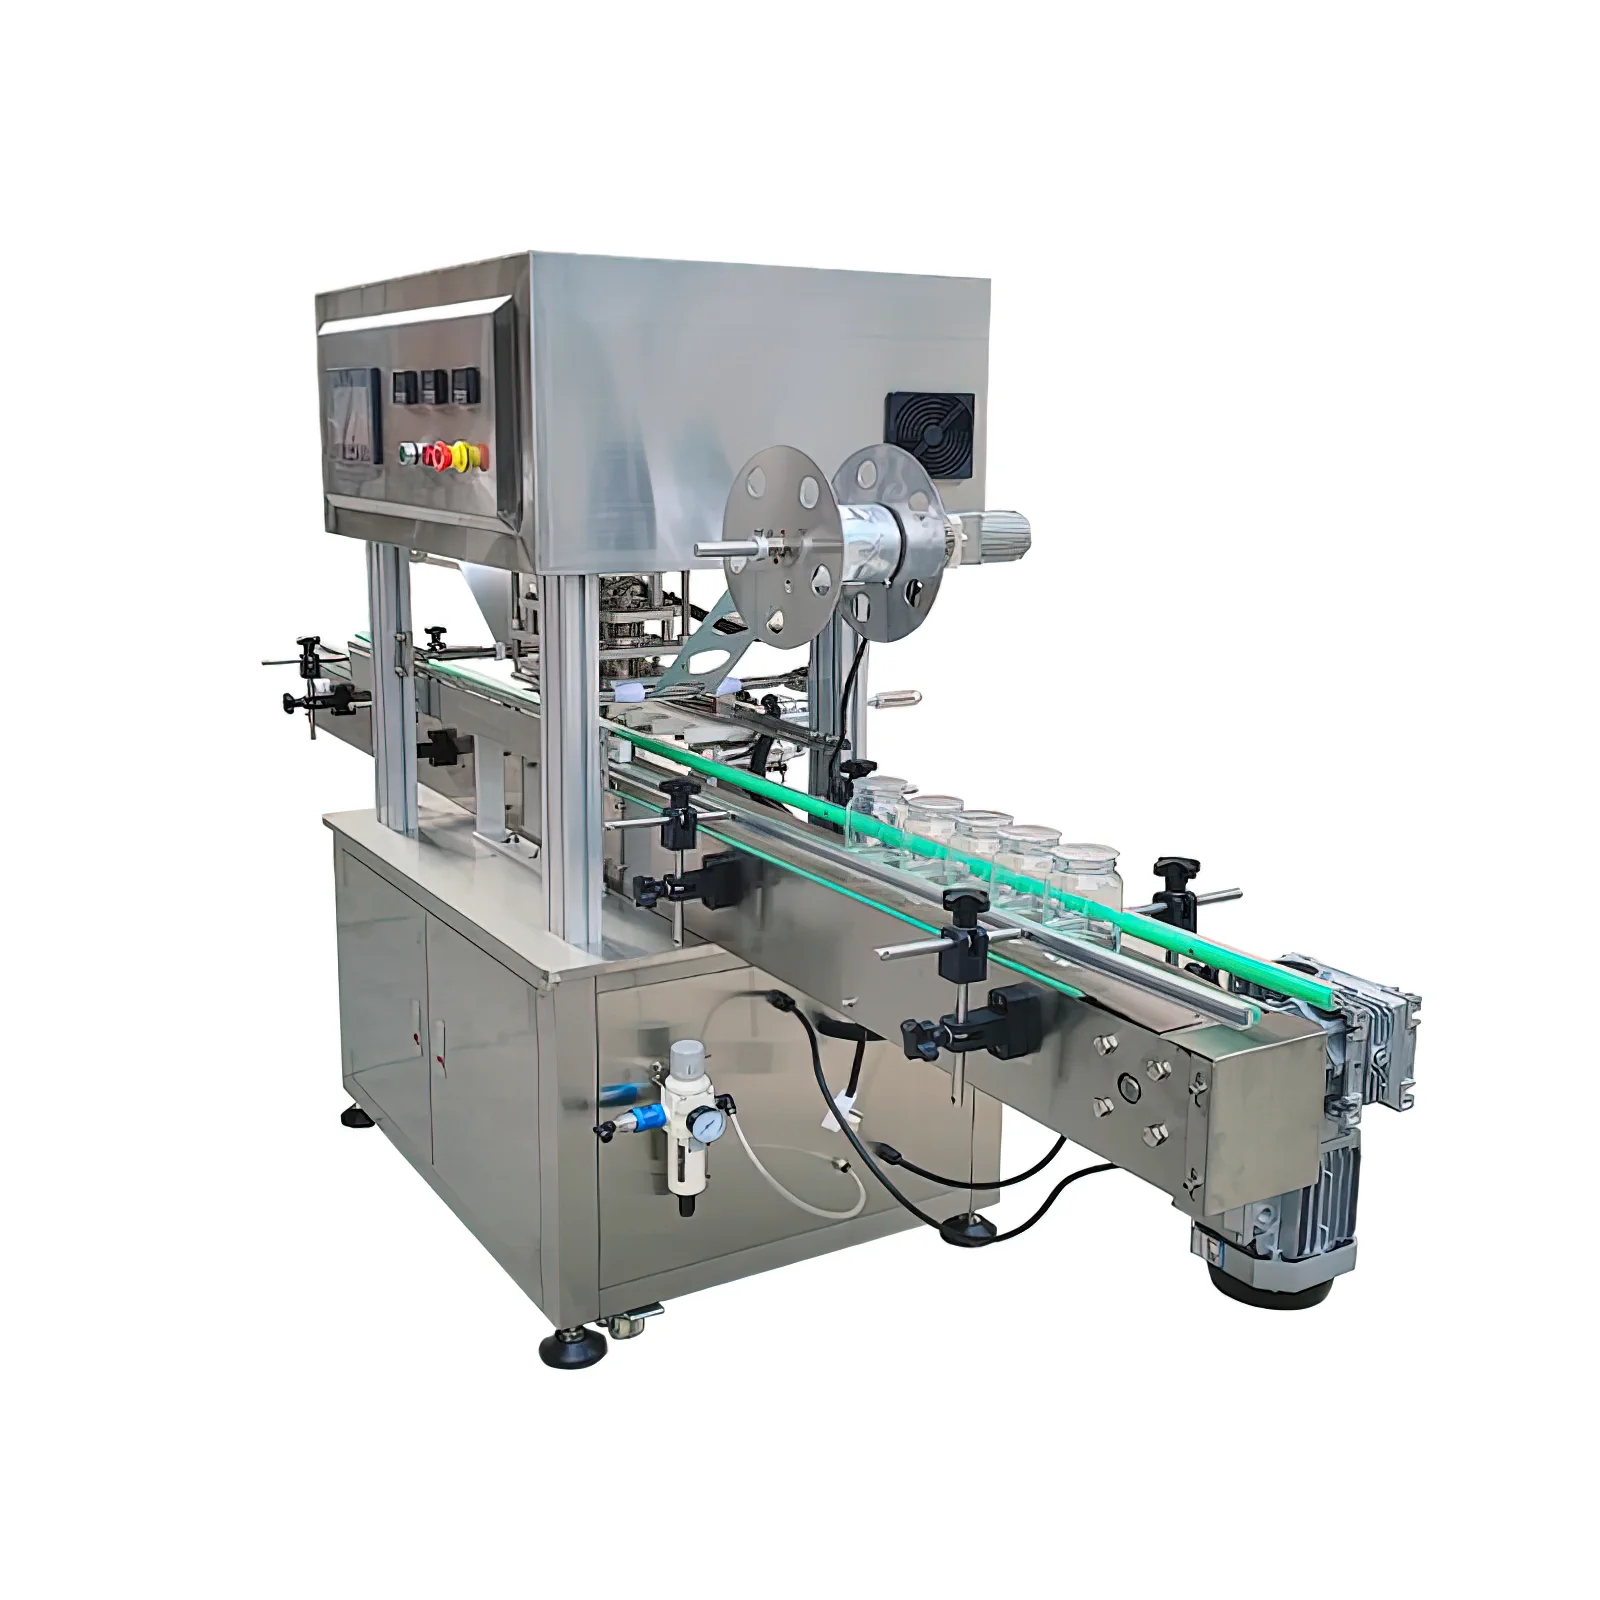 瓶罐在线覆膜热压封口机
裸口直接覆膜采用热压。盖内带铝箔垫片时,则在盖子均匀压紧后使用感应方式。
待充填和封口节拍稳定后,再安排罐体导向、标签定位和可追溯信息打印。
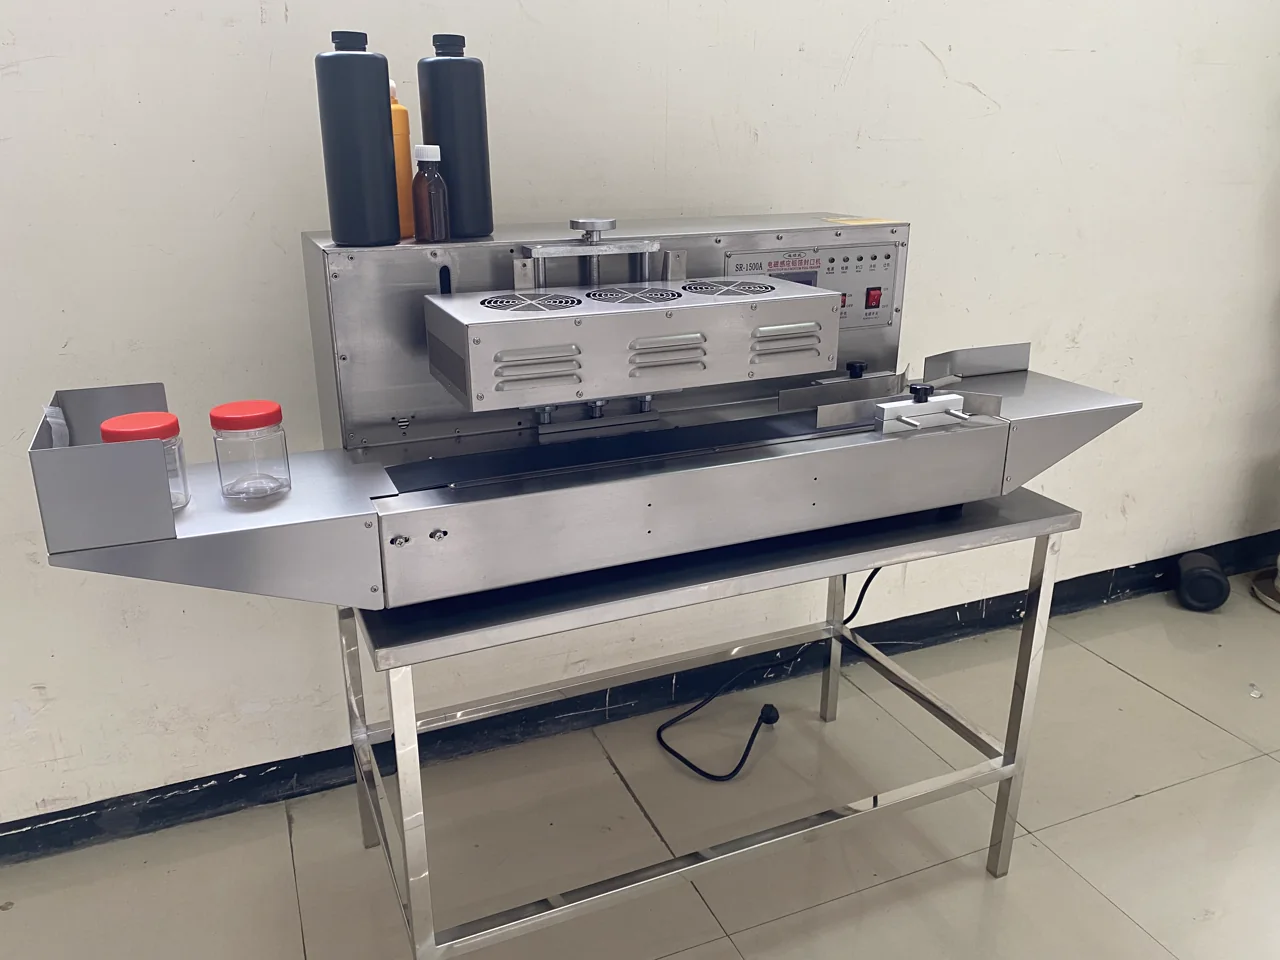 台式风冷感应铝箔封口机
设备用于瓶盖已正确旋紧并压住匹配垫片后的非接触感应内封,不是无盖片膜热压机,也不能封普通无感应结构铝箔。应核对容器、瓶口、盖垫片、盖径、旋盖压紧、批量、连续运行时间和环境,并用完整组合试封;负荷较高时再比较水冷或在线机型。
核心工艺
先用生产用咖啡粉做下料测试,观察架桥、结块和残粉,再确定螺杆及料斗配置。
直接热压/盖后感应分支:裸口直接覆膜采用热压。盖内带铝箔垫片时,则在盖子均匀压紧后使用感应方式。 无盖感应需另行匹配专用设备、铝箔组件与定位压合治具,不能直接套用盖后感应机。
待充填和封口节拍稳定后,再安排罐体导向、标签定位和可追溯信息打印。
提供咖啡粉、空罐、盖子或铝箔膜的实物状态,便于先判断直接压膜还是盖内垫片路线。
分别记录罐口结构、容器材质、盖内垫片以及标签区域,不把胶囊或卷封金属罐混入同一选型。
把充填、主封口、输送和标识按真实节拍排序,先验证核心工位,再评估是否连续联线。
样品资料
粉体状态决定螺杆下料、料斗辅助和清洁安排,最好提供与生产一致的批次。
咖啡粉样品、堆积状态,以及是否容易结块或扬尘直接热压/盖后感应分支:口沿与盖子结构用于区分裸口直接热压和盖内垫片感应两条密封路径。 无盖感应需另行匹配专用设备、铝箔组件与定位压合治具,不能直接套用盖后感应机。
空罐、盖子、口径、高度、材质及罐口近照计划节拍会影响单机上下料、连续输送以及各工位之间是否需要缓存。
班次产量、可接受的人工参与方式和未来扩线安排同一外观的铝箔可能使用不同热封层,测试必须采用准备量产的膜或垫片。
直接覆膜样品,或与盖子配套的铝箔垫片标签版面和批号规则会影响传感触发、贴附位置及喷码工位布置。
标签卷样、罐身贴标区域和日期批号内容示例常见选型误区
咖啡粉顺利落入罐内,并不代表铝箔与标识工位可以直接联接。主封口是整线能否成立的关键界面。
不同烘焙、研磨和存放状态可能改变粉料的流动表现,仅按“咖啡粉”名称选择螺杆容易遗漏架桥与扬尘。
罐口残粉会夹在热封层之间,也可能污染盖内垫片,造成同批成品密封状态不一致。
热压与感应依赖不同的封口件和前置状态,改变罐型时还要重新检查导向、膜材或垫片。
在线感应封口要求盖内垫片已经被盖子均匀压住,单有感应设备并不能完成上盖或旋盖。
展开查看详细技术说明
先把粉料、罐口和封口件放到一起判断
咖啡粉罐装线的起点不是把三台设备排成一列,而是先用真实粉料和罐盖组合确认下料及主封口。包装结构一旦不同,适用的铝箔密封原理也会改变。
两种密封原理对应不同前置条件
裸露罐口直接覆膜时,重点是膜材热封层与口沿的匹配。盖内带铝箔垫片时,盖子必须先把垫片均匀压紧,再进入感应工位。充填、贴标和喷码都要服从这条主封口路径。
裸口覆膜采用螺杆充填与热压组合
粉剂颗粒灌装机负责螺杆计量,随后由瓶装在线热压封口机把适配铝箔压在平整罐口。试机时同时观察下料重复性、口沿残粉和膜面状态,合格标准由样品及约定检测确定。
盖内垫片在压紧后进入感应工位
若盖内已有铝箔垫片,应先由现有前序工位完成上盖并压紧,再用在线感应铝箔封口机处理。台式风冷感应设备可用于另一种节拍安排,但同样不承担旋盖动作。
后段标识应在主封口定型后加入
充填与主封口稳定后,可通过自动上料输送封口联线衔接圆瓶方瓶贴标机和日期批号喷码机。金属罐卷封及咖啡胶囊所需主机不同,不纳入这组罐装设备。
第一步:验证螺杆下料
咖啡粉可能架桥、结块或扬尘,应以量产物料试装,确定螺杆、料斗辅助及清洁需求,而不是照搬其他粉剂设定。
第二步:用成套包材试封
把罐口、铝箔膜或垫片成套送样,分别验证直接热压和压盖后感应的适用性。两条路线的热作用方式、包材结构和前序状态不能混用。
第三步:衔接输送、贴标与喷码
确认罐体可稳定输送后,再调标签起止位置和批号触发。联线验收应覆盖启停、换型及异常罐处置,并以双方确认的样品标准记录结果。
常见问题
咖啡粉罐装线应如何确定设备组合?
需先确认咖啡粉状态、罐型、封口原理和自动化范围,设备组合才能据此确定。
小批生产是否可以先采用单机组合?
可以从粉剂颗粒灌装机配合台式或独立封口工位开始,但是否适合目标节拍仍要看人工上下料安排。
只有照片和尺寸,能否完成设备确认?
照片和尺寸适合做路线初筛。充填重复性与封口效果的确认,需要寄送咖啡粉、罐和封口件样品。
能仅凭相同规格认定铝箔膜或垫片可跨罐型共用吗?
不能。热封层、垫片结构、罐口材质和尺寸都影响结果,应按直接热压或感应方式分别配套。
铝箔封口效果应怎样验收?
应对试封件做外观、剥离状态及约定的密封检查,并在实际储运条件下复核,而不是只看膜面是否发热。
充填、封口和贴标能否连续连接?
可以评估联线。先分别测得充填、封口与贴标工位的稳定节拍,再确定缓存、导向和启停联锁。