方案主题
蜂蜜瓶装线:温度、黏度、防滴、旋盖与两种铝箔内封路线
蜂蜜瓶装线按温度黏度配置保温供料、灌装和防滴,按瓶口片膜或盖内垫片选择直接热压或旋盖后感应内封,再连接贴标、检重和装箱。
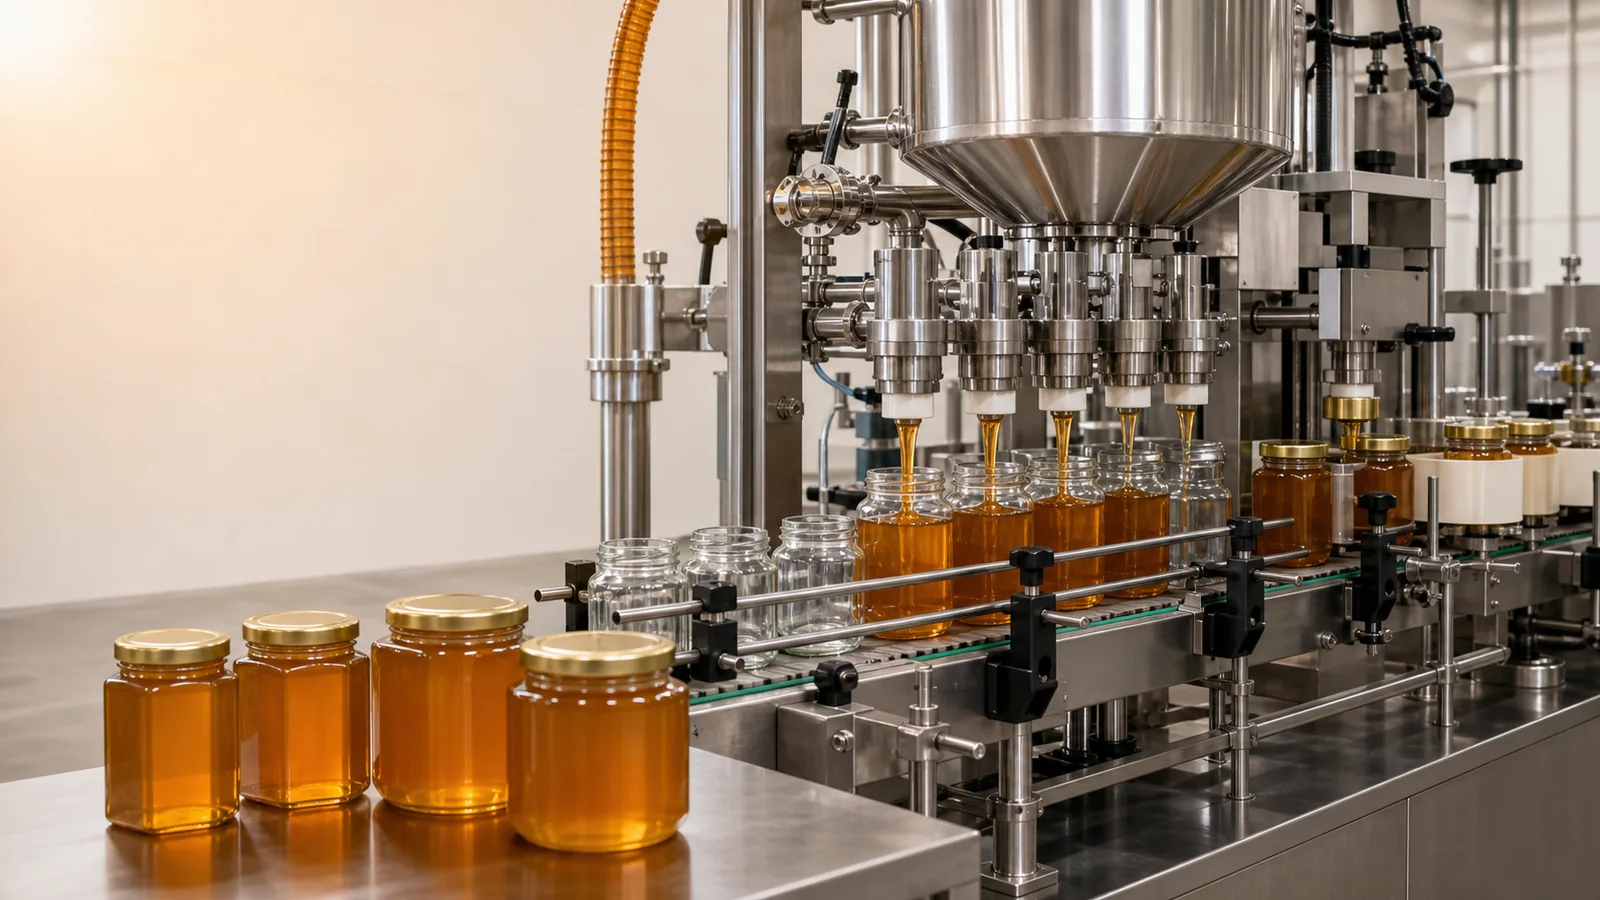
- 蜂蜜温度影响供料和断料;瓶口可选直接热压片膜,或先旋紧带垫片瓶盖再感应,两条路线不能混为一谈。
为您整理的方案摘要
- 蜂蜜瓶口内封先区分直接热压膜与盖内铝箔垫片,前者热压后加盖,后者旋盖后再感应。
- 蜂蜜灌装需用生产状态实料验证供料、计量和断料,保温料斗与灌装嘴组件按项目确认。
- 旋盖、贴标、协作批号喷印和在线检重依次根据盖瓶、标签及成品重量样件配置。
方案路线对比
- 适用于铝箔或复合膜直接热压在瓶口,并在内封之后再装瓶盖的蜂蜜包装。
- 内封膜与瓶口可独立试样,工序顺序清楚,便于分别检查膜面和盖件。
- 膜材热封层、瓶口平整、蜂蜜残液和加盖动作都要在成品样件中核对。
- 包材实际位于瓶盖内,或没有直接封到瓶口的膜材时,不采用该顺序。
- 伺服活塞式液体灌装机按蜂蜜瓶样配置,瓶装在线热压封口机按直封膜试样,后接自动旋盖机完成盖件闭合。
- 适用于铝箔垫片预先装在瓶盖内,并由瓶盖压到瓶口后进行感应内封的包装。
- 瓶盖同时承担垫片定位,旋盖样件完成后可连续进入非接触感应工位。
- 瓶盖压合、垫片热封层、瓶口与容器材料必须成套验证,单独铝箔片不足以定案。
- 盖内没有匹配垫片,或瓶盖无法把垫片稳定压在瓶口时,不配置该内封。
- 自动旋盖机按盖瓶组合确认,随后由在线感应铝箔封口机按盖垫瓶口样品试封。
- 适用于内封和旋盖样件稳定,并已经定义标签、批号、重量及异常品处置的瓶装品。
- 瓶体保持稳定姿态后,可依次完成贴标、协作喷印、重量检查和后段输送。
- 标签曲面、承印材料、成品重量组合和瓶底稳定性都需用完整样件确认。
- 内封工艺尚未定型或异常品复核规则缺失时,不先固定整段后道。
- 圆瓶方瓶贴标机和在线检重机按成品样件配置,协作日期批号喷码机试印,食品级输送线按现场确认。
关联设备 / 耗材
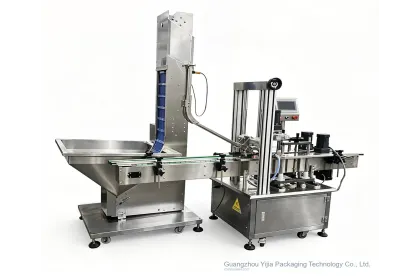 自动旋盖机
设备用于螺纹盖的供给、取盖或落盖、预紧与旋紧。旋盖、压盖、轧盖和金属罐卷封不是同一工艺。应按瓶体稳定性、盖子定向、螺纹、扭矩、防刮、规格差异和上下游节拍选择机构,并用装满实际物料或等效重量的瓶盖样品验证歪盖、漏盖、打滑、扭矩与瓶损。
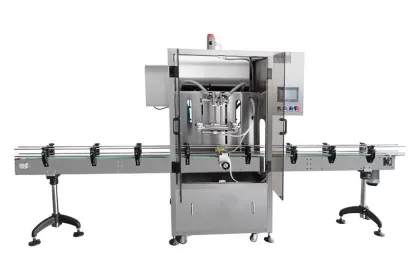 伺服活塞式液体与膏体灌装机
伺服活塞式液体灌装机:供料与定量灌装;温控和保温不是固定组成,应由实际工艺、蜂蜜状态与清洗要求确认;按蜂蜜瓶样配置的保温料斗与夹套料桶、防滴漏防拉丝灌装嘴组件和伺服活塞式液体灌装机
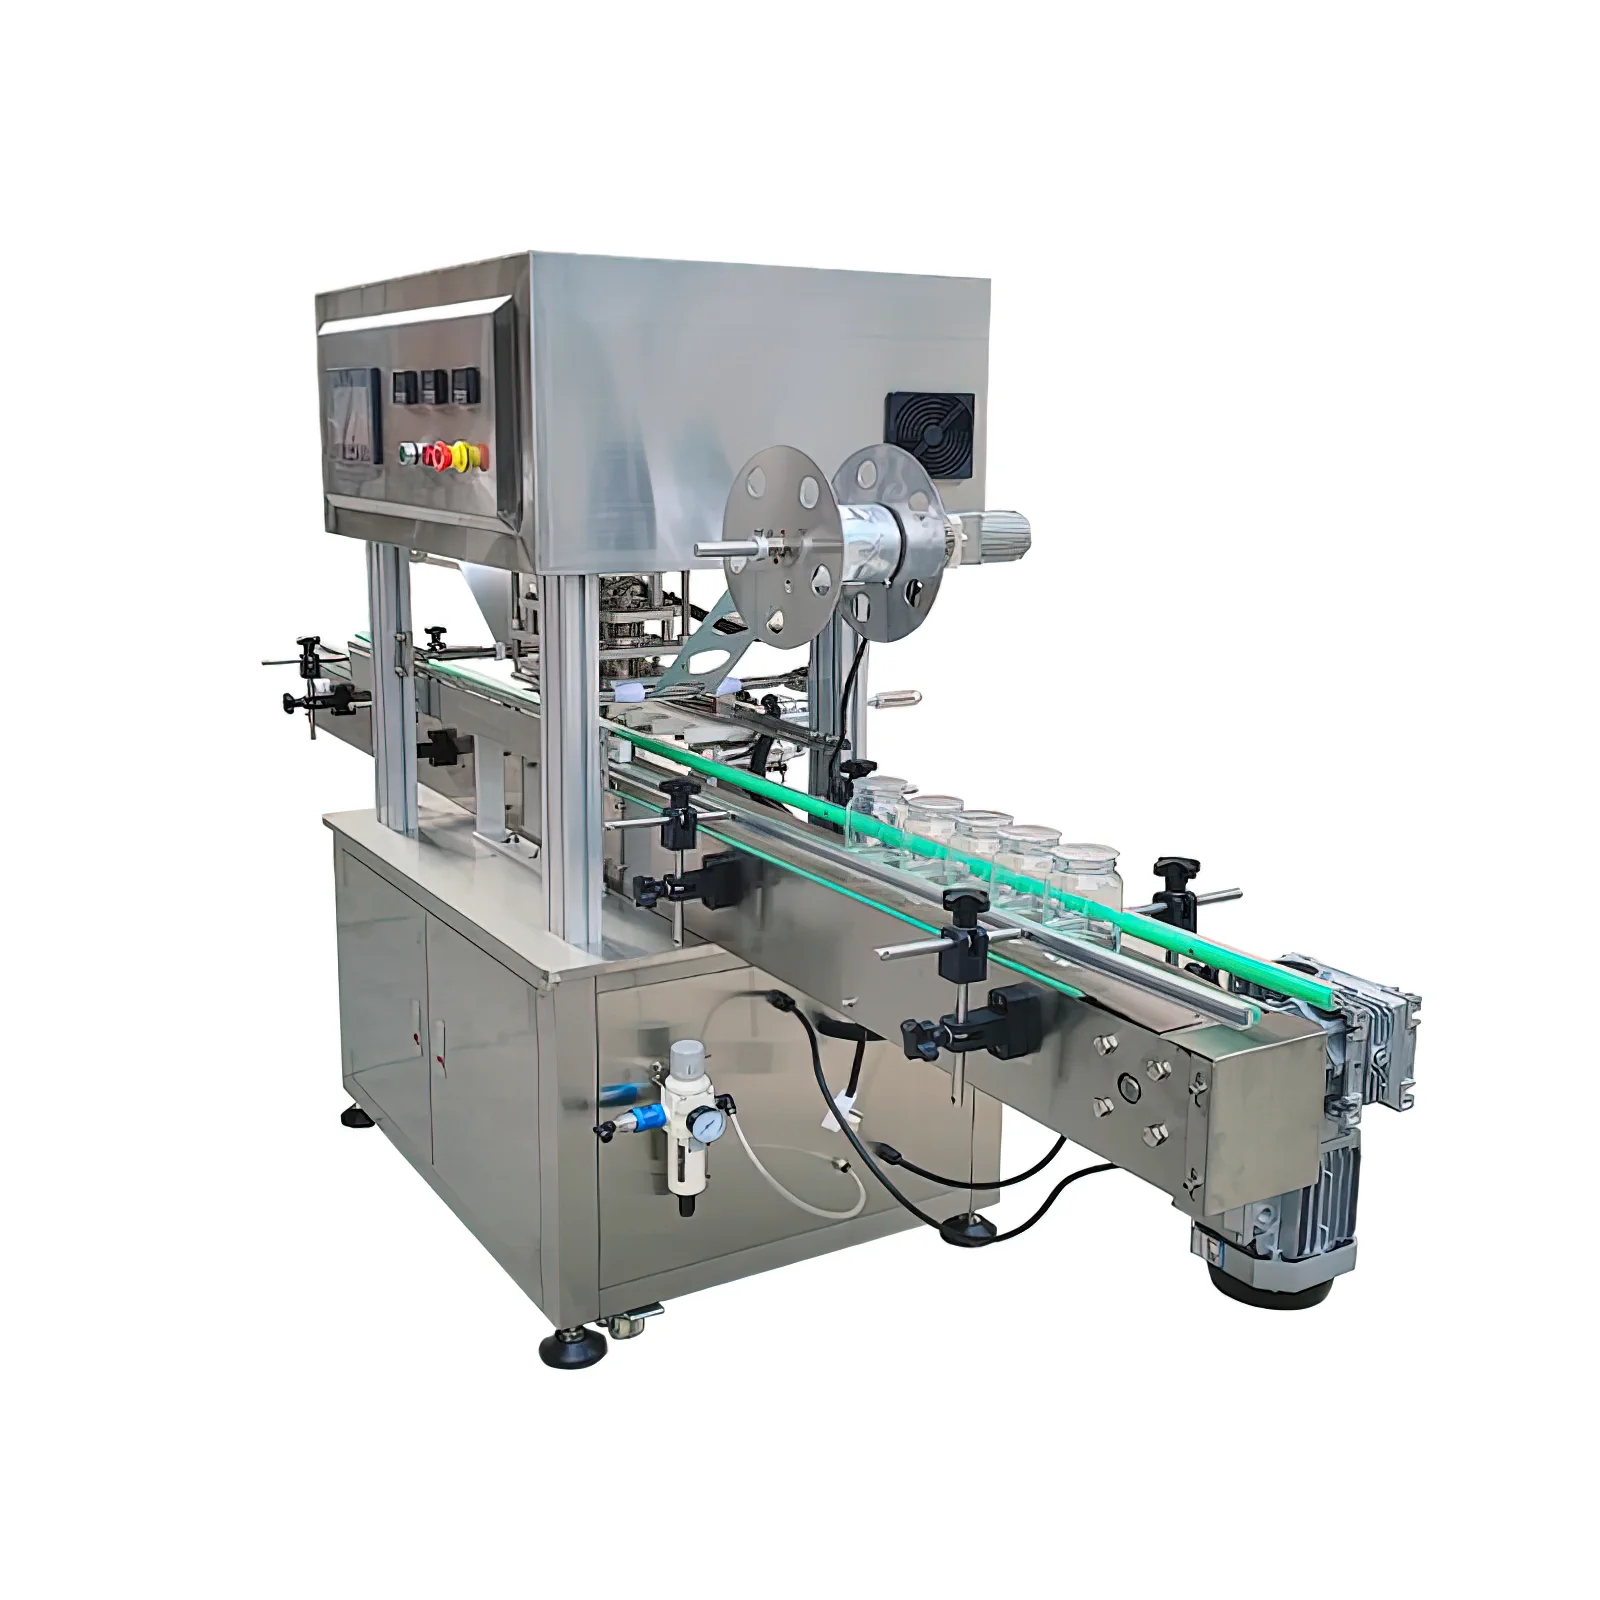 瓶罐在线覆膜热压封口机
用于“灌装后把预切膜直接热压到瓶口、再加外盖”的路线;若铝箔垫片位于瓶盖内,应改走先旋盖后感应封口。
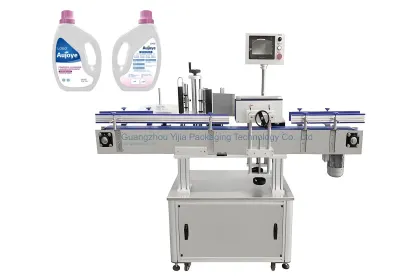 圆瓶、方瓶与双面贴标机
圆瓶方瓶贴标机:贴标与批次标识;标签版面、批号内容和读取方向确认后,再安排工位间距;按蜂蜜瓶标签样确认的圆瓶方瓶贴标机与协作日期批号喷码机
核心工艺
先区分直封膜和盖内垫片,再记录蜂蜜状态、瓶口平整及盖件闭合方式。
用生产状态蜂蜜检查供料、计量、拉丝与断料,再决定保温及嘴部组件范围。
直封膜在加盖前热压到瓶口,盖内垫片则先由瓶盖压紧,再通过在线感应完成内封。
直封膜路线在热压后加盖,盖内垫片路线则必须先旋盖,才能进入感应工位。
贴标位置避开瓶体明显曲面或沾蜜区域,批号则在瓶身或标签实样上试印。
完整瓶装成品建立重量组合和异常品处理,再规划输送导向、缓存及剔除。
样品资料
物料表现用于确认供料保温、伺服活塞灌装和嘴部断料配置。
提交实样并说明温度、结晶、流动、拉丝和停机清洗。瓶口平整及容器材料会牵涉热压膜或感应垫片的试封。
准备玻璃或塑料瓶样,标明瓶口、瓶高、底面和主力规格。完整组合用于确认旋盖顺序、压合状态和内封设备方向。
区分直接热压膜与盖内铝箔垫片,并提交瓶盖和全部材料样品。瓶体曲面、沾蜜区域及读取方向会改变贴标和喷码工位。
提供标签样张、贴附位置、批号内容和计划承印面。在线检重机应以完整包装样件和现场复核流程确认。
列出瓶、盖、标签和蜂蜜组成的成品重量范围及异常品处置。食品级输送线及各工位间距按成品瓶样与现场布局配置。
给出设备走向、入口出口、清洗方式、操作通道和可用空间。常见选型误区
用实际蜂蜜验证流动和断料,再决定是否需要保温料斗与夹套料桶。
先看包材在瓶口和瓶盖中的位置,再安排瓶装在线热压封口机或感应设备。
自动旋盖机先形成盖瓶样件,在线感应铝箔封口机随后按组合试封。
从灌装嘴断料、接液和瓶体定位处理,并以较不利样件检查瓶口。
用完整包装组合建立判定,并写清剔除后的人工复核动作。
展开查看详细技术说明
先看铝箔位于哪里
蜂蜜瓶使用的铝箔可能是直接热压到瓶口的膜,也可能是预装在瓶盖内的垫片。位置不同,旋盖与内封的先后顺序也不同。
蜂蜜实料决定供料和断料
结晶、温度、流动和拉丝会改变计量与灌装嘴收尾。伺服活塞式液体灌装机应使用生产状态蜂蜜及主力瓶样确认。
直封膜先热压后加盖
瓶装在线热压封口机按膜材与瓶口样品试封,检查膜层贴合、瓶口残液和封后外观。膜面形成验收样件后,再由自动旋盖机完成瓶盖闭合,并观察加盖动作是否扰动内封。
盖内垫片先旋盖后感应
瓶盖先把铝箔垫片压在瓶口,自动旋盖机形成稳定的盖垫瓶口组合。在线感应铝箔封口机随后对完整样件试封,并按约定方法复核。这是常规有盖瓶线的工序边界。
保温配置来自工艺条件
保温料斗与夹套料桶是否采用,要结合蜂蜜生产温度、结晶、停留、供料和清洗评估。先记录不同时段的流动及断料表现,再确定是否需要保温,不能把固定温度写成通用设置。
灌装嘴先处理滴挂拉丝
防滴漏防拉丝灌装嘴组件按实际蜂蜜和瓶口配置。封口前要检查瓶口残液,并从断料与接液动作修正。
供盖自动化按盖样取舍
有连续供盖需求时,可用正式瓶盖评估理盖上盖系统。盖型或订单变化较大时,也可保留其他供盖方式。
标签与批号避开沾蜜位置
圆瓶方瓶贴标机按瓶标样品配置,协作日期批号喷码机在瓶身或标签实样上试印,并核对读取方向。
检重依据完整包装组合
在线检重机需按蜂蜜、瓶、盖、膜和标签组成的成品样件确认。异常品还要进入隔离和人工复核流程。
输送兼顾清洁与瓶底稳定
食品级输送线按瓶底、成品重量、蜂蜜污染风险和清洗方式配置,工位间缓存也应避免瓶体相互挤压。
常见问题
蜂蜜灌装一定需要保温供料吗?
要根据生产温度、结晶、流动和停机状态评估,保温模块并非每个项目都需要。
直封铝箔膜和盖内垫片有什么工序差别?
直封膜先热压到瓶口再加盖,盖内垫片则先旋盖压紧,再进入感应内封。
盖内垫片可以在旋盖前感应吗?
常规盖内垫片路线需要瓶盖先把垫片压在瓶口,随后才能进行在线感应试封。
蜂蜜拉丝滴到瓶口怎样处理?
先用实料调整灌装嘴断料、接液和瓶体定位,再检查瓶口是否适合后续内封。
玻璃瓶和PET瓶能共用内封配置吗?
需要比较瓶口、容器材料、盖件、直封膜或垫片组合,并分别制作封后样件。
封后怎样安排标签批号和重量检查?
按成品姿态确定标签及承印面,再以完整包装建立重量判定与异常品复核流程。