方案主题
两件式塑料盖自动组装线:振动盘供料、转盘压合与检测怎么组合
两件式塑料盖自动组装线按外盖、内件、扣合和外观标准配置双振盘、转盘压合、缺件反向检测,并可衔接成品盖上盖压盖。
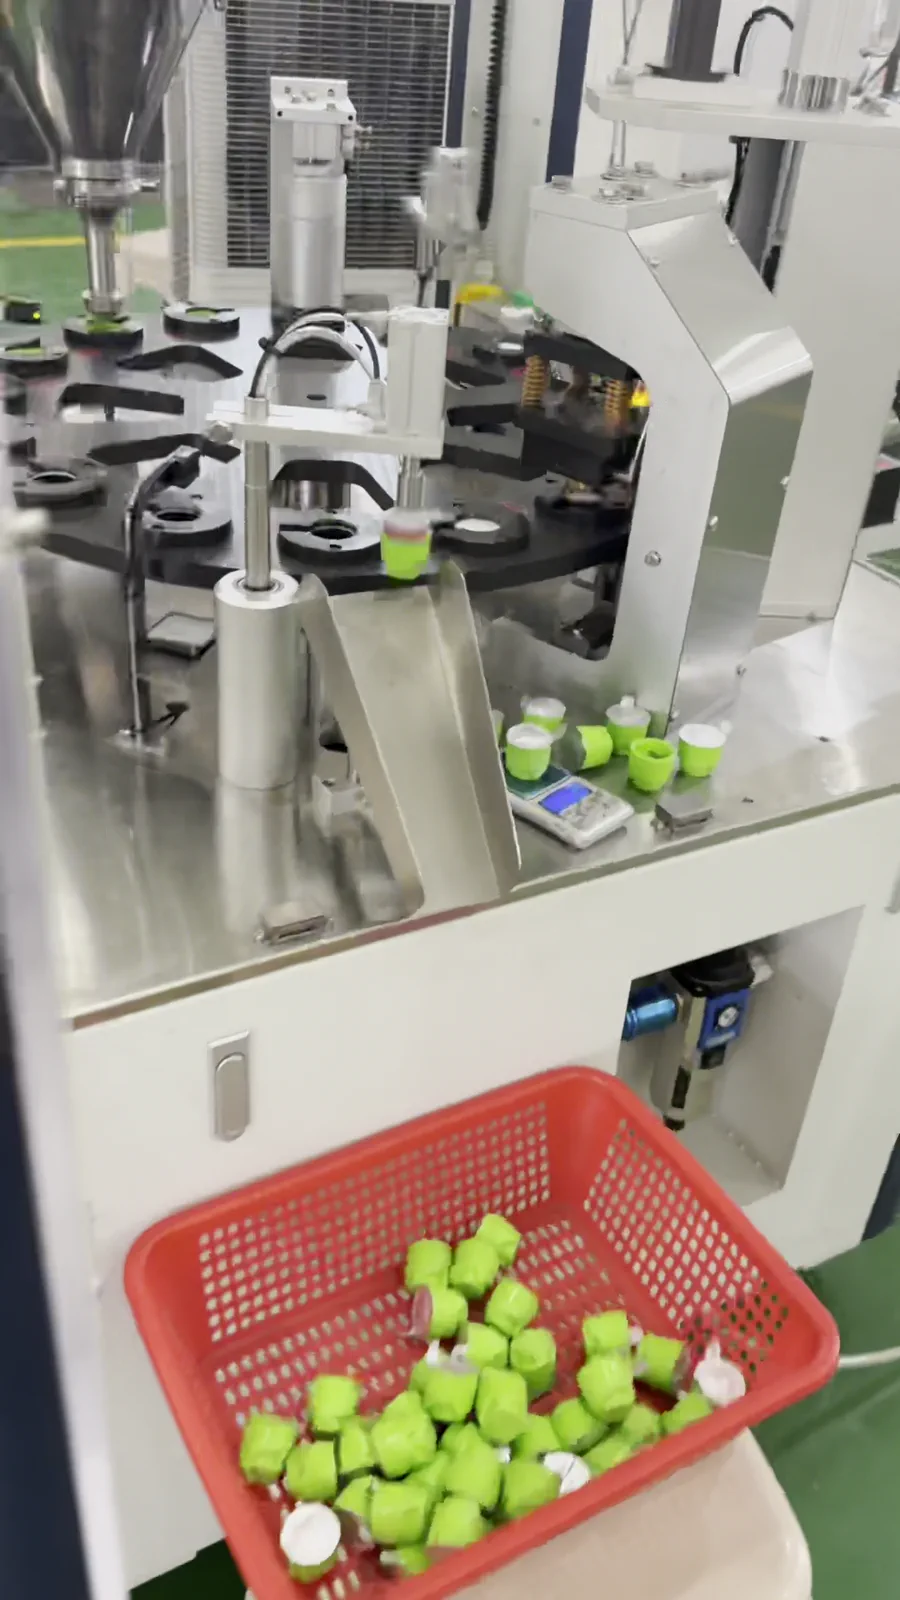
- 先确认外盖与内件怎样定向、扣合和验收,再配置双振盘组装主机;成品盖若继续装到瓶或杯上,还要增加理盖上盖、旋盖/压盖和检测工位。
为您整理的方案摘要
- 两件式塑料盖组装机先把外盖与内件装配成成品盖;把成品盖装到瓶或杯上是后续理盖上盖与旋盖/压盖工位。
- 两个部件的方向、重心、材料和防划伤要求通常不同,因此分别使用按实样制作的振动盘轨道和料道。
- 稳定路线是部件上料→定向→转盘定位→装配压合→缺件/反向/压合检查→合格品收集或进入上盖线。
方案路线对比
- 样品批次尚少,主要目标是先确认装配方向、压合位置和成品试装。
- 便于在自动供料前观察零件公差、变形、划伤和扣合状态。
- 人工取放不能证明振盘供料稳定性,也不能代表自动循环节拍。
- 项目已经有足量稳定零件并明确要求双路自动理料时,不应把人工工位作为最终方案。
- 可先做样品装配验证,再进入 CA310 双振盘路线。
- 外盖与内件批次稳定,需要分别定向供料并在转盘工位装配压合的项目。
- CA310 把双振盘、转盘分度、装配、压合和成品试装组织在同一套定制设备内。
- 轨道、治具、压头和动作节拍都依赖真实盖件,不能按通用尺寸直接冻结。
- 零件仍频繁改模,或表面、变形和扣合标准尚未确定时,最终配置应在样品定版后确认。
- 重点评估 YJ-CA310,并提供外盖、内件和配套瓶口或杯体。
- 盖件组装完成后,还需要在另一工序把成品盖装到瓶或杯上的项目。
- 可把盖件组装与成品上盖、压盖或旋盖分开验收,边界更清楚。
- 通用旋盖压盖设备不能替代 CA310 内部的两件式盖件组装。
- 客户只需要成品盖装瓶而不需要盖件内部组装时,不应选用 CA310。
- CA310 完成盖件组装,后段上瓶需求再对比旋盖压盖设备。
关联设备 / 耗材
双振盘转盘式两件式塑料盖组装压合机这是一台组装盖件本身的自动化设备,不是把盖子压到瓶或杯上的普通压盖机。现有视频可确认双振动盘、直线料道、转盘分度、两种部件装配压合和成品输出;摇摇杯盖只是已知应用之一。振盘轨道、转盘治具、压合机构、缺件/反向检测、节拍和换型范围均须按外盖、内件及配套容器实样确认。若还要把成品盖装到瓶或杯上,应另行配置理盖上盖、旋盖/压盖和检测工位。
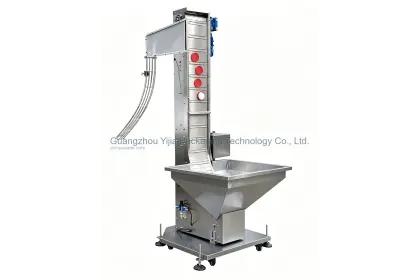 理盖上盖系统
瓶盖整理、输送和上盖,适配螺纹盖、压盖、内塞、异形盖
 液体灌装机
物料定量灌装,适配瓶子、桶、罐、软袋
核心工艺
样品资料
外盖与内件必须成套测量和试装,用于确认双振盘供件、装配方向及压合接触位置。
提供外盖、内件实物和各自完整尺寸图最终瓶口或杯体用于验证装配盖能否顺利套入、扣合和保持,不宜只检查两个散件。
提供配套瓶口或杯体实物作为成品试装基准零件材料、表面处理及可接受划伤范围会影响送料接触面和成品外观判定,需要样件对照。
说明零件材料、表面处理和允许划伤标准扣合、压合或拉脱项目应明确检测动作与合格样,作为压盖工位调试和成品确认依据。
定义扣合、压合或拉脱相关的成品验收方法用缺件、反向、错位、变形和损伤样品定义拒收边界,才能安排检测位置及人工复核方式。
列出缺件、反向、错位、变形和损伤的判定样品产能、空间、公用工程和成品收集方向用于核对整机布置、操作补料及下游衔接。
说明目标产能、现场空间、电源气源与成品收集方式常见选型误区
展开查看详细技术说明
客户真实问题
我们的摇摇杯盖由外盖和内件组成,希望分别自动理料,再完成装配和压合。怎样确认两个零件不会反向、漏装、刮伤或压坏,并让成品能在配套瓶口或杯体上试装?
先判断包装路线
CA310 用两个振动盘分别整理外盖与内件,再由转盘工位完成定位、装配、压合和成品试装。方案必须围绕两种盖件及配套瓶口或杯体实样建立。
人工预装与压合工位
适合:样品批次尚少,主要目标是先确认装配方向、压合位置和成品试装。优点:便于在自动供料前观察零件公差、变形、划伤和扣合状态。限制:人工取放不能证明振盘供料稳定性,也不能代表自动循环节拍。不建议:项目已经有足量稳定零件并明确要求双路自动理料时,不应把人工工位作为最终方案。设备方向:可先做样品装配验证,再进入 CA310 双振盘路线。
双振盘转盘自动装配路线
适合:外盖与内件批次稳定,需要分别定向供料并在转盘工位装配压合的项目。优点:CA310 把双振盘、转盘分度、装配、压合和成品试装组织在同一套定制设备内。限制:轨道、治具、压头和动作节拍都依赖真实盖件,不能按通用尺寸直接冻结。不建议:零件仍频繁改模,或表面、变形和扣合标准尚未确定时,最终配置应在样品定版后确认。设备方向:重点评估 YJ-CA310,并提供外盖、内件和配套瓶口或杯体。
成品盖再上瓶的后段路线
适合:盖件组装完成后,还需要在另一工序把成品盖装到瓶或杯上的项目。优点:可把盖件组装与成品上盖、压盖或旋盖分开验收,边界更清楚。限制:通用旋盖压盖设备不能替代 CA310 内部的两件式盖件组装。不建议:客户只需要成品盖装瓶而不需要盖件内部组装时,不应选用 CA310。设备方向:CA310 完成盖件组装,后段上瓶需求再对比旋盖压盖设备。
推荐设备路线:第一步:两种盖件与试装基准确认
先确认零件方向、公差、允许变形和成品试装方法。
推荐设备路线:第二步:双路定向供料
外盖和内件需要分别验证分离、定向和连续供料稳定性。
推荐设备路线:第三步:转盘装配与压合
在分度工位完成两件定位、装配和压合,并按样品控制损伤风险。
推荐设备路线:第四步:成品检查与收集接口
只有验收标准明确后,才按项目增加缺件、方向或位置筛查和收集接口。
常见问题
组装盖件和给瓶子压盖是一回事吗?
不是。前者把外盖和内件组装成成品盖,后者把成品盖装到瓶或杯上;可以是两台独立设备,也可以按项目联线。
为什么通常要两个振动盘?
两种部件的形状、方向、重心、材料和防划伤要求不同,分别定制供料轨道更容易稳定验证。
摇摇杯盖是不是机器的正式名称?
不是唯一名称。它是已知应用,设备更准确的实体是两件式塑料盖组装压合机,也可评估结构相近的外盖加内件项目。
怎样避免缺件、装反和压合不到位?
先制作真实不良样件并定义阈值,再选择传感器或视觉;同时验证振盘、料道、转盘治具和压合机构的防错。
一台机器能换很多盖型吗?
是否共用取决于两种部件的几何和供料共性。振盘轨道、料道、转盘治具和压合工装可能需要成套换型,必须逐规格评估。
询盘最少要提供什么?
至少提供外盖、内件和配套容器照片/样品、尺寸图、材料、扣合和外观标准、目标节拍以及是否还要接后续上盖线。