机器处理对象
两件式塑料盖的外盖与内件;摇摇杯盖是一个应用,不是唯一产品名称
Two-Piece Plastic Cap Assembly
这是一台组装盖件本身的自动化设备,不是把盖子压到瓶或杯上的普通压盖机。现有视频可确认双振动盘、直线料道、转盘分度、两种部件装配压合和成品输出;摇摇杯盖只是已知应用之一。振盘轨道、转盘治具、压合机构、缺件/反向检测、节拍和换型范围均须按外盖、内件及配套容器实样确认。若还要把成品盖装到瓶或杯上,应另行配置理盖上盖、旋盖/压盖和检测工位。
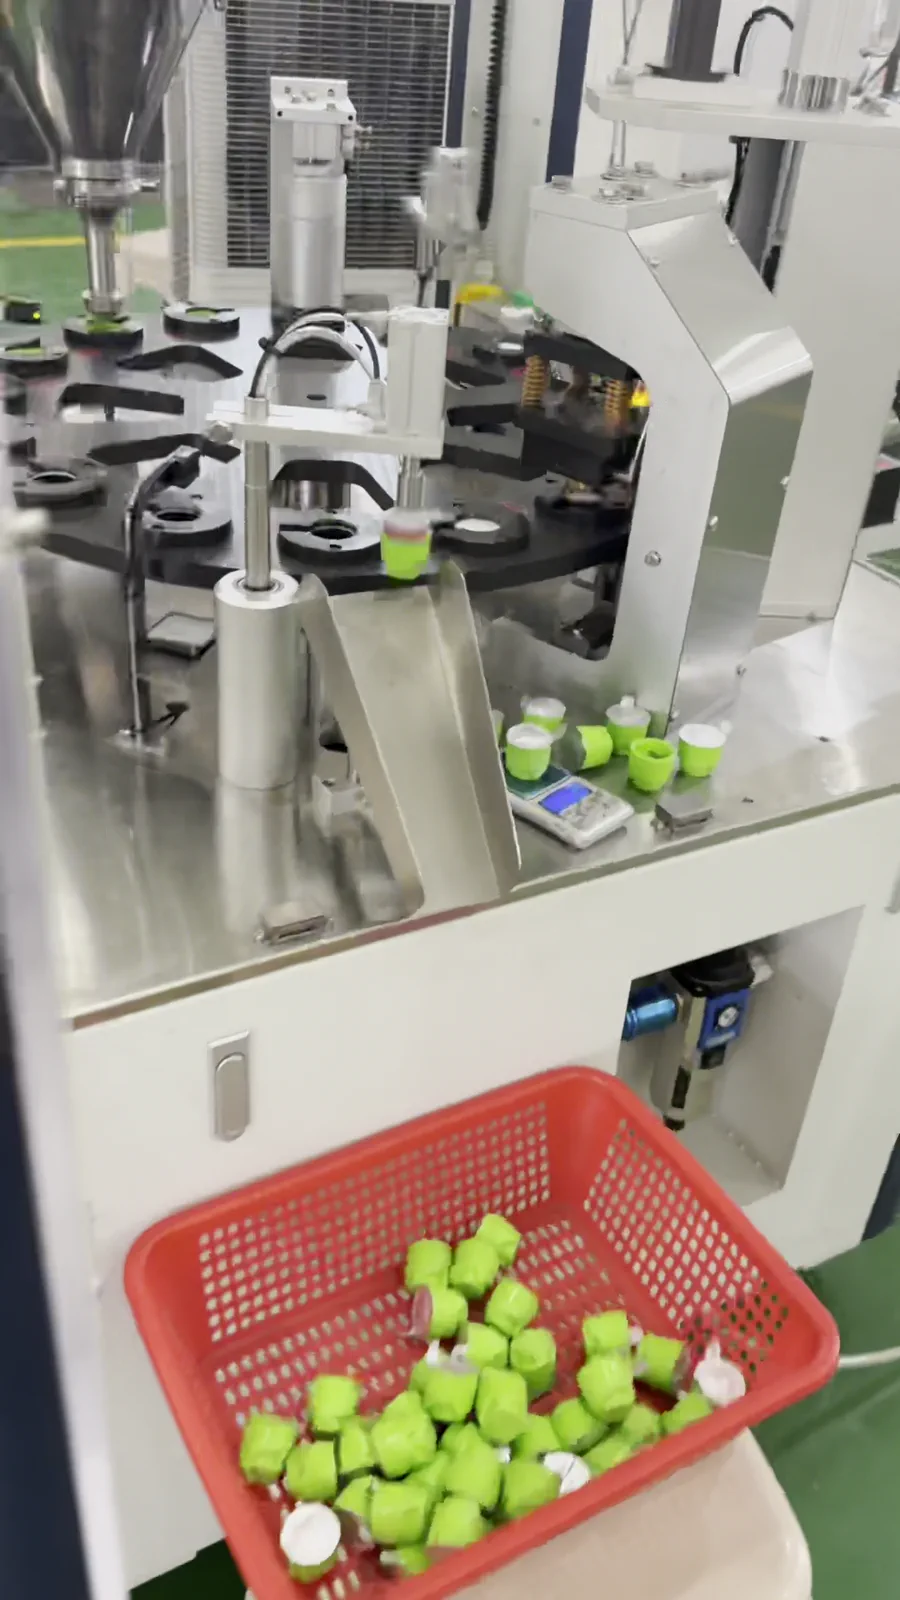
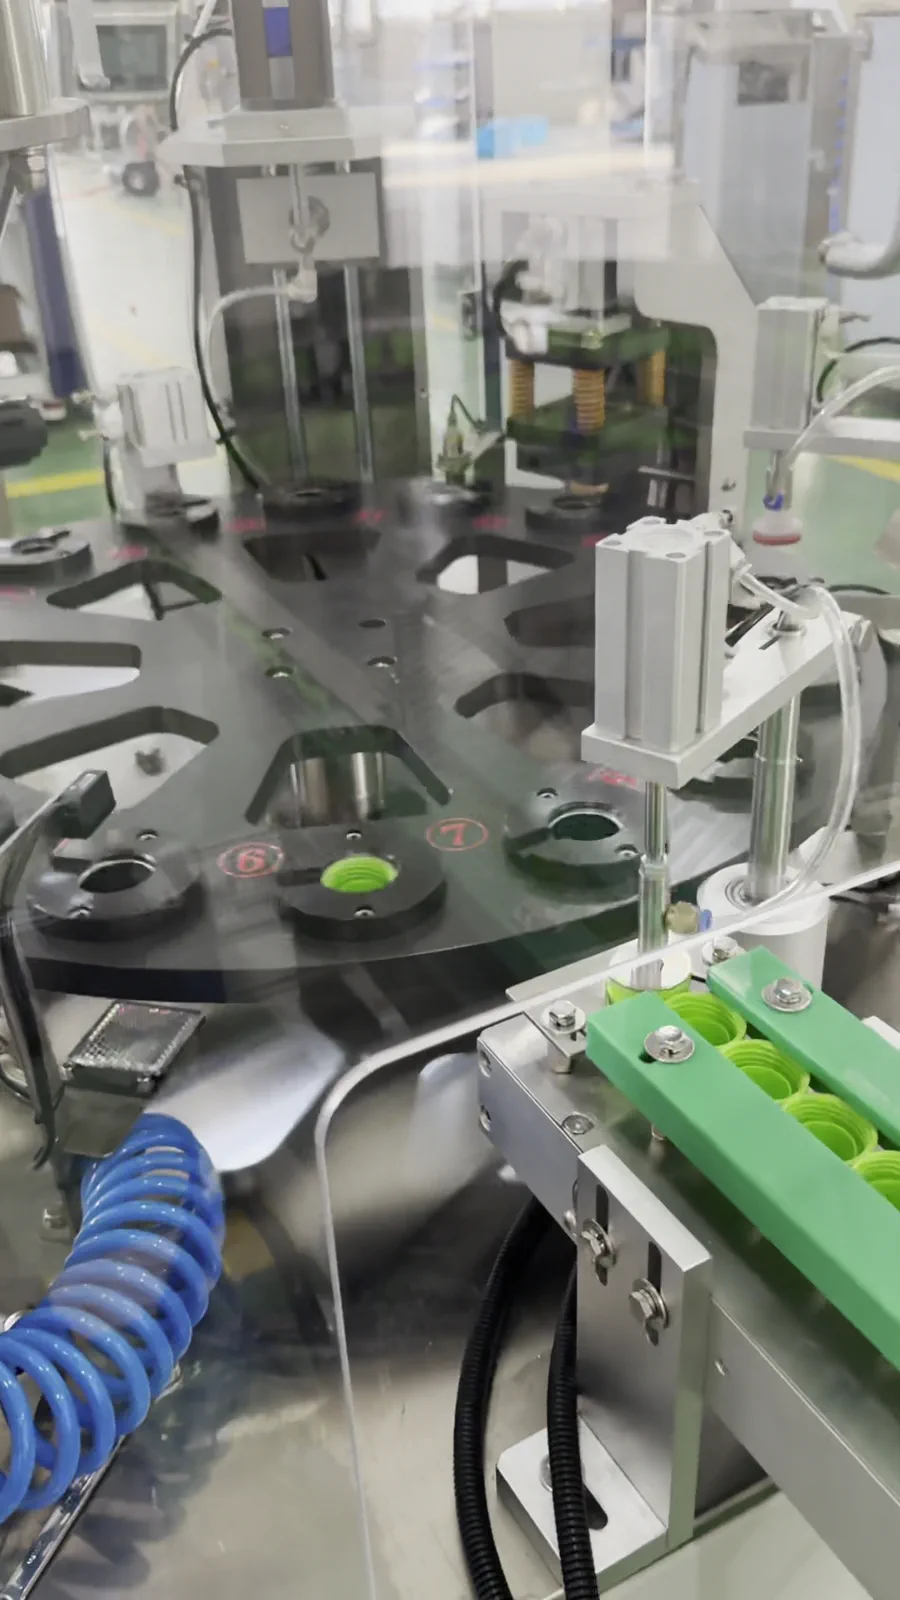
查看设备实拍
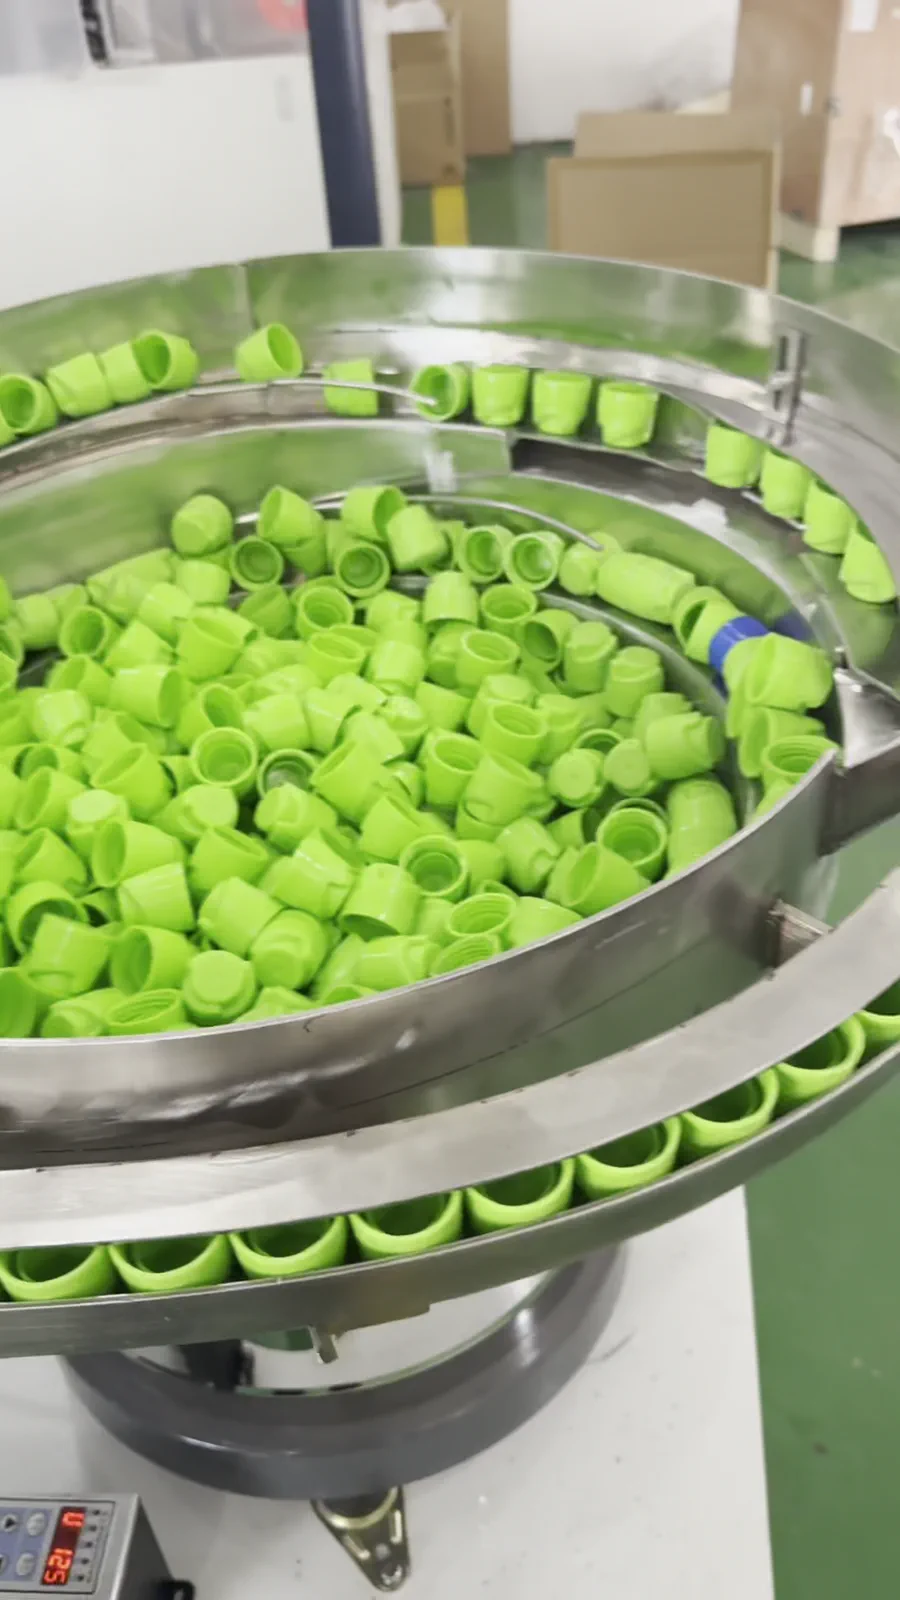
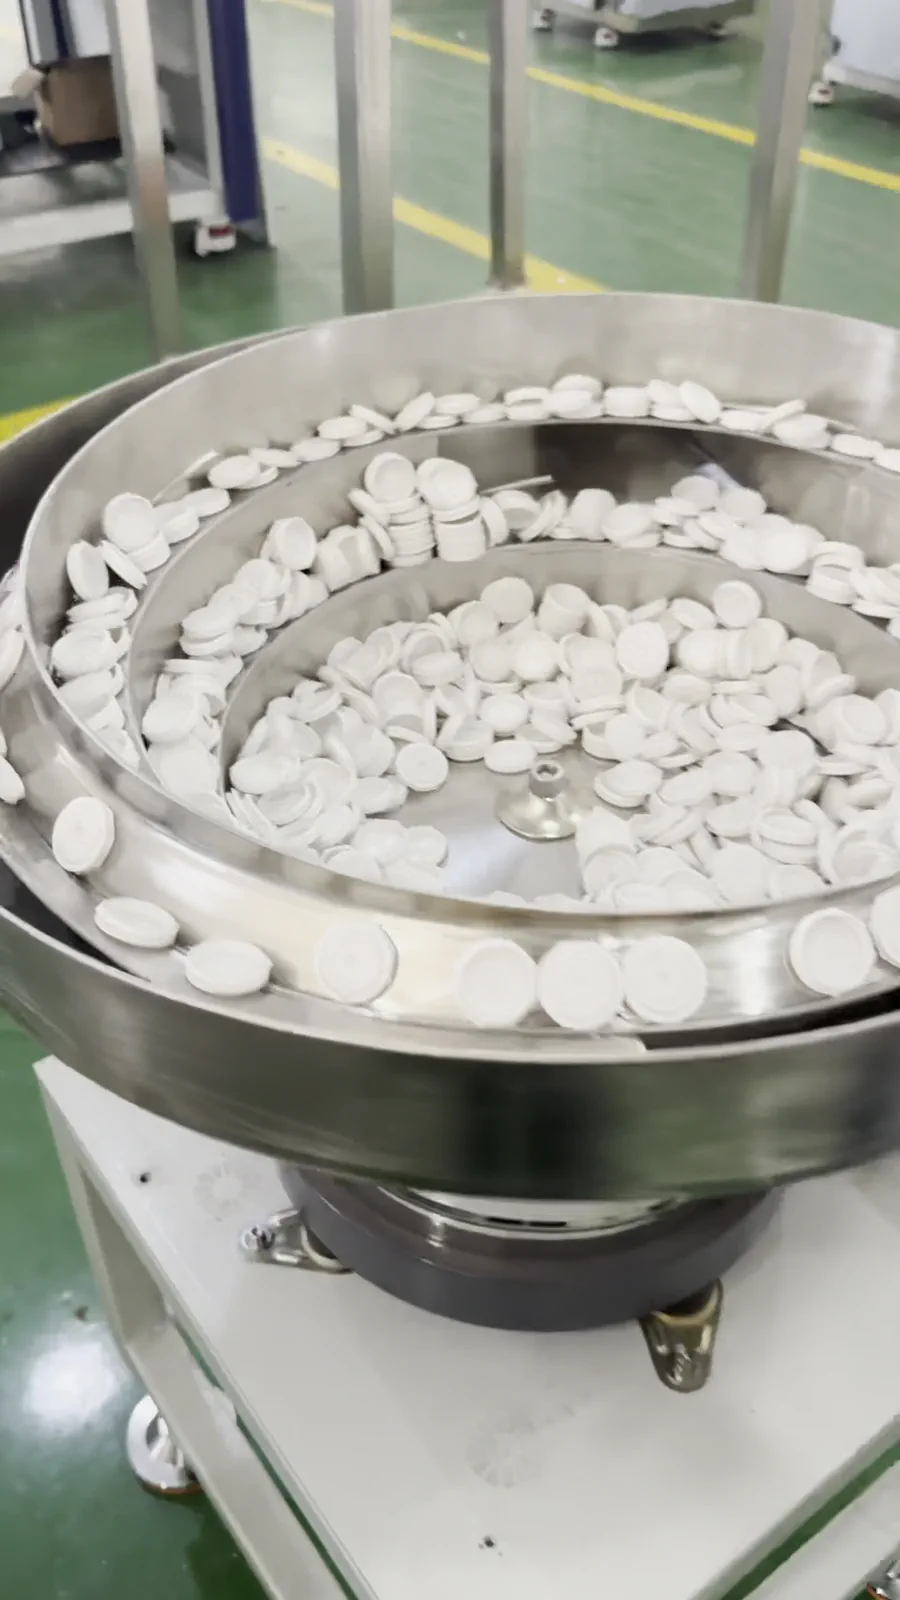
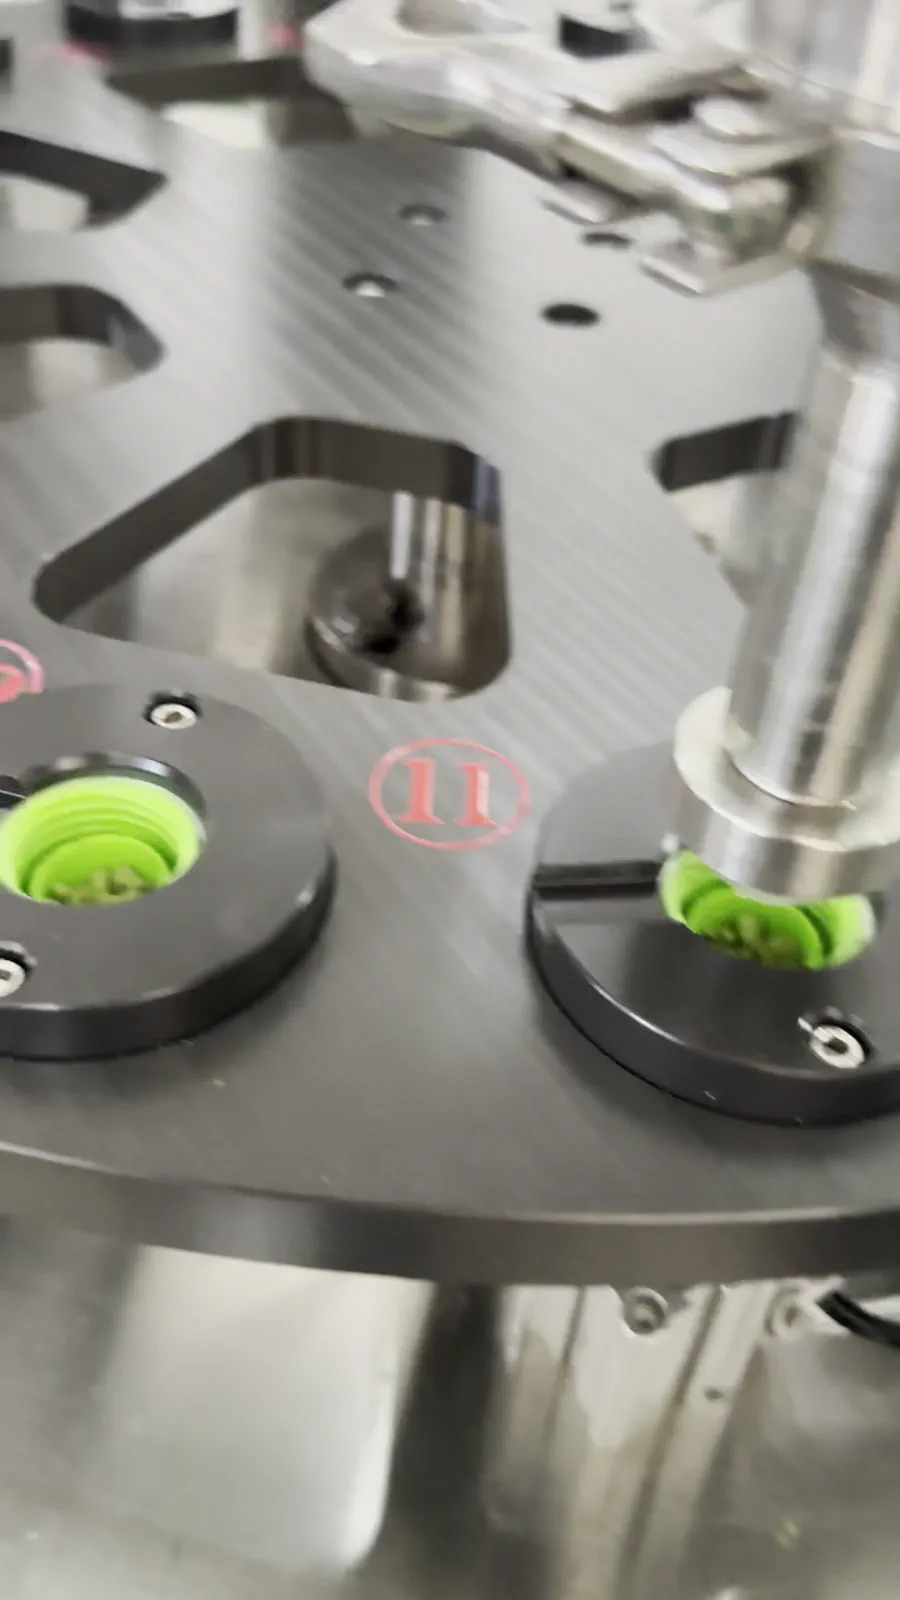
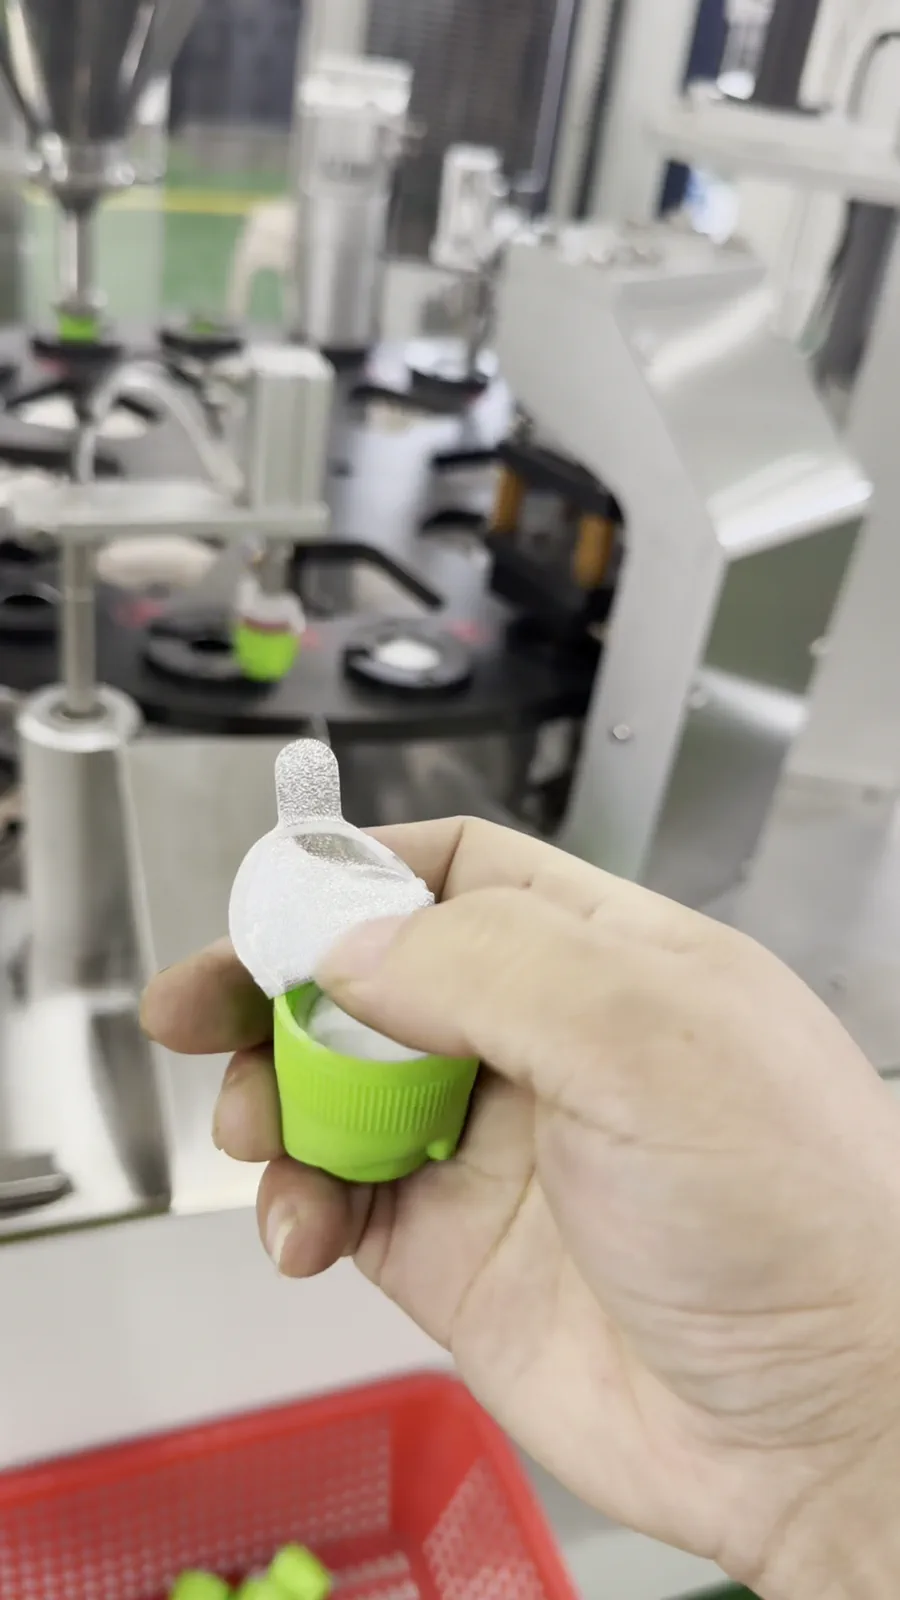
视频展示外盖和内件经双振盘分别供料,在转盘治具中定位、装配、压合并输出。具体盖型、扣合、工装和节拍以样品试机确认。
展示实际设备及其运行工序;不同容器、物料和配置以双方确认的试样与最终清单为准。
证据边界
先用外盖、内件和配套容器样品确认定向、扣合、外观与试装;若还需上盖、旋盖或检测,应按后续工位分别评估。
两件式塑料盖的外盖与内件;摇摇杯盖是一个应用,不是唯一产品名称
两个振动盘分别定向部件,直线料道送入转盘治具,再完成装配、压合和输出
部件方向、材料、尺寸公差、表面划伤、扣合力、压合深度、缺件与反向判定
本机先制造组装后的成品盖;若要把成品盖装到容器上,需另配上盖和旋盖/压盖设备
证据边界
只有成品盖照片不足以设计稳定供料和压合工装。
证据边界
先用外盖、内件和配套容器样品确认定向、扣合、外观与试装;若还需上盖、旋盖或检测,应按后续工位分别评估。
YJ-CA310
按外盖、内件、配套容器和验收样件设计制造的项目设备;供料轨道、治具、压合和检测边界随样品冻结。
不预写固定速度;按两个部件连续供料稳定性、转盘节拍、压合状态、检测标准和目标运行时间实测。
双振盘上料、转盘分度、部件装配压合和成品输出
外盖加内件的两件式塑料盖或结构相近组件;“摇摇杯盖”只是一种已知应用,不是机器唯一名称。
待提供外盖、内件及配套瓶口或杯体实物后确认
不适用灌装物料;本设备处理盖件部件
塑料外盖和内件;树脂、表面和允许划伤标准待确认
配置选择
只有成品盖照片不足以设计稳定供料和压合工装。
提供外盖、内件、尺寸图、材料和配套容器,先确认方向与扣合关系。
验证振盘轨道、直线料道、转盘治具、掉料、卡料和表面防划伤。
记录缺件、反向、压合不到位、变形、划伤和在配套容器上的试装结果。
按需要加入计数收集、视觉检测,以及成品盖的理盖上盖和旋盖/压盖工位。
配置选择
本机负责两件盖件的供料、定位与扣合。成品盖是否进入杯体或瓶体上盖线,以及是否增加检测,取决于盖件、容器和现场接口。
Two-Piece Plastic Cap Assembly
本机负责两件盖件的供料、定位与扣合。成品盖是否进入杯体或瓶体上盖线,以及是否增加检测,取决于盖件、容器和现场接口。
证据边界
先用外盖、内件和配套容器样品确认定向、扣合、外观与试装;若还需上盖、旋盖或检测,应按后续工位分别评估。
本机先把外盖和内件组装成一个成品盖;普通压盖机再把成品盖装到瓶或杯上。两道工序可以独立采购,也可以按项目衔接。
通常分别使用两套按样品定制的供料系统,因为外盖和内件的几何、方向、重心及防划伤要求不同。
尺寸图用于初步设计,稳定供料、卡料、弹性、压合力、变形和外观必须用一定数量的真实部件连续试验。
可以评估传感器或视觉检测,但必须先定义缺件、反向、压合深度、松脱、划伤和误判的样件与验收方法。
发送盖件资料
发送实样、尺寸图、扣合和外观标准,我们先判断双振盘转盘路线是否合适,再列出工装、检测和后续联线范围。