方案主题
洗发水瓶装联线:从理瓶灌装到喷码封箱
说明洗发水瓶装线中理瓶、乳液灌装、理盖旋盖、贴标喷码、在线检测、封箱和外箱贴标的配置顺序,并明确装箱方式不在当前设备路线内。
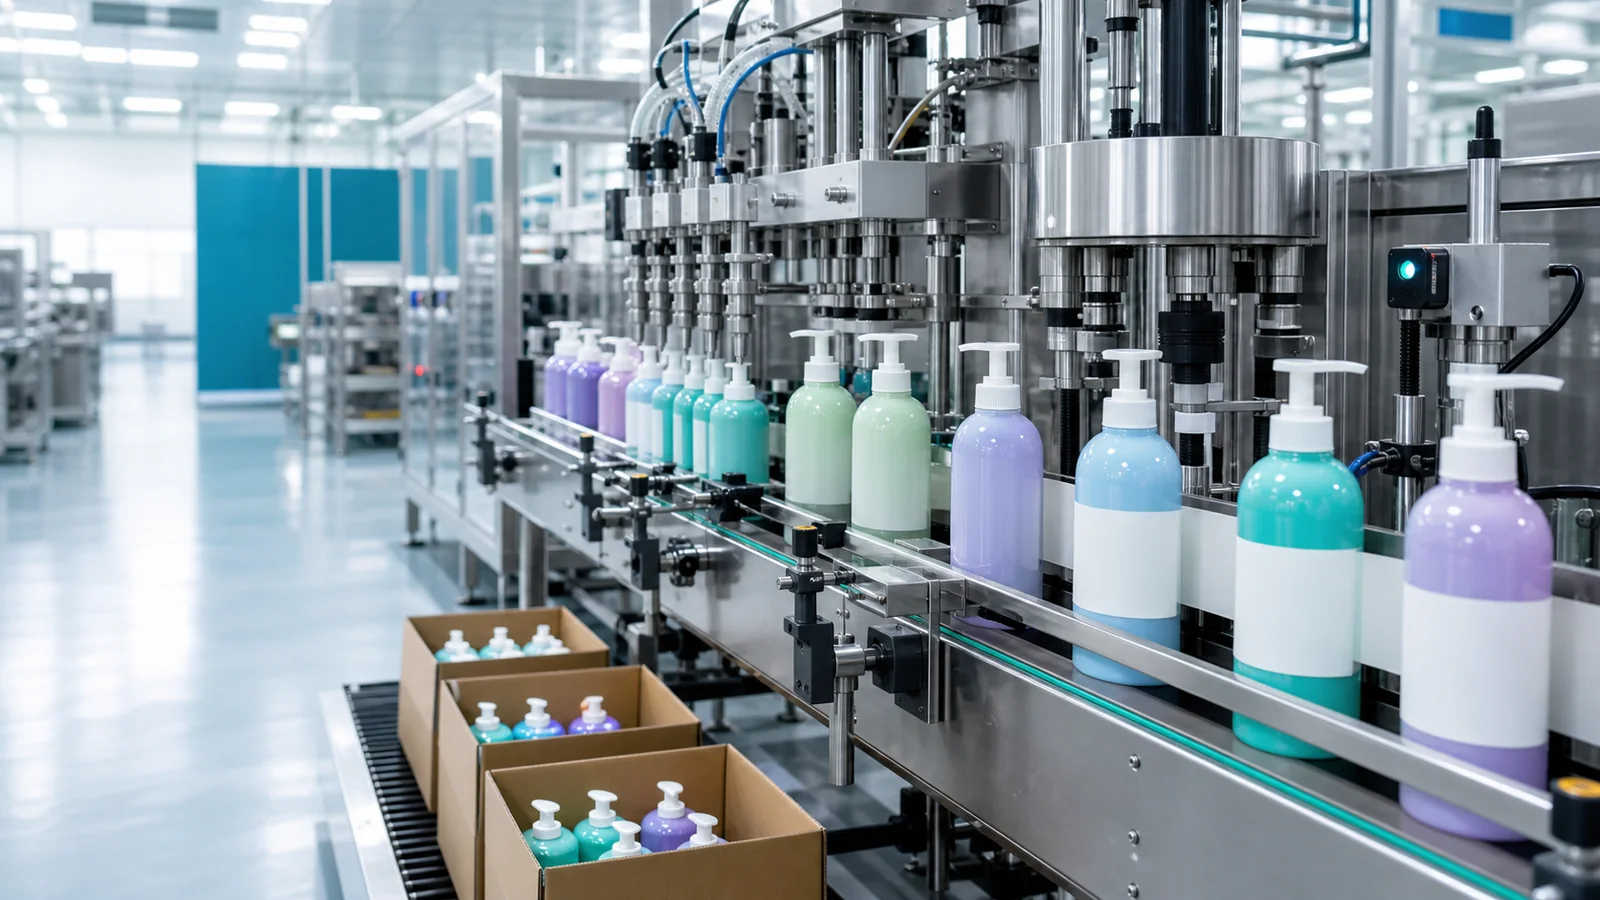
- 物料粘度决定灌装方式,瓶型、泵头或翻盖决定理盖与旋盖结构,标签位置和外箱规格决定后段。当前设备路线覆盖自动理瓶、检测、封箱和外箱贴标,产品装箱方式需按箱规另行确认。
为您整理的方案摘要
- 洗发水瓶装联线先以粘度、瓶体站立、盖型和标签为基准,再决定单机试料、自动理瓶理盖以及连续输送范围。
- 设备链由日化乳液灌装机、自动旋盖机、自动理瓶与理盖系统、食品级输送线、贴标喷码和检重视觉设备组成,已经装箱的产品可再衔接封箱与外箱贴标。
- 提交需求时需提供洗发水实料、瓶盖标签、目标节拍、检测规则、外箱样品和现场方向,并单独说明产品装箱由谁完成。
方案路线对比
- 适合洗发水配方、泵头或标签仍在调整,需要先确认灌装和闭盖工艺的阶段。
- 先以日化乳液灌装机和自动旋盖机完成实料及包材验证,便于在较小范围内调整灌装嘴和闭盖结构。
- 人工上下瓶放盖会影响连续节拍,单机结果也不能直接代表自动理瓶、理盖和检测联线。
- 主力瓶盖已稳定且订单要求连续自动上瓶上盖时,不宜长期依赖人工转运。
- 围绕日化乳液灌装机与自动旋盖机配置单机工位,贴标和喷码可在瓶姿稳定后独立验证。
- 适合主力瓶盖已签样,希望减少人工上瓶放盖并连续衔接灌装旋盖的项目。
- 自动理瓶机、理盖上盖系统与食品级输送线可减少瓶盖搬运,并为连续灌装旋盖建立统一瓶距。
- 异形瓶和泵头盖仍需单独测试,设备节拍必须按整条瓶线而非某一主机核定。
- 瓶型频繁变化、站立不稳或盖子尚未冻结时,不应直接锁定自动理瓶理盖配置。
- 按自动理瓶、日化乳液灌装、理盖上盖、自动旋盖和食品级输送的顺序规划标准瓶线。
- 适合需要瓶箱两级追溯,并已明确装箱责任和已成箱进料条件的订单。
- 瓶身标签、单瓶批号和检测结果可以在封箱前核对,已成箱产品再完成箱口封合及外箱标识。
- 检测规则、外箱尺寸和装箱来料状态必须明确,所列设备不负责将单瓶自动装入纸箱。
- 还没有确定单瓶标识、检测对象或箱规时,不宜一次冻结完整后段。
- 单瓶端采用圆瓶方瓶贴标机、日期批号喷码机与在线检重视觉系统,纸箱端使用封箱与外箱贴标联线。
关联设备 / 耗材
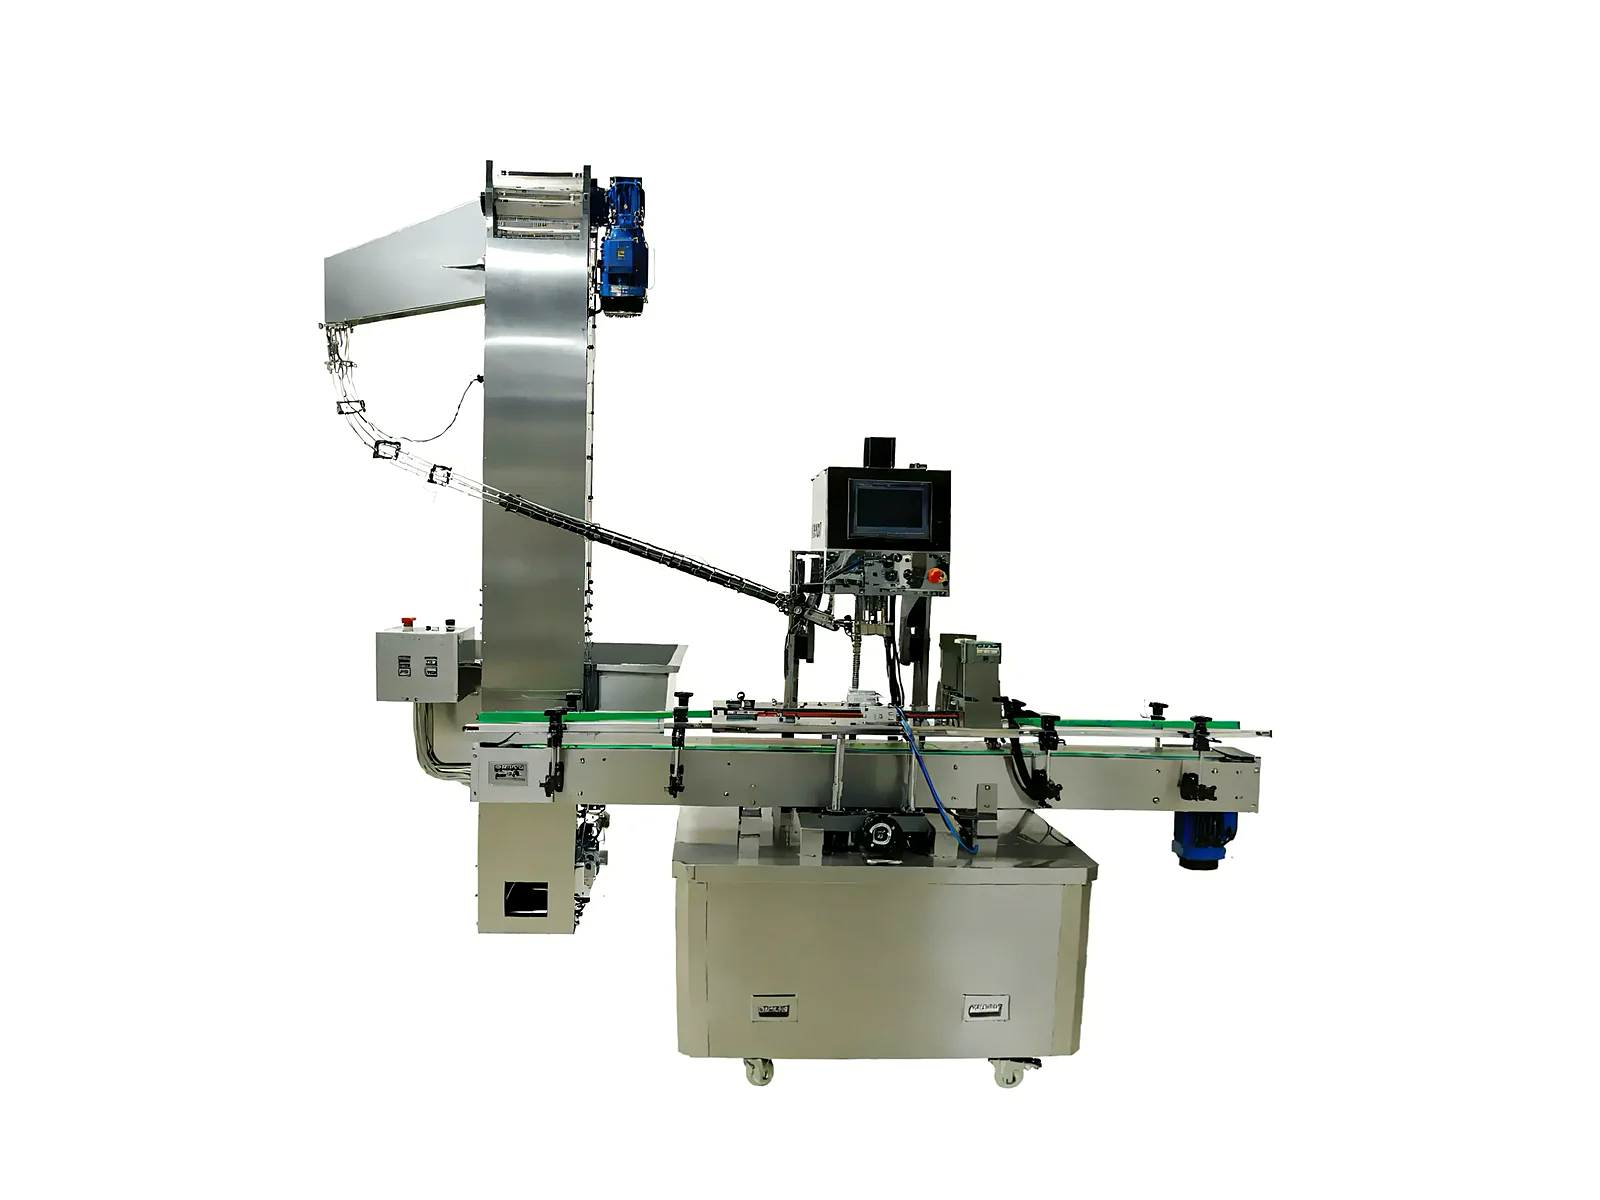 自动瓶盖旋盖与压盖机
设备可按项目完成理盖、上盖、螺纹盖旋紧,或压入式盖和内塞压合。先用瓶盖实样确认螺纹、扭矩或压合高度、瓶身防转、理盖方向与异常处理,再确定单机或灌装后联线。
 伺服活塞式液体与膏体灌装机
实料和整套包材确认;泵头盖、翻盖和普通螺纹盖的上盖与旋紧动作不同,不能只按瓶口直径选型;洗发水实料、主力瓶盖、标签与外箱样品
 自动旋盖机
乳液定量灌装;头数和节拍在瓶型、装量及洗发水流动状态稳定后再核定,不直接套用固定产能;洗发水用日化乳液灌装机
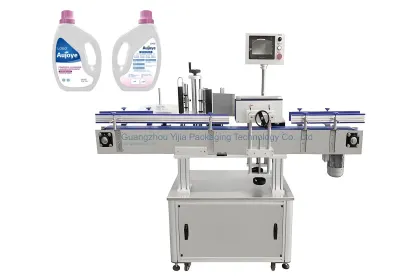 圆瓶、方瓶与双面贴标机
单瓶标识和质量检查;标签位置、喷印内容、检测对象和异常处置需分别写入验收文件;贴标、喷码与检重视觉系统
核心工艺
先用实瓶、瓶盖和洗发水核对站立、输送、灌装收尾及闭盖动作,并把标签和外箱样品一起纳入基准。
以日化乳液灌装机完成粘稠物料定量,灌装嘴高度、回吸收尾和接触部件清洗均由实料试验确定。
自动旋盖机按正式盖型配置夹持或压紧结构。连续生产再衔接理盖上盖系统,避免人工放盖成为限制。
主力瓶能够稳定站立并完成方向测试后,再由自动理瓶机送入食品级输送线,与灌装和旋盖节拍协同。
圆瓶方瓶贴标机完成瓶身标识,日期批号喷码机按稳定瓶姿选择喷印面,在线检重与视觉检测系统按项目确认的重量和外观条件检查。
成品如何装入纸箱应按箱规另行界定。已成箱产品可进入封箱与外箱贴标联线,完成箱口封合和外箱身份标识。
样品资料
先说明洗发水的流动、起泡、拉丝及清洗条件,用实料确定灌装结构和收尾动作。
代表性洗发水、计划装量、生产温度、换料频率和清洁要求把瓶体、泵头或翻盖作为一套样品测试,确认站立、输送、上盖、压紧和开启要求。
主力实瓶、完整瓶盖、瓶口关键尺寸、装配方向和开启标准标签版面和喷印区域会影响传感、扶瓶及触发位置,应提供正式材质而非只报长宽。
标签卷样、贴附位置、喷印内容、瓶身接缝和识读要求列出理瓶、灌装、理盖旋盖、贴标喷码和检测的交付边界,再按瓶距核对工位衔接。
目标节拍、班次安排、自动化范围、检测对象和异常处理方式说明瓶子装箱方式、箱内排列及已成箱产品的进料姿态,才能确认封箱和外箱贴标接口。
纸箱实样、装箱责任、箱规、外箱标签、现场方向及可用空间常见选型误区
泵头、翻盖与普通螺纹盖的供盖、定位和旋紧动作并不相同,只提供瓶子会使闭盖方案失去依据。
洗发水的粘度、起泡和拉丝会影响灌装嘴、回吸及口沿洁净,不能从相似液体直接推定。
软瓶、异形瓶或高重心瓶可能在理瓶与输送过渡处失稳,单机能运行不代表自动上瓶成立。
标签、喷码和视觉检测使用不同基准。没有明确检测对象时,在线系统无法形成可验收判定。
封箱设备处理的是已装好产品的纸箱,若未界定装箱动作和箱内排列,后段节拍与接口都会失真。
展开查看详细技术说明
先把瓶装核心与后段拆开
这条洗发水路线从实料和瓶盖样品开始,先解决灌装收尾与闭盖,再决定是否加入自动理瓶理盖、在线标识检测以及成箱后的封箱工位。
物料与盖型共同决定主机
洗发水粘度、起泡和拉丝会影响计量及瓶口洁净。泵头、翻盖或螺纹盖又会改变上盖和旋紧动作,两类样品必须联动验证。
单机阶段验证灌装与闭盖
日化乳液灌装机和自动旋盖机适合先做实料试机,重点记录装量、拉丝、瓶口残留、盖合状态和换型清洗。该阶段便于快速修正瓶盖与灌装嘴,但人工转运结果不能代表自动理瓶理盖,也不以整线名义速度作为结论。
连续生产先验证上瓶上盖
当主力瓶能够稳定站立且盖型冻结后,可加入自动理瓶机、理盖上盖系统和食品级输送线,按统一瓶距衔接灌装旋盖。还要逐段检查分瓶、缓冲、异常停机恢复和瓶盖供给,任何不稳定规格都应保留人工上料边界。
标识与检测各有验收对象
圆瓶方瓶贴标机、日期批号喷码机和在线检重视觉系统分别承担贴附、追溯和规则判定,三者不能用一个笼统的“检测后段”替代。已装箱纸箱随后才能进入封箱外箱贴标联线,单瓶入箱方式仍需独立说明。
实瓶实盖是联线基准
瓶身软硬、重心与底面会影响理瓶和输送。瓶口、盖内结构及装配方向决定上盖旋紧。完整样品应贯穿整线试验。
灌装收尾以实料表现为准
灌装嘴是否需要回吸或其他防滴漏处理,要根据洗发水实料和瓶口洁净结果决定,接触部件与清洗责任同时写入方案。
理盖旋盖按正式盖型设计
自动理盖不能消除盖型差异。泵头长度、翻盖方向和螺纹配合都可能改变供盖、取盖及压紧结构,需要分别签样。
瓶身标识和检查分步确认
贴标前先确定可贴附面和瓶身接缝。喷码再选择瓶身或瓶盖的稳定区域,检测系统则依据明确缺陷和异常处置建立规则。
按最慢工位核定实际节拍
整线节拍由理瓶、灌装、理盖旋盖、贴标喷码和检测共同限制,应使用主力规格进行连续联机记录,产能以联机测试结果为准,不能只按单机标称速度推算。
常见问题
洗发水瓶装联线怎样形成可比的设备清单?
不能只按设备名称确定范围。实料、瓶盖、标签、是否理瓶理盖、检测范围、箱规和现场布局都会改变配置,应先形成边界清单再比较设备组合。
如何判断瓶装线能否达到计划节拍?
先给出目标节拍和代表性瓶样,再对理瓶、灌装、上盖、旋盖、贴标及检测逐工位测试。整线能力按最慢工位和约定工况确认。
样品未到齐时可以先做方案吗?
可以先依据照片、尺寸和盖型判断路线,但灌装嘴、瓶身夹持、上盖及旋紧结果仍需用正式实瓶、实盖和洗发水确认。
洗发水瓶都需要感应铝箔内封吗?
只有盖内存在与瓶口匹配的感应垫片,并且项目确有内封需求时才考虑。它不能代替旋盖,也不应默认加入每条洗发水线。
贴标喷码或检测能否分阶段增加?
可以预留输送长度、触发位置和信号接口。后加设备仍需重新核对瓶姿、节拍及检测逻辑,不能只按空余位置拼接。
封箱联线是否同时负责自动装箱?
不包含。现有后段负责已成箱产品的封箱和外箱贴标。瓶子怎样排列并装入纸箱,需要根据箱规、隔板和人工或独立装箱方案另行确认。