方案主题
软管封尾机还是灌装封尾一体机?按来料状态、管材、物料和打码要求选
按来料是空管还是已灌装管、管材、物料、计量防滴漏、封尾方式、切边压纹、批号和清洗要求,选择独立封尾或灌装封尾一体机。
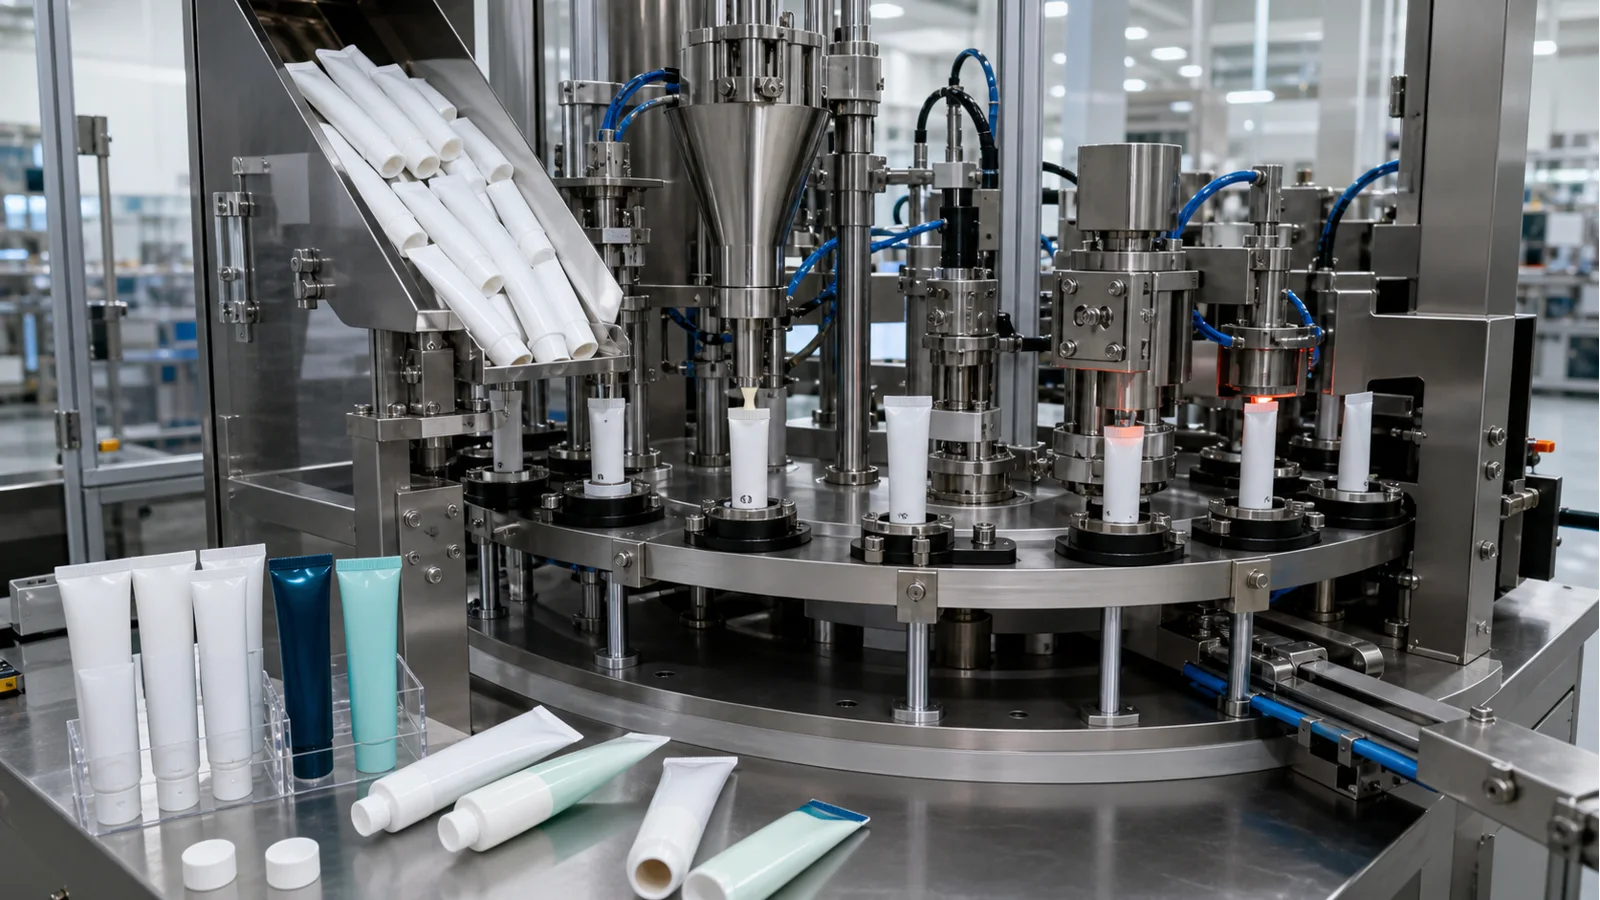
- 牙膏管、药膏管和化妆品管在材质、尾部结构及盖型上差异明显,产线自动化程度应在管样与物料测试后确定,而不是用行业名称代替。
为您整理的方案摘要
- 软管项目先判断是半自动灌装封尾、全自动连续生产,还是只处理已灌装管的尾封尾码,再讨论异形盖和装盒。
- 半自动主机保留人工上取管,全自动主机衔接上管至出管,软管封尾打码机不负责前端计量灌装。
- 完整软管、管盖、实料、灌装量、尾部余量、封尾与字符样式,是夹具、主机和换型判断的核心资料。
方案路线对比
- 适合产品仍在试产、多规格切换较多,或希望先以人工上下管控制投入的软管灌装。
- 半自动软管灌装封尾机保留人工上管和取管,便于小批量核对计量、管位与封尾成品。
- 人工操作范围会影响实际节拍,每种管材、盖型和灌装物料仍要确认换型及清洁。
- 需要自动上管、连续定位、灌装和出管,且人工上下料无法满足生产安排时,应转向全自动主机。
- 小批空管项目先评估半自动软管灌装封尾机,并用实料和正式软管试机。
- 适用于空管、管盖、膏体和尾部样式已经定版,需要连续完成灌装封尾的生产。
- 全自动软管灌装封尾机可衔接自动上管、定位、计量、封尾与出管,减少工位间人工转移。
- 理管、打码、切边、检查和装盒需按项目明确,不能从“全自动”名称推定全部包含。
- 软管规格或物料还在频繁变化,尚未完成单管灌装与封尾试验时,不宜直接锁定连续自动化。
- 管材、方向标识和供料稳定后,采用全自动软管灌装封尾机做连续成品验收。
- 适合前道已有灌装,当前只需封尾、尾码和裁边,或管盖外形需要专门定位的项目。
- 软管封尾打码机可专注半成品管的尾部工序。异形盖软管封尾打码方案则补充特殊站立与定位处理。
- 两条分支都不自动包含前端膏体计量,异形盖还需要完整样品确认夹具和方向。
- 项目从空管开始且需要完成内容物灌装时,只配置尾封设备不能形成完整生产循环。
- 普通半成品管选软管封尾打码机,特殊管盖再单独评估异形盖软管封尾打码方案。
关联设备 / 耗材
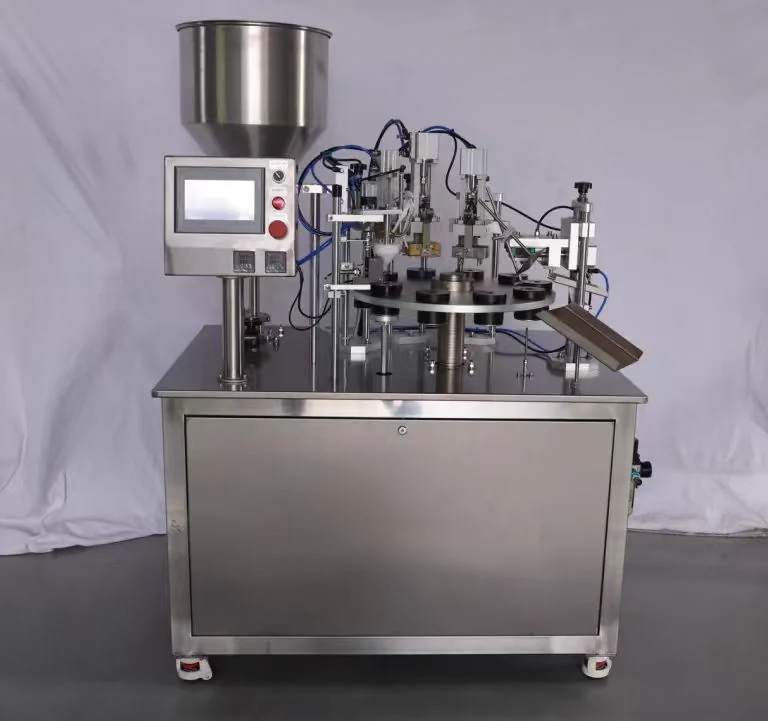 全自动软管灌装封尾机
用于塑料管、复合管及经试样确认的管材。空管由设备完成上管、定位、计量灌装、封尾和出管;来料若已灌装,则应比较独立封尾机。管材决定封尾方式,物料决定计量、防滴漏和清洗,配置按真实管样和物料试验确认。
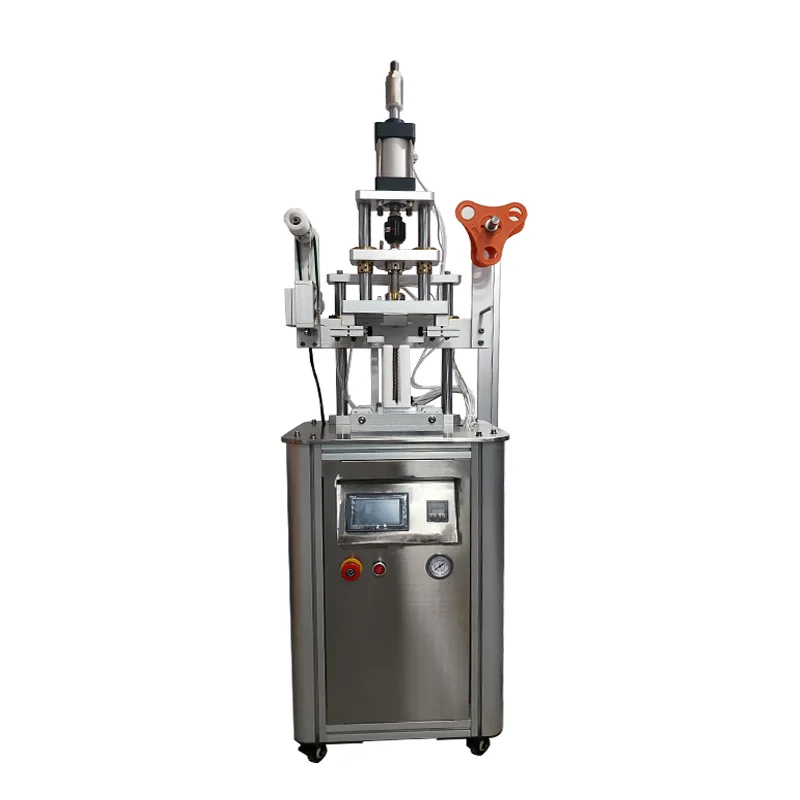 半自动软管灌装封尾机
需要入料时在半自动或全自动软管灌装封尾机中选型。已有灌装半成品则跳过计量工序。
异形盖软管封尾打码机接收已灌装软管,验证盖型对管座、夹持、方向和尾部空间的影响,再试验尾封与可选打码。
需要零售纸盒时再评估卧式或立式装盒,外箱封合和标签属于其后的协作包装段。
核心工艺
管径、管长、材质、色标、盖型和尾部余量共同决定夹具、定位及封尾试验。
需要入料时在半自动或全自动软管灌装封尾机中选型。已有灌装半成品则跳过计量工序。
只处理已灌装软管时,可用软管封尾打码机核对封合、压纹、印字与裁边。
异形盖软管先验证站立、夹持和方向定位,再确定它与灌装或独立封尾工序怎样组合。
成品重量或视觉项目可另接在线检重与视觉检测系统,输送姿态随软管是否可稳定站立确定。
需要零售纸盒时再评估卧式或立式装盒,外箱封合和标签属于其后的协作包装段。
样品资料
先说明来料是空管还是已灌装半成品,并写清期望保留人工的工位与最终交付形态。
来料照片、当前工序、目标成品、人工上取管方式、是否需要连续生产。软管主体与盖子应成套测量,尤其要记录尾部可封长度、色标位置和装盖后的站立姿态。
完整软管、管径管长、管材结构、尾部余量、色标和盖子外形。物料粘度、拉丝、颗粒、温度和单管灌装量关系到计量与出料,也影响换料后的清洁安排。
实际膏体、目标灌装量、物料状态视频、工作温度、清洁要求。尾部封线、压纹、字符方向和裁切轮廓应在成品样上标注,管身喷印则另给位置图。
封尾成品样、字符内容、打印方向、压纹要求、裁边外观与可读性标准。按生产计划选择半自动或全自动,再把检查、装盒和外箱后段列为明确的必选或可选范围。
计划产量、班次、换管频率、检查任务、纸盒与说明书、车间布局。常见选型误区
整套灌装封尾机包含计量环节,只需要处理半成品管时仍按整线范围沟通,会扩大设备和清洁范围。
相同外形的软管也可能采用不同复合层,封合和裁边表现必须由实际管材试验确认。
尾部可用长度不足时,封线、字符和裁边会争用空间,单报管径无法完成模具判断。
字符内容和方向在主机确定后才提出,可能与压纹、裁边或夹持位置冲突。
异形盖会改变软管站立和定位状态,没有完整管盖样就难以确认夹具与动作空间。
展开查看详细技术说明
先按来料状态拆分工艺
来料状态是软管选型的第一道分界。空管需要计量灌装和尾封,已灌装半成品只需处理管尾。半自动与全自动则是在工艺明确以后,对上管、定位及出管方式作进一步选择。
半自动和全自动差在工位边界
半自动软管灌装封尾机适合人工上取管的小批生产,全自动软管灌装封尾机面向自动上管至出管的连续流程。两者都必须用真实管材、管盖和物料确认计量及封尾。
管材与尾部结构共同定模
塑料管、复合管及其他可封合管材的加热和压合表现不同。管身软硬、尾部余量、色标与成品封线都要一起观察,不能凭行业用途认定封尾参数。
灌装分支必须带实料验证
牙膏、药膏、乳霜或凝胶的粘度、温度、拉丝和颗粒会改变计量及出料。正式物料还用于检查管口洁净和换料清洁,单看样品名称无法替代试灌。
尾封主机与异形盖方案各司其职
软管封尾打码机负责适配管材的尾封、字符与裁边,不应被描述成灌装主机。异形盖软管封尾打码方案要先解决完整软管的站立、夹持和方向定位,再确定动作组合。 异形盖软管封尾打码机接收已灌装软管,验证盖型对管座、夹持、方向和尾部空间的影响,再试验尾封与可选打码。
追溯、检查和纸盒都属于后段
日期批号喷码机、在线检重与视觉检测系统以及封箱与外箱贴标联线都是按需协作工位。若产品还要进入零售纸盒,可另行评估卧式/立式自动装盒机系列,范围以纸盒与软管样品为准。
用换型矩阵管理多种软管
多规格项目应把管径、管长、尾部余量、色标、盖型、灌装量和封尾样式列成换型矩阵。每次换型后复查哪些工位,也要在设备确认阶段写进操作边界。
先交完整软管和物料资料
没有完整图纸也能先交流,但至少应提供软管正反面、尾部、盖子及物料状态。由这些资料可先区分半自动、全自动或独立封尾,再补充模具与后包装细节。
常见问题
已灌装软管只做封尾,怎样选设备?
可以。已经完成计量灌装的软管,可评估软管封尾打码机,只承担尾部封合、字符与裁边,不重复配置前端灌装。
铝塑复合管能否使用热封尾?
需要用具体管材测试。塑料软管、铝塑复合软管和其他复合结构的封合窗口不同,不能只凭材料名称确定。
半自动或全自动主机能兼容多种软管吗?
可通过更换夹具或模具评估多规格,但管径、管长、尾部余量与方向标识都要放进换型清单。
异形盖软管需要先提交哪些样品?
请提供完整管盖、软管和成品姿态。异形盖可能影响站立、夹持和方向定位,样品试验后再确定定制范围。
高粘膏体会改变软管灌装配置吗?
会影响计量、出料和清洁。粘稠、拉丝或带颗粒的膏体应以实料试灌,不能只根据用途名称选择阀体。
软管出机后能接检重或视觉吗?
可以按项目接入,但先要明确检查的是重量、尾部外观还是字符。检测设备与后段输送均为独立评估范围。