方案主题
餐盒托盘封口生产线:普通热封、MAP 气调、喷码与检重怎么组合
餐盒托盘生产线先在普通热封和 MAP 气调中选一路,再按托盒、盖膜、内容物与验收方法试封,后接装料、输送、喷码、贴标和检重。
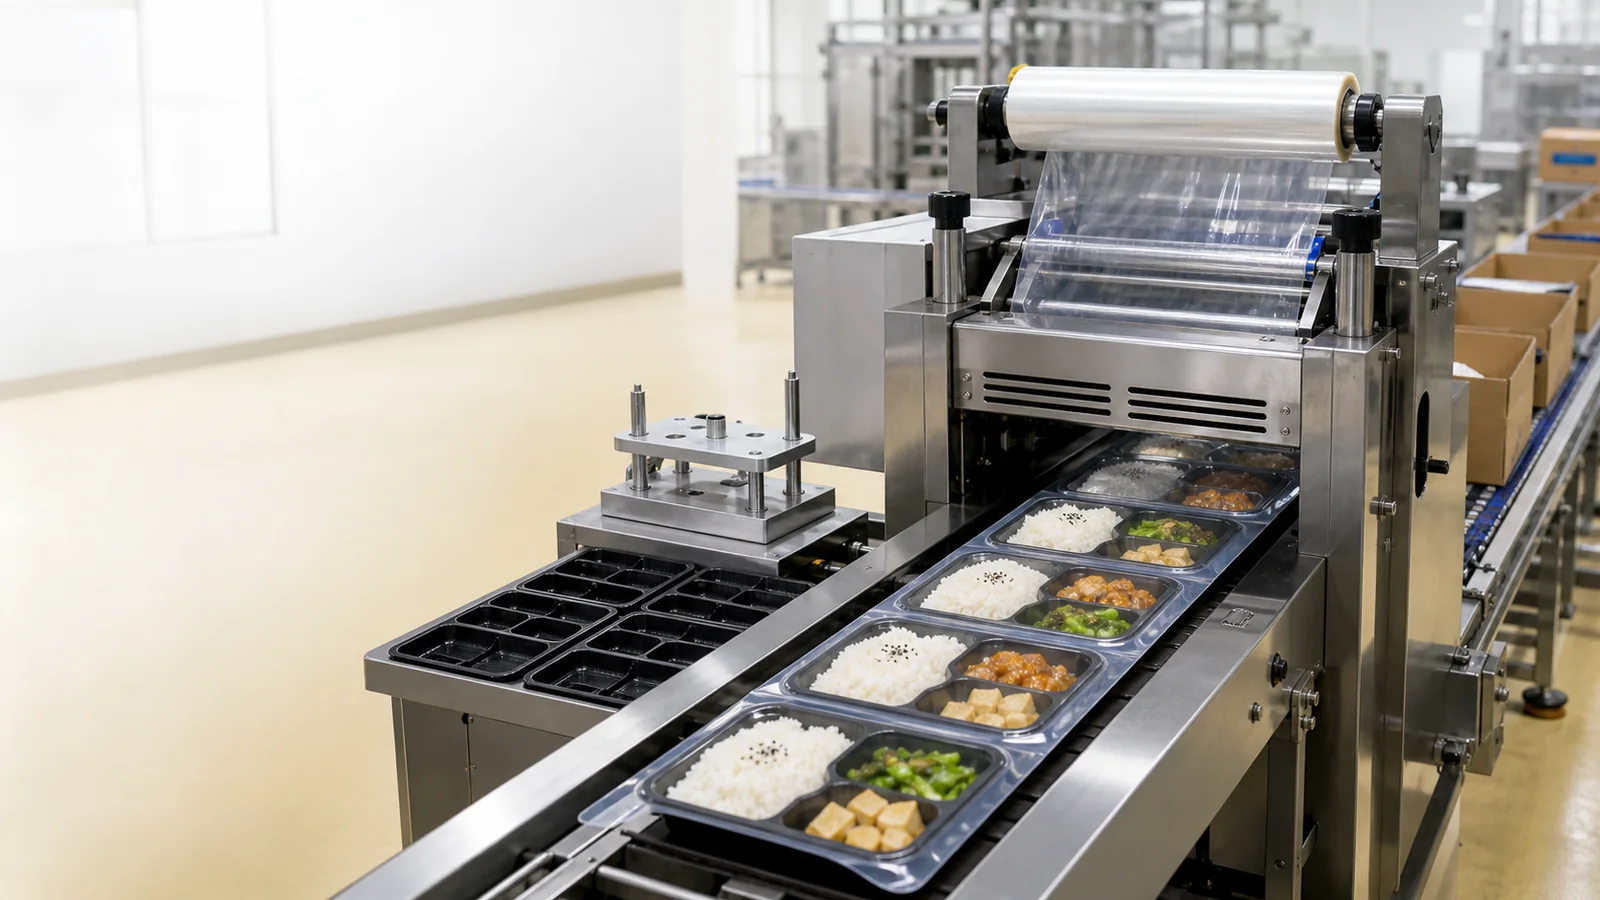
托盒气调封口机(MAP)运行视频|托盒进出、真空/充气与盖膜热封
展示托盒 MAP 封口机的实际运行画面;真空/充气流程、托盒与盖膜适配及验收要求以食品工艺和样品试封确认。
- 先由成品工艺决定普通热封还是 MAP,再用正式托盒、盖膜和内容物试封;主机稳定后才配置装料、连续输送、喷码、贴标与检重。
为您整理的方案摘要
- 没有气体置换目标时,餐盒托盘生产线采用普通热封;工艺明确气体、阻隔膜和成品检查后,才采用 MAP 气调封口。
- 托盒、盖膜和装料后的口沿状态必须成套试封;只给盒名或空盒尺寸,不能锁定模具、封合条件和稳定节拍。
- 生产线顺序通常是装料或灌装→托盒定位→普通热封或 MAP 主机→喷码/贴标→按项目需要检重与成品收集。
方案路线对比
- 适用于没有气体置换要求、以盒口封边为主的多格餐盒和熟食托盘。
- 工艺集中在盒膜贴合与封边,适合先用主力盒型建立简单清楚的换模和试封记录。
- 封合会受到盒口筋位、膜材热封层、内容物污染和盒体受力影响,空盒结果不能代替成品。
- 已经提出MAP气体置换及阻隔膜工艺时,不应把普通热封当作同一条路线。
- 由台式多格餐盒封口机处理普通多格盒,卷膜托盒则按实样评估台式上卷膜托盒封口机。
- 适用于工艺方已经定义气体置换、阻隔膜和成品检查方法的预制菜或鲜食托盒。
- 盒式气调封口机可把气体处理与托盒封合放在同一工位,便于按既定方法记录成品。
- 气体条件、膜材阻隔性、盒口状态和漏气判定必须成套给出,设备本身不能代替保鲜工艺。
- 尚未形成MAP工艺目标,或盒膜组合仍在频繁变化时,应先完成样品和包材验证。
- 盒式气调封口机按正式盒膜和内容物配置,供膜形式及联线范围随项目资料确认。
- 适用于已确定预切片膜或卷膜形式,并需要稳定供膜、连续走盒和封后批号的项目。
- 供膜机构与盒体输送可围绕主力规格布置,连续生产时便于衔接协作日期批号喷码。
- 片膜静电粘连、卷膜走偏、盒体节距和换模都会占用实际作业时间,需联机观察。
- 袋膜形式未定、盒型频繁变化或前后段接口缺少资料时,不宜先锁定连续设备。
- 预切片膜采用自动预切片膜取放托盒封口机,卷膜采用台式上卷膜托盒封口机,批量稳定后再评估链板式杯盒/托盒连续封口线(可选灌装)。
关联设备 / 耗材
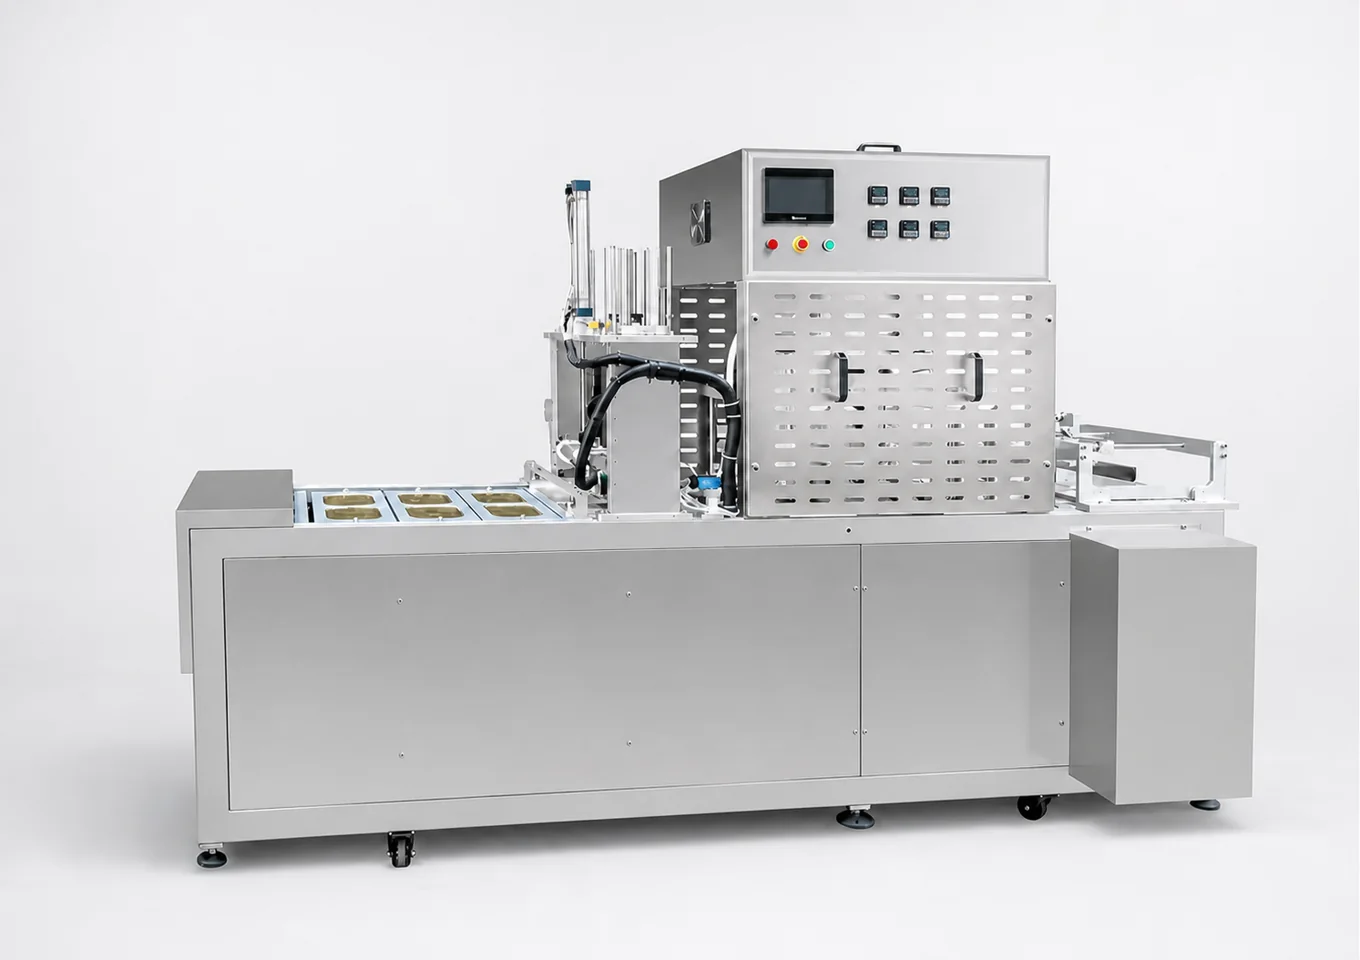 链板式杯盒/托盒连续灌装封口线
链板式杯盒/托盒连续封口线以定制载具连续定位、自动取膜或卷膜、热压封口和出料为基础流程;当前实拍为人工放入铝箔托盒后的链板取膜封口。灌装、MAP/真空、喷码、检测和后段输送均需按项目另配,先用容器口沿与排列、膜热封层、物料/清洗、目标节拍和前后段接口确认。
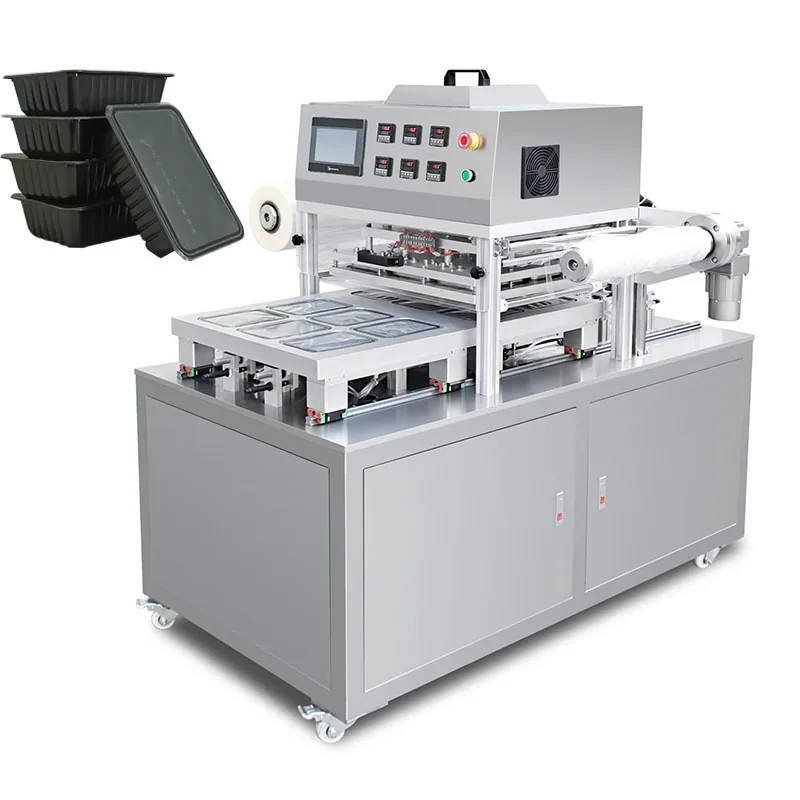 托盒气调封口机(MAP)
 台式多格餐盒封口机
用于没有气体置换目标的多格餐盒普通热封;仍需按盒口、膜材和装料后污染状态试封。
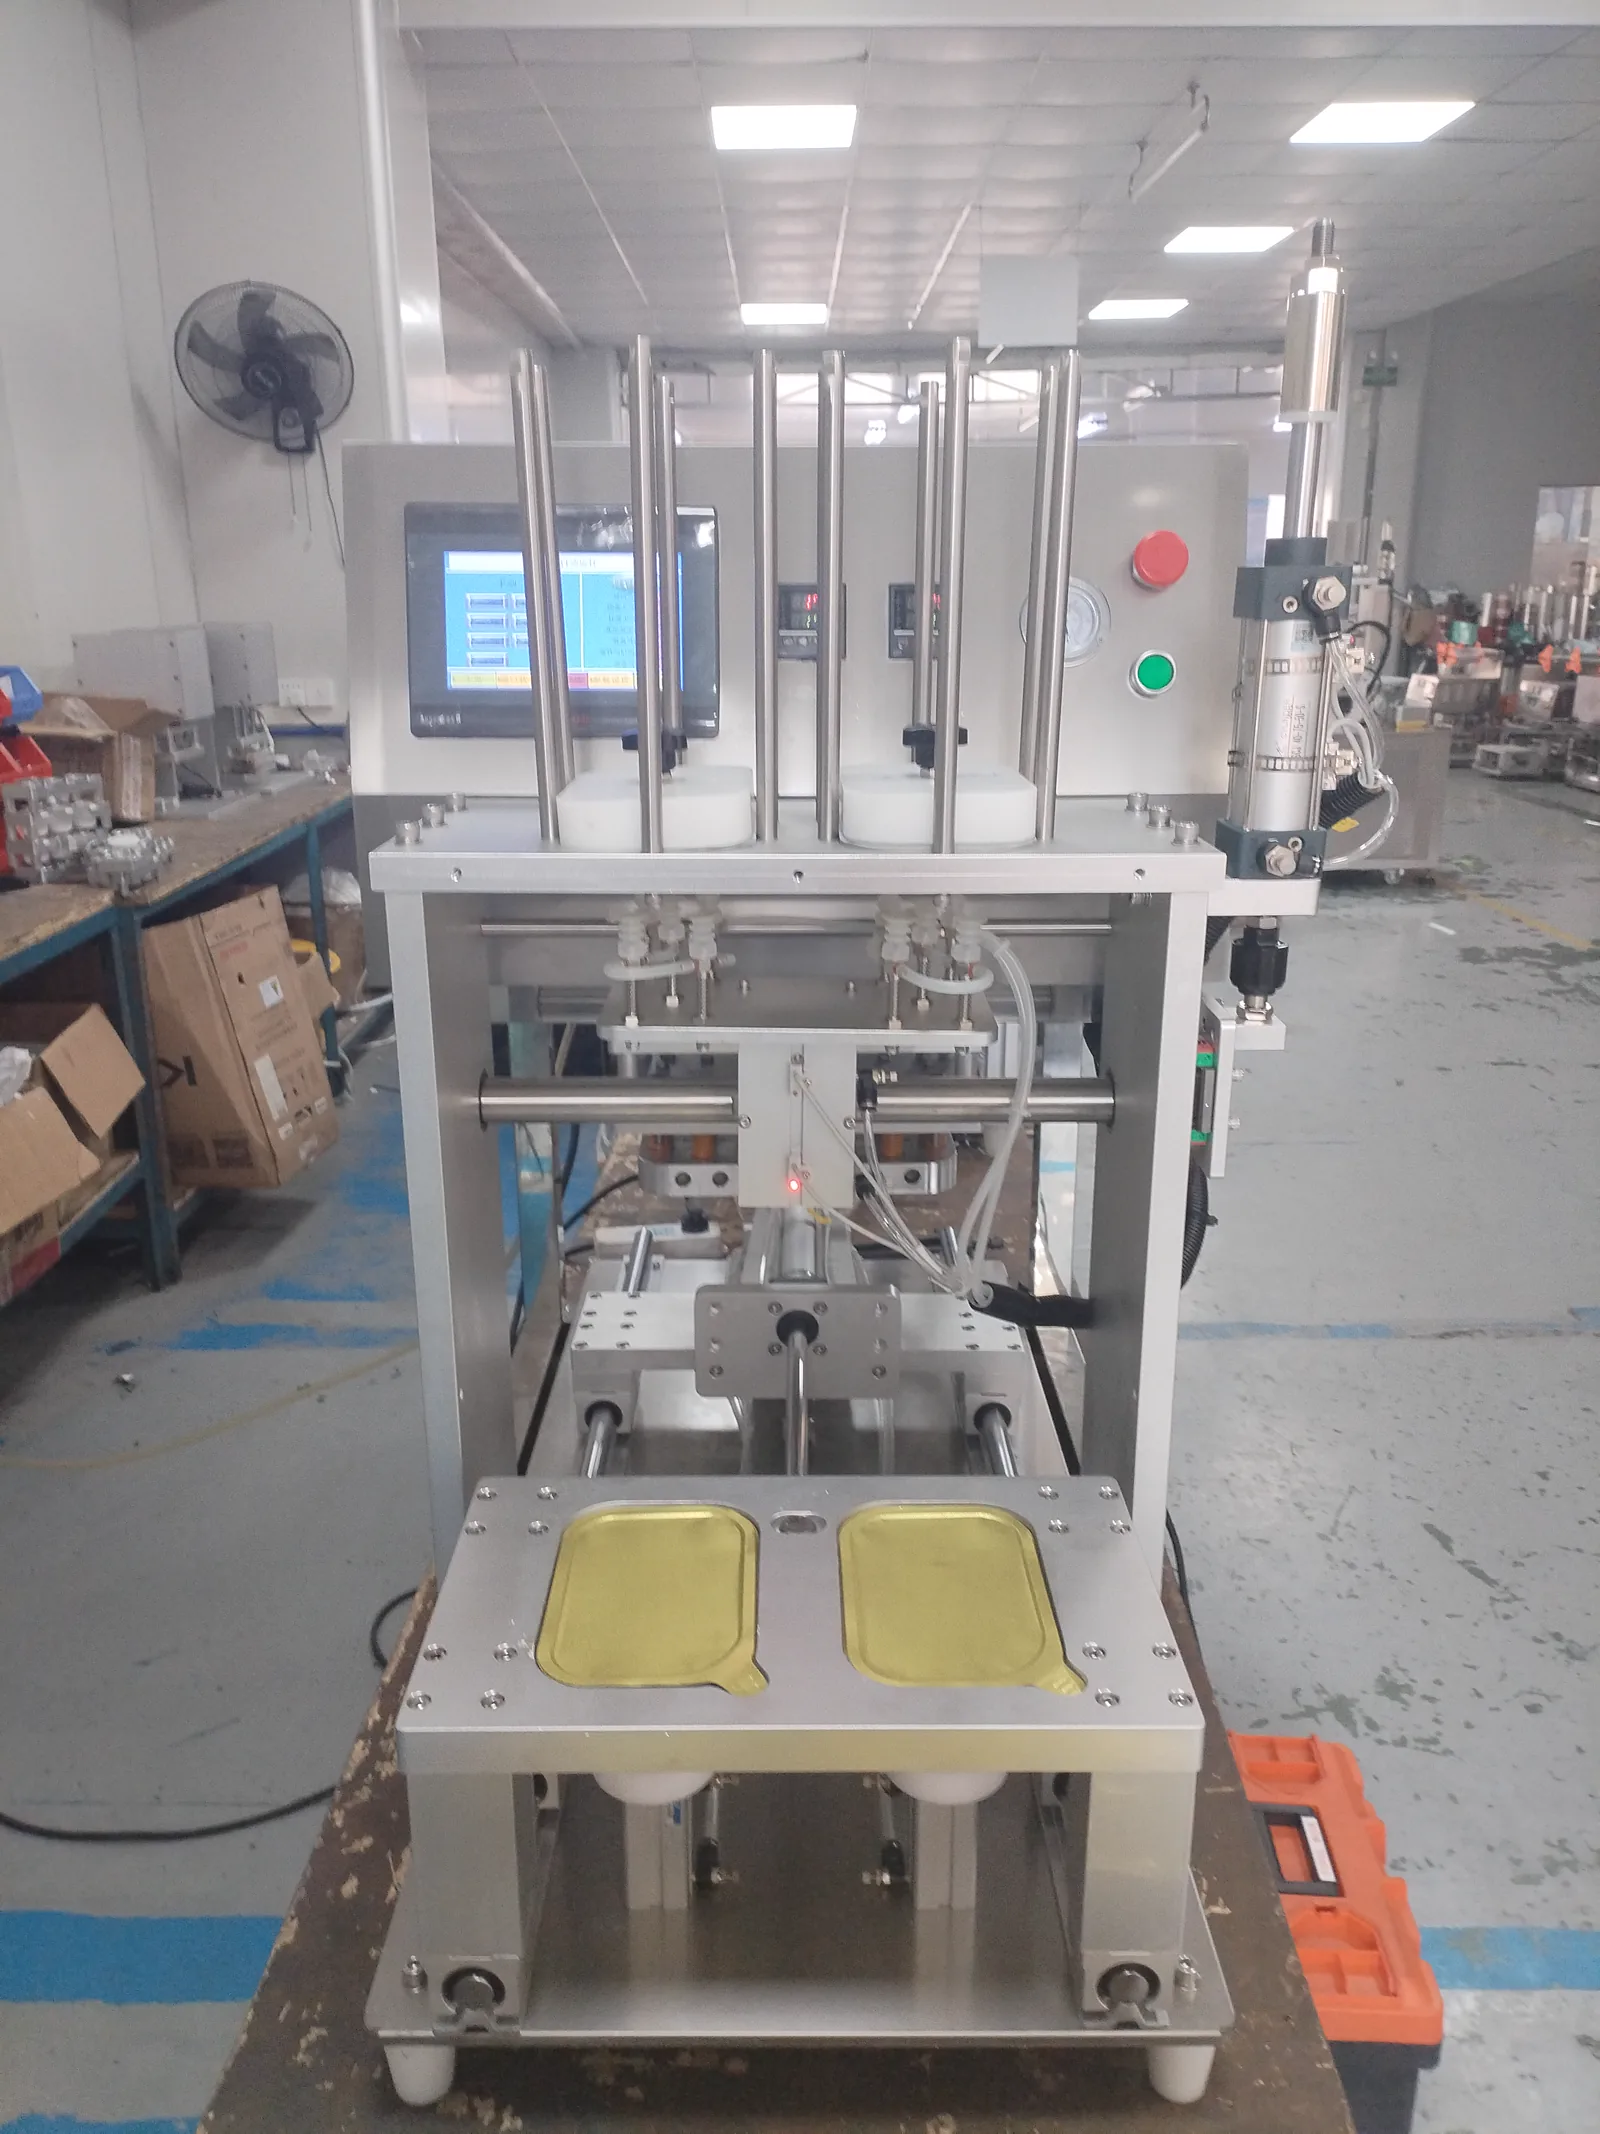 自动预切片膜取放托盒封口机
用于正式片膜已确定、需要自动分张与落膜的普通热封项目;片膜静电、方向和定位必须实样验证。
核心工艺
把主力盒型、对应膜材和实际内容物放在同一次试封中,才能观察盒口贴合、污染和成品搬运后的状态。
不提出气调目标的多格餐盒采用普通热封,需要MAP的预制菜或鲜食托盒则进入气体置换分支。
预切片膜先核对分张、方向和落膜位置,卷膜则核对膜宽、走膜与切边,供膜形式跟随正式包材确定。
盒型和订单节奏稳定后再评估链板连续封口,日期批号在封闭成品的可读区域通过协作设备试印。
普通热封查看封边、揭膜和盒体受力,MAP还要按工艺方给出的气体与漏气方法进行专项检查。
进盒、出盒、补膜、成品抽检和操作通道会共同占用空间,多盒型项目还要安排换模与首件复核。
样品资料
盒口外形和格间结构会牵涉模具贴合、受力、取盒及连续输送姿态。
请提供全部主力盒型,标明盒口尺寸、格数、筋位、材质和堆叠状态。片膜分张与卷膜走料采用不同机构,膜材还会改变封合和切边试验。
请准备预切片膜或卷膜,并注明热封面、膜宽、印刷方向、易撕和阻隔要求。盒口残料会牵涉灌装收尾、清洁方式和试封条件,不能只用空盒判断。
请描述内容物中的油、水、酱料或颗粒,并提供灌装后盒口照片和代表性样品。MAP路线除封边外还需要气体、阻隔膜和漏气规则,普通热封不自动包含这些工艺。
请说明销售、冷藏运输、气体置换及成品检查要求,由工艺方给出MAP验收条件。订单结构会改变台式、片膜卷膜设备与链板连续封口之间的组织方式。
请提供各盒型计划节拍、班次、切换频率以及是否需要连续输送或可选灌装。补膜、换模、成品留样及协作喷码都要在设备布局中留下可操作空间。
请提供场地尺寸、进出盒方向、电源气源、操作通道和日期批号区域。常见选型误区
缺少盒口尺寸和实样时,普通热封、片膜取放及连续输送都无法完成针对性试验。
应把灌装收尾、盒口清洁和封边检查放进同一轮试机,而不是只调整封口主机。
保鲜目标、气体条件与漏气判定由工艺要求确定,设备负责按已明确的条件执行和记录。
每种正式膜材都要配套主力盒型完成供料与封合测试,多规格项目还需记录换型步骤。
链板连续封口的出口姿态应与协作喷码和成品收集一起联调。
展开查看详细技术说明
餐盒封口先确定是否需要MAP
普通外卖盒只要完成盒口热封时,可从台式设备开始。预制菜或鲜食提出气体置换目标后,才进入盒式气调封口机路线。
盒口和膜材是两条路线的共同前提
不论普通热封还是MAP,餐盒口沿、格间筋位、膜材热封层和灌装后污染都要用同一套成品样件检查。
普通多格餐盒采用简单热封
台式多格餐盒封口机用于没有气调要求的盒口封边。模具按盒口和筋位制作,试封要观察封边连续、揭膜状态、盒体受力以及油水残留。
MAP路线先取得工艺条件
盒式气调封口机根据已经明确的气体置换、阻隔膜和成品检查方法配置。气体选择与保鲜判定由工艺方给出,不能从食品名称直接推断。
供膜形式决定片膜或卷膜设备
预切片膜要验证分张、方向和落膜位置,可评估自动预切片膜取放托盒封口机。卷膜则核对膜宽、走膜和切边,并由台式上卷膜托盒封口机完成相应试封。
连续封口建立在稳定盒型之上
当主力盒型、供膜形式和生产安排稳定后,可评估链板式杯盒/托盒连续封口线(可选灌装)。可选灌装不视为固定工位,仍需按内容物另行确认。
模具与正式包材一起试制
盒口尺寸只解决几何配合,膜材热封面、厚度、静电及堆叠还会改变供料和封合。正式膜材到位后再固定换模与作业条件。
盒口污染从灌装段处理
酱汁、油或水落到盒口时,先检查灌装收尾和清洁,再比较洁净与受污染样盒的封边。不能把所有问题留给封口温度调整。
批号放在封闭成品之后
餐盒封闭并保持稳定姿态后,可由协作日期批号喷码机在约定区域试印。字符方向、可读面和协作供货范围单独确认。
每条路线使用自己的验收依据
普通热封记录盒膜贴合与搬运后的封边,MAP还要加入气体和漏气专项方法。多盒型项目分别留样,避免共用未经验证的条件。
常见问题
普通托盒热封和 MAP 气调有什么区别?
普通热封主要把盖膜封到托盒口沿。MAP 在热封前还执行抽真空或气体置换,并要求阻隔膜、气体条件和成品检查方法成套确认。
只提供托盒尺寸可以报价吗?
尺寸只能初步判断模具。正式配置还需托盒和盖膜实样、装料后口沿状态、气体与漏气检查要求、目标节拍及现场布局。
机器能直接决定气体配方和保鲜天数吗?
不能。气体配方、保鲜目标、残氧或漏气判定由客户的食品工艺和测试文件确定,设备按确认条件执行并记录。
怎样把 MAP 主机接入完整生产线?
先稳定装料、托盒定位、供膜和封口,再核对输送高度、方向、节距、喷码或贴标位置、检重方法、缓存与控制信号。
预切片膜和卷膜可以共用一套供膜结构吗?
通常不能直接共用。预切片膜要验证分张、静电、方向和落膜位置;卷膜要验证膜宽、张力、走膜和切边,均以正式膜材试验为准。
询盘时最少要提供哪些资料?
至少提供托盒与盖膜照片、盒口关键尺寸、内容物和装料状态、普通热封或 MAP 目标、目标节拍和现场布局;正式报价前再补实样与验收方法。