方案主题
预制袋抽真空包装线怎么配?先看物料、袋材、袋口污染和真空目标
适用于能够稳定夹持、开袋和真空处理的预制平袋、自立袋及相近袋型。
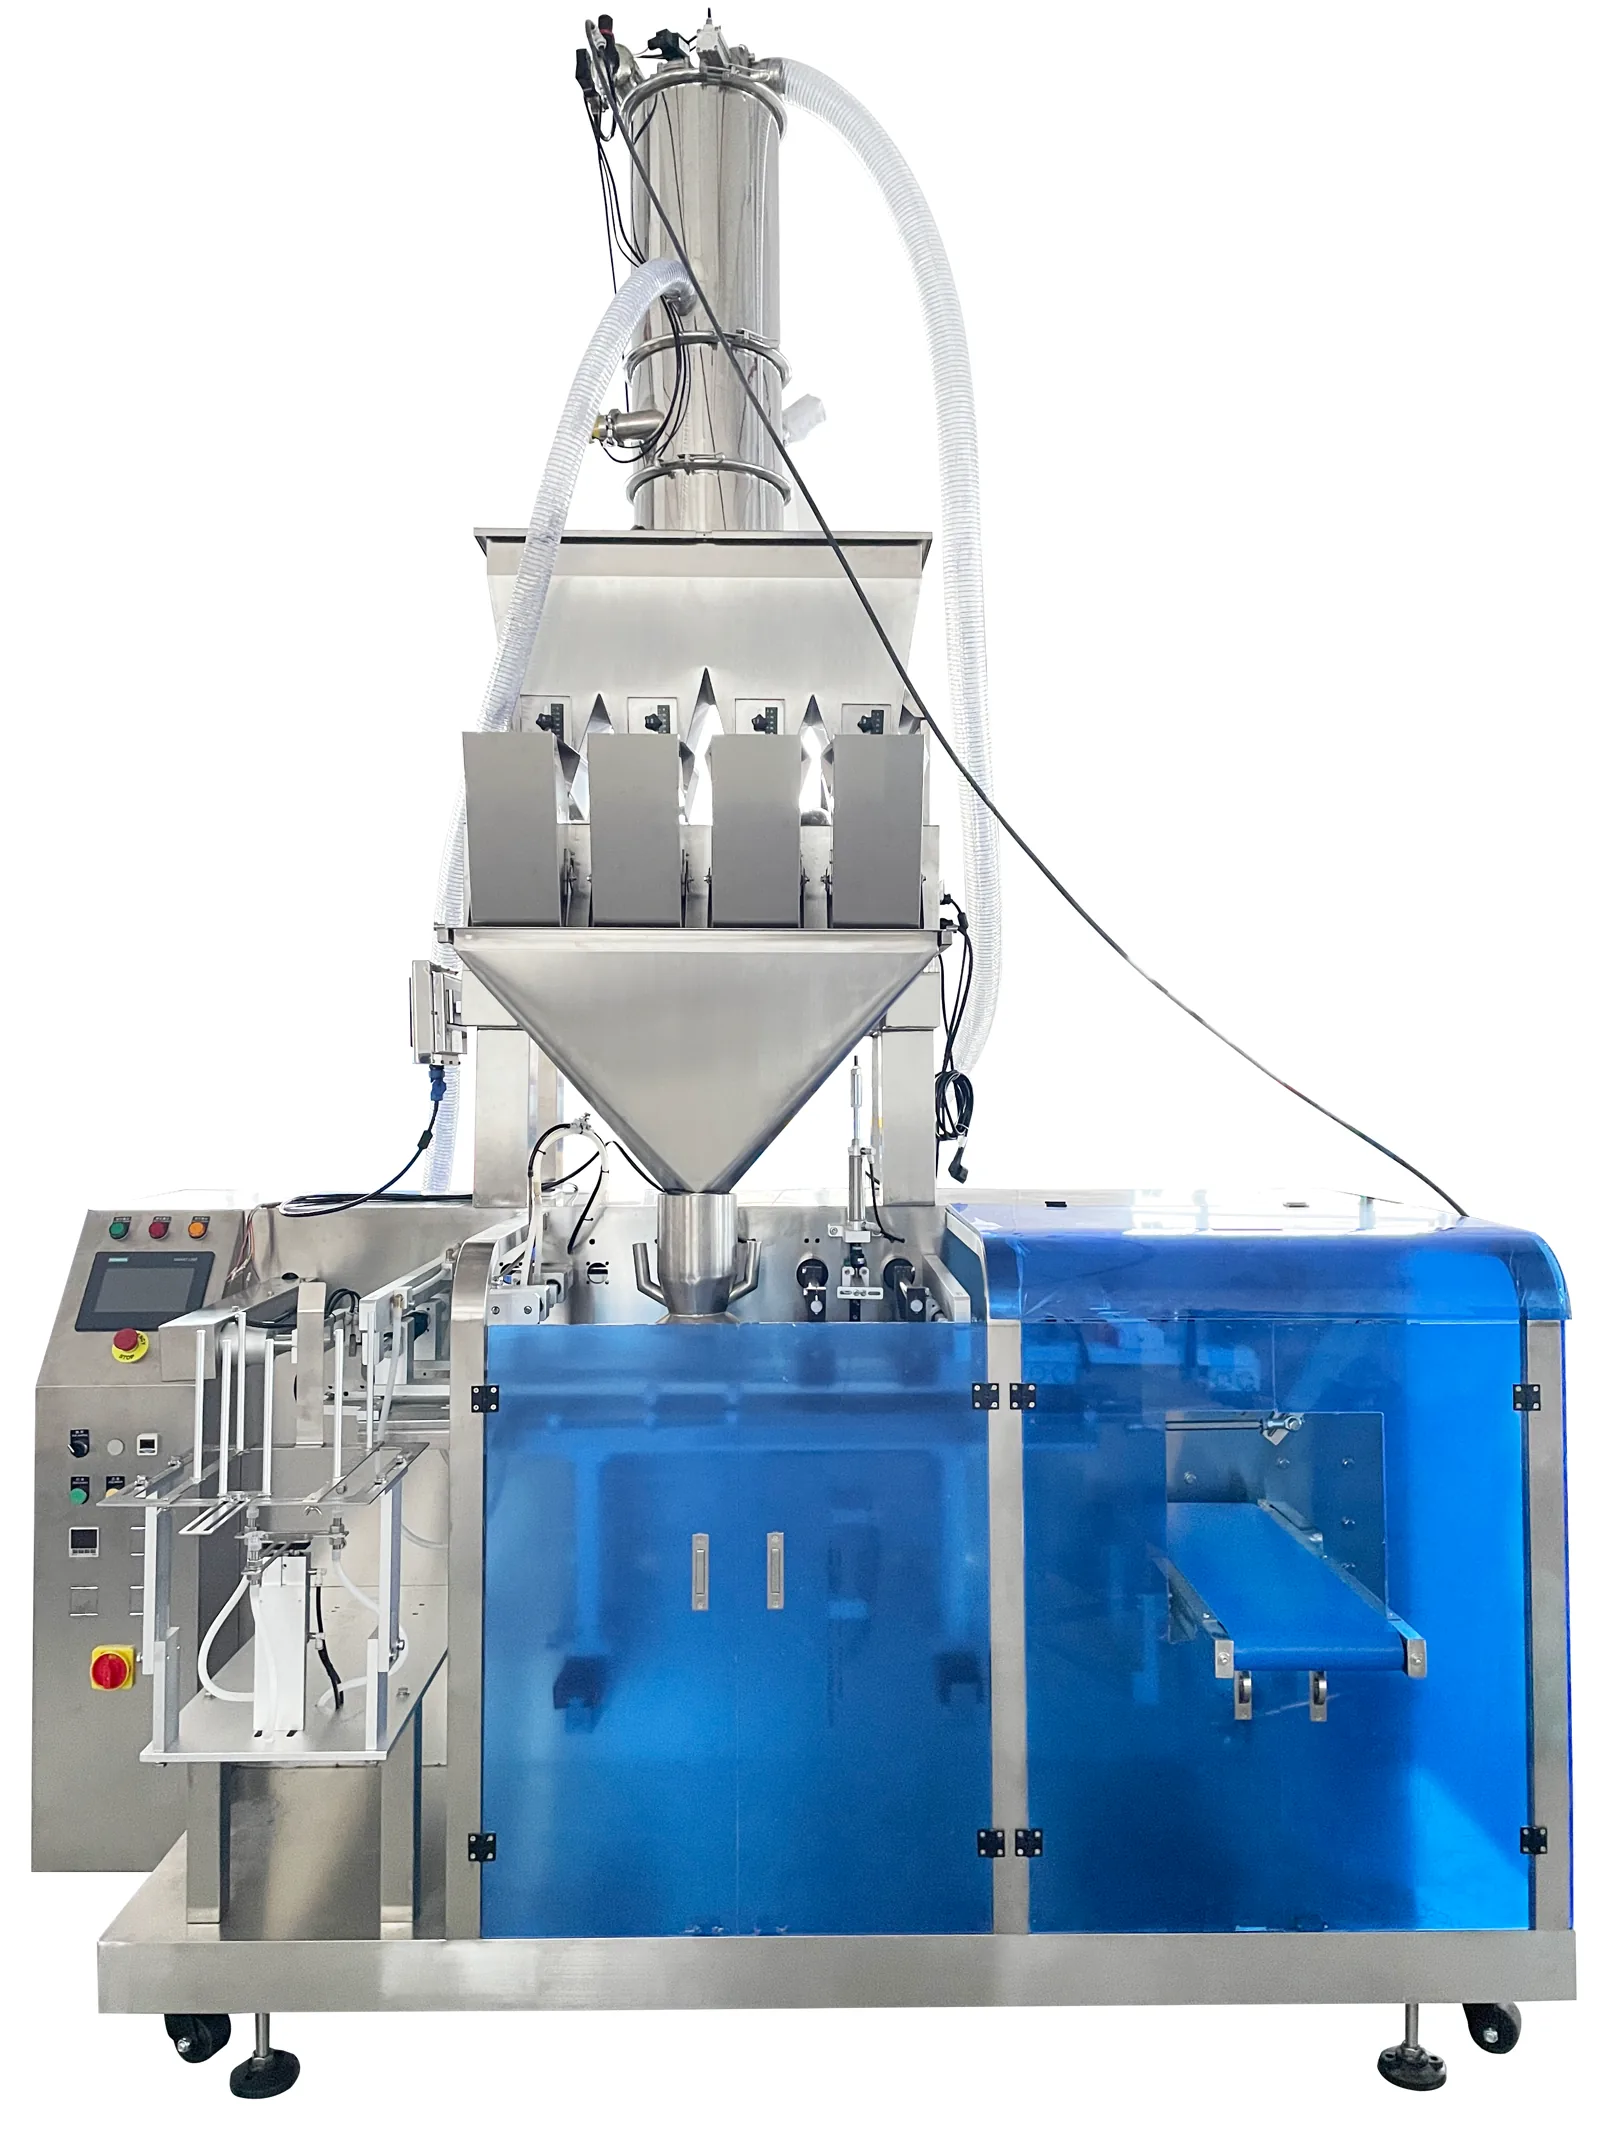
- 适用于能够稳定夹持、开袋和真空处理的预制平袋、自立袋及相近袋型。先用空袋和装料样确认袋材阻隔层、热封层、袋口污染、允许变形以及真空外观或残氧目标,再决定计量、抽真空、可选充气、整形、检测和剔除配置。
为您整理的方案摘要
- 普通袋口热封或吸嘴旋盖并不等于抽真空。需要真空时,应明确具有相应真空配置的主机,并用装料袋验证抽气、袋口和允许变形;不要求真空时,再比较普通热封或吸嘴袋路线。
- 袋型确定后还要用真实物料检查袋口洁净、开袋状态和袋体支撑,再决定自动化范围。
- 成袋批号、金属检测、检重视觉和外箱处理属于后段模块,应按质量规则和出货方式逐项选择。
方案路线对比
- 需要自动取袋、开袋、计量充填、抽真空和热封的预制袋项目
- 袋路从空袋供给到真空封口可以在连续水平工艺中组织
- 真空处理时间和充填节拍会直接限制整机循环
- 袋口结构无法稳定夹持或物料严重污染袋口时需先改进包装方式
- 抽真空水平给袋包装机配合按物料选择的计量与袋口保护
- 适用于内容物已装入普通塑料袋、复合袋或铝箔袋,只需连续处理袋口封边的项目。
- 已装料普通袋可直接进入连续封边工位,便于先验证袋口热封层和成品喷印位置。
- 该设备不负责从卷膜成袋,也不替代预制袋取袋开袋或吸嘴袋盖合工序。
- 包装需要自动取袋灌装,或成品带吸嘴盖时,应选择对应主机而非连续封口设备。
- 连续式袋装封口机处理相符的普通软袋,袋口洁净、袋厚及封合层使用实袋试封。
- 适用于已经制成独立空袋,需要自动取袋、开袋、灌装并封合的食品、调味或日化包装。
- 预制袋取袋、开口、装料和封合由系列主机组织,可针对袋型及夹料风险设置工位。
- 袋口、折边、静电、物料和封合面都会牵涉取袋及灌封,未核实模块不能写成固定配置。
- 袋子尚未定型,或来料无法稳定开袋夹持时,应先完成包材修正再决定主机工位。
- 单通道/三工位预制袋灌装封口机系列按实袋实料及项目配置评估,袋样和内容物共同参与试机。
- 适用于带固定吸嘴和配套盖子的自立软袋,需要完成内容物灌入及盖子闭合的项目。
- 吸嘴袋入料和盖合在同一设备方向中验证,可同步观察袋体支撑、吸嘴位置与管盖配合。
- 吸嘴朝向、袋体刚度、盖型和物料状态会牵涉连续动作,实际模块不从产品名称推断。
- 包装没有吸嘴盖,或袋体无法稳定支撑和定位时,应回到与真实袋型相符的封口路线。
- 自立吸嘴袋灌装旋盖一体机按实袋实料及项目配置评估,主力袋型、吸嘴盖和内容物必须成套测试。
- 适用于成袋后需要批号、金属异物检查、重量视觉复核或外箱标签的渠道与出货要求。
- 成袋标识、金属检测、重量视觉和外箱处理可按风险拆分,不把全部后段设备列为固定范围。
- 袋面褶皱、产品姿态、检测样本、剔除空间和外箱版面均需确认,合作供货范围单独列明。
- 检测判定和出货包装尚未确定时,应先补齐质量规则与外箱资料,再冻结后段布局。
- 批号通过日期批号喷码机试印,食品金属检测机与协作在线检重与视觉检测系统按规则选择。已装箱产品再接协作封箱与外箱贴标联线。
关联设备 / 耗材
抽真空水平给袋包装机适用于能够稳定夹持、开袋和真空处理的预制平袋、自立袋及相近袋型。先用空袋和装料样确认袋材阻隔层、热封层、袋口污染、允许变形以及真空外观或残氧目标,再决定计量、抽真空、可选充气、整形、检测和剔除配置。
普通袋口热封或吸嘴旋盖并不等于抽真空。需要真空时,应明确具有相应真空配置的主机,并用装料袋验证抽气、袋口和允许变形;不要求真空时,再比较普通热封或吸嘴袋路线。
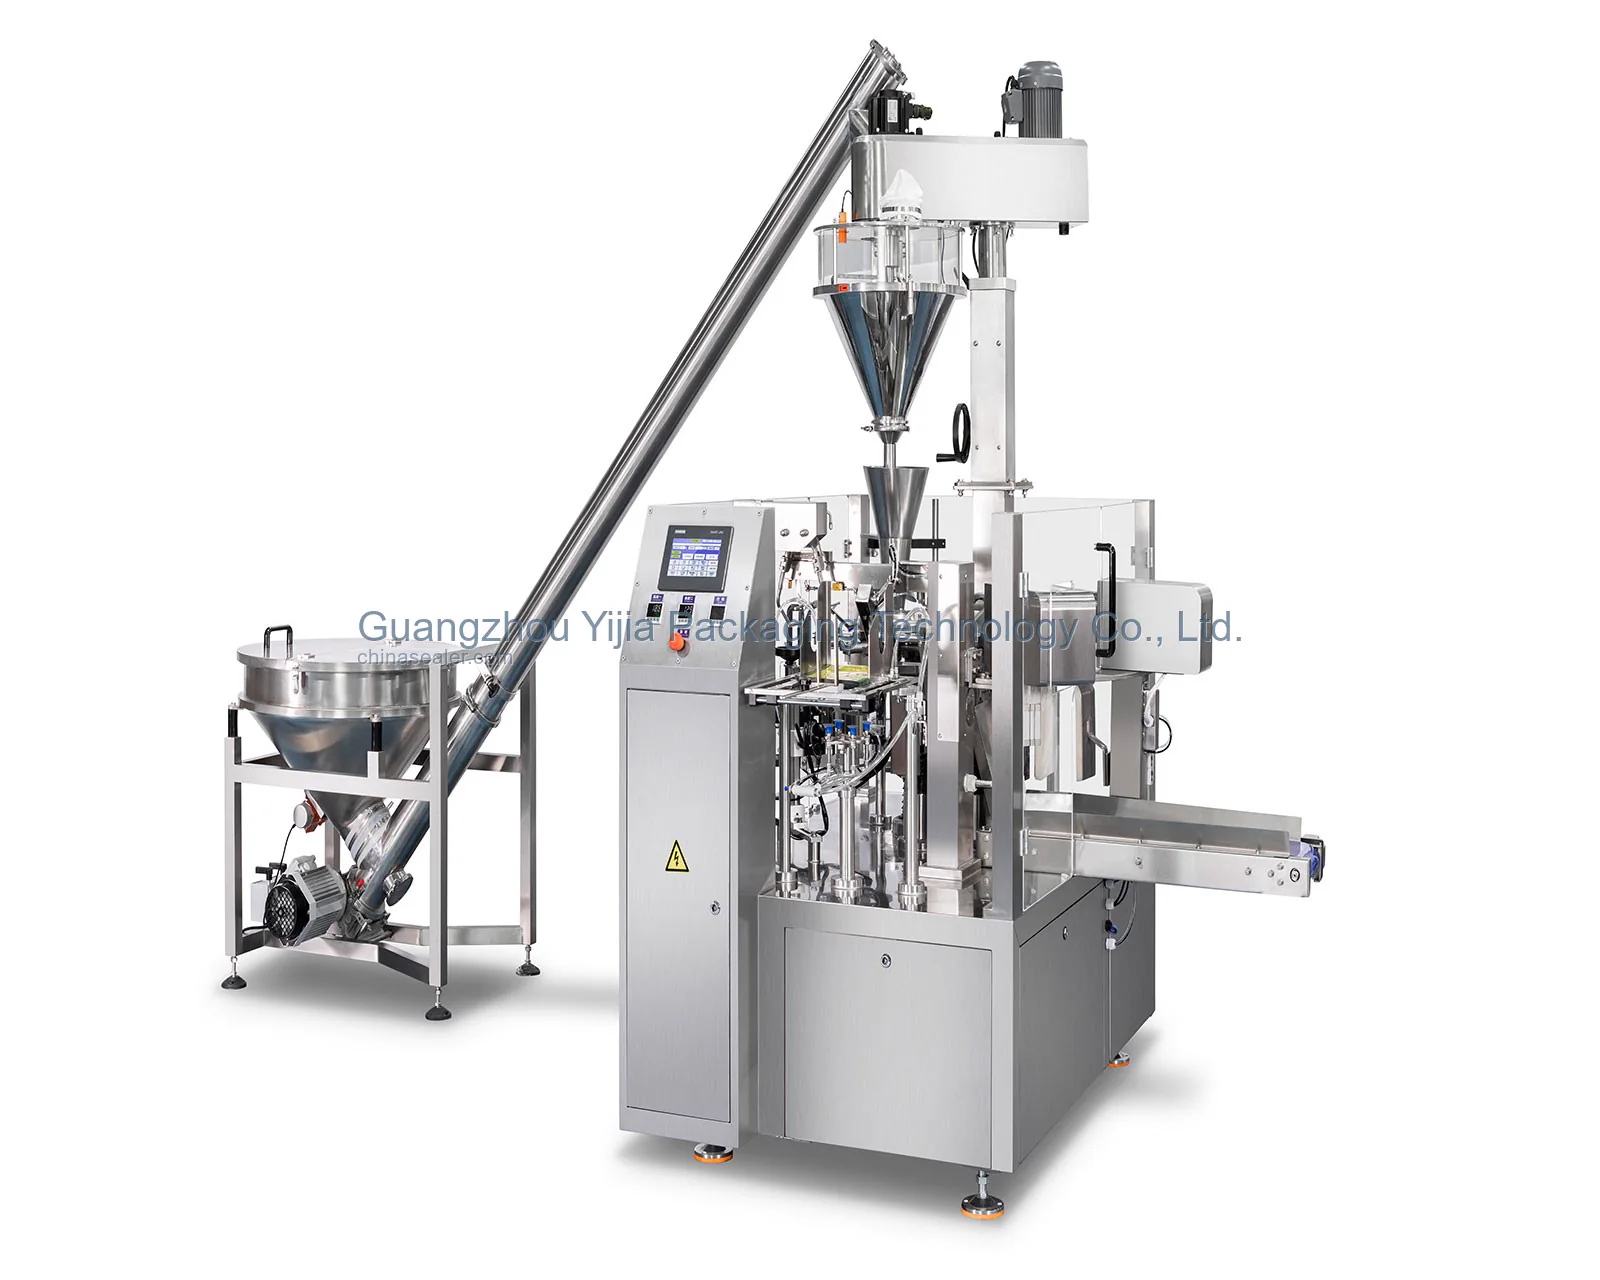 单通道与三工位预制袋灌装封口机系列
普通袋口热封或吸嘴旋盖并不等于抽真空。需要真空时,应明确具有相应真空配置的主机,并用装料袋验证抽气、袋口和允许变形;不要求真空时,再比较普通热封或吸嘴袋路线。
批号、金属检测、重量和视觉检查按产品风险及质量规则选择,袋体姿态和判定样本单独确认。
核心工艺
抽真空水平给袋包装机配合按物料选择的计量与袋口保护
样品资料
空袋、真实物料和合格成品要成套试验,用于观察装袋姿态、抽气变化及袋口封合。
提供空袋、装袋成品和真实物料样品袋材结构、热封层和目标阻隔要求需要与成品保存条件对应,袋厚本身不能代表密封适配性。
说明袋材结构、袋厚、热封层与目标阻隔要求含液、粉尘、尖角、耐压和可变形程度会影响抽气、液体捕集及袋体保护措施。
说明物料含液、粉尘、尖角、耐压和允许变形情况目标装量、装袋体积、持续产能和上料方式用于判断腔体利用、装袋工位及自动化程度。
提供目标装量、装袋体积、稳定产能与上料方式充气、整形、液体捕集、检测和剔除应逐项列明,便于区分真空主机与前后段责任。
说明是否需要充气、整形、液体捕集、检测和剔除清洗标准、设备布置和真空系统维护空间会影响腔体周边操作、排液与检修安排。
提供清洗要求、车间布局与真空系统维护空间常见选型误区
普通袋口热封或吸嘴旋盖并不等于抽真空。需要真空时,应明确具有相应真空配置的主机,并用装料袋验证抽气、袋口和允许变形;不要求真空时,再比较普通热封或吸嘴袋路线。
袋口状态、厚度、折边、静电和夹持位置都会改变自动取袋表现,未定型包材不宜固定机构。
酱料、粉剂或颗粒残留在封合面时,会改变热封结果,装料收尾和袋口清理需一并测试。
喷码、金属检测、检重视觉、输送和外箱处理都需要成品袋姿态及异常空间,不能等主机定案后再安排。
吸嘴位置、袋体支撑和盖子配合共同决定旋盖动作,仅设一个扭矩数值不足以验证成品。
展开查看详细技术说明
水平给袋抽真空路线
适用于能够稳定夹持、开袋和真空处理的预制平袋、自立袋及相近袋型。先用空袋和装料样确认袋材阻隔层、热封层、袋口污染、允许变形以及真空外观或残氧目标,再决定计量、抽真空、可选充气、整形、检测和剔除配置。
先明确是否需要抽真空
普通袋口热封或吸嘴旋盖并不等于抽真空。需要真空时,应明确具有相应真空配置的主机,并用装料袋验证抽气、袋口和允许变形;不要求真空时,再比较普通热封或吸嘴袋路线。
先看包材和进料,再选包装路线
抽真空水平给袋机适合从预制袋取袋、开袋、充填后进入真空封口,转盘立式设备则更强调提升或计量上料、装袋与多工位循环。两者都不能脱离装袋成品谈真空效果。对形状规则、已有装袋工位且自动化要求较低的项目,也应比较连续流水式袋装真空封口路线。
已装料普通袋连续封边(不要求抽真空时)
普通软袋若已经完成装料,可由连续式袋装封口机处理袋口。试封要同时观察热封层、袋厚、封边、褶皱和物料残留,并在成品袋上确定批号位置。该设备不承担卷膜成袋、预制袋开袋或吸嘴盖处理。
预制袋取袋开袋灌封(不要求抽真空时)
成品预制袋进入单通道/三工位预制袋灌装封口机系列前,应验证取袋、开袋、夹持和袋口状态。内容物会牵涉装料收尾及夹料风险,实际模块与速度按照实袋实料试机和项目配置确定。
吸嘴袋灌装旋盖(不要求抽真空时)
自立吸嘴袋灌装旋盖一体机面向带吸嘴和配套盖子的袋型。吸嘴位置、袋体支撑、盖子闭合与内容物流动要用每个主力规格试机。没有吸嘴盖的普通软袋不进入该设备方向。
不同袋型使用不同样件基准
预制袋与吸嘴袋包材、吸嘴盖及内容物应成套送样。普通袋则重点提交已装料袋口和封合成品。
先准备可判断工艺的资料
样袋未到时可先用照片、袋口、吸嘴、内容物和生产计划划分方向,夹持、封合及旋盖配置仍由实样确认。
标识检测规则提前定义
批号、食品金属检测、协作重量视觉检查和外箱标签应在主机出口布局前明确,避免与袋体姿态和剔除位置冲突。
设备范围沿真实袋型拆分
连续封口机、预制袋主机与吸嘴袋主机分别服务三条工艺。食品级输送线可衔接成袋流转,协作封箱与外箱贴标联线从产品装箱完成后开始。
常见问题
真空度越高成品就越好吗?
不一定,产品耐压、外观、袋材和保存目标需要共同确定可接受状态。
只有空袋能确定设备吗?
不能,正式方案还需要装袋体积、物料状态和目标真空外观。
袋装食品怎样决定检测项目?
是否配置食品金属检测机或协作检重视觉系统,应由产品风险、质量规则和订单要求共同确定。
袋口沾料时如何做封合测试?
先检查袋口残料、油污、褶皱和热封层,再调整装料收尾与封合试验。受污染袋口不能直接套用洁净样袋参数。
袋装项目能否分阶段自动化?
可以分阶段验证供料、装袋和真空封口,并预留接口;但普通连续热封只能验证袋口封合,不能代替需要的真空工艺及验收。
吸嘴袋能否自动完成灌装旋盖?
可用自立吸嘴袋灌装旋盖一体机评估,但吸嘴位置、袋体支撑、盖型和闭合标准均需实样确认。