方案主题
药膏软管的自动灌装封尾、尾码与特殊管盖处理
以全自动软管灌装封尾机完成药膏入管,再由软管封尾打码机处理尾部字符,必要时接入异形盖软管方案、输送和日期喷码。不引入无关灌装主机。
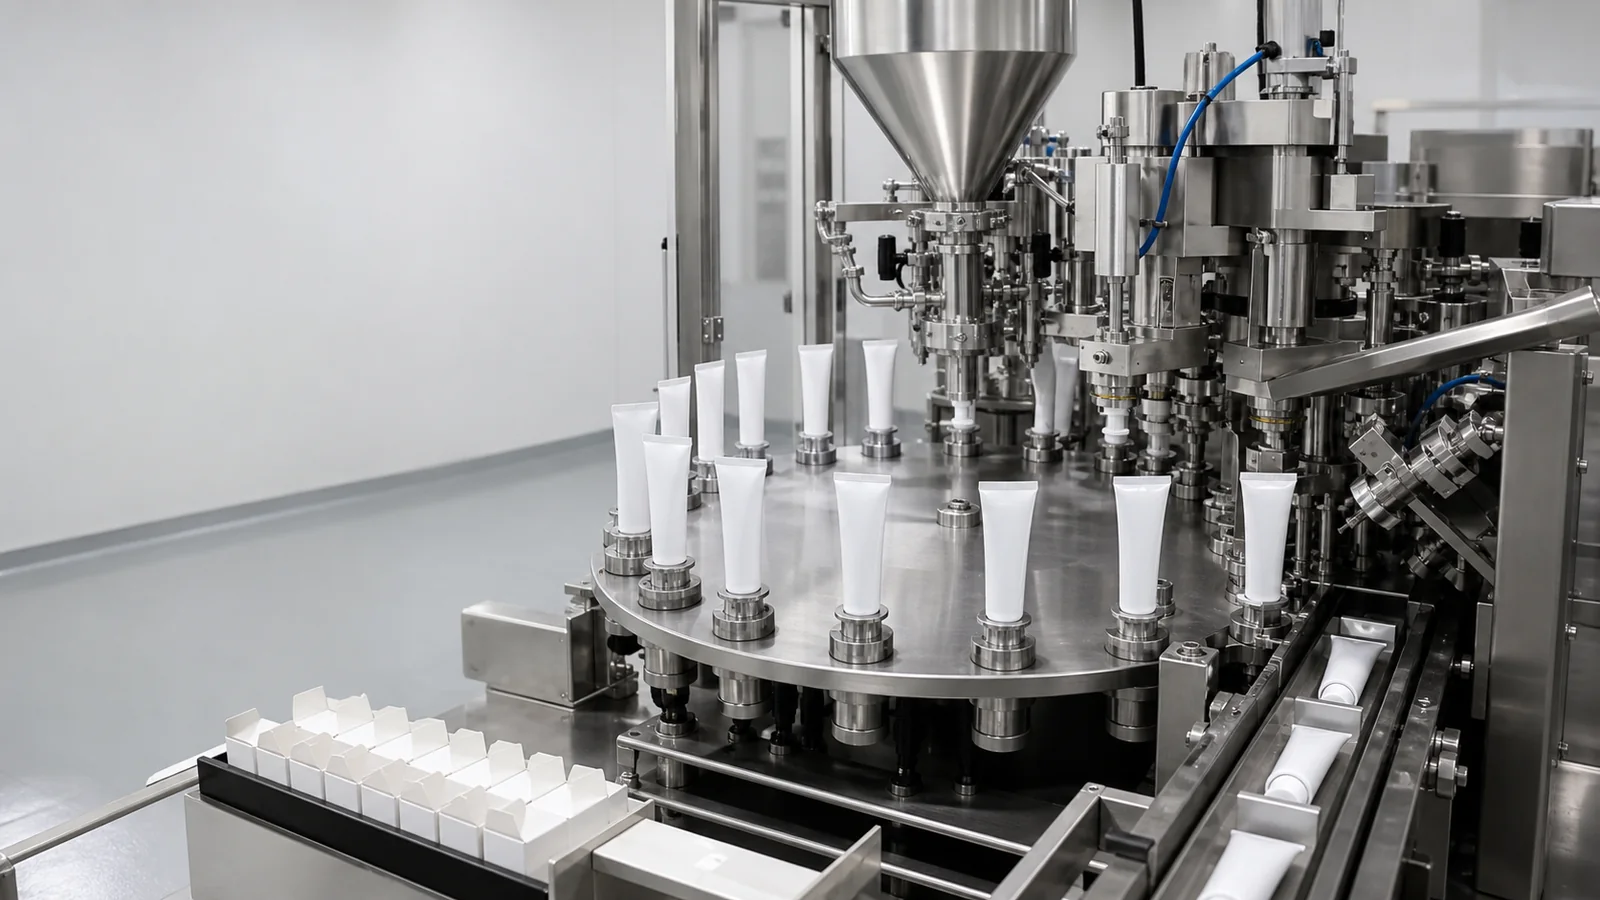
- 药膏管、凝胶管或化妆品软管在材质和管径上存在差异,封尾外观、批号位置与异形盖动作应使用同一批管样逐项确认。
为您整理的方案摘要
- 药膏软管从空管开始时使用全自动软管灌装封尾机,已经灌装的软管则进入软管封尾打码机。
- 塑料管与铝塑复合管都要按材质、管径和尾形试封,尾部字符与裁边使用同一批成品样管确认。
- 特殊管盖采用异形盖软管封尾打码方案,管身额外批号可通过自动上料输送封口联线和日期批号喷码机处理。
方案路线对比
- 适用于从空管开始,需要完成药膏入管、尾部封合和相应成品处理的项目。
- 全自动软管灌装封尾机把管体定位、灌装和封尾集中在一套主机内评估。
- 药膏状态、管材、管径、尾形、装量和可用模块都要用正式样管实料确认。
- 软管已经由前段完成灌装,只需尾部封合与字符时,不应重复配置灌装主机。
- 全自动软管灌装封尾机按正式药膏、软管和项目配置评估,主力规格分别留样。
- 适用于已完成药膏灌装,只需尾部封合、字符和裁边的成品半管。
- 软管封尾打码机聚焦尾部后处理,便于围绕纹路、字符与裁边形成样件。
- 尾部残留、管材、管径和字符方式会改变模具及成品,前段灌装不在该工位。
- 项目要求从空管连续完成灌装封尾时,应采用对应一体主机而不是后段单机。
- 软管封尾打码机接收已灌装软管,使用合格尾部样管确定封合、字符和裁边范围。
- 适用于带特殊盖型、管口结构或需要在管身补充可变信息的软管产品。
- 异形盖软管封尾打码机接收已灌装软管,验证盖型对管座、夹持、方向和尾部空间的影响,再试验尾封与可选打码。
- 该机型名称不代表自动供盖、旋盖、压盖或计量灌装;需要这些工序时另行明确设备范围。
- 常规管座和夹持方式已通过完整软管试验时,无需仅因盖型名称另设专用工位。
- 异形盖软管封尾打码方案按完整管盖组合配置,自动上料输送封口联线稳定姿态后再接日期批号喷码机。
关联设备 / 耗材
设备用于已灌装或需要衔接灌装工位的塑料及复合软管尾部封合。先确认管材、管径、管长、盖型、内容物状态、尾封纹路、批号位置和裁边要求,再选择半自动封尾、自动上管或灌装封尾联线。
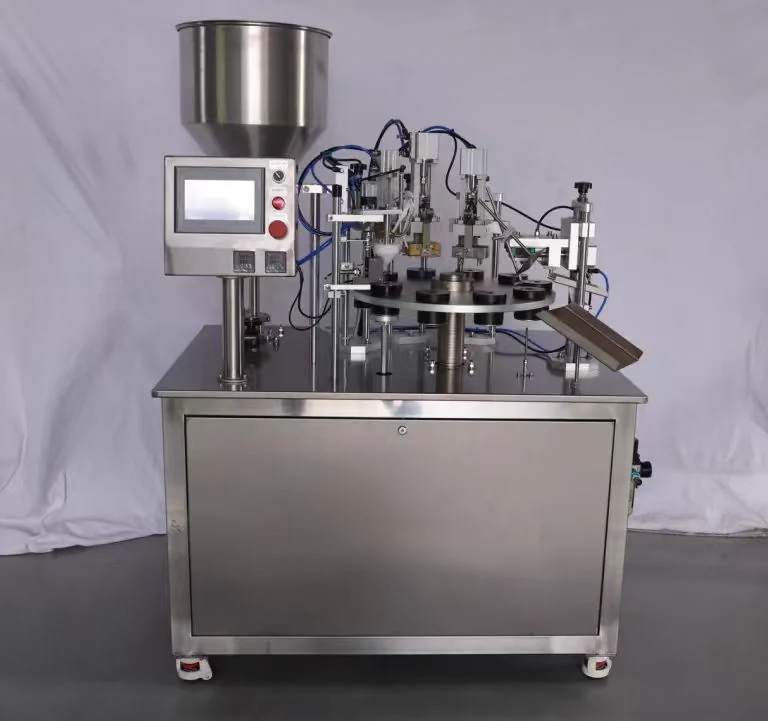 全自动软管灌装封尾机
从空管开始时,将管体定位、药膏灌装和尾部封合放入同一主机范围,并用实管实料评估。
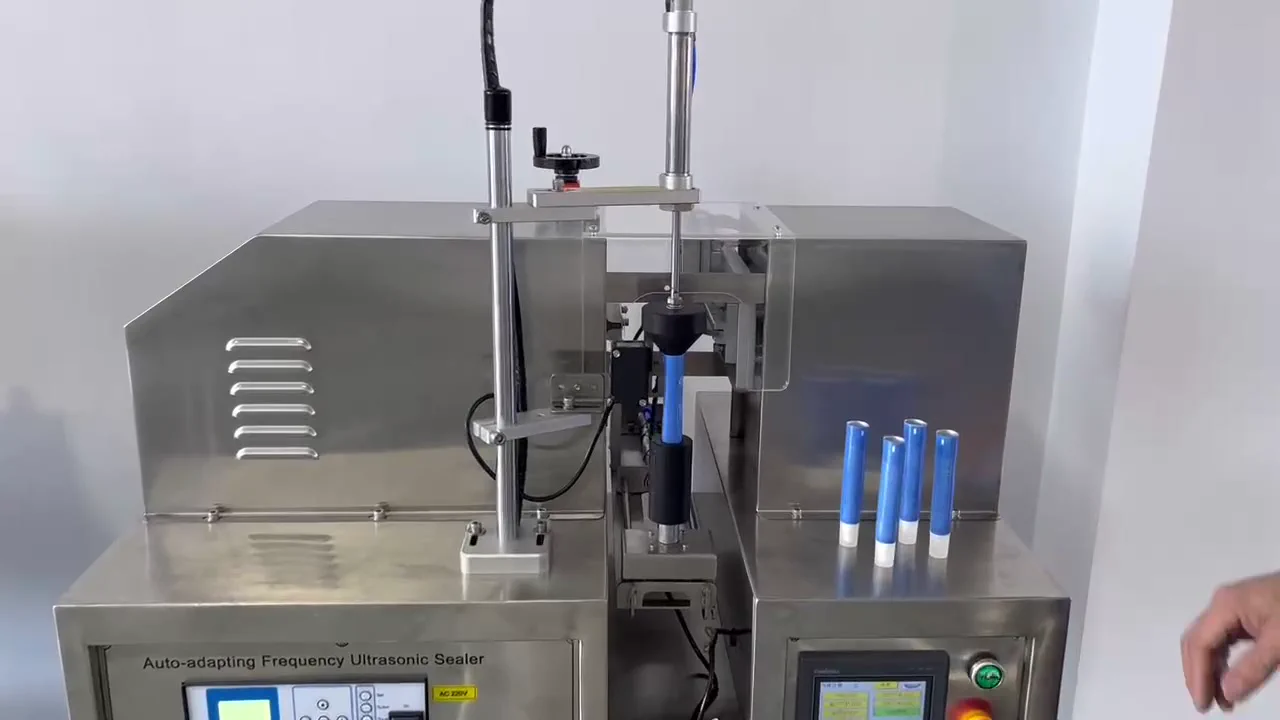 超声波软管封尾机
软管已经完成灌装时,由后段设备处理尾封、相应字符和裁边,不重复配置前端灌装。
软管方向和间距稳定后再安排输送,额外日期批号由协作设备在尾部之外的可用表面试印。
核心工艺
管材层次、管径、管长、尾形和盖型会共同改变夹持、封尾、裁边及特殊盖工装。
从空管开始时,将管体定位、药膏灌装和尾部封合放入同一主机范围,并用实管实料评估。
软管已经完成灌装时,由后段设备处理尾封、相应字符和裁边,不重复配置前端灌装。
异形盖软管封尾打码机接收已灌装软管,验证盖型对管座、夹持、方向和尾部空间的影响,再试验尾封与可选打码。
软管方向和间距稳定后再安排输送,额外日期批号由协作设备在尾部之外的可用表面试印。
打码耗材在真实管材上试印,接液密封与清洗耗材跟随实际灌装部位,换型件按主力管径建立。
样品资料
软管进机状态决定灌装封尾或尾部后处理,管材与尾形决定模具夹具。
请提供空管、已灌装样管、管盖、材质层次、管径、管长、尾形和合格成品照片。实料状态会牵涉灌装部件、收尾和封尾前洁净,不能只用空载动作判断。
请提供代表性物料,说明流动、颗粒、拉丝、温度、目标装量和灌装后尾部残留。封尾、字符和裁边共享尾部空间,版面应在模具制作前协调。
请提供尾部纹路、字符内容、字符位置、裁边轮廓及双方认可的成品样管。日期批号喷码需要稳定管体姿态,自动输送还要核对方向、间距和异常取管。
请标出管身可喷区域、批号内容、读取方向、前后工位和现场输送布局。主力规格先完成试机,再扩展食品级密封、清洗耗材和换型件清单。
请提供各软管计划生产安排、切换频率、接液清洗方法、密封件和计划备用模具夹具。常见选型误区
先明确空管灌装封尾或成品半管后处理,再讨论打码、裁边和输送。
不同管材不能沿用未经试验的模具与工艺,换料后重新核对尾封纹路。
正式字符内容应和尾部成品样式一起提交,额外管身批号另设日期批号喷码。
异形盖软管封尾打码方案沿实样确定夹具和动作,不凭外观照片定案。
实料试机同时记录灌装后洁净、尾封纹路、字符和裁边,不只调整封尾工位。
展开查看详细技术说明
药膏软管先区分空管和已灌装管
软管进入设备时的状态决定是否包含药膏灌装。空管使用灌装封尾主机,已灌装软管只进入尾部后处理。
管材尾形和药膏状态共同定工装
塑料管与铝塑复合管还要细看层次、管径和尾形,药膏的流动、颗粒与残留则会牵涉灌装和尾部洁净。
空管采用全自动灌装封尾主机
全自动软管灌装封尾机围绕空管定位、药膏灌装和尾部封合配置。先确认软管材质、管径、尾形、装量以及药膏状态,再以正式样管实料检查定位、灌装收尾、尾部洁净、封合纹路和裁边样件。可用模块及运行范围按项目确认。
已灌装软管使用封尾打码设备
软管封尾打码机接收已经完成灌装的软管,处理相符的尾部封合、字符和裁边。前段还要控制尾部残料,进入设备后用同批样管观察定位、封合纹路、字符位置和裁边轮廓。若需从空管开始连续生产,应改用包含灌装的主机。
异形盖软管仍需验证管尾封合
异形盖软管封尾打码机接收已灌装软管,验证盖型对管座、夹持、方向和尾部空间的影响,再试验尾封与可选打码。该机型名称不代表自动供盖、旋盖、压盖或计量灌装;需要这些工序时另行明确设备范围。
同一批样管贯穿尾封字符裁边
管材、管径、尾形、字符和裁边使用同一批成品样管核对,避免各工位分别采用不同外观标准。
额外批号沿稳定管体姿态试印
尾部字符之外还需日期或批号时,自动上料输送封口联线先保持管体方向,再由日期批号喷码机在可用区域试印。
打码和维护耗材按真实部位配套
标签、喷码墨水与热转印色带在管材表面验证,食品级密封圈、清洗耗材与换型件则跟随灌装部位和清洁条件。
换管径时重新建立成品样件
主力管径和尾形先完成模具夹具试制,新增规格再核对夹持、封合、字符和裁边,不能只更换单一零件。
常见问题
空管和已灌装软管应选同一设备吗?
不是。空管需要灌装封尾主机,已灌装软管只需进入封尾打码后处理,进机状态必须先说明。
全自动软管灌装封尾机包含哪些动作?
围绕空管定位、药膏灌装和尾部封合进行项目配置,可用模块和裁边范围以正式软管及实料评估。
暂时没有软管实样能先沟通吗?
可以先提供管材、管径、管长、尾形、盖型和成品照片划分方向,模具、夹具与封尾条件仍待实样定案。
尾部字符和管身喷码怎样安排?
尾部字符与封尾纹路一起验证,管身额外可变信息则由日期批号喷码设备在稳定朝向下试印。
塑料管和铝塑复合管能否共用模具?
需要比较管材层次、管径、尾形和封合样件。尺寸相近也不能省略材质与成品测试。
特殊管盖如何判断自动化动作?
异形盖软管封尾打码机接收已灌装软管,验证盖型对管座、夹持、方向和尾部空间的影响,再试验尾封与可选打码。该机型名称不代表自动供盖、旋盖、压盖或计量灌装;需要这些工序时另行明确设备范围。