方案主题
粉剂颗粒预制袋怎么包装?双计量、落料顺序、袋口洁净和检重一起定
比较面粉、淀粉、奶粉等粉体的螺杆计量、预制袋灌装封口和已充填袋连续封口,说明袋口残粉、喷码及在线检重的选型边界。
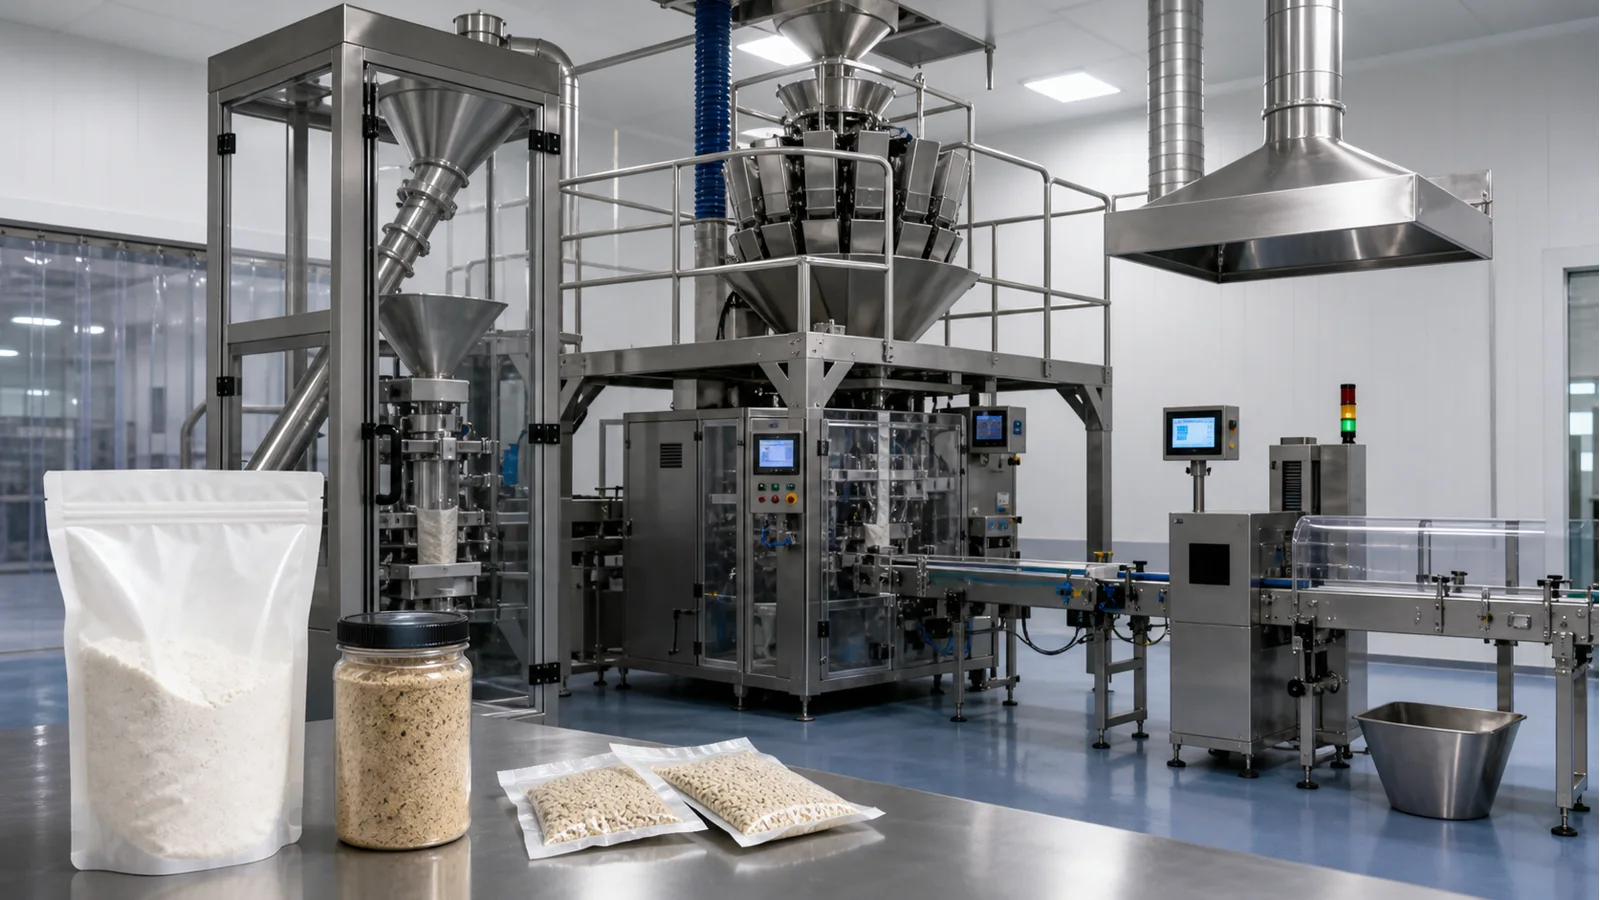
- 先分别验证粉剂与颗粒,再确认是否同袋组合、配比误差、开袋落料、排气和热封。
为您整理的方案摘要
- 面粉与粉体袋装先检查流动、架桥和扬尘,再按预制袋结构选择粉剂颗粒灌装及自动取袋封口。
- 完整自动路线由粉剂颗粒灌装机和预制袋灌装封口机组成。若袋子已经装好,则改用连续式袋装封口机处理袋口。
- 袋口洁净和主封边通过试样后,再配置日期批号喷码与在线检重视觉后段,并按质量计划定义异常处置。
方案路线对比
- 适合粉体流动、扬尘或装量仍需确认,希望先验证计量与落料的项目。
- 粉剂颗粒灌装机可独立验证供料、计量和落料,把粉体架桥与袋口污染问题先从整线中拆出。
- 该阶段尚未覆盖自动取袋和最终热封,计量结果不能直接代表整袋包装表现。
- 粉体和装量已稳定且必须从空袋连续完成包装时,不宜长期停留在独立计量工位。
- 先以代表性粉体完成计量试验,并预留与预制袋灌装封口机的下料接口。
- 适合预制袋和主力粉体已经明确,需要从空袋开始自动完成灌装封口的订单。
- 预制袋灌装封口机把取袋、开袋、装料和封合组织成完整循环,便于统一袋口基准。
- 袋材堆叠、开口稳定、粉尘和封边污染均会限制连续运行,需要实袋实料联合测试。
- 袋型尚未冻结或袋口长期无法保持洁净时,不应直接确认自动取袋封装方案。
- 将粉剂颗粒灌装机与预制袋灌装封口机衔接,围绕正式袋材调整开袋、落料和热封动作。
- 适合上游已经完成人工或独立计量装袋,只需稳定封口、喷码和检查的流程。
- 连续式袋装封口机可接收已经充填的袋子,日期喷码和检重视觉设备随后完成追溯与规则检查。
- 不承担粉体计量或自动取袋,来料袋高度和袋口平整需要通过实袋试验确认输送封合状态。
- 项目要求从空袋自动完成取袋与充填时,连续封口机不能作为完整主线替代。
- 按已装袋整形、连续热封、日期喷印和检重视觉的顺序配置简化后段。
关联设备 / 耗材
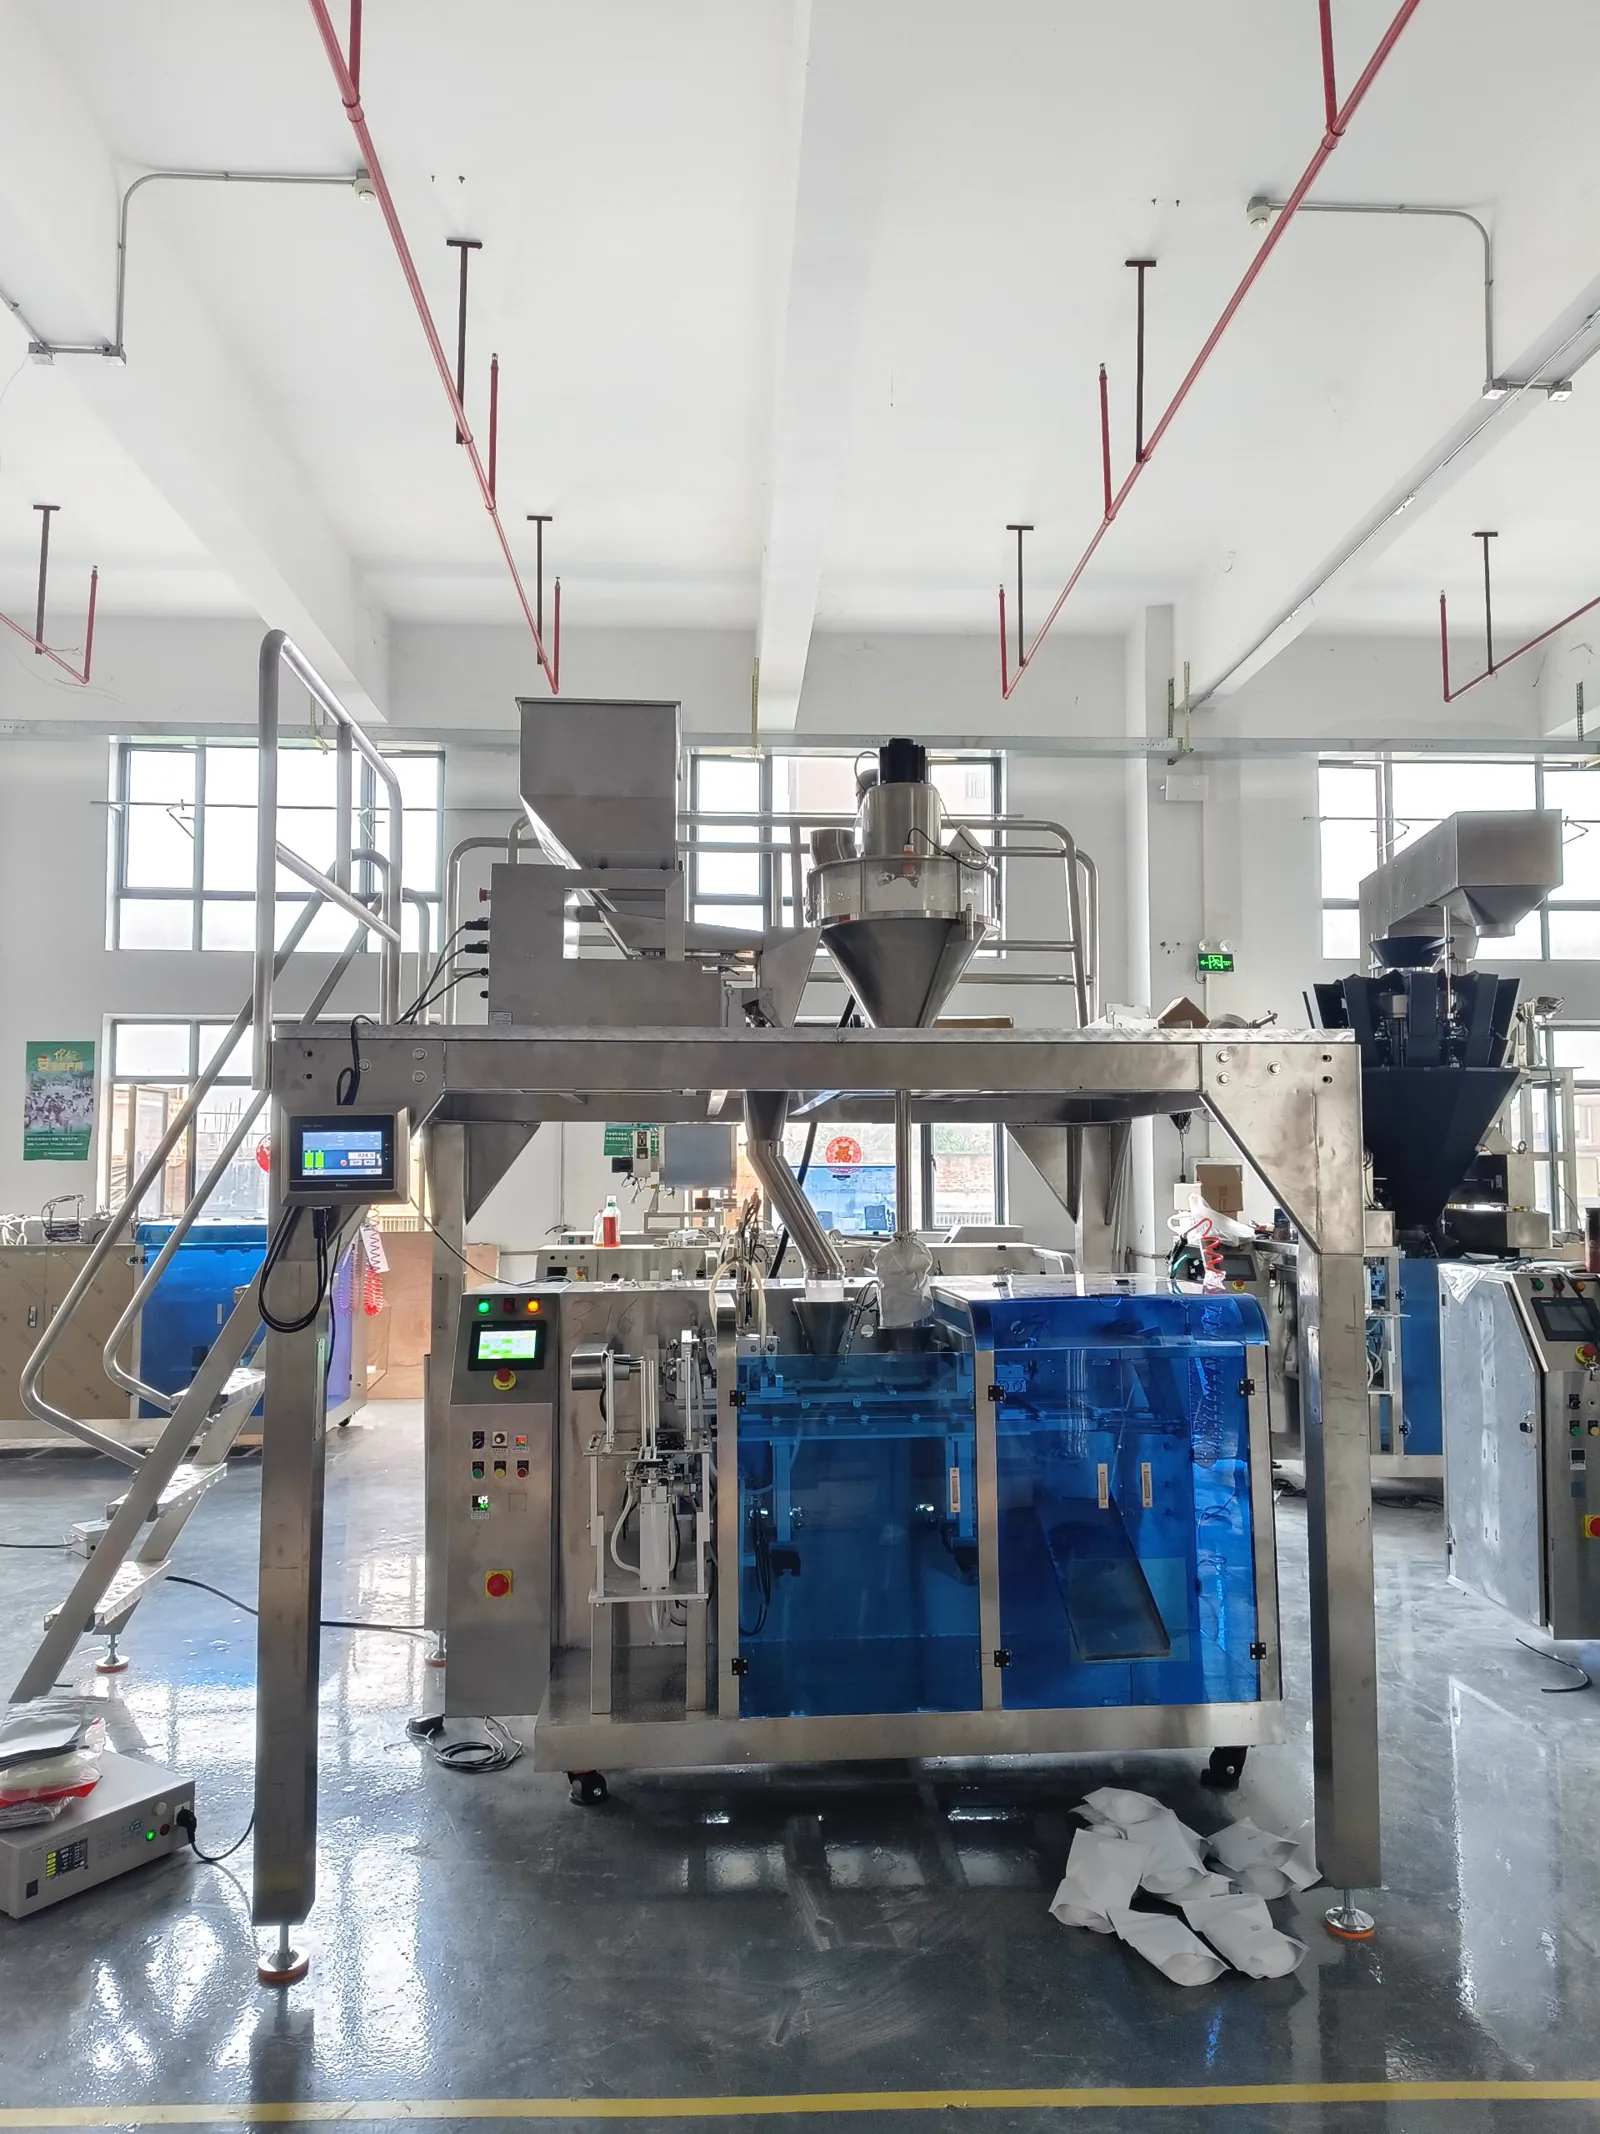 粉剂与颗粒双计量水平给袋包装机
面向粉剂、颗粒或双计量预制袋包装;现有视频为颗粒计量工艺参考,粉剂应以真实物料和袋样验证流动性、粉尘、两路装量、残粉、排气与封口,再确定计量、防尘和检重配置。
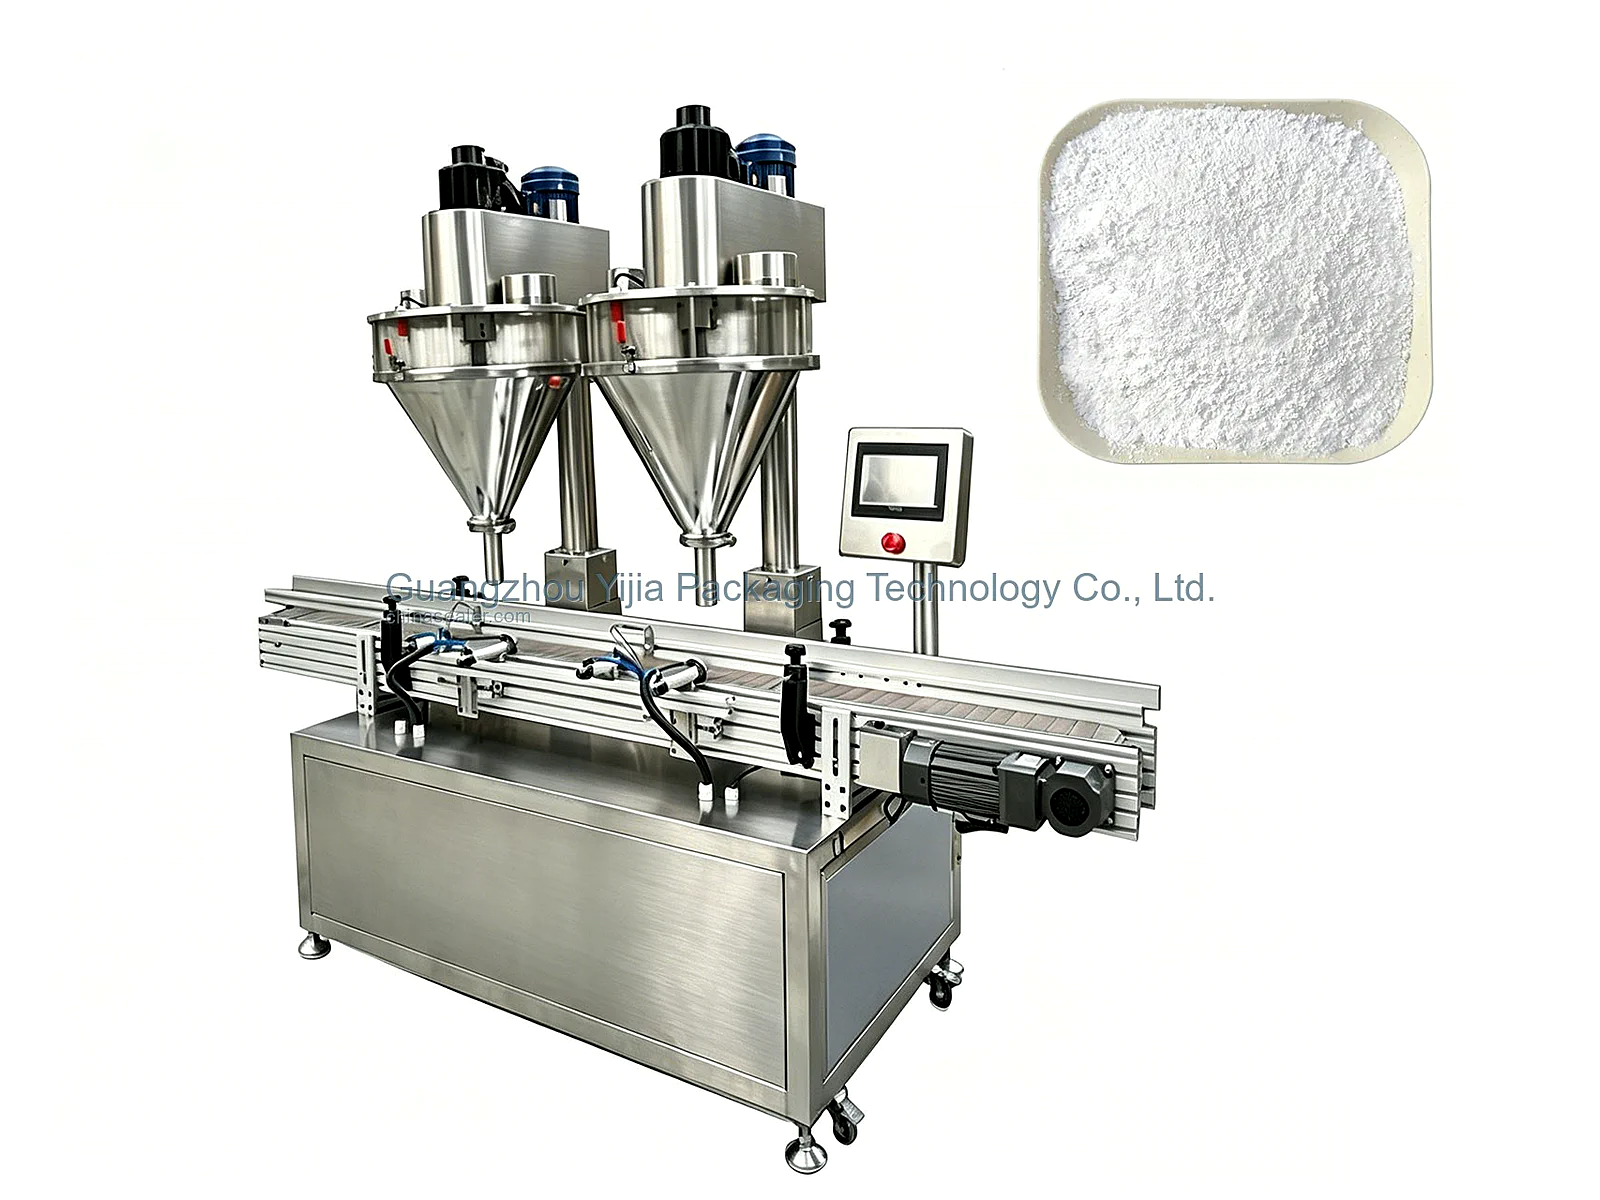 粉剂与颗粒定量灌装机
自动取袋灌装封口;袋宽、袋长、夹持区和热封层决定主机换型,只有照片不能冻结模具;粉体预制袋灌装封口机
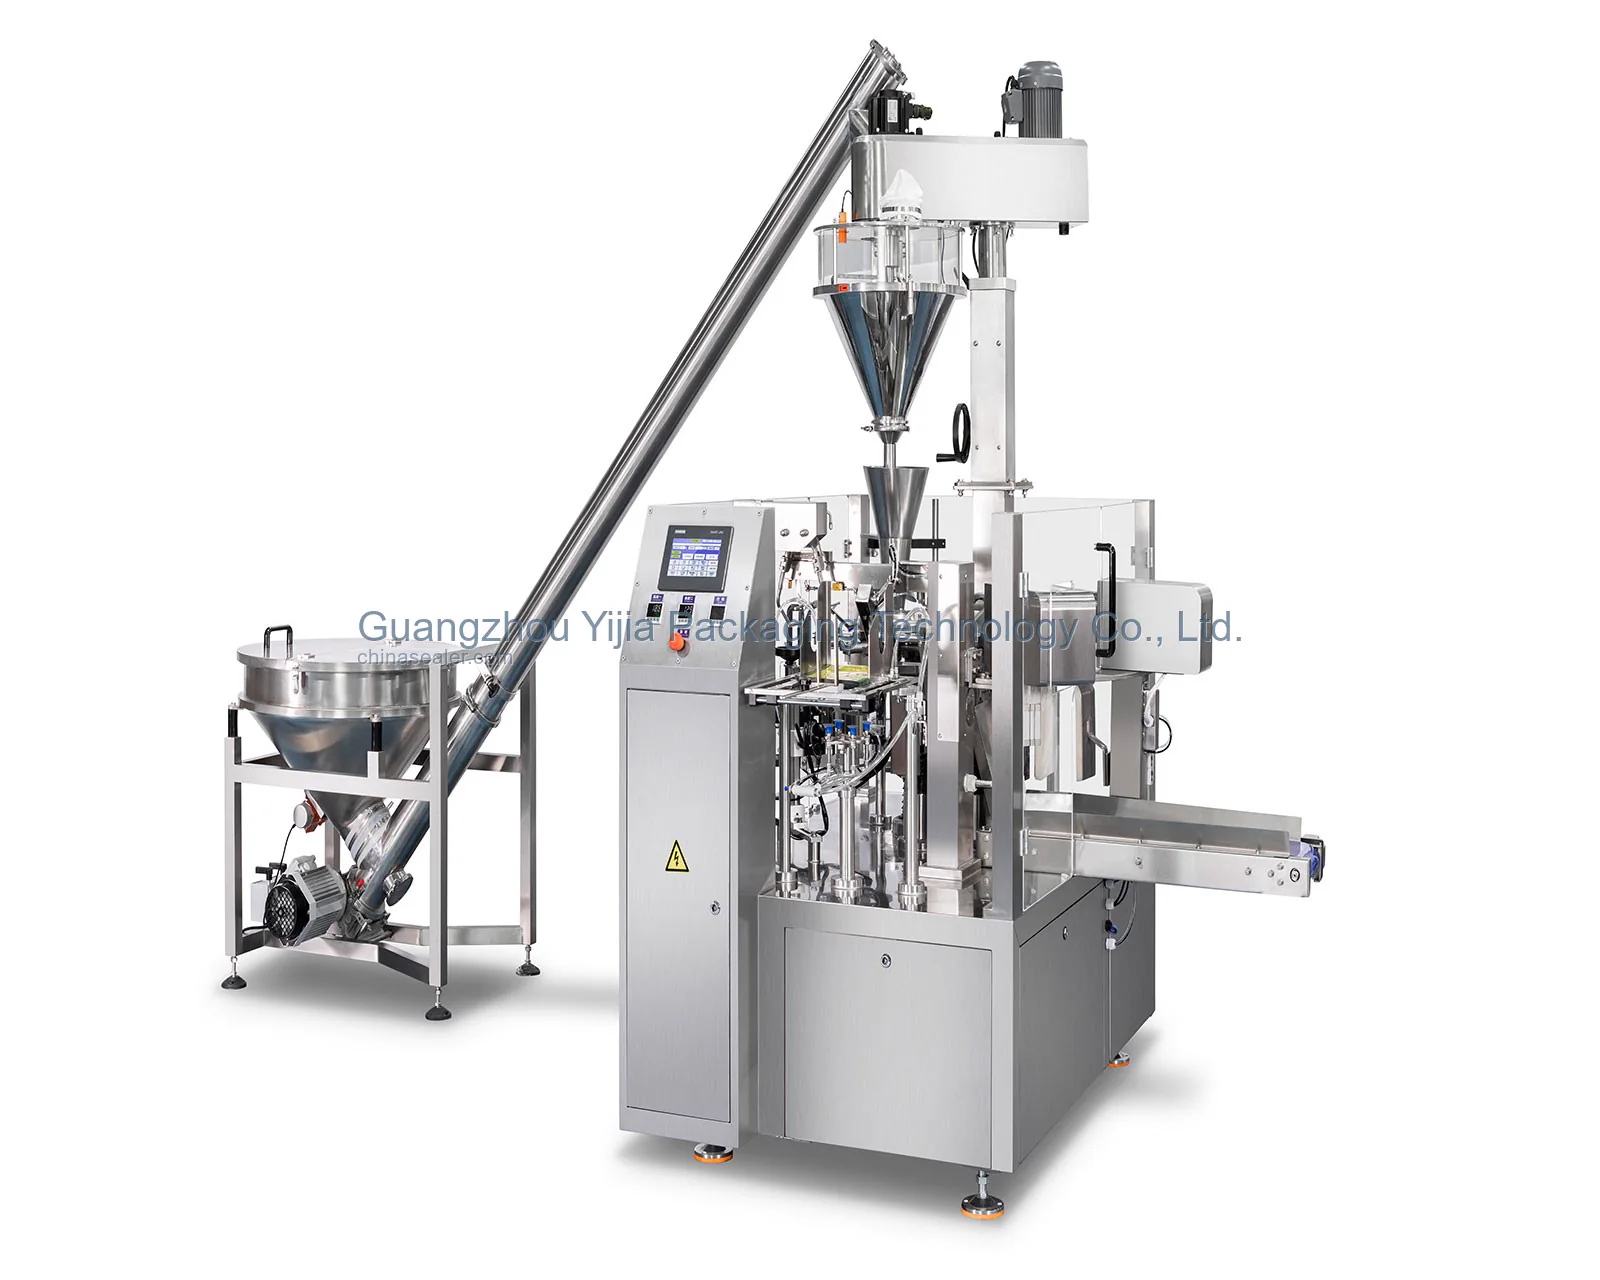 单通道与三工位预制袋灌装封口机系列
自动取袋灌装封口;袋宽、袋长、夹持区和热封层决定主机换型,只有照片不能冻结模具;粉体预制袋灌装封口机
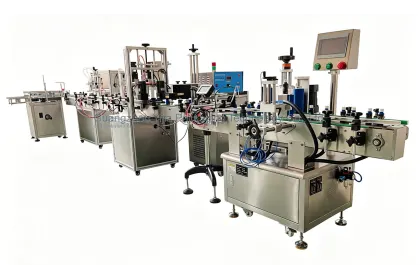 自动上料输送封口联线
已充填袋独立封合;已装袋的高度、重量、袋口平整及输送姿态应先验证,封口前仍需控制残粉;连续式袋装封口机
核心工艺
先观察面粉或其他粉体的流动、架桥、含气和扬尘,再用粉剂颗粒灌装机验证计量与落料。
正式预制袋要完成取袋、开袋、撑袋和封边试验,袋口残粉控制与计量下料同步调整。
若袋子已经由其他工位完成充填,可使用连续式袋装封口机独立处理袋口,不将其误写成自动计量设备。
日期批号喷码机在稳定袋面完成追溯信息,在线检重与视觉检测系统按照项目确认的判定条件复核重量或外观。
以实际粉体和袋材建立同一试样,重点查看落料扬尘、袋口洁净、封边和成品搬运。
先确定是自动预制袋主线,还是已装袋只做连续封口,再决定喷码和质量检查如何衔接。
样品资料
用代表性粉体核对流动、架桥、吸潮和扬尘,确定落料及清洁的基本条件。
粉体实样、堆积状态、粒径、吸潮表现、装量和清洁要求袋型、热封层、袋口平整和夹持区域会共同影响取袋、开袋及封合。
正式预制袋、材质结构、袋宽袋长、袋口形式和喷印区域说明需要自动完成哪些动作,并区分从空袋开始与已充填袋来料两类边界。
取袋、开袋、计量、封口、输送的动作清单和人工参与方式按完整包装循环给出计划节拍,同时明确喷码、检重视觉和异常品处理。
目标节拍、班次、批号内容、质量判定及分流要求现场粉尘控制、电源气源、设备方向和可用空间会影响联线及安全边界,应随报价一并核对。
布局图、环境风险评估、电源气源、进出料方向和项目阶段常见选型误区
预制袋、连续成袋和纸袋的供袋与封合方式不同,本篇路线只覆盖预制袋和已装袋连续封口。
粉末落在热封层会形成夹粉和通道,单纯提高封合条件不能代替落料控制与袋口清理。
粉体的架桥、含气和密度变化会影响计量及供料,不能把一种样品的结果复制到所有配方。
袋材名称相同也可能有不同热封层和厚度,没有正式袋样就无法确认封边及连续输送表现。
在线检重与视觉检查属于封后规则验证,无法修正上游计量不稳或袋口热封缺陷。
展开查看详细技术说明
先从粉体和袋口状态判断
面粉袋装的核心不是先选封口机,而是先弄清粉体怎样落料、袋口能否保持洁净,以及来料是空预制袋还是已经装好的袋子。
计量条件与袋材条件分开验证
流动、架桥、含气和扬尘决定粉剂颗粒灌装机的供料计量。袋材热封层、开口与夹持区则决定预制袋主机能否连续运行。
计量试验用于收敛供料结构
粉体状态不明时先做独立计量,观察重复下料、架桥、含气和袋口污染,再决定如何接入自动取袋与封口工位。粉剂颗粒灌装机在这里用于收敛供料结构。尚未完成取袋和热封,所以不能从计量结果直接推定完整袋装节拍。
自动主线以实袋实料联合调试
正式预制袋稳定后,可将粉剂颗粒灌装机和预制袋灌装封口机组合,完整检查取袋、开袋、撑袋、装料与热封。袋材堆叠、夹持区、落料扬尘和封边污染都会限制连续运行,必须在实袋实料条件下联合调试并记录异常恢复。
已装袋采用独立连续封口
若上游已经把粉体装入袋中,连续式袋装封口机只负责袋口热封。进料袋高、重量、口沿平整、夹粉和封边仍需作为验收重点。它不承担粉体计量、自动取袋或开袋,因此不能替代完整的预制袋灌装封口主线。
封口质量从灌装落点开始控制
袋口残粉会破坏热封层连续接触。应从落料高度、扬尘控制和封前清理入手,而不是凭经验套用封口条件。
标识与检查属于封后工位
日期喷印需要稳定袋面,在线检重视觉系统则按明确规则处理重量或外观异常,两者都安排在主封边确认之后。
完整样品资料决定方案可信度
报价资料应包括粉体、正式袋样、装量、动作边界、目标节拍、质量规则及现场条件,未验证的数字不作为设备结论。
常见问题
面粉预制袋包装怎样确定设备范围?
设备范围取决于粉体计量难度、预制袋结构、自动取袋范围、袋口除尘、喷码检测和现场接口。样品测试后再确定配置。
粉体袋装线的实际节拍如何确认?
需用目标装量、正式袋材和粉体联机测试计量、开袋、封口及检测,由最慢动作和换型要求核定,不采用通用袋速。
没有正式袋样时能否先评估?
可以先凭袋型照片和尺寸判断设备分支,夹袋、开袋、落料及封口条件仍要等实袋实料验证。
预制袋和膜材由谁准备?
通常由使用方确定最终袋材,并提供能够代表量产的袋样。设备配置方可依据试封结果提出尺寸、热封层和供袋方面的调整意见。
面粉扬尘是否需要特殊安全配置?
应先由项目安全责任方依据粉尘特性、浓度、环境和法规完成风险评估,再把结论转为设备、电气、集尘与现场管理要求,不能只凭“面粉”二字判断。
面粉设备可以直接切换奶粉吗?
不能直接推定。流动、密度、含气、吸潮和清洁要求改变时,计量与封口表现都会变化,每种主力粉体都应单独试料。