Sujet de la solution
Ligne intégrée d'alimentation de feuilles d'aluminium, de scellage de film, de capsulage par pression et d'étiquetage pour canettes en papier
Les feuilles d'aluminium précoupées sont d'abord séparées par l'équipement d'alimentation automatique. Les canettes en papier subissent ensuite le scellage du film et le traitement du couvercle externe. Une fois le corps stabilisé, les étiquettes sont appliquées et le lot est imprimé. Le rythme du convoyage et de la vérification du poids est validé en ligne avec les canettes remplies.
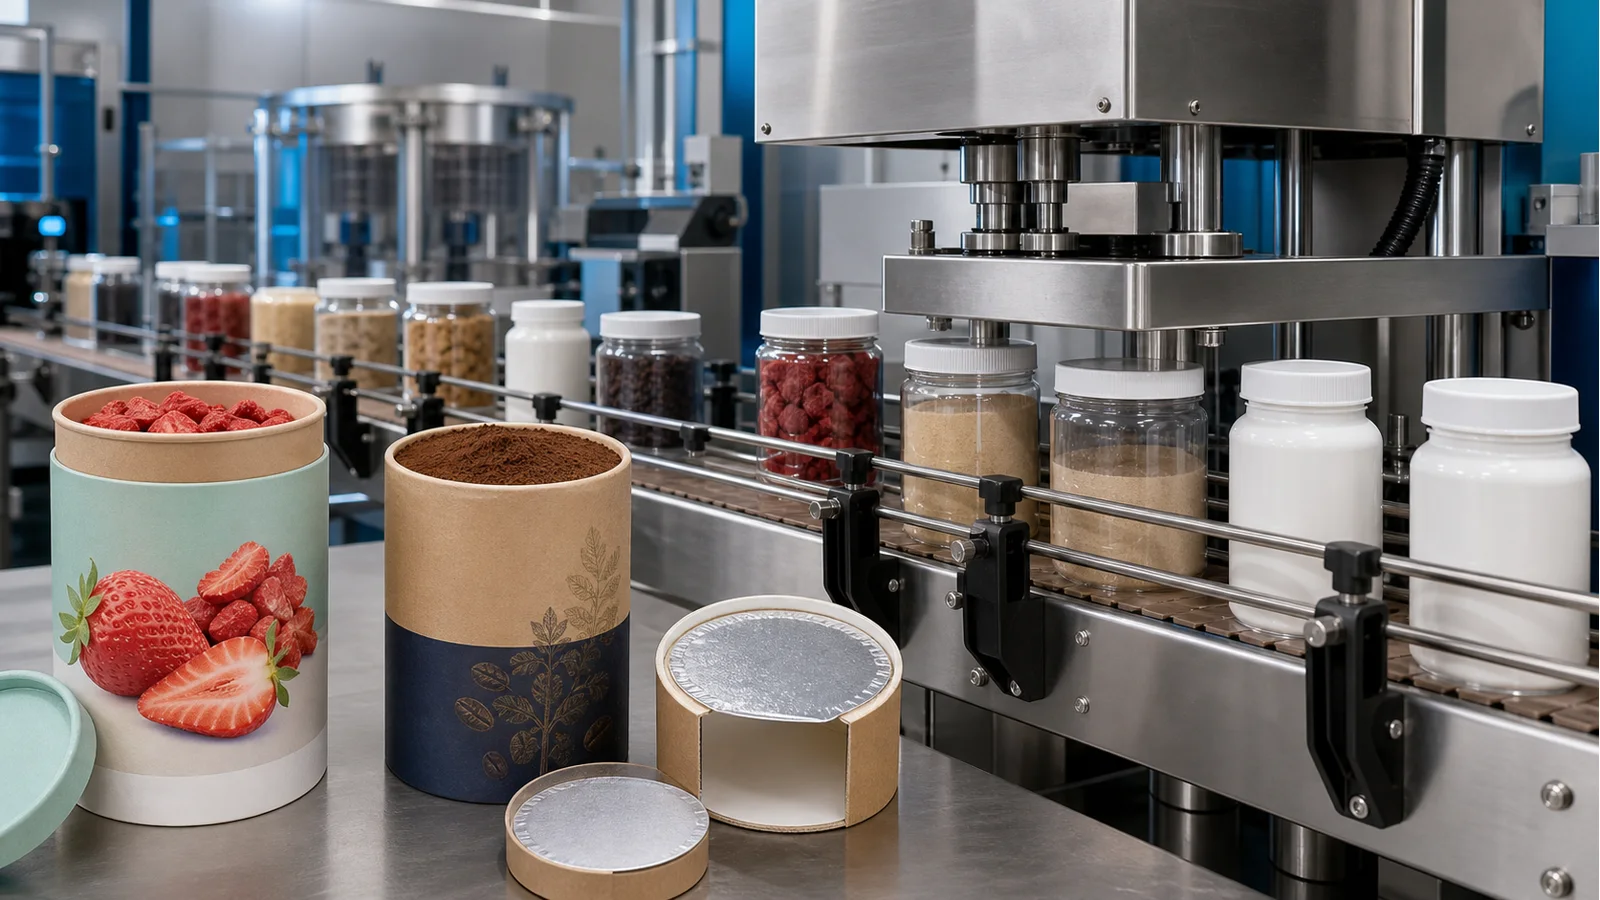
- Pour les canettes en papier de lait en poudre, thé ou snacks utilisant des feuilles d'aluminium précoupées, la séparation des feuilles, le scellage de l'ouverture et l'insertion du couvercle externe doivent être alignés sur la même référence. L'étiquetage et le marquage sont planifiés après stabilisation du corps de la canette.
Résumé de la solution préparé pour vous
- Pour les canettes en papier avec feuilles d'aluminium prédécoupées, l'alimentateur automatique de feuilles d'aluminium effectue d'abord la séparation et le positionnement, puis la machine principale de scellage et de capsulage.
- L'ouverture, la feuille d'aluminium et le couvercle externe partagent la même référence dimensionnelle. Le scellage de la membrane et la profondeur du couvercle sont validés par un échantillon complet.
- Après fermeture, la canette en papier passe à l'étiquetage, au marquage et au contrôle pondéral. La posture, la mise en page de l'étiquette et les règles de poids sont vérifiées séparément.
Route comparison
- Convient aux projets où la spécification des feuilles d'aluminium prédécoupées est déjà déterminée et où des feuilles formelles et des canettes sont disponibles pour l'essai de séparation et de positionnement.
- Les feuilles d'aluminium prédécoupées sont séparées par l'équipement et amenées à la position cible. L'état du matériau et le positionnement de l'ouverture peuvent être inclus dans le même essai d'alimentation.
- L'électricité statique, l'adhérence, le gauchissement et les variations d'empilement modifient les performances d'alimentation. Les vitesses et modules non vérifiés ne doivent pas être inclus dans la configuration.
- Si les dimensions et la stratification des feuilles d'aluminium ne sont pas finalisées, ou si le matériau ne peut pas être séparé de manière stable, il faut d'abord résoudre l'état du matériau avant de fixer le mécanisme d'alimentation.
- L'alimentateur automatique de feuilles d'aluminium évalue la séparation, la prise et l'avance des feuilles avec le matériau formel, puis est réglé en coordination avec le poste d'ouverture en aval. Vérifiez d'abord l'alimentation en feuilles déjà intégrée à la machine principale. Ajoutez un distributeur séparé seulement pour une séparation ou un transfert manquant, sans doubler les mécanismes.
- Convient aux emballages de canettes en papier où, après la mise en place de la feuille d'aluminium prédécoupée, il faut sceller l'ouverture et continuer à presser le couvercle interne ou externe correspondant.
- Le scellage de la membrane et l'insertion du couvercle externe sont assurés par une machine principale dédiée. La canette, le film et le couvercle peuvent être testés et conservés comme échantillons selon la même référence de positionnement.
- La tolérance de l'ouverture, la couche thermoscellable de la feuille, la profondeur du couvercle externe et la force sur le corps sont interdépendantes. Tout changement de spécification peut nécessiter un changement de format.
- Si l'emballage n'a pas besoin d'insertion de couvercle externe, ou si les résultats d'essai de l'échantillon canette-film-couvercle ne soutiennent pas le traitement combiné, il faut redécomposer le processus réel.
- La machine de scellage de film d'aluminium et de capsulage par pression pour canettes en papier / seaux en plastique assure le scellage de la membrane et le traitement du couvercle externe. Les moules sont fabriqués selon l'échantillon complet.
- Convient aux canettes en papier ou seaux en plastique nécessitant un étiquetage continu, un marquage en coopération et une vérification du poids après scellage et capsulage.
- Les canettes fermées subissent l'étiquetage, le marquage du lot et la vérification du poids sur un convoyeur stable. Les résultats en aval peuvent être enregistrés séparément.
- La posture de la canette, la hauteur de l'équipement, la mise en page de l'étiquette, la surface d'impression et les règles de poids doivent être confirmés en ligne. On ne peut pas simplement assembler les cadences des machines individuelles.
- Lorsque les normes d'étiquette, de lot ou de poids du produit fini ne sont pas encore déterminées, il faut d'abord finaliser la mise en page et les règles d'inspection avant de fixer les positions en aval.
- La ligne intégrée de convoyage et de scellage avec alimentation automatique relie la machine d'étiquetage pour bouteilles rondes et carrées et le contrôleur pondéral en ligne. Le lot est imprimé en essai par la machine de marquage jet d'encre pour date et lot.
Équipement / consommables associés
Utilisé pour l'alimentation automatique de feuilles d'aluminium ou de couvercles composites. L'épaisseur, l'électricité statique, le gondolage, le traitement de surface et la cohérence d'empilement des feuilles affect...
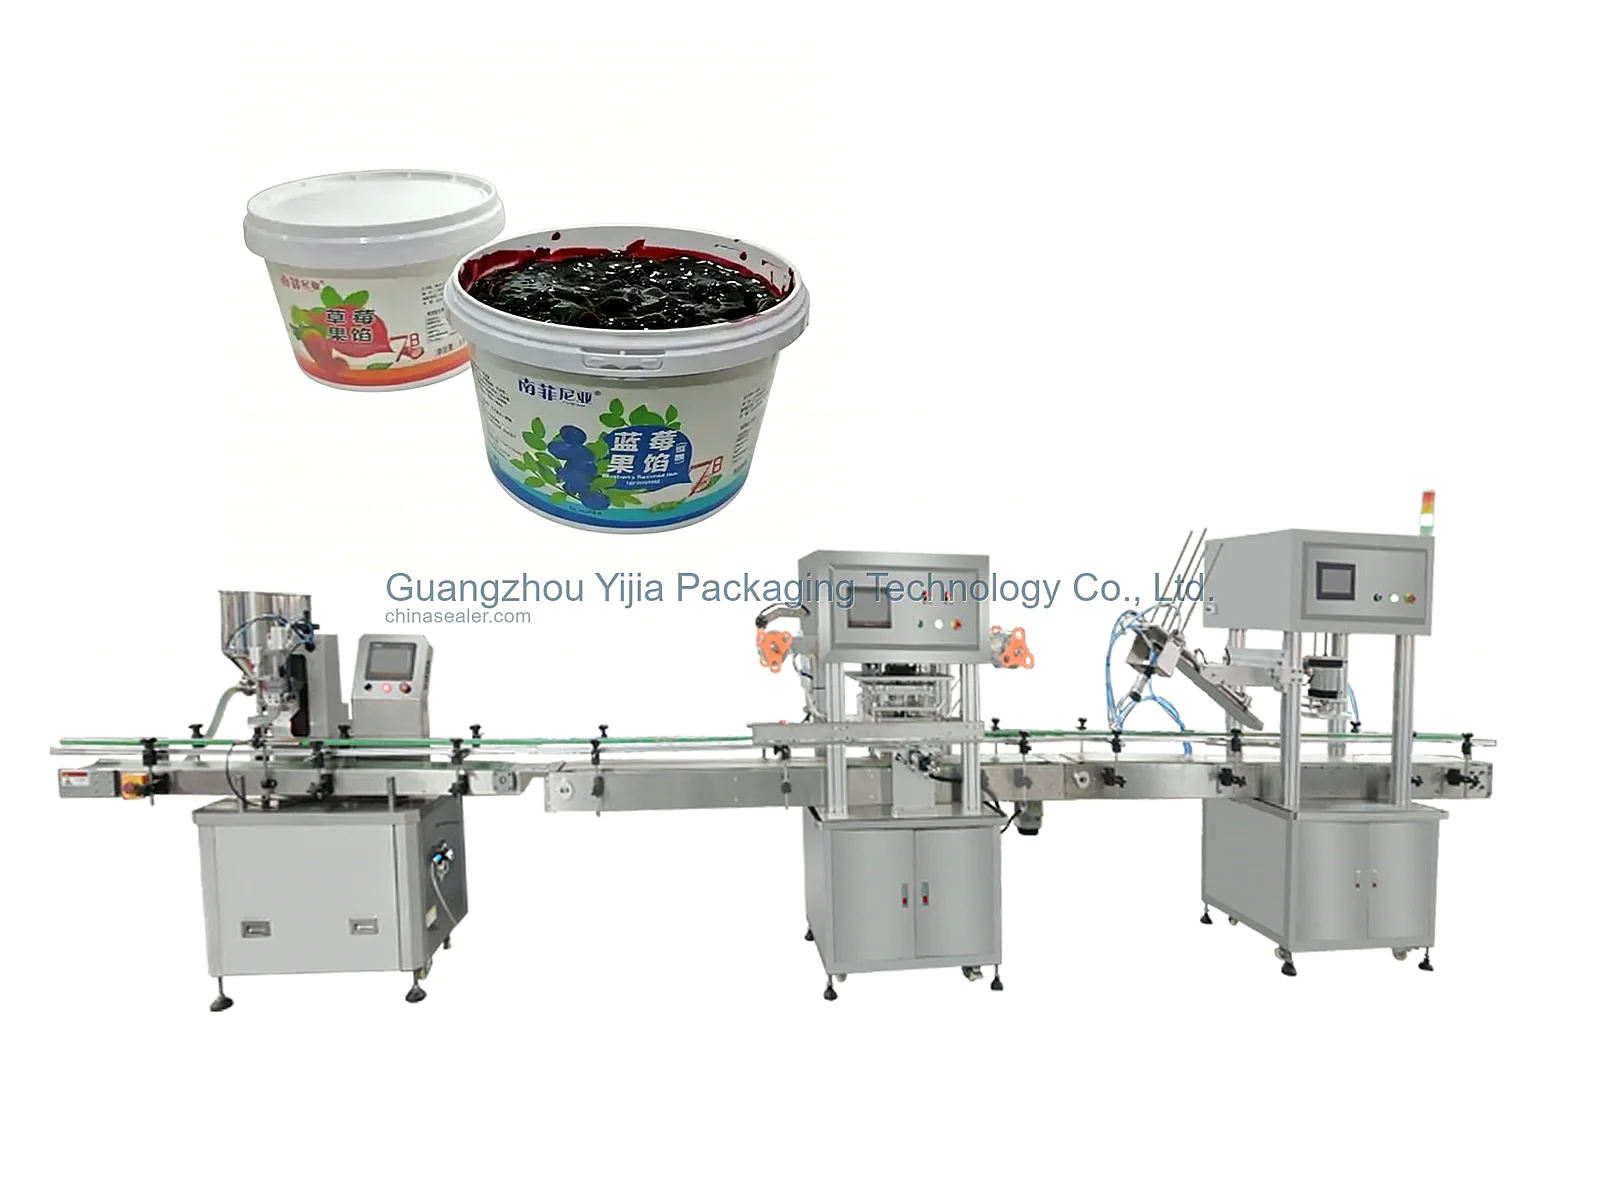 Machine de scellage par film aluminium et de capsulage pour boîtes en carton / seaux en plastique
La machine de scellage de film d'aluminium et de capsulage par pression pour canettes en papier / seaux en plastique assure le scellage de la membrane et l'insertion du couvercle externe. L'ouverture, la feuille et le...
Après fermeture, la canette en papier passe par la machine d'étiquetage pour bouteilles rondes et carrées pour l'étiquette du corps. La surface de pose, le joint et les positions de début et de fin de l'étiquette sont...
La date et le lot peuvent être ajoutés par l'imprimante jet d'encre collaborative. La surface d'impression doit éviter les joints d'étiquette, les zones de fermeture et les zones de frottement fréquent.
Processus clé
L'ouverture, la feuille d'aluminium prédécoupée, le couvercle externe et l'étiquette doivent être vérifiés ensemble, afin que l'alimentation, le scellage, le capsulage et l'étiquetage utilisent la même référence de positionnement.
L'alimentateur automatique de feuilles d'aluminium sépare les feuilles prédécoupées et les amène à la position cible. L'électricité statique, l'adhérence et le gauchissement doivent être observés lot par lot. Vérifiez d'abord l'alimentation en feuilles déjà intégrée à la machine principale. Ajoutez un distributeur séparé seulement pour une séparation ou un transfert manquant, sans doubler les mécanismes.
La machine de scellage de film d'aluminium et de capsulage par pression pour canettes en papier / seaux en plastique assure le scellage de la membrane et l'insertion du couvercle externe. L'ouverture, la feuille et le type de couvercle doivent être compatibles.
Après fermeture, la canette en papier passe par la machine d'étiquetage pour bouteilles rondes et carrées pour l'étiquette du corps. La surface de pose, le joint et les positions de début et de fin de l'étiquette sont ajustés avec la canette réelle.
La date et le lot peuvent être ajoutés par l'imprimante jet d'encre collaborative. La surface d'impression doit éviter les joints d'étiquette, les zones de fermeture et les zones de frottement fréquent.
La ligne d'alimentation automatique, de convoyage et de scellage assure le flux des canettes. Le contrôle pondéral en ligne établit le jugement de poids et le traitement des anomalies selon les spécifications du produit fini.
Détails des échantillons
Le bord et la forme du corps affectent le positionnement de la feuille d'aluminium, le moule de scellage, l'insertion du couvercle externe et la posture de convoyage en aval.
Veuillez fournir la canette en papier ou le seau en plastique réel, en indiquant le bord, la hauteur, la forme, le matériau et le joint du corps.Les dimensions intérieures et extérieures du bord, la planéité et les tolérances structurelles doivent être mesurées sur le même lot. Un seul diamètre nominal ne suffit pas pour fabriquer le positionnement et les moules.
Veuillez fournir les dimensions intérieures et extérieures de l'ouverture pour chaque spécification, la hauteur de la canette et l'état acceptable du bord, avec un dessin coté.La stratification, l'épaisseur, la surface, l'électricité statique et l'empilement des feuilles prédécoupées modifient la séparation automatique et les performances de scellage ultérieures.
Veuillez préparer des échantillons réels de feuilles d'aluminium et une description du matériau, en décrivant l'empilement à la réception, la direction d'impression et la surface thermoscellable.La profondeur d'insertion et la force diffèrent entre les couvercles internes, externes et à encliquetage. Envoyer des échantillons avec la canette en papier.
Veuillez fournir tous les types de couvercles, les canettes correspondantes et la position de fermeture souhaitée, en précisant le mode d'ouverture.Le plan de production modifie le rythme d'alimentation du film, de mise en cache des canettes, de changement de format et de contrôle pondéral. Organiser autour des spécifications principales.
Veuillez lister le plan de production pour chaque type de canette, les équipes, la fréquence de changement de format et l'exigence de ligne continue.La mise en page de l'étiquette et la zone d'impression doivent éviter le joint du corps, la zone de fermeture et les changements de courbure prononcés. Une canette réelle peut être utilisée pour l'essai d'étiquetage et d'impression.
Veuillez préparer le rouleau d'étiquettes, la mise en page, la position de pose, le contenu de la date et du lot, et la surface imprimable disponible.Même sans échantillons complets, on peut d'abord vérifier la ligne. L'alimentation du film et le scellage-capsulage doivent être finalisés avec la combinaison réelle canette-film-couvercle.
Si les échantillons réels manquent, envoyez d'abord le dessin coté de l'ouverture, les spécifications de la feuille, les photos du couvercle et l'apparence cible du produit fini.Erreurs de sélection courantes
La séparation stable des feuilles prédécoupées dépend de l'état du matériau, et le scellage de l'ouverture dépend du bord et de la couche thermoscellable.
La position d'insertion et la profondeur du couvercle externe varient avec le type de couvercle. Les couvercles internes, externes et à encliquetage ne doivent pas être traités comme la même structure de pressage.
Les modes d'alimentation et de scellage diffèrent entre les rouleaux, les feuilles prédécoupées et les opercules internes. La ligne de feuilles prédécoupées pour canettes en papier doit être configurée autour de la séparation et de la machine principale de scellage de film.
Le début et la fin de l'étiquette, le joint du corps et la position d'impression déterminent ensemble la mise en page. La méthode de maintien diffère également entre les canettes rondes et les autres formes.
La production de plusieurs types de canettes nécessite non seulement le changement des moules de scellage, mais aussi l'ajustement de l'alimentation du film, du capsulage, de l'étiquetage et des composants de convoyage.
L'alimentation du film, le scellage et le capsulage, l'étiquetage, le marquage et le contrôle pondéral nécessitent tous un transfert stable des canettes. La disposition doit prévoir des emplacements pour le traitement des anomalies.
Voir les détails techniques
Confirmer d'abord que l'aluminium est en feuilles précoupées
Pour les canettes en papier utilisant des feuilles d'aluminium précoupées, la chaîne d'équipement doit commencer par la séparation des feuilles, et non être déduite à rebours à partir de la machine de scellage ou du poste d'étiquetage.
Le processus de la canette en papier est ordonné selon l'alimentation des feuilles, le scellage du film et la pose du couvercle
Les feuilles précoupées sont d'abord séparées par l'équipement d'alimentation automatique et acheminées vers l'ouverture de la canette, puis le scellage du film et l'insertion du couvercle externe sont effectués. Une fois le corps de la canette stabilisé, l'étiquetage, le code de lot, le convoyage et la vérification du poids sont ensuite planifiés.
L'équipement d'alimentation des feuilles résout d'abord la séparation et le positionnement
L'alimentateur automatique de feuilles d'aluminium gère la séparation, la prise et l'acheminement des feuilles précoupées. Les tests officiels nécessitent d'observer l'électricité statique, l'adhérence, le gauchissement, la direction d'impression et les variations d'empilement, et de vérifier la position de chute des feuilles avec les canettes en papier correspondantes. La vitesse d'alimentation et la gamme de fonctions sont basées sur les essais avec les feuilles officielles et la configuration du projet. Vérifiez d'abord l'alimentation en feuilles déjà intégrée à la machine principale. Ajoutez un distributeur séparé seulement pour une séparation ou un transfert manquant, sans doubler les mécanismes.
Le scellage du film et le capsulage utilisent la même référence de canette, de feuille et de couvercle
Une fois les feuilles d'aluminium précoupées arrivées à l'ouverture de la canette, la machine de scellage de film et de capsulage par pression pour canettes en papier / seaux en plastique effectue le scellage du film et l'insertion du couvercle externe. Les dimensions de l'ouverture, la couche thermoscellable de la feuille, la profondeur du couvercle externe et la résistance du corps de la canette doivent être enregistrées dans le même essai, et le rythme de l'alimentation en amont et de la machine principale doit être réglé conjointement.
Les canettes finies sont ensuite traitées pour l'étiquette, le lot et le poids
Les canettes en papier scellées entrent dans la ligne intégrée de convoyage et de scellage avec alimentation automatique. La machine d'étiquetage pour bouteilles rondes et carrées positionne les étiquettes en fonction des joints du corps et de la mise en page. La machine de marquage jet d'encre pour date et lot imprime en essai dans les zones disponibles. Le contrôleur pondéral en ligne établit des règles de poids selon les spécifications du produit fini. Les postes ne partagent pas de paramètres non confirmés.
Un échantillon complet traverse tous les postes
Les canettes remplies, les feuilles précoupées, les couvercles externes et les étiquettes constituent un ensemble de données d'essai. Le positionnement de l'alimentation des feuilles, les moules de scellage et la mise en page du corps de la canette sont tous vérifiés en conséquence.
Les feuilles précoupées sont testées pour un scellage direct
La route principale pour les canettes en papier utilise des feuilles d'aluminium précoupées pour un scellage direct. La couche thermoscellable du film, la planéité de l'ouverture et la propreté du bord après remplissage participent ensemble au jugement.
L'action du couvercle externe suit le changement de type de couvercle
L'insertion du couvercle externe et le scellage du film sont assurés par une machine principale dédiée. Lors d'un changement de type de couvercle, la profondeur du couvercle, les moules et la résistance du corps de la canette sont revérifiés simultanément.
L'étiquette du corps est positionnée selon la mise en page réelle de la canette
La machine d'étiquetage pour bouteilles rondes et carrées doit éviter les joints du corps et les interférences de mise en page. Le rouleau d'étiquettes et les canettes finies sont testés ensemble pour déterminer la méthode de maintien.
Impression de la date et du lot / Convoyage continu et vérification du poids
La date et le lot sont ajoutés via la machine de marquage jet d'encre pour date et lot. La position d'impression, le rendu de l'encre et la portée de la fourniture en coopération sont confirmés séparément. La ligne intégrée de convoyage et de scellage avec alimentation automatique maintient la posture des canettes finies. Le contrôleur pondéral en ligne établit des règles de poids selon le corps et le contenu. La position de traitement des anomalies est déterminée selon la disposition.
Questions fréquentes
Comment les feuilles d'aluminium prédécoupées pour canettes en papier entrent-elles dans le poste de scellage ?
La ligne de feuilles d'aluminium prédécoupées traite d'abord la séparation et le positionnement, puis la machine principale de scellage de film et de capsulage par pression exécute le processus correspondant. Si le matériau d'emballage est changé pour une autre structure, l'équipement doit être réévalué. Vérifiez d'abord l'alimentation en feuilles déjà intégrée à la machine principale. Ajoutez un distributeur séparé seulement pour une séparation ou un transfert manquant, sans doubler les mécanismes.
Le scellage de film et le capsulage par pression peuvent-ils être effectués sur une seule machine principale ?
La machine de scellage de film d'aluminium et de capsulage par pression pour canettes en papier / seaux en plastique peut traiter le scellage de membranes correspondantes et l'insertion par pression du couvercle externe, la portée réelle étant validée par l'échantillon complet de la canette, du film et du couvercle.
Différentes spécifications de canettes en papier peuvent-elles partager l'équipement ?
Des spécifications similaires peuvent être évaluées avec les pièces de changement correspondantes. Si le bord, la hauteur de la canette ou le type de couvercle diffèrent nettement, il faut fabriquer séparément le positionnement et les moules.
Quels échantillons préparer pour l'étiquetage des canettes en papier ?
Fournir la forme du corps de la canette, le rouleau d'étiquettes, la position de pose et les informations sur les joints. La machine d'étiquetage pour bouteilles rondes et carrées effectuera ensuite un étiquetage d'essai selon la posture de la canette finie.
Peut-on d'abord installer la machine principale puis étendre l'étiquetage et le contrôle pondéral ?
On peut d'abord construire la section principale d'alimentation du film, de scellage et de capsulage, mais il faut réserver l'interface de transfert des canettes, la hauteur de l'équipement, les signaux de contrôle et l'espace de travail en aval.
Peut-on discuter du plan sans avoir de canettes réelles pour le moment ?
On peut d'abord diviser le processus sur la base de photos claires, de dimensions et de spécifications des feuilles d'aluminium. Les paramètres d'alimentation, de moule, de fermeture du couvercle et d'étiquette doivent encore être finalisés avec des échantillons réels.