समाधान विषय
दो-घटक एयरोसोल भराई वाल्व सीलिंग की योजना कैसे बनाएं? दबाव प्रक्रिया और ऑनलाइन मार्किंग को अलग-अलग सत्यापित किया जाना चाहिए
पहले कैन बॉडी, वाल्व घटकों, आंतरिक बैग, सील घटकों और प्रणोदक माध्यम को एक पूर्ण प्रणाली के रूप में मानें, फिर उत्पाद भराई, वाल्व सीलिंग, सुरक्षा इंटरलॉक, निरीक्षण और तैयार उत्पाद म
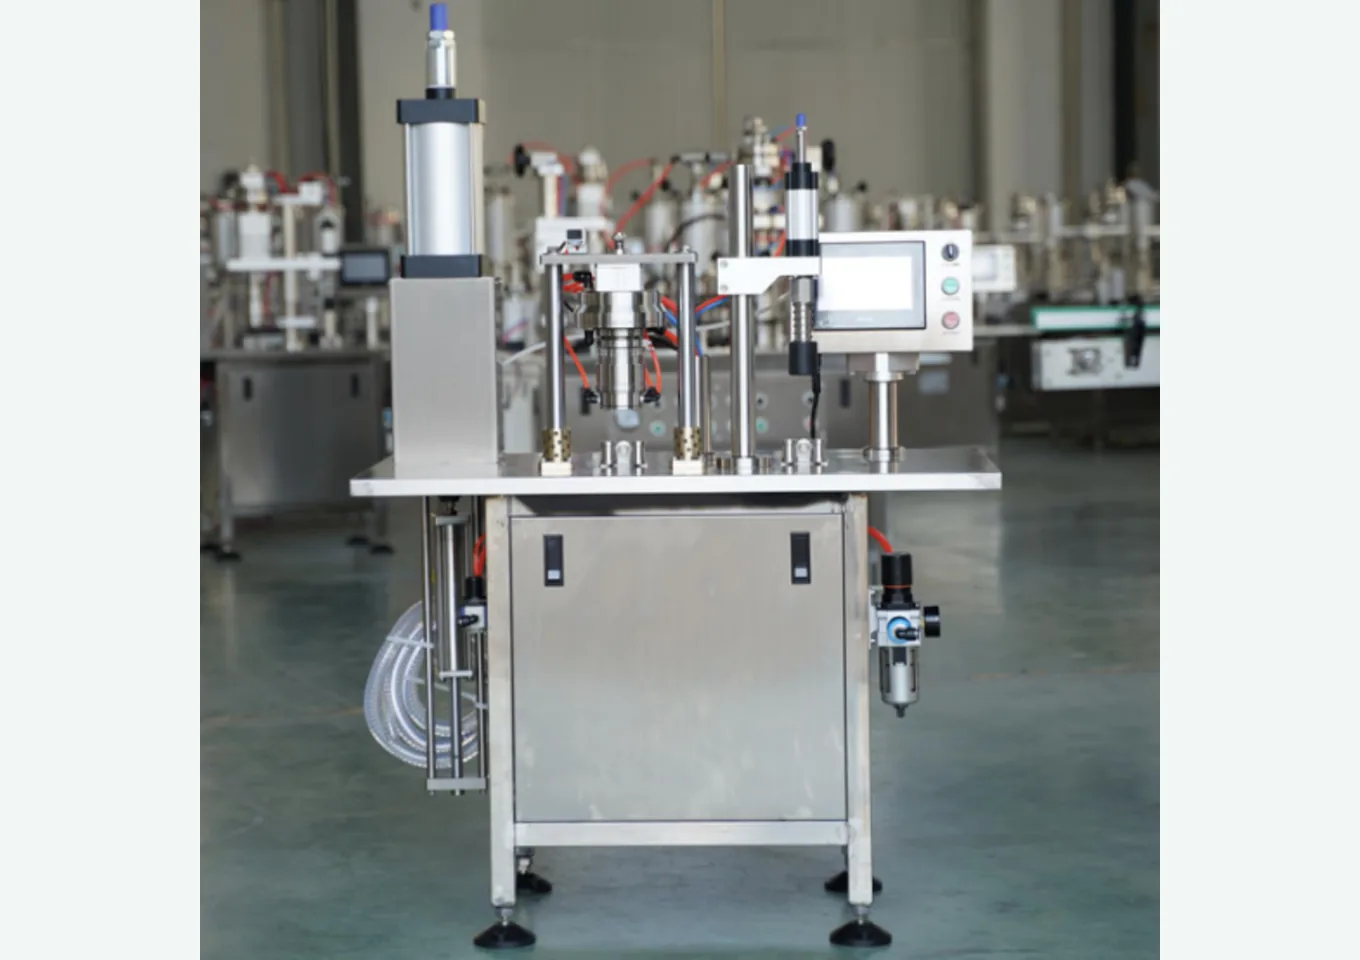
- पहले कैन बॉडी, वाल्व घटकों, आंतरिक बैग, सील घटकों और प्रणोदक माध्यम को एक पूर्ण प्रणाली के रूप में मानें, फिर उत्पाद भराई, वाल्व सीलिंग, सुरक्षा इंटरलॉक, निरीक्षण और तैयार उत्पाद मार्किंग की पुष्टि करें।
आपके लिए तैयार किया गया समाधान सारांश
- द्वि-घटक एयरोसोल भराई और सीलिंग मशीन सामान्य बोतल लाइन से कैसे भिन्न है
- द्वि-घटक एयरोसोल पैकेजिंग के लिए कैन बॉडी, वाल्व और इनर बैग दस्तावेज़ एक साथ क्यों प्रदान करने चाहिए
- एयरोसोल भराई लाइन के लिए कौन से सुरक्षा और निरीक्षण सत्यापन आवश्यक हैं
Route comparison
- वे परियोजनाएं जिनके पास पहले से कैन बॉडी, वाल्व, इनर बैग और प्रणोदक माध्यम के तकनीकी दस्तावेज़ हैं
- पूर्ण पैकेजिंग प्रणाली की समीक्षा करने से सामान्य भराई अनुभव को दबाव पैकेजिंग पर गलत तरीके से लागू करने से बचा जा सकता है
- संगतता, दबाव या विनियामक दस्तावेज़ों के बिना केवल प्रारंभिक प्रक्रिया निर्णय संभव है
- पैकेजिंग घटकों के अंतिम रूप और सत्यापन के बाद सीलिंग टूल और दबाव प्रक्रिया की पुष्टि करें
- द्वि-घटक एयरोसोल भराई और सीलिंग मशीन परियोजना के अनुसार तरल संपर्क, वाल्व सीलिंग और सुरक्षा इंटरफ़ेस कॉन्फ़िगर करती है
- वे परियोजनाएं जिन्हें उत्पाद भराई, वाल्व असेंबली, सीलिंग और गुणवत्ता निरीक्षण को जोड़ने की आवश्यकता है
- प्रक्रिया क्रम और सुरक्षा इंटरलॉक एक ही स्वीकृति मानक के आसपास डिज़ाइन किए जा सकते हैं
- भाग आपूर्ति, दबाव प्रक्रिया, निरीक्षण और अस्वीकृति डिफ़ॉल्ट मॉड्यूल नहीं हैं
- स्पष्ट रिसाव, वजन या दबाव निर्णय विधि के बिना निरीक्षण सीमा निर्धारित करना उचित नहीं है
- भराई और वाल्व सीलिंग मुख्य मशीन आवश्यकता के अनुसार कॉन्फ़िगर किए गए निरीक्षण, अस्वीकृति और डेटा रिकॉर्डिंग से जुड़ती है
- सीलिंग पूर्ण होने के बाद स्थिर परिवहन स्थिति में बैच या ट्रेसेबिलिटी अंकन जोड़ने की आवश्यकता वाली पैकेजिंग
- गैर-संपर्क अंकन बाद के चरण के स्वतंत्र स्टेशन के रूप में परिवहन लाइन से जोड़ा जा सकता है
- सामग्री, रंग, अंकन सीमा, सुरक्षा और धुआं प्रबंधन वास्तविक नमूने और साइट पर पुष्टि की आवश्यकता है
- परीक्षण अंकन पूर्ण न होने या अंकन स्थान ऐसे क्षेत्र के पास हो जहां गर्मी की अनुमति नहीं है, तो लेजर समाधान सीधे नहीं चुना जा सकता
- ऑनलाइन लेजर कोडिंग मशीन सेंसर ट्रिगर, सुरक्षा इंटरलॉक और तैयार उत्पाद परिवहन के साथ मिलकर कॉन्फ़िगर की जाती है
संबंधित उपकरण / उपभोग्य सामग्री
द्वि-घटक एरोसोल भराई और सीलिंग मशीनद्वि-घटक एरोसोल भराई और सीलिंग मशीन को कंटेनर, आंतरिक बैग या वाल्व, उत्पाद भराई, सीलिंग और प्रणोदक माध्यम प्रक्रिया के अनुसार कॉन्फ़िगर किया जाता है। कंटेनर और वाल्व संरचना, सामग्री अनुकूलता, दबाव, सुरक्षा क्षेत्र और...
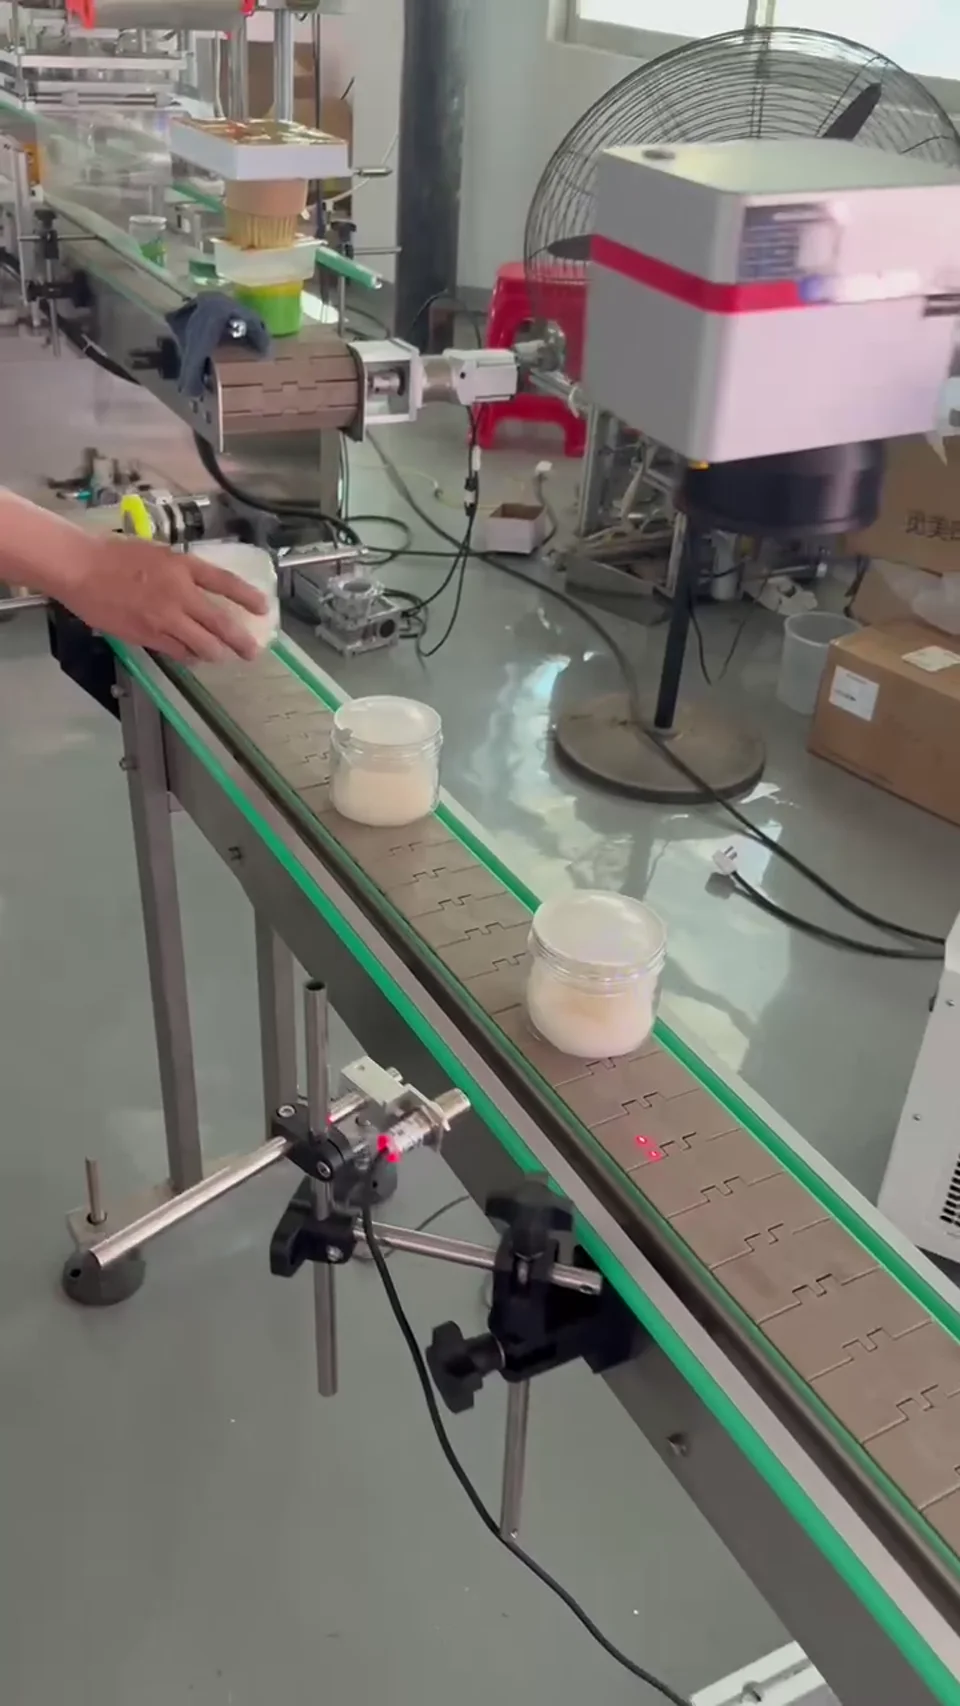 इनलाइन लेज़र मार्किंग मशीन
परियोजना-परिभाषित ऑनलाइन निरीक्षण करें; निरीक्षण सामग्री वजन, उपस्थिति और अस्वीकृति मानकों के अनुरूप होनी चाहिए।; ऑनलाइन चेकवेटिंग और विज़ुअल निरीक्षण प्रणाली
 दिनांक और बैच कोडिंग मशीन
परियोजना-परिभाषित ऑनलाइन निरीक्षण करें; निरीक्षण सामग्री वजन, उपस्थिति और अस्वीकृति मानकों के अनुरूप होनी चाहिए।; ऑनलाइन चेकवेटिंग और विज़ुअल निरीक्षण प्रणाली
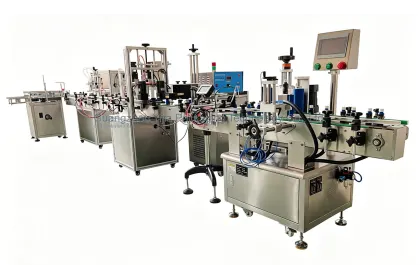 स्वचालित फीडिंग, कन्वेइंग और सीलिंग लाइन
इंटरलॉक परिवहन और असामान्य स्थिति प्रबंधन; परिवहन इंटरलॉक सीलिंग, निरीक्षण और अंकन को सुरक्षित क्रम में जोड़ता है।; स्वचालित भाग आपूर्ति, परिवहन और सीलिंग लाइन
मुख्य प्रक्रिया
नमूना विवरण
कैन बॉडी, वाल्व, इनर बैग और सील घटकों को एक इंटरफ़ेस सत्यापन के रूप में जांचना चाहिए; अकेले घटक आयाम असेंबली और सीलिंग परिणाम का प्रतिनिधित्व नहीं करते।
कैन बॉडी, वाल्व, इनर बैग, सील घटकों के नमूने और तकनीकी दस्तावेज़ प्रदान करेंउत्पाद गुण, प्रणोदक माध्यम और सामग्री संगतता संपर्क घटकों और सफाई सीमा निर्धारित करते हैं; प्रक्रिया मूल्यांकन से पहले संबंधित दस्तावेज़ों की पुष्टि आवश्यक है।
उत्पाद गुण, प्रणोदक माध्यम, संगतता और सफाई आवश्यकताओं का विवरण देंदबाव, सील और रिसाव मानकों में निरीक्षण विधि और स्वीकृति सीमा स्पष्ट होनी चाहिए; विनियामक आवश्यकताओं के लिए परियोजना पक्ष लागू आधार प्रदान करेगा।
दबाव, सील, रिसाव और संबंधित विनियामक स्वीकृति मानक प्रदान करेंसाइट क्षेत्र, वेंटिलेशन, सुरक्षा और इंटरलॉक स्थितियां उपकरण की लागू सीमा निर्धारित करती हैं; सामान्य कॉन्फ़िगरेशन को विशेष माध्यम क्षेत्रों में सीधे लागू नहीं किया जा सकता।
साइट सुरक्षा क्षेत्र, वेंटिलेशन, सुरक्षा और इंटरलॉक आवश्यकताओं का विवरण देंअंकन सामग्री, मुद्रण सामग्री, स्थान और स्वीकृति नमूना कोडिंग विधि चुनने के लिए उपयोग किए जाते हैं, और बाद के परिवहन में अवरोध या घर्षण की जांच की जाती है।
अंकन सामग्री, स्थान, पैकेजिंग सामग्री और स्वीकृति नमूना प्रदान करेंनिरंतर उत्पादन क्षमता, भाग आपूर्ति गति, निरीक्षण अस्वीकृति और रिकॉर्डिंग सीमा मिलकर स्टेशन कनेक्शन और डेटा सीमा निर्धारित करते हैं।
स्थिर उत्पादन क्षमता, भाग आपूर्ति विधि, निरीक्षण अस्वीकृति और डेटा रिकॉर्डिंग आवश्यकताओं का विवरण देंसामान्य चयन गलतियां
तकनीकी विवरण देखें
ग्राहक की वास्तविक समस्या
द्वि-घटक एयरोसोल पैकेजिंग सामान्य बोतल लाइन में एक सीलिंग हेड जोड़ने जैसी नहीं है। उत्पाद और प्रणोदक माध्यम अलग होने के बाद, कैन बॉडी, वाल्व, इनर बैग, सील घटक, दबाव प्रक्रिया और विनियामक आवश्यकताएं मिलकर उपकरण की सीमा निर्धारित करती हैं। ऑनलाइन लेजर अंकन बाद के चरण की ट्रेसेबिलिटी विकल्पों में से एक हो सकता है, लेकिन केवल वास्तविक पैकेजिंग नमूने के परीक्षण अंकन के पास होने और सुरक्षा, इंटरलॉक और धुआं प्रबंधन की पुष्टि के बाद ही इसे परियोजना कॉन्फ़िगरेशन में शामिल किया जा सकता है।
पहले पैकेजिंग मार्ग निर्धारित करें
पहले कैन बॉडी, वाल्व, इनर बैग, सील घटक और प्रणोदक माध्यम को एक पूर्ण प्रणाली मानें, फिर उत्पाद भराई, वाल्व सीलिंग, सुरक्षा इंटरलॉक, निरीक्षण और तैयार उत्पाद अंकन की पुष्टि करें।
पैकेजिंग प्रणाली और सुरक्षा सीमा पहले
उपयुक्त: वे परियोजनाएं जिनके पास पहले से कैन बॉडी, वाल्व, इनर बैग और प्रणोदक माध्यम के तकनीकी दस्तावेज़ हैं। लाभ: पूर्ण पैकेजिंग प्रणाली की समीक्षा करने से सामान्य भराई अनुभव को दबाव पैकेजिंग पर गलत तरीके से लागू करने से बचा जा सकता है। सीमाएं: संगतता, दबाव या विनियामक दस्तावेज़ों के बिना केवल प्रारंभिक प्रक्रिया निर्णय संभव है। अनुशंसित नहीं: पैकेजिंग घटकों के अंतिम रूप और सत्यापन के बाद सीलिंग टूल और दबाव प्रक्रिया की पुष्टि करें। उपकरण दिशा: द्वि-घटक एयरोसोल भराई और सीलिंग मशीन परियोजना के अनुसार तरल संपर्क, वाल्व सीलिंग और सुरक्षा इंटरफ़ेस कॉन्फ़िगर करती है।
भराई, वाल्व सीलिंग और निरीक्षण मार्ग
उपयुक्त: उन परियोजनाओं के लिए जिन्हें उत्पाद भराई, वाल्व असेंबली, सीलिंग और गुणवत्ता जांच को जोड़ने की आवश्यकता होती है। लाभ: प्रक्रिया क्रम और सुरक्षा इंटरलॉक को एक ही स्वीकृति मानक के आसपास डिज़ाइन किया जा सकता है। सीमाएँ: भागों की आपूर्ति, दबाव प्रक्रिया, निरीक्षण और अस्वीकृति डिफ़ॉल्ट मॉड्यूल नहीं हैं। अनुशंसित नहीं: जब रिसाव, वजन या दबाव निर्धारण की स्पष्ट विधि न हो, तो पहले निरीक्षण सीमा तय न करें। उपकरण दिशा: भराई-वाल्व-सीलिंग मुख्य मशीन को आवश्यकता अनुसार कॉन्फ़िगर किए गए निरीक्षण, अस्वीकृति और डेटा रिकॉर्डिंग से जोड़ा जाता है।
तैयार उत्पाद ऑनलाइन मार्किंग मार्ग
उपयुक्त: उन पैकेजों के लिए जिन्हें सीलिंग पूरी होने के बाद स्थिर संवहन स्थिति में बैच नंबर या ट्रेसेबिलिटी मार्किंग जोड़ने की आवश्यकता होती है। लाभ: गैर-संपर्क मार्किंग को बाद के स्वतंत्र स्टेशन के रूप में संवहन लाइन से जोड़ा जा सकता है। सीमाएँ: सामग्री, रंग, मार्किंग सीमा, सुरक्षा और धुआं/धूल उपचार के लिए वास्तविक नमूने और साइट पर पुष्टि आवश्यक है। अनुशंसित नहीं: जब परीक्षण मार्किंग पूरी नहीं हुई हो या मार्किंग स्थान उन हिस्सों के पास हो जो गर्मी सहन नहीं कर सकते, तो लेजर समाधान सीधे न चुनें। उपकरण दिशा: ऑनलाइन लेजर कोडिंग मशीन को सेंसर ट्रिगर, सुरक्षा इंटरलॉक और तैयार उत्पाद संवहन के साथ कॉन्फ़िगर किया जाता है।
अनुशंसित उपकरण मार्ग: पूर्ण पैकेजिंग प्रणाली की समीक्षा करें
पहले कैन बॉडी, वाल्व घटकों और आंतरिक बैग की अनुकूलता सीमा की पुष्टि करें।
अनुशंसित उपकरण मार्ग: उत्पाद भराई और वाल्व सीलिंग पूर्ण करें
मुख्य मशीन का उपयोग समीक्षित प्रक्रिया के अनुसार उत्पाद भराई और वाल्व घटकों की सीलिंग को व्यवस्थित करने के लिए किया जाता है।
अनुशंसित उपकरण मार्ग: परियोजना-परिभाषित ऑनलाइन निरीक्षण करें
निरीक्षण सामग्री वजन, उपस्थिति और अस्वीकृति मानकों के अनुरूप होनी चाहिए।
अनुशंसित उपकरण मार्ग: परीक्षण मार्किंग करें और ट्रेसेबिलिटी विधि निर्धारित करें
वास्तविक नमूनों पर परीक्षण मार्किंग का उपयोग गैर-संपर्क मार्किंग और नियमित दिनांक/बैच कोडिंग की तुलना करने और सामग्री प्रभाव और मार्किंग सीमा की पुष्टि करने के लिए किया जाता है।
अनुशंसित उपकरण मार्ग: इंटरलॉक संवहन और असामान्यता प्रबंधन
संवहन इंटरलॉक का उपयोग सीलिंग, निरीक्षण और मार्किंग को सुरक्षित क्रम में जोड़ने के लिए किया जाता है।
सामान्य प्रश्न
क्या द्वि-घटक एयरोसोल उपकरण को सामान्य भराई मशीन की तरह चुना जा सकता है?
नहीं, दबाव प्रक्रिया, वाल्व-इनर बैग प्रणाली और सुरक्षा आवश्यकताओं को एक पूर्ण परियोजना के रूप में समीक्षा करने की आवश्यकता है।
क्या केवल कैन बॉडी प्रदान करके दिशा निर्धारित की जा सकती है?
पहले प्रक्रिया को स्पष्ट किया जा सकता है, लेकिन आधिकारिक कॉन्फ़िगरेशन के लिए वाल्व, इनर बैग, माध्यम और स्वीकृति दस्तावेज़ों की आवश्यकता होती है।
क्या दबाव निरीक्षण और रिसाव निरीक्षण मानक कॉन्फ़िगरेशन हैं?
नहीं, निरीक्षण विधि और उपकरण सीमा को परियोजना मानकों के अनुसार अलग से पुष्टि की जानी चाहिए।
कौन से एयरोसोल कैन ऑनलाइन लेजर कोडिंग के लिए उपयुक्त हैं?
सीधे मान लेना उचित नहीं है; वास्तविक पैकेजिंग के साथ परीक्षण अंकन और सुरक्षा तथा स्टेशन स्थिति की समीक्षा करना आवश्यक है।
क्या वाल्व आपूर्तिकर्ता बदलने पर पुनः परीक्षण आवश्यक है?
हाँ, क्योंकि इंटरफ़ेस, सामग्री और सील स्थिति में परिवर्तन पूर्ण पैकेजिंग प्रणाली को प्रभावित कर सकते हैं।
क्या उपकरण सीधे निश्चित उत्पादन क्षमता दे सकता है?
नहीं, स्थिर गति भागों की आपूर्ति, भराई, वाल्व सीलिंग, निरीक्षण और सुरक्षा इंटरलॉक पर निर्भर करती है।