Temat rozwiązania
Zgrzewanie i zakręcanie zwykłych miękkich toreb, gotowych toreb i toreb z dzióbkiem
Pakowarka próżniowa z poziomym podawaniem worków przeznaczona jest do wstępnie wykonanych worków nadających się do próżni.
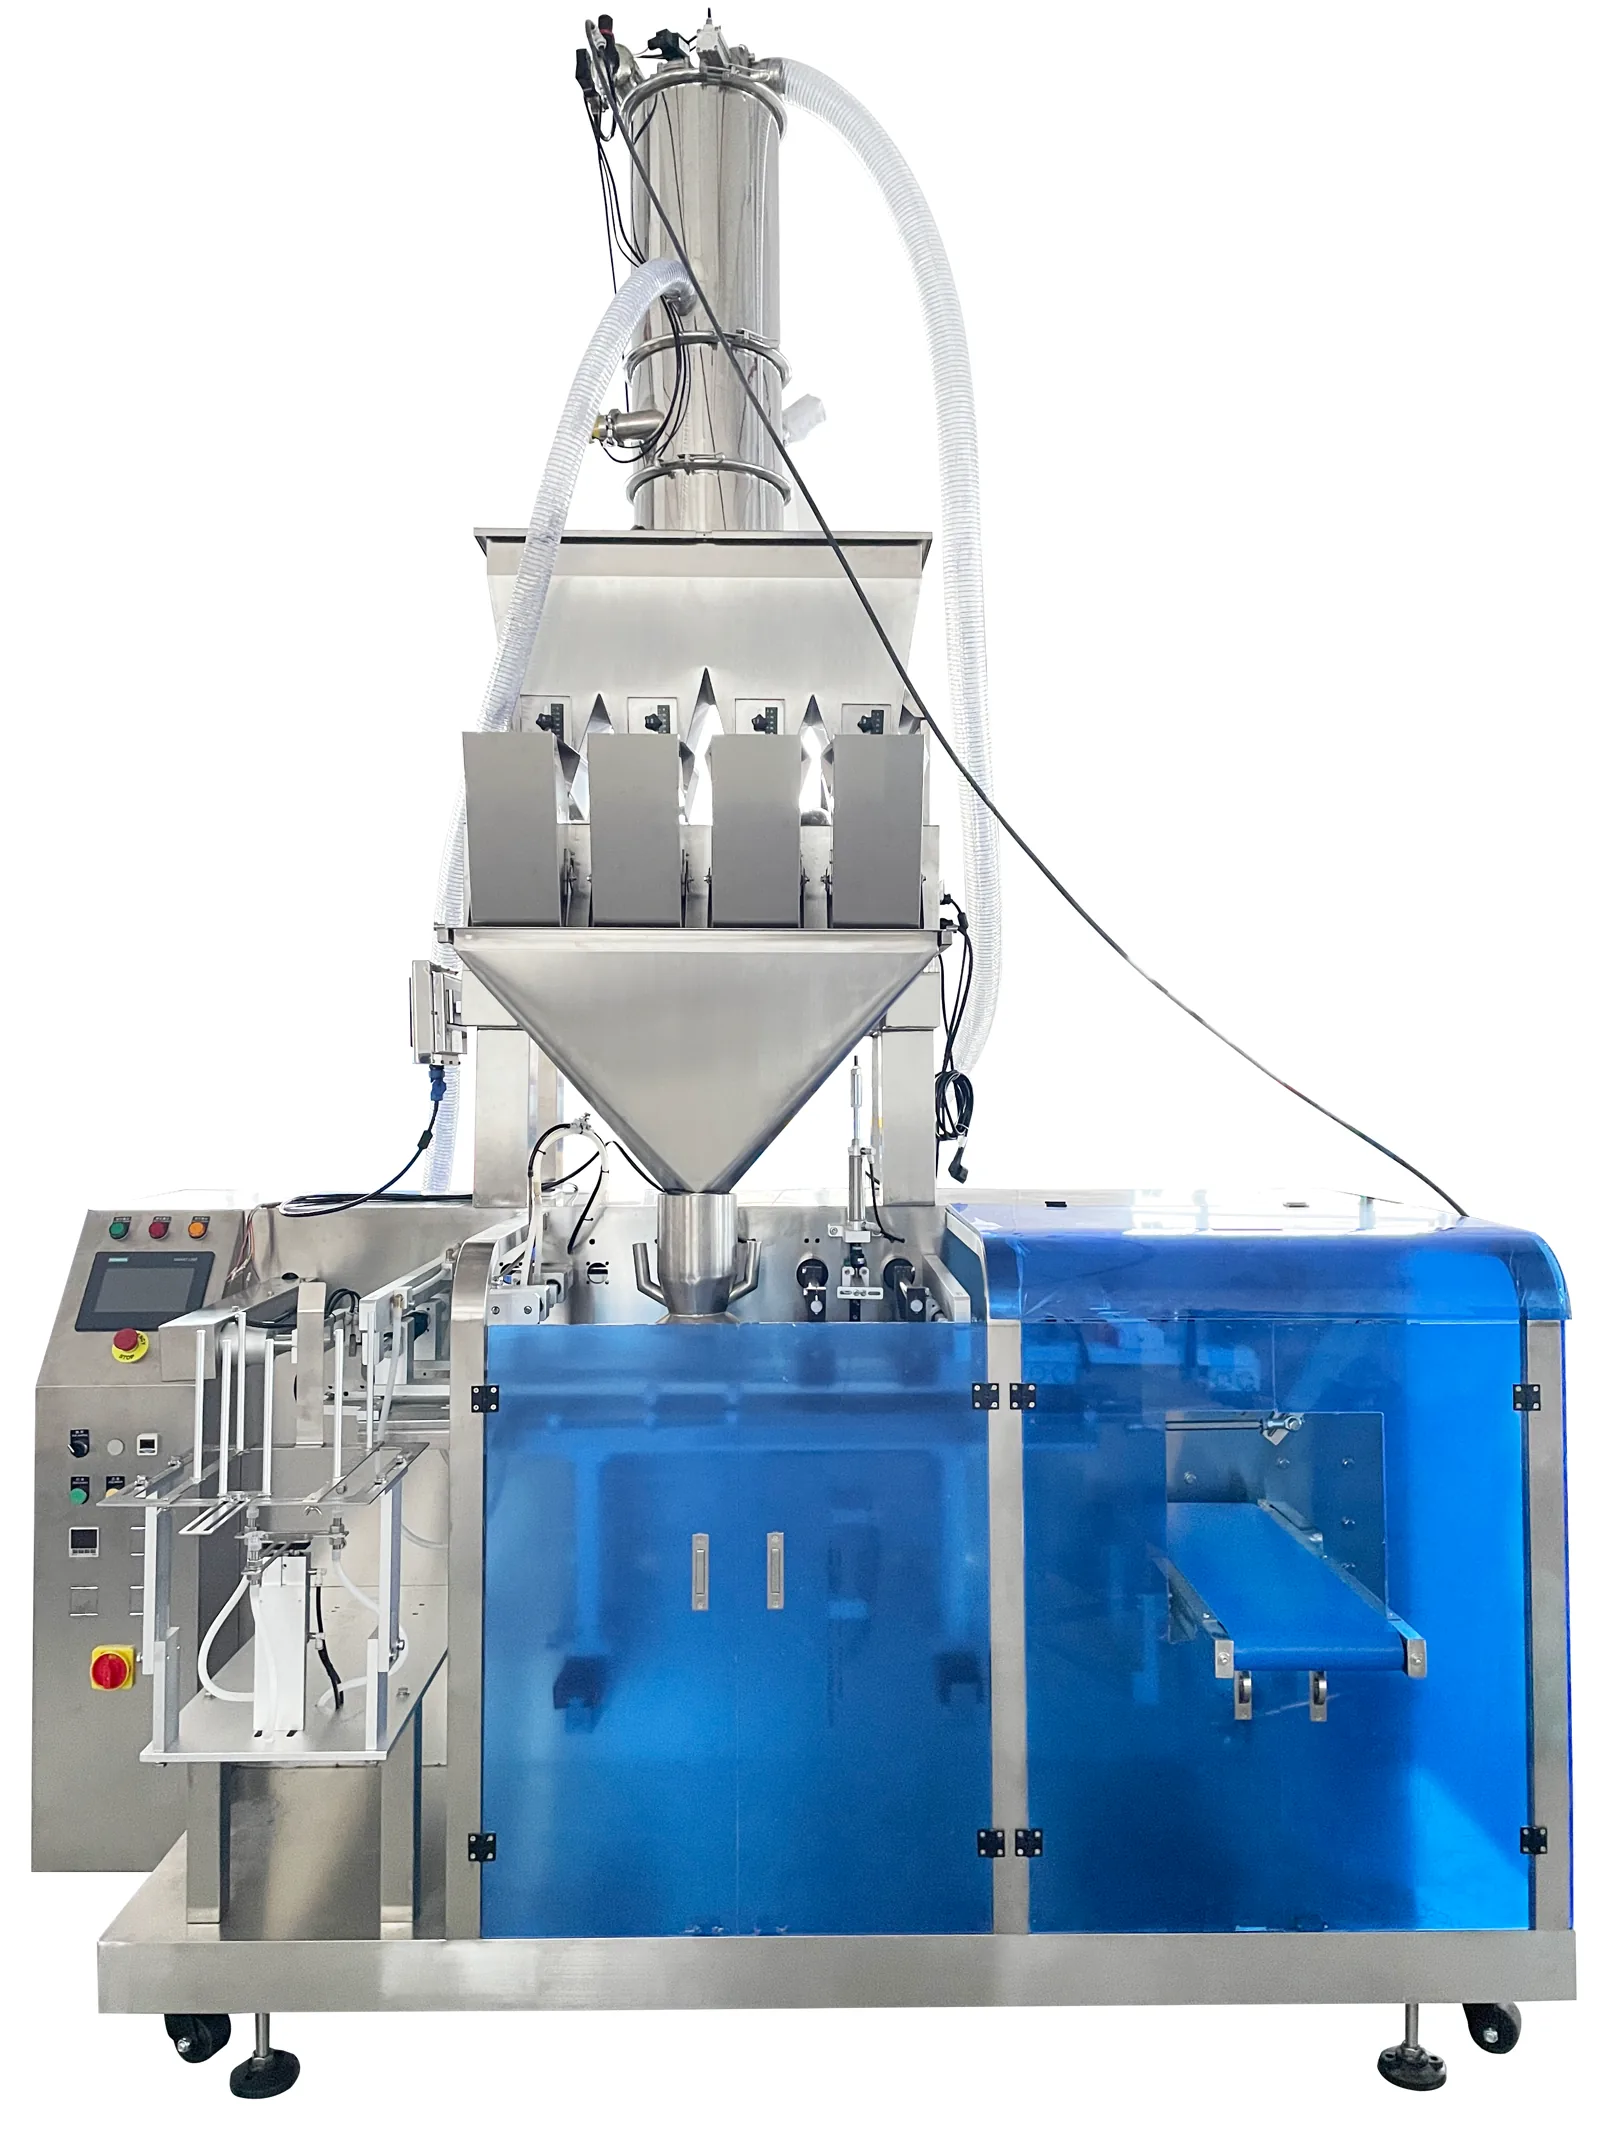
- Pakowarka próżniowa z poziomym podawaniem worków przeznaczona jest do wstępnie wykonanych worków nadających się do próżni. Po pobraniu worka, otwarciu i napełnieniu wykonuje prostowanie wylotu, obróbkę próżniową i zgrzewanie. Efekt próżni zależy od postaci materiału, barierowości worka, zanieczyszczenia wylotu oraz wymaganego tlenu resztkowego lub wyglądu. Opcje takie jak przedmuch gazem, formowanie i kontrola są opcjonalne w zależności od projektu.
Przygotowane podsumowanie rozwiązania
- Zwykłe zgrzewanie torebki lub zakręcanie ustnika nie oznacza odpompowania powietrza. Jeśli potrzebna jest próżnia, określ maszynę z odpowiednią konfiguracją i sprawdź odpompowanie, otwór oraz dopuszczalne odkształcenie na napełnionych torebkach. Porównuj zwykłe zgrzewanie lub ustniki, gdy próżnia nie jest wymagana.
- Po określeniu typu torby należy sprawdzić czystość krawędzi, stan otwarcia i podparcie torby przy użyciu rzeczywistych materiałów, a następnie zdecydować o zakresie automatyzacji.
- Numer partii, wykrywanie metali, kontrola masy i wizualna oraz obróbka kartonów należą do modułów końcowych; należy je wybrać zgodnie z zasadami jakości i sposobem wysyłki.
Route comparison
- Projekty z gotowymi workami wymagające automatycznego pobierania, otwierania, dozowania, próżni i zgrzewania.
- Ścieżka worka od pustego do próżniowego zgrzewu może być zorganizowana w ciągłym procesie poziomym.
- Czas próżni i tempo napełniania bezpośrednio ograniczają cykl maszyny.
- Gdy struktura wylotu worka nie pozwala na stabilne mocowanie lub materiał silnie zanieczyszcza wylot, należy najpierw poprawić sposób pakowania.
- Pozioma maszyna próżniowa z podawaniem worków z dozowaniem dobranym do materiału i ochroną wylotu.
- Odpowiednie dla projektów, w których zawartość jest już umieszczona w zwykłych plastikowych torbach, torbach laminowanych lub folii aluminiowej i wymagane jest tylko ciągłe zgrzewanie otworu torby.
- Napełnione zwykłe torby mogą być bezpośrednio podawane na stanowisko ciągłego zgrzewania krawędzi, co ułatwia weryfikację warstwy termozgrzewalnej otworu torby i pozycji nadruku na gotowym produkcie.
- To urządzenie nie formuje toreb z rolki, nie zastępuje pobierania i otwierania toreb gotowych ani zamykania toreb z dzióbkiem.
- Gdy opakowanie wymaga automatycznego pobierania i napełniania toreb lub gdy produkt ma dzióbek z zakrętką, należy wybrać odpowiednią maszynę główną, a nie ciągłą zgrzewarkę.
- Ciągła zgrzewarka do toreb obsługuje pasujące zwykłe miękkie torby. Czystość otworu, grubość torby i warstwa zgrzewalna są testowane na prawdziwych torbach.
- Odpowiednie dla pakowania żywności, przypraw lub produktów chemii gospodarczej, gdy dostępne są gotowe puste torby i wymagane jest automatyczne pobieranie, otwieranie, napełnianie i zgrzewanie.
- Pobieranie, otwieranie, napełnianie i zgrzewanie toreb gotowych jest organizowane przez serię maszyn głównych, z możliwością ustawienia stacji w zależności od typu torby i ryzyka zakleszczenia.
- Otwór torby, zakładka, elektrostatyka, zawartość i powierzchnia zgrzewu wpływają na pobieranie i napełnianie. Niesprawdzone moduły nie mogą być przedstawiane jako stała konfiguracja.
- Jeśli torba nie jest jeszcze ostatecznie zaprojektowana lub materiał nie pozwala na stabilne otwieranie i mocowanie, należy najpierw poprawić materiał opakowaniowy, a dopiero potem zdecydować o stacjach maszyny.
- Seria jednokanałowych / trójstacyjnych maszyn do napełniania i zgrzewania toreb gotowych jest oceniana na podstawie rzeczywistych toreb, materiału i konfiguracji projektu. Próbki toreb i zawartość są testowane razem.
- Odpowiednie dla samostojących miękkich toreb ze stałym dzióbkiem i pasującą zakrętką, wymagających napełnienia zawartością i zamknięcia.
- Podawanie toreb z dzióbkiem i zamykanie są weryfikowane w ramach tego samego kierunku maszyny, co pozwala jednocześnie obserwować podparcie torby, pozycję dzióbka i dopasowanie zakrętki.
- Orientacja dzióbka, sztywność torby, typ zakrętki i stan zawartości wpływają na ciągłe działanie. Rzeczywiste moduły nie są określane na podstawie nazwy produktu.
- Jeśli opakowanie nie ma zakrętki lub torba nie może być stabilnie podparta i pozycjonowana, należy wrócić do ścieżki zgrzewania odpowiedniej dla rzeczywistego typu torby.
- Zintegrowana maszyna do napełniania i zakręcania samostojących toreb z dzióbkiem jest oceniana na podstawie rzeczywistych toreb, materiału i konfiguracji projektu. Główne typy toreb, dzióbki, zakrętki i zawartość muszą być testowane jako komplet.
- Odpowiednie dla kanałów i wymagań wysyłkowych, gdy po zapakowaniu toreb wymagany jest numer partii, kontrola metali obcych, wizualna kontrola wagi lub etykiety na kartonach.
- Znakowanie gotowych toreb, wykrywanie metali, kontrola wagi i wizualna oraz obsługa kartonów mogą być podzielone według ryzyka. Nie wszystkie urządzenia końcowe są traktowane jako stały zakres.
- Zagniecenia na torbie, pozycja produktu, próbki kontrolne, miejsce odrzutu i układ kartonu muszą być potwierdzone. Zakres dostaw współpracujących urządzeń jest określony osobno.
- Jeśli zasady kontroli i pakowanie wysyłkowe nie są jeszcze określone, należy najpierw uzupełnić zasady jakości i dane kartonów, a dopiero potem zamrozić układ końcowy.
- Numer partii jest testowany za pomocą współpracującej drukarki atramentowej daty i partii. Wykrywacz metali w żywności oraz współpracujący system kontroli wagi i wizualnej są wybierane zgodnie z zasadami. Po zapakowaniu produktów do kartonów podłączane są współpracujące zamykanie kartonów i etykietowanie zewnętrzne.
Powiązane urządzenia / materiały eksploatacyjne
Pakowarka próżniowa z poziomym podawaniem workówPakowarka próżniowa z poziomym podawaniem worków przeznaczona jest do wstępnie wykonanych worków nadających się do próżni. Po pobraniu worka, otwarciu i napełnieniu wykonuje prostowanie wylotu, obróbkę próżniową i zgr...
Zwykłe zgrzewanie torebki lub zakręcanie ustnika nie oznacza odpompowania powietrza. Jeśli potrzebna jest próżnia, określ maszynę z odpowiednią konfiguracją i sprawdź odpompowanie, otwór oraz dopuszczalne odkształceni...
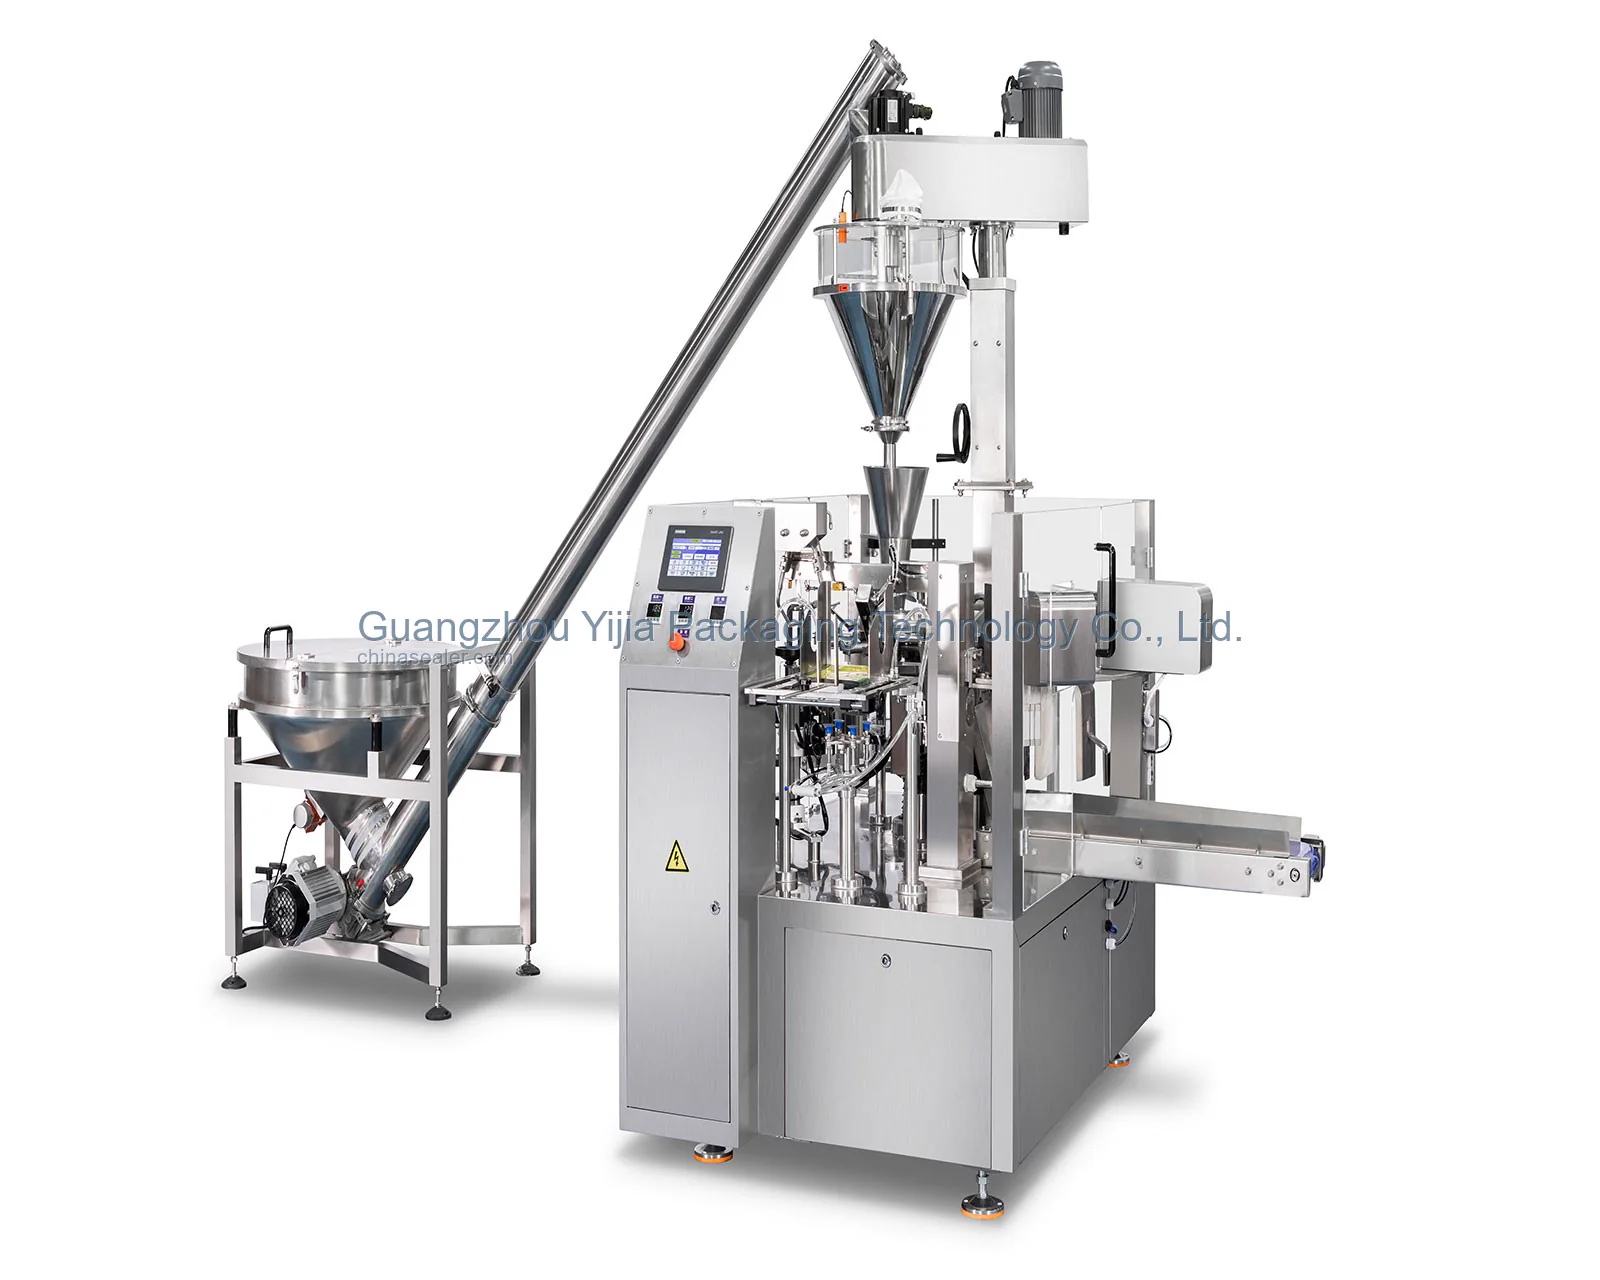 Seria jednokanałowych/trójstacyjnych maszyn do napełniania i zgrzewania toreb gotowych
Zwykłe zgrzewanie torebki lub zakręcanie ustnika nie oznacza odpompowania powietrza. Jeśli potrzebna jest próżnia, określ maszynę z odpowiednią konfiguracją i sprawdź odpompowanie, otwór oraz dopuszczalne odkształceni...
Numer partii, wykrywanie metali, kontrola masy i wizualna są wybierane zgodnie z ryzykiem produktu i zasadami jakości; pozycja torby i próbki do oceny są potwierdzane osobno.
Proces główny
Pozioma maszyna próżniowa z podawaniem worków z dozowaniem dobranym do materiału i ochroną wylotu.
Dane próbek
Puste worki, prawdziwy materiał i kwalifikowane produkty końcowe należy testować razem, aby obserwować pozycję napełniania, zmiany podczas odsysania i zgrzewanie wylotu.
Dostarcz puste worki, napełnione worki i prawdziwe próbki materiału.Struktura materiału worka, warstwa zgrzewalna i docelowe wymagania barierowe muszą odpowiadać warunkom przechowywania produktu końcowego; sama grubość nie określa przydatności do zgrzewania.
Opisz strukturę materiału worka, grubość, warstwę zgrzewalną i docelowe wymagania barierowe.Zawartość cieczy, pyłu, ostre krawędzie, odporność na nacisk i odkształcalność wpływają na odsysanie, wychwytywanie cieczy i ochronę worka.
Opisz zawartość cieczy, pyłu, ostre krawędzie, odporność na nacisk i dopuszczalne odkształcenia materiału.Docelowa masa napełnienia, objętość worka, ciągła wydajność i sposób podawania służą do oceny wykorzystania komory, stanowiska napełniania i stopnia automatyzacji.
Podaj docelową masę napełnienia, objętość worka, stabilną wydajność i sposób podawania.Nadmuch gazu, formowanie, wychwytywanie cieczy, kontrola i odrzucanie należy wymienić osobno, aby rozróżnić odpowiedzialność maszyny próżniowej i sekcji przedniej/tylnej.
Określ, czy potrzebne są: nadmuch gazu, formowanie, wychwytywanie cieczy, kontrola i odrzucanie.Standardy czyszczenia, rozmieszczenie sprzętu i przestrzeń konserwacji systemu próżniowego wpływają na obsługę wokół komory, odprowadzanie cieczy i naprawy.
Podaj wymagania dotyczące czyszczenia, układ hali i przestrzeń konserwacji systemu próżniowego.Typowe błędy doboru
Zwykłe zgrzewanie torebki lub zakręcanie ustnika nie oznacza odpompowania powietrza. Jeśli potrzebna jest próżnia, określ maszynę z odpowiednią konfiguracją i sprawdź odpompowanie, otwór oraz dopuszczalne odkształcenie na napełnionych torebkach. Porównuj zwykłe zgrzewanie lub ustniki, gdy próżnia nie jest wymagana.
Stan krawędzi torby, grubość, boczne zagniecenia, elektryczność statyczna i pozycja chwytania zmieniają automatyczne pobieranie toreb; niezdefiniowane materiały opakowaniowe nie powinny być sztywno zamocowane w mechanizmie.
Gdy sosy, proszki lub granulki pozostają na powierzchni zgrzewu, zmienia to wynik zgrzewania; końcówka napełniania i czyszczenie krawędzi torby muszą być testowane razem.
Kodowanie, wykrywanie metali, kontrola masy, wizja, przenośniki i obróbka kartonów wymagają pozycji gotowych toreb i przestrzeni na odrzuty; nie można czekać z ich planowaniem do czasu ustalenia maszyny głównej.
Pozycja dzióbka, podparcie torby i dopasowanie pokrywki wspólnie decydują o ruchu zakręcania; sam jeden parametr momentu obrotowego nie wystarczy do weryfikacji gotowego produktu.
Zobacz szczegóły techniczne
Pozioma linia próżniowa z podawaniem worków
Pakowarka próżniowa z poziomym podawaniem worków przeznaczona jest do wstępnie wykonanych worków nadających się do próżni. Po pobraniu worka, otwarciu i napełnieniu wykonuje prostowanie wylotu, obróbkę próżniową i zgrzewanie. Efekt próżni zależy od postaci materiału, barierowości worka, zanieczyszczenia wylotu oraz wymaganego tlenu resztkowego lub wyglądu. Opcje takie jak przedmuch gazem, formowanie i kontrola są opcjonalne w zależności od projektu.
Najpierw określ, czy potrzebna jest próżnia
Zwykłe zgrzewanie torebki lub zakręcanie ustnika nie oznacza odpompowania powietrza. Jeśli potrzebna jest próżnia, określ maszynę z odpowiednią konfiguracją i sprawdź odpompowanie, otwór oraz dopuszczalne odkształcenie na napełnionych torebkach. Porównuj zwykłe zgrzewanie lub ustniki, gdy próżnia nie jest wymagana.
Dobierz ścieżkę do materiałów i stanu na wejściu
Pozioma maszyna próżniowa z podawaniem worków nadaje się do pobierania gotowych worków, otwierania, napełniania i zgrzewania próżniowego. Karuzelowa maszyna pionowa kładzie nacisk na podnoszenie lub dozowanie, napełnianie i cykl wielostanowiskowy. Efekt próżni nie może być rozpatrywany bez napełnionego worka. Dla projektów o regularnym kształcie, z istniejącym stanowiskiem napełniania i niższym stopniem automatyzacji, należy również porównać ciągłą linię próżniowego zgrzewania worków.
Ciągłe zgrzewanie krawędzi napełnionych zwykłych toreb (gdy próżnia nie jest wymagana)
Jeśli zwykła miękka torba jest już napełniona, może być obsługiwana przez ciągłą zgrzewarkę do toreb. Podczas próbnego zgrzewania należy jednocześnie sprawdzić warstwę termozgrzewalną, grubość torby, krawędzie, zagniecenia i pozostałości produktu oraz określić pozycję nadruku partii na gotowej torbie. To urządzenie nie wykonuje formowania z rolki, otwierania gotowych toreb ani zakręcania dzióbków.
Pobieranie, otwieranie i napełnianie toreb gotowych (gdy próżnia nie jest wymagana)
Przed wprowadzeniem gotowych toreb do serii jednokanałowych / trójstacyjnych maszyn do napełniania i zgrzewania toreb należy zweryfikować pobieranie, otwieranie, mocowanie i stan otworu torby. Zawartość wpływa na kończenie napełniania i ryzyko zakleszczenia. Rzeczywiste moduły i prędkość są określane na podstawie prób z prawdziwymi torbami i materiałem oraz konfiguracji projektu.
Napełnianie i zakręcanie toreb z dzióbkiem (gdy próżnia nie jest wymagana)
Zintegrowana maszyna do napełniania i zakręcania samostojących toreb z dzióbkiem jest przeznaczona dla toreb z dzióbkiem i pasującą zakrętką. Pozycja dzióbka, podparcie torby, zamykanie zakrętki i przepływ zawartości muszą być testowane dla każdego głównego rozmiaru. Zwykłe miękkie torby bez zakrętki nie są kierowane do tego typu maszyny.
Różne typy toreb wymagają różnych próbek
Dla toreb gotowych i z dzióbkiem należy dostarczyć komplet próbek: materiał opakowaniowy, dzióbek, zakrętkę i zawartość. Dla zwykłych toreb należy dostarczyć napełnione torby i zgrzane gotowe produkty.
Najpierw przygotuj materiały umożliwiające ocenę procesu
Jeśli próbki toreb nie są jeszcze dostępne, można wstępnie określić kierunek na podstawie zdjęć, otworu torby, dzióbka, zawartości i planu produkcji. Konfiguracja mocowania, zgrzewania i zakręcania zostanie potwierdzona na podstawie rzeczywistych próbek.
Zasady znakowania i kontroli należy zdefiniować wcześniej
Numer partii, wykrywanie metali w żywności, współpracująca kontrola wagi i wizualna oraz etykiety na kartonie zewnętrznym powinny być określone przed rozmieszczeniem wyjścia maszyny, aby uniknąć konfliktów z pozycją torby i miejscem odrzutu.
Zakres urządzeń jest podzielony według rzeczywistego typu torby
Ciągła zgrzewarka, maszyna do toreb gotowych i maszyna do toreb z dzióbkiem obsługują trzy różne procesy. Przenośnik klasy spożywczej może łączyć przepływ gotowych toreb. Współpracujące zamykanie kartonów i etykietowanie zewnętrzne rozpoczyna się po zapakowaniu produktów do kartonów.
Częste pytania
Czy wyższa próżnia oznacza lepszy produkt końcowy?
Nie zawsze. Dopuszczalny stan końcowy zależy od odporności produktu na nacisk, wyglądu, materiału worka i celu przechowywania.
Czy sam pusty worek wystarczy do określenia maszyny?
Nie. Oficjalna propozycja wymaga objętości napełniania, stanu materiału i docelowego wyglądu próżniowego.
Jak określić elementy kontroli dla pakowanej żywności?
To, czy skonfigurować wykrywacz metali dla żywności lub współpracujący system wizyjny do kontroli masy, powinno być określone wspólnie przez ryzyko produktu, zasady jakości i wymagania zamówienia.
Jak przeprowadzić test zgrzewania, gdy krawędź torby jest zabrudzona?
Najpierw sprawdź pozostałości na krawędzi toreb, zabrudzenia, zagniecenia i warstwę termozgrzewalną, a następnie dostosuj zakończenie dozowania i testy zgrzewania. Zanieczyszczone krawędzie toreb nie mogą bezpośrednio używać parametrów czystych próbek.
Czy projekt pakowania w torby może być automatyzowany etapami?
Podawanie, napełnianie i zgrzewanie próżniowe można sprawdzać etapami, rezerwując interfejsy. Zwykłe zgrzewanie ciągłe weryfikuje jedynie zamknięcie torebki, nie zastępuje wymaganej próżni ani jej odbioru.
Czy torby z dzióbkiem mogą być automatycznie napełniane i zakręcane?
Można użyć zintegrowanej maszyny do napełniania i zakręcania toreb z dzióbkiem typu stand-up, ale pozycja dzióbka, podparcie torby, typ pokrywki i standard zamknięcia wymagają potwierdzenia na rzeczywistych próbkach.