Tema da solução
Atualização de máquinas manuais individuais para alimentação automática, fornecimento de tampas e linha de transporte e inspeção
Descreve a ordem de configuração do sistema de fornecimento e colocação de tampas, da linha de alimentação automática, transporte e selagem, e da linha de transporte de grau alimen
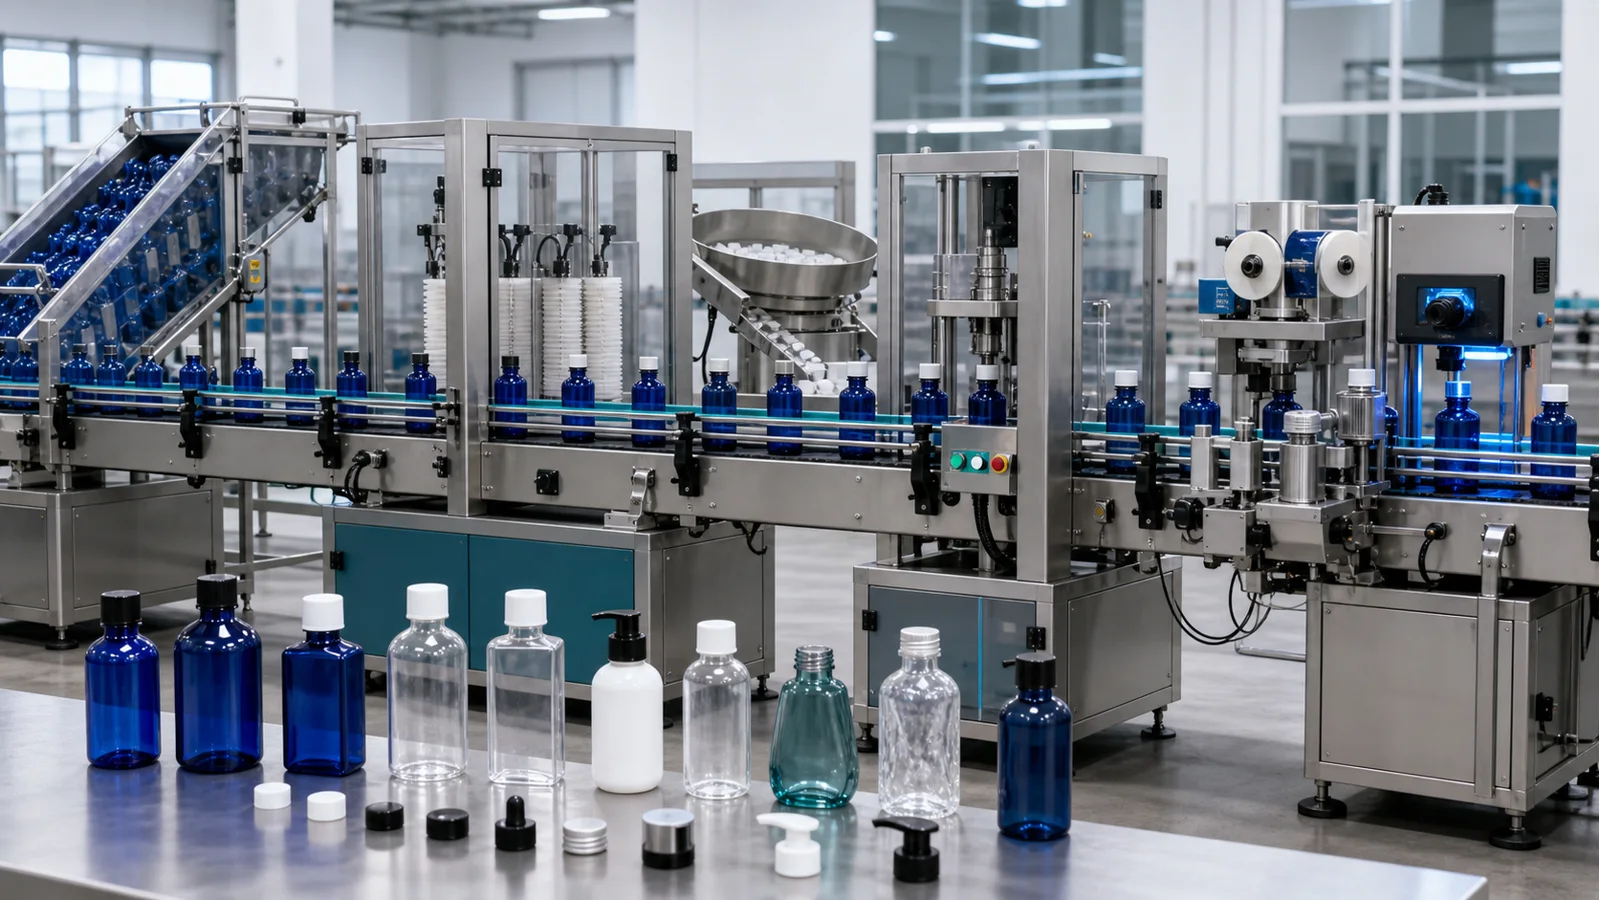
- A atualização automatizada deve priorizar a postura do produto e a conexão entre estações, antes de adicionar fornecimento de tampas, transporte e inspeção. Garrafas, copos, baldes, bandejas ou caixas externas não podem compartilhar mecanismos de alimentação não validados.
Resumo da solução preparado para você
- Para atualizar de máquina individual para linha, registre primeiro os gargalos manuais e depois decida adicionar orientação/aplicação de tampas, alimentação/transporte ou buffer de coleta.
- A orientação das tampas depende de características de orientação, centro de gravidade e travamento; a estrutura de transporte é determinada pela postura do recipiente, limpeza e interfaces da máquina principal.
- Rotulagem e codificação devem ser posicionadas após estabilizar a postura do produto; verificação de peso, metal e visual são selecionadas conforme risco e itens de aceitação.
Route comparison
- Adequado para fases em que materiais de embalagem e processo principal ainda precisam de testes e a operação manual pode lidar com várias mudanças de embalagem.
- A troca de amostras e a observação são convenientes, permitindo identificar rapidamente problemas na máquina principal, recipientes ou materiais de embalagem.
- A flutuação na alimentação e coleta manual pode mascarar o ritmo real da máquina principal e dificultar o registro contínuo de gargalos.
- Quando as especificações de embalagem estão estáveis e a mesma operação manual causa esperas repetidas, não permaneça nesta fase por muito tempo.
- Primeiro, fixe as amostras do processo principal e os métodos de aceitação, reservando espaço para altura de transporte, sinais e operação.
- Adequado para projetos onde a colocação de tampas é a mais trabalhosa e já existem tipos de tampas estáveis, postura do recipiente e processo de fechamento.
- Modificar apenas o gargalo claro mantém a flexibilidade de outras operações manuais, facilitando a validação em fases.
- A orientação, centro de gravidade, empilhamento e travamento das tampas podem alterar a estrutura de alimentação e orientação.
- Quando as amostras reais de tampas ainda não estão definidas ou as mangueiras da bomba tendem a se enrolar, realize testes contínuos de alimentação primeiro.
- O sistema de fornecimento e colocação de tampas é configurado com base em tampas reais, amostras anormais e interfaces de equipamentos a jusante.
- Adequado para locais onde o processo principal e as especificações de embalagem estão estáveis e é necessário conectar alimentação, buffer, máquina principal e saída continuamente.
- Pode unificar a postura do produto e a transferência entre seções, incorporando o intertravamento de parada no controle da linha.
- Curvas no local, limpeza, altura de transporte e acúmulo de produtos alteram o layout da linha e os buffers.
- Quando a entrada, saída, direção do fluxo ou lógica de parada da máquina principal não estão claras, não fixe o layout do transporte primeiro.
- A linha de alimentação automática, transporte e selagem é configurada de acordo com recipientes e processos. A linha de transporte de grau alimentício é confirmada com amostras, limites de higiene e condições de limpeza do local.
- Adequado para produtos acabados com postura estável e requisitos claros de rótulo, lote, peso, metal ou inspeção visual.
- Organizar a ordem de identificação, inspeção, rejeição e revisão reduz o manuseio repetido e a revisão manual.
- Se os limites de decisão, posições de disparo e destino de produtos anormais não estiverem claros, os sinais do equipamento não corresponderão ao tratamento no local.
- Ao adicionar funções de inspeção semelhantes apenas para completar a lista de equipamentos, volte primeiro à lista de riscos e aceitação para decidir.
- A rotuladora para garrafas redondas e quadradas é confirmada com amostras, a codificadora colaborativa de data e lote é testada, e os equipamentos de inspeção são selecionados com base nos riscos do produto acabado.
Equipamentos / consumíveis relacionados
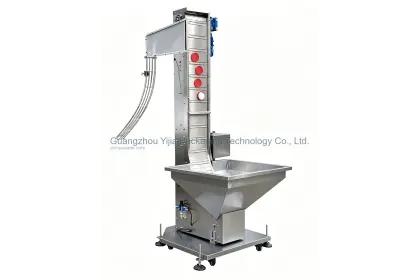 Sistema de alimentação e classificação de tampas
 é configurado para Classificação, transporte e alimentação de tampas em Tampas roscadas, tampas de pressão, insertos internos.
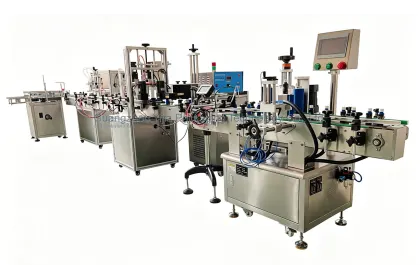 Linha integrada de alimentação automática, transporte e selagem
Transporte e conexões de interface; Postura do recipiente, lógica de parada da máquina principal, limpeza e curvas do local determinam a estrutura da li...
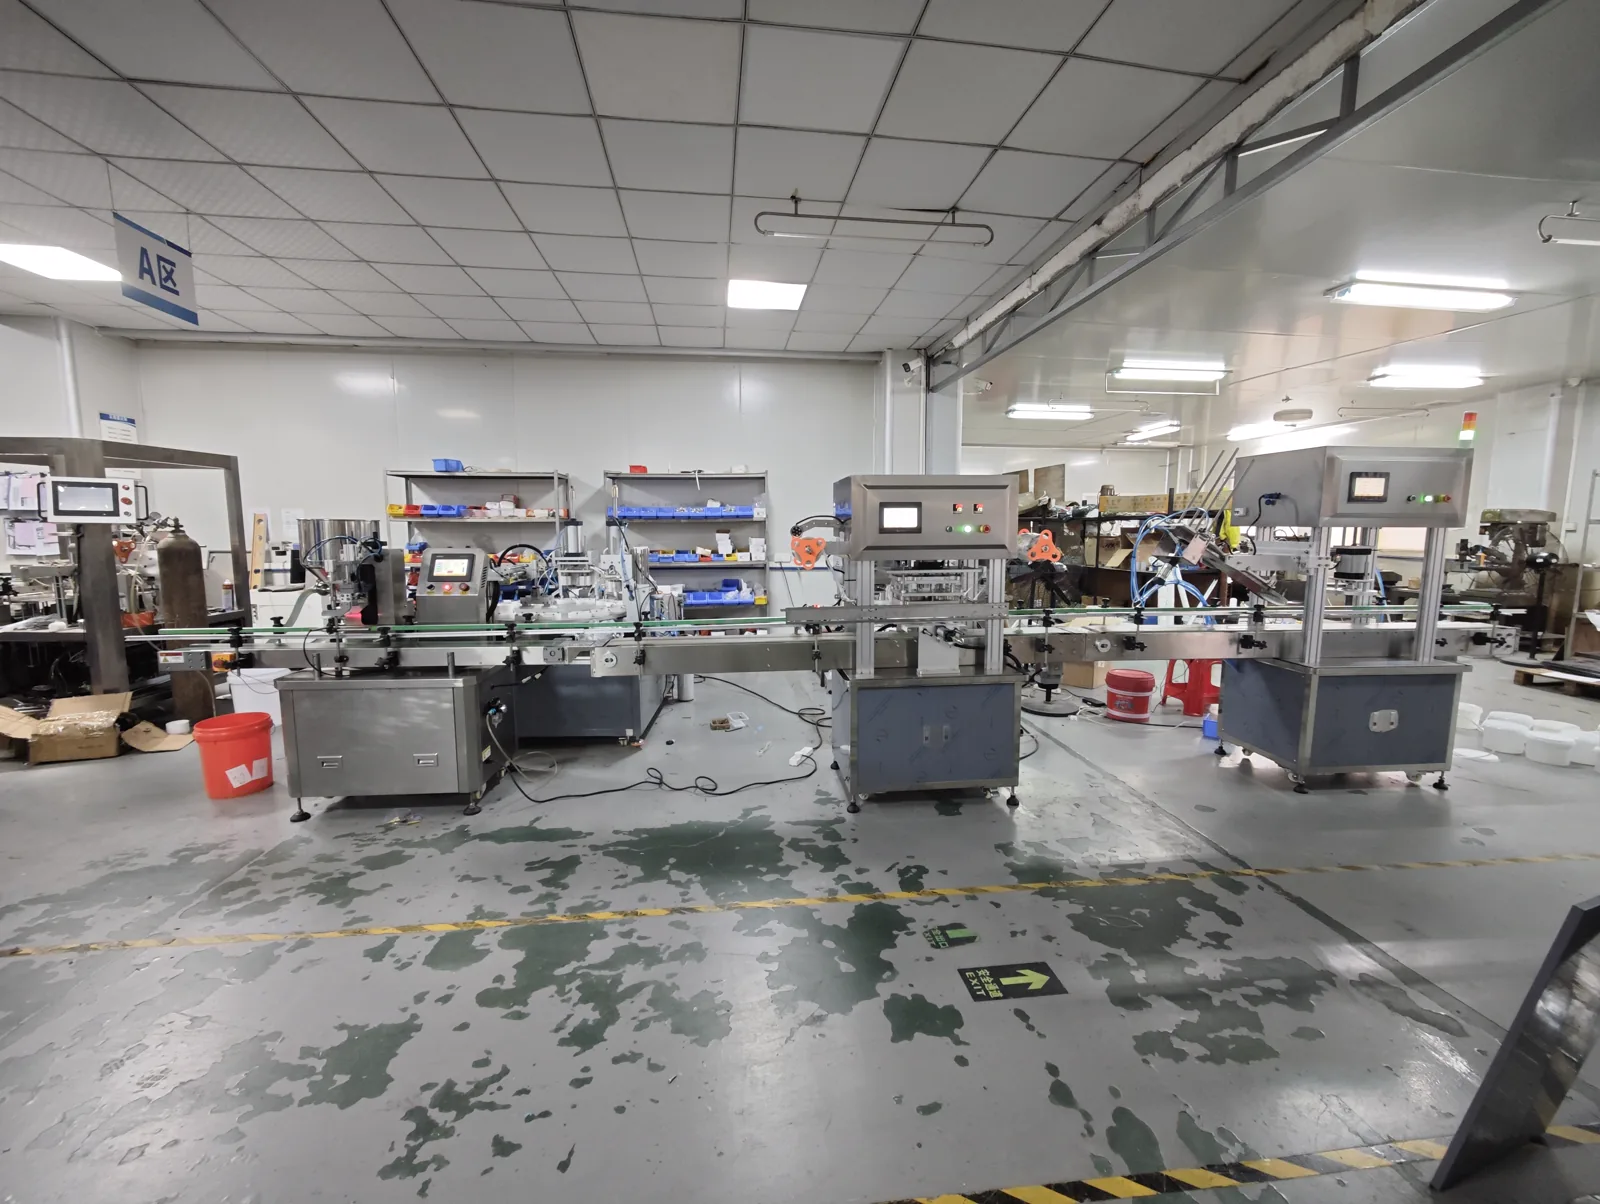 Linha completa de envase, fechamento por pressão/rosca e selagem
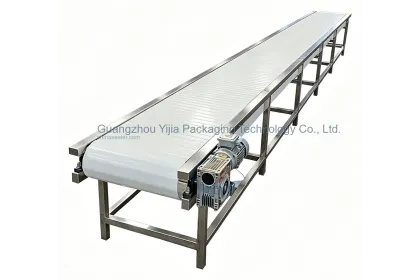 Linha de transporte de grau alimentício
Transporte e conexões de interface; Postura do recipiente, lógica de parada da máquina principal, limpeza e curvas do local determinam a estrutura da linha; Linha de alimentaçã...
Processo principal
Dados da amostra
Registre continuamente esperas e intervenções para decidir qual ação automatizar primeiro.
Liste os processos de colocação de garrafas, orientação de tampas, aplicação de tampas, coleta, rotulagem e transporte.Postura, centro de gravidade, atrito e empilhamento afetam a orientação, guias e troca de formato.
Envie amostras reais de garrafas, copos, caixas, sacos, tampas, dosadores e tampas anormais.As seções anterior e posterior devem coordenar em falta de material, bloqueio e parada, não apenas em operação normal.
Forneça dimensões dos equipamentos existentes, alturas de entrada e saída, variações de velocidade e sinais de parada.Os dados de layout ajudam a decidir linhas retas, curvas, buffers e configuração de linhas de transporte de grau alimentício.
Indique entrada de matéria-prima, saída de produto acabado, corredores de operação, área de limpeza e dimensões disponíveis.Especifique as ações de rejeição e revisão para cada inspeção, para escolher módulos sem duplicação.
Descreva o layout do rótulo, conteúdo do lote, peso, metal e itens de inspeção visual.Erros comuns de seleção
Quando o recipiente, a embalagem e o processo principal ainda estão mudando, as interfaces periféricas podem facilmente exigir retrabalho.
Para tampas especiais, dosadores e tampas finas, observe centro de gravidade, orientação, empilhamento e fornecimento contínuo.
Alturas de entrada e saída, guias, buffers, curvas e paradas integradas alteram o layout real.
Verificação de peso, detecção de metais e inspeção visual têm critérios próprios; divida as funções conforme risco e itens de aceitação.
Além dos sinais de inspeção, defina rejeição, isolamento, revisão manual e ações de liberação no local.
Ver detalhes técnicos
O ponto de partida da atualização é o registro das operações manuais
Primeiro, observe as áreas de espera, reabastecimento, colocação de tampas, coleta e transporte antes e depois da máquina principal. Identifique qual ação interrompe continuamente a produção e colete amostras e informações de interface nesse ponto.
A orientação das tampas é mais crítica do que o nome
Tampas de rosca, tampas de pressão, tampas de formato especial e cabeçotes de bomba diferem significativamente em centro de gravidade, orientação e empilhamento. O sistema de fornecimento e colocação de tampas deve ser determinado por meio de testes contínuos de alimentação com amostras reais de tampas.
A fase de máquina manual individual é adequada para validar materiais de embalagem e processos principais, mantendo espaço para troca rápida de amostras. Registre simultaneamente a altura do equipamento, sinais e ritmo de operação para deixar interfaces confiáveis para atualizações futuras.
Se o problema mais evidente for o fornecimento ou colocação de tampas, configure primeiro a automação local. Teste amostras de tampas, posturas anormais e ações de fechamento a jusante juntas, evitando que o sistema funcione bem apenas sem carga.
Quando as especificações de embalagem e o processo principal estiverem estáveis, conecte alimentação, transporte, buffer e saída em um fluxo contínuo. O layout da linha é determinado pela logística do local, áreas de limpeza e intertravamento de parada.
O transporte de grau alimentício deve considerar os limites de limpeza
Além de conectar equipamentos, a linha de transporte de grau alimentício deve considerar áreas de contato, risco de acúmulo de líquidos, método de desmontagem para limpeza e a base do recipiente. A configuração final deve ser confirmada com as condições do local.
Aplique rótulos e códigos após a estabilização da postura do produto
A rotuladora para garrafas redondas e quadradas deve ser configurada de acordo com as amostras de recipiente e rótulo. A codificadora colaborativa de data e lote deve ser testada na superfície real de impressão. A posição de ambas deve evitar áreas de acúmulo e parada de emergência.
As funções de inspeção são divididas por risco
A verificadora de peso online, o detector de metais para alimentos e o sistema colaborativo de verificação de peso e inspeção visual têm critérios diferentes. Defina primeiro os riscos do produto, itens de aceitação e fluxo de produtos anormais antes de decidir a combinação.
Use um esboço do local para refinar gradualmente a linha
Mesmo que nem todas as dimensões sejam medidas, é possível indicar a ordem dos equipamentos, direção do fluxo e posições de operação. Posteriormente, complete alturas, canais e interfaces para confirmar o escopo da reforma em etapas.
Perguntas frequentes
Quando uma máquina individual precisa de alimentação automática?
Registre as ações de espera, reposição e coleta de cada turno. Se uma ação interromper continuamente a máquina principal, avalie a automação nesse ponto.
Como avaliar tampas especiais ou dosadores no sistema de orientação e aplicação?
Use tampas reais para observar centro de gravidade, características de orientação, empilhamento e travamento, antes de confirmar a estrutura de orientação e aplicação de tampas.
O que preparar com antecedência para conectar máquinas individuais em linha no futuro?
Mantenha as alturas de entrada e saída, pontos de sinal, posicionamento do transporte e lógica de parada, e registre o ritmo real de processamento da máquina principal.
Quais condições verificar em uma linha de transporte de grau alimentício?
Descreva áreas de contato, método de limpeza, fundo do recipiente, risco de acúmulo de líquido e limites de higiene entre estações.
É necessário configurar verificação de peso, detecção de metais e inspeção visual?
Escolha com base no risco do produto e nos itens de aceitação do cliente, evitando funções duplicadas e definindo como os produtos anormais serão rejeitados e revisados.
Podemos discutir a ordem de atualização com plantas incompletas?
Forneça esboços do processo, fotos dos equipamentos e registros de ações manuais para identificar gargalos; as dimensões de instalação podem ser fornecidas depois.