Lösungsthema
Versiegelung und Schraubverschluss für normale Beutel, vorgefertigte Beutel und Standbeutel mit Ausgießer
Die Vakuum-Horizontalsackbeutel-Verpackungsmaschine ist für vakuumierbare vorgefertigte Beutel ausgelegt.
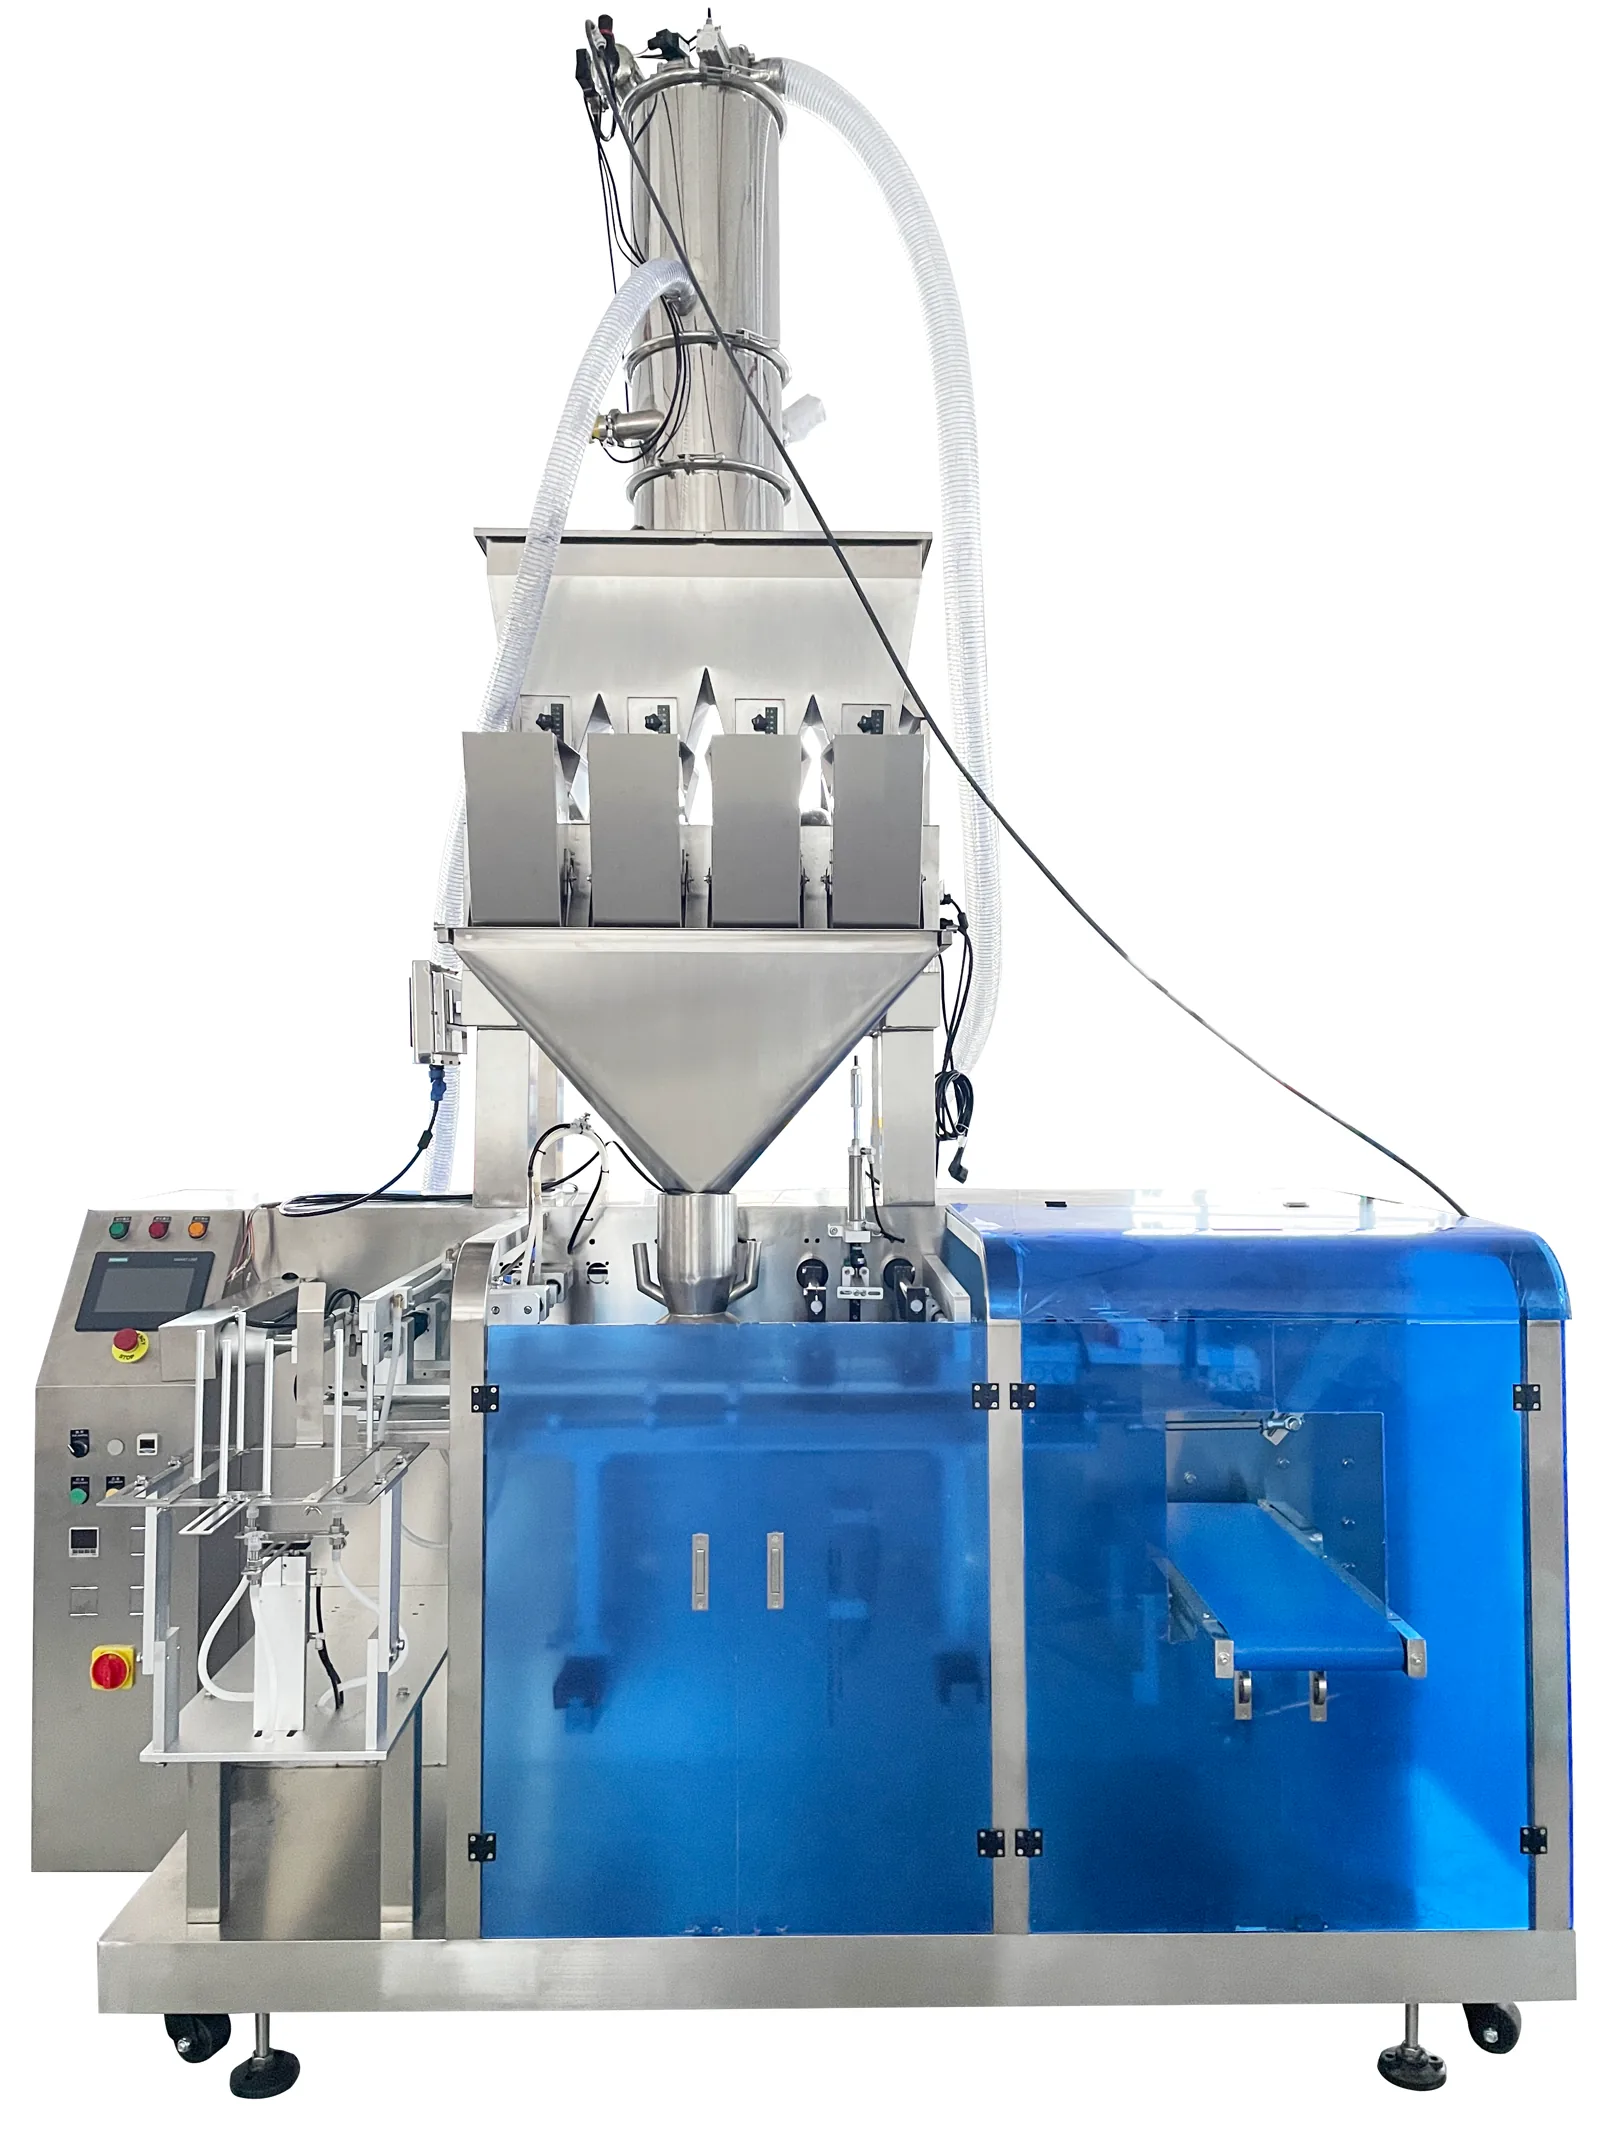
- Die Vakuum-Horizontalsackbeutel-Verpackungsmaschine ist für vakuumierbare vorgefertigte Beutel ausgelegt. Nach Beutelentnahme, Öffnen und Befüllung erfolgen Beutelmundvorbereitung, Vakuumbehandlung und Versiegelung. Die Vakuumwirkung hängt von der Produktbeschaffenheit, der Barriereeigenschaft des Beutelmaterials, der Verschmutzung des Beutelmunds sowie der gewünschten Rest-Sauerstoffkonzentration oder Optik ab. Optionen wie Gasinjektion, Formgebung und Inspektion werden projektspezifisch ausgewählt.
Für Sie erstellte Lösungszusammenfassung
- Normales Beutelsiegeln oder Verschrauben eines Ausgießers bedeutet keine Evakuierung. Bei Vakuumbedarf eine entsprechend ausgestattete Maschine festlegen und Evakuierung, Beutelöffnung sowie zulässige Verformung mit gefüllten Beuteln prüfen. Normale Siegel- oder Ausgießerwege vergleichen, wenn kein Vakuum erforderlich ist.
- Nach Festlegung des Beuteltyps müssen mit echtem Material die Sauberkeit der Beutelöffnung, der Öffnungszustand und die Beutelstützung geprüft werden, bevor der Automatisierungsgrad bestimmt wird.
- Chargennummer, Metalldetektion, Kontrollwiegen/Bildverarbeitung und Kartonverarbeitung gehören zu den nachgelagerten Modulen und sollten gemäß Qualitätsregeln und Versandart einzeln ausgewählt werden.
Route comparison
- Projekte mit vorgefertigten Beuteln, die automatische Beutelentnahme, Öffnen, Dosierbefüllung, Vakuumieren und Heißsiegeln erfordern
- Der Beutelweg von der Leerbeutelzufuhr bis zur Vakuumversiegelung kann in einem kontinuierlichen horizontalen Prozess organisiert werden
- Vakuumzeit und Befülltakt begrenzen direkt den Gesamtzyklus
- Wenn die Beutelöffnung nicht stabil geklemmt werden kann oder das Material die Beutelöffnung stark verschmutzt, muss zuerst die Verpackungsmethode verbessert werden
- Horizontale Vakuum-Beutelzuführungsmaschine mit materialabhängiger Dosierung und Beutelöffnungsschutz
- Geeignet für Projekte, bei denen der Inhalt bereits in normale Plastikbeutel, Verbundfolienbeutel oder Aluminiumfolienbeutel gefüllt ist und nur die Beutelöffnung kontinuierlich randversiegelt werden muss.
- Befüllte normale Beutel können direkt in die kontinuierliche Randversiegelungsstation gelangen, was die Überprüfung der Heißsiegelschicht der Beutelöffnung und der Druckposition des Endprodukts erleichtert.
- Diese Maschine ist nicht für die Bildung von Rollenfolienbeuteln verantwortlich und ersetzt auch nicht die Entnahme und das Öffnen vorgefertigter Beutel oder das Schließen von Ausgießerdeckeln.
- Wenn die Verpackung automatische Beutelentnahme und -befüllung erfordert oder das Endprodukt einen Ausgießerdeckel hat, sollte die entsprechende Hauptmaschine gewählt werden, nicht die kontinuierliche Versiegelungsmaschine.
- Die kontinuierliche Beutelversiegelungsmaschine verarbeitet passende normale Beutel. Beutelöffnung, Beuteldicke und Siegelschicht werden mit echten Beuteln getestet.
- Geeignet für Lebensmittel-, Gewürz- oder Körperpflegeverpackungen, bei denen bereits separate leere Beutel hergestellt wurden und automatische Entnahme, Öffnen, Befüllen und Versiegeln erforderlich sind.
- Entnahme, Öffnen, Befüllen und Versiegeln vorgefertigter Beutel werden von der Serienhauptmaschine organisiert. Stationen können je nach Beuteltyp und Einklemmrisiko eingerichtet werden.
- Beutelöffnung, Falz, statische Aufladung, Produkt und Siegelfläche beeinflussen Entnahme und Befüllung. Nicht verifizierte Module dürfen nicht als feste Konfiguration angegeben werden.
- Wenn der Beutel noch nicht endgültig ist oder das Material nicht stabil geöffnet und geklemmt werden kann, sollte zuerst die Verpackungsmaterialkorrektur abgeschlossen werden, bevor die Maschinenstationen festgelegt werden.
- Die Einspur-/Dreistations-Beutelfüll- und -versiegelungsmaschinenserie wird anhand echter Beutel, Material und Projektkonfiguration bewertet. Beutmuster und Inhalt werden gemeinsam getestet.
- Geeignet für Standbeutel mit festem Ausgießer und passendem Deckel, bei denen der Inhalt eingefüllt und der Deckel geschlossen werden muss.
- Zuführung und Deckelschluss des Ausgießerbeutels werden in derselben Maschinenrichtung verifiziert. Beutelstütze, Ausgießerposition und Schlauchdeckelpassung können gleichzeitig beobachtet werden.
- Ausgießerausrichtung, Beutelsteifigkeit, Deckeltyp und Produktzustand beeinflussen die kontinuierlichen Aktionen. Tatsächliche Module werden nicht aus dem Produktnamen abgeleitet.
- Wenn die Verpackung keinen Ausgießerdeckel hat oder der Beutel nicht stabil gestützt und positioniert werden kann, sollte zur Versiegelungsroute zurückgekehrt werden, die dem tatsächlichen Beuteltyp entspricht.
- Die Füll- und Schraubverschlussmaschine für Standbeutel mit Ausgießer wird anhand echter Beutel, Material und Projektkonfiguration bewertet. Hauptbeuteltyp, Ausgießerdeckel und Inhalt müssen als komplettes Set getestet werden.
- Geeignet für Vertriebs- und Versandanforderungen, die nach der Beutelbildung Chargennummer, Metallfremdkörperprüfung, Gewichts-/Sichtprüfung oder Außenkartonetiketten erfordern.
- Kennzeichnung, Metalldetektion, Gewichts-/Sichtprüfung und Außenkartonbehandlung können nach Risiko aufgeteilt werden. Nicht alle nachgelagerten Geräte werden als fester Umfang festgelegt.
- Beutelfalten, Produktposition, Prüfmuster, Ausschleusraum und Außenkartongestaltung müssen bestätigt werden. Der Lieferumfang der Zusammenarbeit wird separat aufgeführt.
- Wenn Prüfentscheidungen und Versandverpackung noch nicht festgelegt sind, sollten zuerst Qualitätsregeln und Außenkartondaten ergänzt werden, bevor das nachgelagerte Layout eingefroren wird.
- Die Chargennummer wird mit einer kollaborativen Datums-/Chargennummern-Inkjetdruckmaschine probegedruckt. Die Lebensmittelmetalldetektionsmaschine und das kollaborative Inline-Kontrollwäge- und Sichtprüfsystem werden nach Regeln ausgewählt. Nach dem Verpacken der Produkte wird die kollaborative Kartonverschließ- und Außenkartonetikettierlinie angeschlossen.
Zugehörige Geräte / Verbrauchsmaterialien
Vakuum-Horizontalsackbeutel-VerpackungsmaschineDie Vakuum-Horizontalsackbeutel-Verpackungsmaschine ist für vakuumierbare vorgefertigte Beutel ausgelegt. Nach Beutelentnahme, Öffnen und Befüllung erfolgen Beutelmundvorbereitung, Vakuumbehandlung und Versiegelung. D...
Normales Beutelsiegeln oder Verschrauben eines Ausgießers bedeutet keine Evakuierung. Bei Vakuumbedarf eine entsprechend ausgestattete Maschine festlegen und Evakuierung, Beutelöffnung sowie zulässige Verformung mit g...
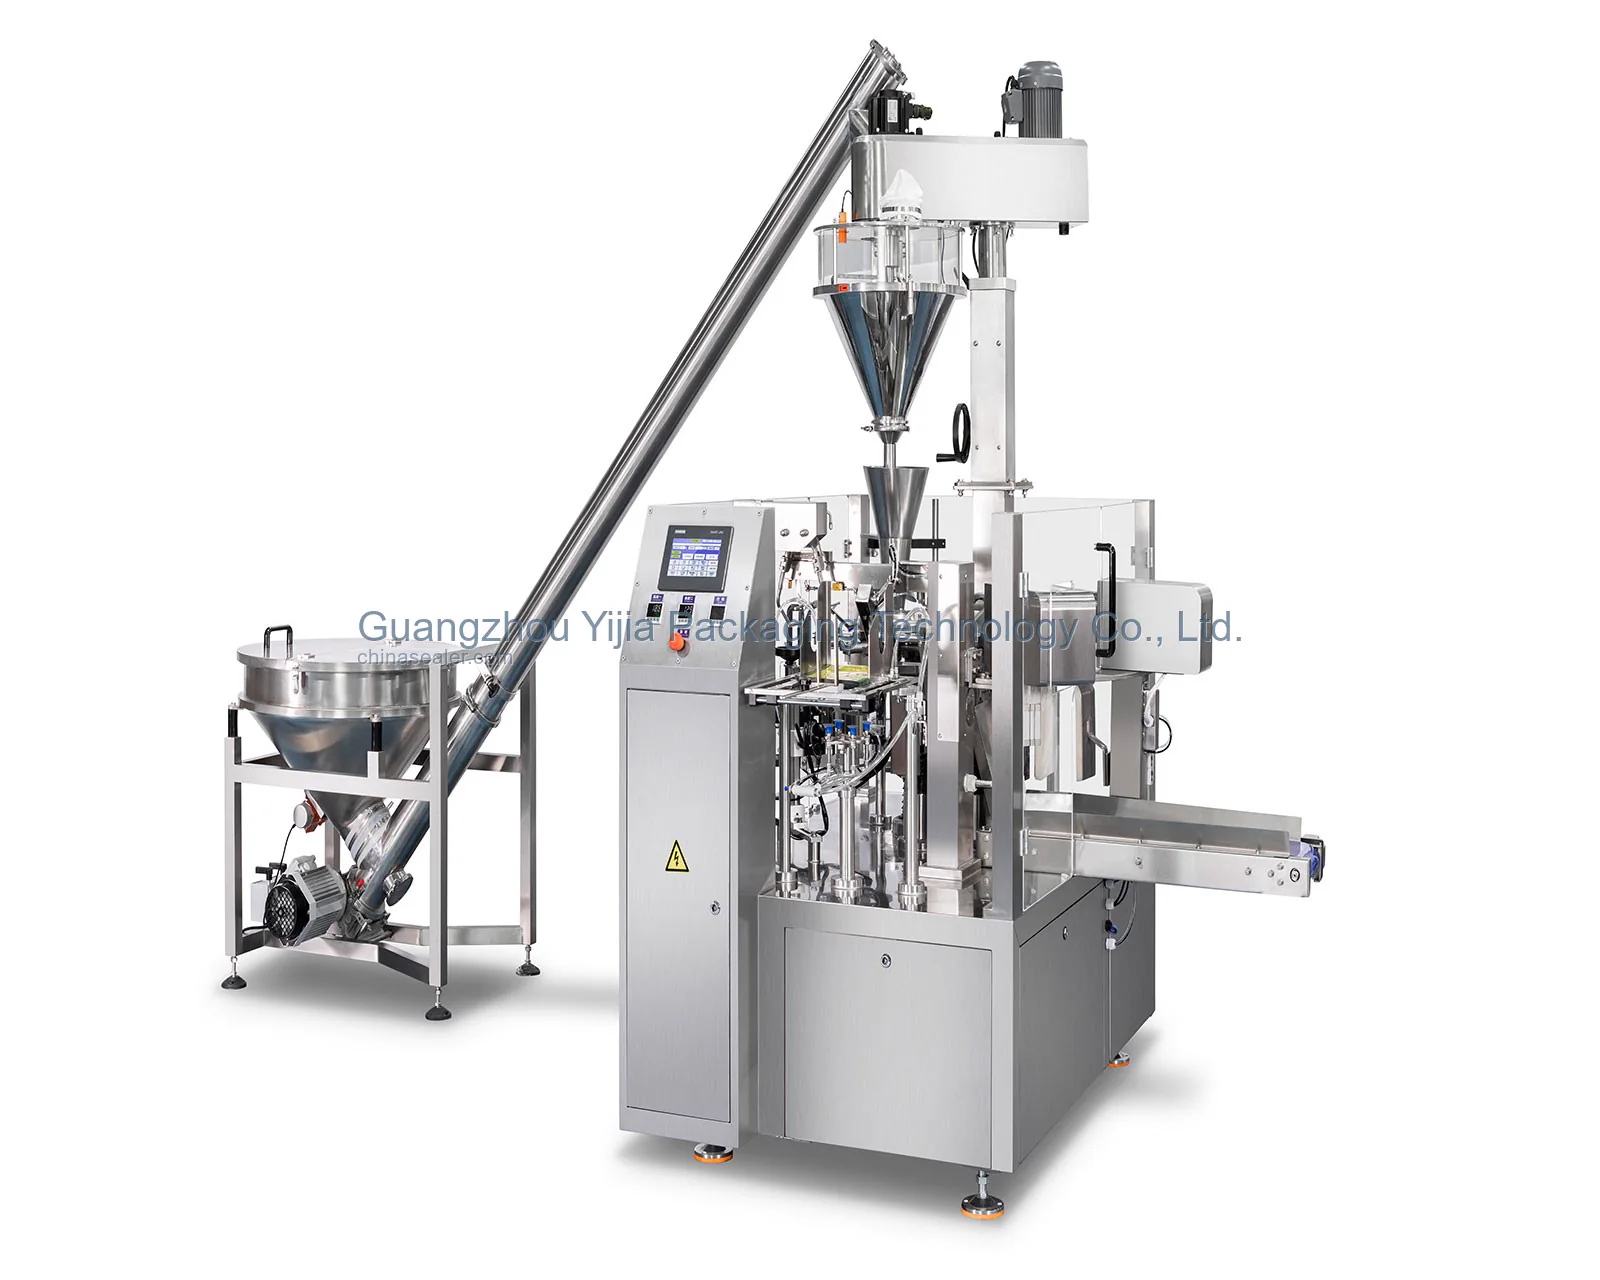 Einkanal-/Dreistationen-Beutelfüll- und -versiegelungsmaschinen-Serie
Normales Beutelsiegeln oder Verschrauben eines Ausgießers bedeutet keine Evakuierung. Bei Vakuumbedarf eine entsprechend ausgestattete Maschine festlegen und Evakuierung, Beutelöffnung sowie zulässige Verformung mit g...
Chargennummer, Metalldetektion, Gewichts- und Sichtprüfung werden nach Produktrisiko und Qualitätsregeln ausgewählt; Beutelposition und Bewertungsmuster werden separat bestätigt.
Kernprozess
Horizontale Vakuum-Beutelzuführungsmaschine mit materialabhängiger Dosierung und Beutelöffnungsschutz
Musterdaten
Leere Beutel, echtes Material und qualifizierte Endprodukte müssen als Set getestet werden, um Befüllposition, Vakuumverhalten und Beutelöffnungsversiegelung zu beobachten.
Leere Beutel, befüllte Endprodukte und echte Materialmuster bereitstellenBeutelmaterialstruktur, Heißsiegelschicht und Zielbarriereanforderungen müssen den Lagerbedingungen des Endprodukts entsprechen; die Dicke allein bestimmt nicht die Siegelbarkeit.
Beutelmaterialstruktur, Dicke, Heißsiegelschicht und Zielbarriereanforderungen angebenFlüssigkeitsanteil, Staub, scharfe Kanten, Druckfestigkeit und Verformbarkeit beeinflussen Evakuierung, Flüssigkeitsabscheidung und Beutelschutzmaßnahmen.
Flüssigkeitsanteil, Staub, scharfe Kanten, Druckfestigkeit und zulässige Verformung angebenZielbefüllmenge, Befüllvolumen, kontinuierliche Kapazität und Zuführmethode werden verwendet, um Kammernutzung, Befüllstation und Automatisierungsgrad zu bestimmen.
Zielbefüllmenge, Befüllvolumen, stabile Kapazität und Zuführmethode angebenBegasung, Formgebung, Flüssigkeitsabscheidung, Inspektion und Ausschleusung sollten einzeln aufgeführt werden, um die Verantwortung zwischen Vakuummaschine und vor-/nachgelagerten Bereichen zu klären.
Angeben, ob Begasung, Formgebung, Flüssigkeitsabscheidung, Inspektion und Ausschleusung benötigt werdenReinigungsstandards, Geräteanordnung und Wartungsraum für das Vakuumsystem beeinflussen Bedienung, Flüssigkeitsableitung und Wartungszugang rund um die Kammer.
Reinigungsanforderungen, Werkslayout und Wartungsraum für Vakuumsystem angebenHäufige Auswahlfehler
Normales Beutelsiegeln oder Verschrauben eines Ausgießers bedeutet keine Evakuierung. Bei Vakuumbedarf eine entsprechend ausgestattete Maschine festlegen und Evakuierung, Beutelöffnung sowie zulässige Verformung mit gefüllten Beuteln prüfen. Normale Siegel- oder Ausgießerwege vergleichen, wenn kein Vakuum erforderlich ist.
Beutelöffnungszustand, Dicke, Falz, statische Aufladung und Klemmposition verändern die automatische Beutelentnahme; unfertige Verpackungsmaterialien sollten nicht zu früh mechanisch festgelegt werden.
Wenn Sauce, Pulver oder Granulat auf der Siegelfläche zurückbleibt, verändert das das Heißsiegel-Ergebnis; das Ende des Befüllvorgangs und die Reinigung der Beutelöffnung müssen zusammen getestet werden.
Inkjet-Codierung, Metalldetektion, Kontrollwiegen/Bildverarbeitung, Förderung und Kartonverarbeitung benötigen die Position des fertigen Beutels und Platz für Fehlerfälle; das darf nicht erst nach der Festlegung der Hauptmaschine geplant werden.
Ausgussposition, Beutelstützung und Deckelzusammenwirken bestimmen gemeinsam den Schraubvorgang; nur ein Drehmomentwert reicht nicht aus, um das fertige Produkt zu verifizieren.
Technische Details anzeigen
Horizontale Beutelzuführungs-Vakuumroute
Die Vakuum-Horizontalsackbeutel-Verpackungsmaschine ist für vakuumierbare vorgefertigte Beutel ausgelegt. Nach Beutelentnahme, Öffnen und Befüllung erfolgen Beutelmundvorbereitung, Vakuumbehandlung und Versiegelung. Die Vakuumwirkung hängt von der Produktbeschaffenheit, der Barriereeigenschaft des Beutelmaterials, der Verschmutzung des Beutelmunds sowie der gewünschten Rest-Sauerstoffkonzentration oder Optik ab. Optionen wie Gasinjektion, Formgebung und Inspektion werden projektspezifisch ausgewählt.
Zuerst den Vakuumbedarf klären
Normales Beutelsiegeln oder Verschrauben eines Ausgießers bedeutet keine Evakuierung. Bei Vakuumbedarf eine entsprechend ausgestattete Maschine festlegen und Evakuierung, Beutelöffnung sowie zulässige Verformung mit gefüllten Beuteln prüfen. Normale Siegel- oder Ausgießerwege vergleichen, wenn kein Vakuum erforderlich ist.
Verpackungsweg nach Material und Eingangszustand wählen
Die horizontale Vakuum-Beutelzuführungsmaschine eignet sich für die Entnahme von vorgefertigten Beuteln, das Öffnen, Befüllen und anschließende Vakuumversiegeln. Drehtisch-Vertikalmaschinen betonen eher Heben oder Dosieren, Befüllen und Mehrstationszyklen. Beide können die Vakuumwirkung nicht ohne das befüllte Endprodukt beurteilen. Für Projekte mit regelmäßigen Formen, vorhandener Befüllstation und geringeren Automatisierungsanforderungen sollte auch die kontinuierliche Fließband-Vakuumversiegelung verglichen werden.
Kontinuierliche Randversiegelung für befüllte normale Beutel (wenn kein Vakuum erforderlich ist)
Wenn normale Beutel bereits befüllt sind, kann eine kontinuierliche Beutelversiegelungsmaschine die Beutelöffnung verarbeiten. Beim Probeverriegeln müssen gleichzeitig die Heißsiegelschicht, die Beuteldicke, die Siegelnaht, Falten und Produktreste beobachtet werden. Die Chargennummernposition wird auf dem fertigen Beutel festgelegt. Diese Maschine übernimmt keine Rollenfolienbeutelbildung, kein Öffnen vorgefertigter Beutel und keine Ausgießerdeckelbehandlung.
Vorgefertigte Beutel: Entnahme, Öffnen, Befüllen und Versiegeln (wenn kein Vakuum erforderlich ist)
Bevor fertige vorgefertigte Beutel in die Einspur-/Dreistations-Beutelfüll- und -versiegelungsmaschinenserie gelangen, müssen Beutelentnahme, Öffnen, Klemmen und Beutelöffnungszustand verifiziert werden. Der Inhalt beeinflusst das Ende der Befüllung und das Risiko des Einklemmens von Produkt. Tatsächliche Module und Geschwindigkeit werden durch Tests mit echten Beuteln und Material sowie durch Projektkonfiguration bestimmt.
Ausgießerbeutel: Befüllen und Schraubverschluss (wenn kein Vakuum erforderlich ist)
Die Füll- und Schraubverschlussmaschine für Standbeutel mit Ausgießer ist für Beutel mit Ausgießer und passendem Deckel ausgelegt. Ausgießerposition, Beutelstütze, Deckelschluss und Produktfluss müssen mit jeder Hauptspezifikation getestet werden. Normale Beutel ohne Ausgießerdeckel gehören nicht zu dieser Maschinenrichtung.
Verschiedene Beuteltypen verwenden unterschiedliche Musterbasen
Vorgefertigte Beutel und Ausgießerbeutel, Ausgießerdeckel und Inhalt sollten als komplettes Muster geliefert werden. Bei normalen Beuteln liegt der Schwerpunkt auf der befüllten Beutelöffnung und dem versiegelten Endprodukt.
Zuerst Materialien vorbereiten, die die Prozessbewertung ermöglichen
Bevor Musterbeutel eintreffen, können Fotos, Beutelöffnung, Ausgießer, Inhalt und Produktionsplan zur Orientierung dienen. Klemmung, Versiegelung und Schraubverschlusskonfiguration werden jedoch durch echte Muster bestätigt.
Kennzeichnungs- und Prüfregeln vorab definieren
Chargennummer, Lebensmittelmetalldetektion, kollaborative Gewichts- und Sichtprüfung sowie Außenkartonetiketten sollten vor der Layoutplanung der Hauptmaschine festgelegt werden, um Konflikte mit Beutelposition und Ausschleusposition zu vermeiden.
Der Maschinenumfang wird nach dem tatsächlichen Beuteltyp aufgeteilt
Kontinuierliche Versiegelungsmaschinen, vorgefertigte Beutelmaschinen und Ausgießerbeutelmaschinen bedienen jeweils drei Prozesse. Lebensmittelgeeignete Förderbänder können den Beuteltransport verbinden. Kollaboratives Kartonverschließen und Außenkartonetikettierung beginnen nach Abschluss der Produktverpackung.
Häufige Fragen
Ist ein höherer Vakuumgrad immer besser für das Endprodukt?
Nicht unbedingt. Der akzeptable Zustand muss gemeinsam anhand von Produktdruckfestigkeit, Aussehen, Beutelmaterial und Lagerungsziel bestimmt werden.
Kann die Ausrüstung nur mit leeren Beuteln bestimmt werden?
Nein, für ein offizielles Angebot werden Befüllvolumen, Materialzustand und angestrebte Vakuumoptik benötigt.
Wie werden Prüfposten für verpackte Lebensmittel festgelegt?
Ob ein Lebensmittel-Metalldetektor oder ein kollaboratives Kontrollwäge-/Bildverarbeitungssystem konfiguriert wird, sollte durch Produktrisiko, Qualitätsregeln und Auftragsanforderungen gemeinsam bestimmt werden.
Wie führt man einen Siegeltest durch, wenn die Beutelöffnung verschmutzt ist?
Prüfen Sie zuerst Rückstände an der Beutelöffnung, Ölverschmutzung, Falten und die Heißsiegelschicht; passen Sie dann das Ende des Befüllvorgangs und die Siegelversuche an. Verschmutzte Beutelöffnungen dürfen nicht direkt mit Parametern sauberer Musterbeutel behandelt werden.
Kann ein Beutelverpackungsprojekt schrittweise automatisiert werden?
Zuführung, Beutelbefüllung und Vakuumsiegeln lassen sich mit reservierten Schnittstellen stufenweise prüfen. Normales Durchlaufsiegeln bestätigt nur den Beutelverschluss und ersetzt weder den erforderlichen Vakuumprozess noch dessen Abnahme.
Kann ein Beutel mit Ausguss automatisch befüllt und verschraubt werden?
Eine integrierte Maschine zum Befüllen und Schraubverschließen von Standbeuteln mit Ausguss kann bewertet werden, aber Ausgussposition, Beutelstützung, Deckeltyp und Schließstandard müssen mit echten Mustern bestätigt werden.