Lösungsthema
Montagelinie für zweiteilige Kunststoffverschlüsse: Zuführen, Einpressen und Prüfen
Linie für zweiteilige Kunststoffverschlüsse mit zwei Vibrationsförderern, Rundtakt-Einpressen, Fehlteil-/Lageprüfung und optionaler Folgeverschließung.
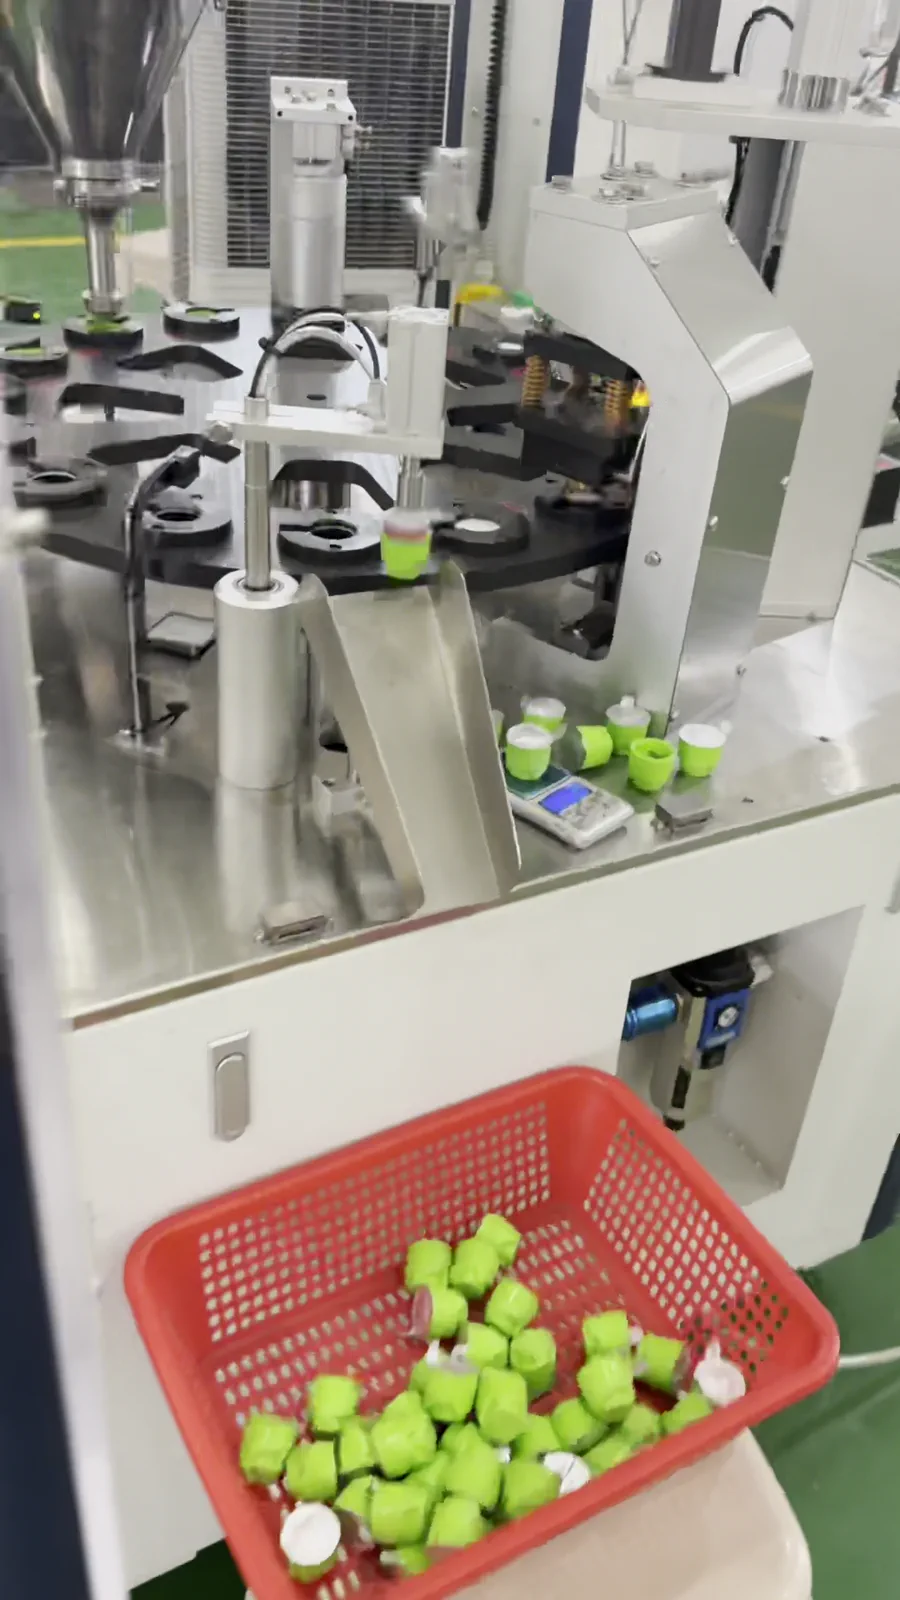
- Orientierung, Fügeverbindung und Abnahme von Außenkappe und Einsatz zuerst definieren; den fertigen Verschluss nur bei Bedarf einer weiteren Zuführ- und Verschließstation übergeben.
Für Sie erstellte Lösungszusammenfassung
- Die Montagemaschine verbindet Außenkappe und Einsatz; die Applikation auf Flasche oder Becher erfolgt in einer nachgeschalteten Verschließstation.
- Wegen Geometrie, Orientierung, Schwerpunkt, Werkstoff und Oberfläche werden die Teile meist über getrennte musterspezifische Zuführungen bereitgestellt.
- Stabile Route: Schüttgut → Orientierung → Rundtaktpositionierung → Montage/Einpressen → Fehlteil-/Lage-/Fügeprüfung → Sammlung oder Folgeverschließen.
Route comparison
- Wenn die Mustercharge noch klein ist und das Hauptziel darin besteht, zuerst Montagerichtung, Pressposition und Montageprobe des Fertigprodukts zu bestätigen.
- Ermöglicht die Beobachtung von Teiletoleranzen, Verformung, Kratzern und Einrastzustand vor der automatischen Zuführung.
- Manuelles Einlegen und Entnehmen kann die Stabilität der Vibrationswendelförderer-Zuführung nicht beweisen und repräsentiert nicht die automatische Zykluszeit.
- Wenn das Projekt bereits über ausreichend stabile Teile verfügt und eine zweistraßige automatische Zuführung ausdrücklich gefordert ist, sollte der manuelle Arbeitsplatz nicht als endgültige Lösung dienen.
- Zuerst Muster-Montagevalidierung, dann CA310-Route mit zwei Vibrationswendelförderern.
- Projekte, bei denen die Chargen von Außendeckel und Innenteil stabil sind und eine separate gerichtete Zuführung sowie Montage und Verpressen am Rundtisch erforderlich sind.
- Die CA310 integriert zwei Vibrationswendelförderer, Rundtischteilung, Montage, Verpressen und Montageprobe in einer kundenspezifischen Maschine.
- Führungsschienen, Vorrichtungen, Pressköpfe und Bewegungsabläufe hängen von den echten Deckelteilen ab und können nicht nach Standardmaßen eingefroren werden.
- Wenn die Teile noch häufig Formänderungen unterliegen oder Oberflächen-, Verformungs- und Einraststandards noch nicht festgelegt sind, sollte die endgültige Konfiguration nach der Musterfreigabe bestätigt werden.
- YJ-CA310 bewerten und Außendeckel, Innenteil sowie passenden Flaschenhals oder Becherkörper bereitstellen.
- Projekte, bei denen nach der Deckelmontage der fertige Deckel in einem separaten Prozess auf Flasche oder Becher aufgesetzt werden muss.
- Deckelmontage und Aufsetzen des fertigen Deckels, Pressen oder Schrauben können getrennt abgenommen werden, was die Grenzen klarer macht.
- Universelle Schraub- und Pressverschließmaschinen können die interne zweiteilige Deckelmontage der CA310 nicht ersetzen.
- Wenn der Kunde nur den fertigen Deckel auf die Flasche setzen muss und keine interne Montage der Deckelteile benötigt, sollte die CA310 nicht gewählt werden.
- CA310 für die Deckelmontage, für den nachgelagerten Flaschenverschluss Schraub- und Pressverschließmaschinen vergleichen.
Zugehörige Geräte / Verbrauchsmaterialien
Montagemaschine für zweiteilige KunststoffverschlüsseDiese Maschine montiert die Verschlusskomponenten selbst und ist kein normaler Aufdrückverschließer für Flaschen. Das Video bestätigt zwei Vibrationsförderer, Linearschienen, Rundtakttisch, Montage, Einpressen und Aus...
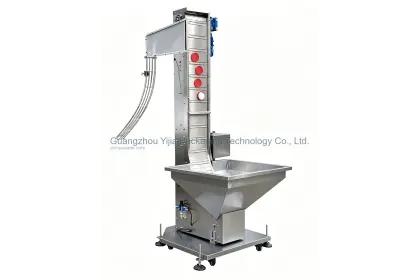 Kappenzuführ- und Aufsetzsystem
Verschluss-Sortieren, Fördern und Aufsetzen für Schraubkappen, Pressdeckel, Inneneinsätze, Sonderformen
 Flüssigkeitsabfüllmaschine
Dosierte Abfüllung für Flaschen, Fässer, Dosen, Schlauchbeutel
Kernprozess
Musterdaten
Außendeckel und Innenteil müssen als Satz gemessen und montagegeprüft werden, um die Zuführung mit zwei Vibrationswendelförderern, die Montagerichtung und die Presskontaktposition zu bestätigen.
Echte Muster von Außendeckel und Innenteil sowie vollständige Maßzeichnungen bereitstellenDer endgültige Flaschenhals oder Becherkörper wird verwendet, um zu prüfen, ob der montierte Deckel leicht aufgesetzt, eingerastet und gehalten werden kann; es reicht nicht, nur die beiden Einzelteile zu prüfen.
Passenden Flaschenhals oder Becherkörper als Basis für die Montageprobe bereitstellenTeilematerial, Oberflächenbehandlung und akzeptabler Kratzbereich beeinflussen die Kontaktfläche bei der Zuführung und die Beurteilung des Fertigproduktaussehens; Mustervergleich ist erforderlich.
Teilematerial, Oberflächenbehandlung und zulässige Kratzstandards angebenFür Einrasten, Verpressen oder Ausziehen sollten Prüfaktionen und Gutmuster festgelegt werden, die als Grundlage für die Einstellung der Pressstation und die Bestätigung des Fertigprodukts dienen.
Abnahmemethode für Einrasten, Verpressen oder Ausziehkraft definierenMit Mustern für fehlende Teile, falsche Ausrichtung, Versatz, Verformung und Beschädigung die Rückweisungsgrenzen definieren, um Prüfpositionen und manuelle Nachprüfverfahren festzulegen.
Muster für fehlende Teile, falsche Ausrichtung, Versatz, Verformung und Beschädigung auflistenKapazität, Platz, Versorgungseinrichtungen und Sammelrichtung des Fertigprodukts werden verwendet, um die Gesamtanordnung, das Nachfüllen und die nachgelagerte Verbindung zu prüfen.
Zielkapazität, Platz vor Ort, Strom- und Druckluftversorgung sowie Sammelmethode für Fertigprodukte angebenHäufige Auswahlfehler
Technische Details anzeigen
Echtes Kundenproblem
Unser Shaker-Becherdeckel besteht aus einem Außendeckel und einem Innenteil. Wir möchten beide Teile separat automatisch ordnen und dann montieren und verpressen. Wie können wir sicherstellen, dass die beiden Teile nicht falsch herum, fehlend, zerkratzt oder zerquetscht werden, und dass das fertige Produkt am passenden Flaschenhals oder Becherkörper montiert werden kann?
Zuerst die Verpackungsroute bestimmen
Die CA310 ordnet Außendeckel und Innenteil mit zwei Vibrationswendelförderern und führt dann Positionierung, Montage, Verpressen und Montageprobe am Rundtisch durch. Die Lösung muss auf den beiden Deckelteilen und dem passenden Flaschenhals oder Becherkörper als echte Muster basieren.
Manuelle Vormontage- und Pressstation
Geeignet für: Wenn die Mustercharge noch klein ist und das Hauptziel darin besteht, zuerst Montagerichtung, Pressposition und Montageprobe des Fertigprodukts zu bestätigen. Vorteile: Ermöglicht die Beobachtung von Teiletoleranzen, Verformung, Kratzern und Einrastzustand vor der automatischen Zuführung. Einschränkungen: Manuelles Einlegen und Entnehmen kann die Stabilität der Vibrationswendelförderer-Zuführung nicht beweisen und repräsentiert nicht die automatische Zykluszeit. Nicht empfohlen: Wenn das Projekt bereits über ausreichend stabile Teile verfügt und eine zweistraßige automatische Zuführung ausdrücklich gefordert ist, sollte der manuelle Arbeitsplatz nicht als endgültige Lösung dienen. Ausrüstungsrichtung: Zuerst Muster-Montagevalidierung, dann CA310-Route mit zwei Vibrationswendelförderern.
Automatische Montageroute mit zwei Vibrationswendelförderern und Rundtisch
Geeignet für: Projekte, bei denen die Chargen von Außendeckel und Innenteil stabil sind und eine separate gerichtete Zuführung sowie Montage und Verpressen am Rundtisch erforderlich sind. Vorteile: Die CA310 integriert zwei Vibrationswendelförderer, Rundtischteilung, Montage, Verpressen und Montageprobe in einer kundenspezifischen Maschine. Einschränkungen: Führungsschienen, Vorrichtungen, Pressköpfe und Bewegungsabläufe hängen von den echten Deckelteilen ab und können nicht nach Standardmaßen eingefroren werden. Nicht empfohlen: Wenn die Teile noch häufig Formänderungen unterliegen oder Oberflächen-, Verformungs- und Einraststandards noch nicht festgelegt sind, sollte die endgültige Konfiguration nach der Musterfreigabe bestätigt werden. Ausrüstungsrichtung: YJ-CA310 bewerten und Außendeckel, Innenteil sowie passenden Flaschenhals oder Becherkörper bereitstellen.
Nachgelagerte Route für das Aufsetzen des fertigen Deckels auf die Flasche
Geeignet für: Projekte, bei denen nach der Deckelmontage der fertige Deckel in einem separaten Prozess auf Flasche oder Becher aufgesetzt werden muss. Vorteile: Deckelmontage und Aufsetzen des fertigen Deckels, Pressen oder Schrauben können getrennt abgenommen werden, was die Grenzen klarer macht. Einschränkungen: Universelle Schraub- und Pressverschließmaschinen können die interne zweiteilige Deckelmontage der CA310 nicht ersetzen. Nicht empfohlen: Wenn der Kunde nur den fertigen Deckel auf die Flasche setzen muss und keine interne Montage der Deckelteile benötigt, sollte die CA310 nicht gewählt werden. Ausrüstungsrichtung: CA310 für die Deckelmontage, für den nachgelagerten Flaschenverschluss Schraub- und Pressverschließmaschinen vergleichen.
Empfohlene Ausrüstungsroute: Schritt 1: Bestätigung der beiden Deckelteile und Montagebasis
Zuerst Teilerichtung, Toleranzen, zulässige Verformung und Montageprobemethode bestätigen.
Empfohlene Ausrüstungsroute: Schritt 2: Zweistraßige gerichtete Zuführung
Außendeckel und Innenteil müssen separat auf Trennung, Ausrichtung und kontinuierliche Zuführstabilität geprüft werden.
Empfohlene Anlagenroute: Schritt 3: Rundtisch-Montage und Pressen
An der Teilungsstation werden die beiden Teile positioniert, montiert und verpresst, wobei das Beschädigungsrisiko anhand von Mustern kontrolliert wird.
Empfohlene Anlagenroute: Schritt 4: Endkontrolle und Sammelschnittstelle
Erst wenn die Abnahmekriterien festgelegt sind, werden je nach Projekt Schnittstellen zur Prüfung und Sammlung von Fehlteilen, Ausrichtung oder Position ergänzt.
Häufige Fragen
Ist Verschlussmontage dasselbe wie Aufdrücken auf eine Flasche?
Nein. Die Montage verbindet Außenkappe und Einsatz; der Verschließer appliziert den fertigen Verschluss auf Flasche oder Becher.
Warum meist zwei Vibrationsförderer?
Geometrie, Orientierung, Schwerpunkt, Werkstoff und Oberfläche unterscheiden sich; getrennte musterspezifische Zuführungen sind besser validierbar.
Ist „Shaker-Deckelmaschine“ der Maschinenname?
Das ist eine Anwendung. Die allgemeine Maschine montiert und verpresst zweiteilige Kunststoffverschlüsse.
Wie werden Fehlteil, Umkehrung oder unvollständiges Fügen vermieden?
Fehlermuster und Grenzwerte zuerst festlegen, dann Sensoren/Bildprüfung wählen und Zuführung, Aufnahmen und Pressen validieren.
Kann eine Maschine viele Formate wechseln?
Nur bei ausreichender geometrischer und zuführtechnischer Gemeinsamkeit; häufig sind Schienen, Aufnahmen und Presswerkzeuge als Formatsatz nötig.
Welche Daten sind mindestens erforderlich?
Außenkappe, Einsatz, Behälter, Zeichnungen, Werkstoffe, Füge-/Oberflächenkriterien, Zieltakt und gewünschte Folgeverschließung.