ソリューションテーマ
箱入りフェイスマスクの充填・シール方案:設備構成、包材、サンプル検収
容器・内容物・フィルムに合わせ、計量充填、プレカットフィルム供給、加熱シール、排出を実サンプルで確認。2個取りと4個取りは条件を揃えて比較します。
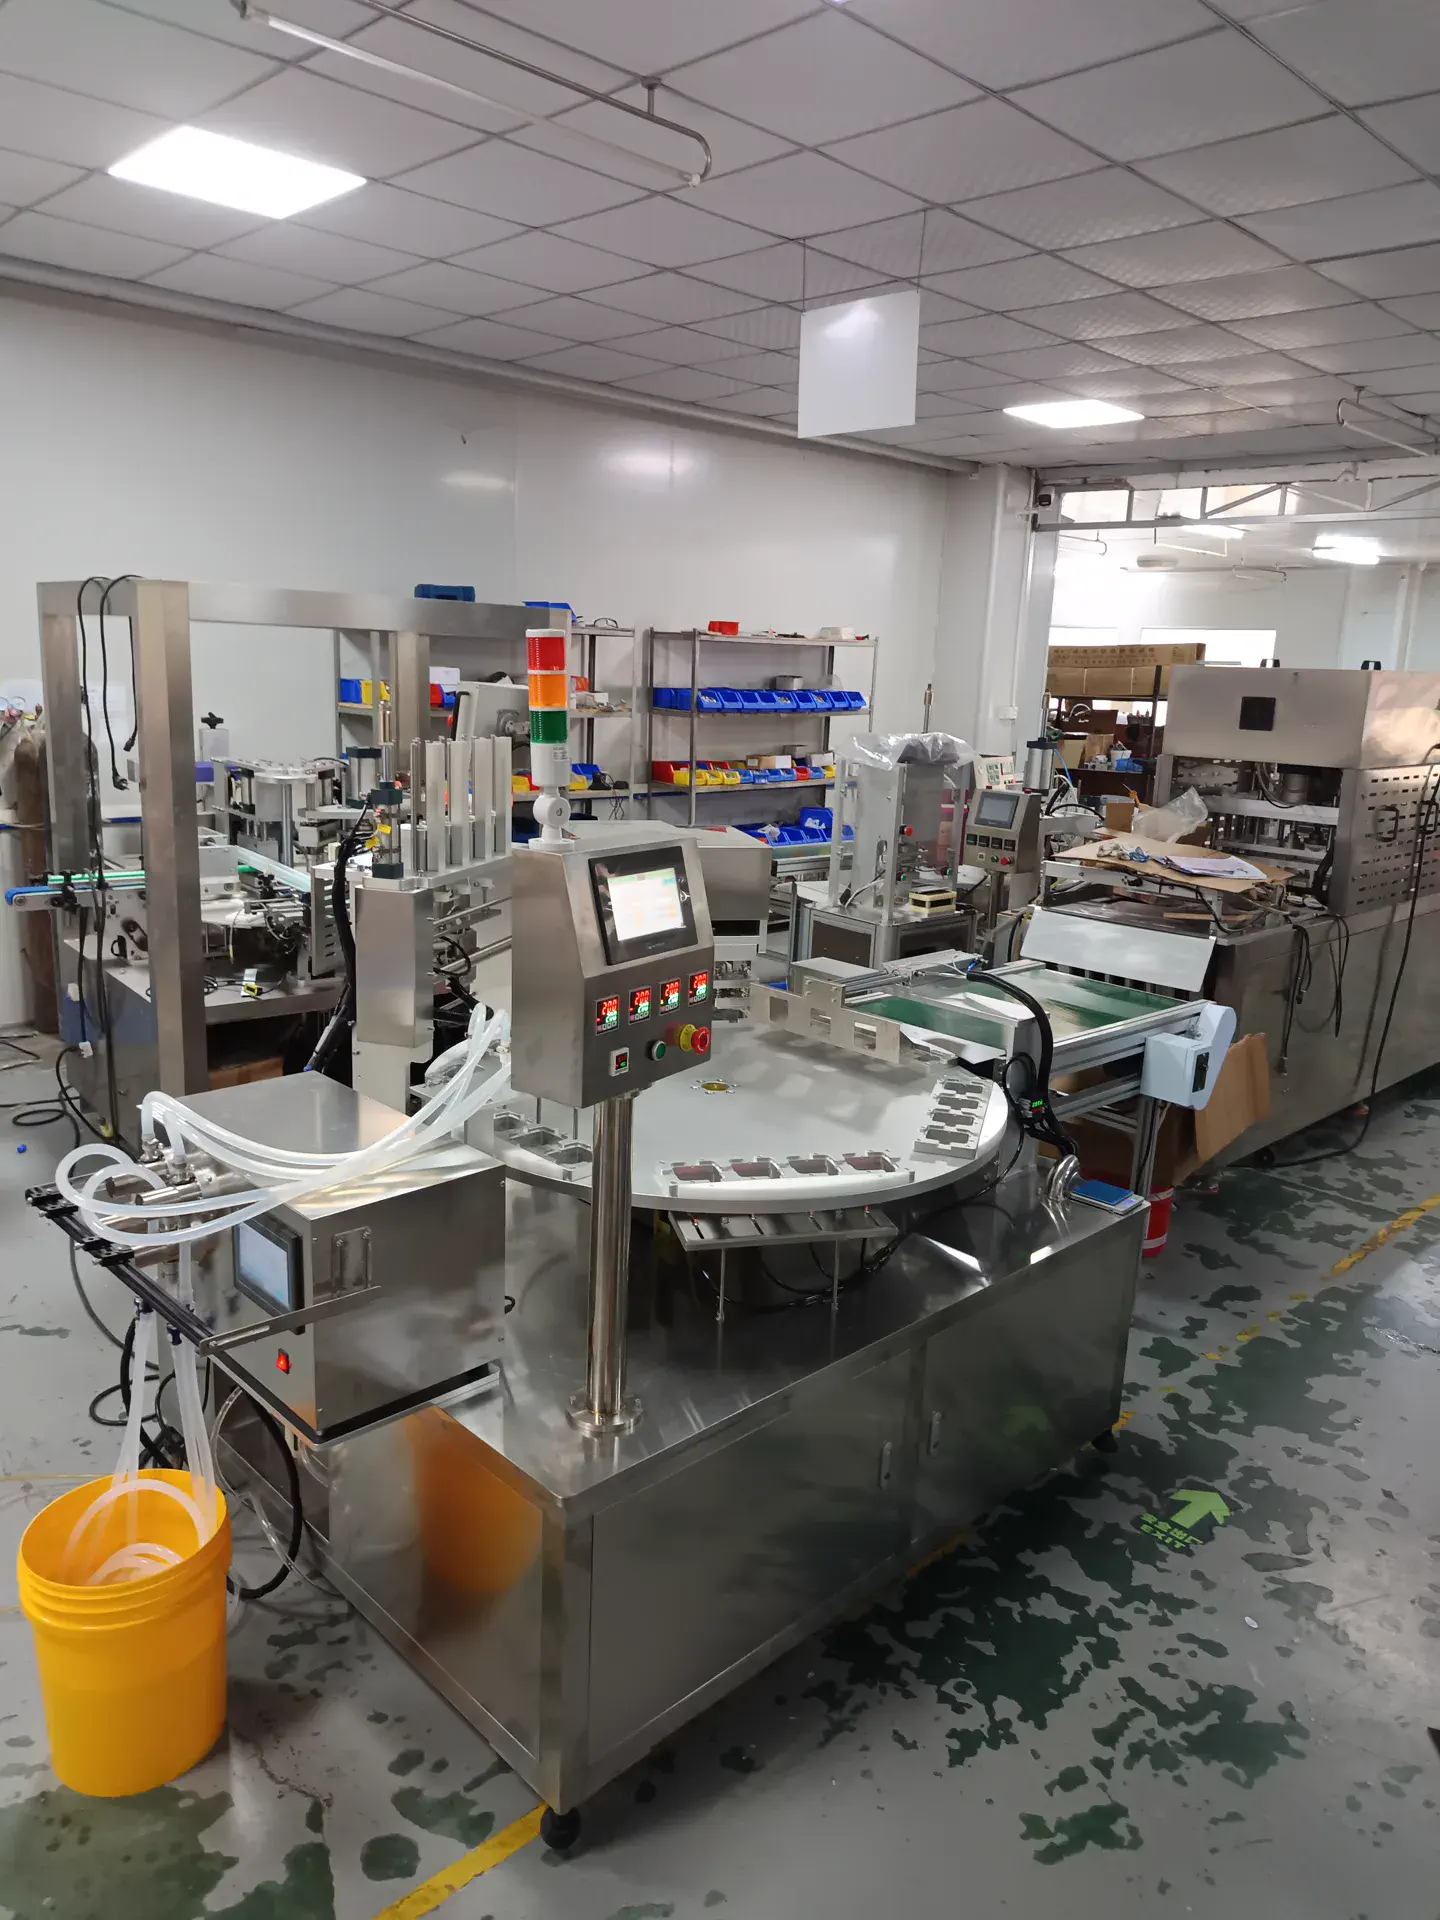
設備構成と機種選定のポイント
下表は工法と設備の選択肢を比較するためのものです。すべての設備が標準で含まれることや、記載順に連結する必要があることを示すものではありません。最終的な設備構成は、サンプル、工程要件、現場の接続条件に基づいて確認します。
| 工程 | 設備または関連資料 | 構成のポイント |
|---|---|---|
| 実製品と包材サンプルを先に確認 | 成形済み容器、実内容物、プレカットシールフィルム | 同じ正式サンプルで主機の適合範囲と検収方法を確認します。 |
| 中核となる充填・シール工程 | シートマスク箱用ロータリー充填・ヒートシール機 | 確認済みの成形済み容器、内容物の計量、プレカットフィルム加熱シールに対応する構成です。 |
| シール後の外観スクリーニング(オプション) | シール外観検査・不良品除去機 | 定義済みの目視可能なシール欠陥を画像で判定し、異常品を排出する用途です。 |
| シール後の搬送・バッファ(オプション) | 食品包装用の搬送・バッファライン | 完成容器の姿勢、各ステーションのタクト、設置環境に合わせて検査・回収工程を接続します。 |
| 外装カートンが必要な場合にカートニング(オプション) | 横型・縦型自動カートン包装機シリーズ | シール済み単品を別の折りたたみカートンに入れる設備です。主機の成形済み製品容器とは異なります。 |
工場での実機稼働映像
容器の搬送からシール・排出まで、実際の工程の流れを確認
動画では、1サイクル2箱仕様の参考機について、回転テーブルの各工程、あらかじめ打ち抜いたシールフィルムの取出し・セット、ヒートシール、排出の流れを紹介しています。箱形状、内容物、充填量、フィルム材質、最終的なサイクル速度は、代表サンプルでの試運転と合意済みの確認項目に基づいて確定します。
- 空容器の供給、内容物の計量、プレカットシールフィルムの供給・取り出し、加熱シールから排出まで、実際のサンプル、目標生産量、後工程との接続条件に合わせて設備構成を決定します。
Route comparison
- 成形済み容器に内容物を定量充填し、プレカットシールフィルムで封止する案件。
- 参考主機は2チャンネル計量、プレカットフィルム供給、2穴同時加熱シール、機械式排出を行えます。
- 手動投入方法、容器形状、材料、フィルム、試験タクトを個別に確認する必要があります。
- 製品にシートマスクの自動折りたたみ、計数、封入が必要だが、その工程を方案に含めていない場合。
- 箱入りフェイスマスク用ロータリー充填・シール機を主機とし、後工程設備は接続条件に応じて別途評価します。
- 折りたたんだシートマスクを容器に入れてから充填またはシールする必要がある案件。
- シート処理、容器内での位置決め、シール工程を分けて確認することで、必要工程の漏れを抑えられます。
- シートの折りたたみ、計数、封入はプレカットシールフィルムの取り出し機能ではありません。
- 液体の充填と容器口部の加熱シールのみが必要で、シートを入れない場合。
- シート寸法、折り方、容器内の配置を提示し、独立機構または上流設備を確認してください。
- シール後に連続回収、ラベリング、輸送用カートンへの封入が必要な案件。
- 必要に応じて外蓋圧入、容器ラベリング、搬送・回収、二次カートニングを組み合わせ、各設備の接続と供給範囲を明確にできます。
- いずれも独立した後工程設備です。蓋、ラベル、搬送の適合性と連動方式は容器、タクト、設置スペースに基づいて確認してください。
- 製品の外装、目標速度、排出方向がまだ決まっていない場合。
- 外蓋、ラベルを貼る面、完成品の包装階層、接続条件を確認してから、蓋圧入、ラベリング、搬送、カートニングの追加を決定します。
関連設備 / 消耗品
シートマスク箱用ロータリー充填・ヒートシール機箱入りシートマスクの包装では、箱の位置決め、内容物の充填量、蓋材の組み合わせを確認する必要があります。ロータリー機は工程を各ステーションに分けて配置できますが、2個取りと4個取りでは金型・治具が異なります。実際の箱、内容物、フィルムを使った試験で、取り数、充填量、シール方法を決めてください。
候補設備は安定して撮像できるシール済み容器を対象に、定義済みの外観欠陥を検出します。カメラ視野、容器姿勢、欠陥サンプル、タクトを実機で確認してください。シール強度や漏れ試験の代替にはなりません。
食品包装用搬送・バッファラインはシール後の工程間搬送に使用できます。実製品で底面安定性、寸法、向き、目標タクト、工場レイアウトを確認し、転倒、擦り傷、詰まり、起動停止時の滞留を評価してください。
横型・縦型カートナーは外装の折りたたみカートンを処理する設備で、シール主機が使う成形済み製品容器とは異なります。製品寸法、向き、カートン展開図、説明書や付属品の要件に基づき一式で試してください。
主要工程
承認済みの箱サンプルと実際の資材を使い、位置決め、計量方法、作業サイクルを確認します。
マスクシートとシールフィルムは別の資材です。フィルムの取り出し・セットは、マスクシートを箱に入れる工程ではありません。
2キャビティの同時シールは参考ステーションの動作であり、一定の生産能力を保証するものではありません。資料では回転テーブルの6番目の位置は予備位置として示されています。
検査装置候補は、安定して撮像でき、外観上の欠陥を定義できる箱入りシール済み製品を対象とします。カメラ角度、箱の姿勢、欠陥サンプル、ライン速度を実機テストで確認してください。画像検査はシール強度試験や漏れ試験の代わりにはなりません。
食品包装用のコンベヤとバッファは、シール後の工程間搬送モジュールとして使用できます。実際の完成品を使い、箱底の安定性、寸法、向き、目標速度、工場レイアウトを踏まえて、転倒、擦り傷、詰まり、起動・停止時の滞留を確認してください。
横型/縦型カートナーシリーズが処理するのは外装の折りたたみカートンであり、シール機に使う成形済み製品箱ではありません。個箱寸法、製品の向き、カートン展開図、説明書や付属品の要否を確認し、包装全体を試してください。
双方が合意したサンプルと判定基準で受け入れを行い、単発のデモやステーション数で代用しないでください。
サンプル情報
まず成形済み容器の材質、寸法、口部形状、平面度を確認し、サンプルを安定して位置決めできるか、シールに必要な有効面積が確保できるかを判断します。
容器寸法、口部構造、リムの平面度、外蓋の要否。内容物の状態、粘度、容器あたりの充填量は計量と充填動作に影響します。実際の材料で確認してください。この工程にシートマスクの折りたたみや容器への封入は含まれません。
実材料、容器あたりの充填量、粘度、温度、洗浄要件。シール層、材料構成、フィルム片の寸法と容器口部の適合性を確認します。プレカット材とロール材では供給方式が異なるため、現在の構成をそのままロール材に使えるとは限りません。
シール層、材料構成、フィルム片寸法、プレカットまたはロールの別。実容器、実内容物、実フィルムで連続シール試験を行い、外観とシール性の判定基準を取り決めます。シートマスクの封入、外蓋、検査、搬送、カートニングが必要か、各工程と供給範囲を個別に確認してください。
実容器、実内容物、シールフィルム。シートマスク、外蓋、後工程設備の要否(該当する場合)。目標生産量は試験目標の設定に使用します。実際のタクトは、容器の投入方法、充填、フィルムの供給・取り出し、製品回収にも左右されます。連続運転で確認し、ロータリーのステーション数だけで能力を約束しないでください。
目標生産量、既存設備、排出方向、設置可能スペース。よくある選定ミス
技術詳細を表示
シールフィルムとフェイスマスク用シート素材をまず区別する
この工程は、成形済み容器への内容物充填と容器口部のシールを行います。参考構成ではプレカットシールフィルムを自動で取り出して載せ、加熱シールします。製品に1枚以上のシートマスクを入れる場合、シートの折りたたみ、計数、封入は別工程です。「フィルムを自動で取り出す」動作から、シートマスクの自動封入まで含まれると判断しないでください。
参考プロジェクトの工程に合わせて主機を組み合わせる
参考案件では、作業者が各サイクルで空容器を2個投入し、2チャンネルのサーボ計量、プレカットフィルムの自動取り出し、2穴同時加熱シール、機械式排出を行います。設備資料にはロータリーの6ステーションが記載され、5番目が排出、6番目は予備位置です。これは案件ごとの構成根拠であり、すべてのロータリー機に共通する固定仕様ではありません。
追加する工程は個別に確認する
現行の参考主機で確認されているのは、プレカットシールフィルムの取り出しと容器口部の加熱シールです。フィルムへのラベル貼付、ロール材、シートマスクの自動折りたたみ・封入、真空、ガス置換が必要な場合は、サンプル、材料、試験条件を提示し、独立した工程要件として設備範囲を確認してください。主機のフィルム取り出し動作に、これらの工程が含まれると推定しないでください。
容器の開口部、内容物、包装材を一緒に試験する
試験前に実容器、シールフィルム、実内容物を用意し、容器口部の寸法と平面度、シール層構成、容器あたりの充填量、粘度、温度、泡、洗浄条件を記録します。外蓋が必要な場合は、シール後の容器で実際に嵌合を確認してください。ロール材とプレカット材では供給方法が異なるため、同じ構成を共用できるとは限りません。
シール後に蓋の圧着、ラベル貼付、搬送を検討する
外蓋の圧入、容器の片面・両面ラベリング、搬送・回収、二次カートニングは、それぞれ別の後工程です。外蓋構造、ラベル面、包装階層、既存設備に応じて選定し、承認済みレイアウト図とインターフェース表で順序を確認してください。これらはシール主機が標準で行う工程ではなく、設備が自動ラインとして一式構成済みであることも意味しません。
連続試運転の結果をもとに受入条件を決める
最終確認前に、合意した容器、内容物、シールフィルムで連続運転試験を行い、補充、停止、作業者の動作、シール状態、合否判定を記録します。目標生産量と検収基準は双方が合意した文書に記載してください。ステーション数や短時間の無負荷デモで連続運転試験を代替することはできません。
シール外観と試運転の受入基準はどう決める?
実容器、実内容物、シールフィルムで連続試験を行います。シールラインの連続性、端部のしわやずれ、シール部の汚れ、外蓋の嵌合など、外観判定を先に合意してください。そのうえでサンプル数、試験時間、適用するシール性試験方法を決めます。単一の封止サンプルや設備のステーション数は、連続運転の検収に代わりません。
シール機から後工程へ:完成品の包装形態に合わせてラインを選ぶ
基本構成では、箱入りフェイスマスク用ロータリー充填・シール機が容器投入、計量充填、プレカットフィルムの取り出し、加熱シール、機械排出を行います。シール部の目視可能な外観欠陥を確認したい場合、欠陥サンプルを用意したうえで画像検査・排出機を検討できますが、漏れやシール強度を検証する装置ではありません。検査・回収工程につなぐ場合は、食品包装用搬送・バッファラインを検討できます。小売包装で外装カートンが必要な場合は、製品の姿勢とカートンサンプルに合わせて横型・縦型カートナーを評価してください。後工程モジュールはすべて選択項目です。寸法、タクト、接続、供給範囲を実サンプルで個別に確認してください。
1サイクル2個取りか4個取りか:生産能力を見積もる前に用途を確認する
工場の素材には、2個取りと4個取りの治具参考映像があり、それぞれ異なる動画・構成グループに属します。同一機が金型交換だけで切り替えられると解釈しないでください。容器口部の寸法・位置決め、内容物の充填時間、プレカットフィルムの供給・取り出し、加熱シールと冷却、容器投入方法、排出、後工程との接続を同じ条件で比較します。4個取りが2個取りの必ず2倍の生産量になるわけではありません。実容器、内容物、フィルム、目標タクト、供給方法を提示し、金型、ステーション配置、連続試験結果、供給範囲を個別に確認してください。
よくある質問
箱入りフェイスマスク用ロータリー機はシートマスクを自動封入できますか?
現行の参考資料で確認されているのは充填、プレカットシールフィルムの取り出し、加熱シール、排出です。シートマスクの自動折りたたみや封入は含まれません。必要な場合は別工程・設備として確認してください。
なぜ実際の容器とシールフィルムを用意する必要がありますか?
容器口部の位置決め、リム、シール層、フィルムの取出しと配置を確認し、試験で温度、圧力、時間、外蓋のスペースを検証するためです。
毎分の生産量を固定値で約束できますか?
ロータリーのステーション数だけで生産量を約束することはできません。代表的な容器、実内容物、シールフィルムで連続運転試験を行い、合否判定を取り決めてください。
搬送機とカートナーは含まれますか?
標準で含まれるものではありません。排出方向、包装階層、容器寸法、目標タクト、既存設備に応じて個別に評価します。
シール外観とシール性はどのように検収しますか?
実容器、内容物、フィルムで連続運転し、外観欠陥の定義、サンプル数、適切なシール性試験方法を事前に双方で決めて検収記録に残します。具体的な試験方法は製品と顧客要件に合わせて確認してください。
4個取りなら2個取りの必ず2倍の生産量になりますか?
必ずしもそうではありません。個数は容器位置や治具配置を示しますが、実際の能力は容器投入、計量充填、フィルム供給、熱シールと冷却、排出、作業者の介入にも左右されます。2個取りと4個取りの映像は別々の参考グループであり、同一機で直接切替可能であることや生産量を保証するものではありません。実サンプルで連続試験し、タクトと検収条件を書面で確認してください。