ソリューションテーマ
軟管充填・尾部シールの半自動、全自動、尾部印字、異形キャップ分岐
半自動軟管充填・尾部シール機、全自動メイン機、軟管尾部シール・印字機、異形キャップ軟管シール方案を比較し、成品カートン詰めのオプション位置も説明して、充填と単純な尾部シールを混同しないようにします。
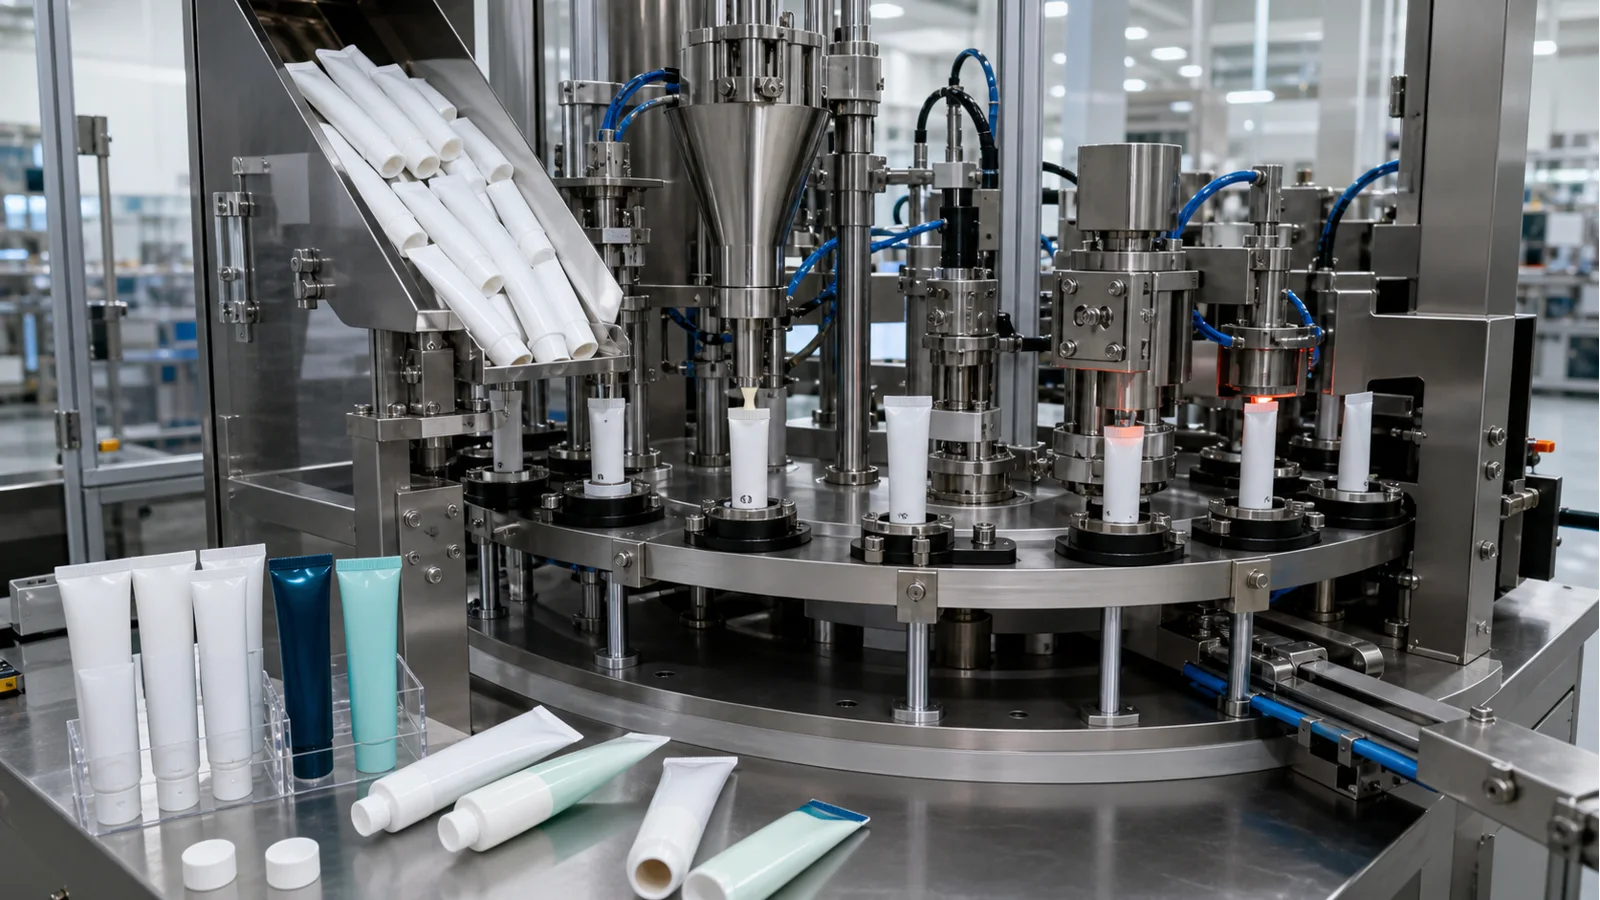
- 歯磨きチューブ、軟膏チューブ、化粧品チューブは材質、尾部構造、キャップタイプで差が大きく、生産ラインの自動化度合いは管サンプルと材料テスト後に決めるべきで、業界名で代用してはいけません。
お客様向けに作成したプラン概要
- チューブプロジェクトでは、まず半自動充填・尾部シール、全自動連続生産、または充填済みチューブの尾部シール・コードのみの処理かを判断し、その後、異形キャップと化粧箱詰めを検討します。
- 半自動本体機は手動でのチューブ供給・取り出しを維持し、全自動本体機は供給から排出までを接続します。チューブ尾部シール・印字機は前段の計量充填を担当しません。
- 完全なチューブ、キャップ、実材料、充填量、尾部余白、シールと文字スタイルは、クランプ、本体機、型替え判断の核心資料です。
Route comparison
- 製品が試作段階、多品種切り替えが多い、または手動上下管で投入を管理したい軟管充填に適します。
- 半自動軟管充填・尾部シール機は手動のチューブ供給と取り出しを残し、小ロットでの計量、チューブ位置、シール成品の確認に便利です。
- 手動操作範囲は実際のタクトに影響し、各チューブ材質、キャップタイプ、充填材料で型替えと清掃を確認する必要があります。
- 自動供給、連続位置決め、充填、排出が必要で、手動上下料で生産計画を満たせない場合は、全自動メイン機に移行します。
- 小ロット空管プロジェクトでは、まず半自動軟管充填・尾部シール機を評価し、実材料と正式な軟管で試運転します。
- 空管、キャップ、膏体、尾部スタイルが確定し、連続で充填・シールを完了する生産に適します。
- 全自動軟管充填・尾部シール機は、自動供給、位置決め、計量、尾部シール、排出を接続し、工程間の手動移動を減らします。
- チューブ整列、印字、端部カット、検査、カートン詰めはプロジェクトごとに明確にする必要があり、「全自動」という名称からすべて含まれると推定してはいけません。
- 軟管規格や材料が頻繁に変わり、単管の充填・シール試験が未完了の場合は、連続自動化をすぐに確定すべきではありません。
- チューブ材質、方向マーク、供給が安定したら、全自動軟管充填・尾部シール機で連続成品の受け入れ検査を行います。
- 前工程で充填済みで、現在は尾部シール、尾部印字、端部カットのみが必要、または管キャップ形状に特別な位置決めが必要なプロジェクトに適します。
- 軟管尾部シール・印字機は半製品管の尾部工程に特化できます。異形キャップ軟管シール方案は特殊な自立と位置決め処理を追加します。
- どちらの分岐も前端の膏体計量を自動では含みません。異形キャップは完全なサンプルで治具と方向を確認する必要があります。
- プロジェクトが空管から始まり内容物の充填が必要な場合、尾部シール設備だけでは完全な生産サイクルを形成できません。
- 通常の半製品管には軟管尾部シール・印字機を選び、特殊な管キャップは別途異形キャップ軟管シール方案を評価します。
関連設備 / 消耗品
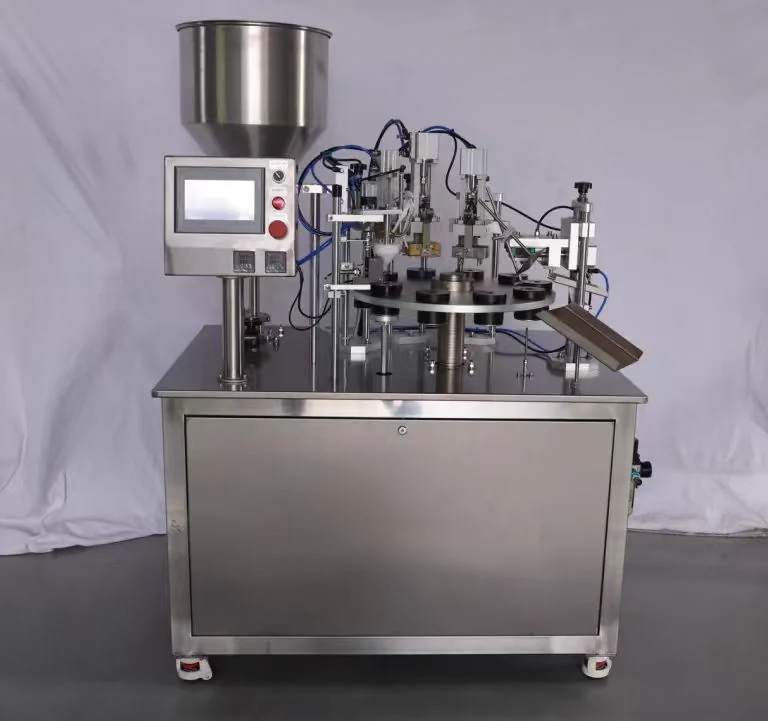 全自動チューブ充填シール機
は、チューブ供給、色標または方向の位置決め、定量充填、尾部シール、トリミングまたはエンボス加工、排出を連続ステーションに編成します。チューブ材質によって熱シール、超音波、またはその他の尾部シール方法が決まり、内容物によって計量、ドリップ防止、洗浄が決まります。コーディング、トリミング、検査はプロジェクトに応じてオプションで構成されます。
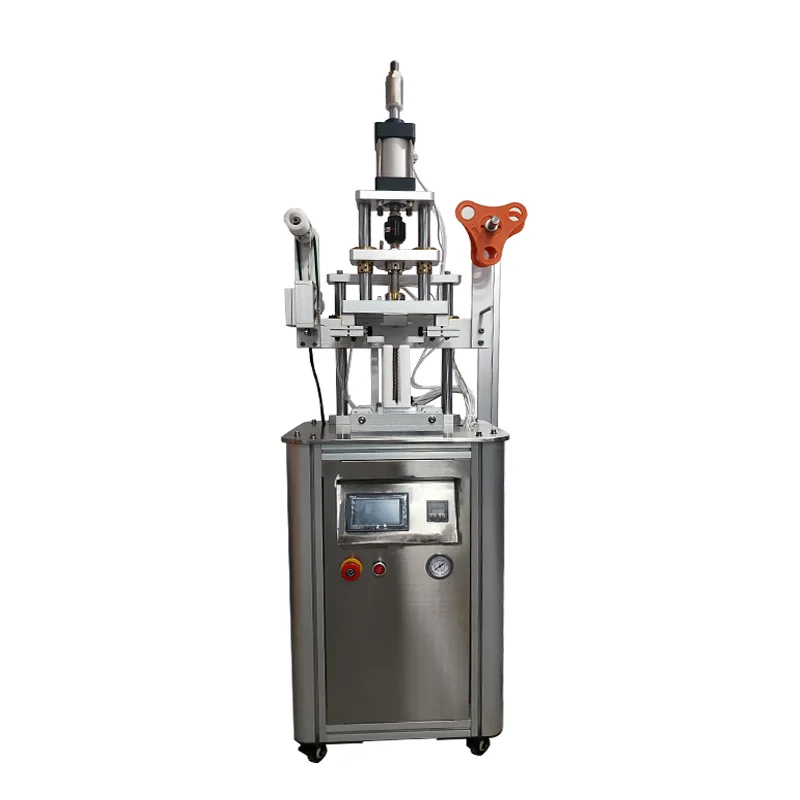 半自動チューブ充填・封尾機
材料投入が必要な場合は、半自動または全自動のチューブ充填・尾部シール機から選定します。充填済み半製品がある場合は計量工程をスキップします。
特殊キャップチューブ尾部シール・印字機は充填済みチューブを受け取ります。キャップがホルダー、把持、向き、尾部の余裕に与える影響を確認し、尾部シールとオプションの印字を試験します。
小売用紙箱が必要な場合は、横型または縦型の化粧箱詰め機を評価し、外箱の封函とラベルはその後の協力包装段階に属します。
主要工程
チューブ径、長さ、材質、カラーマーク、キャップタイプ、尾部余白が、クランプ、位置決め、尾部シールテストを決定します。
材料投入が必要な場合は、半自動または全自動のチューブ充填・尾部シール機から選定します。充填済み半製品がある場合は計量工程をスキップします。
充填済みチューブのみを処理する場合は、チューブ尾部シール・印字機でシール、エンボス、印字、カットを確認できます。
異形キャップチューブは、まず直立、クランプ、方向決めを検証し、その後、充填または独立した尾部シール工程との組み合わせを決定します。
完成品の重量または外観検査項目は、オンライン重量検査・外観検査システムを別途接続でき、搬送姿勢はチューブが安定して直立できるかどうかで決まります。
小売用紙箱が必要な場合は、横型または縦型の化粧箱詰め機を評価し、外箱の封函とラベルはその後の協力包装段階に属します。
サンプル情報
まず材料が空チューブか充填済み半製品かを明記し、手動作業を残す工位と最終納品形態を明確にしてください。
材料写真、現在の工程、目標完成品、手動でのチューブ供給・取り出し方法、連続生産の要否。チューブ本体とキャップはセットで測定し、特に尾部のシール可能長さ、カラーマーク位置、キャップ装着後の直立状態を記録してください。
完全なチューブ、チューブ径・長さ、チューブ構造、尾部余白、カラーマーク、キャップ形状。材料の粘度、糸引き、粒子、温度、1本あたりの充填量は計量と排出に関係し、材料交換後の洗浄計画にも影響します。
実際のペースト、目標充填量、材料状態のビデオ、作業温度、洗浄要件。尾部シールライン、エンボス、文字方向、カット輪郭は完成品サンプルに注記し、チューブ本体への印字は別途位置図を提供してください。
尾部シール完成品サンプル、文字内容、印字方向、エンボス要件、カット外観、読み取り基準。生産計画に基づいて半自動または全自動を選択し、検査、化粧箱詰め、外装箱を明確な必須またはオプション範囲としてください。
計画生産量、シフト、チューブ交換頻度、検査タスク、紙箱と説明書、工場レイアウト。よくある選定ミス
充填・尾部シール一体機には計量工程が含まれます。半製品チューブのみを処理する場合でも、ライン全体の範囲で協議すると、設備と洗浄範囲が拡大します。
同じ外観のチューブでも複合層が異なる場合があり、シールやカットの性能は実際のチューブ材でのテストで確認する必要があります。
尾部の利用可能な長さが不足すると、シールライン、文字、カットがスペースを争い、チューブ径だけでは金型判断ができません。
文字内容と方向が本体機確定後に提案されると、エンボス、カット、クランプ位置と競合する可能性があります。
異形キャップはチューブの直立と位置決め状態を変えるため、完全なキャップサンプルなしではクランプと動作スペースを確認できません。
技術詳細を表示
まず入荷状態で工程を分ける
入荷状態は軟管選定の最初の分岐点です。空管は計量充填と尾部シールが必要で、充填済みの半製品は管尾部の処理だけで済みます。半自動と全自動は、工程が明確になった後、チューブ供給、位置決め、排出方法をさらに選択します。
半自動と全自動は工程境界が異なる
半自動軟管充填・尾部シール機は手動でチューブを供給・取り出す小ロット生産に適し、全自動軟管充填・尾部シール機は自動供給から排出までの連続工程に対応します。どちらも実チューブ、キャップ、実材料で計量と尾部シールを確認する必要があります。
チューブ材質と尾部構造で金型を決める
プラスチックチューブ、複合チューブ、その他シール可能なチューブでは、加熱と圧着の挙動が異なります。チューブ本体の硬さ、尾部の余白、色標、成品のシールラインを一緒に確認し、業界用途だけでシール条件を決めてはいけません。
充填分岐は実材料での検証が必要
歯磨き粉、軟膏、クリーム、ゲルの粘度、温度、糸引き、粒子は計量と排出に影響します。正式な材料はチューブ口の清潔さと材料交換時の清掃確認にも使うため、サンプル名だけでは試充填の代わりになりません。
尾部シールメイン機と異形キャップ方案は役割が異なる
軟管尾部シール・印字機はチューブ材質に合わせた尾部シール、文字印字、端部カットを担当し、充填メイン機と混同してはいけません。異形キャップ軟管のシール方案は、完全なチューブの自立、クランプ、方向決めを先に解決してから動作の組み合わせを決めます。 特殊キャップチューブ尾部シール・印字機は充填済みチューブを受け取ります。キャップがホルダー、把持、向き、尾部の余裕に与える影響を確認し、尾部シールとオプションの印字を試験します。
トレーサビリティ、検査、カートン詰めは後工程
日付・ロット印字機、オンライン重量検査、外観検査システム、段ボール封函、外箱ラベリング連動は、必要に応じて協働する工程です。製品が小売用紙箱に入る場合は、横型・縦型自動カートン詰め機シリーズを別途評価できますが、範囲は紙箱と軟管サンプルに基づきます。
型替えマトリックスで多種軟管を管理
多品種プロジェクトでは、管径、管長、尾部余白、色標、キャップタイプ、充填量、シールスタイルを型替えマトリックスにまとめます。型替え後にどの工程を再確認するかも、設備確認段階で運用境界に明記します。
まず完全な軟管と材料資料を提出
完全な図面がなくても先に相談できますが、少なくとも軟管の表裏、尾部、キャップ、材料状態を提供してください。これらの資料で半自動、全自動、独立尾部シールをまず区別し、その後金型と後工程包装の詳細を補足します。
よくある質問
充填済みチューブの尾部シールのみを行う場合、どのように設備を選べばよいですか?
可能です。計量充填が完了したチューブについては、チューブ尾部シール・印字機の導入を検討できます。この機種は尾部のシール、文字印字、端部カットのみを担当し、前段の充填工程を重複して構成する必要はありません。
アルミプラスチック複合チューブにヒートシールは可能ですか?
実際のチューブ材質でのテストが必要です。プラスチックチューブ、アルミプラスチック複合チューブ、その他の複合構造ではシール条件が異なるため、材料名だけで判断することはできません。
半自動または全自動の本体機で複数のチューブサイズに対応できますか?
クランプや金型の交換により多サイズ対応を検討できますが、チューブ径、長さ、尾部の余白、方向マークをすべて型替えリストに含める必要があります。
異形キャップのチューブの場合、どのサンプルを先に提出すればよいですか?
完全なチューブ、キャップ、完成品の状態をご提供ください。異形キャップは直立、クランプ、方向決めに影響する可能性があるため、サンプルテスト後にカスタマイズ範囲を決定します。
高粘度ペーストはチューブ充填の構成を変更しますか?
計量、排出、洗浄に影響します。粘性が高い、糸を引く、または粒子を含むペースト状の製品は、実際の材料で試充填する必要があり、用途名だけでバルブを選択することはできません。
チューブ排出後に重量検査や外観検査を接続できますか?
プロジェクトに応じて組み込むことは可能ですが、まず重量、尾部外観、文字のいずれを検査するのかを明確にする必要があります。検査装置と後段の搬送はそれぞれ独立した評価範囲です。